Туннельная печь обжига кирпича ОАО "Ивановский завод керамических изделий"
Для работающих в одну смену резерва не предусматривается.
Расчет фонда оплаты труда лаборанта.
Планируемый к отработке годовой фонд рабочего времени
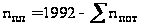 ч,
где
 -
планируемые
потери рабочего
времени: основной
и дополнительные
отпуска, отвлечение
на выполнение
важных общественных
и государственных
обязанностей,
болезни;
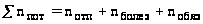 ,
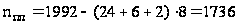 ч.
Годовой фонд оплаты труда работников, имеющих месячные должностные оклады и работающих в одну смену
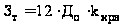 руб.,
где
 - должностной
оклад.
 ,
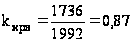 ,
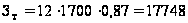 руб./год.
Размер премий принимаем для ИТР 40% от оклада или годового тарифного фонда:
 ,
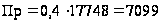 руб./год.
Основная заработная плата
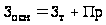 ,
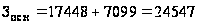 руб./год.
Оплата основных и дополнительных отпусков, дней выполнения государственных обязанностей (дополнительная заработная плата)
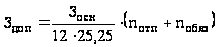 ,
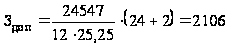 руб./год.
Отчисления в социальные фонды:
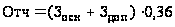 ,
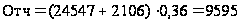 руб./год.
Фонд оплаты труда
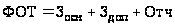 ,
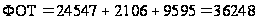 руб./год.
Расчет оплаты труда обжигальщика
Списочное число работников определяем по формуле
 ,
где
 - явочное число
рабочих с учетом
графика выхода
на работу;
 - плановый
коэффициент
использования
рабочего времени
в зависимости
от режима работы.
 .
Планируемый к отработке годовой фонд рабочего времени
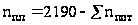 ,
где
 -
планируемые
потери рабочего
времени: основной
и дополнительные
отпуска, отвлечение
на выполнение
важных общественных
и государственных
обязанностей,
болезни.
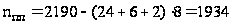 ч
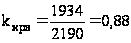
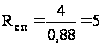 чел.
Годовой тарифный фонд рабочих, имеющих часовые тарифные ставки:
 ,
где t - часовая тарифная ставка, руб./ч.
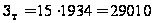 руб./год
Размер доплат за работу в ночные смены предприятия принимаем 40% часовой тарифной ставки за каждый час работы в ночное время. ночным считается время с 22 до 6 часов.
Доплата за работу в ночное время:
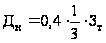
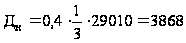 руб./год
Доплата за работу в праздники:
 ,
где
 -
среднегодовое
число праздничных
часов, приходящееся
на одного
работающего,
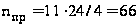 ч/год
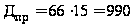 руб./год
Размер премий принимаем для рабочих 30% от месячного (годового) тарифного фонда:

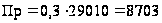 руб./год
Основная заработная плата
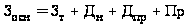
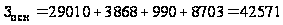 руб./год
Оплата основных и дополнительных отпусков, дней выполнения государственных обязанностей (дополнительная заработная плата)
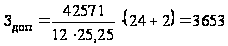 руб./год
Отчисления в социальные фонды
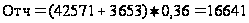 руб./год
Фонд оплаты труда
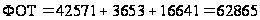 руб./год
Цеховые расходы, общезаводские расходы и брак обжига кирпича берем по заводской калькуляции за 2001 год: Ицех = 749,77 руб/1000 шт;
Иобщ = 189,85 руб/1000 шт;
Ибрак = 3,01 руб/1000 шт.
С учетом инфляции получаем:
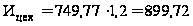 руб/1000
шт
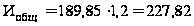 руб/1000 шт
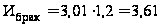 руб/1000 шт
Себестоимость производства кирпича равна
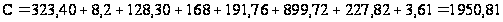 руб/1000
шт
Структура себестоимости показывает долю каждой из составляющих в общей себестоимости. Оформим ее в виде таблицы 6.1. Издержки производства в таблице 6.1 указаны для двух печей.
Таблица 6.1 Структура себестоимости
| Показатель | Сырье | Вода | Топливо | Энергия | Заработная плата | Цеховые расходы | Общезаводские расходы | Брак | Сумма |
|
1. Издержки производства, тыс.руб/год |
6468 | 164 | 2566 | 3360 | 3835,2 | 17994,4 | 4556,4 | 72,2 | 39016,2 |
|
2. Удельные затраты, руб/1000 шт. |
323,40 | 8,20 | 128,30 | 168,00 | 191,76 | 899,72 | 227,82 | 3,61 | 1950,81 |
| 3. Удельный вес, % | 16,6 | 0,4 | 6,6 | 8,6 | 9,8 | 46,1 | 11,7 | 0,2 | 100 |
Из структуры себестоимости видно, что себестоимость производства кирпича равна 1950,81 руб/1000 шт. и наибольшей составляющей в ней являются цеховые расходы 46,1%.
6. ТЕПЛОВОЙ КОНТРОЛЬ И АВТОМАТИЗАЦИЯ РАБОТЫ ПЕЧИ
6.1 Разработка технического задания
6.1.1 Характеристика объекта управления
Тепловую обработку материалов и изделий необходимо проводить по заданному технологическому режиму, так как его нарушение приводит к браку изделий. Для предупреждения отклонений от установленного режима требуется постоянный контроль за работой печи при помощи различных контрольно-измерительных и регулирующих приборов и устройств.
В данной проекте объектом управления является туннельная печь для обжига керамического кирпича
У каждой печи имеются свои особенности, которыми она отличается от других печей. Печи могут быть различны по конструкции, по виду топлива, по виду обрабатываемого материала. Особенностью туннельной печи является обжиг изделий на вагонетках, которые передвигаются вдоль печного канала с определенной скоростью и проходит по отдельным зонам печи, в зонах – различные температуры. В зоне обжига происходит горение топлива. Основным условием нормального обжига изделий является поддержание установленных температур в зонах обжига. Это условие общее для различных конструкций печей. Следовательно, температура – это наиболее важный контролируемый параметр.
В наиболее ответственных точках рабочего пространства туннельной печи температуры поддерживаются постоянными:
t0 = const.
Поддержание контролируемых температур в ответственных точках рабочего пространства печи связана с процессом регулирования других параметров, которые тоже необходимо контролировать.
Контроль и регулирование температур в печи связаны непосредственно с контролем расхода топлива. Для повышения температуры печи необходимо увеличить расход топлива, и соответственно для уменьшения температуры – уменьшить расход топлива, например, изменением положения регулирующего клапана на газопроводе. В этом случае температура печи регулируется по уравнению:
tn = f(B).
Температура горения топлива и величина тепловыделений зависят в большей степени от других факторов, чем от расхода топлива, например, от количества воздуха, подаваемого для горения и от температуры его подогрева. Расход воздуха при контроле и регулировании температуры в печи – важный параметр. Количество воздуха, подаваемого для горения, зависит от расхода топлива. Для полного горения топлива и получения необходимой температуры горения следует поддерживать постоянным коэффициент избытка воздуха, выбор которого обуславливается эффективностью сжигания топлива в данной печи.
В существующих конструкциях туннельных печей воздух для горения топлива поступает из зоны охлаждения. В зону охлаждения его подают в количестве, значительно превышающем количество, необходимое для горения. Избыток воздуха из зоны охлаждения используют в сушилах или выбрасывают в атмосферу. При этом количество воздуха, подаваемого к горелкам, зависит от общего его количества, подаваемого в печь и от количества, отбираемого из зоны охлаждения. В этом случае для регулирования количества воздуха, подаваемого к горелкам, необходимо стабилизировать количество воздуха, отбираемого из печи:
Vвоз = const.
6.1.2 Назначение системы управления
Целью создания системы управления является необходимость обеспечить наиболее эффективную работу печи с технологической и экономической точек зрения, максимально упростить обслуживание печи и обезопасить ее работу.
Для реализации этих задач на систему управления возложены функции теплового контроля, автоматического регулирования, технологической сигнализации и защиты.
Таблица 6.1 Техническое задание на тепловой контроль
| № п/п | Параметр теплового контроля | Номинальное значение | Характеристика среды | Место установки вторичного прибора | Вид контроля | Класс точности |
| 1 | Температура печи |
6000С 9300С 9800С |
Дымовые газы | На щите | IR | 1,5 |
| 2 | Температура дымовых газов | 1500С | Дымовые газы | На щите | I | 1,0 |
| 3 | Температура воздуха на сушило | 2500С | Воздух | На щите | I | 1,0 |
| 4 | Расход природного газа | 206,6 м3/ч | Природный газ | На щите | IR | 2,0 |
| 5 | Расход воздуха на сушило | 10764 м3/ч | Воздух | На щите | IR | 2,0 |
| 6 | Расход воздуха на зону охлаждения | 6552 м3/ч | Воздух | На щите | IR | 2,0 |
| 7 | Расход отходящих газов | 10063 м3/ч | Дымовые газы | На щите | IR | 2,0 |
| 8 | Давление природного газа | 1 кПа | Природный газ | По месту | I | 1,5 |
| 9 | Давление воздуха на горение | 0,45 кПа | Воздух | По месту | I | 1,5 |
Таблица 7.2 Техническое задание на автоматическое регулирование
| № п/п | Регулируемый параметр | Номинальное значение | Допустимое отклонение | Пределы нагрузок | Характер и величина возмущения | Требования к быстродействию | Примечание | ||
| Кратковременное | Длительное | Максимум | Минимум | ||||||
| 1 | Температура в печи | 6000С | +600С | +18 0С | 100% | 20% | Ступенчатый | ||
| 2 | Температура в печи | 9300С | +930С | +30 0С | 100% | 20% | Ступенчатый | ||
| 3 | Температура в печи | 9800С | +980С | +32 0С | 100% | 20% | Ступенчатый | ||
| 4 | Расход воздуха на зону охлаждения | 6552 м3/ч | +655 м3/ч | +172 м3/ч | 100% | 20% | Ступенчатый | ||
| 5 | Расход воздуха, отбираемого на сушило | 10764 м3/ч | +1076 м3/ч | +287 м3/ч | 100% | 20% | Ступенчатый | ||
| 6 | Соотношение газ-воздух | 11,4 м3/м3 | +1,14 м3/м3 | +0,345 м3/м3 | 100% | 20% | Ступенчатый | ||
6.1.3 Требования к системе автоматизации
Система автоматизации имеет иерархическую структуру. Она включает в себя нижний и верхний уровень. Реализация нижнего уровня достигается с помощью средств локальной автоматики, решающая следующие задачи анализ ситуаций, идентификация, стабилизация режимов работы, контроль, измерение, сигнализация, защита, регулирование. На верхнем уровне находится микропроцессорный контроллер. Он решает задачи оптимизации и адаптации (изменение параметров настройки в процессе работы), рассчитывает технико-экономические показатели, к.п.д. работы оборудования. Верхний уровень управления имеет информацию о всех параметрах технологического процесса. Система автоматизации должна содержать ряд подсистем:
- контроль: здесь осуществляется контроль значение технологических параметров, контроль состояния оборудования, контроль технико-экономических показателей;
- анализ: анализ ситуации и принятия решений и подготовка информации для других систем;
- управление: реализует принятое решение и передает информацию выше стоящим структурам.
Подсистема анализа и принятия решений реализуется с помощью участия человека-диспетчера на основе информации, поступающей из подсистемы «контроль». Реализация решений осуществляется путем передачи этого решения на объект управления с помощью АСУ ТП. АСУ работает в супервизорном режиме. Основная задача супервизорной системы управления - автоматическое поддержание технологического процесса вблизи оптимальной рабочей точки путем оперативного воздействия на него.
Работа вычислительного комплекса заключается в следующем: вычислительный комплекс выполняет функции централизованного контроля, вычисление технико-экономического показателя, контроля работы и состояния оборудования, анализ поступающей информации и поиск оптимальных решений, формирование воздействий и настройка регуляторов.
Комплекс технических средств (КТС), должен обеспечить реализацию всех функций системы и возможность их расширения.
Все технические средства системы должны быть рассчитаны на непрерывную круглосуточную работу.
Комплекс технических средств КТС должен включать:
- средства сбора информации о состоянии объекта управления;
- средства регулирования и управления;
- средства предоставления информации оперативному персоналу;
- средства дистанционного управления исполнительными механизмами.
Получение, формирование и передача информации осуществляется при помощи серийно выпускаемых средств КИПиА.
Датчики и преобразователи должны обеспечить однозначность измерений. Они должны быть устойчивы к воздействию окружающей и измеряемой среды.
Для обеспечения нормальной работы надо провести ряд мероприятий:
- ежедневно проверять правильность функционирования приборов в составе системы автоматизации по показателям КИП;
- при отключении напряжения питания проверить надежность крепления приборов и их внешних электрических соединений.
6.1.4 Технико-экономическое обоснование системы автоматизации
В сложных технологических объектах с большим количеством контролируемых параметров невозможно обеспечить безопасную работу при управлении объектом вручную. Человека в этом процессе заменяет система автоматизации, которая ведет контроль, анализ и регулирование параметров. В случае возникновения аварийных ситуаций система автоматизации оповещает об этом световой и звуковой сигнализацией обслуживающий персонал и автоматически предотвращает выход параметра за критическое. Использование автоматики уменьшает время настройки параметра и улучшает качество регулирования.
При автоматическом регулировании повышается качество измерения и настройки технологических параметров, это приводит к повышению качества продукции (чем ближе к заданным будут значения параметров, тем меньше брака готовой продукции).
6.2 Разработка системы автоматизации
Для реализации узлов регулирования используются технические средства системы «Каскад 2», выпускаемые московским заводом тепловой автоматики, который обеспечивается Пи-законом регулирования.
Блоки оперативного управления системы «Каскад2»:
1) Устройство задающее потенциометрическое ЗУ-11. Предназначено для оперативного изменения значения регулируемой величины с пульта управления. Представляет собой переменный резистор со шкалой. Применяется в том случае, если не требуется распределения сигнала задания нескольким потребителям.
2) Блок управления релейного регулятора БУ-21. Блок позволяет реализовывать следующие функции:
переключение цепей управления исполнительным механизмом постоянной скорости;
ручное дистанционное управление исполнительным механизмом;
световую сигнализацию срабатывания релейного регулирующего блока двумя индукторными блоками.
3) Регулирующий блок Р-27 входит в состав «Каскад2». Блок при совместной работе с реверсивным исполнительным механизмом постоянной скорости реализует закон ПИД-регулирования с передаточной функцией:
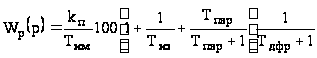 (7.1)
где kп – постоянная передачи, с/%;
Тим – постоянная времени исполнительного механизма, с;
Тиз – постоянная времени изодрома, с;
Тпвр – постоянная времени предварения, с;
Тдфр – постоянная времени демпфирования, с.
Дополнительно на регуляторе имеются следующие органы установки:
Dнч – зона нечувствительности;
Dtимп – длительность импульсов.
Требуемый коэффициент передачи регулятора kр %, устанавливается путем изменения коэффициента передачи kп блока Р27.
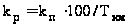 (7.2)
Регулятор состоит из трех модулей: измерительного модуля ИОО1.1; регулирующего модуля Р027.1. Входные аналоговые сигналы поступают на измерительный модуль. Назначение модуля – формирование сигнала согласования ИS. Регулирующий модуль Р027.1 формирует последовательность импульсов включения исполнительного механизма, обеспечивающую закон ПИД-регулирования.
6.2.1 Разработка функциональной схемы автоматизации
Схема автоматизации печи приведена на чертеже (лист 5).
В соответствии с технологическим заданием выбрана система теплового контроля и автоматического регулирования, которая выполняет следующие функции: технологический контроль; автоматическое регулирование; технологическую сигнализацию; технологическую защиту. Она разработана в соответствии с ГСП (государственная система промышленных приборов) и предусматривает контроль и регулирование следующих параметров: температуры, давления, расхода.
Технологический контроль включает в себя измерение следующих параметров:
а) давление природного газа и воздуха на горение с помощью электроконтактных манометров ЭКМу (поз. 10, 9);
б) температура в печи – термопарой ТХА (поз. 1а) в комплекте с нормирующим преобразователем Ш-78 (поз. 1б) и самопищущим миллиамперметром РП-160 (поз. 1в).
Принцип действия термопары основан на зависимости термо-ЭДС от температуры.
В) расходы газа, воздуха - методом переменного перепада давления (камерная диафрагма с сильфонным дифманометром и самопищущим миллиамперметром РП-160);
г) Температура дымовых газов и воздуха, идущего на сушило – термопарой ТХА и пирометрическим милливольтметром Ш4501.
Регулирование температуры в печи осуществляется следующим образом: токовый сигнал по температуре от нормирующего преобразователя Ш-78 (поз.1б) подается в регулирующий блок РУ5-02М (поз.1г), предназначенный для регулирования расхода газа по заданной программе и являющейся программным задатчиком; далее на регулятор Р-27 (поз.1д), блок управления БУ-21 (поз.1ж), через усилитель мощности У-23 (поз.1е), который включает исполнительный механизм МЭОБ (поз.1з) для перемещения регулирующего клапана; изменяющего расход газа на горелки.
Регулирование расходов воздуха на охлаждение и сушку осуществляется на базе электронного агрегатного комплекса устройств автоматического регулирования «Каскад 2». Замеренный расход сравнивается с требуемым, который задается через задатчик. Сигнал рассогласовывается между заданным и измеренным расходом воздуха, усиливается в усилителе и передается исполнительному механизму, переворачивающему заслонку поворотного шибера на трубопроводе подачи воздуха.
Аналогично регулируется соотношение газ-воздух.
Разработанная технологическая сигнализация и защита позволяет обеспечить обслуживающий персонал информацией о возникновении аварийных ситуаций и предотвратить их. Сигнализация бывает предупредительной и аварийной.
Технологическая сигнализация и автоматическая защита предусматривает срабатывание в следующих случаях:
при повышении или понижении давления газа;
при повышении или понижении давления воздуха.
Предложенная система должна обеспечить защиту и блокировку в указанных случаях. При срабатывании сигнализации появляется световой или звуковой сигнал. Защита должна обеспечить отключение подачи газа и воздуха.
Понижение или повышение давления газа или воздуха контролируется электроконтактным манометром ЭКМ 1у (поз.9 и 10). Одновременно с сигнализацией срабатывает технологическая защита, осуществляющая отсечку газа к горелкам с помощью электромагнитных клапанов (поз.11в)
Заказная спецификация
| № п/п | Наименование параметра и место отбора импульса | Предельное значение параметра | Место установки | Наименование и характеристика аппаратуры | Тип | Количество | Изготовитель | Приме-чание |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1а | Температура в печи |
а) 6000С б) 9300С в) 9800С |
По месту |
Термопара хромель-алюмель а) (0…8000С) б) (0…10000С) в) (0…12000С) |
ТХА 0806 | 3 |
«Теплоприбор» г.Челябинск |
|
| 1б | Температура в печи |
а) 6000С б) 9300С в) 9800С |
На щите |
Нормирующий преобразователь гр.ПП68 а) (0…8000С) б) (0…10000С) в) (0…12000С) |
Ш-78 | 3 | Львовприбор | |
| 1в | Температура в печи |
а) 6000С б) 9300С в) 9800С |
На щите | Показывающий самопишущий миллиамперметр (0…10000С) класс точности 0,5 | РП-160 | 3 | «Теплоприбор» | |
| 1г | Температура в печи | На щите | Задатчик программный | РУ5-02М | 3 | Львовприбор | ||
| 1д | Температура в печи | На щите | Регулятор | Р-27 | 3 | МЗТА | ||
| 1е | Температура в печи | На щите | Усилитель мощности | У-23 | 3 | МЗТА | ||
| 1ж | Температура в печи | На щите | Блок управления | БУ-21 | 3 | МЗТА | ||
| 1з | Температура в печи | На щите | Исполнительный механизм | МЭОБ-25/100 | 3 | МЗТА | ||
| 2а | Соотношение газ-воздух | 2358 м3/ч | Воздухопровод | Диафрагма камерная | ДК-6-100 | 14 |
«Манометр» г.Москва |
|
| 2б | Соотношение газ-воздух | По месту | Дифманометр сильфонный, DР по расчету СУ | «Сапфир» ДСРЭ | 14 | «Теплоприбор» | ||
| 2в | Соотношение газ-воздух | На щите | Блок вычисления корня | БИК-1 | 14 | МЗТА | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 2г | Соотношение газ-воздух | На щите | Миллиамперметр показывающий самопишущий | РП-160 | 14 | МЗТА | ||
| 2д | Соотношение газ-воздух | На щите | Блок деления | 14 | МЗТА | |||
| 2е | Соотношение газ-воздух | На щите | Задатчик токовый | ЗУ-11 | 14 | МЗТА | ||
| 2ж | Соотношение газ-воздух | На щите | Регулятор | Р-27 | 14 | МЗТА | ||
| 2з | Соотношение газ-воздух | На щите | Блок управления | БУ-21 | 14 | МЗТА | ||
| 2и | Соотношение газ-воздух | По месту | Трехпозиционный тиристорный усилитель | У-21 | 14 | МЗТА | ||
| 2к | Соотношение газ-воздух | По месту | Исполнительный механиз электрический | МЭО-630 | 14 | МЗТА | ||
| 2л | Соотношение газ-воздух | Воздухопровод | Поворотно-регулирующая задвижка | ЗД-3 | 14 | МЗТА | ||
| 3а | Расход природного газа | 206,6 м3/ч | Газопровод | Диафрагма камерная | ДК-6-200 | 14 | «Манометр» | |
| 3б | Расход природного газа | По месту | Дифманометр сильфонный | «Сапфир» ДСРЭ | 14 | «Теплоприбор» | ||
| 3в | Расход природного газа | На щите | Блок вычисления корня | БИК-1 | 14 | МЗТА | ||
| 3г | Расход природного газа | На щите | Миллиамперметр показывающий самопишущий, 0-630 нм3/ч, класс точности 0,5 | РП-160 | 14 | МЗТА | ||
| 4а | Расход воздуха на зону охлаждения | 6552 м3/ч | Воздухопровод | Диафрагма камерная | ДК-6-300 | 1 | «Манометр» | |
| 4б | Расход воздуха на зону охлаждения | По месту | Дифманометр сильфонный | «Сапфир» ДСРЭ | 1 | «Теплоприбор» | ||
| 4в | Расход воздуха на зону охлаждения | По месту | Миллиамперметр показывающий самопишущий, 0-32000 м3/ч | РП-160 | 1 | «Автоматика» | ||
| 4г | Расход воздуха на зону охлаждения | На щите | Регулятор | Р-27 | 1 | МЗТА | ||
| 4д | Расход воздуха на зону охлаждения | На щите | Блок управления | БУ-21 | 1 | МЗТА | ||
| 4е | Расход воздуха на зону охлаждения | На щите | Задатчик токовый | ЗУ-11 | 1 | МЗТА | ||
| 4ж | Расход воздуха на зону охлаждения | По месту | Блок вычисления корня | БИК-1 | 1 | МЗТА | ||
| 4з | Расход воздуха на зону охлаждения | По месту | Трехпозиционный тиристорный усилитель | У-21 | 1 | МЗТА | ||
| 4и | Расход воздуха на зону охлаждения | По месту | Исполнительный механизм электрический | МЭО-630 | 1 | МЗТА | ||
| 4к | Расход воздуха на зону охлаждения | По месту | Поворотно-регулирующая задвижка | ЗД-1 | 1 | МЗТА | ||
| 5а | Расход воздуха на сушило | 10764 м3/ч | Воздухопровод | Диафрагма камерная | ДК-6-300 | 1 | «Манометр» | |
| 5б | Расход воздуха на сушило | По месту | Дифманометр сильфонный | «Сапфир» ДСРЭ | 1 | «Теплоприбор» | ||
| 5в | Расход воздуха на сушило | На щите | Миллиамперметр показывающий самопишущий 0-32000 м3/ч | РП-160 | 1 | «Автоматика» | ||
| 5г | Расход воздуха на сушило | На щите | Регулятор | Р-27 | 1 | МЗТА | ||
| 5д | Расход воздуха на сушило | На щите | Блок управления | БУ-21 | 1 | МЗТА | ||
| 5е | Расход воздуха на сушило | На щите | Задатчик токовый | ЗУ-11 | 1 | МЗТА | ||
| 5ж | Расход воздуха на сушило | На щите | Блок вычисления корня | БИК-1 | 1 | МЗТА | ||
| 5з | Расход воздуха на сушило | По месту | Трехпозиционный тиристорный усилитель | У-21 | 1 | МЗТА | ||
| 5и | Расход воздуха на сушило | По месту | Исполнительный механизм электрический | МЭО-630 | 1 | МЗТА | ||
| 5к | Расход воздуха на сушило | По месту | Поворотно-регулирующая задвижка | ЗД-1 | 1 | МЗТА | ||
| 6а | Температура воздуха, отбираемого в сушило | 2500С | По месту | Термоэлектрический термометр (0…6000С) | ТХА 0806 | 1 | «Теплоприбор» | |
| 6б | Температура воздуха, отбираемого в сушило | На щите | Пирометрический милливольтметр (0…6000С) | Ш4501 | 1 | Завод измерительных приборов г.Ереван | ||
| 7а | Расход продуктов горения | 10063 м3/ч | По месту | Диафрагма камерная | ДК-6-300 | 1 | «Манометр» | |
| 7б | Расход продуктов горения | По месту | Дифманометр сильфонный | «Сапфир» ДСРЭ | 1 | «Теплоприбор» | ||
| 7в | Расход продуктов горения | На щите | Миллиамперметр показывающий самопишущий, 0…32000 м3/ч | РП-160 | 1 | МЗТА | ||
| 8а | Температура дымовых газов | 1500С | По месту | Термопара хромель-алюмель (0…6000С) | ТХА 0806 | 1 | «Теплоприбор» | |
| 8б | Температура дымовых газов | По месту |
Пирометрический милливольтметр (0…6000С), класс точности 1 |
Ш4501 | 1 | Завод измерительных приборов г.Ереван | ||
| 9 | Давление природного газа | 1 кПа | По месту | Электроконтактный манометр 0…0,1 МПа | ЭКМ 1у | 1 | МЗТА | |
| 10 | Давление воздуха на горение | 0,45 кПа | По месту | Электроконтактный манометр 0…0,1 МПа | ЭКМ 1у | 1 | МЗТА | |
| 11а | Отсечка газа и воздуха на горелки | На щите | Блок управления | БУ-21 | 1 | Завод средств автоматики, г.Смоленск | ||
| 11б | Отсечка газа и воздуха на горелки | По месту | Трехпозиционный тиристорный усилитель | У-21 | 1 | МЗТА | ||
| 11в | Отсечка газа и воздуха на горелки | По месту | Электромагнитные клапаны | 2 |
7. БЕЗОПАСНОСТЬ ОБСЛУЖИВАНИЯ ТУННЕЛЬНОЙ ПЕЧИ
7.1 Выявление воздействий на производственный персонал и их характеристика
Печное отделение кирпичного цеха представлено техногенной системой. В таблице 8.1 описаны воздействия на производственный персонал в данной техногенной системе.
Таблица 7.1 Воздействия в техногенной системе «Печное отделение»
| № п/п | Наименование компонента | Назначение | Функциональные показатели | Процесс | Детерминированное воздействие | Происшествие | Стохастические воздействия |
| 1 | Помещение | ѕ | ѕ | ѕ | ѕ | ѕ | ѕ |
| 1.1 | Ограждения помещения с дверными проемами | Защита от воздействий окружающей среды | Выполнен из негорючего материала | ѕ | ѕ | ѕ | ѕ |
| 1.2 | Пол | Для размещения оборудования | Нетокопроводящий, выполненный из негорючего материала | ѕ | ѕ | ѕ | ѕ |
| 1.4 | Воздушная среда | Для обеспечения жизнедеятельности | 15-250С |
Тепломассообмен Дыхание |
Тепловое воздействие микроклимата Ингаляционное |
ѕ | ѕ |
| 2 | Комплекс техногенных устройств | ѕ | ѕ | ѕ | ѕ | ѕ | ѕ |
| 2.1 | Две туннельные печи | Обжиг керамического кирпича | Производительность печи 10 млн.шт в год | ѕ | ѕ | ѕ | ѕ |
| 2.1.1 | Кладка печи | Свести к минимуму потери в окружающую среду | Материал: красный кирпич, шамот, засыпка шлаком | Тепловое излучение | Тепловое воздействие, связанное с инфракрасным излучением | Соприкосновение с нагретой поверхностью | Тепловое воздействие при соприкосновении с нагретыми поверхностями |
| 2.1.2 | Газовая обвязка печи | Поступление топлива в печь | Газопровод низкого давления | Движение газа | Акустическое воздействие | Утечка газа, образование взрывоопасной смеси | Взрывное воздействие, ингаляционное |
| 2.1.3 | Горелки | Сжигание топлива | Горелка газовая типа по проекту п/я Г-4316 | Горение топлива, движение газа | Акустическое воздействие | Погасание факела, образование взрывоопасной смеси | Взрывное воздействие |
| 2.1.4 | Система воздухоснабжения | Поступление холодного воздуха на охлаждение садки | Мощность 4 кВт | Движение воздуха | Акустическое воздействие | Косвенное прикосновение | Электрическое воздействие переменного тока |
| 2.1.5 | Система загрузки-выгрузки | Загрузка и выгрузка вагонеток с кирпичом | Частота толканий 58 минут | Тепловое излучение | Тепловое воздействие, вызванное инфракрасным излучением | Соприкосновение с нагретой поверхностью изделий | Тепловое воздействие при соприкосновении с нагретой поверхностью |
| 2.1.5.1 | Вагонетки | Для размещения садки кирпича | ѕ | ѕ | ѕ | ѕ | ѕ |
| 2.1.5.2 | Толкатели | Продвижение вагонеток в печи | Гидравлический толкатель | ѕ | ѕ | Косвенное прикосновение | Электрическое воздействие переменного тока |
| 2.1.5.3 | Электропередаточная тележка с лебедкой | Выгрузка вагонеток из печи | Грузоподъемность до 12 т | ѕ | ѕ |
Косвенное прикосновение Срыв лебедки с вагонетки |
Электрическое воздействие Механическое воздействие |
| 2.1.6 | Система дымоудаления | Удаление продуктов сгорания из печи | Температура на выходе из печи 150°С | Выбивание газов | Ингаляционное воздействие | Разрушение дымоходов | Ингаляционное воздействие |
| 2.1.7 | Рабочее пространство печи | Обжиг кирпича | Размеры рабочего пространства | ѕ | ѕ | ѕ | ѕ |
| 2.1.7.1 | Загрузочный материал | Полуфабрикат | Температура выходящих изделий 300°С | Выгрузка изделий | Тепловое воздействие, вызванное инфракрасным излучением | Завал садки | Тепловое воздействие при соприкосновении с нагретой садкой |
| 2.1.7.2 | Продукты сгорания | Прогрев садки в зоне подогрева печи | Прогрев садки до температуры 600°С | Выбивание газов | Ингаляционное воздействие | ѕ | ѕ |
| 2.2 | Система газоснабжения | Подача газа к печам | Газопровод низкого давления | Движение газа | Акустическое воздействие | Утечка газа, образование взрывоопасной смеси | Взрывоопасное воздействие |
| 2.3 | Система электроснабжения | Снабжение
цеха
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |