Конструкция, методика расчёта мартеновских печей черной металлургии
Для печей, отапливаемых высококалорийным топливом (мазут, природный газ и мазут, коксовый газ и мазут), средняя за плавку удельная тепловая нагрузка составляет около 0,38 млн. ккал/м2. Расход смешанного газа определится с учетом теплотворной способности смеси, равной 2300 ккал/м3:
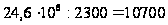 м3/час.
При условии теплотворной способности коксового газа 4300 ккал/м3 и доменного 900 ккал/м3 в смеси газов будет содержаться по объему 41 % коксового и 59 % доменного газов.
Отсюда расход коксового газа при средней тепловой нагрузке составит
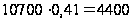 м3/час;
расход доменного газа
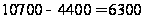 м3/час
В период завалки и части периода плавления тепловая нагрузка на печь увеличивается до максимальной, при этом коэффициент форсирования печи, по практическим данным, для 250-т печи равен 1,25.
Следовательно, максимальная тепловая нагрузка печи будет равна
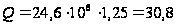 млн. ккал/час
или на 1 м2 площади пода
 млн. ккал/м2.час.
Расход смешанного газа в этот период определится с учетом постоянства величины расхода доменного газа, равной 6300 м3/час. Расход коксового газа составит
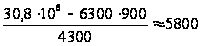 м3/час.
В этот период в смеси газов по объему будет содержаться приблизительно 48 % коксового 52 % доменного газов.
Расход тепла. При скрап-рудном и скрап-процессах тепловые нагрузки распределяются во время плавки приблизительно следующим образом: 70 % продолжительности плавки в печи держат среднюю тепловую нагрузку и 30 % – максимальную тепловую нагрузку. При этих условиях суммарный расход тепла на плавку составит
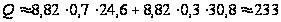 млн. ккал.
Удельный расход тепла на 1 т годных слитков
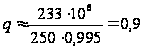 млн. ккал/т.
Головки и вертикальные каналы. Печь имеет головки типа Вентури и вертикальные каналы.
Шлаковики. Размеры шлаковиков рассчитываются с учетом их заполнения плавильной пылью в течение кампании работы печи по своду и количества пыли, осаждающейся в шлаковиках на 1 т выплавленной стали. Кампания работы печей по своду (хромомагнезитовой) составляет для печей до125 т не менее 700 плавок, для 185-т – 600 плавок и для 250-т и выше – 500 плавок. При работе скрап-рудным процессом без кислорода осаждается в шлаковиках 5,5 кг пыли на 1 т стали.
В 250-т печи суммарный объем шлаковиков должен составлять
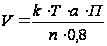 ,
где  –
число плавок
за кампанию
работы печи
по своду;
 –
садка печи,
т;
 –
коэффициент
выхода годной
стали;
 –
количество
пыли, осаждающейся
в шлаковиках,
т/т стали;
 –
объемный
вес пыли, равный
в среднем 3 т/м3;
0,8 – коэффициент заполнения шлаковиков.
Подставляя цифровые значения, получим следующий общий объем шлаковиков:
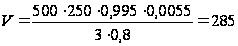 м3.
В действительности суммарный объем шлаковиков в 250-т печи составляет
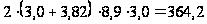 м3.
Регенераторы. Суммарная поверхность нагрева газовой и воздушной насадки должна составить
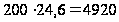 м2.
Поверхность
нагрева 1 м3 насадки
при размерах
ячейки 157 157
мм составляет
13,2 м3/м3. Следовательно,
объем пары
насадок (газовой
и воздушной)
будет равен
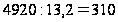 м3.
Удельный объем пары насадок составляет
 м3/м2.
В действительности, объем пары насадок составит, м3:
Газовой . . .
. . . . . . . . . . . . . . . . . . . . .
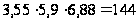
Воздушной
. . . . . . . . . . . . . . . . . . . . .
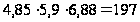
Суммарный
объем . . . . . . . . . . . . . . . . .
. . . . . . . . .

По данным практики, 40 % отходящих газов проходит через газовую насадку и 60 % через воздушную, следовательно, соотношение объемов насадок должно приблизительно отвечать распределению продуктов горения.
Относительный объем газовой насадки составит
 %.
Расчет дымовой трубы. Трубу рассчитывают при максимальной тепловой нагрузке печи с учетом сопротивлений на пути движения продуктов горения по системе печи.
Заключение
Технико-экономическая оценка работы мартеновских печей
Благодаря преимуществам, которыми мартеновский процесс отличался от других способов массового получения стали:
большая гибкость и возможность применять его при любых масштабах производства;
менее строгие требования к исходным материалам;
относительная простота контроля и управления ходом плавки;
высокое качество и широкий ассортимент выплавляемой стали;
сравнительно небольшая стоимость передела,
он стал основным сталеплавильным процессом. Однако в связи с бурным развитием кислородно-конвертерного производства строительство мартеновских цехов практически прекратилось; относительная доля мартеновской стали непрерывно уменьшается. В 1970 в мартеновских печах выплавлено в мире ~240 млн. т стали (~40 %). Мартеновский процесс – основной потребитель стального лома (около 50 %).
Список использованных источников
1 Кривандин В.А. Металлургические печи / В.А. Кривандин; профессор, доктор техн. наук. – Москва: Металлургия, 1962. – 461 с.
2 Кривандин В.А. Теория, конструкции и расчеты металлургических печей – 2 том / В.А. Кривандин; профессор, доктор техн. наук. – Москва: Металлургия, 1986. – 212 с.