Технология высокоскоростной механической обработки газотурбинных двигателей
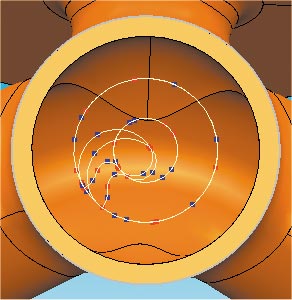
Рис. 18. Опция PowerMILL Вписать дуги позволяет перераспределить точки траектории с целью повышения фактической скорости подачи и снизить станочное время
Современные системы ЧПУ имеют встроенные алгоритмы, которые сами могут интерполировать полученную «ломаную» траекторию в гладкую, в зависимости от длины перемещения в кадре и угла между соседними отрезками траектории. Если использовать это свойство и задать в кадре перемещение, равное заложенному в параметрах системы ЧПУ, то система ЧПУ отработает эти перемещения без замедлений и ускорений в точке перегиба. В PowerMILL для этого используется функция перераспределения точек (рис. 19), которая может в пределах заданного допуска перераспределить или убрать избыточные точки траектории. Приведем конкретный пример: при обработке на станке Huron KX8-Five со стойкой Siemens 840D в случае равномерного распределения точек фактическое время резания детали составило 82 мин, а после перераспределения точек с максимальным допуском 0,25 мм оно снизилось до 50 мин (рис. 20). В этом случае экономия времени составила почти 40%!
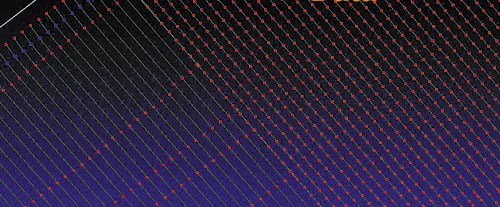
Рис. 19. В левой части рисунка показана оптимизированная в пределах допуска траектория обработки с перераспределением точек
Мы уже не раз подчеркивали, что все траектории для ВСО должны быть сглажены, чтобы система «станок — приспособление — инструмент — деталь» не испытывала высоких динамических нагрузок. Гладкость траектории приводит к тому, что УП для ВСО состоят из очень коротких ходов инструмента — порядка 0,1-0,2 мм между соседними точками. В результате файлы программ для ВСО получаются объемом в десятки мегабайт. Отсюда вытекает еще одно специфическое требование: CAM-система должна быть очень быстрой, чтобы в приемлемый срок обрабатывать столь большой объем данных.
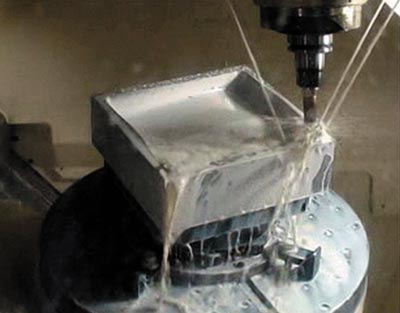
Рис. 20. При обработке этой детали функция перераспределения точек позволила сэкономить 39% (!) машинного времени
В случае формирования внешнего контура рассматриваемых деталей топливных и гидравлических агрегатов приходится снимать большие объемы материала, причем зачастую в глубоких карманах и закрытых зонах. В этом случае для достижения более высокой производительности съема материала целесообразно использовать погружное фрезерование (Plunge Milling), при котором фреза движется вдоль своей оси вращения (рис. 21).
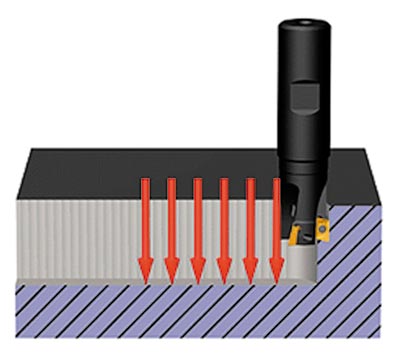
Рис. 21. Иллюстрация метода погружного фрезерования
Еще одно особое требование к CAM-системе для ВСО — повышенная надежность ЧПУ-программ, поскольку любой зарез может вызвать катастрофические поломки оборудования. Во время семинара участникам была продемонстрирована обработка детали на подачах до 8000 мм/мин (приблизительно 134 мм/с). При столь высоких скоростях подачи доверие программиста-технолога и оператора станка с ЧПУ к CAM-системе играет решающую роль, так как в случае ошибки в УП остановить станок с целью предотвращения аварии не представляется возможным.
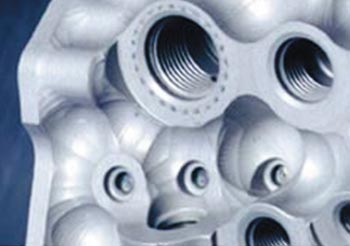
Рис. 22. После согласования с конструктором наружная поверхность корпусной детали для экономии времени может остаться недообработанной
Теперь задумаемся, существуют ли еще какие-то способы увеличения производительности работы, кроме как повышение объема снимаемого за единицу времени материала? Оказывается, в некоторых случаях качество наружной поверхности корпусной детали непринципиально, и после согласования с конструктором наружная поверхность может остаться частично недообработанной (рис. 22). Естественно, при этом незначительно увеличится вес детали, но зато отпадет потребность в чистовой обработке наружной поверхности, что сэкономит много времени.
Шпиндель
Высокоскоростной шпиндель накладывает определенные ограничения на процесс обработки. Рассмотрим разные шпиндели:
- силовой шпиндель: 15 000 об/мин, конус 50, мощность 45 квт, максимальный крутящий момент 400 Нм на 1000 об/мин, диаметр 100 мм.
- средний шпиндель: 24 000 об/мин, конус 40, мощность 20 квт, момент 75 Нм на 3 000 об/мин, диаметр 70 мм.
- скоростной шпиндель: 40 000 об/мин, конус 30, мощность 12 квт, момент 48Нм на 30 000 об/мин, диаметр 45мм.
Как видим с ростом скорости вращения падает мощность и крутящий момент, уменьшается диаметр. Уже сам этот факт заставляет переходить от силовых режимов к более щадящим скоростным режимам резания. Это совсем не означает, что мы должны использовать эти станки только для чистовой обработки. Просто черновая обработка, где надо снять большой объем материала, должна выполняться с уменьшенными сечениями среза, снимаемыми с более высокой скоростью.
Рассмотрим на примере высокоскоростных шпинделей швейцарской фирмы IBAG комплекс технических решений, реализованных IBAG для обеспечения качества и надежности высокоскоростных моторшпинделей, а именно:
опции контроля положения, температуры и вибраций;
моторные технологии;
обеспечение жесткости, точности и долгого срока шпинделя в широком диапазоне скоростей вращения;
опции охлаждения инструмента и заготовки;
оптимальный выбор параметров обработки;
применение тяжелых HF-шпинделей в авиакосмической и автомобильной промышленности.
Опции контроля положения, температуры и вибраций
Высокая степень надежности процесса обеспечивается с помощью так называемого Condition Monitoring – широкого наблюдения и контроля. Для этого необходима тщательно продуманная и по возможности близкая к процессу сенсорика. Поэтому "IBAG Switzerland AG" опционально снабжает свои HF-моторшпиндели разнообразными датчиками и исполнительными элементами.
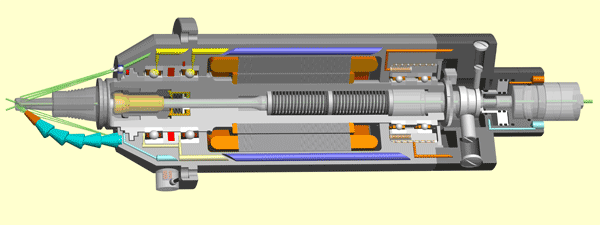
Рис. 1. Оснащение "Condition Monitoring": HF- моторшпиндель с проверенной сенсорикой и исполнительными элементами для контроля и надежности процесса высокоскоростной обработки.
2, Опция М: Измерение смещения вала увеличивает точность
Опция М заключается в оснащении шпинделя датчиком перемещений. Он измеряет обусловленные механически (высокими скоростями вращения) или термически смещения шпиндельного вала с точностью до единиц μ. Полученный от датчика аналоговый сигнал может быть использован любым устройством ЧПУ для расчета компенсации смещения вала. Компенсация смещения по нормали к обрабатываемой поверхности существенно повышает точность и качество обработки, что особенно важно при чистовом сверлении, в инструментальной промышленности, при точной и ультраточной обработке.
3, Опция М +
измерение
температуры
на подшипниках
Для
обеспечения
надежной эксплуатации
HF- шпинделей в
течение длительного
времени их
рабочее состояние
контролируется
датчиками
температуры
и вибраций,
установленных
на корпусе и
на внешнем
кольце подшипников
с керамическими
шариками. Датчики
температуры
PT100 и PT1000 поставляют
три возможных
сигнала: "Все
в порядке",
"Состояние
критическое"
и "Ошибка".
Алгоритмы
анализа сигналов
могут различаться
в зависимости
от приложения.
Например, при
"критическом
состоянии"
обработка может
быть прервана
на короткое
время для снижения
температуры
мотора. Та же
цель может быть
достигнута
уменьшением
глубины резания,
следствием
чего является
снижение потребляемой
мощности и
отдачи тепла.
Такой анализ
сигналов датчиков
производится
системой ЧПУ
и обеспечивает
надежную работу
также в условиях
безлюдного
производства.
При этом предотвращаются
повреждения
шпинделя и тем
самым ненужные
дорогостоящие
простои.
высокоскоростной механический обработка инструмент шпиндель
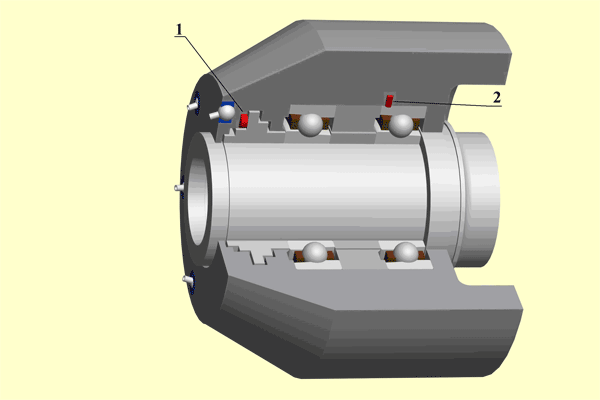
Рис. 2. Порядок точности – единицы μ обеспечивается датчиком (1) для измерения аксиального смещения вала шпинделя; 2 – датчик измерения температуры.
3. Контроль вибраций. Свой взнос вносят и датчики вибраций. Документация и анализ вибраций, а также их сравнение с эмпирически установленными граничными значениями производится программно. Высокий уровень колебаний может быть обусловлен плохо сбалансированным инструментом, неправильными параметрами обработки или аварийной ситуацией. Датчики вибраций также поставляют три сообщения: "O.K."- зеленый сигнал, "Предупреждение"- оранжевый и "Ошибка"- красный. При подключении к устройству ЧПУ возможен широкий контроль, диагностика неисправностей и, посредством своевременного технического обслуживания, предотвращение аварий и минимизация простоев. Замечание: Для тяжелых шпинделей датчики встраиваются в шпиндель, для малых шпинделей возможно только внешнее позиционирование.
4, Контроль системы крепления инструмента
Для избежания повреждений при смене инструмента HF- шпиндели оснащаются по выбору пользователя цифровыми или аналоговыми датчиками в системе крепления инструмента. При этом распознается качество зажима и отсутствие инструмента. Тем самым обеспечивается надежная автоматическая смена инструмента в системах HSK, BT и BBT.
Замечание: регулируемые цифровые датчики стыкуются практически со всеми системами ЧПУ и PLC. Имеются в наличии аналоговые датчики с устанавливаемой пользователем обратной реакцией для тяжелых шпинделей.
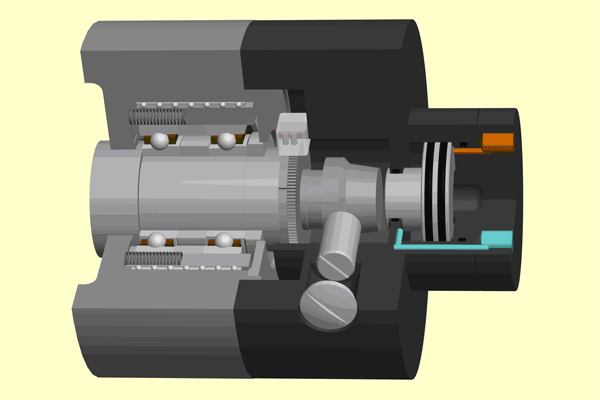
Рис. 3. Надежность автоматической смены инструмента обеспечивается специальным сенсором
Моторные технологии IBAG использует самые современные и лучшие моторные технологии: переменный ток для высокой мощности на средних и высоких скоростях, постоянный ток для максимального вращающего момента специально для низких скоростей вращения и минимальной передачи тепла от мотора к шпиндельному валу.
5. Обеспечение жесткости, точности и долгого срока шпинделя в широком диапазоне скоростей вращения
Подшипники шпинделей IBAG устанавливаются в различной конфигурации. Смазка масляным туманом или масляная смазка на весь срок службы. Тандем (ТД) - конфигурация подшипников является стандартной для малых и средних шпинделей. Она обеспечивает высочайшие скорости вращения шпинделей. "O"- конфигурация возможна для всех шпинделей. При использовании "O"- конфигурации максимальные скорости вращения шпинделей слегка снижаются, зато обеспечивается одинаковая жесткость шпинделя в обоих аксиальных направлениях и меньшее динамическое смещение шпинделя. Типичным применением "O"- конфигурации является сверление.
O-ТД- конфигурация применяется, как правило, для тяжелых шпинделей и высоких вращающих моментов при снятии больших объемов материала и использовании длинных инструментов.
Смазка масляным туманом в исполнении IBAG означает подачу точно рассчитанного количества воздушно-масляной смеси непосредственно на гибридные керамические подшипники. Смесь подготавливается к подаче в специальном механическом смесителе.
Некоторые шпиндели снабжены AI-смазкой. Минимальное количество масла подается через три отверстия малых размеров в наружном кольце подшипника напрямую в область вращения шариков. Этим оптимизируется смазка подшипников и снижается их нагрев. Рисунок справа поясняет механизм AI-смазки. Воздушная прокладка защищает шпиндель от внешних загрязнений.
6. Определяемый скоростью вращения предварительный натяг подшипников увеличивает срок службы шпинделя
Некоторые шпиндели оснащаются интегрированной гидравлической системой переменного зависимого от скорости вращения предварительного натяга подшипников. Эта система позволяет осуществлять точно контролируемый предварительный натяг шарикоподшипников смешанного типа с керамическими шариками. Так, для больших инструментов при низких скоростях вращения необходим высокий предварительный натяг для обеспечения высокой жесткости и стабильности. При высоких оборотах и малых инструментах правильным выбором будет низкий высокий предварительный натяг. Дополнительным эффектом правильно выбранного натяга является определяемое скоростью вращения демпфирование колебаний. Тем самым обеспечивается оптимальное использование мощности шпинделя, длинный срок службы и более высокое качество обрабатываемой поверхности.
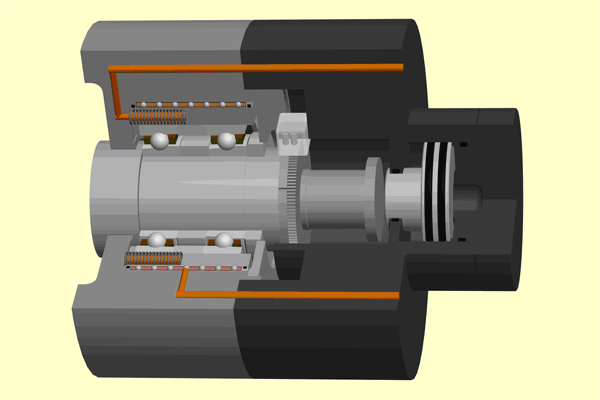
Рис. 4. Оптимальное использование мощности шпинделя, длинный срок службы и более высокое качество обрабатываемой поверхности обеспечивается управляемым гидравлическим предварительного натяга подшипников зависимым от скорости вращения шпинделя
7. Опции охлаждения инструмента и заготовки
Для оптимального охлаждения инструмента и заготовки пользователь имеет возможность выбора между тремя вариантами подвода воздуха, масла и смазочно-охлаждающей жидкости (СОЖ) в область резания.
Подвод охлаждающей жидкости TCW1
Оснащение шпинделя TCW1 включает в себя от 4-х до 6-ти регулируемых форсунок на передней поверхности корпуса шпинделя. СОЖ поступает на специальную муфту, расположенную на задней поверхности шпинделя и движется через корпус шпинделя в область резания. Такое решение подходит для подачи СОЖ для охлаждения инструмента и смыва стружки, а также для подачи воздуха для обдува детали.
Дополнительный подвод охлаждающей жидкости TCW2
TCW2 представляет собой дополнительную гибкую насадку на шпиндельной головке. Она используется, как правило, для подачи дополнительного охлаждающего средства, например, воздуха или масла для сверлильных операций, включая нарезание резьбы. TCW2 поставляется практически для всех средних и тяжелых шпинделей.
Подача СОЖ под давлением через центр шпинделя: Опция W
Подвод СОЖ через центр шпинделя и инструмент обеспечивает оптимальные условия резания. Охлаждение и смыв стружки происходит непосредственно в области режущих кромок инструмента, что предотвращает "обработку" стружки и поломку режущих кромок и улучшает качество обработанной поверхности. Данная опция особенно необходима при сверлении глубоких отверстий и фрезеровании пазов и карманов. Опция W поставляется для давлений до 80 бар и скоростей вращения до 30 000 об/мин.
Оптимальный выбор параметров обработки:
Одним из наиболее трудоемких моментов практического применения HSC является выбор оптимальных для конкретного материала параметров обработки. Любая новая комбинация инструмент – заготовка требует огромного количества пробных проходов. Желаемый оптимум – минимальное время обработки при высочайшей точности, – связан с выбором оптимальной комбинации параметров обработки и инструмента для конкретного материала заготовки и формы обрабатываемой детали. При этом даже удовлетворительный результат часто бывает далек от оптимального.
Для решения этой трудоемкой задачи IBAG также предлагает свое решение - специально разработанное программное обеспечение P-Calc, базирующееся на обширной базе данных, характеризующих материал заготовки, режущий инструмент и HSC-шпиндель. Расчет режимов резания происходит по следующей схеме:
Задается материал заготовки из базы данных P-Calc. База данных содержит все необходимые для расчета характеризующие материал константы.
Задается желаемый инструмент из базы данных P-Calc. База данных также содержит все необходимые для расчета данные, как, например, допускаемые и рекомендуемые скорости резания и подачи.
Задается геометрия обрабатываемой поверхности.
На основании перечисленных исходных данных и базы данных P-Calc рассчитываются необходимые мощности и моменты шпинделя. Дополнительно рассчитываются радиальные и аксиальные силы резания, действующие на инструмент и HF-шпиндель. Следующим шагом является расчет оптимальных режимов резания и планирование наиболее подходящего для каждого конкретного приложения технологического процесса.
Кроме того, применение программного обеспечения P-Calc позволяет избежать выбор недопустимых режимов резания, ведущий к перегрузкам и, как следствие, к поломке шпинделя.
Применение тяжелых HF-шпинделей в авиакосмической и автомобильной промышленности
HSC-шпиндели IBAG широко используются в мировом станко , автомобиле- и авиастроении. В числе основных клиентов IBAG Switzerland AG из числа мировых автомобильных гигантов можно упомянуть:
BMW, Германия, где на обрабатывающих центрах, оснащенных шпинделями IBAG, изготовляются из алюминиевых отливок задние оси для лимузина среднего класса 5-й серии
PSA (Peugeot - Пежо), Франция, где с помощью IBAG-шпинделей изготавливаются моторные блоки из алюминия. Шпиндели встроены в манипуляторы фирмы TRICEPT, которые в свою очередь являются частью инновативных обрабатывающих центров. На этих уникальных станках производится чистовая обработка поверхностей с параллельной работой шести шпинделей, которые высверливают отверстия в головке цилиндров и коленчатом валу двигателя
Многочисленные детали для механического и электрического оснащения автомобилей изготавливаются с помощью IBAG-шпинделей на предприятиях Delphi Automotive в США
Мировая авиационная промышленность также пользуется преимуществами HSC-шпинделей IBAG:
На предприятиях Pratt&Whitney и Lockheed шпиндели IBAG обрабатывают детали турбин и агрегатов
NASA использует шпиндели IBAG при изготовлении воздушно-космических аппаратов
Boeing в США и Airbus А380 в Европе также являются заказчиками IBAG. На их предприятиях шпиндели IBAG встроены в обрабатывающие центры Ingersol для обработки большого спектра деталей из алюминия. Так, например, шпангоуты и стрингеры корпуса Airbus А380 полностью выфрезеровываются из цельного металла. При этом высокие скорости вращения шпинделей – до 60 000 об/мин при больших мощностях обеспечивают максимальные скорости резания и подачи. Этим минимизируется время обработки, и представляется возможность экономичного изготовления сложных деталей больших размеров из цельного металла.
Мощность шпинделей производства IBAG Switzerland AG достигает 195 кВт, скорости вращения до 100 000 об/мин. Они оснащаются керамическими гибридными подшипниками в расположении "О" или "тандем". Опционально они оснащаются датчиками температуры и колебаний для контроля работоспособности. Активное предварительное напряжение подшипников и демпфирование обеспечивает высочайшую точность и качество обработанной поверхности. Подача охлаждающей жидкости через центр шпинделя позволяет возможность эффективного смыва стружки с режущих кромок инструмента, что особенно важно при снятии больших объемов алюминия. Этим обеспечивается высокая надежность процесса обработки. Таким образом, швейцарские шпиндели для HSC-обработки работают особенно надежно и производительно в автомобильной и авиационной промышленности.
Высокоскоростная обработка HSC (High Speed Cutting) является залогом повышения точности обработки и сокращения времени производственного цикла. Такая обработка немыслима без высококачественного шпинделя и соответствующего программного обеспечения. Этим обуславливается совместное участие швейцарского производителя HSC-шпинделей IBAG Switzerland AG и завоевавшего широкое признание в России производителя программного обеспечения для высокоскоростной обработки DELCAM.
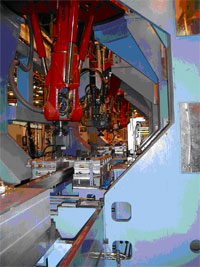
Рис. 5. Фрезерная и сверлильная обработка моторных блоков из чугуна и алюминия. IBAG-моторшпиндели перемещаются по линейным направляющим.
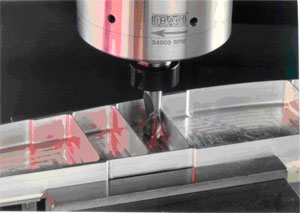
Рис. 6. Обработка высококачественной цельной детали из алюминия для Боинга и Аэробуса
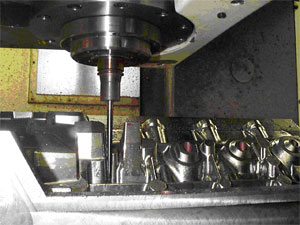
Рис. 7. Обработка стального литья для коленчатого вала и пресс-форм для корпуса автомобиля на тяжелом обрабатывающем центре со встроенным IBAG-моторным шпинделем
Российский опыт
Описываемые в данной статье методы ВСО не являются фантастическими технологиями отдаленного будущего, их можно реализовать на обычном предприятии уже сегодня! Так, на выставке «Металлообработка 2008» в Москве Ступинское предприятие ОАО «НПП «Аэросила» показало примеры получения алюминиевых деталей из цельной заготовки (рис. 23). В качестве примера мы покажем результаты обработки двух деталей из алюминиевого сплава: корпуса регулятора (табл. 2) и корпуса преобразователя (табл. 3). Обе детали обрабатывались на станке MAZAK Variaxes 630-5x при помощи инструментов фирм Sandvick, Seco и Horn. Как видно из таблиц, трудоемкость и время изготовления деталей снизилась даже не на десятки процентов, а в несколько раз! При этом потребное количество специальной технологической оснастки сократилось с 10-20 единиц до нуля! Сопоставление показателей эффективности свидетельствует также о значительном снижении себестоимости продукции.
Таблица 2. Корпус регулятора
| Показатель эффективности | Было | Стало |
| Цикл изготовления (ч) | 480 | 80 |
| Трудоемкость (н.-ч) | 180 | 10 |
| Количество типов применяемого обрудования (шт.) | 15 | 2 |
| Количество технологов для разработки технологического процесса (чел.) | 4 | 1 |
| Трудоемкость разработки технологического процесса (чел.-ч) | 320 | 80 |
| Количество специальной оснастки для закрепления оснастки (ед.) | 20 | 0 |
Таблица 3. Корпус преобразователя
| Показатель эффективности | Было | Стало |
| Цикл изготовления (ч) | 120 | 32 |
| Трудоемкость (н.-ч) | 37 | 5 |
| Количество типов применяемого оборудования (шт.) | 5 | 2 |
| Количество технологов для разработки технологического процесса (чел.) | 3 | 1 |
| Трудоемкость разработки технологического процесса (чел.-ч) | 80 | 30 |
| Количество специальной оснастки для закрепления оснастки (ед.) | 10 | 0 |
Вывод
Высокоскоростная обработка (ВСО) - это мощный метод механической обработки, который сочетает высокую подачу с высокими оборотами, специфическими инструментами и специфическими перемещениями инструмента. ВСО может сделать цикл производства быстрее и получить превосходное качество обработки.
Повышение эффективности высокоскоростной механической обработки требует углубленного изучения физических явлений, протекающих при резании. Основными отличиями ВСО от традиционной механической обработки с физической точки зрения являются - преобладание быстротекущих динамических процессов, как в зоне резания, так и в упругой системе станка (УСС) и ярко выраженная нелинейность законов развития этих процессов.
Для обеспечения надежных результатов и достижения максимального эффекта от ВСО необходимо пересмотреть подходы к исследованию, диагностике и управлению процессами обработки, а также методов повышения эффективности механической обработки.
Предложены наилучший выбор режущих и вспомогательных инструментов; выбор станка для высокоскоростной обработки, требования к нему; требования к CAM-системе, определению стратегии обработки, характера построения и редактирования траекторий, предотвращению врезаний; разновидности шпинделей и их эффективность.
Можно утверждать, что для успешного перехода от получения сложных деталей литьем к резанию необходимо очень серьезно отнестись ко всем трем составляющим успеха: станку, инструменту и CAM-системе. Только их правильная комбинация обеспечит высокую производительность, точность и эффективность обработки, а ошибочная приведет к бесполезной трате времени и денег.
Размещено на