Проектирование модели жакета женского из шерстяной ткани
Г 1
0,2ГГ +1,2
Т А
Дтп+Пдтс+0,5
АА
АА=
АоА
АА
АА=
АА+1
ГГ
АГ
Вг
АА
2*(Сг-Сг)+0,6
П
На
уровне П
АП
ГП
Га/4
Г2
ПРОЕКТИРОВАНИЕ ПАКЕТА ЛЕКАЛ
2.1 Разработка шкалы размероростов
При разработке единой типологии взрослого населения в качестве ведущих размерных признаков для выбора типовых фигур приняты у женщин: - рост, обхват груди третий, обхват бедер. Шкала процентного распределения типовых фигур, которая основана на классификации женских фигур, содержит частоту встречаемости типовой фигуры данного размеророста. Для удобства промышленного производства одежды типовые фигуры сгруппированы в полнотные группы. При этом необходимо учитывать возрастные характеристики, которые входят в классификацию (возрастные группы):
- младшая возрастная группа - 18 до 29 лет;
- средняя возрастная группа - 30 до 44 лет;
- старшая возрастная группа - 45 лет и старше
Шкала размероростов разрабатывается на основе таблицы классификации женских фигур в соответствии с рекомендуемыми размерами и ростами и возрастной группой. Шкала размероростов составлена в табличной форме таблица 2.7 на основании которой изготовлен пакет лекал, схема градаций для последующего запуска в производство.
Таблица 2.7 - Шкала размероростов
| Полнотная группа | Размерные признаки | Рекомендуемые типовые фигуры | ||
| Вторая | Обхват груди | 88 | 92 | 96 |
| Обхват бедер | 96 | 100 | 104 | |
| Рост | 146 | 146 | - | |
| 152 | 152 | 152 | ||
| 158 | 158 | 158 | ||
| 164 | 164 | 164 | ||
| - | 170 | 170 | ||
2.2 Схема построения лекал деталей конструкции
Перед построением лекал в чертеж конструкции были внесены необходимые корректировки. Схема построения лекал выполнена в соответствии с ТУ и конструктивными особенностями деталей рисунок 2.
На основных и производных лекалах согласно техническим требованиям наносятся обозначения: наименование ассортимента; наименование вида ткани; наименование детали; размер (рост, размер, полнота); количество деталей кроя; направление нити основы; доп. отклонения от нити основы; контрольные знаки (монтажные надсечки); места расположения вытачек, петель, пуговиц. Таблица 2.8 необходима для контроля размеров деталей и обоснования припусков, которые определяют разницу между величиной детали в лекалах и в готовом виде.
Таблица 2.8 - Таблица технических измерений
| № п/п | Наименование мест измерений | В лекалах;см | В готовом виде; см | Припуски | Доп. Откло-нения; см |
| 1. | Длина спинки | 60 | 55 |
1,0- шов горловины 3.0-подгибка низа 1,0- уработка 5,0 см. |
±0,5 |
| 2. | Длина полочки | 56 | 51 |
1,0- шов горловины 3,0-подгибка низа 1,0- уработка 5,0 см. |
±0,5 |
| 3. | Длина рукава | 65 | 60 |
1,0-по окату 3,0-подгибка низа 1,0- уработка 5,0см |
±0,5 |
| 4. | Ширина спинки | 52 | 46 |
2,0-боковые швы 4,0-по рельефные швы 6,0см |
±0,5 |
| 5. | Ширина рукава в низу | 37 | 33 |
2,0-к верхней части рукава 2,0-к нижней 4,0см |
±0,5 |
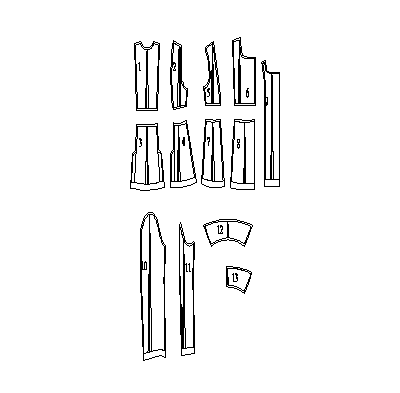
Рисунок 2.2 - Схема построения лекал деталей кроя.
1-центральная часть кокетки спинки;
2-боковая часть кокетки спинки;
3-центральная часть спинки;
4-боковая часть спинки;
5-боковая часть кокетки полочки;
6-центральная часть кокетки полочки;
7-боковая часть полочки;
8-центральная часть полочки;
9-верхний воротник;
10-нижний воротник;
11-подборт;
12-верхняя часть рукава;
13-нижняя часть рукава.
2.3 Схема градации лекал
Градация лекал – техническое размножение по ростам и размерам всех деталей конструкции на основе изменения размерных признаков фигуры на различных участках. Целью градации является получение комплекта лекал в пределах полнотной и возрастной группы для обеспечения выпуска изделий всех рекомендуемых размеров и ростов в соответствии со шкалой.
При градации используется пропорционально-расчетный способ и методика конструирования, разработанная ЦНИИШПом. Схема градации строится на основе конфигурации каждой конструктивной детали, на которой обозначены точки и величины приращений стрелочками (по вертикали и горизонтали) с учетом уменьшения или увеличения размера, роста, таблица 2.9, рисунок 2.3
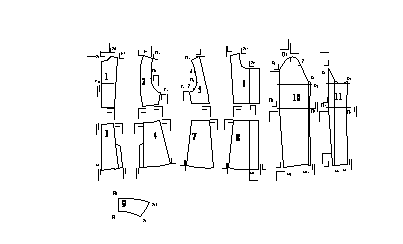
Рисунок 2.3- Схема градации лекал деталей кроя
1-центральная часть кокетки спинки;
2-боковая часть кокетки спинки;
3-центральная часть спинки;
4-боковая часть спинки;
5-боковая часть кокетки полочки;
6-центральная часть кокетки полочки;
7- боковая часть полочки;
8-центральная часть полочки;
9- верхний воротник;
10-верхняя часть рукава;
11-нижняя часть рукава.
Таблица 2.9 - Сводная таблица перемещений конструктивных точек в основных деталях плечевых изделий для женщин всех полнотных групп
| № П/П | Наименование деталей изделия и конструктивных точек | Обозначение на рисунке | Разность между смежными размерами 88-104 | Разность между смежными ростами 88-104 | ||
| По горизонтали | По вертикали | По горизонтали | По вертикали | |||
| Спинка | ||||||
| 1 | Середина горловины | А | 0,1 | 0,1 | - | -0,2 |
| 2 | Высшая точка горловины | А2 | 0,1 | 0,3 | 0,1 | -0,2 |
| 3 | Верхний левый конец рельефа | и3 | 0,05 | 0,3 | 0,1 | -0,2 |
| 4 | Верхний правый конец рельефа | и4 | - | 0,3 | 0,1 | -0,2 |
| 5 | Нижний левый конец рельефа, верхняя точка средней части спинки | - | 0,2 | -1,1 | 0,05 | |
| 6 | Нижний правый конец рельефа, верхняя точка боковой части спинки | - | 0,2 | -1,1 | -0,05 | |
| 7 | Начало скоса средней линии | Уо | 0,05 | - | -0,35 | - |
| 8 | Середина спинки на уровне линии низа кокетки, верхнего среза спинки | 0,05 | - | -0,35 | - | |
| 9 | Вершина поймы | П5 | 0,1 | 0,4 | 0,1 | - |
| 10 | Надсечка соответствующая положению локтевого шва в двухшовном рукаве | П3 |
-0,45 -0,5 |
0,45 0,4 |
-0,15 0,1 |
- - |
| 11 | Вершина бокового края | Г4 | -0,45 | 0,5 | 0,15 | - |
| 12 | Нижняя точка бокового среза кокетки, верхнего среза спинки | - | 0,5 | 0,15 | - | |
| 13 | Пересечение линии низа с серединой спинки | Н | -0,05 | - | -1,65 | - |
| 14 | Нижние точки рельефа спинки | -0,05 | - | -1,65 | - | |
| 15 | Нижняя точка бокового среза спинки | -0,05 | 0,5 | -1,65 | - | |
| Полочка | ||||||
| 16 | Высшая точка полузаноса | А5 | 0,4 | 0,9 | - | - |
| 17 | Высшая точка горловины | А4 | 0,6 | 0,75 | - | - |
| 18 | Верхний левый конец рельефа | 0,55 | 0,7 | - | - | |
| 19 | Верхний правый конец рельефа | 0,25 | - 0,2 | - | 0,35 | |
| 20 | Нижний левый конец рельефа, верхняя точка рельефа боковой части полочки | - | 0,6 | -0,95 | -0,05 | |
| 21 | Нижний правый конец рельефа, верхняя точка рельефа средней части полочки | - | 0,6 | -0,95 | -0,05 | |
| 22 | Вершина проймы | П5 | 0,05 | -0,1 | - | 0,15 |
| 23 | Надсечки на пройме |
4 П6 |
-0,1 - |
-0,1 -0,1 |
-0,1 -0,1 |
0,05 - |
| 24 | Надсечка соответствующая положению переднего шва в двухшовном рукаве | 2 | -0,05 | 0,15 | - | - |
| 25 | Вершина бокового края | Г4 | -0,45 | -0,6 | - | - |
| 26 | Нижняя точка бокового среза кокетки, верхняя точка бокового среза боковой части полочки | - | -0,65 | -0,95 | 0,15 | |
| 27 | С линией полузаноса верхняя и нижняя точки средней части полочки | - | 0,9 | -0,95 | - | |
| 25 | Нижняя точка бокового среза боковой части полочки | -0,05 | -0,6 | -1,5 | - | |
| 26 | Нижние точки рельефа полочки | -0,05 | -0,6 | -1,5 | - | |
| 27 | Нижняя точка средней части полочки | Н3 | -0,05 | 0,9 | -1,5 | - |
| Рукав | ||||||
| 28 | Вершина локтевого края верхнего рукава | Р8 | 0,25 | -0,7 | - | 0,1 |
| 29 | Верхняя надсечка на окате верхнего рукава | О2 | 0,2 | -0,1 | 0,1 | 0,2 |
| 30 | Передняя верхняя | 2 | - | - | - | - |
| 31 | Передняя нижняя | Р4 | - | - | - | - |
| 32 | Вершина переднего края | Р2 | - | - | - | - |
| 33 | Пересечение линии локтя с передним краем | Л3 | 0,1 | - | -1,1 | - |
| 34 | Пересечение линии локтя с локтевым краем | Л2 | 0,1 | -0,7 | -1,1 | 0,1 |
| 35 | Пересечение линии низа с передним краем | Н31 | 0,3 | - | -1,9 | - |
| 36 | Пересечение линии низа с локтевым краем | Н2 | 0,2 | -0,35 | -1,9 | 0,05 |
| 37 | Вершина локтевого края нижней части | Р7 | 0,25 | -0,7 | - | 0,1 |
| 38 | Вершина переднего края нижней части | Р3 | - | - | - | - |
| 39 | Пересечение линии локтя с передним краем | Л5 | 0,1 | - | -1,1 | - |
| 40 | Пересечение линии локтя с локтевым краем | Л4 | 0,1 | -0,7 | -1,1 | 0,1 |
| 41 | Пересечение линии низа с передним краем | Н | 0,3 | - | -1,9 | - |
| 42 | Пересечение линии низа с | Н4 | 0,2 | -0,35 | -1,9 | 0,05 |
| Воротник | ||||||
| 43 | Середина воротника по отлету | В2 | - | -0,4 | - | - |
| 44 | Середина воротника по линии втачивания | В | - | -0,4 | - | - |
2.4 Разработка вспомогательных лекал
Вспомогательные лекала строят на базе основных лекал (спинки, полочки, рукава, деталей). Эти лекала необходимы для обеспечения проверки, намелки и других операций; для более качественного вида и симметрии деталей. Для данного жакета разработаны следующие лекала: проверка проймы, намелка петель и пуговиц, намелка низа изделия и низа рукавов. Рисунок 2.4.
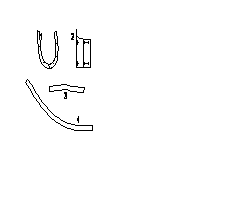
Рисунок 2.4.-Схема вспомогательных лекал
1-Лекало для уточнения проймы изделия;
2-Лекало для намелки петель и пуговиц;
3-Лекала для намелки низа рукавов;
4-Лекало для уточнения низа изделия.
НОРМИРОВАНИЕ РАСХОДА МАТЕРИАЛА, ВЫПОЛНЕНИЕ РАСКЛАДКИ ЛЕКАЛ
3.1 Определение площади лекал
Нормы расхода материалов на изделие имеют исключительно важное значение. Основным фактором, определяющим расход ткани, является площадь лекал, а так же нормативный процент выпадов для данного ассортимента. Площадь лекал определена геометрическим способом, каждое лекало разбивается на максимальные геометрические фигуры далее площадь этих фигур находится по геометрическим формулам (площадь квадрата, прямоугольника, треугольника) есть и минус этого способа это погрешность которая вносит небольшие неточности в расчеты. Данные о площади лекал занесены в таблицу 3.10
Таблица 3.10 - Спецификация деталей кроя
| № п. п. | Наименование деталей | S лекал, см2 | количество деталей | Общая площадь лекал |
| Детали верха | ||||
| 1 | Боковая часть кокетки спинки | 375 | 2 | 750 |
| 2 | Центральная часть кокетки спинки | 725 | 1 | 725 |
| 3 | Центральная часть спинки | 870 | 1 | 870 |
| 4 | Боковая часть спинки | 645 | 2 | 1290 |
| 5 | Боковая часть кокетки полочки | 370 | 2 | 740 |
| 6 | Центральная часть кокетки полочки | 595 | 2 | 1190 |
| 7 | Боковая часть полочки | 665 | 2 | 1330 |
| 8 | Центральная часть полочки | 830 | 2 | 1660 |
| 9 | Подборт | 930 | 2 | 1830 |
| 10 | Верхний воротник | 465 | 1 | 465 |
| 11 | Нижний воротник | 235 | 2 | 470 |
| 12 | Верхняя часть рукава | 1660 | 2 | 3320 |
| 13 | Нижняя часть рукава | 840 | 2 | 1680 |
| 14 | Запасная ткань | 100 | 1 | 100 |
| Итого: | 23 | 16420 | ||
| Детали подкладки | ||||
| 1 | Верхняя часть середины спинки | 640 | 1 | 640 |
| 2 | Нижняя часть середины спинки | 740 | 1 | 740 |
| 3 | Боковая часть спинки | 940 | 2 | 2150 |
| 4 | Полочка | 1100 | 2 | 3400 |
| 6 | Нижняя часть рукава | 780 | 2 | 1600 |
| 7 | Вешалка | 18 | 1 | 18 |
| 8 | Полоска для закрепления проймы | 24 | 4 | 96 |
| Итого: | 10 | 11854 | ||
| Детали приклада | ||||
| 1 | Лекало для дублирования шлиц | 50 | 4 | 200 |
| 2 | Низ спинки | 105 | 1 | 105 |
| 3 | Боковая часть спинки | 85 | 2 | 170 |
| 4 | Край проймы спинки | 63 | 2 | 126 |
| 5 | Край проймы полочки | 54 | 2 | 108 |
| 6 | Боковая верхняя часть полочки | 350 | 2 | 700 |
| 7 | Боковая нижняя часть полочки | 650 | 2 | 1300 |
| 8 | Верхняя часть полочки | 565 | 2 | 1130 |
| 9 | Нижняя часть полочки | 810 | 2 | 1620 |
| 10 | Подборт | 930 | 2 | 1860 |
| 11 | Верхний воротник | 450 | 1 | 450 |
| 12 | Нижний воротник | 250 | 2 | 500 |
| 13 | Низ рукава | 115 | 2 | 230 |
| Итого: | 26 | 8499 |
3.2 Расчет расхода материалов
Для расчета расхода материалов необходима таблица спецификации материалов и фурнитуры, в которой представлены не только нормы расхода, но и основные затраты на изготовление единицы швейного изделия (по принципу калькуляции). Это упрощает расчет цены изделия по статьям затрат. Для обоснования расчета себестоимости на большинстве предприятий использовалась конкретная модель А в качестве калькуляционной единицы из определенной ткани, среднего размера, роста, полноты в соответствии с предложенным ассортиментом. В данной таблице 3.11. приводится стоимость базового размеророста.
Таблица 3.11 - Спецификация материалов и фурнитуры и статей затрат
| Наименование материалов | Размер, ширина | Назначение | Единицы измерения, стоимость единицы | Расход на единицу | Цена за единицу |
| Костюмная ткань | 150см | Для верха | м2 ,105руб | 1,37м | 143,85 |
| Подкладочная ткань | 150см | Для подкладки | м2,25 | 0,79 | 19,75 |
| Прокладочная ткань | 90см | Для дублирования ткани верха | м2,20 | 1,05 | 21 |
|
Нитки х/б "экстра" Прима |
50 | Для пошива | м,2,5руб | 2 шт | 5 |
| Нитки Армированные: лавсан, хлопок | 44ЛХ | Для пошива | м,3,0руб | 3 шт | 9 |
| Пуговицы | 3см | Для отделки | 2 | 6шт | 12 |
| Плечевые накладки | 1см | 5 | 2шр | 10 | |
| Итого: | 220,6 | ||||
| Реализуемые отходы | 1.5% (вычитаются из осн.мат.) | 3,31 | |||
|
Транспортно-загот. расходы |
1.5% | 3,31 | |||
| Основная З./плата | За ед. изд. | 38,40 | |||
| Доп. З./плата | 20% от основной | 7,68 | |||
| Отчисления на соц.нужды | 28% | 10,75 | |||
| Общепроизводственные расходы | 1.5% | 0,57 | |||
| Общехозяйственные расходы | 1.5% | 0,57 | |||
| Прочие производственные расходы | 10% | 3,84 | |||
| Производственная себестоимость | Сумма всех затрат | 282,41 | |||
| Коммерческие расходы | 5% | 14,12 | |||
| Полная себестоимость | Сумма всех затрат | 296,53 | |||
| Цена изделия | 385,49 | ||||
Пр.=Ц-с/с (1)
Где Пр.- прибыль, Ц- цена изделия, с/с- полная себестоимость.
Пр=385,49-296,53=88,96 руб.
 ,
% (2)
Где Р- рентабельность,%; Пр.- прибыль, с/с- полная себестоимость.
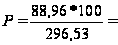 30%
Цопт=Ц+НДС (3)
Где Цопт-цена отпускная; НДС-налог на добавленную стоимость; Ц- цена изделия.
НДС=18%= =69,39
руб.
Цопт=385,49+69,39=454,88 руб.
После определения площади лекал приступаем к выполнению экспериментальных раскладок. Для выполнения раскладки рассчитывается предварительная норма на обмеловку согласно площади лекал и допускаемым нормативам межлекальных выпадов по формуле(1):
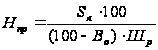 (4)
где Sл – площадь лекал, см2; Во – отправной показатель межлекальных отходов, %; Шр - ширина рамки раскладки, см.
Для ткани верха:
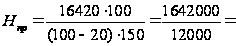 137см.
Для подкладочной ткани:
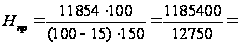 93см.
Для материала приклада:
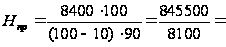 105см.
Нормативный процент для межлекальных отходов на комплект женский равен:
20%-для ткани верха;
15%-для подкладочной ткани;
10%-прокладочной ткани.
Ширина ткани:
-верха - 150см;
-подкладки - 150см;
-прокладочная - 90см.
Поставив данные в формулу (1), была найдена предварительная длина раскладки на каждый вид материала:
-верха - 137см;
-подкладки - 79см;
-прокладочная - 104см.
3.3 Выполнение раскладки лекал
При выполнении раскладки лекал учитывался вид поверхности ткани, характер рисунка, вид раскладки, способ настилания ткани.
Для выполнения экономичной раскладки руководствовались следующими правилами:
раскладку лекал начали с размещения крупных симметричных деталей;
детали с прямыми срезами укладывались по кромке ткани;
фигурные, сложные контуры располагали внутри раскладки, т.е. выступы одних деталей укладывать в соответствующие выемки других;
межлекальные отходы целесообразно скомпонованы в одном месте раскладки;
учитывалась симметрия деталей
лекала нижней части рукавов были расположены с учетом допускаемых отклонений от нити основы;
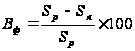
После выполнения раскладки определили фактическую величину межлекальных отходов, Вф, % по формуле (2)
 ,
(5)
где Sл – площадь лекал, см2; Sр - площадь раскладки, см2.
Для ткани верха:
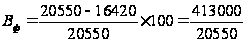 =20%.
Для подкладочной ткани:
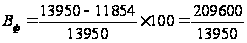 =15%.
Для материала приклада:
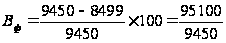 =10
%.
Для обеспечения технологичности конструкции предусматривается взаимосвязанное решение комплексных задач, направленных на выполнение экономичной раскладки лекал, для определения оптимального варианта взаиморасположения деталей и сокращения расходов материалов.
При выполнении раскладки лекал верха учитывались все технические условия и особенности модели в соответствии с ассортиментом и предлагаемой тканью.
Особое внимание уделялось: положению деталей крупных размеров, симметрии деталей.
Для сокращения длины раскладки, использовалось расположение лекал в разные стороны, принцип симметрии раскладки, крупные детали располагали по углам рамки раскладки, мелкие в соответствии с техническими условиями на свободное, легко сопрягающееся место внутри раскладки.
В соответствии с ТУ при выполнении раскладки верха был разрезан нижний воротник.
При выполнении раскладки приклада направление нити основы соответствовует детали верха, но по необходимости сокращения большого количества межлекальных выпадов можно разрезать крупные детали в местах, которые меньше всего привлекают внимание.
Анализ нормирования материалов
После выполнения раскладки лекал полученные результаты оформлены в такой последовательности:
|
Расчетная длина раскладки: для ткани верха: 136см; для подкладочной ткани: 93 см; для прокладочной ткани: 104см |
Фактическая длина раскладки Др: для ткани верха:136см; для подкладочной ткани:93см для прокладочной ткани:104см |
|
Нормативный процент выпадов: для ткани верха: 20% для подкладочной ткани: 15% для прокладочной ткани: 10% |
Фактический процент выпадов: для ткани верха: 20%; для подкладочной ткани: 15%; для прокладочной ткани: 10%. |
Таким образом, при анализе результатов раскладки лекал можно сделать вывод о том, что, результат не превышает нормативные показатели, раскладка лекал выполнена рационально и может быть рекомендована при изготовлении данной модели в массовом производстве.
4. ТЕХНИЧЕСКОЕ ПРОЕКТИРОВАНИЕ
4.1 Обоснование выбора режимов, методов обработки, оборудования, приспособлений
От качества выполняемых машинных строчек и швов, правильной влажно - тепловой обработки, зависит внешний вид и качество изделия. Поэтому особое внимание уделяют режимам обработки.
При изготовлении изделия используют ниточное соединение деталей так как оно самое распространенное, прочное и эффективное, ниточное соединение деталей не нарушает эластичности, придаёт красивый внешний вид.
Для изготовления женской блузки были выбраны промышленные методы обработки, позволяющие применять новое высокоэффективное оборудование и средства малой механизации.
В таблице 4.12 - приводится характеристика машинных строчек и швов, применяемых при изготовлении изделия.
В таблице 4.13 - приводятся характеристика оборудования для ниточного соединения деталей изделия.
В таблице 4.14 - приводятся характеристика средств оргоснастки рекомендуемых при изготовлении женской блузки.
В таблице 4.15 - приводится характеристика оборудования для влажно-тепловой обработки приводится
В таблице4.16 - приводятся технологическая последовательность обработки деталей изделия.
Таблица 4.12 - Характеристика машинных строчек и швов, применяемых при изготовлении изделия
| наименование машинных строчек | Конструкция шва | Вид применяемых стежков | Применение в изделии | Характеристика шва |
Номер ниток |
№ и тип иглы | Наименование оборудования | |||
| Ширина шва, мм | Кол-во стеж-ков в 1см. | Кол-во соедин слоев | Х/Б | Армирован | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| Настрочной с закрытым срезом |
|
однолинейная челночная 2-х ниточная | Рельефы на кокетках, швы притачивания кокеток | 12-7 |
3, 4-5 |
2, 2 |
- |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь |
| Обтачной в кант |
|
однолинейная челночная 2-х ниточная | воротник |
5- 7 |
3, 4-5 |
2, 2 |
- |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь |
| Настрочной с открытым обметанным срезом |
|
однолинейная челночная 2-хниточная ,трехниточ-ный цепной | Рельефы на полочках и спинках | 5-7 |
3, 4-5 |
2, 2 |
- |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь, |
| В разутюжку с обметанным срезом |
|
однолинейная челночная 2-х ниточная | Обработка боковых срезов спинки и полочки | 10-7 |
3, 4-5 |
2, 3 |
- |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь |
| стачной в разутюжку |
|
однолинейная челночная 2-х ниточная | Обработка локтевых и передних срезов рукавов, боковых срезов кокетки | 10 | 3 | 2 | - |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь |
| Стачной на ребро |
|
однолинейная челночная 2-х ни | Швы втачивания рукавов в проймы | 10 | 3 | 2 | - |
44 ЛХ |
90 ГОСТ 22249-82 |
302-2 |
| Стачной в заутюжку с открытым обметанным срезом |
|
Челночный (301),трехниточный цепной | Обработка подбортов подкладкой, обработка средних швов подкладки спинки | 10 | 3 | 2 | 50 | - |
80 ГОСТ 22249-82 |
131-111+100 |
| В подгибку с притачной подкладкой |
|
однолинейная челночная 2-х ниточная | Обработка низа рукавов | 10 | 3 | 2 | - |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 |
| В подгибку с закрытым срезом |
|
челночный зигзагообразный (304) | Обработка низа подкладки | 15 | 3-2,5 | 3 | 50 | - |
90 ГОСТ 22249-82 |
426 ЗАО "Завод ПШМ" г. Подольск |
| В подгибку с открытым обметанным срезом |
|
однониточный цепной потайной (101) | Обработка низа изделия | 30 | 3 | 2 | 50 | - |
90 ГОСТ 22249-82 |
285 , 51-283 |
| притачной подкладкой |
|
однолинейная челночная 2-х ниточная | Обработка шлицы | 10 | 3 | 2 | - |
44 ЛХ |
90 ГОСТ 22249-82 |
131-321+50 ОА "Орша" Беларусь |


Характеристику оборудования для ниточного соединения деталей швейных изделий и ВТО и приводят в таблицах 4.13, 4.14 и 4.15
Таблица 4.13 - Технологическая характеристика оборудования используемого на потоке
| Марка, класс машины | Назначение машины | Скорость машины, об/мин | Тип стежка | Длина стежка, мм. | Дополнительные сведения | |
| Для каких материалов рекомендуется | Для каких узлов используется в потоке | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
131-321+50 ОА "Орша" Беларусь |
Среднетяжелые | Для обработки основных узлов | 5000 | однолинейная челночная 2-х ниточная | 1,7-4,5 | Нижняя рейка и отклоняющаяся игла, автоматические типовые функции, обрезка или высекание зубцов по краю деталей |
|
131-111+100 ПО "Промшвеймаш" |
Легкие, средние, | Для обработки основных узлов | 5000 | Челночный (301) | 1,7-3,5 | Нижняя рейка, механизм обрезки края материала, механизм автоматической обрезки нити, |
|
51-283 ОАО "Агат" Россия |
Легкие, средние | Обметывание срезов | 7000 | трехниточ-ный цепной | 4,8 | Нижняя рейка |
|
285 ЗАО "Завод ПШМ" г. Подольск |
Среднетяжелые | Подшивание срезов | 3200 | однониточный цепной потайной (101) | 7 | Нижняя и верхняя рейка |
|
827 ЗАО "Завод ПШМ" г. Подольск |
Среднетяжелые | Пришивание плоских пуговиц | 1500 | Челночный (301) | 5 | Нижняя рейка и отклоняющаяся игла, диаметр пуговиц 15-35 количество в каждую пару отверстий 10 стежков |
|
1025 АО "Орша" Беларусь |
Средних(костюмно-плательной группы), легких | Обметывание петель | 4000 | челночный зигзагообразный (304) | 14-38 | Нижняя рейка и отклоняющаяся игла, длинна разреза 18-32,ширина петли 2,6-6,0 |
|
302-2 ЗАО "Завод ПШМ" г. Подольск |
Среднетяжелые | Втачивание рукавов в пройму | 2000 | однолинейная челночная 2-х ниточная | 4,5 | Нижняя и верхняя рейка, регулирование посадки |
|
2222 -М АО "Орша" Беларусь |
Среднетяжелые | Взметывание бортов и лацканов воротника | 3000 | однониточный цепной (101) | 12,0 | Нижняя и верхняя рейка |
|
426 ЗАО "Завод ПШМ" г. Подольск |
Легкие, средние, | Застрачивание низа подкладки | 2000 | челночный зигзагообразный (304) | 2 | Нижняя рейка и отклоняющаяся игла, ширина зигзага 10,0 мм |
Таблица 4.14 - Характеристика средств оргоснастки, рекомендуемые при изготовлении женского жакета
| Требования к выполнению операции | Наименование приспособления | Марка приспособления, предприятие изготовитель | Класс швейной машины, предприятие изготовитель |
| Соблюдение параллельности срезам стачиваемых деталей. | Лапка с выдвижной направляющей линейкой. | 1-44 (Л-000) МОМЗ ЦНИИШП |
131-32 +100 "Орша" Белоруссия |
| Выполнение Отделочных строчек и настрочных швов | Лапка с пружинным бортиком: правосторонняя, левосторонняя |
I-1 I-21 |
Таблица 4.15 - Техническая характеристика оборудования для влажно-тепловой обработки
| Наименование и марка оборудования, предприятие изготовитель | Производительность циклов, час |
Усилие прессования, час |
Температура рабочей поверхности, 0С | Тип привода | Способ нагрева | тип подушки | Выполняемые операции | ||
| верх | низ | верх | низ | ||||||
|
Стол утюжильный 102 "Макпи" Италия |
- | - | - | 100-110 | электро-паровой | - | электропаровой | 0081 | внутрипроцессная ВТО |
|
2084 2085 |
Для одновременного разутюживания локтевых или передних швов рукавов | ||||||||