Проектирование приспособлений для базирования и закрепления деталей
Пятый вариант (рис. III.1, д, е). Обрабатываемая деталь зажимается горизонтально действующей силой зажима Р1. Расстояние между силой зажима и силой реакции от бокового упора выбирают таким, чтобы обрабатываемая деталь надежно была прижата к установочным опорам приспособления. На деталь, зажатую в приспособлении, действуют сила зажима W, силы реакции R t и R от установочных и зажимных опор и силы трения F, F 1 и F2 между поверхностями детали, установочными и зажимными элементами приспособления.
Шестой вариант (рис. III.1, д, е). При обработке детали фрезой на нее действуют силы резания P 1 и Р2. Величину силы зажима с учетом сил резания найдем, приравнивая сумму моментов всех сил относительно точки 0 нулю:
Седьмой вариант (рис. II 1.1, ж). Обрабатываемую деталь выточкой устанавливают на центрирующий жесткий палец приспособления и левой плоскостью прижимают к трем опорным штырям несколькими прихватами. При обработке на деталь действуют сдвигающий момент М и осевая сила Р. Обрабатываемая деталь удерживается от смещения силами трения, возникающими между поверхностями установочных и зажимных элементов приспособления.
Восьмой вариант (рис. III.1, з). Обрабатываемая деталь наружной цилиндрической поверхностью установлена в призме с углом а=90° и зажата силой W. Повороту детали около ее оси противодействуют силы трения, возникающие на поверхностях контакта детали с установочными и зажимными элементами приспособления.
Девятый вариант (рис. II 1.2, а). Рассмотрим действие двух сил резания Рг и Рх на обрабатываемую деталь 1, зажатую в трехкулачковом патроне станка; сила резания Рг создает момент, который стремится повернуть обрабатываемую деталь вокруг ее оси, а сила Рх - переместить обрабатываемую деталь вдоль ее оси.
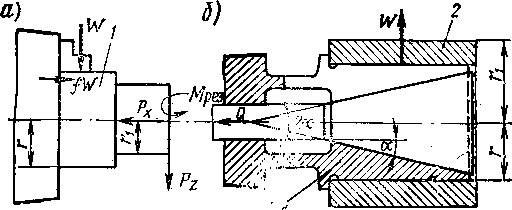
Рис. II 1.2 Различные варианты взаимодействия сил резаная и сил зажима на деталь, установленную в патроне (а) и на цанговой оправке (б)
Десятый вариант (рис. II 1.2, б). Рассмотрим действие силы резания Рх на обрабатываемую втулку 2, установленную и зажатую на цанговой оправке / (рис. III.2, б). Сила Рг при обработке втулки 2 создает момент резания Мря, которому противодействует момент от силы трения Мгр между" установочной поверхностью цанги и обрабатываемой деталью.
Таблица 2 - Шероховатость поверхности и квалитеты при различных способах обработки резанием
| квалитет | 4 | - | ||||||||||
| 5 | - | - | - | |||||||||
| 6 | - | - | - | - | - | |||||||
| 7 | - | - | - | - | - | - | ||||||
| 8 | - | - | - | - | - | - | - | |||||
| 9 | - | - | - | - | - | - | - | |||||
| 10 | - | - | - | - | - | |||||||
| 11 | - | - | - | - | - | |||||||
| 12 | - | - | - | - | ||||||||
| 13 | - | - | - | - | ||||||||
| 14 | - | - | - | - | ||||||||
| 15 | - | |||||||||||
| 16 | - | |||||||||||
| 17 | - | |||||||||||
| Значение параметра шероховатости Rа, мкм | 0,012 | - | ||||||||||
| 0,025 | - | - | ||||||||||
| 0,05 | - | - | - | |||||||||
| 0,1 | - | - | - | |||||||||
| 0,2 | - | - | - | - | ||||||||
| 0,4 | - | - | - | - | - | - | - | - | ||||
| 0,8 | - | - | - | - | - | - | - | - | ||||
| 1,6 | - | - | - | - | - | - | - | - | ||||
| 3,2 | - | - | - | - | - | - | ||||||
| 6,3 | - | - | - | - | - | |||||||
| 12,5 | - | - | - | - | ||||||||
| 25 | - | - | - | - | ||||||||
| 50 | - | - | - | |||||||||
| 100 | - | - | - | |||||||||
Вид обработки |
точение | Сверление | зенкерование | развертывание | Строгание | Фрезерование | Протягивание | Шлифование | Хонингование | Полирование |
Доводка (притирка) |
|
Примечание: - предельно-допустимые значения
Таблица 3 - Значение параметров шероховатости поверхностей взависимости от способа их обработки
|
Виды обработки |
Высота неровностей, мкм | |||||||||||||
| 320 | 160 | 80 | 40 | 20 | 2,5 | 1,25 | 0,63 | 0,32 | 0,16 | 0,08 | 0,04 | 0,10 | 0,05 | |
| Литье |
|
|
|
|
|
|||||||||
| Ковка |
|
|
|
|
||||||||||
| Прокат холодный |
|
|
|
|||||||||||
| Протягивание чистовое |
|
|
||||||||||||
| Протягивание отделочное |
|
|||||||||||||
| Штамповка горячая |
|
|
|
|
||||||||||
|
Штамповка холодная |
|
|
|
|
||||||||||
| Слесарная опиловка |
|
|
|
|
|
|||||||||
| Сверление чистовое |
|
|
||||||||||||
| Сверление отделочное |
|
|||||||||||||
| Строгание черновое |
|
|
|
|||||||||||
|
Строгание чистовое |
|
|||||||||||||
| развертывание |
|
|
||||||||||||
|
Развертывание чистовое |
|
|
|
|||||||||||
|
Развертывание отделочное |
|
|||||||||||||


|
Виды Обработки |
Высота неровностей, мкм | |||||||||||||
| 320 | 160 | 80 | 40 | 20 | 2,5 | 1,25 | 0,63 | 0,32 | 0,16 | 0,08 | 0,04 | 0,10 | 0,05 | |
| Точение обдирочное |
|
|
|
|
||||||||||
| Точение чистовое |
|
|
|
|
||||||||||
| Точение тонкое |
|
|||||||||||||
| Растачивание обдирочное |
|
|
|
|||||||||||
| Растачивание чистовое |
|
|
|
|||||||||||
| Растачивание тонкое |
|
|
||||||||||||
| Фрезерование черновое |
|
|||||||||||||
| Фрезерование чистовое |
|
|||||||||||||
| Шлифование чистовое | ||||||||||||||
| Шлифование тонкое |
|
|
|
|||||||||||
| Полирование |
|
|
|
|
|
|
||||||||
| Хонингование |
|
|
|
|
||||||||||
| Обкатка |
|
|
|
|
||||||||||
| Виброобкатка |
|
|
|
|
|
|
|
|||||||
| Доводка |
|
|
|
|
|
|||||||||
Таблица 4 - Отклонения размеров в микрометрах в зависимости от квалитета и номинального размера
|
Номинальные размеры, мм |
КВАЛИТЕТЫ |
|||||||||
| 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | ||
|
Предельные отклонения, мкм |
||||||||||
| До 1 | 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | - | |
| От 1 до 3 | 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | |
| Св.3 до 6 | 4 | 5 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | |
| Св.6 до 10 | 4 | 6 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | |
| Св.10 до 18 | 5 | 8 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | |
| Св.18 до 30 | 6 | 9 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | |
| Св.30 до 50 | 7 | 11 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | |
| Св.50 до 80 | 8 | 13 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | |
| Св.80 до 120 | 10 | 15 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | |
| Св.120 до 180 | 12 | 18 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | |
| Св.180 до 250 | 14 | 20 | 29 | 46 | 72 | 115 | 185 | 290 | 460 | |
Параметры шероховатости поверхности и соответствующие им классы шероховатости
| Класс шероховатости | Параметры шероховатости для документации, разработанной до 1975 г. (ГОСТ 2789-73) | Параметры шероховатости по ГОСТ 2789-73 (соответствует предпочтительному ряду) | |
| Rz | Ra | ||
| 1 | 320 | 50 | |
| 2 | 160 | 25 | |
| 3 | 80 | 12,5 | |
| 4 | 40 | 6,3 | |
| 5 | 20 | 3,2 | |
| 6 | 2,5 | 1,6 | |
| 7 | 1,25 | 0,8 | |
| 8 | 0,63 | 0,4 | |
| 9 | 0,32 | 0,2 | |
| 10 | 0,16 | 0,1 | |
| 11 | 0,08 | 0,05 | |
| 12 | 0,04 | 0,025 | |
| 13 | 0,1 | 0,012 | |
| 14 | 0,05 | 0,012 | |