Легкие бетоны и изделия на их основе
Гниение древесины в присутствии влаги приводит к образованию гумусовых кислот, вредных для бетона. Вследствие большого водопоглощения древесные опилки перед применением их в качестве заполнителя предварительно обрабатывают.
Бетоны с опилками являются легкими, объемный вес их составляет 0,6 —11,6 т/л3. Прочность же зависит от объемного веса и возрастает с его увеличением. Известны случаи (являющиеся исключительными) получения бетона прочностью 140 кг/см2 в 28-дневном возрасте при объемном весе 1,2 г/м3. Вообще же прочность этих бетонов ниже прочности легких бетонов с неорганическими заполнителями одинакового объемного веса. Обработка опилок известью дает возможность получить более высокую прочность при соответствующих дозировках и методах формования.
Основным недостатком легких бетонов на органических заполнителях является их усадка вследствие большой водопотребности последних. Эта усадка превышает усадку чистого цементного теста. Кроме того, из-за разбухания опилок такие легкие бетоны нельзя применять в наружных ограждениях без специальных мер защиты (штукатурки). В отдельных случаях этот недостаток является преимуществом, так как поглощение паров воды предотвращает конденсацию. Например, в цехах с повышенной влажностью воздуха штукатурка из цементно-опилочных растворов предотвращает конденсацию на стенах.
Теплоизоляционные свойства таких бетонов по некоторым исследованиям уступают другим легким бетонам с таким же объемным весом, однако экспериментов для такого утверждения еще проведено недостаточно.
Звукоизоляция таких бетонов зависит от условий их применения и свойств материала. Их гвоздимость и пилимость, при условии замены части опилок песком или при добавке песка в смесь, удовлетворительные.
По исследованиям Национального института древесины не полностью затвердевший бетон отличается лучшей гвоздимостью, чем затвердевший.
Вышеприведенные данные объясняют причины малого развития бетонов с опилками во Франции, несмотря на ряд их преимуществ.
Эти данные также указывают на нецелесообразность применения бетонов с опилками для наружных стен и на необходимость их оштукатуривания при использовании внутри зданий. Применение их в местах стыка стен и перегородок может представлять определенный интерес. В США из таких бетонов изготовляют камни и плиты для внутренних стен; в Германии изготовляют сплошные камни размером 20 X 26 X 38 и 25 X 25 X 50 см. Во Франции на основе опилок изготовляют ксилолитовые плитки, объем производства которых достаточно велик. Эта область является основной по применению опилок в строительстве.
Национальный институт древесины приводит пример применения таких бетонов в качестве основания под паркет на корабле водоизмещением 10000 т, построенном в Австралии. В бетон вводился битум для повышения водоустойчивости. Поверхностный слой был обработан синтетическими смолами. В работах этого института, упоминается также о применении такого бетона в Швеции под названием «Бретонг», используемого в качестве основания под паркет. Из этих бетонов иногда изготовляют двери, которые получаются довольно легкими, несмотря на наличие цемента.
Растворные смеси на опилках могут быть также использованы в качестве цветных штукатурок. Такой штукатурный раствор наносится так же, как обычные цементные или гипсовые штукатурки на намет из обычного раствора. Толщина слоя штукатурки может быть любая.
Эти штукатурные растворы могут быть заранее окрашены в бледные тона или (после нанесения их на стены) покрыты цветными водостойкими обоями. Приготовляют эти растворы на месте применения или доставляют на строительство в сухом виде в мешках.
Гигроскопичность опилок, как было указано, позволяет использовать такие штукатурки в помещениях с повышенной влажностью. Оптимальный состав штукатурного раствора — 750 кг цемента или гипса на 1 м3 опилок с добавлением примерно 15% по весу минеральных пигментов.
ЛЕГКИЕ БЕТОНЫ НА ОСНОВЕ ДРЕВЕСНОЙ СТРУЖКИ
Изготовление легкобетонных изделий на основе древесной стружки в промышленном масштабе было реализовано впервые в 1930 г. австрийской фирмой, специализировавшейся в области производсдаа магнезии, часть которой использовалась при приготовлении магнезиального цемента. Таким образом, впервые появились легкие изоляционные плиты, широко известные под названием «гераклит» и производимые в Австрии и Германии.
Во время войны и позднее начали выпускать материалы, аналогичные гераклиту, но с заменой магнезиального цемента портландцементом. Эти изделия называются «фибролитами». Фибролит представляет собой прессованные гофрированные и пустотелые плиты, полученные в результате прессования и твердения смеси из длинной стружки смолистых или лиственных пород и минерального вяжущего (гипс, цемент или смесь гипса с глиноземистым цементом). Свойства Гераклита и фибролита примерно одинаковы, однако область их применения различна в зависимости от применяемого вяжущего, минерализующих добавок и способа производства.
Сырьем для гераклита служат стружки и магнезиальный цемент. Его делают следующим образом: магнезит подают из карьера к заводу по воздушной канатной дороге. Древесина сосредоточена в одном месте в количестве нескольких тысяч кубометров. Древесина прибывает без коры и при помощи передвижного крана поступает на дефибрацию. Следующую операцию — минерализацию стружки — производят горячим раствором магнезиальных солей, пропитывающим стружки без изменения их внешнего вида. Отдозированную смесь из магнезиального вяжущего и минерализованной стружки пропускают между двумя горизонтально вращающимися стальными валками, нагретыми до 500°. Расстояние между валками равняется толщине плиты. Скорость движения транспортера такая, что материал сходит с него в затвердевшем состоянии. Его механически распиливают на блоки требуемых размеров, после чего направляют потребителю.
Комплекс указанного оборудования напоминает производство гипсовой или древесно-волокнистой сухой штукатурки.
Производство фибролита не может быть конвейерным из-за продолжительности твердения вяжущего, но оно не требует специальных устройств. Изготовление фибролита складывается из процессов приготовления массы и ее прессования.
Древесную стружку, предварительно обработанную жидким стеклом или хлористым кальцием, смешивают с вяжущим в смесителях. Полученную смесь прессуют в деревянных или металлических формах на ручном или гидравлическом прессе. После схватывания изделия освобождают от форм и подвергают сушке и складированию.
Существуют два способа получения фибролита.
По первому способу сначала приготовляют раствор хлористого кальция концентрацией 8° Ве, к нему добавляют цемент перемешивают до достижения концентрации соответствующей 55 Ве. В полученное цементное тесто добавляют сухую древесную стружку (тесто должно полностью обволакивать стружку). Смесь переносят на вибрационное сито, где удаляют избыток теста и затем укладывают в формы.
По второму способу вначале замачивают стружку в растворе хлористого кальция концентрации 3° Ве, дают раствору стечь и смешивают стружку с цементным тестом состава 1 : 1 (цемент: вода) по весу. Избыток теста также удаляют при помощи вибрации или встряхивания. Вибрация теста необходима для полного перемешивания его со стружкой. Раствор хлористого кальция может быть заменен 4-процентным раствором жидкого стекла.
Форма для изготовления изделий из фибролита в основном состоит из поддона и бортовых рам (бортоснастки) с ручками по бокам. На поддон для предотвращения вытекания теста в месте примыкания поддона и рамы укладывается плита размером, соответствующим внутреннему размеру формы.
Высота рамы должна быть в два раза больше толщины изготавливаемой плиты, так как в процессе прессования уровень массы снижается до половины первоначальной высоты.
После заполнения формы массой и выравнивания поверхности, сверху укладывают штату для прессования. Ее толщина соответствует половине высоты рамы. На эту плиту устанавливают поддон следующей формы, раму и т. д. Таким образом заливают 10 форм. Затем всю партию подают на пресс и оставляют в запрессованном состоянии в течение 24 час., после чего затвердевшие плиты расформовывают.
Одно время применяли длинные древесные волокна, что требовало установки специальных дефибраторав, так как подобная стружка не является отходом производства, а ее необходимо было специально приготавливать.
Процентное содержание по объему древесного волокна и цемента соответственно равно 30—40% и 22%. Прессование производят под давлением от 300 до 1500 г/см2. Процесс схватывания может быть ускорен применением хлористого кальция или путем подогрева форм с изделиями в камерах при 60° в течение 3—5 час.
Основными свойствами этих бетонов являются: малый объемный вес (0,4—0,5 т/м*), малая теплопроводность (0,07—0,08 ккал/м2 час град) и удовлетворительная звукоизоляция. Они трудно сгораемы, пилятся, гвоздятся и легко оштукатуриваются. Необходимо отметить, что теплопроводность возрастает с увеличением влажности плит, а изоляционные свойства эффективны при минимальной толщине в 25 мм. В отдельных случаях на фибролитовых плитах наблюдаются выцветы и трещиноватость. Существуют технические условия на приемку фибролитовых плит, регламентирующие различные методы испытаний на изгиб и допуски размеров.
Применение фибролита и Гераклита разнообразно: наружные стены — обшивка и заполнение каркасной конструкции, утепление кирпичных, бетонных и деревянных стен; перегородки — конструкции одинарных и двойных перегородок звукоизоляция массивных стен; потолки — обшивка в целях изоляции; монтаж пустотелых изделий; полы и кровли (изоляция;; подготовка кровли, надстройки.
4. Сырьевые материалы
Для приготовления легких бетонов применяют портландцемент, быстротвердеющий портландцемент и шлакопортланд-цемент.
В качестве заполнителей для легких бетонов используют природные и искусственные сыпучие пористые материалы с насыпной плотностью не более 1200 кг/м3 при крупности зерен до 5 мм (песок) и не более 1000 кг/м3 при крупности зерен 5...40 мм (щебень, гравий).
При классификации пористых заполнителей различают пористые природные заполнители вулканические и осадочные, а искусственные - специально изготовленные и твердые отходы промышленности. В группу заполнителей вулканического происхождения входят щебень и песок из пемзы, вулканического шлака, туфа и туфовых лав. К заполнителям осадочного происхождения относятся пористые известняки и известковые туфы, опока, трепел, диатомиты. В качестве пористых заполнителей могут служить разнообразные· отходы промышленности: топливные и металлургические шлаки, зола-унос и золошлаковые смеси, керамический болт.
Специально изготовленными пористыми заполнителями являются керамзит и его разновидности (шунгизит, зольный гравий, глинозольный керамзит и др.), аглопорит, шлаковая пемза, гранулированный шлак, вспученный перлит и вермикулит. Их специально· получают в виде гравия, щебня и песка в результате термической обработки глинистого, зольного, шлакового и другого минерального сырья.
В результате выделения газообразных продуктов за счет выгорания органических примесей и добавок, парообразования или других процессов происходит вспучивание минерального сырья при обжиге. При этом в процессе обжига его значительная часть переходит в расплав, который должен иметь определенную вязкость· для удерживания газообразных продуктов. Технологический процесс получения искусственных пористых заполнителей включает подготовку исходного сырья, его термическую обработку, дробление и сортировку.
Важнейшими показателями свойств пористых заполнителей являются насыпная плотность, плотность и прочность зерен, зерновой состав, водопоглощение, деформативность, морозостойкость,. стойкость против распада, теплопроводность, Значения некоторых основных свойств распространенных пористых заполнителей приведены в табл. 1
Таблица 1 Основные свойства пористых заполнителей
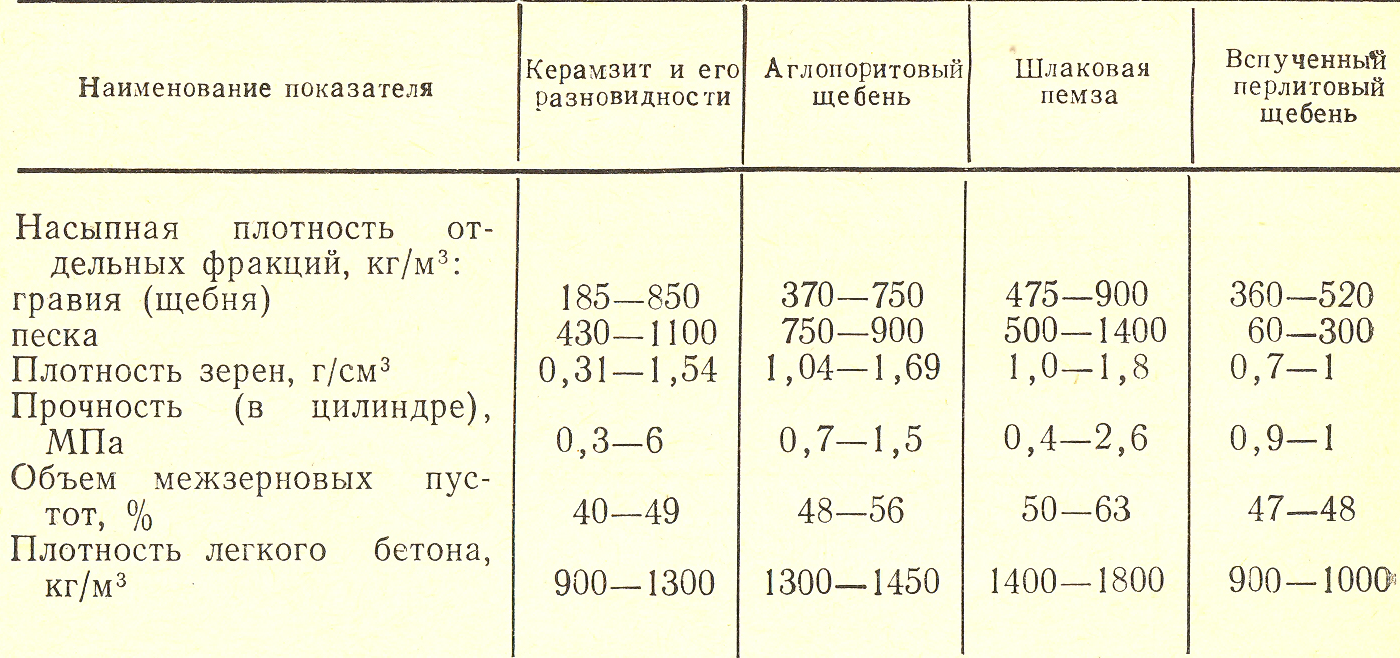
Наиболее широко в легких бетонах применяют крупный пористый заполнитель фракции 10-20 мм, а также возможно использование фракций 5-10 и 20-40 мм. Объем межзерновых пустот уменьшается по мере приближения к единице коэффициента формы заполнителя - отношения наибольшего размера зерна к наименьшему. Для гравия объем межзерновых пустот меньше, чем для щебня.
Водопоглощение заполнителя зависит как от величины общей пористости, так и от структуры парового пространства. Значительно снижает водопоглощение наличие на поверхности зерен оплавленной корочки. Для керамзитового гравия, имеющую такую корочку, объемное водопоглощение почти в два раза ниже, чем для щебня, который такой корочки не имеет.
Прочность пористых заполнителей определяют сдавливанием зерен в цилиндре стальным пуансоном на заданную глубину. При этом находят величину напряжения, которая и принимается в качестве показателя условной прочности. Однако этот показатель зависит от формы зерен и пустотности смеси, поэтому применяют специальные коэффициенты для перевода условной прочности заполнителя к действительной прочности заполнителя, характеризующей его марку. Для пористых заполнителей установлено 11 марок по прочности: П25, П35, П50, П75, П100, П125, П150, П200, П250, П300 и П350.
Модуль упругости пористых заполнителей значительно ниже, чем плотных. Это обусловливает одну из наиболее существенных особенностей легких бетонов - их повышенную деформативность.
Керамзит занимает первое место по объему производства из всех искусственных пористых заполнителей. Для его изготовления наиболее пригодны легкоплавкие глинистые породы, характеризуемые способностью вспучиваться при обжиге.
Химический состав этих пород находится в следующих пределах: 50-55% - Si02, 15-25%-АI2Оз, до 3%-СаО, до 4%-МgО, 6,5-10%-(Fе20з+ +FeO), 3,5-5%-(Nа2О+К2О). Они не должны содержать более 30 % песчаных и пылеватых частиц, а также карбонатные частицы крупнее 0,2 мм, гипс и более 1-2 % тонкодисперсных органических примесей. В качестве сырья для производства керамзита применяют также золу ТЭС или золошлаковую смесь.
Керамзитовое сырье должно иметь коэффициент вспучиваемости (отношение объема вспученной к объему сырцовой гранулы) не менее 2, температуру обжига не выше 1523 К, интервал вспучивания не менее 50 К.
Различают сухой, пластический и мокрый способ производства керамзита. Сухой способ применяют при использовании камнеподобного глинистого сырья (сланцы, шунгиты, аргиллиты и др.), мокрый - хорошо размокаемого сырья, разводимого до влажности пульпы около 50%.
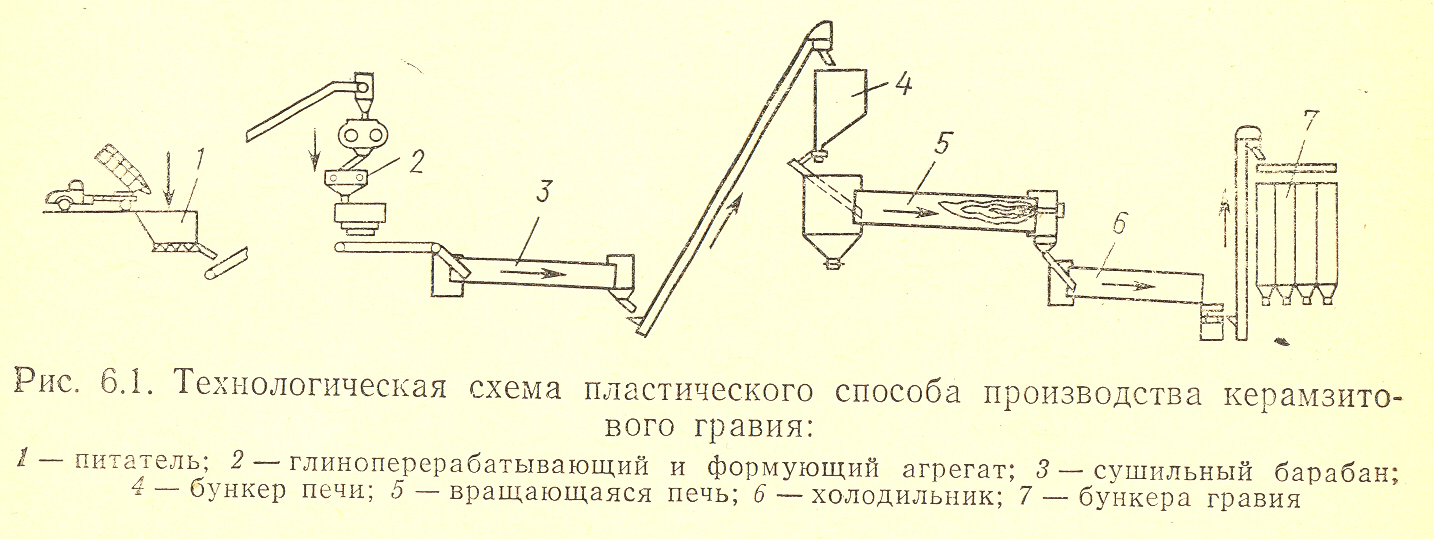
Наибольшее распространение получил пластический способ (рис. 1), при котором из рыхлого глинистого сырья после предварительной переработки до состояния пластичной массы формуются гранулы влажностью до 20 %, последние после подсушки или сразу направляют во вращающуюся печь. Для улучшения свойств керамзита в глиняную массу иногда вводят железистые и органические добавки. Гранулы направляют во вращающиеся печи, где сначала постепенно нагревают до 470-880 К, а затем быстро поднимают температуру до 1б50 К После обжига керамзит охлаждается, фракционируется и поступает на склад готовой продукции.
Керамзитовый гравий выпускают первой и высшей категории качества десяти марок по насыпной плотности: 250, 300, 350, 400, 450, 500, 550, 600, 700 и 800. Каждой марке по плотности соответствует определенная марка керамзита по прочности. Заполнитель не должен содержать известковых и других включений, обусловливающих потерю в массе пробы при кипячении более 5 %, должен выдерживать не менее 15 циклов попеременного замораживания и оттаивания с потерей массы не более 8 % (для гравия высшей категории качества 5 %). Среднее значение коэффициента формы заполнителя для керамзита должно быть 1,5. Водопоглощение за 1 ч для керамзита с плотностью до 400 кг/м3 должно составлять не более 25 %, 450-600 кг/м3-20 %, 700-800 кг/м3 - 15%. Для гравия высшей категории качества нормируется коэффициент вариации по насыпной плотности и прочности соответственно 5 и 15% за 12 предыдущих месяцев.
Аглопорит получают в виде щебня спеканием малопластичных глинистых пород, которые при обжиге не вспучиваются, или промышленных отходов добычи и обогащения углей, топливных шлаков и золы ТЭС. В шихту для производства аглопорита вводят топливную добавку - каменный уголь. Содержание топлива в шихте может колебаться от 6 до 12 %. При подготовке шихты сырье дробят, смешивают, увлажняют и гранулируют. Зерновой состав шихты должен обеспечивать ее оптимальную газопроницаемость.
Основная технологическая операция при производстве аглопорита - спекание шихты на решетке агломерационной машины непрерывного (рис. 6.2) или периодического действия. Под решеткой в вакуум-камере создают разрежение, благодаря которому происходит просос воздуха через шихту. За счет горения угля в шихте развивается температура до 1300 К и выше, что приводит к ее спеканию в виде пористой остеклованной массы. Спекшийся аглопоритовый корж дробят на щебень и песок
Аглопоритовый щебень выпускается крупностью от 5 до 40 мм шести марок по насыпной плотности: 400, 500, 600, 700, 800 и 900.
Прочность аглопоритового щебня при одинаковой плотности значительно меньше, чем керамзита.
Требования к морозостойкости аглопорита аналогичны требованиям к керамзитовому гравию. Среднее значение коэффициента формы аглопоритового щебня составляет 2-2,5, потеря массы пробы аглопоритового щебня при прокаливании - не более 3%. Для аглопорита дополнительно предъявляется требование к стойкости против силикатного и железистого распада.
Разработана технология производства аглопоритового гравия из золы ТЭС, по которой в результате агломерации сырья образуются не спекшийся корж, а обожженные гранулы. Сущность технологии производства аглопоритового гравия заключается в получении сырцовых зольных гранул крупностыо 10-20 мм, укладке их на колосники ленточной агломерационной машины слоем толщиной 200-300 мм и термической обработке. Горн агломерационной машины состоит из' двух секций - подсушки и зажигания. Слой гpaнул сначала подсушивается и подогревается, а затем производится зажигание и обжиг. Благодаря высокой газопроницаемости шихты сквозь слой просасывается большое количество воздуха, в результате чего создается окислительная среда п гранулы между собой не спекаются. Для производства аглопоритового гравия используются золы с интервалом плавкости не менее 50-100 К и содержанием оксидов железа не менее 4 %.
Аглопоритовый гравий выпускают четырех марок по насыпной ПЛОТНОСТII -500, 600, 700 и 800 и семи марок по прочности - ОТ П50 (предел прочности при сдавливании ,в цилиндре 1-1,29 МПа) до П250 (3 МПа и более). Расчеты показывают, что замена 1 млн. м3 привозного природного щебня аглопоритовым гравием из золы местной ТЭС лишь за счет сокращения транспортных расходов при перевозках на расстояние 500-1000 км дает экономию около 2 млн. руб.
Шлаковая пемза (термозит) - один из наиболее эффективных видов искусственных пор истых заполнителей. Ее получают поризацией шлаковых расплавов в результате их быстрого охлаждения водой, воздухом или паром.
Размер пор шлаковой пемзы в зависимости от способа получения колеблется от 0,04 до 4,5 мм, пористость - 52-78%, а водопоглощение - 10-55 %. Щебень выпускают с насыпной плотностью 300-800 и марками по прочности 25-150.
Трудозатраты на изготовление 1 м3 шлаковой пемзы в 5 раз меньше, чем на другие пористые заполнители, а производительность труда в 4-5 раз выше.
Вспученный перлит. Перлит - вулканическая стекловидная порода, содержащая 65-75% аморфного кремнезема и около 1-2% связанной воды. При термической обработке в диапазоне температур 1250-1550К перлит размягчается и вспучивается в основном в результате, интенсивного выделения паров воды. Коэффициент вспучивания перлита достигает 10-12. Для термической подготовки перлита применяют в основном противоточные вращающиеся печи длиной 5-8 м и внутренним диаметром 0,7-1,2 м. До обжига сырье часто подвергают предварительной термической обработке с целью предотвратить последующее растрескивание породы и получения вспученного перлита с наименьшей плотностью. В этом случае при температуре 250-4500С удаляется свободная и слабосвязанная вода.
На качество готового продукта, характер и степень его вспучивания влияет размер зерен. Оптимальным размером зерен обжигаемого перлита считают 5-15 мм.
Перлитовый щебень выпускают 4 марок по объемной массе: 300, 400, 500 и 600. Потери массы его при 15-кратном замораживании и оттаивании должны быть не более 10 %. По мере увеличения объемной массы с 300 до 600 допустимое водопоглощение за 1 ч для перлитового щебня уменьшается от 75 до 30 % .
Перлитовый песок - наиболее легкий из пористых песков. Для легких бетонов пригоден перлитовый песок с минимальной насыпной плотностью 200. Содержание пылевидных фракций в нем не должно превышать 10%.
5. Основные технологические процессы и оборудование
Технология производства легких бетонов и изделий из них незначительно отличается от технологии изготовления изделий из обычных тяжелых бетонов. Для получения бетона высокого качества пористые заполнители хранят в крытых складах раздельно по фракциям в условиях, исключающих увлажнение. Для предупреждения засорения и смешивания фракций склады заполнителей оборудуют сортировочными установками. Смеси фракций пор истых заполнителе склонны к расслоению, что вызывает недопустимые колебания гранулометрического состава заполнителей в бетонной смеси.
Транспортирование пор истых заполнителей производят способа· ми, исключающими их разрушение, увлажнение и перемешивание. При транспортировании заполнителей со склада к месту дозирования применяют ленточные конвейеры, элеваторы, скиповые устройства. Вспученный перлитовый песок транспортируют и дозируют для предотвращения пылевыделения пневмотранспортом.
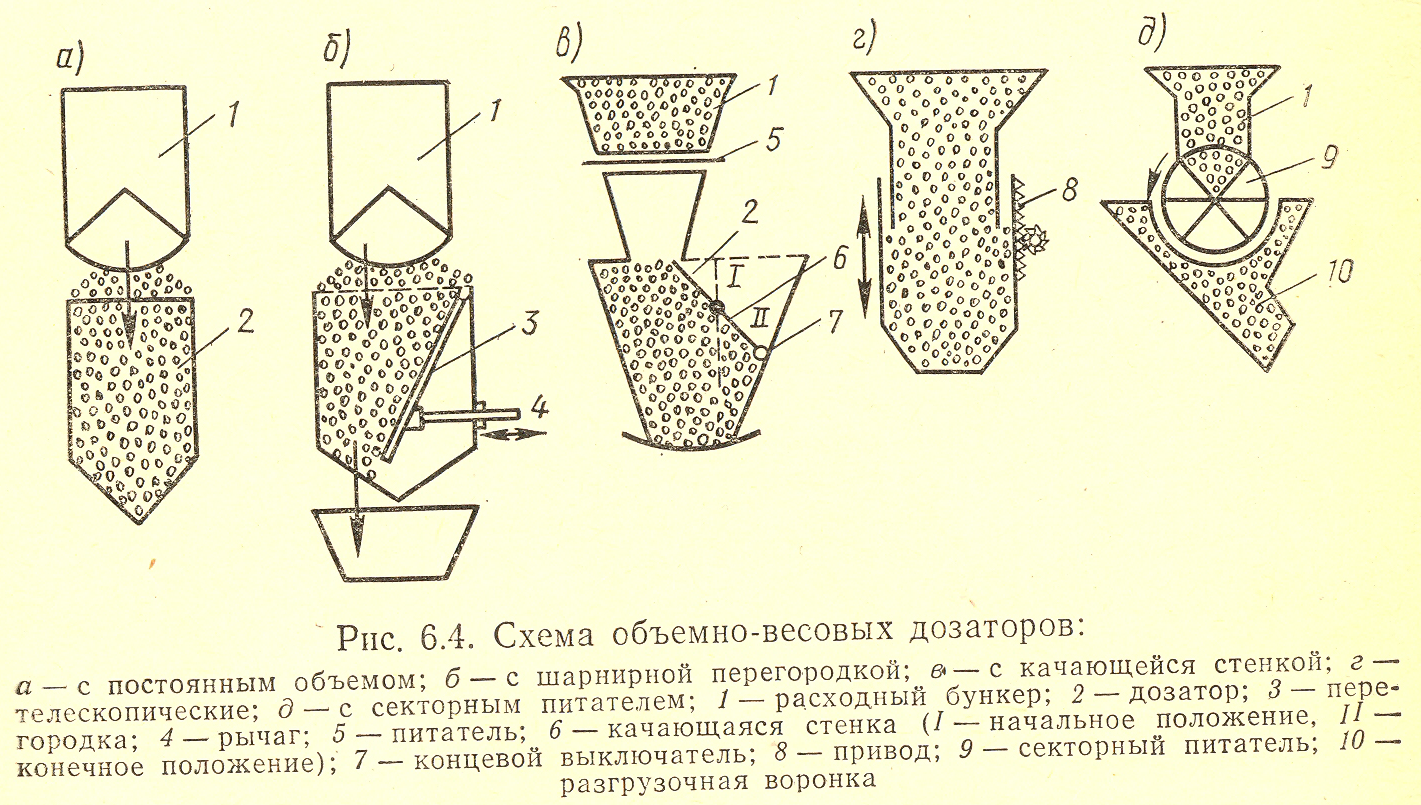
При весовом дозировании пористых заполнителей могут иметь место значительные колебания свойств бетонов за счет изменения объемной концентрации заполнителя. В производстве легких бетонов распространено объемно-весовое дозирование заполнителей. С помощью объемно-весовых дозаторов (рис. 2) рупный заполнитель дозируют по объему с точностью ± 3 % с одновременным фиксированием его массы. Мелкий заполнитель и цемент дозируют по массе с точностью + 2 %.
При изменении плотности крупного заполнителя с помощью имеющихся таблиц изменяют количество, а при необходимости и вид мелкого заполнителя.
Легкие бетонные смеси приготавливают обычно в смесителях принудительного действия, где предотвращается расслоение компонентов, Смесители сначала загружают крупным, затем мелким заполнителем и цементом, Вода подается в течение -всего времени загрузки. Время перемешивания зависит от емкости смесителя, числа оборотов, подвижности и плотности смеси. Для смесителей емкостью до 1000 л и подвижностью бетонной смеси 1-3 см время перемешивания при плотности 1400-1700 кг/м3 составляет не менее 150 с, 1000-1400 кг/м3 - 180 с и менее 1000 кг/м3 – 210 с. При большей емкости смесителей время перемешивания дополнительно увеличивают на 30 с.
Для легких бетонных смесей, так же как и тяжелых, основным способом уплотнения является вибрирование. В бетоне на пор истых заполнителях особенно при избытке растворной части при вибрировании возможно всплывание крупного заполнителя. С увеличением продолжительности вибрирования расслоение возрастает особенно при применении подвижных смесей. Снизить расслоение легких бетонных смесей можно, уменьшая крупность и улучшая гранулометрию заполнителей. Эффективно применение пригруза. Применение пригруза 40 г/см2 при уплотнении керамзитобетонной смеси снижает расслаиваемость ее примерно на 20-40 %.
Изделия из легких бетонов, как и из тяжелых, наиболее часто подвергают тепловлажностной обработке в среде насыщенного пара. Для легких бетонов эффективным методом ускорения твердения является беспаровой прогрев в среде пониженной влажности, который обеспечивает значительное снижение влажности легких бетонов и не приводит к понижению его конечной прочности.
6. Основные свойства продукции
Легкие бетоны отличаются от тяжелых наличием в зернах заполнителя пор разной величины. Прочность пористых заполнителей обычно ниже прочности цементного камня. Вместе с тем благодаря пористой структуре пористые заполнители лучше сцепляются с цементным камнем. Обычно поры в пористых заполнителях имеют диаметр 0,1-1 мм. В них проникает влага и цементное тесто, что способствует сцеплению заполнителей с цементным камнем. Особенно повышенной адгезией по отношению к цементному камню обладают пористые заполнители с развитой открытой пористостью.
Для легких бетонов характерны процессы самовакуумирования.
В результате отсасывания воды из цементного теста зернами пористого заполнителя в последних защемляется определенное количество воздуха. Объем отсасываемой воды оказывается больше объема, вытесненного из заполнителей воздуха. Пузырьки защемленного в капиллярах воздуха в результате всестороннего сжатия имеют повышенное давление, отчего развивается градиент, способствующий уплотнению бетона, повышению сил сцепления в контактной зоне и прочности бетона.
Вследствие большей близости значений пористости и прочности заполнителей и цементного камня и их деформативных свойств, напряжения, вызываемые внешними механическими воздействиями в легких бетонах, часто распределяются более равномерно, чем в тяжелых. Большая однородность легких бетонов достигается, если нет четко выраженной границы между раствором и зернами крупного заполнителя. Это xapaктерно, например, для аглопорито- и шлакопемзобетонов. В отличие от них для керамзитобетона характерны три зоны с различной пористостью: цементный камень, поверхностная оболочка и ядро заполнителя. По мере повышения однородности легких бетонов при прочих равных условиях возрастает прочность и улучшаются деформативных свойства.
Плотность является важнейшим показателем качества легких бетонов. Различают плотность в сухом состоянии и при различной влажности. Первый показатель является стандартным и для данного вида легкого бетона величиной постоянной, второй зависит от условий приготовления и эксплуатации бетона.
Значение плотности легкого бетона связано с основными показателями его качества: прочностью, теплопроводностью, проницаемостью и др.
По этому показателю легкие бетоны подразделяют на марки: Д200; 300; 400; 500; 600; 700; 800; 900; 1000; 1100; 1200; 1300; 1400; 1500; 1600; 1700; 1800; 1900 и 2000.
Прочность легких бетонов, как и обычных, зависит от активности цемента, водоцементного отношения, условий и длительности ,твердения, прочности заполнителей и некоторых других факторов.
Как установлено Н. А. Поповым, прочность легкого бетона может быть выражена общим уравнением
Rб=kоRц(Ц/В-Ао),
где ko и Ао коэффициенты, зависящие от прочности и пористости заполнителя и ряда технологических факторов.
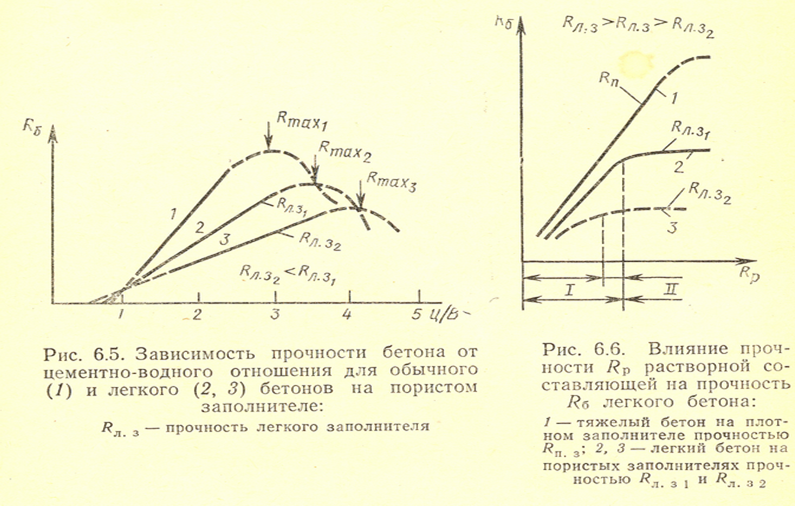
Введение в бетон пористых заполнителей приводит к снижению его прочности и тем в большей степени, чем больше содержание заполнителя и меньше его плотность. Кривые зависимости прочности легких бетонов от цементно-водного отношения располагаются ниже кривых для обычного бетона (рис. 3)
В отличие от тяжелых бетонов, прочность которых пропорциональна прочности растворной части, у легких бетонов соответствующая зависимость имеет криволинейный характер с двумя участками. На первом участке повышение прочности раствора, например, за счет уменьшения В/Ц приводит к прямолинейному росту прочности бетона, на втором (рис. 4)дальнейшее повышение прочности раствора не приводит уже к заметному росту прочности бетона. Таким образом, на определенном пористом заполнитель при неизменном его содержании в бетоне можно приготовить легкий бетон лишь с определенной предельной прочностью. Для получения легкого бетона разных марок следует выбирать прочность заполнителя такой, чтобы обеспечить рациональное использование цемента, т. е. получать бетоны, соответствующие первому участку кривой. Лишь в случае предъявления к бетону особых требований по плотности рационально применение составов, соответствующих второму участку кривой. Критерием эффективности пористого заполнителя в бетоне является расход цемента, необходимый для получения требуемой прочности. Чем меньше прочность заполнителя и больше его пустотность, тем в большей мере ощущается повышение количества цемента для достижения бетоном максимальной прочности.
Существенное влияние на прочность легких бетонов оказывает содержание в нем крупного пористого заполнителя. Влияние концентрации заполнителя зависит от соотношения его прочности и прочности раствора. Обычно, при достаточно высокой прочности раствора в конструктивных легких бетонах увеличение концентрации заполнителя приводит к уменьшению прочности бетона. При малом различии в прочности раствора и бетона, например в конструктивно-теплоизоляционных легких бетонах, максимальная прочность достигается при определенной оптимальной концентрации заполнителя (рис. 5)

Для плотных легких бетонов, изготовленных с применением пористого песка, характерна более значительная прочность при осевом растяжении, чем для обычных тяжелых бетонов. Для конструктивно-теплоизоляционных легких бетонов отношение прочности при растяжении к прочности при сжатии колеблется в пределах 0,12-0,17, для конструктивных 0,06-0,1.
Основным показателем прочности легкого бетона является класс бетона установленный по прочности его на сжатие: В2; 2,5; 3,5; 5; 7,5; 10; 12,5; 17,5; 20; 22,5; 25; 30; 40; для теплоизоляционных бетонов, кроме того, предусмотрены классы В0,35; 0,75 и 1.
Эффективность легкого бетона в значительной мере определяется величиной коэффициента конструктивного качества, представляющего отношение предела прочности к плотности. Для легких бетонов на различных пор истых заполнителях этот показатель колеблется в пределах от 0,025 до 0,26. По мере повышения прочности и с переходом к конструктивным бетонам различие в величине коэффициента конструктивного качества постепенно уменьшается.
Особенности деформативных свойств легких бетонов обусловлены их относительно низким модулем упругости. При равных напряжениях деформации конструкций из легких бетонов могут превышать деформации тех же конструкций из тяжелого бетона в 1,5-2 раза. Предельная сжимаемость и растяжимость легких плотных бетонов примерно в 1,5-2 раза больше, чем у тяжелых равнопрочных бетонов. Более высокие деформативные свойства легких бетонов обусловливают повышенную трещиностойкость конструкций на их основе. В легких бетонах пористые заполнители вследствие большей деформативности в меньшей мере уменьшают усадку цементного камня, поэтому полная усадка легких бетонов обычно на 15-25% больше, чем тяжелых,