Основы метрологии
Метод
приведения
(для косвенных
измерений с
нелинейной
зависимостью)
применяется
при неизвестных
распределениях
погрешностей
измерений ai и
при корреляции
между погрешностями
ai для получения
результата
косвенного
измерения и
определения
его погрешности.
При этом предполагается
наличие ряда
n результатов
наблюдений
aij измеряемых
аргументов
аi. Сочетания
aij, полученных
в j-м эксперименте
подставляют
в формулу (3.12) и
вычисляют ряд
значений Aj
измеряемой
величины А.
Результат
измерения
 вычисляют по
формуле
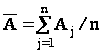 .
Оценку
СКО S()
- случайной
составляющей
погрешности
- вычисляют по
формуле
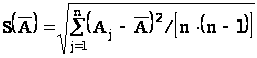 ,
а О(Р)
—по формуле
(3.11). Границы НСП
Q(Р) и погрешность
D(Р) результата
измерения
определяют
описанными
выше способами
для нелинейной
зависимости.
3.6.3. Выбор измерительных средств по допустимой погрешности измерения
При выборе измерительных средств и методов контроля изделий учитывают совокупность метрологических, эксплуатационных и экономических показателей. К метрологическим показателям относятся: допустимая погрешность измерительного прибора-инструмента; цена деления шкалы; порог чувствительности; пределы измерения и др. К эксплуатационным и экономическим показателям относятся: стоимость и надежность измерительных средств; продолжительность работы (до ремонта); время, затрачиваемое на настройку и процесс измерения; масса, габаритные размеры и рабочая нагрузка.
3.6.3.1. Выбор измерительных средств для контроля размеров
На рис. 3.3 показаны кривые распределения размеров деталей (утех) и погрешностей измерения (умет) с центрами, совпадающими с границами допуска. В результате наложения кривых умет и утех происходит искажение кривой распределения у(sтех, sмет), появляются области вероятностей т и п, обусловливающие выход размера за границу допуска на величину с. Таким образом, чем точнее технологический процесс (меньше отношение IT/Dмет), тем меньше неправильно принятых деталей по сравнению с неправильно забракованными.
Решающим фактором является допускаемая погрешность измерительного средства, что вытекает из стандартизованного определения действительного размера как и размера, получаемого в результате измерения с допустимой погрешностью.
Допускаемые погрешности измерения dизм при приёмочном контроле на линейные размеры до 500 мм устанавливаются ГОСТом 8.051, которые составляют 35-20% от допуска на изготовление детали IT. По этому стандарту предусмотрены наибольшие допускаемые погрешности измерения, включающие погрешности от средств измерений, установочных мер, температурных деформаций, измерительного усилия, базирования детали. Допускаемая погрешность измерения dизм состоит из случайной и неучтённой систематической составляющих погрешности. При этом случайная составляющая погрешности принимается равной 2s и не должна превышать 0,6 от погрешности измерения dизм .
В ГОСТе 8.051 погрешность
задана для
однократного
наблюдения.
Случайная
составляющая
погрешности
может быть
значительно
уменьшена за
счёт многократных
наблюдений,
при которых
она уменьшается
в
 раз, где n - число
наблюдений.
При этом за
действительный
размер принимается
среднеарифметическое
из серии проведённых
наблюдений.
При арбитражной перепроверке деталей погрешность измерения не должна превышать 30% предела погрешности, допускаемой при приёмке.
Значения допустимой погрешности измерения dизм на угловые размеры установлены по ГОСТу 8.050 - 73.
Для определения т с другой доверительной вероятностью необходимо сместить начало координат по оси ординат.
Кривые графиков (сплошные и пунктирные) соответствуют определенному значению относительной погрешности измерения, равной
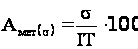 ,
где s — среднее квадратическое отклонение погрешности измерения;
IТ—допуск контролируемого размера.
При определении параметров т, п и с рекомендуется принимать
Амет(s ) = 16 % для квалитетов 2—7, Амет(s ) =12 % - для квалитетов 8, 9,
Амет(s ) =10 % - для квалитетов 10 и грубее.
Параметры т, п и с приведены на графиках в зависимости от значения IT/sтех , где sтех — среднее квадратическое отклонение погрешности изготовления. Параметры m, n и с даны при симметричном расположении поля допуска относительно центра группирования контролируемых деталей. Для определяется m, n и с при совместном влиянии систематической и случайной погрешностей изготовления пользуются теми же графиками, но вместо значения IT/sтех принимается
для
одной границы
 ,
а для
другой -
 ,
где aТ — систематическая погрешность изготовления.
При определении параметров m и n для каждой границы берется половина получаемых значений.
Возможные предельные значения параметров т, п и с/IТ, соответствующие экстремальным значениям кривых (на рис. 3.4 – 3.6), приведены в табл.3.5.
Таблица 3.5
| Aмет(s) | m | n | c/IT | Aмет(s) | m | n | c/IT |
| 1,60 | 0,37-0,39 | 0,70-0,75 | 0,01 | 10,0 | 3,10-3,50 | 4,50-4,75 | 0,14 |
| 3,0 | 0,87-0,90 | 1,20—1,30 | 0,03 | 12,0 | 3,75-4,11 | 5,40-5,80 | 0,17 |
| 5,0 | 1,60-1,70 | 2,00-2,25 | 0,06 | 16,0 | 5,00-5,40 | 7,80-8,25 | 0,25 |
| 8,0 | 2,60-2,80 | 3,40-3,70 | 0,10 |
Первые значения т и п соответствуют распределению погрешностей измерения по нормальному закону, вторые — по закону равной вероятности.
Предельные значения параметров т, п и с/IТ учитывают влияние только случайной составляющей погрешности измерения.
ГОСТ 8.051—81 предусматривает два способа установления приемочных границ.
Первый способ. Приемочные границы устанавливают совпадающими с предельными размерами (рис. 3.7, а).
Пример. При проектировании вала диаметром 100 мм оценено, что отклонения его размеров для условий эксплуатации должны соответствовать h6(100-0,022). В соответствии с ГОСТом 8.051 - 81 устанавливают, что для размера вала 100 мм и допуска IТ=0,022 мм допускаемая погрешность измерения dизм = 0,006 мм.
В соответствии с табл. 3.5 устанавливают, что для Aмет(s) = 16% и неизвестной точности технологического процесса m = 5,0 и с = 0,25IТ, т. е. среди годных деталей может оказаться до 5,0 % неправильно принятых деталей с предельными отклонениями +0,0055 и -0,0275 мм.
dизм/2 с
Приемочные границы
а) б) в)
Рис.3.7. Варианты расположения приемочных границ по отношению к полю допуска
Если полученные данные не повлияют на эксплуатационные показатели вала, то на чертежах указывают первоначально выбранный квалитет. В противном случае назначают более точный квалитет или другое поле допуска в этом квалитете.
Второй способ. Приемочные границы смещают внутрь относительно предельных размеров.
При введении производственного допуска могут быть два варианта в зависимости от того, известна или неизвестна точность технологического процесса.
Вариант
1. При назначении
предельных
размеров точность
технологического
процесса неизвестна.
В соответствии
с ГОСТом 8.051—81
предельные
размеры изменяются
на половину
допускаемой
погрешности
измерения (рис.
3.7, б). Для примера,
рассмотренного
выше, диаметр
 .
Вариант 2. При назначении предельных размеров точность технологического процесса известна. В этом случае предельные размеры уменьшают на значение параметра с (рис. 3.7, в).
Предположим, что для рассмотренного выше примера IТ/sтех = 4 (при изготовлении имеется 4,5% брака по обеим границам): Aмет(s) = 16%, с/IT = 0,1; c = 0,0022 мм.
С учетом
данных диаметр
вала принимают
 .
3.6.3.2. Выбор изметительных средств для других параметров [27]
Выбор измерительного средства определяется допуском на измерение, который зависит от допуска на конролируемый параметр. При отсутствии рекомендаций в НТД допуск на измерение принимают
dизм = 0,33Т , (3.14)
где Т – допуск на контролируемый параметр.
Например, для измерения отклонений формы и расположения допустимую абсолютную погрешность измерения искомого средства измерения определяют по выражению
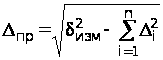 , (3.15)
где dизм - абсолютная погрешность измерения точности формы или расположения, которая не должны быть больше 0,33Тф (здесь Тф - заданный допуск формы или расположения);
Di - абсолютные погрешности n звеньев измерительного канала.
Приведенная погрешность средства измерения определяется как
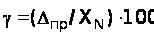 ,
где XN - нормирующий параметр, в качестве которого может служить диапазон измерений выбранного средства измерения.
Пример. Выбрать средство измерений для контроля отклонения от круглости вала Ї 86h9(-0,087) c допуском круглости 0,025 мм. Измеряемую деталь 6 (рис. 3.8) устанавливают в призму 2 с углом раскрытия a и ощупывают наконечником измерительной головки 3, закрепленной в стойке 4, в направлении биссектрисы угла призмы. Измерительной головкой 5, тип которой необходимо выбрать, фиксируют максимальное изменение показаний DА за один оборот контролируемой детали 6. При этом отклонение от круглости определяют как Dкр = DА/Fп, где Fп – коэффициент, зависящий от количества неровностей на периметре контролируемой детали и угла раскрытия призмы (Fп - величина табулированная).
Таким образом, для регистрации допуска круглости, равного 25 мкм, должно быть выбрано измерительное средство, имеющее погрешность не более 3,5 мкм. Такими средствами могут быть головки рычажно-зубчатые типа 1ИТ с ценой деления 0,001 и 0,002 мм и пределом измерения ±0,050 мм с настройкой по концевым мерам длины. Предельная погрешность измерения рычажно-зубчатыми головками для диапазона размеров 80 - 120 мм не превышает 2,5 мкм.
Исходными данными для выбора средств теплофизических измерений являются указанные в конструкторской (технологической) документации наименьшие и наибольшие размеры физической величины или допуск (например, задание условий: "температура стенки может изменяться в диапазоне от +400 до +800 Со или "давление в трубопроводе не должно превышать 15+0,2 МПа").
Допуск относительно номинального размера может располагаться односторонне, симметрично и асимметрично. Его расположение относительно номинального размера на выбор СИ не влияет. Действительные размеры измеряемой величины могут изменяться по различному закону.
В соответствии с исходными данными определяют допускаемые знания основной абсолютной, относительной или приведенной погрешностей средства измерения (или измерительной системы); назначают требования к габаритным размерам, массе, соединительным элементам, особенностям конструкции данного средства измерения; рассчитывают значения нижнего и верхнего пределов (диапазона) рабочей шкалы средства измерений.
Примечание. Основной называют погрешность средства измерения, используемого в нормальных условиях. Приведенной погрешностью измерительного прибора называют отношение абсолютной погрешности к нормирующему значению
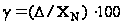 ,
где в качестве
ХN может быть
выбран предел
или диапазон
измерения,
длина шкалы.
 Относительная
погрешность
прибора определяется
зависимостью
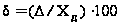 ,
где Хд – действительное
значение измеряемой
величины.
Допуск на измерение необходимо принимать по формуле (3.14).
Нижний предел рабочей части шкалы (диапазона) средства измерения (измерительной системы)
Нди < Пmin - dизм ,
где Нди – значение нижнего предела рабочей части шкалы (диапазона);
Пmin - наименьшее значение измеряемой величины.
Верхний предел рабочей части величины
Вди > Пmax + dизм ,
где Пmax - наибольшее предельное значение измеряемой величины.
Выбор пределов (Нди и Вди) рабочей части шкалы средства измерения вызван необходимостью исключить возможное внесение в результаты измерения ошибок в случае, когда истинные значения измеряемой величины близки к граничным значениям рабочей части шкалы.
Предварительный выбор средства измерения производят по расчетным значениям допустимой погрешности измерения dизм, относительной d и основной приведенной g погрешностей прибора, а окончательный - с учетом области значений влияющих величин, габаритных размеров, массы, стоимости, особенностей эксплуатации, электромагнитной совместимости с окружающей средой и др.
Для проведения измерений в условиях, когда значения влияющих величин отличаются от установленных в нормативных документах на средства измерения конкретного вида, необходимо нормировать функции влияния, т.е. указывать зависимости показаний средств измерений от влияющих параметров и на основе этого вносить поправки в показания средства измерения или применять корректирующие устройства.
Примеры выбора средств изменений
Пример 1. Определить верхний предел измерения и основную приведенную погрешность датчика для измерения тяги газотурбинного двигателя (ГТД) Р = (1,6±0,1) кН.
Решение. Наибольшая и наименьшая предельные тяги Рmax = 1,6 + 0,1 = 1,7 кН; Рmin =1,6 – 0,1 = 1,5 кН; допуск Т = 1,7 – 1,5 = 0,2 кН; основная допустимая абсолютная погрешность датчика (допуск на измерение) dизм = 0,33Т = 0,33Ч0,2 = 0,066 кН; нижний предел рабочей части шкалы Нди < 1,5 - 0,066 = 1,434 кН; верхний предел рабочей части шкалы Вди > 1,7 + 0,066 = 1.766 кН.
Выбираем датчик усилий с верхним пределом измерения Вди = 2 кН.
Нормирующее значение для определения основной приведенной погрешности датчика принимаем ХN.= 2,0 кН.
Определяем
предел допускаемой
основной приведенной
погрешности
датчика
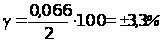 .
Ближайшим
меньшим значением
этой погрешности
по отношению
к найденному
является g
= 2%.
Пример 2. Определить основную приведенную погрешность и пределы измерения виброакселерометра для измерения виброускорения а = 50±2 м/с2.
Решение. Наибольшее предельное значение виброускорения аmax = 50 + 2 = 52 м/c2; наименьшее его значение аmin = 50 –2 = 48 м/c2; допуск Т = 52 – 48 = 4 м/с2; основная допустимая абсолютная погрешность виброакселерометра (допуск на измерение) dизм = 0,33Т = 0,33Ч4 = 1,32 м/с2; нижний предел рабочей части шкалы Нди < 48 – 1,32 = 46,68 м/с2; верхний предел Вди > 52 + 1,32 = 53,32 м/с2.
В соответствии с данными по Нди и Вди выбираем виброакселерометр с верхним пределом измерения 100м/с2.
Основная
приведенная
погрешность
этого прибора
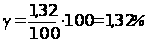 .
Измерительный
преобразователь
прибора для
измерения
ускорения
ударного импульса
должен выбираться
с учетом соотношения
 ,
где fp – указанная
в паспорте на
прибор резонансная
частота измерительного
преобразователя,
Гц; tи –
длительность
измеряемого
ударного импульса,
с.
Пример 3. Определить пределы измерения и класс точности вольтметра для измерения напряжения питания бортовой сети самолета V =27±2,7 В.
Решение. Наибольшее предельное напряжение Vmax = 27 + 2,7 = 29,7 В; наименьшее Vmin = 27 – 2,7 = 24,3 В; допуск Т = 29,7 – 24,3 = 5,4 В; основная допустимая абсолютная погрешность вольтметра (допуск на измерение) dизм = 0,33Т = 0,33Ч5,4 = 1,78 В; нижний предел рабочей части шкалы Нди < 24,3 – 1,78 = 22,52 В; верхний предел Вди > 27,9 + 1,78 = 31,48 В.
В соответствии с данными по Нди и Вди выбираем вольтметр с верхним пределом измерения 40 В.
Основная
приведенная
погрешность
этого прибора
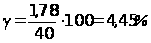 .
Найденному значению g соответствует класс точности 5.
3.7. Обеспечение единства измерений
Государственная система обеспечения единства измерений (ГСИ) - комплекс установленных стандартами взаимоувязанных правил, положений, требований и норм, определяющих организацию и методику проведения работ по оценке и обеспечению точности измерений.
3.7.1. Единство измерений
Единство измерений - состояние измерений, при котором их результаты выражены в узаконенных единицах величин и погрешности измерений не выходят за установленные границы с заданной вероятностью.
Правовой основой обеспечения единства измерений служит законодательная метрология, которая представляет собой свод государственных актов и нормативно-технических документов различного уровня, регламентирующих метрологические правила, требования и нормы.
Технической основой ГСИ являются:
1. Система (совокупность) государственных эталонов единиц и шкал физических величин - эталонная база страны.
2. Система передачи размеров единиц и шкал физических величин от эталонов ко всем СИ с помощью эталонов и других средств поверки.
3. Система разработки, постановки на производство и выпуска в обращение рабочих СИ, обеспечивающих исследования, разработки, определение с требуемой точностью характеристик продукции, технологических процессов и других объектов.
4. Система государственных испытаний СИ (утверждение типа СИ), предназначенных для серийного или массового производства и ввоза из-за границы партиями.
5. Система государственной и ведомственной метрологической аттестации, поверки и калибровки СИ.
6. Система стандартных образцов состава и свойств веществ и материалов.
7. Система стандартных справочных данных о физических константах и свойствах веществ и материалов.
Различают децентрализованное и централизованное воспроизведение единиц.
При децентрализованном единицы воспроизводятся там, где выпол-няются измерения (м2 и др. производные физические величины).
При централизованном информация о единицах передаётся с места их централизованного хранения и воспроизведения. Оно осуществляется с помощью специальных технических средств, называемых эталонами.
Основные единицы (секунда, метр, килограмм, кельвин, кандела, ампер и моль) воспроизводятся только централизованно.
Эталон единицы величины - средство измерений, предназначенное для воспроизведения и хранения единицы величины (или кратных либо дольных значений единицы величины) с целью передачи ее размера другим средствам измерений данной величины.
От эталона единица величины передается разрядным эталонам, а от них – рабочим средствам измерений.
Эталоны классифицируют на первичные, вторичные и рабочие.
Первичный эталон - это эталон, воспроизводящий единицу физичской величины с наивысшей точностью, возможной в данной области измерений на современном уровне научно-технических достижений. Первичный эталон может быть национальным (государственным) и международным.
Государственный эталон единицы величины - эталон единицы величины, признанный решением уполномоченного на то государственного органа в качестве исходного на территории Российской Федерации.
Международные эталоны хранит и поддерживает Международное бюро мер и весов (МБМВ). Важнейшая задача деятельности МБМВ состоит в систематических международных сличениях национальных эталонов крупнейших метрологических лабораторий разных стран с международными эталонами, а также и между собой, что необходимо для обеспечения достоверности, точности и единства измерений как одного из условий международных экономических связей. Сличению подлежат как эталоны основных величин системы SI, так и производных. Установлены определенные периоды сличения. Например, эталоны метра и килограмма сличают каждые 25 лет, а электрические и световые эталоны - один раз в 3 года.
Первичному эталону соподчинены вторичные и рабочие (разрядные) эталоны. Размер воспроизводимой единицы вторичным эталоном сличается с государственным эталоном.
Вторичные эталоны (их иногда называют "эталоны-копии") могут утверждаться либо Госстандартом РФ, либо государственными научными метрологическими центрами, что связано с особенностями их использования.
Рабочие эталоны воспринимают размер единицы от вторичных эталонов и, в свою очередь, служат для передачи размера менее точному рабочему эталону (или эталону более низкого разряда) и рабочим средствам измерений.
Каждый эталон состоит из воспроизводящей части и приспособлений или устройств, обеспечивающих съём и передачу информации о размере единицы.
Стандартные образцы состава и свойств веществ и материалов – это образцы веществ и материалов, химический состав или физические свойства которых типичны для данной группы веществ (материалов), определены с необходимой точностью, отличаются высоким постоянством и удостоверены сертификатом. Они играют важную роль в обеспечении единства измерений.
Стандартные образцы используются для градуировки, поверки и калибровки химического состава и различных свойств материалов (механических, теплофизических, оптических и др.). Они могут применяться непосредственно для контроля качества сырья и промышленной продукции путем сличения. По существу стандартные образцы служат для поддержания единства измерений, т.е. являются средствами измерений.
Стандартные образцы подвергаются специальным испытаниям, по результатам которых они получают свидетельства (сертификат) и вносятся в государственный реестр стандартных образцов, а он, в свою очередь, является составной частью (разделом) Государственного реестра средств измерений.
Образцы состава и образцы свойств в зависимости от уровня утверж-дения подразделяются на: государственные, отраслевые и предприятий.
В России действует Государственная служба стандартных образцов (ГССО) в составе НПО ВНИИМ им Д.И. Менделеева.
Передача информации о размерах единиц. Правильность и точность заложенной в средства измерений информации о размере единиц устанавливается при утверждении типа средств измерений. Сохранность этой информации контролируется при первичной и всех последующих поверках средств измерений.
Использование для градуировки, аттестации и поверки средств измерений непосредственно государственных эталонов не допускается. Эти эталоны являются национальным достоянием, ценностями особой государственной важности.
По государственным эталонам устанавливаются значения физических величин вторичных эталонов. Среди вторичных эталонов различают: эталоны-свидетели, предназначенные для проверки сохранности государственного эталона и замены его в случае порчи или утраты; эталоны сравнения, применяемые для сличения эталонов, которые по тем или иным причинам не могут быть непосредственно сличены друг с другом; эталоны-копии, используемые для передачи информации о размере рабочим эталонам.
На рис. 3.9 приведён один из вариантов схемы передачи информации о размере единицы от государственного эталона к средствам измерений, из которой видно, что от вторичных эталонов информацию о размере единицы получают нижестоящие эталоны (1-го, 2-го, 3-го и 4-го разрядов) и рабочие средства измерений.
Не допускается использование рабочих средств измерений для передачи информации о размере единицы другим средствам измерений.

Количество ступеней от рабочего эталона до средства измерений зависит от требуемой точности передачи размера единицы и особенностей данной единицы. Известно, что на каждой ступени передачи информации точность теряется в 3 - 5 раз (иногда в 1,25 - 10 раз).
Таким образом, при многоступенчатой передаче эталонная точность не доходит до потребителя. Поэтому для высокоточных средств измерений число ступеней может быть сокращено вплоть до передачи им информации о размере единицы непосредственно от эталона-копии.
3.7.2. Поверка средств измерений
Поверка средства измерений - совокупность операций, выполняемых органами государственной метрологической службы (другими уполномоченными на то органами, организациями) с целью определения и подтверждения соответствия средства измерений установленным техническим требованиям.
Средства измерений, подлежащие метрологическому контролю и надзору, подвергаются поверке при выпуске из производства или ремонта, при ввозе по импорту, при продаже и выдаче на прокат, а также при эксплуатации.
Правилами ПР 50.2.006-94 "ГСИ. Поверка средств измерений. Организация и порядок проведения" установлено, что поверку средств измерений осуществляют органы государственной метрологической службы (ГМС), государственные научные метрологические центры (ГНМЦ), а также аккредитованные метрологические службы юридических лиц.
Поверка проводится физическим лицом, аттестованным в качестве поверителя в соответствии с правилами ПР 50.2.012-94 "ГСИ. Порядок аттестации поверителей средств измерений", по нормативным документам, утверждаемым по результатам испытаний с целью утверждения типа. Если средство измерений по результатам поверки признано пригодным к применению, то на него и (или) техническую документацию наносится оттиск поверительного клейма и (или) выдается "Свидетельство о поверке". Если по результатам поверки средство измерений признано не пригодным к применению, оттиск поверительного клейма и (или) "Свидетельство о поверке" аннулируются и выписывается "Извещение о непригодности" или делается соответствующая запись в технической документации.
Существуют следующие виды поверок:
Первичная поверка - проводится для средств измерений утвержденных типов при выпуске их из производства, после ремонта, при ввозе из-за границы. При утверждении типа средств измерений единичного производства на каждое из них оформляется сертификат об утверждении типа; первичную поверку данные средства измерений не проходят.
Периодическая поверка проводится для средств измерений, находящихся в эксплуатации, через определённые межповерочные интервалы. Необходимость поверки обусловлена возможностью утраты измерительным средством метрологических показателей из-за временных и других воздействий.
Периодичность поверки зависит от временной нестабильности метрологических характеристик (метрологической надёжности), интенсивности эксплуатации и важности результатов, получаемых с помощью средств измерений.
Существуют рекомендация ВНИИМС – МИ2273-93 "ГСИ. Области использования средств измерений, подлежащих поверке", согласно которой первый межповерочный интервал устанавливается при утверждении типа. Корректировка межповерочных интервалов с учетом специфики применения средств измерений производится в соответствии с методическими материалами МИ 1872-88 "ГСИ. Межповерочные интервалы образцовых средств измерений. Методика определения и корректировки", а также МИ 218-92 "ГСИ. Межповерочные и межкалибровочные интервалы средств измерений. Методика определения".
Внеочередная поверка проводится: при необходимости подтверждения пригодности средства измерений к применению; в случае применения средства измерений, в качестве комплектующего по истечении половины межповерочного интервала; в случае повреждения клейма или утери свидетельства о поверке; при вводе в эксплуатацию после длительной консервации (более одного межповерочного интервала); при отправке средств измерений потребителю после истечения половины межповерочного интервала.
Экспертная поверка проводится при возникновении разногласий по вопросам, относящимся к метрологическим характеристикам, исправности средств измерений и пригодности их к применению.
Инспекционная поверка выполняется в рамках государственного надзора или ведомственного контроля, для контроля качества первичных или периодических поверок и определения пригодности средств измерений к применению.
3.7.3. Калибровка средств измерений
В настоящее время в Российской Федерации с переходом к рынку возникла необходимость поиска новых форм организации метрологической деятельности, которые соответствовали бы рыночным отношениям в экономике. Одной из таких форм является организация Российской системы калибровки (РСК), схема которой приведена на рис. 3.10.
Контроль средств измерений на предмет их пригодности к применению в мировой практике осуществляется двумя основными видами: поверкой и калибровкой.
Калибровка средства измерений - это совокупность операций, выполняемых калибровочной лабораторией с целью определения и подтверждения действительных значений метрологических характеристик и (или) пригодности средства измерений к применению в сферах, не подлежащих государственному метрологическому контролю и надзору в соответствии с установленными требованиями.
Результаты калибровки средств измерений удостоверяются калибровочным знаком, наносимым на средства измерений, или сертификатом о калибровке, а также записью в эксплуатационных документах.
Поверку (обязательная госповерка) может выполнять, как правило, орган государственной метрологической службы, а калибровку - любая аккредитованная и неаккредитованная организация.
Поверка обязательна для средств измерений, применяемых в сферах, подлежащих Государственному метрологическому контролю (ГМК), калибровка же - процедура добровольная, поскольку относится к средствам измерений, не подлежащим ГМК. Предприятие вправе самостоятельно решать вопрос о выборе форм и режимов контроля состояния средств измерений, за исключением тех областей применения средств измерений, за которыми государства всего мира устанавливают свой контроль - это здравоохранение, безопасность труда, экология и др.
Освободившись от государственного контроля, предприятия попадают под не менее жёсткий контроль рынка. Это означает, что свобода выбора предприятия по "метрологическому поведению" является относительной, все равно необходимо соблюдать метрологические правила.
В развитых странах устанавливает и контролирует исполнение этих правил негосударственная организация, именуемая "национальной калибровочной службой". Эта служба берёт на себя функции регулирования и разрешения вопросов, связанных со средствами измерений, не подпадающими под контроль государственных метрологических служб.
Желание иметь конкурентоспособную продукцию побуждает предприятия иметь измерительные средства, дающие достоверные результаты.
Внедрение системы сертификации продукции дополнительно стимулирует поддержание измерительных средств на соответствующем уровне. Это согласуется с требованиями систем качества, регламентируемыми стандартами ИСО серии 9000.
Построение Российской системы калибровки (РСК) основывается на следующих принципах: добровольность вступления; обязательность получения размеров единиц от государственных эталонов; профессионализм и компетентность персонала; самоокупаемость и самофинансирование.
Основное звено РСК - калибровочная лаборатория. Она представляет собой самостоятельное предприятие или подразделение в составе метрологической службы предприятия, которое может осуществлять калибровку средств измерений для собственных нужд или для сторонних организаций. Если калибровка проводится для сторонних организаций, то калибровочная лаборатория должна быть аккредитована органом РСК. Аккредитацию осуществляют государственные научные метрологические центры или органы Государственной метрологической службы в соответствии со своей компетенцией и требованиями, установленными в ГОСТе 51000.2-95 "Общие требования к аккредитующему органу".
Порядок аккредитации метрологической службы утвержден постановлением Госстандарта РФ от 28 декабря 1995 г. N 95 “Порядок аккредитации метрологических служб юридических лиц на право проведения калибровочных работ”.
3.7.4. Методы поверки (калибровки) и поверочные схемы [18]
Допускается применение четырех методов поверки (калибровки) средств измерений: непосредственное сличение с эталоном; сличение с помощью компаратора; прямые измерения величины; косвенные измерения величины.
Метод непосредственного сличения поверяемого (калибруемого) средства измерения с эталоном соответствующего разряда широко применяется для различных средств измерений в таких областях, как электрические и магнитные измерения, для определения напряжения, частоты и силы тока. В основе метода лежит проведение одновременных измерений одной и той же физической величины поверяемым (калибруемым) и эталон-ным приборами. При этом определяют погрешность как разницу показаний поверяемого и эталонного средств измерений, принимая показания эталона за действительное значение величины. Достоинства этого метода в его простоте, наглядности, возможности применения автоматической поверки (калибровки), отсутствии потребности в сложном оборудовании.
Метод сличения с помощью компаратора основан на использовании прибора сравнения, с помощью которого сличаются поверяемое (калибруемое) и эталонное средства измерения. Потребность в компараторе возникает при невозможности сравнения показаний приборов, измеряющих одну и ту же величину, например, двух вольтметров, один из которых пригоден для постоянного тока, а другой - переменного. В подобных ситуациях в схему поверки (калибровки) вводится промежуточное звено - компаратор. Для приведенного примера потребуется потенциометр, который и будет компаратором. На практике компаратором может служить любое средство измерения, если оно одинаково реагирует на сигналы как поверяемого (калибруемого), так и эталонного измерительного прибора. Достоинством данного метода специалисты считают последовательное во времени сравнение двух величин.
Метод прямых измерений применяется, когда имеется возможность сличить