Электрическое оборудование ремонтной мастерской с разработкой устройства ограничения холостого хода сварочного трансформатора
 .
N*.
2*, =9,68
Определяем эффективное число электроприемников по основной формуле:
nэ= ;
nэ= =7
Найденное значение записываем в итоговой строке графы 10.
По полученному значению nэ, и ранее определенным значениям группового Ки. по справочной таблице или по кривым определяем значение коэффициента расчетной нагрузки Кр и дописываем в итоговой строке в графе 11.
Определяем расчетные мощности активной и реактивной нагрузок по выражениям:
Рр=Кр∑Ки.*Ри.;
Рр=1,54*9,5=14,6
Q=1.1∑Ки.*Ри.*tgφ;
Q=1.1*9.9=10.89
Данные записываются в итоговую строку в графы 12и13.
Определяем полную мощность:
Sp=
Sp=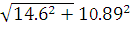 =18.2
Определяем значение основной расчетной нагрузки:
Ip
=
 ;
Ip
=
 = 28 A
Данные расчетов записываются в новую строку таблицы 7,графы 12,13,14 и 15.
Аналогично рассчитываем нагрузки на остальных ШР.
3. Специальная часть
3.1 Обоснование вопроса автоматизации
Электросварочные установки представляют собой совокупность функционально связанных между собой специальных электросварочных и общего назначения электрических и механических элементов, а также кабельных линий, электропроводок, токопроводов для внешних соединений этих элементов. Все устройства, используемые для электросварочных установок, должны быть изготовлены согласно утверждённой в установленном порядке технической документации и соответствовать действующим стандартом.
Выполнение работ на электросварочных устройствах должно предусматриваться в соответствии с требованиями ГОСТ12.3.003-86 «Работы сварочные. Требование безопасности» и правил технической эксплуатации электроустановок.
Общие требования.
Оборудование электросварочных установок должно иметь положение, соответствующее условием окружающей среды. Конструкция и расположение этого оборудования, ограждений и блокировок должны не допускать возможности его механического повреждения, а также случайных прикосновений к вращающимся или находящимися под напряжением частей. Исключение допускается для электродержателей установок ручной дуговой сварки, резки и наплавки, а также для мундштуков, горелок для дуговой сварки и других деталей, находящимся под сварочным напряжением.
Напряжение первичной цепи электросварочной установки должно быть не выше 660В. эта цепь должна содержать коммутационный (отключающий) и защитный электрические аппараты (аппарат). Сварочные цепи не должны иметь электрических соединений с цепями, присоединёнными к цепи (в том числе с пытаемыми от сети обмотками, возбуждение генераторов преобразователей).
Требования к помещениям для электросварочных установок и сварочных постов.
Здания и вентиляционные устройства сборочно-сварочных цехов и участков, в которых размещаются электросварочные установки и сварочные посты, должны отвечать требованиям действующих стандартов, санитарных правил и противопожарных инструкций, а также СНиП.
Установки электрической сварки (резки, наплавки) плавлением.
Напряжение холостого хода источника сварочного источника тока установок дуговой сварки при номинальном напряжении сети не должно превышать для источников переменного тока ручной и полуавтоматической дуговой сварки 80в. (действующее значение), при автоматической дуговой сварки 140в. для источников постоянного тока (среднее значение) 100в. В цепи сварочного тока генераторов допускаются кратковременные пики напряжения при обрыве дуги длительностью не более 0.5с.
Источники сварочного тока должны обеспечивать соответствующий режим работы и стабильность горения дуги, в связи, с чем к ним предъявляются определённые требования.
1. Напряжение холостого хода должно быть достаточным для лучшего возбуждения дуги и безопасным для человека. Напряжение зажигания дуги переменного тока составляет 50…55в. постоянного тока 30…40в. напряжение по условиям безопасности 66…75в. Наиболее высокое напряжение в режиме холостого хода. Для обеспечения безопасности, а также снижение расхода электрической энергии применяют специальные устройства ограничения холостого хода УСНТ 0,6.
2. После возникновения дуги напряжение источника должно уменьшаться до значений, соответствующих напряжению горению дуги (точка, рисунок).
3. При изменении длины дуги не должно происходить значительного изменения сварочного тока.
4. При коротких замыканий ток в цепи не должен превышать рабочий ток при сварке более чем на 20…40%.
5. Источник тока должен обеспечивать возможность лёгкого и плавного регулирования сварочного тока.
6. Источник должен обладать хорошими динамическими свойствами.
7. КПД источника тока должно быть достаточно высоким.
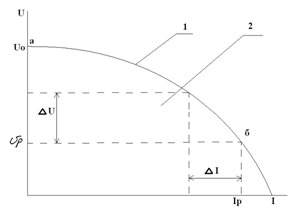
Рисунок 7 – совмещённые внешние характеристики на источником питания и вольт-амперной характеристики дуги (2)
Электросварочное оборудование обозначается буквами и цифрами. Первая буква обозначает тип изделия (Т – трансформатор, В – выпрямитель, Г – генератор, У – установка), второе – вид сварки (Д – дуговая, П – плазменная), третье – способ сварки(Ф – под флюсом, Г – в защитных газах, У – универсальные источники для нескольких видов сварки), четвёртая – назначение источника (без буквы – ручная сварка, М – для многопостовой сварки, И – импульсной сварки). Две или три цифры – регистрационный номер изделия; буква и цифра - климатическое исполнение (У,7) и категорическое размещение (3,3,и).
Техническое обслуживание сварочного электрооборудования.
Очистить кожух и корпус от загрязнений, продуть корпус сжатым воздухом, проверить состояние заземления, ослабленные контакты подтянуть. Проверить состояние зажимов и контактных соединений, ослабленные контактные соединения подтянуть, доску зажимов со сколами и трещинами или обугливанием – заменить, повреждённые участки изоляции сварочных кабелей – восстановить.
В трансформаторах проверить состояние механизма регулирования сварочного тока и конденсатора фильтра защиты от радиопомех. Устранить замеченные дефекты и при необходимости смазать трущиеся части. Убедиться в отсутствии посторонних шумов при работе трансформатора, проверить стабильность дуги при сварки.
В генераторах и преобразователях очистить щёточный механизм от загрязнений, проверить его техническое состояние, убедиться в отсутствии трещин на траверсе и в целостности её изоляции, проверить соответствие положение траверсы заводским счетчиком, проверить соответствие изоляции обмотки. Снять крышку подшипников и при необходимости дополнить смазку подшипников. Проверить работу на холостом ходу и стабильность сварочной дуги при полной нагрузке.
3.2 Описание процесса и технические требования
Трехфазные выпрямительные сварочные установки типа ВД (таблица) предназначенные для питания электрической дуги при ручной дуговой сварки, резки и наплавки металлов постоянным током в помещении и на открытом воздухе при температуре от +55 до – 35°С и влажности воздуха не более 90%.
Трёхфазный трансформатор выпрямитель выполнен с повышенной индуктивностью рассеяния, что обеспечивает падающие внешние характеристики. Обмотки трансформатора алюминиевые с концами, армированные медью. Сварочный ток регулируют ступенями путём изменения соединения первичных и вторичных катушек «звезда – звезда» или «треугольник – треугольник» при помощи переключателя диапазона 5-4 сварочных выпрямителей ВД – 102, ВД – 102, ВД – 301 и ВД – 302 плавное регулирование сварочного тока внутри диапазонов достигается изменением сварочного тока внутри вторичной обмотки. Для выпрямления переменного тока применяются кремневые (для выравнивания ВД – 101, ВД – 301) или селеновые (для выпрямителей ВД – 102, ВД – 302) выпрямители.
Охлаждение трансформатора и выпрямительного блока воздушное принудительное.
При ручной сварке от трансформаторов с напряжением холостого хода более 70в. необходимо применять устройство для ограничения времени холостого хода с выдержкой времени при отключении не более 0,5сек (ГОСТ 95-51). Во время работы внутри металлических сосудов и водонапорных балов при обрыве дуги необходимо автоматическое отключение сварочной цепи независимо от величины напряжения холостого хода источника.
Рубильником SF подаётся напряжение на вспомогательный трансформатор ТV2 По цепи обмотки реле времени КТ, дросселя ДР,
сварочного трансформатора TV1 течёт ток но он не вызывает срабатывание реле КТ из-за его малой силы. Касаясь электродом Э изделия U, шунтируют обмотки Др и TV. Ток в обмотке TV увеличивается до тока, реле срабатывает и включает катушку магнитного пускателя. Магнитный пускатель главными контактами МП включает сварочный трансформатор TV е а размыкающие блок-контакты КМ2 отключает обмотку реле КТ от сварочной цепи (TV, Др, Э,U), но контакты КТ остаются включёнными за счёт выдержки. По сварочной цепи течёт рабочий ток. На дросселе Др образуется падение напряжения, достаточное для срабатывания промежуточного реле КV, включённого через выпрямитель с параллельно дросселю. Реле КV, закрывает свои контакты, падаёт напряжение на реле КТ, которое продолжает удерживать свои контакты КТ закрытыми. Отрывая электрод от детали, возбуждают дугу и ведут сварку.
При обрыве дуги на время, большее 0,5с реле времени через магнитный пускатель отключает сварочный трансформатор. Выдержка времени нужна для предупреждения ненужного отключения при кратковременном случайным обрыве дуги.
Таблица __ Технические данные трёхфазных выпрямительных сварочных установок типа ВД
| Сварочный Выпрямитель | U сети |
!!, Гц |
Р потр. кВ-А | ПВ.% |
!!!. А |
Предель Регулирова-ние I св - А |
U2х В |
Uр, В |
Масса, кг |
| ВД - 101 | 220,380 | 50 | 9 | 60 | 125 |
20 – 45; 45 - 125 |
64 | 25 | 140 |
| ВД – 102 | 220,380 | 50 | 9 | 60 | 125 |
20 – 50; 50 – 125 |
61 | 25 | 160 |
| ВД – 301 | 220,380 | 50 | 23 | 60 | 300 |
45 – 125; 125 – 300 |
65 | 32 | 230 |
| ВД – 302 | 220,380 | 50 | 22 | 60 | 300 |
55 – 135 135 – 300 |
61 | 32 | 220 |
| ВД – 304 | 380 | 50 | ~26 | 60 | 315 | 30 – 330 | 68-72 | 32 | 305 |
3.3 Выбор элементов схем автоматизации
Выбор промежуточного реле необходимо проводить по роду тока, напряжение катушки, по значению коммутирующего тока, по исполнению.
При выборе реле постоянного тока необходимо также определить коэффициент запаса К3 характеризующий надёжность срабатывания реле определяется по формуле:
К3 = Ip/Iср
Где Ip – рабочий ток реле, А
Ip – ток срабатывание реле, А
Кз = 21/11 = 1.9
Рабочий ток реле определяется по формуле:
Ip = Uн/Rоб, мА
где Uн – напряжение питание реле, В
Rоб – сопротивление обмотки реле, В
Ip = 60/2800 = 21, мА
Коэффициент запроса должен находиться в пределах Кз = 1,5…3
Мощность потребляемая реле определяется по формуле:
Rоб = UnІ/ Rоб, Вт
Rоб = 60·60/2800 = 1,28, Вт
Как показала практика коэффициент запаса не должен быть меньше 1,5. В данном случае это условие выполняется. Все данные выбранные выбранного реле занесены в таблицу.
Таблица __ Технические данные реле времени
| Тип реле | Номер паспорта | Рабочее напряжение В. | Сопротивление обмотки Ом | Ток. мА | |
| Срабатывание | Отключение | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| РЭС 32 | РФ4.330.335-05 | 60±6 | 2800/-420 +280 | 11 | 2 |
Количество и тип контактов: ЗП
Ток и напряжение коммутации контактов: 1А;250В.
Производим выбор реле времени.
Реле времени выбирают в соответствии с требованием диапазоном выдержки времени, напряжению питания, току коммутации, числом коммутирующих контактов и программ выбранное реле записываем в таблицу __
Таблица __ Данные реле времени
| тип | Напряжение, В | Диапазон выдержки времени, сек | Погрешность, % | Количество и вид контактов и цепей | Коммутируемая мощность ток коммутации, Вт | Потребляемая мощность ВА | Габарит, мм |
| ВЛ-37м | 24 | 0,1-101 | 2,5% | Одноцепное, 2П | До 25 кВ | 25 Вт |
142х165 х100 |
Производим расчёт силового трансформатора
Зная напряжение и номинальный ток, который должна давать вторичная обмотка (U2 и I2), находим вторичной цепи U2 = 24в; I2 = 1.1А; Р2 – 25 ВА по формуле:
Р2 = U2 /I2
где U2 – напряжение вторичной обмотки, В
I2 – ток вторичной обмотки, А
Р2 = 24 / 1.1 = 21.8
Принимаем КПД трансформатора небольшой мощности предела 80%, определяем предельную мощность по формуле:
Р1
=
 ,
Вт
Мощность передаётся из первичной обмотки во вторичную через магнитный поток. Поэтому от неё зависит площадь полярного сечения сердечника S, которое возрастает при увеличении мощности. Для сердечника из нормальной трансформаторной стали можно рассчитать S по формуле:
S
=
 смІ
где S – в квадратных сантиметрах,
 - в ватах
По величине S определяют число витков на один вольт напряжение:
S
=
 = 5.2
Напряжение ω при использовании трансформаторной стали оно равно:
ω
=
 .
Вит на 1В
ω
=
 = 9.6 витков на 1В
Ток первичной обмотки:
I1
=
 A
I1
=
 = 0.12A
d
= 0.8

d
= 0.8 = 0.27
q
= 0.27 d
Число витков и диаметры проводов обмотки будут:
Где первичной обмотки:
ω 1 = 9.6*220 = 2112
d
1
= 0,8 *12
= 0,27 мм
для вторичной обмотки:
ω 2 = 9.6*24 = 330
d
= 0.8 =
0,84мм
Выбирая магнитный пускатель КМ предназначенный для включения трансформатора тока ТV1
Выбираем из следующих условий:
Uн Uсети
где Uн – номинальное напряжение магнитного пускателя В
Uсети – номинальное напряжение сети. В
380
380В
I
н. м. п
 Iн цепи
Где Iн. м. п – номинальная сила тока магнитного пускателя. А
Iн. цепи – номинальная сила тока цепи трансформатора. А
40А
36.5А
Выбираем ПМЛ 322002 Iн. 40А; Uн 500В
Выбираем плавкий предохранитель FU, защищающий цепь сварочного трансформатора от токов короткого замыкания.
Выбираем из условия:
I
н. п.п
Iн. тр
где I н. п.п – номинальная сила плавкого предохранителя. А
Iн. тр – номинальная сила тока трансформатора
50 36.5 А
Выбираем ПП31-29 Uн 660 В; Iн сила тока патрона 63А
4. Безопасность жизнедеятельности
4.1 Требования безопасности при эксплуатации электрооборудования в машинотракторном парке
Ответственность за организацию работы по охране труда возложена на заведующего мастерской, в бригадах – на бригадиров. Для ознакомления рабочих с правилами техники безопасности проводятся инструктажи: вводный, первичный, повторный, внеплановый и целевой.
При монтаже проводок и осветительных установок вредными факторами производства является попадание в органы дыхания и зрения мелких частиц при пробивке отверстий, резке оборудования. Для устранения этого фактора необходимо применять при выполнении работ рукавицы, защитные очки и респиратор.
При работе с электрифицированным переносным инструментом - вредный фактор – повышенный уровень шума, наличие вибрации, выброс мелких частиц. Для защиты от этих воздействий применяют противошумные заглушки, защитные очки, виброгасящие перчатки, приспособления и материалы.
При монтажных работах большинство несчастных случаев происходит из-за падения с высоты каких-либо предметов. Для предотвращения этого необходимо: инструмент должен содержаться в специальных подсумках или ящиках, недопустимо использовать недостаточно длинные лестницы, запрещается работать с последних двух ступенек, высота приставной лестницы не должна превышать пяти метров.
При монтаже электродвигателей высокая вероятность поражения человека электрическим током, а также причинение травм иного рода. Меры безопасности: перед началом монтажа или демонтажа электродвигателя необходимо убедиться, что оборудование при монтаже электродвигателя с фланцевым креплением на высоте необходимо использовать поддерживающие приспособления, а при его значительной массе – подъёмное устройство.
Основные требования безопасности при эксплуатации электрооборудования.
Охарактеризуем ремонтную мастерскую по классу поражения электрическим током. По поражению электрическим током помещения делят на 3 класса:
Первый класс – помещения без повышенной опасности, в которых отсутствуют признаки двух других классов.
Второй класс – помещения с повышенной опасностью, имеющие следующие признаки: относительная влажность воздуха длительно превышает 75%, с токопроводящей пылью, с токопроводящими полами, жаркие с температурой боле 35оС, с возможностью прикосновения человека одновременно к металлическим заземлённым частям и токопроводящему оборудованию.
Третий класс – помещения особо опасные, имеющие один из следующих признаков: особо сырые, с химическиактивной средой, газами, пылью, имеющие два и более признака помещения с повышенной опасностью.
Данные помещений приводим в таблице.
Таблица __ - Помещения по классу поражения электрическим током.
| Наименование помещения | Признаки | Класс помещения |
| 1 | 2 | 3 |
| Участок ремонтно-монтажный | Токопроводящие полы | II |
| Участок мойки деталей и агрегатов | Особо сырое | III |
| Участок ремонта агрегатов | Токопроводящие полы | II |
| Участок шиномонтажный | Токопроводящие полы | II |
| Участок кузнечно-сварочный | Токопроводящие полы, жаркое | III |
| Участок слесарно-механический | Токопроводящие полы | II |
| Участок регулировки автотракторного оборудования | Химическиактивная среда, возможность поражения электротоком | III |
| Участок регулировки топливной аппаратуры | Химическиактивная среда, газы, токопроводящие полы | III |
| Инструментально-раздаточная | Сырое помещение | II |
| Участок диагностики и ТО | Токопроводящие полы | II |
| Участок наружной мойки | Особо сырое | III |
| Помещение для компрессора | Токопроводящие полы | II |
| Венткамера | Сухое | II |
| Тамбур-шлюз | Токопроводящие полы | II |
| Коридор | Сырое | II |
| Коридор | Сырое | II |
| Вестибюль | Токопроводящие полы | II |
| Мужской гардероб | Токопроводящие полы | II |
| Лестничные клетки | Сырое | II |
| Душевая | Особо сырое | III |
| Мужская уборная | Токопроводящие полы | II |
| Кладовая инвентаря | Токопроводящие полы | II |
| Индивидуальный тепловой пункт | Жаркое | III |
| Электрощитовая | Токопроводящие полы | II |
| Кабинет | Токопроводящие полы | II |
| Коридор | Сырое | II |
| Тамбур | Сырое | II |
| Венткамера | Сухое | II |
| Комната приёма пищи | Токопроводящие полы | II |
| Учебный класс | Токопроводящие полы | II |
| Коридор | Сырое | II |
II – помещения с повышенной опасностью;
III – особоопасные помещения.
Основным методом защиты от поражения электрическим током в ремонтной мастерской является зануление. Расчёт эффективности его действия приведём дальше.
Защитное отключение – это система защиты, автоматически отключающая электроустановку при возникновении опасности поражения человека электрическим током.
Устройство защитного отключения состоит из двух частей: прибора датчика и автоматического выключателя.
Разработка мер защиты от поражения электрическим током.
Для защиты от поражения электрическим током людей при попадании напряжения на нетоковедущие металлические части оборудования и конструкций в ремонтной мастерской применяем защитное зануление.
Зануление – преднамеренное металлическое соединение частей электроустановок, нормально не находящихся под напряжением, с заземлённой нейтралью трёхмерного генератора или трансформатора. Или заземлённым видовым источником однофазного тока, или с заземлённой точкой источника в сети постоянного тока.
Произведём расчёт эффективности зануления для электродвигателя кран-балки.
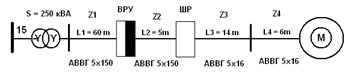
Рисунок __ - Расчётная схема зануление.
Зануление эффективно, если соблюдается неравенство:
 ≥ К;
где Iк.з.1 – ток однофазного короткого замыкания электроприёмника, А;
Iн.р – номинальный ток расцепителя, А;
К – коэффициент чувствительности.
Определим ток однофазного короткого замыкания, А
Iк.з.1
=


где Uф – фазное напряжение, В;
Zn – полное сопротивление петли «фаза – нуль», Ом;
–
сопротивление
фазы трансформатора
току однофазного
к.з., Ом
Полное сопротивление петли «фаза – нуль» определяем по формуле:
ZП = Z1+Z2+Z3+Z4;
где Z1 – полное сопротивление петли «фаза – нуль» от ТП до ВРУ, Ом;
Z2 - полное сопротивление петли «фаза - нуль» от ВРУ до ШР, Ом;
Z3 - полное сопротивление петли «фаза - нуль» отШР до автоматического выключателя, Ом;
Z4 - полное сопротивление петли «фаза - нуль» от автоматического выключателя до электродвигателя, Ом;
Полное сопротивление петли «фаза - нуль» от ТП до ВРУ определяем по формуле:
Zп1
= L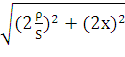 ;
где L – длина участка, км;
S – сечение кабеля, мм2;
ρ – удельное сопротивление для алюминия;
х – реактивное сопротивление участка, Ом / км., х = 0,15 Ом / км.
Z1
= 0,06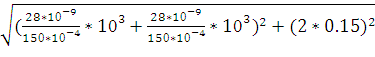 = 0,029 Ом
Полное сопротивление петли «фаза - нуль» от ВРУ до ШР определяем по формуле:
Z2
= 0,005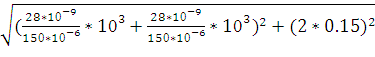 = 0,0024 Ом
Полное сопротивление петли «фаза - нуль» от ШР до автоматического выключателя определяем по формуле:
Z3
= 0,014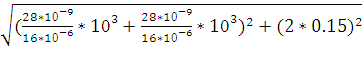 = 0,049 Ом
Полное сопротивление петли «фаза - нуль» от автоматического выключателя до электродвигателя определяем по формуле:
Z4
= 0,006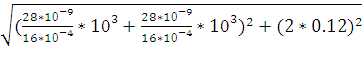 = 0,021 Ом
Полное сопротивление петли «фаза – нуль»
ZП = 0,029+0,0024+0,049+0,021 = 0,1014 Ом
Сопротивление фазы трансформатора току однофазного короткого замыкания определяем по формуле:
 =
 ;
где ki – энтрический коэффициент, для схемы соединения “звезда –звезда с нулём» ki = 26
Sн. т. – номинальная полная мощность трансформатора, кВА