Разработка технологии концентрирования серной кислоты
При упаривании концентрированной серной кислоты и олеума при достижении 98,3 % - ной серной кислоты содержание серной кислоты в растворе остается постоянным
Вследствие образования азеотропной смеси теоретически массовая доля серной кислоты может быть повышена простым выпариванием до 98,3 % - ной практически же ее доводят не более, чем до 96 %.
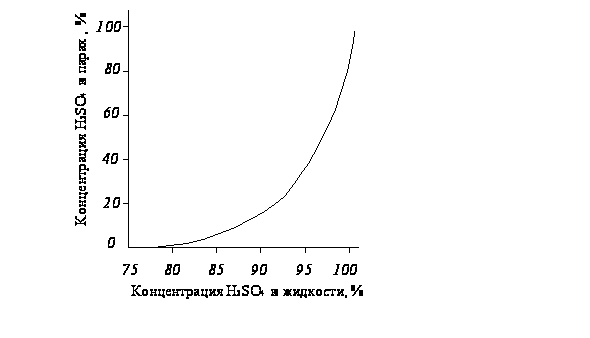
Рисунок 2.3 – Диаграмма состава пара над жидкой серной кислотой при
температуре кипения и давлении 1атм (0,098 МПа)
При концентрировании серной кислоты протекают 2 основных процесса: испарение воды и передача теплоты.
В данном производстве используется установка с непосредственным обогревом кислоты. В концентраторе вихревого типа с соприкосновением горючих топочных газов и кислоты обеспечивается высокая интенсивность процессов массо – и теплопередачи.
Однако недостатком этого метода является туманообразование /4/ серной кислоты и разложение ее по формуле:
H2SO4 → SO2 + Ѕ О2 + Н2О (2.30)
Данный метод несмотря на свои недостатки нашел широкое применение в производстве нитратов целлюлозы, производимые на территории ФКП КГКПЗ.
Раскисление серной кислоты при ее концентрировании.
Серная кислота, поступающая на концентрирование, обычно содержит примеси тех продуктов, в производстве которых она была применена. Серная кислота, полученная после концентрирования слабой азотной кислоты, содержит до 0,03 % окислов азота и азотной кислоты.
При концентрировании серной кислоты примеси в отдельных случаях вызывают значительное раскисление /4/ серной кислоты до сернистого ангидрида, что приводит к большим потерям серной кислоты при ее упарке.
Раскисление в основном идет за счет углерода по уравнению:
2 H2SO4 + С → СО2 + 2SO2 + 2 Н2О (2.31)
Поэтому даже при концентрировании сравнительно чистых, свободных от органических примесей растворов серной кислоты частицы несгоревшего топлива приводят к значительному разложению серной кислоты. Ракисление при концентрировании серной кислоты в отдельных случаях сопровождается обильным вспениванием кислоты, что осложняет процесс концентрирования.
2.3.1 ПРИНЦИП ДЕЙСТВИЯ И НАЗНАЧЕНИЕ ОСНОВНОГО ОБРУДОВАНИЯ
1. Концентрационная колонна типа ГБХ (поз.1) состоит из отдельных царг, изготовленных из ферросилида. Каждая царга /3/ отливается в месте с днищем (тарелкой), переходящим в центре в горловину. Горловина тарелки закрывается круглым зубчатым колпачком для барботирования паров через слой жидкости. На горловине сделаны приливы. Жидкость перетекает с тарелки на тарелку через переточные трубки, расположенные поочередно с противоположных сторон от центра тарелки.
Некоторые царги отливаются вместе со штуцерами для ввода и вывода азотной и концентрированной серной кислоты. Нижняя царга является одновременно промежуточным сборником отработанной кислоты. В эту же царгу подается острый пар для денитрации разбавленной серной кислоты. Царги колонны собираются на прокладках из асбеста и зажимаются фланцами при помощи длинных болтов.
Колонна состоит из 20 царг. Габаритная высота ее 6925 мм, диаметр 980 мм, высота одной царги 250 мм (кроме нижней и верхней царг, имеющих высоту 600 мм и 645 мм ). Толщина стенки царги 25 мм, диаметр колпака 480 мм.
Перед пуском агрегата колонну разогревают паровоздушной смесью. Затем включают выхлопной вентилятор, создают в колонне вакуум порядка 15-20 мм рт.ст и через нижний штуцер подают пар низкого давления и атмосферный воздух. Начальная температура такой паровоздушной смеси. Начальная температура такой паровоздушной смеси не должна превышать 50єС. Дальнейшее повышение температуры смеси проводится равномерно, без скачков, со скоростью 10єС за 15 мин. Через 2-3 часа нагревания в верхней царге достигается температура 80 – 90єС, при этом температура паровоздушной смеси должна быть около 150єС. Затем уменьшают подсос воздуха и повышают температуру смеси. В колонну для промывки парового конденсата подают концентрированную серную кислоту. Тепло, выделяющееся при разбавлении H2SO4 конденсатом, а также физическое тепло пара расходуется на поддержание в верхней части колонны температуры не ниже 80єС.
В разогретую колонну постепенно подают разбавленную азотную кислоту, доводя нагрузку агрегата до нормальной. Период пуска агрегата до установления полной нагрузки и нормального режима составляет до 10 часов. Такой длительный пусковой период обусловлен хрупкостью ферросилида и большой чувствительностью его к изменениям температуры.
2. Конденсатор (поз.2) предназначен /3/ для конденсации парообразной крепкой азотной кислоты. Он выполнен из ферросилидовых труб в количестве 64 штук с размерами: h = 2000 м, D = 1000 мм.
Тип - оросительный. Имеются кольца Рашига. Размеры холодильника: h = 2780 мм, D = 560 мм, F = 65мм2.
3. Холодильник – конденсатор (поз.3) предназначен для охлаждения и конденсации нитрозных газов. Представляет собой вертикально-установленный стальной цилиндр с двумя трубными решетками, в которых развальцована 121 труба из кислотоупорной стали, концы цилиндра заканчиваются газовыми коробками для прохождения нитрозных газов.
Размеры холодильника: h = 3290 мм, D = 690 мм, F = 50 м2.
4. Абсорбер (поз.4) предназначен для получения слабой азотной кислоты. Колонна представляет собой стальной цилиндр из кислотоупорной стали размерами: h = 6800 мм, D = 700 мм, F = 75м2.
В нижней части колонна имеет колосники и решетку из кислотоупорной стали 12Х18Н10Т. На колосниковой решетке установлено пять рядов колец «Аурги» с размерами 75 х 75 мм, а сверху насыпаны кольца Рашига. Башня закрыта крышкой из кислотоупорной стали, на которой смонтированы оросители разбрызгивающего типа.
5. Напорный [3] бак (поз.5 1 – 3) представляет собой алюминиевый цилиндр с размерами: h = 2700мм, D = 700 и предназначен для приемки отработанной кислоты из 3-его цеха, серной кислоты после ее концентрирования, и готовой азотной кислоты, далее поступающие в производство концентрированной азотной кислоты.
6. Сборный бак (поз.6 1 – 3) представляет собой алюминиевый цилиндр с размерами: h = 2700мм, D = 700 и предназначен для приемки отработанной кислоты из 3-его цеха, серной кислоты после ее концентрирования, и готовой азотной кислоты
7. Абсорбционная башня (поз.9) предназначена для получения слабой азотной кислоты. Башня представляет собой стальной цилиндр из кислотоупорной стали с размерами: h = 11800 мм, d = 3700 мм. В нижней части башня имеет колосники и решетку из кислотоупорной стали 12Х18Н10Т. На колосниковой установлено пять рядов колец «Аурги» с размерами 75 Ч 75 мм, а сверху насыпаны кольца «Рашига». Башня закрыта крышкой из кислотоупорной стали, на которой смонтированы оросители разбрызгивающего типа.
8. Топка (поз.12) предназначена для сжигания топлива, представляющая собой стальной барабан с размерами: диаметр d = 2800 мм, длина L = 6200 мм.
Внутри топка футерована огнеупорным кирпичом. Условно топка разделена на 2 камеры:
а) Камера горения, где происходит сгорание топлива;
б) Камера смешения, где происходит смешение горячих топочных газов с холодным воздухом.
Топка работает под давлением. Спереди установлен стальной короб, в котором вентилятором воздуходувки подается воздух.
Для регулировки подаваемого воздуха и создания вихревого движения при горении в горловине установлен завихритель конструкции Котляренко. – завод «Пластмасс», г. Котовск..
9. Холодильник (поз.18) серной кислоты /3/ предназначен для охлаждения продукционной серной кислоты до температуры 60 – 95 єС.
Техническая характеристика холодильника /3/ продукционной серной кислоты:
1. Производительность по продукционной серной кислоте 80 – 120 т/сут
2. Расход охлаждающей воды в холодильник: 12,5 м3 / ч
3. Поверхность фторопластовых охлаждающих элементов: 24 м2
Размеры холодильника:
Высота – 1515 мм
Диаметр – 3300 мм 2
4. Общий вес холодильника – 6000 кг
5. Материал корпуса холодильника: Ст. 3 и изнутри футерован кислотоупорным кирпичом и кислотоупорной плиткой.
Охлаждающие элементы изготовлены из фторопластовых трубок.
Теплообменник фторопластовый: поверхность – 12 м2
10. Концентратор отработанной серной кислоты вихревого типа (БМСКХ) предназначен для концентрирования серной кислоты, состоящий из пяти рабочих ступеней, трех абсорбционных ступеней и одной брызгоуловительной ступени (поз.13). Работа вихревой колонны концентрирования серной кислоты основана на следующих принципах:
1. Применение прямоточного взаимодействия газовой и жидкой фаз в зоне контакта при сохранении противоточного движения потока по аппарату в целом.
2. Использование вихревого движения /3/ газожидкостного потока в зоне контакта фаз, обеспечивающего максимальную турбулизацию потока, обновление межфазной поверхности, широкий диапазон устойчивости работы контактных ступеней, а также эффективную сепарацию жидкости в поле центробежных сил.
3. Применение восходящего движения фаз в зоне контакта, обеспечивающего минимальный диаметр многоступенчатых аппаратов.
Принцип прямоточного движения газовой и жидкой фаз осуществляется в вихревом контактном устройстве (графическая часть), состоящем из тарелки, на которой установлен завихритель, и контактного патрубка. Завихритель газового потока расположен внутри контактного патрубка и изготовлен в виде глухого цилиндра, имеющего 8 тангенциально расположенных лопаток, образующие между собой тангенциальные щели для прохода жидкости. Завихритель расположен на нижней царге, а контактный патрубок на верхней царге 2 – ой ступени. Подача жидкости на ступень осуществляется в нижнюю царгу, а ее вывод из верхней царги.
Контактируемый газ входит в щель между лопатками завихрителя и приобретает вращательное движение. Серная кислота из вышележащей ступени по линии перетока поступает на нижнюю царгу ступени, протекает через прорези контактного патрубка во внутреннюю полость между завихрителем и внутренней стенкой контактного патрубка. Поток кислоты разделяется на две части. Часть кислоты эжектируется внутрь завихрителя и вылетает из него в виде капель и струй. Основная доля жидкости раскручивается газожидкостным потоком и движется по спирали вверх по внутренней стенке контактного патрубка. При этом жидкостная пленка непрерывно бомбардируется каплями и струями кислоты, вылетающими из завихрителя, и непрерывно многократно обновляет свою поверхность. Выходящий из щели завихрителя свежий газовый поток образует вихри жидкости, которые сливаются и движутся по спирали в восходящем потоке в виде высокотурбулизированного слоя жидкости, основная часть которой затем отсекается от газового потока под вышележащей царгой, служащей отбойником. Часть серной кислоты уносится газовым потоком на вышележащие ступени. Количество уносимой кислоты определяется расходами газовой и жидкой фаз, поступающих на ступень. За счет уноса определенного количества серной кислоты со ступени на ступень осуществляется такое распределение концентраций серной кислоты на ступенях, при котором величины пересыщения паров серной кислоты на ступенях не достигают критических значений и исключаются условия образования тумана серной кислоты. Отсепарированная на верхней царге серная кислота перетекает через внешний гидрозатвор на нижнюю царгу нижележащей ступени.
Серная кислота перетекает со ступени на ступень вниз, концентрируется и поступает в нижнюю часть колонны. На первой ступени кислота подхватывается газовым потоком и в виде капель и струй по тангенциальному каналу поступает в днище колонны, где раскручивается газовым потоком и поднимается в виде высокотурбулизированного слоя жидкости, струй, брызг по внутренней стенке днища колонны вверх, в зону сепарации по трубопроводу в холодильник.
Газовый поток, контактируя на ступенях с кислотой, отдаст ей свое тепло, освобождается от брызг кислоты на брызгоуловительных ступенях, и с содержанием кислых компонентов в пределах санитарных норм выбрасывается через трубу выброса газов в атмосферу.
3 РАСЧЕТНАЯ ЧАСТЬ
3.1 МАТЕРИАЛЬНЫЕ РСЧЕТЫ
3.1.1. МАТЕРИАЛЬНЫЕ РАСЧЕТЫ ОТДЕЛЕНИЯ ДЕНИТРАЦИИ И КОНЦЕНТРИРОВАНИЯ АЗОТНОЙ КИСЛОТЫ
Для расчета примем исходные условия: массовая доля азотной кислоты – 98 %, массовая доля отработанной серной кислоты – 70 %, массовая доля регенерированной серной кислоты – 92 %.
Состав отработанных кислот, поступающих на денитрацию /3/:
а) от нитрации HNO3 - 16 – 26 %
H2SO4 – 46 - 66 %
H2O – 18 - 28 %
б) от абсорбционной установки
HNO3 – 50 %
H2O – 50 %
Расчет составлен на 1 тонну условной отработанной кислоты, поступающей в колонну ГБХ, учитывая, что отработанная кислота составляет 80%, а смесь азотной кислоты и воды – 20 %.
Выбираем средний состав кислот: HNO3 – 27%, H2SO4 – 45%, H2O – 28%.
Принимаем, что в отработанной кислоте содержится 3% азотной кислоты в виде окислов азота связаны в нитрозилсерную кислоту по реакции:
2H2SO4 + N2O3 = 2HNSO5 + H2O (3.1)
В колону поступает:
HNO3 – 24,3 %
H2SO4 – 13,5 %
H2O – 58,3 %
N2O3 – 0,9 %
HNSO5 – 3 %
Всего – 100 %
В процессе разгонки кислотных смесей и гидролиза HNSO5 в колонне протекают следующие реакции:
- разложение HNSO5
2HNSO5 + H2O = 2H2SO4 + NO2 + NO (3.2)
- разложение HNO3
2HNO3 = 2NO2 + H2O + ЅO2 (3.3)
2HNO3 = N2 + H2O + 2 · ЅO2 (3.4)
- разложение N2O3
N2O3 (газ) = NO (газ) + NO2 (газ) (3.5)
В колонну ГБХ поступает:
1. Перерабатываемая кислотная смесь в количестве G ґ = 1000 кг, в том числе:
HNO3 – 243 кг
H2SO4 – 135 кг.
H2O – 583 кг.
N2O3 – 9 кг.
HNSO5 – 30 кг.
2. Регенерированная серная кислота с массовой долей 92 % G ґ = 1900 кг, в том числе воды g 1 = 1900 · 0,08 = 152 кг.
3. Вода в виде перегретого пара g 2 = ∑ g расх - ∑ g прих
4. Азотная кислота с массовой долей 98 % G ґ1 = 243 / 0,98 = 248 кг
Принимаем, что 3 % азотной кислоты разлагается на нитрозные газы и 1 % уносится с нитрозными газами.
Тогда из колоны выходит:
1. Азотная кислота с массовой долей 98 %:
G ґ2 = 98 % ∙ G ґ1, (кг) (3.1)
где G ґ1 – количество азотной кислоты, поступающей в колонну.
G ґ2 = 0,98 ∙ 248 = 243 кг
При этом с парами азотной кислоты уносится вода:
g 1 = 2 % · G ґ2 , (кг) (3.2)
где G ґ2 – количество азотной кислоты, выходящей из колонны.
g 1 = 243 · 0,02 = 4,86 кг
2. Нитрозные газы:
а) в колоне Ѕ количества (1,5 %) азотной кислоты разлагается до NO2 по реакции (3.3):
g 2 = 1,5 % · G ґ1 , (кг) (3.3)
g 1 = 0,015 · 248 = 3,72 кг
При этом образуются газообразные вещества,:
NO2
 ,
(кг)
(3.4)
где M 1 – молекулярная масса оксида азота (IV), кг/моль; M 4 – молекулярная масса азотной кислоты, кг/моль.
NO2
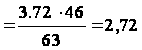 кг
H2O
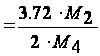 , (кг) (3.5)
где M 2 – молекулярная масса воды, кг/моль.
H2O
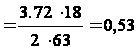 кг
O2
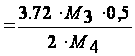 , (кг) (3.6)
где M 3 – молекулярная масса кислорода, кг/моль.
O2
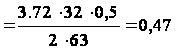 кг
б) По реакции (3.4) разлагается Ѕ количества (1,5 %) азотной кислоты до N2:
N2
 ,
(кг)
(3.7)
где M 5 – молекулярная масса азота, кг/моль.
N2
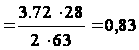 кг
H2O
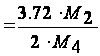 , (кг)
(3.8)
где M 2 – молекулярная масса воды, кг/моль.
H2O
кг
O2
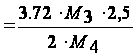 , ( кг) (3.9)
где M 3 – молекулярная масса кислорода, кг/моль.
O2
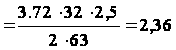 кг
3. При разложении N2O3 по реакции (3.5):
NO2
 ,
(кг) (3.10)
где M 5 – молекулярная масса оксида азота (IV), кг/моль; M 4 – молекулярная масса оксида азота (VI), кг/моль.
NO2
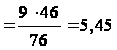 кг
NO
 ,
(кг) (3.11)
где M 7 – молекулярная масса оксида азота (II), кг/моль; M 4 – молекулярная масса оксида азота (VI), кг/моль.
NO
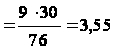 кг
4. При разложении нитрозилсерной кислоты по реакции (3.2):
NO2
 ,
(кг) (3.12)
где M 1 – молекулярная масса оксида азота (IV), кг/моль; M 4 – молекулярная масса нитрозилсерной кислоты, кг/моль.
NO2
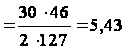 кг
NO
 ,
(кг) (3.13)
где M 7 – молекулярная масса оксида азота (II), кг/моль; M 4 – молекулярная масса оксида азота (VI), кг/моль.
NO
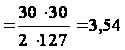 кг
Выделившаяся в процессе реакции серная кислота вновь войдет в состав отработанной кислоты и ее количество составит 154 кг.
5. С нитрозными газами уносится 1 % азотной кислоты:
G ґ3 = 1 % · G ґ1 , (кг) (3.14)
где G ґ1 – количество азотной кислоты, поступающей в колону.
G ґ3 = 0,01 · 248 = 2,48 кг
6. Слабая серная кислота с массовой долей 70 %.
В колону поступает с кислотной смесью моногидрата H2SO4 – 154 кг и 1900 кг с массовой долей 92 %. Тогда жидкостная нагрузка по серной кислоте:
G
ґ3 =
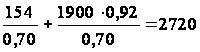 кг
При этом с этой кислотой уносится воды:
g 3 = 30 % · G ґ3 , (кг) (3.15)
G ґ3 – жидкостная нагрузка по серной кислоте, кг.
g 3 = 0,3 · 2720 = 816 кг. Принимаем g 3 = 820 кг.
В результате гидролиза получается следующее количество сухих нитрозных газов (без учета подсоса воздуха):
O2 = NO2 = 2,72 + 5,45 + 5,43 = 13,6 кг
или NO2 = 13,6 ∙ 22,4 / 46 = 6,62 нм
NO = 3,55 + 3,54 = 7,09 кг
или NO = 7,09 · 22,4 / 30 = 5,3 нм
N2 = 0,53 + 0,53 = 1,06 кг
или N2 = 1,06 ∙ 22,4 / 28 = 0,85 нм
O2 = 0,47 + 2,36 = 2,83 кг
или O2 = 2,83 · 22,4 / 32 = 1,981 нм
HNO3 = 2,48 кг
HNO3 = 2,48 · 22,4 / 63 = 0,88 нм
Всего: 24,58 кг или 14,76 нм.
4. Воздух, подсасываемый из помещения:
Принимаем, что подсасываемый воздух поступает при t = 20 єС с относитель-ной влажностью 70%. Подсос воздуха через неплотности соединений царг принимаем равным 100 % объема сухих газов. Тогда V подс = 14,76 нм..
В том числе:
N2 = с 1 ∙ V подс , (нм) (3.16)
где с 1 = 78 % - массовая доля азота в сухом воздухе /5/; V подс – объем воздуха, подсасываемый через неплотности соединений царг, нм.
N2 = 0,78 ∙ 14,76 = 11,51 нм
O2 = с 2 · V подс , (нм) (3.17)
где с 2 = 21 % - массовая доля кислорода в сухом воздухе /5/; V подс – объем воздуха, подсасываемый через неплотности соединений царг, нм.
O2 = 0,21 · 14,76 = 3,10 нм.
Или N2 = 11,51 ∙ 28 / 22,4 = 14,40 кг
O2 = 3,10 ∙ 32 / 22,4 = 4,43 кг
Итого: 18,83 кг.
Масса водяных паров, поступающих в колонну с воздухом:
М Вод. пар. = 18,83 · 0,01042 = 0,2 кг
где d 0 = 10,42 г/ кг сухого воздуха – влагосодержание
Количество и состав сухих газов, выходящих из колонны с учетом подсоса воздуха:
NO2 = 2,72 + 5,45 + 5,43 = 13,6 кг
или NO2 = 13,6 ∙ 22,4 / 46 = 6,62 нм
NO = 3,55 + 3,54 = 7,09 кг
или NO = 7,09 · 22,4 / 30 = 5,3 нм
N2 = 0,53 + 0,53 + 14,40 = 15,46 кг
или N2 = 15,46 ∙ 22,4 / 28 = 12,37 нм
O2 = 0,47 + 2,36 + 4,43 = 7,26 кг
или O2 = 7,26 · 22,4 / 32 = 5,10 нм
HNO3 = 2,48 кг
HNO3 = 2,48 · 22,4 / 63 = 0,88 нм
Итого: 45,89 кг или 30,27 нм.
Количество паров воды, уходящих из колонны с нитрозными газами при t = 35 єС, определяем по формуле:
H2O
=
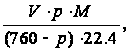 (кг)
(3.18)
где V = 30,27 нм 3 – объем сухих газов; р – парциальное давление паров воды /5/, МПа; М – молекулярная масса воды, кг/моль.
р = 1,8 мм. рт. ст – парциальное давление воды над 98 % HNO3 при t = 35 єС
p = 133.3 · 1.8 = 239.9 Па
H2O
=
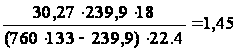 кг
или в объеме
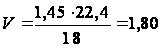 нм
Общий состав и количество газов, выделившихся из системы гидролиза и поступающих на поглощение:
NO2 = 13,6 кг или NO2 = 6,62 нм
NO = 7,09 кг или NO = 5,3 нм
N2 = 15,46 кг или N2 = 12,37 нм
O2 = 7,26 кг или O2 = 5,10 нм
HNO3 = 2,48 кг или HNO3 = 0,88 нм
H2O = 1,45 кг или H2O = 1,80 нм
Итого: 45,89 кг или 30,27 нм.
На основании полученных данных в таблице 3.1 приведен сводный баланс воды при регенерации кислотной смеси, в таблице 3.2 приведен сводный баланс по кислотам и нитрозным газам.
Таблица 3.1 – Сводный баланс воды при регенерации 1 тонны кислотной смеси
| Приход | Масса, кг | Расход | Расход, кг |
|
1. С перерабаты – ваемой кислотной смесью 2. С серной кислотой с массо – вой долей 92 % 3. С перегретым паром |
583 152 90 |
1. С отработанной серной кислотой 2. С парами азотной кислоты с массовой долей 98 % |
820 5 |
| Итого: | 825 | Итого: | 825 |
Таблица 3.2 – Сводный баланс по кислотам и нитрозным газам при регенерации 1 тонны кислотной смеси
| Приход | Масса, кг | Расход | Расход, кг |
| 1 | 2 | 3 | 4 |
|
1. С Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |