Анализ конструкции поворотных столов, применяемых в мехатронных станках
В данной расчетной схеме учтены материалы всех основных элементов конструкции, массовые характеристики всех элементов конструкции, а также сила тяжести, действующая на представленный узел.
Все данные о материалах деталей (объем, масса, свойства), значениях, направлениях и местах приложения сил, видах примененных соединений, представлены ниже в виде таблиц.
Таблица 3.8 – Материалы деталей
| № |
Элемент |
Материал |
Масса, кг |
Объем, м3 |
| 1 | Корпус |
Серый чугун СЧ20 ГОСТ 1412–85 |
36.7579 | 0.00510527 |
| 2 | Втулка | Сталь 40Х ГОСТ 4345–74 | 1.8462 | 0.000236692 |
| 3 | Плита под мотор |
Серый чугун СЧ20 ГОСТ 1412–85 |
3.00653 | 0.000417573 |
| 4 | Планшайба |
Серый чугун СЧ20 ГОСТ 1412–85 |
9.0672 | 0.00125933 |
| 5 | Корпус задней бабки |
Серый чугун СЧ20 ГОСТ 1412–85 |
20.1679 | 0.0028011 |
| 6 | Стакан | Сталь 40Х ГОСТ 4345–74 | 5.78763 | 0.000742003 |
| 7 | Шпиндель | Сталь 40Х ГОСТ 4345–74 | 3.85321 | 0.000494001 |
| 8 | Втулка | Сталь 40Х ГОСТ 4345–74 | 0.514593 | 6.59734e-005 |
| 9 | Втулка | Сталь 40Х ГОСТ 4345–74 | 0.367566 | 4.71239e-005 |
| 10 | Кольцо наружное | Сталь ШХ15 ГОСТ 801–78 | 0.253998 | 3.29867e-005 |
| 11 | Кольцо внутреннее | Сталь ШХ15 ГОСТ 801–78 | 0.181427 | 2.35619e-005 |
| 12 | Плита |
Серый чугун СЧ20 ГОСТ 1412–85 |
30.7453 | 0.00427019 |
| 13 | Деталь |
Литая углеродистая сталь ГОСТ 977–88 |
20.3644 | 0.00261082 |
| 14 | Стакан | Сталь 40Х ГОСТ 4345–74 | 1.08912 | 0.00013963 |
| 15 | Прихват | Сталь 45 ГОСТ 1050–88 | 0.769769 | 9.86883e-005 |
| 16 | Опора | Сталь 45 ГОСТ 1050–88 | 0.153153 | 1.9635e-005 |
| 17 | Опора-винт | Сталь 45 ГОСТ 1050–88 | 0.0401627 | 5.14907e-006 |
| 18 | Стойка | Сталь 40Х ГОСТ 4345–74 | 0.528102 | 6.77054e-005 |
| 19 | Клин |
Серый чугун СЧ20 ГОСТ 1412–85 |
0.541559 | 7.52166e-005 |
| 20 | Корпус |
Серый чугун СЧ20 ГОСТ 1412–85 |
1.5876 | 0.0002205 |
| 21 | Винт | Сталь 45 ГОСТ 1050–88 | 0.0283933 | 3.64017e-006 |
Таблица 3.9 – Нагрузки и ограничения
|
Ограничение/нагрузка |
Описание |
| Крепление | Лишение всех степеней свободы мест крепления основания по оси Z. |
| Вращающий момент | Вращающий момент 600 Нм приложен к фланцу поворотной части относительно выбранной исходной точки, по оси |
| Сила тяжести | Сила тяжести относительно плоскости «Сверху» с гравитационным ускорением 9.81 м/с2. |
| Дистанционные нагрузки | Прямой перенос сил резания к месту обработки. |
Таблица 3.10 – Определение соединителей
|
Соединение |
Описание |
| Соединитель-пружина – 1. |
Жесткость радиально-упорного подшипника 46114 задней опоры: осевая –1,12е+008 Н/м; радиальная – 2,01е+008 Н/м. |
| Соединитель-пружина – 2. |
Жесткость радиально-упорного подшипника 46114 задней опоры: осевая – 1,12е+008 Н/м; радиальная – 2,01е+008 Н/м. |
| Соединитель-пружина – 3. |
Жесткость интегрированных радиально-упорных подшипников редуктора: осевая – 4,65е+008 Н/м; радиальная – 1,55е+008 Н/м. |
Расчет эквивалентных напряжений при наибольших силах резания показывает, что максимальные напряжения возникают в месте приложения нагрузки на поверхности детали. Действующие напряжения растяжения-сжатия по Von Mises по осям приведены в таблице 3.11.
Таблица 3.11 – Результаты исследования эквивалентных напряжений
|
Тип |
Возникающие напряжения, Н/м2 |
Предел прочности Н/м2 |
| VON: Напряжение Von Mises | 4,29e+7 | 4,83e+8 |
| SX: Нормальное напряжение X | 5,456+7 | 4,83e+8 |
| SY: Нормальное напряжение Y | 2,125e+7 | 4,83e+8 |
| SZ: Нормальное напряжение Z | 1,284e+7 | 4,83e+8 |
Допускаемые напряжения растяжения-сжатия равны для литой углеродистой стали – 4,83e+8 Н/м2. Максимальные напряжения растяжения / сжатия испытывает поверхность детали в месте приложения нагрузки, но они меньше, чем предел прочности для используемого материала. Следовательно, конструкция обеспечивает запас по прочности и является работоспособной.
Таблица 3.12 – Результаты исследования перемещений
|
Тип |
Возникающие перемещения, м |
|
URES: Результирующее перемещение |
4,178e – 005 |
| UX: Перемещение X | 2,158e – 006 |
| UY: Перемещение Y | 2,191e – 005 |
| UZ: Перемещение Z | 2,433e – 005 |
Из эпюры статических перемещений видно, что максимальные перемещения испытывает поверхность плиты со стороны приложения силы, которая непосредственно воспринимает нагрузки.
Если рассмотреть перемещения при различных усилиях резания, то получаем следующие данные, представленные в таблице 3.13.
Таблица 3.13 – Упругие перемещения при различных режимах резания, мкм.
|
Режимы резания |
Возникающие перемещения, мкм |
|
PX = 1105 Н PY = 884 Н PZ = 2210 Н |
41,78 |
|
PX = 928 Н PY = 742 Н PZ = 1855 Н |
38,48 |
|
PX = 691 Н PY = 553 Н PZ = 1380 Н |
33,07 |
Из таблицы упругих перемещений при различных нагрузках видно, что при меньших силах резания возникающие перемещения уменьшаются, и основным фактором, влияющим на отклонение расчетной точки, является невысокая жесткость пары радиально-упорных подшипников задней бабки.
Расчет нормальных деформаций при наибольших силах резания показывает, что максимальные деформации возникают в месте приложения нагрузки на поверхности детали. Также при приложении нагрузки заметна деформация плиты, на которой установлена обрабатываемая деталь.
Таблица 3.14 – Результаты исследования деформаций
|
Тип |
Возникающие деформации |
| ESTRN: Эквивалентная деформация | 1,568e – 004 |
| EPSX: Нормальная деформация по оси X | 3,209e – 004 |
| EPSY: Нормальная деформация по оси Y | 1,209e – 004 |
| EPSZ: Нормальная деформация по оси Z | 0,749e – 004 |
Таким образом, результаты исследований в среде SolidWorks Simulation показали, что наибольшие напряжения и деформации испытывает поверхность детали, к которой непосредственно приложены усилия резания, а наибольшие перемещения – поверхность плиты со стороны приложения нагрузки.
Конструкция поворотного стола в целом обеспечивает небольшой необходимый запас по прочности. Слабым звеном конструкции является плита, на которой устанавливается деталь. Она испытывает довольно большие напряжения и значительно деформируется. Замена материала плиты на более прочный и увеличение числа ребер жесткости позволит уменьшить влияние нагрузок на плиту. Также необходимо пересмотреть конструкцию задней бабки, так как наибольшая точность обработки обеспечивается при небольших силах резания. Это в свою очередь накладывает ограничение на использование прогрессивных режимов резания при необходимости уменьшения времени обработки.
3.3 Анализ жесткости новой конструкции стола CNC200R
В ходе анализа напряженно-деформированного состояния поворотного стола CNC200R было выявлено, что базовый вариант вследствие недостаточной жесткости не обеспечивает требуемую точность обработки детали при высоких усилиях резания.
Для улучшения показателей по напряжениям, перемещениям и деформациям предлагается:
а) пересмотреть конструкцию задней бабки и заменить пару радиально-упорных подшипников серии 46114 на пару радиально-упорных подшипников серии 46115 большего типоразмера с целью повышения жесткости и увеличения натяга между кольцами подшипника;
б) заменить материал плиты серый чугун СЧ20 на материал высокопрочный чугун ВЧ42 с лучшими прочностными характеристиками;
в) оптимизировать конструкцию плиты по критериям жесткости, увеличив количество и размер ребер жесткости.
Расчет оптимизированной конструкции выполнен также в среде SolidWorks Simulation 2009. В новой конструкции жесткость пары радиально-упорных подшипников задней бабки составляет: радиальная – 1,89е+008Н/м; осевая –1,36е+008 Н/м. Материал плиты – серый чугун СЧ20 заменяем на высокопрочный чугун ВЧ42 с лучшими прочностными и упругими характеристиками.
Эпюра эквивалентных напряжений представлена на рисунке 3.11. Действующие напряжения растяжения-сжатия приведены в таблице 3.15.
Таблица 3.15 – Результаты исследований эквивалентных напряжений
|
Тип |
Возникающие напряжения, Н/м2 |
Предел прочности Н/м2 |
| VON: Напряжение Von Mises | 1,89e+7 | 4,83e+8 |
| SX: Нормальное напряжение X | 2,23e+7 | 4,83e+8 |
| SY: Нормальное напряжение Y | 1,55e+7 | 4,83e+8 |
| SZ: Нормальное напряжение Z | 1,01e+7 | 4,83e+8 |
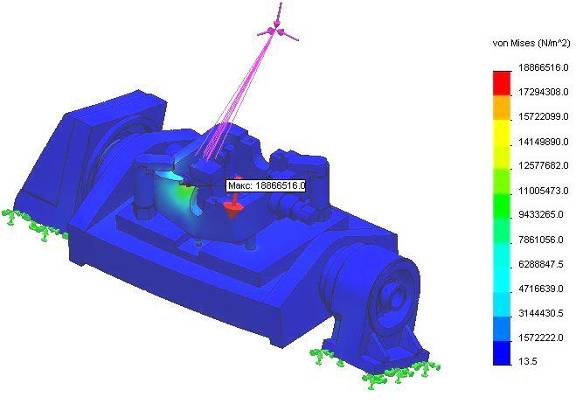
Рисунок 3.11 – Эпюра эквивалентных нормальных напряжений
Эпюра упругих перемещений представлена на рисунке 3.12. Перемещения по осям приведены в таблице 3.16.
Таблица 3.16 – Результаты исследования перемещений
|
Тип |
Возникающие перемещения, м |
|
URES: Результирующее перемещение |
2,019e – 005 |
| UX: Перемещение X | 1,771e – 005 |
| UY: Перемещение Y | 1,169e – 005 |
| UZ: Перемещение Z | 1,247e – 005 |
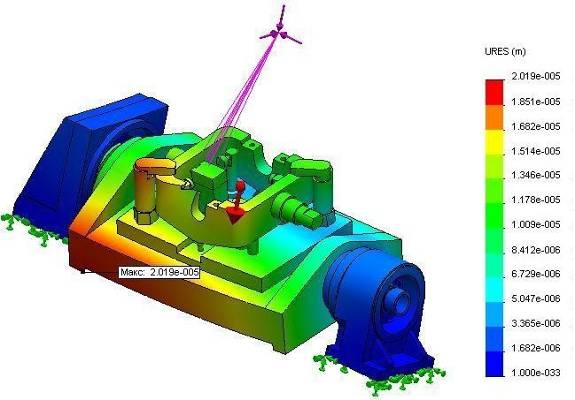
Рисунок 3.12 – Эпюра упругих перемещений
Эпюра эквивалентных деформаций представлена на рисунке 3.13. Перемещения по осям приведены в таблице 3.17.
Таблица 3.17 – Результаты исследования деформаций
|
Тип |
Возникающие деформации |
| ESTRN: Эквивалентная деформация | 7,118e – 005 |
| EPSX: Нормальная деформация по оси X | 4,818e – 005 |
| EPSY: Нормальная деформация по оси | 4,751e – 005 |
| EPSZ: Нормальная деформация по оси Z | 5,85e – 005 |
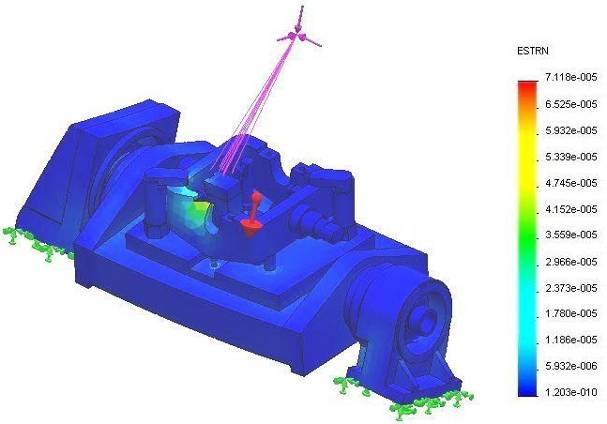
Рисунок 3.13 – Эпюра эквивалентных нормальных деформаций
По полученным результатам исследований можно сделать следующие выводы:
Максимальные напряжения растяжения / сжатия для новой конструкции поворотного стола CNC200R меньше, чем для базовой конструкции:
1,89e+007 Н/м2 < 4,29e+007 Н/м2.
Максимальные перемещения для новой конструкции поворотного стола CNC200R меньше, для базовой конструкции:
2,019е-005 м < 4,178е-005 м.
Максимальные деформации для новой конструкции поворотного стола CNC200R меньше, для базовой конструкции:
7,118е-005 < 1,568е-004.
Следовательно, по полученным результатам можно сделать выбор в пользу новой конструкции поворотного стола CNC200R, так как у нее получились меньшие значения максимальных эквивалентных напряжений, перемещений и деформаций. Новый вариант конструкции обладает большей жесткостью и обеспечивает требуемую точность обработки детали.
4. Анализ точности базовой и новой конструкции стола CNC 200R
Проектирование станков и отдельных узлов и механизмов в значительной степени подчиняется критерию точности. К этому критерию относятся точность изготовления и сохранение точности в работе. На точность обработанного изделия влияют точность опорной поверхности для базирования заготовки (плоскостность столов и приспособлений), точность движения рабочих органов (точность вращения шпинделей, точность направления перемещения столов и суппортов), точность взаимного расположения базовых поверхностей и множество других факторов.
Рассмотрим факторы, влияющие на точность обработки детали при использовании поворотного стола CNC200R.
Погрешность установки заготовки суммируется из погрешностей базирования εБ, закрепления εЗ и погрешности положения заготовки, вызываемой неточностью приспособления. Неточность поворотной плиты для установки детали, закрепляемой между поворотным столом и задней бабкой, вызывает неточность изготовления изделия. Перпендикулярность плиты относительно опор составляет 0,002 мм, перпендикулярность плиты относительно основания стола – 0,002 мм. Несоблюдение допуска перпендикулярности приведет к искривлению положения оси, что в свою очередь оказывает влияние на точность детали. Плита крепится к поворотному столу посредством планшайбы, перпендикулярность которой относительно горизонтальной оси составляет 0,005 мм. Допуск перпендикулярности положения корпуса задней бабки в вертикальном положении составляет 0,005 мм.
К отклонению в вертикальной плоскости также приведет радиальное биение шариковых радиально-упорных подшипников в задней бабке, установленных с натягом и воспринимающих радиальную нагрузку, а также радиальное и незначительное осевое биение подшипникового редуктора в столе.
Составив уравнение баланса и сложив все отклонения, влияющие на точность обработки детали, получаем:
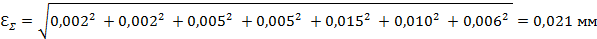
Сравнив базовую и новую конструкцию поворотного стола CNC200R, видим что максимальное перемещение в базовой конструкции превышает полученное значение отклонения. Максимальное перемещение в новой конструкции поворотного стола составляет 0,02019 мм, что удовлетворяет полученному значению.
Выводы
1. Конструкции поворотных столов, применяемых в многоцелевых станках, отличаются по ряду признаков, к которым относятся: количество осей вращения, положение оси вращения, тип привода, тип используемой передачи, способ торможения, тип редуктора, наличие устройства смены заготовок.
Наибольшее применение на предприятии ОАО «Стерлитамак – М.Т.Е» получили столы, характеризующиеся следующими особенностями: преимущественно с вертикальной осью вращения, электромеханическим приводом, с применением подшипникового редуктора, с использованием гидравлического тормоза.
2. Моделирование поворотных столов с применением программного продукта SolidWorks Simulation 2009 показало, что двухосевой поворотный стол RTL500 характеризуется следующими отклонениями:
– максимальные напряжения растяжения / сжатия 4,69e+007Н/м2;
– максимальные перемещения составляют 3,556е-005 м;
– максимальные деформации 1,354е-004.
Отклонения поворотного стола CNC200R составляют:
– максимальные напряжения растяжения / сжатия 4,29e+007Н/м2;
– максимальные перемещения составляют 4,178е-005 м;
– максимальные деформации 1,568е-004.
Новый вариант конструкции поворотного стола модели CNC200R в сравнении с базовым вариантом характеризуется меньшими напряжениями на 46%, меньшими деформациями на 54%, меньшими перемещениями на 52%.
3. На основании анализа баланса жесткости установлено, что к числу основных факторов, влияющих на жесткость конструкции в целом, относятся жесткость плиты, материал плиты, влияние радиально-упорных подшипников задней опоры.
4. Усовершенствованный вариант конструкции поворотного стола модели CNC200R характеризуется гораздо меньшими отклонениями по напряжению, перемещению и деформации в сравнении с базовой конструкцией. Полученные результаты представлены ниже:
– максимальные напряжения растяжения / сжатия 1,89e+007 Н/м2;
– максимальные перемещения составляют 2,019е-005 м;
– максимальные деформации 7,118е-005.
Оптимизированная конструкция поворотного стола CNC200R отвечает требованиям по точности обрабатываемой детали и устраняет недостатки базовой конструкции.
Список литературы
стол поворотный махатронный двухосевой
Бейзельман Р.Д. Подшипники качения: справочник – М.: Машиностроение, 1975. – 572 с.: ил.
Бушуев В.В. Практика конструирования машин: справочник – М.: Машиностроение, 2006. – 448 с.: ил.
Васильев Г.Н. Автоматизация проектирования металлорежущих станков. – М.: Машиностроение. 1987. – 280 с., ил.
Косов Н.П. технологическая оснастка: вопросы и ответы. – М.: Машиностроение, 2005. – 304 с.
Кузнецов Ю.Н. Станки с ЧПУ. – К.: Высшая школа, 1991. – 278 с.: ил.
Решетов Д.Н. Детали и механизмы металлорежущих станков. – М.: Машиностроение, 1972. – Т. 1 – 664 с.; Т. 2. – 520 с.
СТИН: Ежемесячный научно-технический журнал. – М.: СТИН, 2007. – №9: сентябрь (2007)
Размещено на