Розрахунок вугільної шихти для коксування
Гравітаційне збагачення засновано на розрізненні щільностей вугільної речовини та мінеральних домішок. Процес збагачення при цьому методі відбувається в рос поділяючому середовищі.
Флотація – метод збагачення вугілля, оснований на розрізненні фізико – хімічних властивостей поверхонь часинок вугілля та породи і який виражається в ізбірковому змочуванні їх водою.
| Рядове вугілля (класу менше 200 мм) |
| Попереднє подрібнення (до класу менше 80 мм) |
| Дозування компонентів шихти |
| Рядова вугільна шихта (клас менше 80 мм) |
| Клас 12-80 мм |
Класифікація Клас 0-12 мм |
| Клас 1-12 мм | Клас 0-1 мм | |
| На збагачення | На збагачення |
Рис. 4.1 - Схема підготовки рядового вугілля до збагачення
На малюнку наведено вигляд вугільного складу ВЗФ.
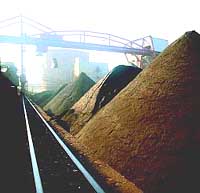
Рис. 4.2 – Вуглезбагачувальна фабрика
4.4 Зберігання і усереднення вугілля
Представляє собою вирівнювання показників якості матеріалу або наближення складу окремих проб до середнього складу великих мас. Усереднення та постійність якості вугілля, яке вивантажують шахтами, повинно забезпечуватись: організацією режиму праці лав з урахуванням показників якості вугілля на різноманітних зонах; роздільною видачею вугілля, яке має різні показники якості, і наступним зміщенням їх в окремих співвідношеннях; використанням складів та вантажних бункерів.
На коксохімічних заводах, маючих відкриті склади усереднення якості вугілля здійснюється в процесі укладки та розробки штабелів. Загальним положенням для усереднення якості сипких матеріалів є укладка їх в штабеля шарами. При правильній укладці і розробці усереднення якості вугілля може проходити як в первинних, так і в основних штабелях. [2]
4.5 Дозування компонентів шихти
Після того як здійснено складання шихти, тобто визначена долева участь в ній кожного зі складаючих компонентів, є необхідністю забезпечити у виробничих умовах наявність кожного компонента в чіткій відповідності до заданого складу. Тому дозування компонентів є дуже важливою технологічною операцією. Відомо, що компоненти, які входять у склад шихти, розрізняються між собою по спікливості, зольності, сеністості, виходу летких речовин та іншим показникам. Якість та постійність властивостей коксу в значній мірі залежить від того, наскільки чітко дозуються компоненти в відповідності з заданою кількістю їх в шихті та наскільки строго витримується постійність дозування. Здійснюється ця технологічна операція в дозувальному відділенні, яке складається з бункерів, дозувальних пристроїв, конвеєрів над бункерами з розподільними пристроями, збірних конвеєрів під бункерами.
На коксохімічних підприємствах, які мають закриті вугільні склади, бункера обладнуються дозувальними пристроями. В цьому випадку склад вугілля поєднується з дозувальним відділенням та необхідність в спорудженні яке знаходиться окремо від дозувального відділення відпадає.
4.6 Кінцеве подрібнення
В практиці роботи коксохімічних підприємств вимоги, які висуваються до визначення ступеню подрібнення шихти, зазвичай обмежуються вмістом в ній вугілля класу крупності 0 – 3 мм. В якості додаткової характеристики служить вміст класів: 3 – 6мм, більш 6 та менш 0,5. Однак характеристика подрібнення шихти по складанню класу менш 3 мм не може повністю відображати ступінь подрібнення матеріалу внаслідок нерівності розподілення його за розмірами всередині класу 0 – 3 мм та невірній геометричній формі частинок вугілля.
В якості основного виду обладнання для кінцевого подрібнення вугільної шихти або її компонентів на коксохімічних підприємствах застосовуються молоткові дробарки. Найбільш розповсюдженими є швидкохідні реверсні дробарки.
Подрібнення в молотковій дробарці засновано на ударі та стиранні. Вихідний матеріал потрапляє в робочий простір дробарки, де молотки, шарнірно закріплені на дисках обертаючого ся ротора, ударяють по шматкам вугілля.
Молоткові дробарки – високопродуктивні, легко обслуговуємо, [2] та надійно працюючі машини. Недоліком їх є порівняно важке регулювання ступеню подрібнення, зниження продуктивності при підвищенні вологості вугілля більш 7% та пере подрібнення шихти.
4.7 Змішування вугільної шихти
Відомо, що компоненти шихти відрізняються один від одного як по показникам технічного аналізу, так і по якості спікливості. Тому для отримання коксу постійної якості та однорідної структури необхідно, щоб всі компоненти були рівномірно розподілені в любій частині об’єму шихти, завантаженої в коксові печі.
Виконання цієї вимоги може бути досягнуто щільним змішенням компонентів. Процес їх змішення є важливою заключною операцією в технології приготування шихти, обов’язковою при всіх схемах подрібнення. Під змішенням розуміють вирівнювання показників якості по перерізу вугільного потоку. Змішення повинно роздивлятися як масовий процес, в якому бере участь велика кількість частинок, які відрізняються по показникам якості, крупності, форми та щільності. При цьому відбувається вимушена перегрупіровка частинок, в результаті якої змінюється первинний об’єм шихти. [2]
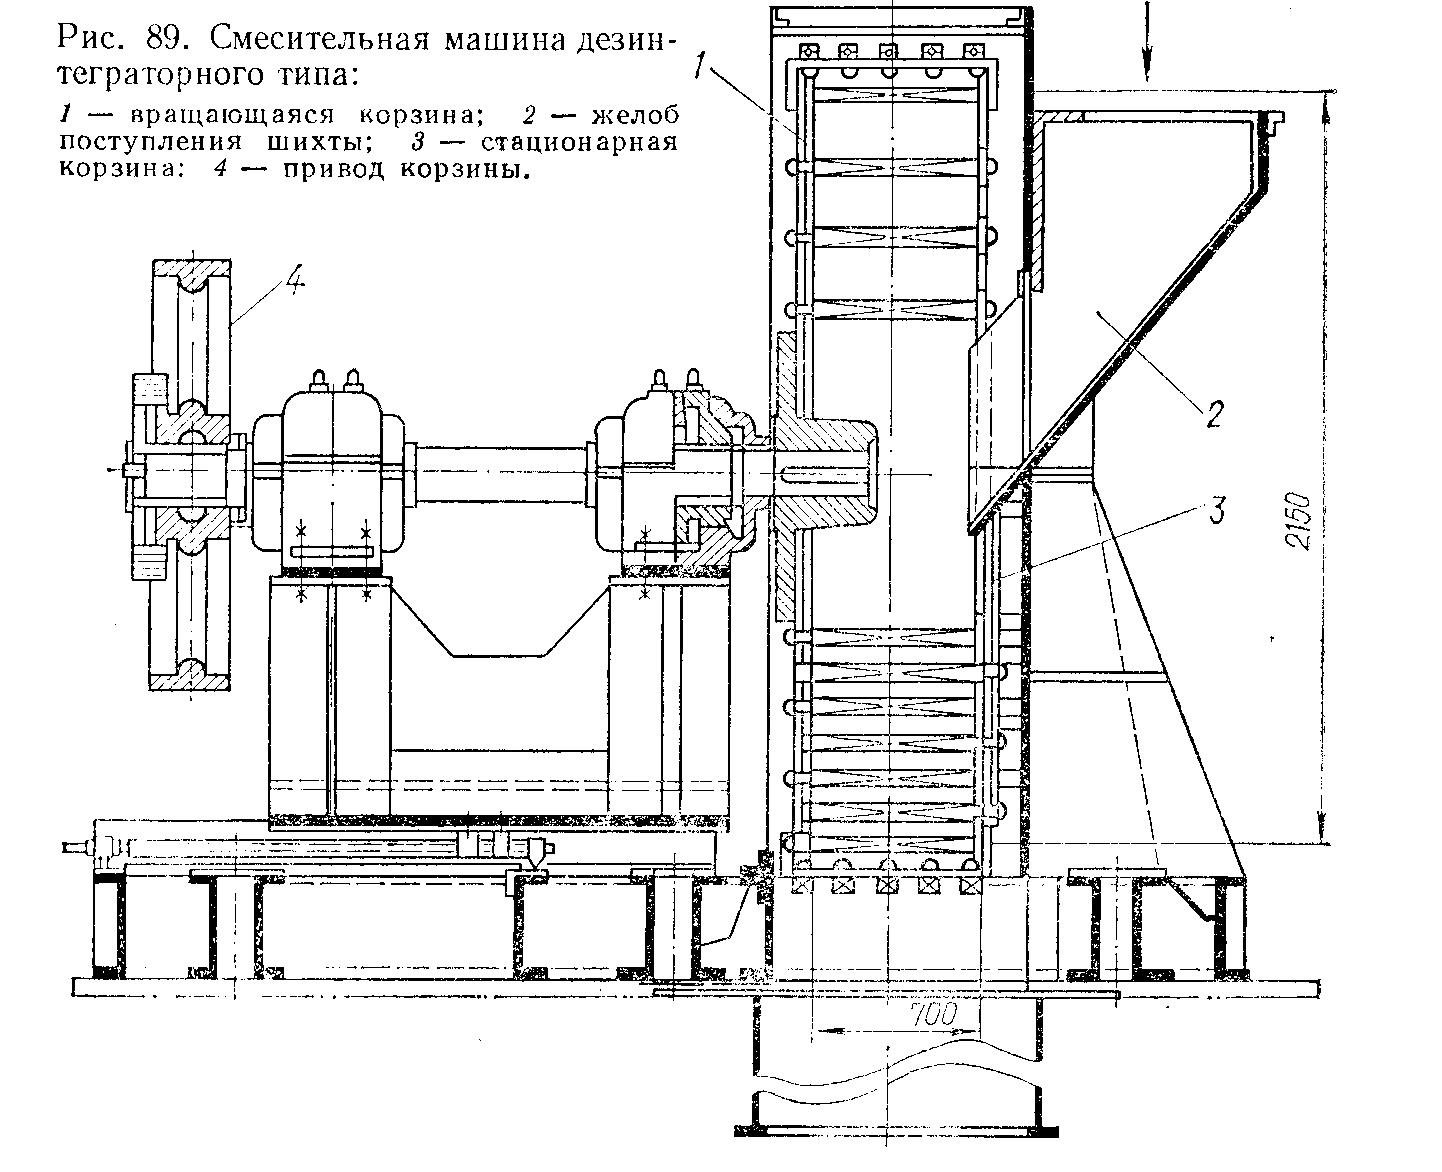
Рис. 4.3 – Змішувальна дезінтеграторна машина
Принцип роботи дезінтеграторної машини полягає в тому, що потік шихти, потрапляючи в центральну частину корпусу машини, в якому обертається корзина з чотирма рядами бічів, розташованих по концентричним колам, багатократно пересікається цими бічами. Частинки зустрічаються з бічами в різних точках машини, при цьому вони отримують ускорення, різноманітні по величині та направленню. В результаті утворюється без послідовний рух частинок вугілля, яке визиває їх щільне перемішування [4].
Після змішування вугільна шихта поступає у вугільні башти. При наявності декількох вугільних башт бажано на поділяти потік шихти, а направляти його спочатку на одна башту, а потім на іншу. Перемінна подача на башти всієї маси шихти сприяє постійності її складу та отриманню на різних блоках кокосових печей однакового коксу.
Висновки
Мета цієї роботи була в розрахунку вугільної шихти для коксування та в аналізі розвитку теорії промислового процесу коксування и на цій основі, при погіршенні вугільної сировинної бази, в удосконаленні існуючої та розвитку перспективної технології виробництва, яка містить в собі комплекс найбільш ефективних засобів підготовки та коксування вугілля для отримання високоякісного металургійного коксу.
Можна з впевненістю стверджувати, що не існує універсального засобу для досягнення поставленої мети, тому що всілякий засіб тягне за собою не тільки позитивні, але й негативні наслідки, впливання яких повинно бути максимально локалізовано.
Показано, що покращення металургійної якості коксу досягається підвищенням молекулярної упорядкованості та щільності вуглецевого матеріалу: застосуванням вугілля підвищеної спікливості та петрографічно більш однорідних, збільшенням щільності завантаження, підвищенням ступеню витримки, в тому числі при сухому тушінні коксу, використанням пневмосепарації при ізбірковому подрібненні, термічній підготовці вугіллі та додатковим відложенням піровуглецю в порах та тріщинах коксу.
Вугілля, яке прибуло на коксохімічний завод перед коксуванням проходить ряд підготовчих операцій: основних і допоміжних. Однією із допоміжних операцій є транспортування вугілля.
Основними технологічними операціями підготовки вугільної шихти для коксування є: прийом вугілля, попереднє подрібнення, складування, дозування компонентів шихти, збагачення вугільної шихти, подрібнення окремих класів крупності вугілля (або шихти), змішування компонентів шихти.
Перелік літератури
Зашквара В. Г. Подготовка углей к коксованию. 2-е изд. – М.: Металлургия, 1967. – 339 с.
Диденко В. Е. Технология приготовления угольных шихт для коксования. К.: Вища шк. Головное изд.-во, 1989. – 288 с.
Глущенко И. М. Теоретические основы технологии твердых горючих ископаемых: Учеб. пособие для вузов. – К. Вища школа. Головное изд-во, 1980. – 256 с.
Лейбович Р. Е. и др. Технология коксохимического производства. 2-е изд. – М.: Металлургия., 1982. – 360 с.
Иванов Е. Б., Мучник Д. А. Технология производства кокса. – К., Вища шк., 1976. – 231 с.