Разработка технологического процесса механической обработки детали "крышка"
6) Пересчитываем скорость резания, Vф – фактическая скорость резания, м/мин.
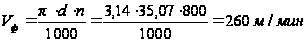 .
Операция 010 круглошлифовальная. Переход 1. Шлифовать поверхность Ш35f7 предварительно.
1. Глубина шлифования t =0,06, мм (расчет припусков).
Д шлифовального круга, мм.
Д = 75 мм.
2 Величина подачи, S = 0,15 мм/об
3. Скорость шлифования, м/мин
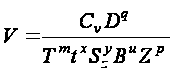 .
Т = 180,
Сυ = 332,
y = 0,4,
m = 0,2,
q = 0,2,
u = 0,2,
x = 0,1,
p = 0.
Общий поправочный коэффициент на скорость шлифования, учитывающий фактический условия,
Kv = Kмv Knv Kuv,
Кмv – коэффициент, учитывающий качество обрабатываемого материала
Kмv = 1;
Knv – коэффициент, учитывающий состояние поверхности заготовки
Knv = 1;
Киv – коэффициент, учитывающий материал инструмента
Киv = 1;
Кv = 1.
Подставляем значения в формулу
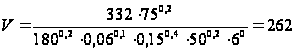 м/мин.
4. Рассчитываем чистоту вращения шлифовального круга, n об/мин
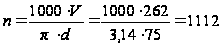 об/мин.
5. Уточняем частоту вращения шлифовального круга по паспорту и корректируем ее в ближайшую меньшую сторону, принимаем n = 850 об/мин.
6. Пересчитываем фактическую скорость шлифования,
V м/мин
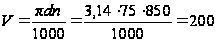 м/мин.
Операция 010 круглошлифовальная. Переход. Шлифовать поверхность Ш35f7окончательно.
1. Глубина шлифования t =0,03, мм (расчет припусков).
Д шлифовального круга, мм.
Д = 75 мм.
2 Величина подачи, S = 0,08 мм/об
3. Скорость шлифования, м/мин
.
Т = 180,
Сυ = 332,
y = 0,4,
m = 0,2,
q = 0,2,
u = 0,2,
x = 0,1,
p = 0.
Общий поправочный коэффициент на скорость шлифования, учитывающий фактический условия,
Kv = Kмv Knv Kuv,
Кмv – коэффициент, учитывающий качество обрабатываемого материала
Kмv = 1;
Knv – коэффициент, учитывающий состояние поверхности заготовки
Knv = 1;
Киv – коэффициент, учитывающий материал инструмента
Киv = 1;
Кv = 1.
Подставляем значения в формулу
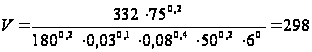 м/мин.
4. Рассчитываем чистоту вращения шлифовального круга, n об/мин
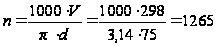 об/мин.
5. Уточняем частоту вращения шлифовального круга по паспорту и корректируем ее в ближайшую меньшую сторону, принимаем n = 1200 об/мин.
6. Пересчитываем фактическую скорость шлифования,
V м/мин
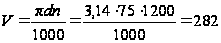 м/мин.
Техническое нормирование на примере обработки диаметра Ш35f7 (предварительная и окончательная обработка поверхности).
Исходные данные: деталь «Крышка» сталь 45. Заготовка «прокат».
Длина обрабатываемой поверхности 9 мм. Обработка производится на токарном станке 16К20. Приспособление – патрон.
Переход 1.
Точить поверхность предварительно.
Резец проходной упорный Т5К10. Угол резца в плане φ = 90.
1) Основное время.
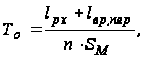
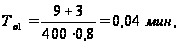
lpx = 9 мм – длина рабочего хода инструмента (по чертежу);
lвр.пер = 3 мм – величина врезания и перебега инструмента, табл. П 3.17;
п = 400 об/мин – частота вращения (по расчету режимов резания);
Sм = 0,8 мм/об – подача на оборот (по расчету режимов резания).
2) Вспомогательное время, связанное с переходом.
Твсп = 0,06 мин. (Приложение П 3.1)
Переход 2.
Точить поверхность окончательно.
Резец проходной упорный Т5К10. Угол резца в плане φ = 90.
1) Основное время.
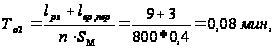
lpx = 9 мм – длина рабочего хода инструмента (по чертежу);
lвр.пер = 3 мм – величина врезания и перебега инструмента, табл. П 3.17;
п = 800 об/мин – частота вращения (по расчету режимов резания);
Sм = 0,4 мм/об – подача на оборот (по расчету режимов резания).
2) Вспомогательное время, связанное с переходом.
Твсп = 0,06 мин. (Приложение П 3.1)
Нормирование операции:
1) Основное время.
Тосн = ∑То = То1 + То2;
Тосн = 0,08 + 0,08 = 0,16 мин.
2) Вспомогательное время.
Твсп = Туст.оп + ∑Твсп;
Туст.оп = 0,33 поз. 4 табл. П 3.2;
∑Твсп = Твсп1 + Твсп2;
∑Твсп = 0,29 + 0,75 = 1,04 мин;
Твсп = 0,33 + 1,04 =1,37 мин.
3) Оперативное время.
Топер
= Тосн + Твсп;
 Топер = 0,16 +
1,37 = 1,53 мин.
4) Время на обслуживание рабочего места.
Тобс = 4 - 6% Топер; Тобс = 0,05 ∙ 1,53 = 0,08 мин.
5) Время на отдых.
Тотд = 4% Топер; Тотд = 0,04 ∙ 1,53 = 0,06 мин.
6) Штучное время.
Тшт = Тосн + Твсп + Тобс + Тотд
Тшт = 0,16 + 1,37 + 0,08 + 0,06 = 1,67 мин.
Операция 010 Круглошлифовальная.
Переход 1. Шлифовать поверхность Ш35f7 предварительно.
1. Основное время
 9 / (850 * 0,15) = 40 / 127,5 = 0,07 мин
2. Вспомогательное время, связанное с переходом
Твсп = 0,04 мин (Приложение П3.2)
Переход 2. Шлифовать поверхность Ш35f7окончательно.
1. Основное время
9 / 0,08 * 1200= 0,09 мин
2. Вспомогательное время, связанное с переходом
Твсп = 0,04 мин
1.
Основное время

Тосн = 0,07 +0,09=0,16 мин.
2. Вспомогательное время
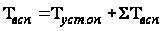
∑Твсп.= 2*0,04=0,08
Туст.оп = 0,35 мин
Твсп = 0,08 + 0,35 = 0,43мин
3. Оперативное время
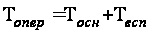
Топер. =0,08 + 0,43= 0,51 мин
4. Время на обслуживание рабочего места
Тобс = 4 –6 % Топер
Тобс. = 0,05 · 0,51 = 0,026 мин
5. Время на отдых
Тотд = 4 % Топер
Тотд. = 0,02 мин
6. Штучное время
Тшт = То + Твсп + Тобс + Тотд
Тшт =0,16 +0,43+0,026+0,02=0,64мин.
Заключение
Необходимость экономии материальных ресурсов предъявляет высокие требования к рациональному выбору и подготовке производственного процесса, выбору заготовки, к уровню их технологичности, в значительной мере определяющей затраты на технологический процесс производства, себестоимость, надёжность и долговечность изделий.
В соответствии с предъявляемыми требованиями в курсовом проекте разработан технологический маршрут изготовления детали «Крышка» (сталь 45), произведен анализ служебного назначения детали, технических требований и точности. Приведена характеристика индивидуального типа производства, проведено обоснование выбора способа получения заготовки, а так же рассчитаны технологические припуски и выбраны режимы резания. Подробно разработана технология токарной обработки внешней поверхности Ш35f7. Оборудование, инструмент и приспособления применены с учетом технической характеристики крышки, вида производства, точности, экономичности.
Список литературы
Пачевский В.М. Курсовое проектирование по технологии машиностроения: Учеб. пособие. Воронеж: Воронеж. гос. техн. ун-т, 2004, 177 с.
Справочник технолога-машиностроителя. В 2-х т. С74 Т. 2/под ред. А.Г. Косиловой и Р.К. Мещерякова.- 4-е изд., перераб. И доп. – М.: Машиностроение, 1986.- 496 с.
Данилевский В.В. Технология машиностроения: учебник для техникумов./ В.В. Данилевский.- М.: «Высшая школа».-1977.- 497 с.
Ковшов А.Н. Технология машиностроения: учебник для студентов машиностроительных специальностей вузов. – М.: Машиностроение. -1987.- 320 с.
Маталин А.А Технология машиностроения: учебник для машиностроительных вузов по специальности «Технология машиностроения, металлорежущие станки и инструменты».- Л.: «Машиностроение».-1985.- 496с.
Обработка металлов резанием: Справочник технолога / А.А. Панов, В.В. Аникин, Н.Г. Бойм и др.; Под ред. А.А. Панова, 2-е изд., перераб и доп. – М.: Машиностроение, 2004. – 784 с.
А.М Малов Справочник технолога машиностроителя: изд. «Машиностроение»; том 2, М.- 1972, 558 с.
Чернов Н.Н. Металлорежущие станки: учебник для техникумов по специальности «Обработка металлов резанием» / Н.Н. Чернов.- М.: Машиностроение. - 1988. - 416 с.
Курсовое проектирование по технологии машиностроения / Под общ. ред. А.Ф. Горбацевича. – Минск, «Вышейшая школа», 1975.
Горошкин А.К. Приспособления для металлорежущих станков: Справочник. – М.: Машиностроение, 1979.
Технология технического контроля в машиностроении: Справочное пособие / Под ред. В.Н. Чупырина. – М.: Изд-во стандартов, 1990.
Общемашиностроительные нормативы режимов резания: Справочник: В2-х т.:/ А.Д. Локтев, И.Ф. Гущин, В.А. Батуев и др.- М.: Машиностроение, 1991.
Балабанов А.Н. Краткий справочник технолога-машиностроителя. М.: Изд-во стандартов, 1992.
Размещено на