Составление плана раскроя пиловочного сырья и расчет технологических потоков лесопильного цеха
Введение
Древесина – один из наиболее распространенных материалов, используемых в различных отраслях народного хозяйства. Объёмы заготовок древесины в нашей стране составляют около 360 млн. м3 в год. Основным потребителем заготавливаемой древесины, как в мире, так и в России является лесопиление.
Основной продукцией лесопильного производства являются: пиломатериалы, черновые заготовки и строганные пиломатериалы. В дополнительную продукцию лесопильного предприятия, при комплексном использовании древесины, обычно ещё входит и щепа, а также полуфабрикаты или изделия из измельчённой или цельной древесины.
В ближайшей перспективе намечается техническое перевооружение предприятий лесопильной промышленности на основе прогрессивных технологий с использованием современных высокопроизводительных технических средств.
Все больше применяются технология агрегатного производства пиломатериалов, сухопутная сортировка пиловочного сырья перед подачей в распиловку и при выгрузке в запас, механизированная и автоматизированная сортировка получаемых пиломатериалов.
Правильно построенный процесс работы лесопильного цеха должен обеспечить рациональное использование древесины, оборудования площадей при высокой производительности труда и оборудования, равномерном темпе работы на всех участках и полной безопасности работы.
Современный технологический процесс лесопильного предприятия характеризуется следующими особенностями:
1. Применяется новое высокопроизводительное технологическое и транспортное оборудование, создающее в своей совокупности возможность максимального приближения к непрерывно-поточному производству с синхронизацией операций.
2. Отделение торцовки пиломатериалов от основного потока лесопиления и перенос её на конечную операцию, производимую после сушки пилопродукции.
3. Развитие искусственной сушки с тем, чтобы ею охватывалось до 80% и более выпускаемой пилопродукции.
4. Пакетирование пиломатериалов как для сушки, так и для отгрузки их потребителю.
5. Применение торцовочно-сортировочно-маркировочных агрегатов.
6. Ступенчатая сортировка пиломатериалов.
7. Использование механизированных подъёмно-транспортных, укладочных и перевозочных механизмов.
8. Внедрение окорки сырья с целью последующего получения высококачественной целлюлозной щепы.
9. Рациональные методы, схемы и планы раскроя брёвен с целью получения оптимального выхода пиломатериалов и сопутствующей продукции.
10. Повышение выработки количества пиломатериалов на 1 чел.-день производственных рабочих, удешевления стоимости обработки снижения трудовых затрат.
Целью данной работы является расчёт поставов, для распиловки пиловочного сырья на лесопильных рамах и фрезернопильной линии, составление плана раскроя бревен на пиломатериалы, а также подбор оборудования для лесопильного цеха.
1. Выбор и обоснование способа раскроя пиловочного сырья
В данном курсовом проекте для распиловки пиловочных брёвен на пиломатериалы, применяется рамное оборудование с брусовочным способом распиловки.
Выбор данного способа раскроя объясняется тем, что в качестве пиловочника используются брёвна хвойных пород диаметром более 28 см. Этот способ, в отличие от развального, обеспечивает больший объёмный и посортный выход пиломатериалов.
Для брёвен диаметром 28 см принимается агрегатный способ распиловки, на фрезернопильной линии ЛФП-2 и ЛФП-3, позволяющий перерабатывать брёвна данного диаметра.
2. Анализ предложенной спецификации
Проверка соответствия объёма запланированного сырья объёму заданных по спецификации пиломатериалов:
 (2.1)
где V – объём заданных спецификацией пиломатериалов, м3;
Q – объём заданных спецификацией сырья, м3;
Принимается V=640 м3, Q=1000 м3 - по заданию.
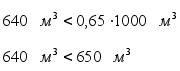
Следовательно, объём запланированного сырья соответствует объёму заданных по спецификации пиломатериалов.
Проверка соотношения средней ширины досок и среднего диаметра бревен:

где bср – средняя ширина пиломатериалов, мм;
dср – средний диаметр брёвен, мм;
a – коэффициент, характеризующий способ распиловки;
Принимается a=0,63 – с. 2 [1] для 100% брусовки.
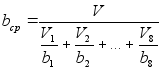
Определение средней ширины пиломатериалов bср, мм:
где b1, b2., b – ширины досок по спецификации, мм;
V1, V2., V7 – объём досок соответствующей ширины, м3;
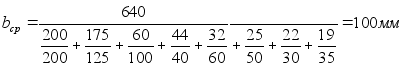
Средний диаметр брёвен dср, см:
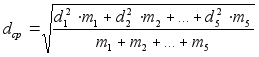
(2.4)
где d1, d2,…, d5 – диаметр брёвен, см;
m1, m2,…, m5 – количество бревен соответствующего диаметра, шт.;
Принимается d1=28 см, d2 = 34 см, d3=40 см, d4 = 48 см, d5 =54 см,
m1= 319 шт., m2=362 шт., m3= 266 шт., m4= 111 шт.,
m5=116 шт. – по спецификации сырья.
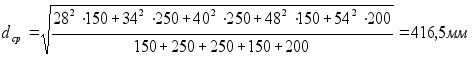
100 мм < 0,68Ч416,5 мм
100 мм < 283,2 мм
Следовательно, средняя ширина пиломатериалов соответствует среднему диаметру бревен.
Предложенная спецификация выполнима, так как проверки сошлись.
3. Составление плана раскроя пиловочного сырья
Таблица 3.1 – Ведомость расчёта поставов к плану раскроя сырья
| Номер постава | Постав, запись от центра |
Расход ширины полу- постава одной доски, мм |
Расстояние от центра до наружной доски, мм |
Ширина досок, мм |
Длина досок, м | Объём одной доски, м3 | Объём досок из одного бревна, м3 | Объём пиломатериалов из партии брёвен, м3 | ||||||
| Количество досок, шт. |
Толщина досок, мм |
Расчётная | Стандартная | |||||||||||
| в долях вершинного радиуса | ||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | ||||
|
Распиловка брёвен диаметром d= 28 см, длиной L=6,25 м в количестве n= 319 шт. Объём всех брёвен Q=150 м3, толщина пил t=2,5 мм. |
||||||||||||||
| 1 |
Первый
проход
|
|||||||||||||
|
1 2 2 |
200 19 19 |
102,45 23,70 23,70 |
102,45 126,1 149,8/1,07 |
195 128 83 |
- 125 75 (об) |
6,25 6,25 4,75 |
- 0,015 0,0067 |
- 0,03 0,013 |
- 9,47 4,3 |
|||||
| Итого за I проход: 13,77 | ||||||||||||||
|
Второй
проход
|
||||||||||||||
|
1 2 2 |
175 25 19 |
89.7 29,9 23,7 |
89,7 119,6 143,3/1.02 |
200 148 105 |
200 125 100 |
6,25 6,25 3,75 |
0,218 0,019 0,0071 |
0,218 0,039 0,014 |
69,5 12,46 4,54 |
|||||
|
Итого
за I проход:
86,5 OB= |
||||||||||||||
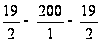
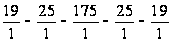
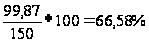
Таблица 3.2 – План раскроя брёвен на пиломатериалы
| Номер постава | Диаметр брёвен, см | Количество брёвен, шт./м3 | Постав | Подлежит выполнению, м3 | ||||||||
| Толщина | 200 | 175 | 60 | 44 | 32 | 25 | 22 | 19 | ||||
| Ширина | 175 | 175 | РШ | РШ | РШ | РШ | РШ | РШ | ||||
| Объём | 200 | 125 | 100 | 40 | 60 | 50 | 30 | 35 | ||||
| Всего | Получено пиломатериалов по расчёту поставов, м3 | |||||||||||
| 1 | 28 |
|
|
99.87 | 13.77 | |||||||
|
|
69.5 | 12.46 | 4.54 | |||||||||
| 2 | 34 |
|
|
163.1 | 34.8 | 14.1 | ||||||
|
|
78.9 | 25.34 | 10.18 | |||||||||
| 3 | 40 |
|
|
146.0 | 6 | |||||||
|
|
85.5 | 31.9 | 16.6 | 6 | ||||||||
| 4 | 48 |
|
|
102.85 | 12.14 | |||||||
|
|
42.4 | 28.8 | 19.51 | |||||||||
| 5 | 54 |
|
|
130.48 | 19.5 | 5.5 | ||||||
|
|
50.5 | 52.2 | 2.78 | |||||||||
| Всего | 1000 | 642.3 | 198.9 | 127.9 | 100.5 | 34.8 | 57.24 | 56.12 | 31.65 | 35.8 | ||

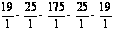

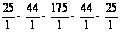
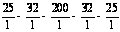

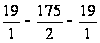
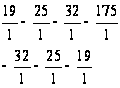

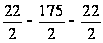
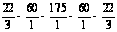

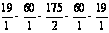
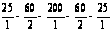
| Перепил | 11.97 |
| Недопил | 10.4 |
Средний объёмный выход пиломатериалов ОВср, %:
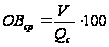 ,
(3.1)
где V – суммарный объём всех полученных в результате раскроя пиломатериалов, м3;
Qс – общий расход сырья, м3;
Принимается V = 642,3 м3, Qс =1000 м3 – таблица 3.2
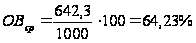
4. Спецификационный выход пиломатериалов
Определение спецификационного выхода пиломатериалов Асп, %:
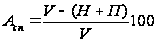 ,
(4.1)
где Н – недовыполнение по напилу пиломатериалов, м3;
П – перевыполнение по напилу пиломатериалов, м3;
Принимается Н=10,4 м3, П=11,97 м3 – таблице 3.2
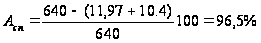
5. Определение посортного выхода пиломатериалов
Таблица 5.1 – Посортный выход пиломатериалов
| Группа распиливаемых брёвен, диаметр, см | Диаметр распиливаемых бревен, см | Объём распиливаемых брёвен каждого диаметра, м3¤шт | Удельный вес брёвен, % качества | Объём распиливаемых брёвен с учётом процента качества, м3 | Получено пиломатериалов из каждого диаметра, м3 |
Коэффициент сортности, С |
|||||
| Всего | в том числе по сортам | ||||||||||
| 0 | 1 | 2 | 3 | 4 | |||||||
| Крупные бревна, d=28 см и более | 28 |
|
28 29 41 |
42 43,5 61,5 |
26,8 27,4 38,42 |
1,58 1,75 1,46 |
7,11 2,74 5,22 |
6,53 4,06 7,24 |
8,45 10,73 10,14 |
4,17 8,23 14,36 |
1,37 1,25 1,09 |
| 34 |
|
28 29 41 |
70 72,5 61,5 |
44,66 45,61 63,55 |
2,63 2,73 3,76 |
8,51 4,72 8,43 |
7,44 9,34 11,74 |
14,85 17,40 15,50 |
11,21 10,51 24,12 |
1,35 1,28 1,03 |
|
| 40 |
|
28 29 41 |
70 72,5 102,5 |
44,66 45,61 63,55 |
2,65 2,81 3,77 |
8,63 7,71 8,42 |
7,42 9,83 11,74 |
14,83 13,30 15,50 |
12,45 11,85 24,12 |
1,41 1,24 1,03 |
|
| 48 |
|
28 29 41 |
70 72,5 102,5 |
26,79 27,40 38,43 |
1,58 1,46 1,88 |
7,12 4,17 6,23 |
6,52 6,25 6,57 |
8,41 9,16 10,73 |
4,17 6,47 13,02 |
1,33 1,27 1,05 |
|
| 54 |
|
28 29 41 |
56 58 82 |
35,28 36,54 50,84 |
2,08 2,52 1,52 |
8,43 6,17 7,52 |
7,14 8,23 8,73 |
11,20 11,31 14,21 |
6,97 7,47 18,64 |
1,38 1,23 1,06 |
|


Нормативы выхода хвойных обрезных пиломатериалов по ГОСТ 8486–86 из пиловочного сырья берутся из таблицы 2.11 [2].
Посортный состав хвойных обрезных пиломатериалов по ГОСТ 8486–86 из пиловочного сырья, берётся из таблицы 2.12 [2].
Коэффициент сортности партии пиломатериалов С определяется по формуле:
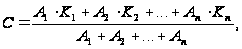 (5.1)
где А1, А2,…, Аn – количество пиломатериалов каждого сорта;
К1, К2,…, Кn – ценностные коэффициенты сортности;
Ценностные коэффициенты сортности пиломатериалов хвойных пород принимается по таблице 2.13 [2]
6. Составление баланса раскроя древесины
Таблица 6.1 – Баланс хвойного сырья при выработке обрезных пиломатериалов по ГОСТ 8486–86
| Наименование продукции, отходов и потерь | Количество, | |
| м3 | % | |
| Пиломатериал | 642,3 | 64,23 |
| Технологическая щепа | 148,7 | 14,87 |
| Опилки | 130 | 13 |
| Усушка | 57 | 5,7 |
| Отходы, отсев щепы | 22 | 2,2 |
| Всего | 1000 | 100 |
7. Расчёт технологических потоков
Таблица 7.1 – Исходные данные для расчёта лесопильного потока на базе двухэтажных лесопильных рам
| Номер постава по плану раскроя |
Диаметры выпиливаемых брёвен d, см |
Толщина распиливаемых брусьев Н, мм | Количество пил в поставе, шт. | Количество необрезных досок, шт. | Количество обрезных досок, шт. | |||||
|
на лесопильной раме первого ряда – gI |
на лесопильной раме второго ряда – gII |
по поставу на первом проходе – mI |
по поставу на втором проходе – mII |
для необрезных досок, полученных на первом проходе – jI |
По поставу на втором проходе | Всего обрезных досок – j, шт. | ||||
|
из необрезных, полученных за пределами пласти бруса – jII |
в пределах пласти бруса – jIII | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
1 2 3 4 5 |
28 34 40 48 54 |
200 175 175x2 175x2 175x2 |
6 6 5 7 7 |
6 6 8 10 8 |
4 4 2 4 4 |
4 2 12 12 8 |
4 4 2 4 4 |
4 2 12 12 12 |
1 2 2 6 6 |
9 8 16 22 22 |
Количество пил в поставеg, шт., определяется по формуле:
g = e + 1, (7.1)
где e – количество сортиментов, указанных в записи постава, шт.;
Требуемая ширина просвета пильной рамки рассчитывается по формуле:
Втреб =10Ч(d+ SЧL+2ЧC), (7.2)
где d – наибольший диаметр вершинного торца бревна, см;
S – сбег бревна с наибольшим диаметром вершинного торца, см/м;
L – средняя длина бревна, м;
C – запас ширины, равной расстоянию между вертикальными стойками пильной рамки и комлевым торцом бревна;
Принимается d=54 см, L=6,25 м – по спецификации сырья;
S=1,65 см/м – таблица 3.8 [2] для данного диаметра и длины бревна;
С=5 см.
Втреб=10 (54+1,65·6,25+2·5)=743,125 мм
В>Втреб
Исходя из технических характеристик лесопильных рам, приведённых в таблице 8.1 [2], выбираются лесопильные рамы модели:
2Р75 – 1 – для первого ряда;
2Р75 – 2 – для второго ряда со следующими техническими характеристиками:
– ширина просвета пильной рамки 750 мм;
величина хода пильной рамки 600 мм;
число оборотов коленчатого вала в минуту n= 325 мин-1.
Годовой фонд установленных рамо-смен N, рамо-смен:
N=m·b, (7.3)
где m – число установленных в потоке лесопильных рам, шт.;
b – число смен, отрабатываемых потоком за год, смен;
Принимается m=2 шт. – для распиловки брёвен с брусовкой;
b=500 смен – с. 14 [2] для двухсменной работы в сутки и 250 рабочих дней в году.
N=2·500=1000 рамо-смен
Среднесменная производительность каждой установленной в потоке лесопильной рамы Ai, м3/год:
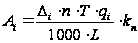 ,
(7.4)
где Di – инструментальная посылка лесопильной рамы при распиловке брёвен данным поставом на данном проходе, мм/об;
n – число оборотов коленчатого вала лесопильной рамы в минуту, мин-1;
Т – продолжительность смены, мин;
q – объём бревна, распиливаемого данным поставом, м3;
кп – коэффициент использования потока с двухэтажными лесопильными рамами;
Находим
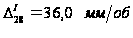 ,
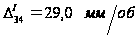 ,
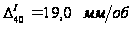 ,
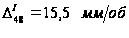 ,
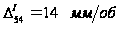 ,
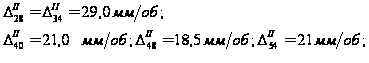 ,
кп=0,864 – с. 15[2] для цехов со средней механизацией труда;
Т=480 мин – для 8 часового рабочего дня;
q1=0,47 м3, q2=0,69 м3, q3=0,94 м3, q4=1,35 м3,
q5=1,73 м3 – по заданной спецификации сырья.
Потребное количество эффективных рамо-смен для работы по поставу ki, рамо-смен:
 (7.5)
где Qi – объём сырья, распиливаемого данным поставом, м3;
Ai – среднесменная производительность эффективной лесопильной рамы при распиловке данным поставом, м3/смену;
Принимается Q1=150 м3, Q2=250 м3, Q3=250 м3, Q4=150 м3, Q5=200м3 - по заданию.
Среднесменная производительность эффективной лесопильной рамы при распиловке данным поставом, Ai, м3/смену, рассчитывается:
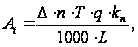
Потребное для работы по каждому поставу количество установленных рамо-смен qi, рамо-смен:
qi = 2·ki, (7.6)
Количество установленных рамо-смен, потребное для распиловки расчётной партии сырья I, рамо-смен:
I = Sqi, (7.7)
Все расчёты по определению количества установленных рамо-смен, потребное для распиловки расчётной партии сведены в таблицу 7.2.
Годовая производительность рамного потока по сырью, Асрам, м3/год:
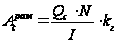 ,
(7.8)
где
 Qс
– расчётный
объём партии,
м3;
кг – коэффициент, учитывающий среднегодовые условия работы лесопильного потока;
Принимается Qс=1000 м3 – таблица 7.2;
кг =0,86 – для Красноярска.
Таблица 7.2 – Расчёт потребного количества установленных рамо-смен, на распиловку расчётной партии сырья
| № постава по плану раскроя сырья | Диаметр брёвен di, см | Объём сырья подлежащего распиловке по поставу Qi, м3 | Толщина распиливаемых брусьев Hi, мм | Количество пил в поставе, шт | Инструкционная посылка, мм/об | Среднесменная производительность эффективной лесорамы Ai, м3/смену | Потребное количество эффективных рамо-смен ki, рамо-смен | Потребное количество установленных рамо-смен, шт | |||
| На л/р I ряда или при распиловке в развал giI | На л/р II ряда giII | Для л/р I ряда при распиловке в развал DiI | Для л/р II ряда DiII | При распиловке в развал | При распиловке с брусовкой | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
|
1 2 3 4 5 |
28 34 40 48 54 |
150 250 250 150 200 |
200 175 175x2 175x2 175x2 |
6 6 5 7 7 |
6 6 8 10 8 |
36,0 29,0 19,0 15,5 14 |
29,0 29,0 21,0 18,5 21 |
293,9 431,5 451,2 522,3 |
0,51 0,58 0,65 0,33 0,38 |
- - - - - |
1,02 1,16 1,3 0,66 0,76 |
| Qсрам | 1000 | I = Sqi | 4,9 | ||||||||
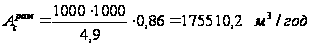
Ритм работы по поставу установленной лесопильной рамы Ri, мин:
 ,
(7.11)
где k – коэффициент использования головного оборудования;
Принимается k=0,855 – с 20 [2].
Все расчёты по определению ритма работы участка лесопильных рам сведены в таблицу 7.3
Таблица 7.3 – Расчёт ритма работы участка лесопильных рам
| Номер постава по плану раскроя сырья | Диаметр брёвен di, см | Длина бревна L, м | Количество пил в поставе, шт |
Толщина распиливаемых брусьев Hi, мм |
Инструкционная посылка, мм/об |
Ритм работы лесорам, мин | Ритм работы по поставу участка лесорам Ri, мин | |||
| на л/р I ряда giI | на л/р II ряда giII | |||||||||
|
для л/р I ряда DiI |
для л/р II ряда DiII |
для л/р I ряда RiI |
для л/р II ряда RiII |
|||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
1 2 3 4 5 |
28 34 40 48 54 |
150 250 250 150 200 |
200 175 175x2 175x2 175x2 |
6 6 5 7 7 |
6 6 8 10 8 |
36,0 29,0 19,0 15,5 14 |
29,0 29,0 21,0 18,5 21 |
0,62 0,77 1,18 1,4 1,6 |
0,77 0,77 1,07 1,21 1,07 |
0,77 0,77 1,18 1,4 1,6 |
По ведомости расчёта поставов определяется наибольшая ширина необрезной доски равная 220 мм. В этом случае совместить обрезку кромок с раскроем досок по ширине. Из таблицы 8.3 [2] выбирается двухпильный обрезной станок Ц2Д5-А.
Техническая характеристика станка Ц2Д5-А:
скорость подачи, м/мин 120
просвет станка, мм 800
толщина обрабатываемого материала, мм:
наименьшая 13
наибольшая 100
количество пил:
общее 2
подвижных 1
длина обрабатываемого материала, м 1,8–7,5
наибольшее расстояние между пилами, мм 300
наименьшая ширина выпиливаемых досок, мм 60
габаритные размеры станка, мм
длина 2280
ширина 2450
высота 1355
Таблица 7.4 Расчет потребного количества обрезных станков
| Номер постава по плану раскроя | Количество необрезных досок по поставу, шт | Средняя длина необрезных досок lср, м | Объём работы по поставу Пi, м | Ритм работы по поставу участка л/р Ri, мин | Цикловая производительность обрезного станка | Затраты времени для выполнения работ по поставу одним станком t i, мин | Потребное количество обрезных станков аi, шт | Потребное количество обрезных станков к установке аyi, шт. | ||||
| с л/р I ряда miI | с л/р II ряда miII | Всего необрезных досок по поставу, wi | Скорость подачи м/мин | Коэффициент производительности кп | Цикловая производительность Ац, м/мин | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 |
|
1 2 3 4 5 |
4 4 2 4 4 |
4 2 12 12 8 |
8 6 14 16 12 |
6,25 6,25 6,25 6,25 6,25 |
50 37,5 87,5 100 75 |
0,77 0,77 1,18 1,4 1,6 |
120 120 120 120 120 |
0,6 0,6 0,6 0,6 0,6 |
72 72 72 72 72 |
0,69 0,52 1,21 1,38 1,04 |
0,89 0,67 1,02 0,98 0,65 |
1 1 1 1 1 |
Объём работ по поставу на участке обрезки Пi, м:
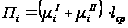 ,
(7.12)
где lср – средняя длина необрезных досок, м;
Принимается lср=6,25 м.
Цикловая производительность обрезного станка Ац, м/мин:
Ац=Аm·кп, (7.13)
где Аm – технологическая производительность обрезного станка м/мин;
кп – коэффициент производительности обрезного станка;
Принимается Аm=U=120 м/мин – т 8.3 [2].
Коэффициент производительности обрезного станка kп:
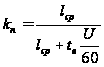 ,
(7.14)
где tв – неперекрытое вспомогательное время, с
Принимается tв=2 с
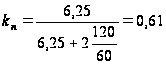
Затраты времени на выполнение операций по поставу на участке обрезки одним станком ti, мин:
 ,
(7.15)
Потребное количество обрезных станков для выполнения объёма работ по поставу аi, шт.:
 ,
(7.16)
Все расчёты по определению аi сведены в таблицу 7.4.
Сравнивая потребное для установки количество обрезных станков по каждому поставу, определяется, что для обеспечения ритмичной работы на любом поставе достаточно установить в лесопильном потоке один обрезной станок.
Для распиловки брёвен с брусовкой, торцовка досок в лесопильном потоке с одним обрезным станком осуществляется на двух участках (позиционный способ). В качестве торцовочного станка принимается станок ЦКБ40–1.
Объём работы по поставу на первом участке ПiI, шт.:
 ,
(7.17)
где jiI – количество обрезных досок, которые получены из необрезных, выработанных на первом проходе, шт.;
jiII – количество обрезных досок, которые получены из необрезных, выработанных за пределами пласти бруса на втором проходе, шт.;
Объём работы по поставу на втором участке ПiII, шт.:
 ,
(7.18)
где jiIII – количество досок, полученных в пределах пласти бруса, шт.
Цикловая производительность единицы торцовочного оборудования – торцовочного стола с двумя торцовочными станками Ац, шт./мин:
 ,
(7.19)
где tц – цикл обработки одной доски, с.
Определение цикла обработки одной доски tц, с:
tц=t1+t2+1,25t2+t3, (7.20)
где t1 – время установки доски на торцовочном столе, с;
t2 – время отторцовки комлевого торца доски, с;
1,25t2 – время отторцовки вершинного торца доски, с;
t3 – время снятия доски с торцовочного стола, с.
Принимается t1=1 с, t2=2 с, t3=3 с, – с. 28 [2].
tц=1+2+1,25·2+3=8,5 с
Затраты времени на торцовку досок на первом участке одним торцовочным столом tiI, мин:
 ,
(7.21)
Затраты времени на торцовку досок одним торцовочным столом на втором участке