Разработка проектно-конструкторской документации на комплект женской одежды для средней возрастной группы (с изготовлением изделия)
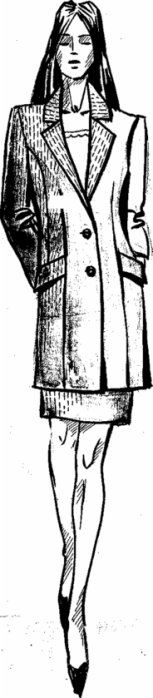
Рис. 3. Модель А
Таблица 4 Анализ композиционно – конструктивных свойств системы моделей на одной конструктивной основе
| Наличие композицонного центра | Линии членения | Пропорции |
| 1 Фактура ткани низкая застежка | прямые вертикальные горизонтальные | |
| 2 Застежка жакета, маленький лацкан фактура ткани | прямые вертикальные горизонтальные кривые | |
| 3.Борт и лацкан жакета, динамичная маленькая юбка, фактура ткани. | прямые вертикальные кривые |
С целью изменения конструктивно-композиционного решения модели (в том числе за счет различных комбинаций цветовых сочетаний материалов), можно некоторые из средств внешней(присоединение-отделение, свертывание и развертывание отдельных элементов, регулирование и фиксация их размеров) и внутренней (совмещение-вкладывание) трансформации. Рассмотрим средства композиции табл.5
Таблица 5 Средства композиции
| Пропорции | Вид ритма | Симметрия | Цветовое сочетание |
| 1.Геометрические | равномерный | симметричный | ахроматическом |
| 2. Геометрические | равномерный | симметричный | хроматическое, тождество |
| 3. Геометрические | прямой равномерный | симметричный | сложное сочетание: тождество нюанс |
Таблица 6 Элементы композиции
| Фактура | Орнаментаця | Цвет | Пластические свойства | Линии | |
| по типу | по характеру | ||||
| 1.Гладкая | Полоска |
Черный белый |
Упругие | Конструктивно декоративные | Прямолинейные |
| 2.Гладкая | Клетка, ромбы | Вишня с золотом | Пластичные | Конструктивно декоративные | Прямолинейные |
| 2.Шероховатая | Цветочный |
Бирюза с золотом |
Упругие | Конструктивно-декоративные | Кривые, вогнутыепрямые |
В результате была разработана промышленная система моделей на одной основе комплекта женского нарядно – повседневного назначения средней возрастной группы
Выбор моделей осуществляется по следующим признакам:
по конструктивно – декоративным линиям имеющие современные оформление и придающие модную форму одежды.
по свойствам и цветовому решению ткани, какие как жаккард, ткань в полоску – штрих пунктир.
по видам ритма и пропорциям, которые очень хорошо
подчеркивают все достоинства фигуры и скрывают их недостатки.
Описание модели Б.
Женский нарядно- повседневный комплект из шелковой ткани (рис. 4 ).
Жакет полуприлегающего силуэта с рельефами на полочке, полочка жакета с накладными карманами, однобортной застежкой на четыре пуговицы, воротник небольшого размера по типу английского.
Спинка жакета со швом посередине и рельефами, рукава духшовные зауженные к низу.
Юбка длинная прямая по всей длине с небольшим расширением книзу по спинке шлица.
Изделие рекомендуется для размеров 96 - 100, второй полнотной группы, для средней возрастной категории.
Описание модели В
Женский нарядно - повседневные комплект из шелковой ткани (рис. 5).
Жакет полуприлегающего силуэта с рельефами на полочке, идущими из плечевого среза.
Полочка жакета с двубортной застежкой на четыре пуговицы и широкими лацканами. Воротник, заостренный по типу английского.
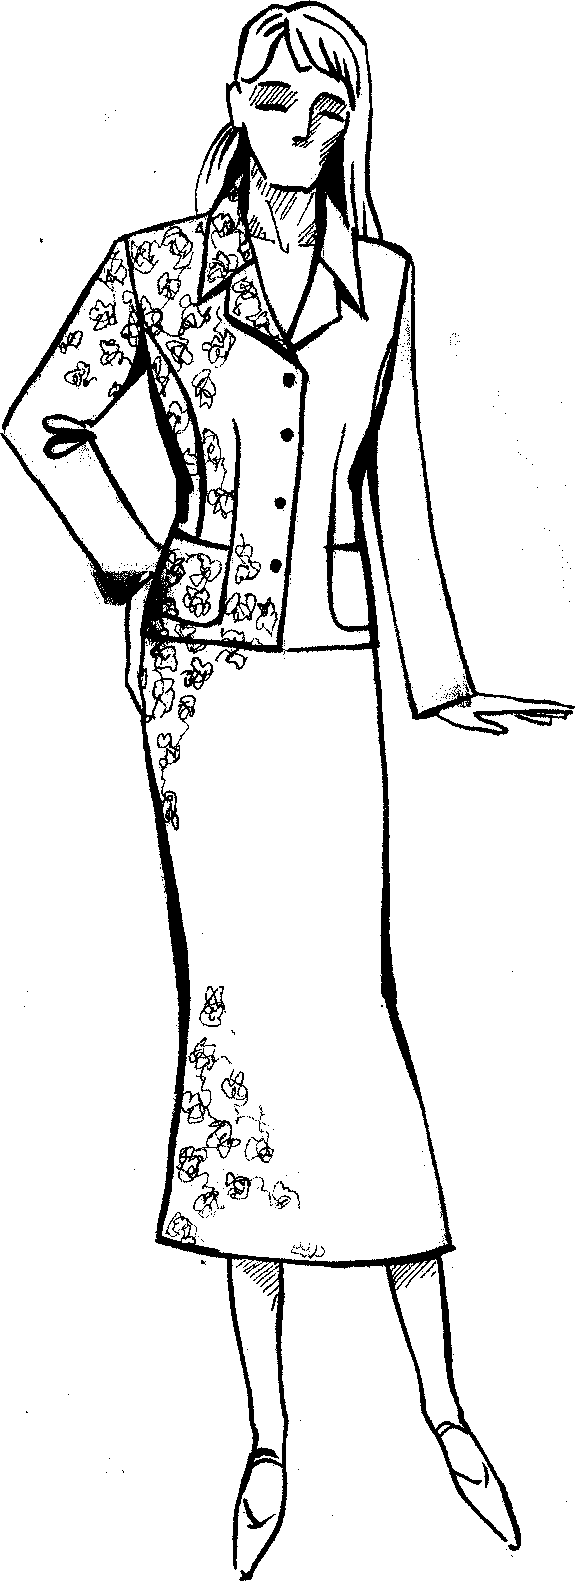
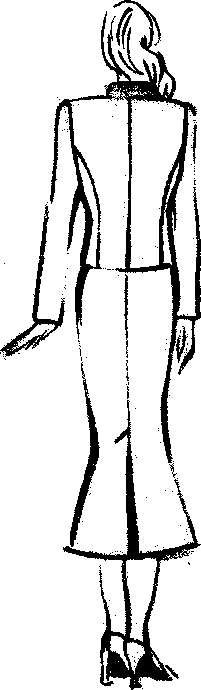
Рис. 4. Модель Б
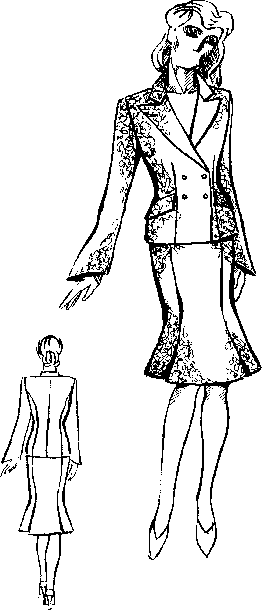
Рис. 5. Модель В
Спинка жакета со швом по середине и рельефами. Рукава длинные, расширенные, со скосом по низу.
Юбка шести клинка, повторяющая форму фигуры к низу имеет расширении по типу " годе".
1.5 Выбор материалов
Ц е л ь ю данного подраздела является выбор и обоснование материалов для предлагаемых моделей соответствующих данным техническому заданию и особенностям модели.
Для осуществления выбора необходимых материалов рассмотрим:
физико-механические свойства тканей [8, с. 154 ];
типы и виды тканей и фурнитуры [9, с. 24 ].
Свойства тканей для предлагаемых моделей, своими пластическими свойствами, степенью драпируемости определяют характер формы ( мягкость, текучесть, скульптурную четкость, жесткую сухость), и ее конструктивное решение.
Драпируемость – способность образовывать симметрично складывающиеся округлые складки. Драпируемость зависит от структуры ткани и ее поверхностной плотности. Чем мягче ткань и чем больше ее поверхностная плотность, тем выше её драпируемость и наоборот.
Хорошей драпируемостью обладают шелковые ткани, главным образом из натурального шелка, особенно утяжеленные и штапельные ткани. Несколько меньшей – шерстяные ткани и еще меньшей -хлопчатобумажные.
Сминаемость – способность образовывать складки и морщины в результате деформации изгиба и сжатия. Сминаемость тканей зависит от свойств волокон, из которых выработана ткань, от структуры пряжи и от характера отделки ткани. Ткани, выработанные из шерсти, натурального шелка, синтетических волокон, малосминаемы.
Усадка – сокращение размеров ткани при замачивании, стирке или В.Т.О. Это отрицательное свойство ткани, оно приводит к значительным потерям в производстве. В производстве усадка тканей составляет 3,5%.
Усадка тканей свыше 4% в изделии не допускается. Износ и износостойкость. Причиной износа тканей является воздействие сложного комплекса различных факторов: механических, физико– химических и биологических. К механическим воздействиям относятся истирание и утомление от многократных растяжений и изгибов. Большое значение имеет продолжительность воздействия на ткань того или иного фактора одновременно или последовательно действующих факторов, приводящих к её разрушению в различных частях одежды. Однако изнашивается одежда преимущественно от истирания, особенно на локтях, коленях, внизу юбки и брюк, по краям карманов и низу рукавов в изгибе воротников. Износостойкость может быть повышена путем укрепления отдельных деталей одежды ( тесьмой внизу брюк и т.д.).
Трение и ценность – зависят от природы волокон, а так же от структуры их поверхности.
Немаловажное значение в эксплуатации одежды имеют силы трения и усталость материалов. Они влияют на качество изделий и удобство пользования ими. Например, подкладочные ткани должны обладать хорошим скольжением для удобства надевания и снятия одежды, для лучшей стойкости к истиранию.
Пылеёмкость - зависит от структуры ткани, вида волокон и характера отделки ткани. Больше всего загрязняются шерстяные ткани. Т. к. волокна – шерсти имеют чешуйчатый ствол, способствующей скоплению частиц пыли.
Прорубаемость. При изготовлении одежды игла может повредить ткань, что отразится на качестве и внешнем виде, и эксплуатации изделий Повреждения выражаются в частичном или полном прорубании нитей. По линии швов видны концы разорванных волокон, особенно после стирки изделия, и прочности ткани, а также от соответствия номера иглы и ниток, виду ткани и от состояния игл.
Шелковые ткани вырабатываются как из натуральных нитей так же и из вискозных, капроновых, ацетатных и триацетатных нитей, из вискозных
волокон в смеси с другими волокнами. В настоящее время широко применяются объёмные эластичные и др., синтетические нити.
Вырабатываются шелковые ткани гладкими , пестроткаными, с печатным рисунком, с отделкой тиснением, плиссированием и т. д.,
Наличие синтетических волокон и нитей положительно влияет как на качество тканей, как и на внешний вид, повышает их несминаемость и износоустойчивость, уменьшает усадку при стирке и облегчает уход за одеждой в процессе эксплуатации. Данные приведены в табл. 7
Таблица 7 Показатели физико – механических и технологических свойств
|
Наименование материала |
Стандартные нормы Материалов |
Физико – механические свойства |
Технологические свойства |
||||||
| ширина, см | масса, 1 м,г |
%содержания натуральных волокон |
несминаемость, % | усадка, % | устойчивость к окраске | осыпаемость | прорубаемость | способность к формобразованию | |
|
"Афро"Италия "Арад"Италия Костюмная Подкладочная ткань |
140 150 140 150 |
200 200 220 109 |
- 15 - 50-вискозы |
20,3 - - 20,3 |
- - - 4 |
прочная прочная прочная прочная |
1,8 1,8 1,8 3,4 |
- - - 4,5 |
средняя средняя средняя малая |
Для проекта выбраны смесовые ткани, в составе которых 20% натуральных волокон и 80% - П.Э., или 95% - П.Э и 5% - спандекса. Такие ткани в современной обработке обладают такими свойствами как драпируемость, несминаемость, удлиняют сроки к истиранию и износу ткани, что в настоящее время очень актуально.
В качестве подкладочных материалов к одежде различного назначения используют шелковые и хлопчатобумажные ткани, тонкие гладкие синтетические, трикотажные полотна. К ним относятся: карманные ткани и используемые для подкладки карманов трикотажные полотна. Подкладочные материалы улучшают внешний вид и эксплутационные свойства швейных изделий. Они должны быть легкими, обладать устойчивостью к истиранию, раздвигаемости нитей в швах, их окраска устойчива, устойчивость к действию трения, пота и химической чистке.
В зависимости от поверхностной плотности подкладочные ткани можно разделить на легкие (до 90 г/м), средние (91 – 110 г/м) и др.
По волокнистому составу шелковые подкладочные ткани можно разделить на девять групп: 1я- из вискозных нитей в основе и утке; 2я –из вискозных нитей и вискозной пряжи в утке; 3я – из вискозных нитей в основе и ацетатных нитей в утке; 4я – из вискозных нитей в основе и триацетатных нитей в утке; 5я – из вискозных нитей в основе и хлопчатобумажной пряжи в утке; и т.д., Основные виды тканей – саржа, сатин – дубль, подкладочная ткань, атлас.
Подкладочные ткани по износостойкости, усадке, поверхностной плотности, внешнему виду должны соответствовать материалам верха, применяемым для одежды.
Выпускают гладкоокрашенные, пестротканые в полоску и в клетку и с эффектом шанжан.
Прокладочные ткани применяют при изготовлении одежды для прокладки в борта, полочек, воротник, рукава в нижней части, подогнутых кроев деталей с целью сохранения формы изделий (жакет, жилет, и т.д.,) Прокладочные ткани помещают между основной тканью одежды и подкладочной. От этих тканей требуются хорошая пластичность при В.Т.О. и
Устойчивость придания формы, поэтому они должны быть прочными, малорастяжимыми, жесткими и обладать такой же усадкой, как и материал верха одежды.
Ткань для клеевой кромки и клеевые прокладочные материалы изготавливают путем нанесения на одну сторону ткани (сплошного, точечного или в виде полос), дублирование исходных данных материалов на каландаре под давлением и термофиксации при температуре 125 – 135*С. Для изделий подвергающихся стирке, применяют полиэтилен высокого давления.
Применяют также нити и клеевую паутинку.
Нетканые клеевые полотна отличаются разнообразной поверхностной плотность (30 – 300 г/м) и толщиной (0,25 – 1мм). В зависимости от волокнистого состава они могут различные. Они обладают хорошей жесткостью, воздухопроницаемостью, гигроскопичность, безусадочностью.
Застежки молнии состоят из двух рядов звеньев, укрепленных на полосах ленты, замка, который при передвижении замыкает или размыкает звенья, и ограничителя хода замка.
Детали застежки вырабатываются из стальной ленты холодного проката, из нержавеющей стали, латуни и пластмассы. В зависимости от ширины звеньев в замкнутом состоянии застежка молния подразделяется на особо мелкие – до 3мм, мелкие – 3-5мм, средние – 5-7мм, крупные- 7-10мм. Длинна замка - 120;150;180;200;250;300мм.
Застежки молнии должны быть аккуратно и точно собраны, чтобы замок не застревал при движении, а звенья не разъединялись самопроизвольно. Замок должен плавно и свободно передвигаться по всей длине застежки – молнии и закреплять её в любом месте.
Пуговицы применяют для застегивания и украшения изделий.
Пуговицы можно проклассифицировать:
по назначению (пальтовые, пиджачные, платьевые, брючные, бельевые, форменные и детские);
по используемому материалу (пластмассовые, металлические, керамические, деревянные, костяные, перламутровые и др.,);
по способу изготовления ( литые, прессованные, механически обработанные, штампованные, сборные);
по форме ( круглые, овальные, шарообразные, четырёх и треугольные, цилиндрические);
по характеру лицевой поверхности ( гладкие, рельефные);
по способу прикрепления к одежде ( с двумя, четырьмя отверстиями, с ушком, с полупотайным ушком);
по способу отделки – рядовые (без рисунка и отделки) и отделочные ( с перламутровым рисунком, с рисунком, инкрустацией и т.п.,)
Размер пуговиц принято обозначать диаметром или максимальным размером (мм). Толщина пуговиц должна быть не менее 1,6мм.
Свойства пуговиц в основном определяются свойствами материалов, из которых они изготовлены.
По форме пуговицы должны отвечать утвержденным эталонам.
Рисунок на лицевой поверхности должен быть правильно расположен и четко выполнен. Поверхность пуговиц должна быть без царапин, трещин, ямок, бугров, пятен, острых мест, пузырьков. Пуговицы не должны ломаться при падении с высоты 1,5см. В воде они не должны изменять своих свойств и внешнего вида. При выдерживании вводе при температуре 20*С в течение 24 часов, водопоглащаемость пуговиц из фенопластов не должна превышать 1-3%, из аминопластов - 2%, из галолита -7%. Пуговицы не должны менять окраску, форму и внешний вид под действием света.
Таблица 8 Характеристика фурнитуры
| Характеристика, конструкция | Пуговицы | Застежка молния |
| с двумя и четырьмя отверстиями | с неразъёмным ограничителем | |
|
Диаметр, мм Размер отверстия, мм Расстояние между центрами отверстия, мм. Толщина, мм. Длинна, мм. Ширина замыкаемых звеньев Материалы из которых изготовлена фурнитура Теплостойкость, С* Хим. Устойчивость Разрывное напряжение замкнутых звеньев Сопротивление фиксации замка, даН Сопротивление сдвигу замка, даН Усиление передвижения замка, даН не более |
18 – 22 2 4 1.5 - - Полипропилен Полиамидная Смола 100 Устойчивы - - - - |
- - - - 180 5 лента-капрон 90-100 Устойчивы 1,2 20 17 1,2 |
Для разработки комплекта, женской нарядно – повседневной назначения средней возрастной группы, были предложены модные ткани, их фактура, цветовое решение которых отвечает модному направлению и применительно к рассмотренному ассортименту.
1.6 Эскизный проект
Ц е л ь – установление принципиальных конструктивно – технологических решений проектируемых изделий. В подразделе показаны конструкция чертежей проектируемых моделей, которые соответствуют эскизам. Конфигурация и размеры деталей должны обеспечить удобство изделий в статике и динамике, хорошую посадку на фигуре человека.
В данном разделе представлены основные этапы построения чертежа базовой конструктивной основы женского комплекта. В табл. 9,10,11,12 и13 приведены значения прибавок и припусков на свободное облегание к конструктивным участкам приведены расчетные формулы для определения основных конструктивных параметров чертежа комплекта.
Величины композиционных прибавок зависят от направления моды и определяются на перспективный период рекомендациями ведущих моделирующих организаций.
Отечественная методика конструирования (ЕМКО – членов СЭВ), Единый метод конструирования одежды, изготавливаемой по заказам населения (ЦОТШЛ). Исходными данными для расчетов при построении чертежа основы служат размерные признаки типовых фигур и величин конструктивных прибавок к ним. Которые выбираются в зависимости от силуэта, покроя, объёма проектируемого изделия и вида используемого материала. Разработка комплекта послужила основой для всех последующих её вариаций, она явилась исходной базовой конструкцией.
Создание высококачественного образца изделия является результатом творчества, сущность которого составляют процессы проектирования и конструирования
На этом уровне и разрабатывались все последующие модели, на одной конструктивной основе. Графическая часть представлена на плакатах и в прил. 3 Абсолютные величины измерений типовой женской фигуры, принятые приразработке конструкций моделей костюмной группы, прибавки насвободное облегание к основным участкам чертежа конструкции приведены в табл. 9.
Таблица 9 Абсолютные величины измерений типовой женской фигуры, принятые при разработке конструкций моделей костюмной группы
| Наименование измерений фигуры | Условные обозначения | Фигуры 176-96-100 | |||
| измерения фигуры | прибавки на свободное облегание | величина, см | |||
|
измерения фигуры |
прибавки на свободное облегание | ||||
| Рост | Р | - | 176 | - | |
| Полуобхват шеи | Сш | Пшгор | 17,9 | 1 | |
| Полуобхват груди 1 | Сг1 | - | 43,3 | - | |
| Полуобхват груди2 | Сг2 | - | 46,4 | - | |
| Полуобхват груди3 | Сг3 | Пг | 44 | 7,7 | |
| Полуобхват талии | Ст | Пт | 32.6 | Жакет | Юбка |
| - | 5.0 | ||||
| Полуобхват бедер | Сб | Пб | 48 | 5.0 | 1.0 |
| Ширина груди | Шг | Пшп | 16.9 | 0.3 | |
| Расстояние от линии талии сзади до высшей точки проектируемого плечевого шва у основания шеи | Дтс2 | Пдтс2 | 45.1 | 1.0 | |
| Расстояние от высшей точки проектируемого плечевого шва у основания шеи до линии талии спереди | Дтп2 | Пдтп2 | 45.2 | 1.5 | |
| Высота груди | Вг2 | - | 25.4 | - | |
| Расстояние от высшей точки проектируемого плечевого шва у основания шеи до уровня задних углов подмышечных впадин | Впрз2 | Пспр | 21.9 | 4.5 | |
| Высота плеча косая | Впк2 | Пвпк | 44.4 | 3.3 | |
| Ширина спины | Шс | Пшс | 17.3 | 1.2 | |
| Ширина плечевого ската | Шп | - | 13.5 | - | |
| Обхват плеча | Оп | Поп | 27.1 | - | |
| Передне-задний диаметр руки | dпзр | Пшпр | 9.8 | - | |
Таблица 10 Расчет чертежа конструкции жакета
| Обозначение и расчетная формула участка конструкции | Расчет, величина участка,см. |
| Модель 1 | |
| Расчет ширины изделия по участкам: | Построение спинки |
|
А0а = Шс+Пшс - спинка аа2 =dпзр +Пшпр - пройма а1а2 = Шг+(Сг2-Сг1)+Пшп-полочка А0а1=А0а+аа2+а1 а2 -все изделие |
17.3+ 1.2=18.5 9.8 +3.5= 13.3 16.9+(46.4-43.3)+0.3=20.3 18.5+13,3+20,3=52,1 |
|
Расчет участков по вертикали от точки А0: А0У =0.4Дтс2 -уровень лопаток А0Г=Впрз2+Пспр -уровень глубины проймы А0Т=Дтс2+Пдтс - уровень линии талии ТБ = 0.5Дтс2-2 - уровень линии бедер |
0.4 x 45.1=18.0 21.9 + 4.5 = 26.4 45.1 +1. =46.1 0.5x 45.1 – 2.0 =20.6 |
|
Расчет участка горловины спинки: А0А2=Сш/3 +0.5+Пш.гор - ширина горловины А0А =А2А1=А0А2/3 - высота горловины |
17.9 / 3+ 0.5+1.0=7,5 7.5 / 3 = 2.5 |
| АН = Ди + Пдтс - длина изделия | 80.5 + 1.0 =81.5 |
|
Построение линии плечевого контура и участка проймы спинки: А2П1=Шп+доп. Расшир.+Ппос. определение ТП1=Впк2 +Пвпк конечной плечевой линии П2Г1 Г1П3 =П2Г1/ 3 +2.0 -точка касания проймы с вертикалью из точки "а" Г1Г2 = 0.5 Шпр-середина проймы Г1 ; 1 |
13.5 +0.3+ 0.7=14.5 44.4 + 1.7 = 46.1 21.6 21.6 / 3+ 2=9.2 0.5 x 13.3 = 6.6 3.5 |
|
Определение положения и параметров горловины полочки: Т3А3=Дтп2 +Пдтп - уровень вершины горловины А3А31 - отвод линии полузаноса вверху А31А4+А0А2 – 0.5 - ширина горловины А31А5 - глубина горловины |
Построение полочки: 45.2 + 1.5=46.7 1.5 7.5 – 0.5 =7.0 10.5 |
|
Построение нагрудной вытачки: Г3Г6 =Г3Г4 / 2 -расстояние от линии полузаноса до конца нагрудной вытачки. А4Г7=Вг2 + 0.5Пдтп - положение конца вытачки А4А9=2(Сг2- Сг1)+ 0.5-1.0 -раствор вытачки |
20.3 / 2 = 10.2 25.4+0.5X1.5 =26.2 2(46.4 – 43.3) +0.5=6.7 |
|
Построение линии плечевого контура и участка проймы полочки: Г4П4=П2Г1 – 0.5 Г4П6=Г4П4 / 3 (П6- точка касания проймы с вертикалью из "а2") П6П61 -вспомогательный отрезок Из точки П61,как из центра, радиусом П61П4 проводят влево дугу и на ней находят точку П5 А9П5=Шп+(доп. расширение) Г4-2 |
21.6 -0.5=21.1 21.1 / 3 = 7.0 0.6 13.5 +0.3 = 13.8 2.3 |
|
Особенности конструктивного решения спинки и полочки: Уплощение формы изделия в области груди: Исключают нагрудную вытачку путем перевода ее раствора в свободу облегания по пройме. Наиболее просто это можно осуществить с помощью шаблона. Вырезается лекало участка полочки с левой стороной вытачки и плечевой линией. Линию вытачки на шаблоне совмещают с правой стороной нагрудной вытачки чертежа (А4Г7), фиксируют новое положение плечевой линии и оформляют новую линию проймы. Уточнение баланса плечевых точек. В результате перевода раствора нагрудной вытачки в свободу облегания по линии проймы, увеличилась длинна проймы полочки, тем самым , нарушился баланс уровней плечевых точек, обеспечивающих типовое положение плечевых швов в изделии. Чтобы восстановить баланс уровней плечевых точек, необходимо сократить часть величины удлинения проймы полочки и, соответственно, на такую же величину увеличить проймы спинки |
|
|
Величина изменения уровней плечевых точек спинки и полочки: П1П11= П51П51 А2А21=А4А41 - перевод начальных точек плечевых срезов спинки и полочки. П11(П1)П12=П51(П51)П51 -величина сокращения длинны плечевых срезов Плечевой шов в изделии направлен в сторону спинки, поэтому последующее уточнение положения конечных плечевых точек полочки и спинки в связи с переводом нагрудной вытачки отсутствует 0.7 2.5 |
|
Таблица 11 Расчет чертежа конструкции втачного рукава
| Обозначение и расчетная формула участка | Расчет,величина участка, см |
| О1О2=ОО1(с чертежа изделия)-2.5 - высота оката | 22.2 – 2.5 = 19.7 |
| Шрук=0.5(Оп+Поп) - ширина рукава в готовом виде О1Рп=О1Рл=Шрук /2 |
0.5(27.1+8)=17.5 17.5 /2=8.7 |
|
О3М=Друк-1+высота плечевой накладки -длина рукава О3Л=О3М /2 +3 -уровень локтя |
63.-1+1.5=63.5 63.5 /2+3=34.7 |
| ЛЛ1 - прогиб переднего переката | 1 |
|
ММ1=Шрук внизу М1М2 -скос низа рукава |
14.3 1 |
| Л2Л3 -величина выпуклости линии локтевого переката | 1 |
|
Оформление линии оката: Рп-1=Г4Г6 1-1 РлР3=Г1П3 Р3Р3 Р3Р3 О3О5=О2О3 /2-2.0 О2О6=О2О4 /2 О5-2 О6-3 |
7 1 9.2 1.5 0.5 8.7 /2-2 =2.4 8.7 /2=4.4 2.3 1.2 |
| Обрисовать на кальку или резцом на бумагу нижний контур проймы от точки П6 , не доходя до точки 1 на 1.5-2.0см. Вырезанное лекало контура проймы положить на чертеж рукава так, чтобы точка 1 совпала с т. П6, а нижний контур касался линии РпР1, определяющей высоту оката, и обрисовать контур линии проймы на чертеже. Далее подвести эту линию плавно к т. Р3 | |
|
РпР1=Л1Л4=ММ3=ММ5=Л1Л5=РпР5-ширина переднего переката РлР2 Л3Л6=Л3Л7 Особенности конструктивного решения нижней части рукава: О1О11 Р5Р5 Р5Р51 РлР4 Р5Р51=Р1Р11 4-5 |
3.5 1.5 1.0 1.0 0.3 3.2 1.2 3.2 1.0 |
Построение формообразующих линий переднего, локтевого и нижних срезов, оката и вытачки верхней части рукава, оката нижней части рукава показано на прил. В
Таблица 12 Расчет участков чертежа конструкции юбки
| Обозначение и расчетная формула участка конструкции. | Расчет, величина участка, см |
|
ТН=Ди+Пр-прибавка линии низа. ТБ - уровень линии бедер ББ1=Сб+Пб –ширина юбки по линии бедер ББ2= 0.5ББ1-1-положение бокового на линии бедер Т2Т20 -уровень талии сбоку wВ=(Сб+Пб)-(Ст+Пт) ББ3=0.4ББ2+0.5 -положение задней вытачки Б1Б4=0.4Б1Б2+0.5-положение передней вытачки. 0.4wВ -раствор задней вытачки 0.4wВ - раствор боковой вытачки 0.2wВ - раствор передней вытачки Т1Т 01– уровень линии талии спереди |
87+1= 88 21. 48 +1 = 49 0.5 x 49.-1 = 23.5 0.5 (48. + 1)-(32.6+5) = 11,4 0.4 x 23.5 = 9.4 0.4 x 11.4 = 4.6 0.4 x 11.4 = 4.6 0.2 x 11.4 = 2.2 0.5 |
| Построение формообразующих линий верхнего и нижнего краев, боковых срезов, уровни разрезов показаны на рисунке. | |
1.6.1 Конструкция узлов деталей технического проекта. Расчет эффективности выбранных методов обработки и оборудования
В качестве исходных данных приняты методы изготовления изделий и оборудования в действующим потоке. Для сравнения используются методы передовых отечественных и зарубежных предприятий. Для обоснования затрат времени изготовления наиболее сложных узлов изделия проводится сравнительный анализ их трудоёмкости и оценка эффективности рекомендуемого метода.
Предпочтение отдается методам, способствующим в первую очередь повышению качества изготавливаемого изделия. Снижению их трудоёмкости, материалоёмкости, применению перспективного и современного оборудования.
Расчет показателей приводится по следующим формулам:
1.Степень механизации труда:
Сmex=Пmex/П,( 1.1 )
гдеПmex - количество механизированных операций по последовательности обработки узла;
П – общее кол-во операций в последовательности обработки узла.
2.Снижение затрат времени:
Сзвр= Ту –Тпр / Тух100%, ( 1.2 )
гдеТу – трудоёмкость обработки узла в действующем потоке;
Тпр – трудоёмкость обработки узла в проектируемом методе.
3.Рост производительности руда:
Пт = Ту – Тпр /Тпрх 100%. ( 1.3 )
После окончательного выбора методов обработки и оборудования в разделе приводятся сборочные схемы узлов изделия, а также характеристика рекомендованного оборудования для сборки изделия и влажно – тепловой обработки изделия (табл.14).Характеристика оборудования для ниточного соединения деталей и изделий представлена в табл. 13.
Таблица 13 Характеристика оборудования для ниточного соединения деталей и изделий
| Оборудование, предприятие изготовления |
Тип или класс машины |
Мax частота гл. вала |
Длина стежка мм. |
Механизм переме – щения материала |
Иглы |
Толщи-на пакета, мм. |
Технологическая операция оборудования |
|
Одноигольная стачивающая машина. Ао "Орша"-Белорусия |
131- 12+3 |
5000 |
1.7- 4.0 |
Нижний реечный транс- портер |
90- 100 |
4 |
стачивание деталей из средних ткани костюмных челночным швом |
|
М-на шв. 1622кл ОЗ "Легмаш" |
3536- 24/54 |
4000 | 2.0 |
Специаль ный |
100- 110 |
5 | для прокладыва-ния силков на деталях кроя верхней одежды |
|
Машина Шв. Выме- Точная 2222кл. ОЗ "Лгмаш" |
483-G | 6000 |
1.7- 4.5 |
нижняя |
75, 90, 100 |
5 | выполнение сметочных, заметочных, выметочных работ: прокладывание ниток по мело-вым линиям |
|
Машина- полуавтомат 62761- РЗZкл. "Минерва" (ЧССР) |
73 401-РЗ | 4000 | 6-37 | нижняя | 90-100 | 3-4 | выполнение фигурных петель с глазком и поперечной закрепкой. |
|
Полуавтомат для изготовления прямых петель Ф "JUKU" |
LBH- 780U |
5000 | - |
нижняя зубчатая рейка |
OP 5# 11 #14 |
3 | изготовление петель прямыхнаизделии |
|
Машина шв. двухигольная пятиниточного стежка |
51- 2845* 4.8 |
3500 |
1.5- 4.0 |
нижняя зубчатая рейка |
90, 100, 110. |
Шир. Обмет. 3-6мм. |
стачивающее- обметочная |
|
Машина- полуавтомат для пришивания пуговиц. Ф. "PFAFF" |
3306- 15/12. |
5000 | 9-24 | нижняя |
ОР 3#11 #14 |
пришивает пуговицы с двумя и четырь-мя отверстиями челночными стежками, диам. Пуговицы 15-35мм. |
Таблица14 Характеристика оборудования для влажно – тепловой обработки и склеивания
|
Вид оборудования, предприятие изготовитель |
Усилие прессова-ния. КН. | Тип привода |
Способ нагревания подушки |
Температура нагрева подушки |
Выполненная операция | ||
| верх | нижн | верх | нижн | ||||
|
Пресс 318АВ "Зюсман" |
20 |
Электро- механич |
электр | паровой | 80 - 90 |
105- 110 |
Разутюживание, дублирование, заутюживание, приутюживание сутюживание посадки, деталей изделия. |
|
Пресс легкий гладильный ПЛГС, Легмаш |
6.3 | гидравли-ческий | электри-ческий | паро-вой |
100- 200 |
105- 110 |
Разутюживание срезов, заутюживание |
|
Пресс СS-363кл. Паннония |
30-100 | электричес-кий | электри-ческий | пар-вой | 80-100 | 150-160 |
Дублирование полочек и других деталей одежды внутр процессная и окончат ВТО |
|
Отпарочный аппаратАОБ-3 ГЗ "Легмаш" |
20-30 | электричес-кий | - | паро-вой | 90-100 | - |
Снятие лас с готового изделия |
|
Утюг электро паровой УПП-5М ОЗМ |
- | электричес-кий | - | паро-вой | - | 90-110 |
Внутри процессная окончательная ВТО деталей изделия |
| Щетка ЭЩП-ОДМ-1 для чисткиизделий | - | - | - | - | - | - | Чистка готовых изделий |
|
Пульвери- затор П-3 ГЗ "Легмаш" |
- | - | - | - | - | - | Увлажнение ткани при ВТО |
| Приспособле-ние для вывертывания | - | - | - | - | - | - | Вывертывания уголков воротников, манжет, клапанов, и. т.д. |
|
Откидная направляющая линейка 916721/30519244703600 Прокладывание отделочных строчек по краям деталей. |
|||||||
| Комплект утюжильных колодок: универсальна для приутюживания: прямых швов, швов рукавов, швов обтачивания, плечевых швов и шва втачивания воротника в горловину. | |||||||
Таблица15 Анализ методов обработки воротника
| Наименование неделимой операции | Действующая | Рекомендованная | ||||
|
спец. разряд. |
затраты времени |
обору-дование приспо-собленя |
спец.разр | затраты времени |
оборудова-ние приспо-собленя |
|
| Стачивание нижнего воротника из двух частей | м/2 | 17 | 1022.к | м/2 | 14 | пресс |
| Разутюживание шва стачивания нижнего воротника | п/2 | 24 | С29н | м/2 | 20 | пресс |
| Обделка и обрезка нижнего воротника. | р/3 | 54 | Мел, ножницы | р/3 | 45 | Ножницы |
| Наделка линии обтачивания воротника | р/3 | 23 | Мел | р/3 | 19 | Мел |
| Обтачивание нижнего воротника верхним воротником | м/4 | 80 | 297кл | м/4 | 67 | 2222кл |
|
Выворачивание воротника на лицевую сторону и выправление в углах Взметывание воротника по отлету и концам |
р/3 с/н |
2272 |
- 1022 |
р/2 с/4 |
1860 |
- 2222кл |
| 292 | 243 | |||||
Таблица16 Анализ прорезного кармана с клапаном
| Наименование неделимой операции | Действующие | Рекомендуемое | ||||
|
Спец разряд |
Затраты времени |
Оборудование и приспособления |
Спец разряд |
Затраты времени |
Оборудов. приспсобл |
|
| Сдублировать клапаны с прокладкой | п/4 | 30 | Сs-394 | п/4 | 25 |
318 АВ "зюсман" |
| Обтачать клапан | м/4 | 94 | 297кл | м/4 | 79 | 2222кл |
| Высечь припуски, вывернуть клапан | р/3 | 50 | ножницы | р/3 | 42 | ножницы |
| Проутюжить клапан | у/3 | 62 | СS-394 | у/3 | 52 |
318 АВ "зюсман" |
| Нанести на клапан линии притачивания | р/3 | 45 | мел | р/3 | 38 | мел |
| Притачивания клапанов, подзоров к полочкам с одновременным разрезанием входа в карман | м/5 | 137 | 297кл | м/5 | 114 | 2222кл |
| Разрезание полочек в концах карманов. | р/4 | 30 | ножницы | р/4 | 25 | ножницы |
| Разутюживание швов притачивания обтачки перегибая подкладку в сторону изнанки | У/4 | 106 | CS-394 | у/4 | 88 |
318 АВ "зюсман" |
| Притачивание подкладки с подзором по шву притачивания клапанов | м/4 | 55 | 297кл | м/4 | 46 | 2222кл |
| Настрачивание верхней рамки с закреплением концов поперечной строчкой | м/4 | 76 | 297кл | м/4 | 63 | 2222кл |
| Стачивание подкладки карманов | м/3 | 60 | 297кл | м/3 | 50 | 2222кл |
| 745 | 622 | |||||
Схема обработка прорезного кармана с клапаном приведена на рис. 6.
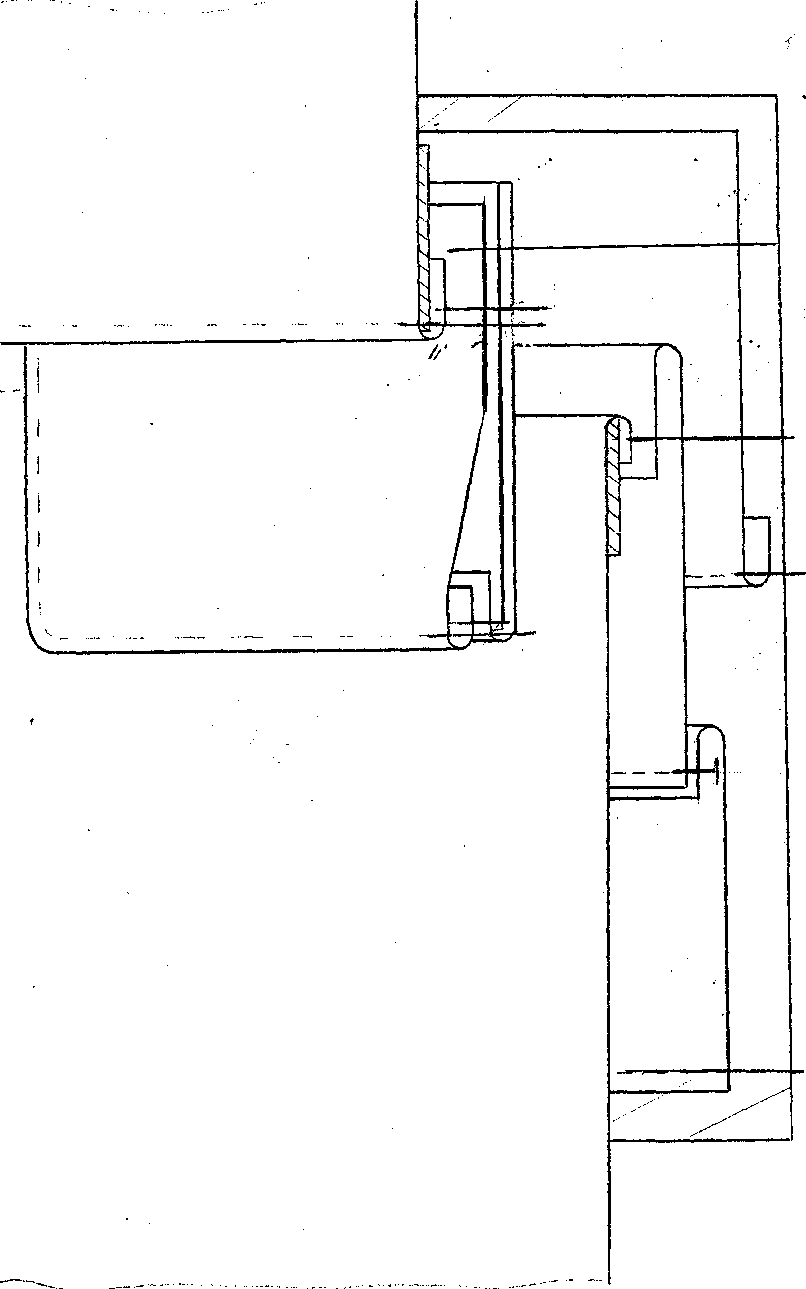
Рис. 6 Схема обработка прорезного кармана с клапаном
Детали:
0.1-полочка
0.2-долевик
0.3-клапан
0.4- прокладка клапана
0.5-подклапон
0.6-подзор
0.7-обтачка
0.8-подкладка кармана.
Схема обработки воротника приведена на рис. 7.
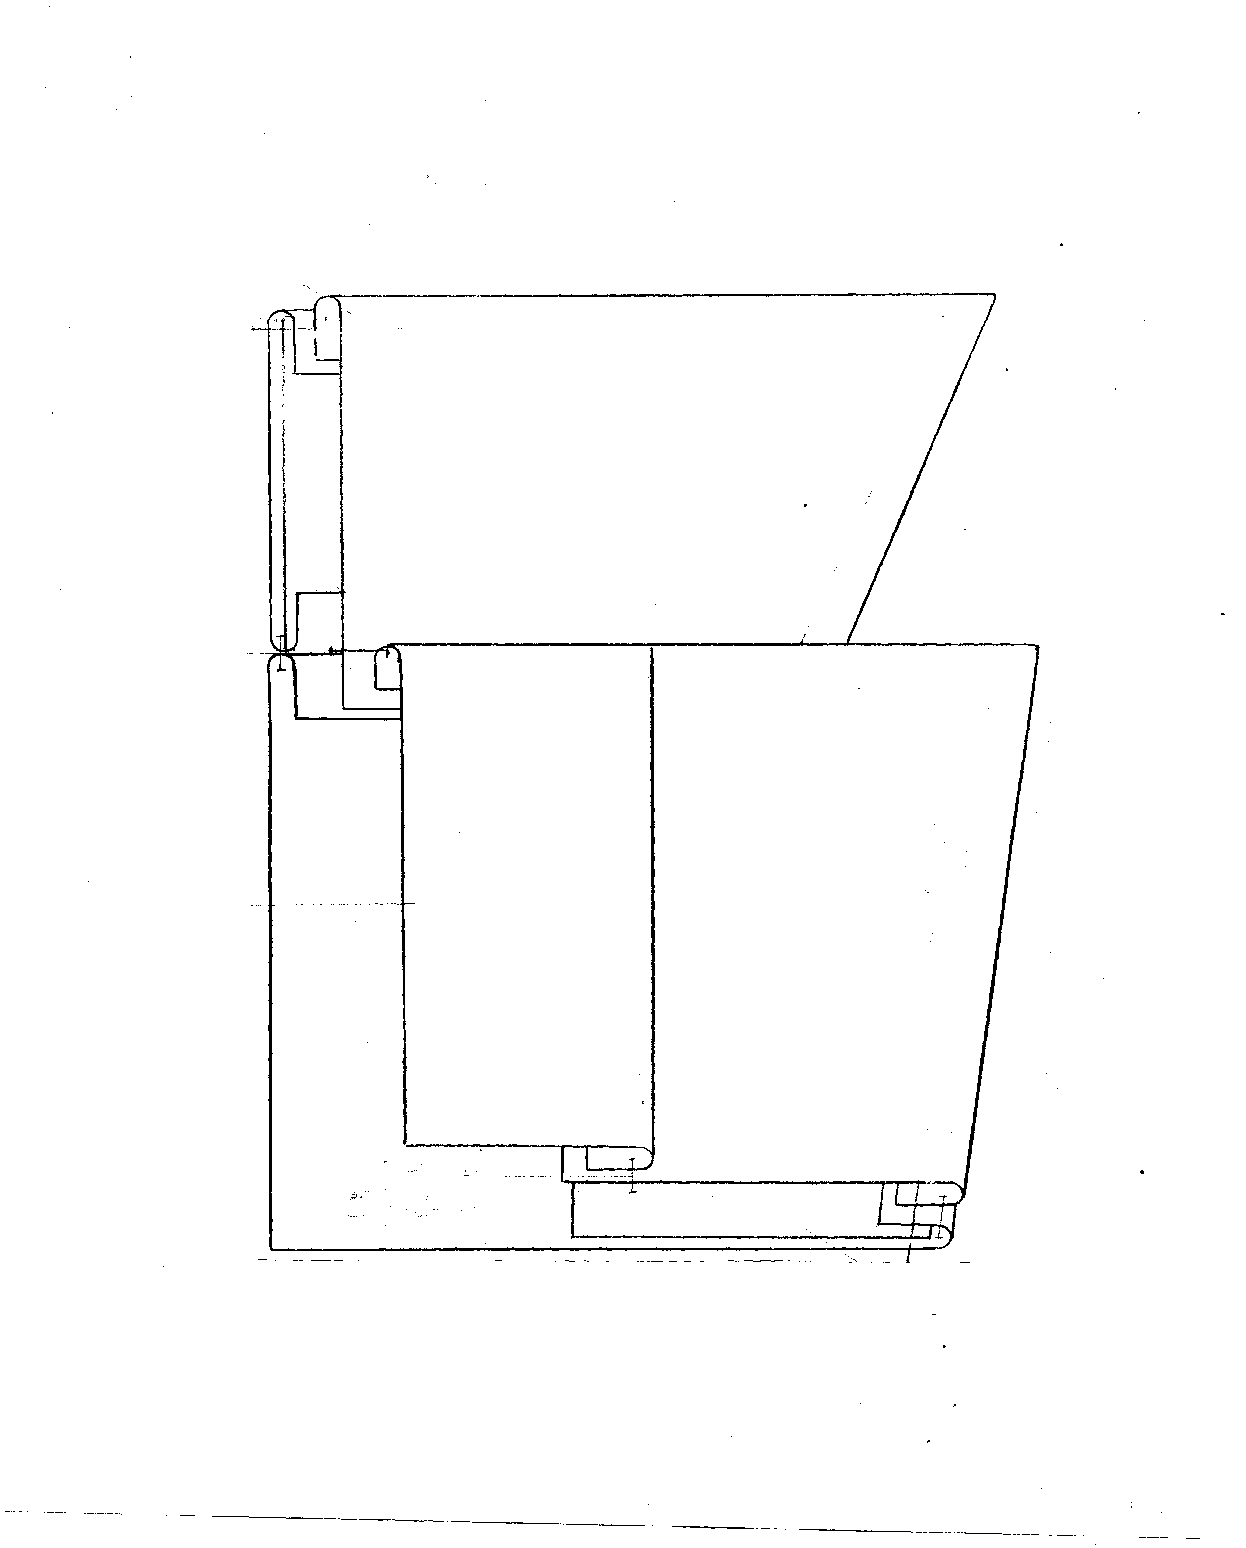
Рис.7 Схема обработки воротника.
Детали:
01-полочка
02-подборт
03-нижний воротник
04-прокладка нижнего воротник
05-верхний воротник
06-подкладка
07-прокладка полочки.
Произведем расчеты:
1.Снижение затрат времени по изделию:
Сзвр = Тд – Тпр / Тд х 100%;
Сзвр = 6037,3 -5807,3 / 6037,3 х100%=3,8%.
2. Производительность труда:
Пт = Ту – Тпр /Тпр х 100%;
Пт = 6037,3 – 5807,3 /5807,3 х 100% = 3,9%
3.Степень механизации труда:
Сmex = Пmex /П;
Сmex = 104/141 = 0,73.
Таблица 17 Показатели эффективности методов обработки
| Показатели эффективности сравниваемых методов обработки узла |
Ед. изм. |
По узлам | По изделию | ||
|
в дейст. потоке |
проектиру-емом |
в дейст. потоке |
проектиру-емом | ||
|
1. Затраты времени 2. Количество неделимых операций 3. Степень механизации 4. Степень затрат времени 5. Рост производительности труда |
С Ед % % % |
1387 32 0,5-0,6 - - |
1157 32 0,75 16,5 19,8 |
- 141 0,5-0,6 - - |
- 141 0,73 3,8 3,9 |
1.6.2 Обоснование методов обработки
В данном подразделе приводится :
выбор параметров влажно – тепловой обработки изделий, наименование материалов, температура и время обработки (табл.18.);
обоснование режимов клеевых соединений, назначение клеевого соединения, режимы склеивания (табл.19);
характеристика машинных строчек, которые применяются при изготовлении изделий (табл.20).
Таблица18 Параметры влажно-тепловой обработки изделия
| Наименование материала |
Температура прессования К (С) |
Усилие прессования, Па | Время обработки, с | Увлажнение, % к массе материала | ||
| Пресс | Утюг | Пресс | Утюг | |||
| Смесовая шелковая ткань | 120 | 100 | 3 .10’’-1,2. 10 | 5-12 | 25 | 20-30 |
| Шелковая ткань П.Э. | 110 | 90 | 3 .10’’ | 10 - 19 | 25 | незначительное |
| Смесовая шелковая ткань | 120 | 100 |
10’’- 3 . 10’’ |
15-20 | 25 | незначительное |
| Подкладочные ткани | 140-160 | 160-180 |
0,015- 0,15 |
10-45 |
Не более 30 |
незначительное |
Таблица 19 Параметры образования клеевых соединений деталей изделия
| Назначение клеевого соединения |
Клеевой материал, марка |
Вид клеющего вещества | Режимы склеивания | ||
| Темпера-тура, (С) | Время прессо-вания | Давление прессова-ния, МПа | |||
| Дублирование деталей прокладывание по низу изделия, по линии проймы для повышения их устойчивости к растяжению во время носки |
Клеевая кромка |
Клеевой порошок П-12/6/66 |
150-160 | 20-40 | 0,03-0,05 |
| Дублирование крупных деталей полочки, бортов ,нижнего воротника, лацканов |
Ворсовая ткань с клеевым покрытием |
П-54 | 150-160 | 20-30 | 0,03-0,05 |
| Для незаметного закрепления краев деталей(бортов, лацканов, низа изд) когда не прокладываем отделочную строчку |
Клеевая паутинка Ту-6-06-32-275-80) |
ПА-548 | 140-160 | 20-40 | 0,03-0,05 |
| Прикладки в воротник, борта, клапана, пояса |
Нетканая ткать с регулярным точечным покрытием |
Клеевой порошок П-12/6/66 |
120-140 | 15-30 | 0,03-0,05 |
Таблица 20 Характеристика машинных строчек и швов, применяемых при изготовлении изделий
| Наименование шва | Конструкция шва |
Виды применяемых стежков |
Применение в изделии | Характеристика шва | Номер ниток | Номер и тип иглы | ||
|
ширина, мм |
кол.востеж-ков в10мм | х/б | шелк | |||||