Технологический процесс сборки деталей. Винтовые передачи. Технологический расчет втулки КТС 02
 -
стойкость
инструмента;
 -поправочный
коэффициент;
t- глубина резания;
 x,y
- показатели
степеней.
 =182;
 =(30-60)
мин;
 =0,12;
 =0,30;
х=0,13
Поправочный коэффициент рассчитываем по формуле[7]
 =
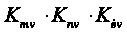 ,
где
 -
коэффициент,
учитывающий
качество
обрабатываемого
материала
заготовки;
 -
коэффициент,
учитывающий
состояние
поверхности;
 -
коэффициент,
учитывающий
качество материала
инструмента.
 =1
;
 =1;
 =1;
 =1∙1∙1=1
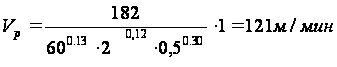
Частоту вращения шпинделя при обработке рассчитываем по формуле [7]
 ,
где
 – скорость
резания, м/мин;
 –
диаметр
поверхности,
мм.
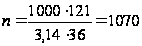 мин

Осевую
силу резания
 рассчитываем
по формуле [7]
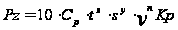 ,
где
 –
постоянный
коэффициент;
 –
поправочный
коэффициент;
 ,
n, x –
показатели
степеней.
=55;
=0,66;
n=-0; x=1.0 [7];
Поправочный коэффициент рассчитываем по формуле [7 ]
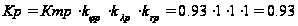
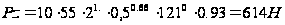
Мощность резания рассчитываем по формуле [7]
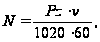 (3.39)
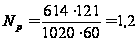 кВт.
Мощность
двигателя
главного привода
станка
 =10
кВт, К.П.Д. привода
станка
 =0,85.
Тогда
 ,
(3.40)
 =10·0,85=8,5
кВт.
 ,
т.е. 1,2<8,5
Таким образом, привод станка обеспечивает обработку при заданных режимах.
Техническое нормирование. Тип производства массовое, в котором в качестве нормы времени рассчитывается штучно-калькуляционное время [12]
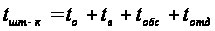 ,
где
 –
основное время;
 вспомогательное
время;
 время
на обслуживание
рабочего места;
 -
время на отдых;
Расчёт нормы времени на операцию 010Токарная с ЧПУ.
Основное время рассчитываем по формуле [1]
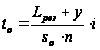 ,
где
 длина резания,
 =60мм;
 величина
врезания и
перебега,
 1мм
 количество
рабочих ходов,
 ;
 подача
на оборот,
 0,5мм/об;
 число
оборотов,
 1070мин.
Основное время на черновое точение:
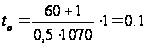 мин
Вспомогательное время рассчитываем по формуле [1]
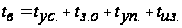
где
 время на установку
и снятие детали,
 0,27мин;
 время
на закрепление
и открепление
детали [14];
 время
на приемы управления
станком[14];
 время
на измерение
детали[14].
Время на приемы управления детали состоит из:
Времени включения станка кнопкой:
 мин
Время на измерение детали:
 мин
Вспомогательное время
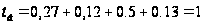 мин
Оперативное время рассчитывается по формуле
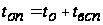
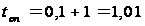 мин
Время на обслуживание и отдых в массовом производстве по отдельности не определяются. Оно задается в процентах от оперативного времени
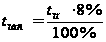 =
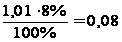 мин
Штучно-калькуляционное время составляет
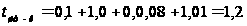 мин.
Расчет коэффициента загрузки станка
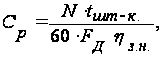
где N – годовой объем выпуска деталей;
FД – действительный годовой фонд времени;
N=1800;
 =4016
ч.
По ГОСТ 3.1121-84 рассчитанному коэффициенту закрепления операций соответствует массовому тип производства.
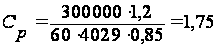
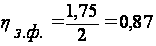
Список используемых источников
1 Технология машиностроения.Курсовое и дипломное проектирование.Под редакцией М.Ф.Пашкеаича, Минск 2010.
2 Горбацевич, А.Ф., Курсовое проектирование по технологии машиностроения: учебное пособие для вузов/ А.Ф. Горбацевич, В.А. Шкред. – Мн,: Выш. шк., 1983. – 256 с.
3 Справочник технолога-машиностроителя. Т.1 / Под ред. А.Г. Косиловой, Р.К. Мещерякова.– М.: Машиностроение, 1985.
4 Режимы резания металлов: Справ. / Под ред. Ю.В. Барановского - М.: Машиностроение, 1972.
5 Логвин,В.А Методические указания по выполнению контрольной работы для студентов специальностей 1-36 01 03 «Технологическое оборудование машиностроительного производства» заочной формы обучения./В.А. Логвин, П.Ф.Котиков, - Могилев: ГУ ВПО БРУ,2010.
6 Справочник технолога-машиностроителя. Т.2 / Под ред. А.Н. Малова,– М.: Машиностроение, 1972.
7 Справочник технолога-машиностроителя. Т.2 / Под ред. А.Г. Косиловой, Р.К. Мещерякова.– М.: Машиностроение, 1985.
8 Технология машиностроения : учеб. пособие /М.Ф. Пашкевич [ и др.]; под ред .М.Ф. Пашкевича.- Минск: Новое издание,2008-478 с. : ил.
9 Балабанов, А.Н. Краткий справочник технолога-машиностроителя.-М.:Издательство стандартов, 1992.-464 с.
10 Минаков, А.П. Методические указания по выполнению контрольной работы для студентов специальностей 1-36 01 03 «Технологическое оборудование машиностроительного производства» заочной формы обучения./А.П. Минаков, И.Д. Камчинская - Могилев: ГУ ВПО БРУ,2010.
11 ГОСТ 26645-85 Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку.
12 Общемашиностроительные нормативы времени вспомогательного на обслуживание рабочего места и подготовительно-заключительного для технического нормирования. Массовое производство. – М.: Машиностроение, 1974.
Размещено на