Технологический процесс ремонта тележек модели 18-100
ВД
12 НФМ
1
СКБ 15
(ТЕХНОС(
| 17 | Приспособление для нагружения тележки | ТЛ-49 | 1 | Р=6стм |
| 18 | Конвейер для триангелей | - | 1 | Длина 24м, N=3кВт |
| 19 | Стол для разборки и испытания триавнгелей | - | 1 | Р=95-100стм, N=3 атм |
| 20 | Приспособление для установки резиновых втулок в подвеску тормозного башмака | - | 1 | Р=6кВт |
| 21 | Пресс для клеймения подвесок тормозного башмака | - | 1 | Р=100атм, N=3кВт |
| 22 | Пресс для пружин | ТЛ43 | 1 | - |
| 23 | Приспособление рассверловки | ТЛ 074 | 1 | - |
| 24 | Установка для клепки фрикционных планок боковых рам тележек грузовых вагонов | УКФП-01.00.00.ПС | 2 | Р=24-26тс |
| 25 | Манипулятор тележек | МТ 00.000 | 1 | Q=2т |
| 26 | Линия для ремонта тележек грузовых вагонов | УРОБ 00.000 | 1 | Производительность 20 тележек в сутки |
Значение трудоёмкостей узлов на отделениях производственного участка по ремонту тележек
Участок по ремонту тележек можно разделить на позиции ремонта деталей тележек, что и составит мощность участка.
на позиции восстановления надрессорных балок на полуавтомате ПДО-517 с источником питания ВДУ-506 восстанавливают 8 балок в сутки (240 – в месяц, 2880 – в год); на автомате УВПНБ с ВДУ-506 под слоем флюса 4 балки в сутки (120 балок в месяц, 1440 балок в год), после чего балки отправляются на механическую обработку на специальный фрезерный станок ФБ-01 (г. Реж) для обработки подпятника под зеркало производительность которого составляет 4 балки в сутки (120 балок в месяц, 1440 балок в год), при механической обработке наружного и внутреннего бурта производительность горизонтально-расточного станка 16 балок в сутки (480 балок в месяц, 5760 балок в год);
на позиции наплавки боковых рам с помощью ПДГО-508 и источника питания ВДУ-506 ремонтируют 12 боковых рам в сутки (360 боковых рам в месяц, 4320 боковых рам в год), после чего боковая рама отправляется на фрезерный станок Ф0131 для механической обработки челюстного проема производительность которого составляет 24 боковые рамы в сутки (720 боковых рам в месяц, 8640 боковых рам в год);
на позиции восстановления резьбы триангелей на установке НОТР-1 и полуавтомате ПШ-107 с источником питания ВС-300 восстанавливают 20 триангелей в сутки (600 триангелей в месяц, 7200 триангелей в год). Триангели до и после наплавки отправляются на токарно-винторезный станок16К20 производительность которого составляет 22 в сутки (660 триангелей в месяц, 7920 триангелей в год);
на позиции восстановления тормозных башмаков восстанавливают 80 тормозных башмаков в сутки (2400 тормозных башмаков в месяц, 28800 тормозных башмаков в год), 60 подвесок в сутки на полуавтомате (1800 подвесок в месяц, 21600 подвесок в год) с последующей механической обработкой на станках 6Н82 горизонтально-фрезерном и М-165 токарно-винторезном, производительность которых составляет 140 тормозных башмаков в сутки (4200 тормозных башмаков в месяц, 50400 тормозных башмаков в год).
Система оплаты труда
Форма организации и стимулирования труда – бригадная. Это создает условия для наиболее полного использования рабочего времени членов бригады, оборудования и оснастки, повышения содержательности труда, роста разносторонней квалификации рабочих и стбильного выполнения производственных заданий.
Нормирование труда работников участка по ремонту тележек производят на основании сборника «Типовые нормы времени на ремонт тележки модели 18-100 повышенной работоспособности к проекту М – 1698 2001г.», хронометражей и фотографий рабочего дня.
Нормы времени установлены в человеко-часах и от количества исполнителей не зависят. Разработаны они применительно к технологическому процессу и выполняемому объему работ в местных условиях.
Оплата труда рабочих производится сдельно-примиально и повременно-примиально. Премирование рабочих осуществляется за высокое качество выполняемой работы при условии выполнения установленных заданий.
Премия выплачивается в соответствии с действующим Положением о премировании ремонтного вагонного депо Челябинск. Премирование производится на основе индивидуальной оценки труда каждого работника и его личного вклада в общие результаты коллектива. Сумма средств на премирование помесячно определяется по отдельным структурным подразделениям исходя из средств, выделенных на это по результатам финансово-хозяйственной деятельности. Размер средств на премирование утверждается руководителем организации.
Для премирования рабочих устанавливаются основные показатели и условия премирования с условием конкретных задач, стоящих перед каждым структурным подразделением по конкретным результатам работы коллектива, конкретные размеры ежемесячной премии устанавливаются по каждой профессии отдельно.
Оплата труда рассчитывается сдельно-примиально:
слесарю р.п.с.
газорезчику
электросварщик ручной сварки (н/б, б/р, башмаки, подвески)
Оплата труда рассчитывается повремменно-премиально:
старшему мастеру
сменному мастеру
бригадиру (всех наименований)
оператору ЭВМ
токарю (нарезка резьбы)
стропальщику
фрезеровщику
токарю-расточнику
слесарю р.п.с. (ремонт триангелей)
Отдельные работники, виновные в нарушении технологической, трудовой дисциплины, а также требований по технике безопасности и охраны труда, ухудшении качества выпускаемой продукции (работ) и других производственных упущениях, могут быть полностью или частично лишены премии, приказом начальника депо или по табелю старшего мастера участка.
Технологический штат участка по ремонту тележек
Основные производственные обязанности и тарифно-квалифицированные характеристики профессий работников сформулированы в технологических картах, должностных инструкциях и "Едином тарифно-квалификационном справочнике работ и профессий рабочих народного хозяйства РСФСР".
Расчет численности рабочих каждой профессии произведен по трудоемкости работ на одной тележке в зависимости от годового плана ремонта тележек.
Присвоение рабочему квалификационного разряда или его повышение производится с учетом сложности работ, после проверки теоретических знаний и практических навыков, сдачи экзаменов, в комиссии депо.
Все значения трудоёмкости (Н) взяты по расценочной ведомости на ремонт тележек грузовых вагонов, разработанной в соответствии с типовыми нормами времени и утверждённой начальником вагонного депо в 2005 году.
Списочный контингент рабочих определяется по формуле:
Pсп = Ряв * К,
где К – коэффициент перевода явочного контингента в списочное (коэф. замещения для слесарей принимаем К=1,17; для электросварщиков принимаем К=1,1)
Расчет
основных работников
участка:
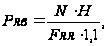
где Ряв- явочное контингент рабочих
N - план ремонта тележек на 2005г.
Н - трудоемкость работ (чел./ч)
FЯВ- годовой фонд рабочего времени одного явочного рабочего 1981ч. на 2005г.)
1,1 – норма выработки
1. Слесарь по р. п.с. по ремонту тележек:
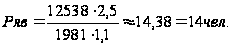
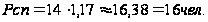
2. Слесарь по р.п.с. по ремонту триангелей:
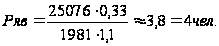
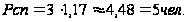
Технологический штат участка
| Наименование профессий | Разряд |
Контин гент, чел. (с учетом замещения) |
|
| Слесарь по РПС (конвейер) |
7 6 5 |
5 5 4 |
|
| Слесарь по РПС (триангель) | 4 | 4 | |
| Слесарь по р.п.с. (зап.части) | 4 | 1 | |
| Электросварщик ручной сварки (н/б, б/р) | 5 | 11 | |
| Электросварщик ручной сварки (башмаки, подвески) | 5 | 4 | |
| Токарь по нарезке резьбы | 2 | 5 | |
| Бригадир (освобожденный н/б, б/р) | 1 | 8 | |
| Бригадир (освобожденный по продлению срока службы литых деталей тележки) | 1 | 8 | |
| Фрезеровщик | 6 | 8 | |
| Токарь-расточник | 6 | 4 | |
| Оператор ЭВМ | 4 | 4 | |
| Стропальщик | 4 | 4 | |
| Электрогазосварщик (триангель) | 2 | 4 | |
| Газорезчик | 4 | 4 | |
| Бригадир (освобожденный конвейер) | 8 | 4 | |
| Бригадир (освобожденный) | 8 | 3 | |
| Мастер | 10 | 1 | |
| Старший мастер | 12 | 1 | |
|
ИТОГО: |
74 |
||
| Ремонт вагонов заводов промышленности | |||
| Слесарь по РПС |
7 6 5 |
1 1 2 |
|
| Газорезчик | 4 | 1 | |
| Токарь-расточник | 6 | 1 | |
| Фрезеровщик | 6 | 2 | |
| Фрезеровщик | 6 | 2 | |
| Электросварщик ручной сварки (н/б, б/р) | 5 | 2 | |
| Электросварщик ручной сварки (башмаки, подвески) | 5 | 1 | |
|
ИТОГО: |
13 |
||
|
ВСЕГО: |
87 |
||
Организация работы производственного участка
Структура управления.
(ВЧДР)
Электрогазосварщик сварщик
маляр (лаборант)
слесарь р.п.с. оператор ЭВМ
газорезчик фрезеровщик
токарь-расточник стропальщик
Работой участка по ремонту тележек руководит старший мастер, работающий ежедневно с 8.00 до 17.00, который в свою очередь подчиняется заместителю начальника депо по ремонту.
Работой участка по ремонту тележек с 8.00 до 20.00 ежедневно руководят два сменных мастера, работающих по два дня. Сменные мастера подчиняются старшему мастеру участка по ремонту тележек.
С 20.00 до 8.00 бригадир участка по ремонту тележек находится в оперативном подчинении сменного мастера вагоносборочного участка.
Работой бригады руководит бригадир, который подчиняется сменному и старшему мастеру участка по ремонту тележек.
На отделении восстановления деталей тележек руководит бригадой сварщиков бригадир по сварке, работающий на ежедневке с 8.00 до 17.00.
Сведения о ремонтируемом узле вагона
Техническая характеристика тележки модели 18-100.
Число осей: 2
Масса, т: 4.8
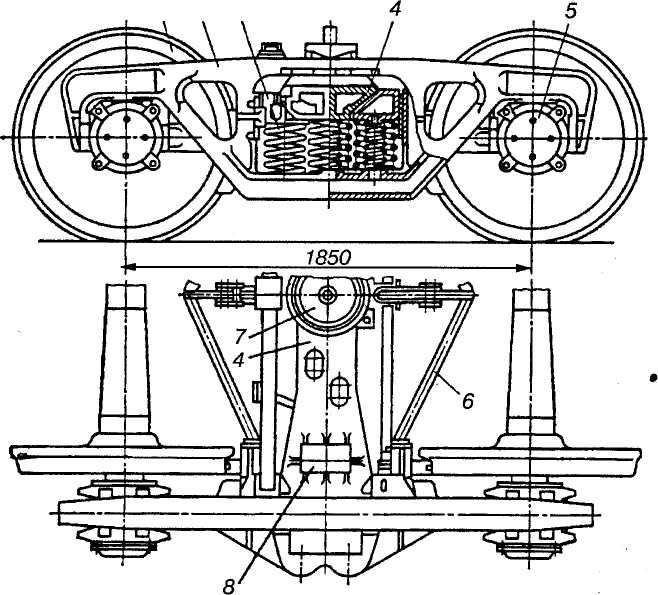
База, мм:1850
Конструктивная скорость, км/ч: 120
Расстояние от уровня головок рельсов до опорной поверхности подпятника, м: 0.806
Тип рессорного подвешивания: одинарное центральное
Гибкость рессорного подвешивания, м/МН: 0.125
Статический прогиб от массы брутто, мм: 48
Тележка состоит из двух колесных пар 1, четырех букс 5, двух литых боковых рам 2, двух комплектов центрального рессорного подвешивания 3, литой надрессорной балки 4 и тормозной рычажной передачи 6. Тормоз тележки — колодочный с односторонним нажатием колодок. Связь рамы с буксами — непосредственная челюстная, опора кузова на тележку через подпятник 7 надрессорной балки, а при наклоне кузова — дополнительно через скользуны 8. Тележка допускает осевую нагрузку до 230 кН (23,5 тс) при скорости движения 120 км/ч и 235 кН (24 тс) при скорости 100 км/ч.
1 2 3
Основные неисправности
Боковая рама
Измерение базового размера «М» производить шаблоном Т.914.01.000 на высоте 60 мм от низа внутренней грани наружной челюсти буксового проема боковой рамы.
Контроль базового размера « М» боковой рамы 2180 – 2192 мм, разница в размерах «М» боковых рам одной тележки допускается не более 2 мм.
Контроль разности размеров плоскости установки фрикционной планки до наружной плоскости буксового проема производится штангеном Н Т.914.03.000
Неподвижный упор штангена (поз.1) установить на привалочную плоскость фрикционной планки, а подвижный упор (поз.2) выдвинуть до упора на внутреннюю грань наружной челюсти боковой рамы и зафиксировать винтом (поз.3), по шкале нониуса со стороны подвижного упора определить размер «Н1». Аналогичным образом произвести измерение с противоположной стороны боковой рамы и определить размер «Н2».Разница между полученными размерами с двух сторон (Н1 – Н2) для одной боковой рамы не должна превышать 3мм.
Контроля размера между ограничительными буртами для фрикционного клина
Контроль размера 134 – 138 мм между направляющими буртами для фрикционного клина вести шаблоном Т.914. 07.000
Измерения производить в 2-х местах снизу и сверху каждого бурта.
При износе до 144 мм восстанавливать наплавкой, более 144 мм – браковать.
Контроль ширины буксового проема и челюстей боковых рам вести шаблоном Т. 914.04.000
Контроль ширины буксового проема:
334 - 338 мм – без ремонта;
свыше 354 мм – брак
339 -354 мм – ремонт;
Контроль ширины буксовых направляющих
158 – 161 мм – без ремонта
Свыше 177 мм – брак
162 – 177 мм – ремонт
В обоих случаях измерения производить в 2-х местах на высоте 30 мм и 130 мм от нижней кромки челюсти.
Контроль размера между фрикционными планками боковых рам вести штангеном ФП Т.914.02.000
Шаблон раздвинуть до соприкосновения с планками и закрепить стопорным винтом. Измерения произвести с двух сторон. За действительный принять максимальный размер. Разность между max и min размерами определяют величину непараллельности по горизонтали. Для измерения уширения планок по вертикали движок опустить на высоту 170 +10мм). Разность показаний размера вверху и внизу является величиной уширения. Уширение по вертикали от 4 до 10мм. Непараллельность планок в горизонтальной плоскости – не более 3мм. На боковых рамах с фрикционными планками по проекту М 1698 контролируемый размер центральном подвешивании 628 – 636 мм для боковых рам изготовленных до 1997 года и 630 – 636 мм для боковых рам изготовленных после 1997 года (при контроле этого размера следует учитывать толщину неподвижной планки и отсутствие подвижной планки толщиной 6 мм.)
Надрессорная балка
Приспособление ИН - 107 вести контроль базовых размеров надрессорной балки (поз.1) устанавливается крайними движками (поз.2) на скользуны надрессорной балки, а поцентру втулкой в шкворневое отверстие. Два движка (поз. 3) на расстоянии (120мм от центра шкворневого отверстия)позволяют замерить высоту скользуна относительно опорной поверхности подпятника ( до 1986г - 76+2-1; после 1986г - 83+2-1 ). Два движка необходимы для того, чтобы замерить равномерность износа по всей опорной поверхности подпятника.
Также контролируется расстояние от центра шкворневого отверстия до середины скользуна (762±3) по обе стороны разница не более 1мм.
Крайние движки приспособления (поз.2) установить на края опор скользунов. Движки приспособления (поз.3) опустить до соприкосновения с опорной поверхностью подпятника, считать показания движка по нониусу.
Контроль наклонных плоскостей (полноты призмы) размер 174 – 179 мм надрессорной балки вести шаблоном Т. 914.05.000
1. При измерении длины опорной поверхности призмы размер вычислить как 175,5мм (базовый размер) плюс алгебраическая сумма показаний движка, умноженная на коэф.1,41.
2. При измерении углов наклона боковых плоскостей ползунок опустить на высоту 60( +-5)мм от опор, движок переместить до контакта с наклонной плоскостью. Затем ползунок поднять на высоту 130 ( +-5)мм от опор и вновь произвести измерение. Разность показаний движка между верхним и нижним положением ползунка составляет отклонение угла наклона боковой плоскости призмы. Повторить измерения противоположной плоскости. Суммарная разность показаний движка между верхним и нижним показанием ползунка с двух сторон составляет суммарное отклонение углов наклона.
Предельно допустимое отклонение углов наклона на сторону не допускается.
Штанген Т.914.06.000 для контроля диаметра, глубины, толщины внутреннего и наружного буртов подпятника
1. При измерении диаметра движок поз.2 установить на штрих с цифрой 30, горизонтальной нижней поверхностью линейки поз.1 штанген установить на наружные бурты подпятника, прижать к упорной поверхности движок поз.2, установленный на цифру 30. правый движок поз.3 переместить до контакта с противоположной стороной упорной поверхности и по шкале правого движка определить диаметр подпятника. Контроль производить в 2-х взаимнноперпендикулярных направлениях относительно продольной оси балки.
Диаметр (измерение также производится ШЦ 1-400-0,1) подпятника без ремонта 305,8 (307,4 мм)* для вагонов-собственности, а при ремонте тележек с элементами модернизации 302,5+1,5(302,5+1,5). При оставшейся толщине наружного бурта не менее 15 мм на расстоянии 10 мм от верхней грани наружного бурта, менее 15мм – брак.
2. Для измерения глубины опорной поверхности планку вертикального движ- ка поз.4 опустить до соприкосновения с опорной поверхностью полпятника.
Для балок изготовленных до 1986 г. глубина подпятника без ремонта – 23-26 мм; свыше 26 мм до 33мм – ремонтировать; более 33мм – браковать. Для балок изготовленных после 1986г. глубина подпятника без ремонта 28-33 мм (при постановке прокладки М1698.01.000 СБ растачивается до 36±1 мм), свыше 33 мм до 38 мм- ремонтировать, более 38 мм – браковать.
3. При измерении толщины наружного бурта подпятника неподвижный упор поз.5 должен плотно прилегать к наружной поверхности бурта. Подвижный упор поз.2 переместить до соприкосновения с внутренней поверхностью наружного бурта и закрепить стопорным винтом. По делениям шкалы линейки определяется толщина наружного бурта подпятника. Допускаемые размеры толщины наружного бурта указаны в п.1.
4. При измерении толщины внутреннего бурта подвижные упоры поз.6 прижимаются к наружной и внутренней поверхностям бурта и закрепляются стопорными винтами. Количество делений на линейке между движками покажет толщину внутреннего бурта. Толщина внутреннего бурта не менее 7 мм, менее 7 мм-брак рассверливать отверстие под шкворень и вваривать втулку 54 мм х 78 мм х 35 мм..
Контроль высоты опоры скользуна относительно опирания надрессорной балки (309 – 315) мм на рессорный комплект, вести приспособлением ИН - 052
Приспособление имеет риски ПР и НЕ (поз.1) Установить нижнюю губку приспособления (поз.2) на опорную поверхность для пружин , верхнюю (поз.3) - на опору скользуна.
Шаблон –щуп Т.914.21.000 для контроля величины зазоров между скользунами тележки и рамы вагона
Плоскую часть основания завести в зазор между скользунами, нажать курок , вставка опустится. Отпустить курок. Вынуть приспособление из зазора и по положению указателя на шкале втулки определить величину зазора.
Шаблон Т.914.18.000 для контроля величины завышения, занижения фрикционного клина относительно опорной поверхности надрессорной балки
Правую сторону стрелки шаблона установить под опорную поверхность фрикционного клина, левую- под надрессорную балку в месте опирания76шггггг на наружную пружину, при этом отклонение вертикальной стрелки вправо покажет величину занижения клина, влево величину завышения клина.
Требования охраны труда
Общие требования
К работе по ремонту тележек допускаются мужчины не моложе 18 лет, прошедшие при поступлении на работу предварительный медицинский осмотр, вводный и первичный инструктаж, обучение, стажировку и проверку знаний, после чего им выдается удостоверение по охране труда.
В процессе работы, работники проходят повторные (не реже одного раза в 3 месяца), внеплановые по поступлению указаний, телеграмм вышестоящих организаций; целевые инструктажи при выполнении не основной работы, а также периодические медицинские осмотры один раз в год, согласно Приказа МПС №90 от 14.03.96 «О порядке проведения предварительных и периодических медицинских осмотров работников и медицинских регламентах допуска к профессии».
Работнику участка по ремонту тележек необходимо знать:
- правила оказания первой (до врачебной) помощи;
- требования техники безопасности, электро-, промышленной безопасности производственной санитарии и пожарной безопасности;
- правила по охране труда при техническом обслуживании и ремонте грузовых вагонов;
выполнять:
- работу, входящую в его обязанности;
- безопасные приемы труда;
-содержать в исправном состоянии и чистоте инструмент, средство индивидуальной защиты;
-проходить по территории депо по установленным маршрутам, проходам;
- правила внутреннего распорядка;
- требования режимов труда и отдыха;
- работу, инструментом ударного действия, в защитных очках.
Запрещается:
находиться под поднятым и перемещаемым грузом;
перебегать пути перед движущимся транспортом;
наступать на электрические провода, кабели.
Работнику необходимо выполнять требования пожарной безопасности:
курить в отведенных и приспособленных для этого местах;
- знать и уметь пользоваться первичными средствами пожаротушения.
Работники следят за исправностью спец. одежды, своевременно сдают ее в химчистку.
Пищу следует принимать в специально отведенных для этого комнатах, столовой при депо.
Перед едой необходимо тщательно вымыть руки теплой водой с мылом.
Требования безопасности перед началом работы
Одеть исправную спец. одежду, спец. обувь: застегнуть на пуговицы обшлага рукавов; заправить свободные концы одежды; не носить спец. одежду расстегнутой и с подвернутыми рукавами
Подготовить и проверить наличие и исправность инструмента. Неисправный инструмент заменить на исправный.
Проверить освещенность рабочего места
Требования нахождения работников в тележечном участке
Работники, находящиеся в тележечном участке передвигаясь по свободным проходам, обращают внимание на находящиеся на пути прохода запасные части, детали.
Работникам запрещается находиться в зоне подъема, перемещения и опускания грузов.
Содержание рабочих мест
Рабочие места и проходы к ним содержат в чистоте, не загромождая их запасными частями, снятыми деталями и посторонними предметами.
Детали и инструмент размещать так, чтобы работа с ним не вызывала лишних движений.
Детали и инструмент укладывать в местах, исключающих их падение.
Сбор мусора, металлолома, производится в специальную тару, размещенную в отведенных местах. По мере накопления в таре мусора (металлолома) она вывозится.
На таре четко наносится номер тары, собственный вес тары, грузоподъемность и принадлежность.
Требования безопасности при ремонте тележек грузовых вагонов
Снятие рамы тележки с колес производить с помощью специальных грузоподъемных кранов и грузозахватных приспособлений.
Разборку рамы тележки производить исправным инструментом.
Снятие триангелей с рамы тележки производить кран - укосиной.
Триангель разбирать и собирать на специальном стенде (столе).
Ремонт и транспортирование тележек грузовых вагонов производится механизированным способом. Разборка, сборка и перемещение литых деталей тележек производиться с помощью грузоподъемных механизмов и специальных приспособлений.
Тележки или группа колесных пар закрепляются тормозными башмаками, а отдельно стоящие колесные пары - деревянными клиньями,
При демонтаже неисправных деталей необходимо применять соответствующий инструмент, обеспечивающий при этом безопасность проходящих или работающих рядом людей.
Для транспортирования узлов, деталей тележки используются подъемно-транспортные средства. Выполнение работ с помощью грузоподъемных механизмов необходимо производить в рукавицах и касках.
При производстве погрузочно-разгрузочных работ рабочие места находятся вне линии перемещения тележки грузоподъемными средствами.
Перед выкаткой тележки из моечной машины зафиксировать технологические ворота фиксаторами.
При движении конвейерной линией бригадир убеждается в отсутствии людей в зоне перемещения конвейера.
Требования к ручному инструменту
Во избежание травм запрещается работать неисправным инструментом.
Прежде чем приступать к работе, необходимо убедиться в полной исправности инструмента и правильности насадки на рукоятку молотка, кувалды, зубила и другого инструмента ударного действия.
К молоткам и кувалдам предъявляются следующие требования:
бойки должны иметь гладкую, слегка выпуклую поверхность без сколов, косины, выбоин, трещин;
- деревянные рукоятки изготовлены из сухой древесины твердых лиственных пород (бук, граб, береза), гладко обработаны без выбоин и сколов, без сучков и косослоя;
- у рукоятки кувалды в поперечном сечении иметь овальную форму, которая утолщается к свободному концу, чтобы при взмахах рукоятка самозаклинивалась в руке;
- боек молотка надежно насажан на рукоятку, рукоятка расклинена;
- не допускаются к работе инструменты с повреждениями (выбоинами, сколами) рабочих концов, с заусенцами и острыми ребрами и на боковых гранях в местах, зажимаемых рукой, с трещинами, заусенцами и скопами на затылочной части, с перекалом рабочего органа. При рубке металла зубилом рабочий надевает защитные очки.
Клин или зубило при работе кувалдой следует удерживать клинодержателем с рукояткой длиной не менее 700 мм.
Разрешается работать напильниками, ножовками