Технологический процесс восстановления коленчатого вала ЗМЗ-53
Реферат
Пояснительная записка содержит: 38 листов, 3 рисунка, 10 таблиц, 4 источника, 1 приложение.
КОЛЕНЧАТЫЙ ВАЛ, ВОССТАНОВЛЕНИЕ, ОПЕРАЦИИ, НАПЛАВКА, НОРМЫ ВРЕМЕНИ, РЕЖИМЫ РЕЗАНИЯ.
Объектом исследования является коленчатый вал ЗМЗ-53 изготовленный из ВЧ-50-15.
Цель работы – разработать технологический процесс восстановления коленчатого вала ЗМЗ-53.
В процессе работы были выбраны: рациональный способ восстановления, разработаны режимы восстановления, определены нормы времени выполнения операций, проведена технико-экономическая оценка технологического процесса восстановления.
Область применения - автоколонна, ремонтное предприятие.
Эффективность проекта обусловлена научным подходом к решению поставленных задач и его экономической целесообразностью.
Содержание
Введение
1. Краткое описание детали, принцип работы и возможные неисправности
2. Выбор средств измерения
3. Определение дефектов деталей и коэффициентов их повторяемости
4. Построение гистограммы распределения износов
5. Выбор рационального способа восстановления
6. Расчет основных режимов нанесения покрытия
6.1. Сущность способа восстановления наплавкой под легирующим флюсом по оболочке
6.2. Разработка режимов восстановления
7. Расчет режимов механической обработки нанесенного покрытия
8 Определения норм времени выполнения операции
9. Технико-экономическая оценка технологического процесса восстановления коленчатого вала двигателя ЗМЗ-53
Список использованных источников
Введение
В новых условиях хозяйствования, когда в сельскохозяйственном производстве после капитального ремонта эксплуатируются более 50 % тракторов и 75 % двигателей, необходимо увеличивать темпы технического перевооружения производственных, перерабатывающих и других отраслей АПК. В связи с этим важное значение имеет повышение качества и надежности выпускаемых машин, уровня их технического обслуживания и ремонта, включая организацию и проектирование ремонтно-обслуживающего производства. Однако с ростом балансовой стоимости сельскохозяйственной техники существенно увеличиваются и затраты на ее ремонт. Следовательно, встает задача снижения этих затрат за счет повышения качества и надежности изготовления и капитального ремонта машин.
Наиболее важный фактор снижения затрат – высокое качество капитального ремонта машин. Улучшения качества ремонтных работ можно добиться, с одной стороны, за счет модернизации устаревшего ремонтно-технологического оборудования и совершенствования технологий ремонта на крупных предприятиях, а с другой – за счет увеличения уровня концентрации ремонта разномарочных агрегатов и машин, имеющих близкие по характеру дефекты и конструктивно-технологические свойства (использование принципов узловой и технологической специализации), и углубления профессиональной специализации.
В системе мер по снижению затрат на ремонт важное значение имеет рациональный выбор способа восстановления изношенных деталей. Как известно, в настоящее время существует огромное количество различных методов нанесения покрытий и их последующей обработки. Основная задача предприятий ремонтного производства – оснащение производственных подразделений современным энергосберегающим оборудованием и внедрением ресурсосберегающих технологий ремонта. При этом необходимо добиваться того, чтобы затраты на внедрение новых технологий не приводили бы к значительным экономическим издержкам. Этого можно достичь путем предварительной тщательной дефектации часто изнашиваемых деталей и последующим грамотным назначением всех операций технологического процесса восстановления. Кроме того, необходимо сочетать преимущества агрегатного (обезличенного) метода ремонта с необезличенным методом ремонта, когда не происходит раскомплектовки прецизионных пар трения. Это позволяет достичь наибольшего ресурсосбережения и высокой экономии денежных средств.
Краткое описание детали, принцип работы и возможные неисправности
Коленчатый вал - важнейшая деталь двигателя. Он воспринимает усилия, передаваемые от поршней шатунами, и преобразует их в крутящий момент, который через маховик передается на трансмиссию.
Коленчатый вал двигателя СМД-62 выполняется литым из высокопрочного чугуна (НВ 153-245).
Чугуны с шаровидным графитом применяют при повышенных требованиях к прочности; их обрабатывают в расплавленном состоянии присадками магния или церия, что придает графиту шаровидную форму и тем самым сильно уменьшает внутреннюю концентрацию напряжений. Предел выносливости высокопрочных чугунов с шаровидным графитом при средних размерах сечений приближается к пределу выносливости стали 45 и до двух раз выше, чем у обычного чугуна СЧ20 с пластинчатым графитом; модуль упругости (1, 6... 1, 9)105 МПа.
Чугун с шаровидным графитом может успешно заменять стальные отливки и поковки, а также ковкий чугун.
Повышение механических свойств чугунов позволяет применять их вместо сталей для деталей, работающих в условиях значительных переменных напряжений.
Характерным примером таких деталей являются коленчатые валы двигателей многих современных тракторов и автомобилей. В коленчатых валах пониженные механические свойства чугунов по сравнению с таковыми для термически обработанных сталей компенсируются более совершенной формой литых валов, существенно меньшей чувствительностью к концентрации напряжений, большим демпфированием колебаний в чугуне и меньшим модулем упругости, что уменьшает дополнительные напряжения от смещения опор. Для трущихся деталей в условиях ненапряженного режима работы и при непрерывном смазывании допустимо применение антифрикционного чугуна по ГОСТ 1585—85.
В таблице 1 приведены механические свойства чугуна с шаровидным графитом (ГОСТ 7293–85)
Таблица 1- Механические свойства чугуна с шаровидным графитом
| Марка чугуна | Временное сопротивление, МПа | Условный предел текучести, МПа | Относительное удлинение, %, не менее | Твёрдость НВ |
| ВЧ50 | 500 | 320 | 7 | 153…245 |
Коленчатый вал состоит из опорных коренных шеек, шатунных шеек, щек и противовесов. На переднем конце вала выполнены шпоночные канавки для крепления распределительной шестерни и шкива привода вентилятора. В торце вала сделано нарезное отверстие для ввертывания маховика. В центре фланце высверлено углубление для установки подшипника ведущего вала коробки передач.
Коленчатый вал двигателя СМД-62 является V-образный с четырьмя шатунными шейками, расположенными под углом 90°. Причем у такого коленчатого вала число коренных шеек на одну больше, чем шатунных. Такой вал называется полноопорным.
Коленчатый вал работает в условиях периодических нагрузок от сил давления газов, сил и моментов инерции, которые в совокупности вызывают значительные скручивающие и изгибающие моменты, а также крутильные продольные колебания вала, создающие при резонансе дополнительные напряжения.
Основные дефекты коленчатых валов: изгиб, износ посадочных мест и шпоночных канавок под шестерню или шкив вала, повреждение или износ резьбы под храповик; износ отверстий или резьбы во фланце для крепления маховика, износ шеек и т. д. Коленчатые валы выбраковывают при трещинах и отслаивании металла на поверхностях шеек, если их нельзя устранить шлифованием под ремонтный размер или при любых трещинах в щеках вала. Коленчатый вал также выбраковывают при износе коренных и шатунных шеек, выходящем за пределы последнего ремонтного размера.
Коренные и шатунные шейки изнашиваются неравномерно. Шатунные шейки в результате износа по окружности приобретают эллипсность, а по длине конусность.
Наибольший износ шатунных шеек наблюдается по лини поверхности, обращенной к оси вала. Коренные шейки, как правило, по длине изнашиваются равномерно, а по окружности на овал.
2 Выбор средств измерения
При выборе средств измерения учитываются их метрологические и экономические показатели. Обобщающим показателем при выборе инструмента является погрешность при измерении. В общем случае должно выполнятся следующее условие:
 ,
(1)
где ΔLim – суммарная погрешность средства измерения (по таблицам соответствующего ГОСТа, см. прил. 8, 9), мкм;
δ – допускаемая погрешность измерения, мкм.
Допускаемая
погрешность
измерения
показывает,
на сколько
можно ошибиться
при измерении
размера заданной
точности в
меньшую или
большую стороны,
т.е. имеет знаки
 δ.
При расчете в курсовом проекте в учебных целях значения δ примем 20 % (для 10…17 квалитета) от значения допуска на изготовление.
Выбираем микрометр 0кл. МК-25-75 ГОСТ 6507-90 и штангенциркуль ШЦ-1-125 ГОСТ 166-74, прибор индикаторный ИЧ-02 кл.0 ГОСТ-577-68.
После расчета и подбора измерительных инструментов в курсовом проекте описывается каждый измерительный инструмент и его применение для выбранного объекта ремонта
3 Определение дефектов деталей и коэффициентов их повторяемости
Исходными данными для определения дефектов детали и коэффициентов их повторяемости являются размеры исследуемых поверхностей новой детали по чертежу, допустимые размеры детали в соединении с бывшими в эксплуатации деталями и с новыми.
Перед проведением расчетов необходимо произвести замеры исследуемых поверхностей у 50 – 60 изношенных деталей. Измеряемая поверхность должна быть тщательно очищена от загрязнений. Для измерений выбирают инструмент согласно методике, изложенной в [1].
В нашем случае имеется три дефекта:
- износ шатунных шеек;
- износ шейки под шестерню;
- износ коренных шеек.
Размер шатунных шеек:
- по чертежу dн = 60-0,013 мм.
- допустимый размер без ремонта
в соединении с новыми деталями – 59,987 мм.
Замерен диаметр у 50 шатунных шеек, получены следующие результаты:
58,12; 58,33; 58,30; 58,31; 58,13;
58,16; 58,16; 58,10; 58,12; 58,36;
58,15; 58,08; 58,15; 58,30; 58,42;
58,36; 58,46; 58,36; 58,10; 58,31;
58,38; 58,24; 58,12; 58,30; 58,17;
58,32; 58,38; 58,39; 58,11; 58,04;
58,12; 58,14; 58,38; 58,27; 58,12;
58,45; 58,16; 58,38; 58,17; 58,26;
58,13; 58,03; 58,43; 58,43; 58,03;
58,43; 58,13; 58,12; 58,43; 58,33.
Значения износов определяем по формулам:
- для валов И = dmin - dизм;
- для отверстия И = Dизм - Dmax,
где dизм и Dизм – измеренный диаметр соответственно вала и отверстия, мм;
dmin и Dmax – соответственно наименьший и наибольший предельные размеры вала и отверстия.
Для шатунных шеек dmin = 60 - 0,013 = 59,987 мм.
Тогда величины износов составят:
И1 = 59,987 - 58,12 = 1,867 мм; И2 = 59,987 - 58,33 = 1,657 мм;
И3 = 59,987 - 58,30 = 1,687 мм; И4 = 59,987 - 58,31 = 1,677 мм.
Остальные вычисления износов для сокращения не приводим, а результаты представим в сводной таблице 2 (вариационном ряде) информации, в которой полученные расчетом износы расположены в порядке их возрастания.
Таблица 2 Сводная ведомость по износам шатунных шеек
|
№ детали |
Износ, мм |
№ детали |
Износ, мм |
№ детали |
Износ, мм |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
1,527 |
21 |
1,687 |
41 |
1,867 |
|
2 |
1,537 |
22 |
1,687 |
42 |
1,867 |
|
3 |
1,557 |
23 |
1,687 |
43 |
1,867 |
|
4 |
1,557 |
24 |
1,717 |
44 |
1,877 |
|
5 |
1,557 |
25 |
1,727 |
45 |
1,887 |
|
6 |
1,557 |
26 |
1,747 |
46 |
1,887 |
|
7 |
1,567 |
27 |
1,817 |
47 |
1,907 |
|
8 |
1,597 |
28 |
1,817 |
48 |
1,947 |
|
9 |
1,607 |
29 |
1,827 |
49 |
1,957 |
|
10 |
1,607 |
30 |
1,827 |
50 |
1,957 |
|
11 |
1,607 |
31 |
1,827 | ||
|
12 |
1,607 |
32 |
1,837 | ||
|
1 |
2 |
3 |
4 |
5 |
6 |
|
13 |
1,627 |
33 |
1,837 | ||
|
14 |
1,627 |
34 |
1,847 | ||
|
15 |
1,627 |
35 |
1,857 | ||
|
16 |
1,657 |
36 |
1,857 | ||
|
17 |
1,657 |
37 |
1,857 | ||
|
18 |
1,667 |
38 |
1,867 | ||
|
19 |
1,677 |
39 |
1,867 | ||
|
20 |
1,677 |
40 |
1,867 |
Размер шеек под шестерню:
- по чертежу
dн =
 мм.
- допустимый размер без ремонта
в соединении с новыми деталями – 40,009 мм.
Замерен диаметр у 50 шеек под шестерню, получены следующие результаты:
39,32; 39,33; 39,30; 39,31; 39,33;
39,26; 39,06; 39,30; 39,12; 39,36;
39,25; 39,38; 39,15; 39,30; 39,12;
39,36; 39,16; 39,36; 39,10; 39,31;
39,32; 39,32; 39,36; 39,30; 39,38;
39,34; 39,36; 39,38; 39,36; 39,37;13;
39,33; 39,39; 39,25; 39,27; 39,36;
39,33; 39,33; 39,23; 39,43; 39,33;
39,23; 39,08; 39,34; 39,38; 39,63.
Для шеек под шестерню dmin = 40 + 0,009 = 40,009 мм.
Результаты вычисления износов шеек под шестерню представим в сводной таблице 3.
Таблица 3- Сводная ведомость по износам шеек под шестерню
|
№ детали |
Износ, мм |
№ детали |
Износ, мм |
№ детали |
Износ, мм |
|
1 |
0,379 |
21 |
0,679 |
41 |
0,829 |
|
2 |
0,579 |
22 |
0,679 |
42 |
0,849 |
|
3 |
0,619 |
23 |
0,679 |
43 |
0,859 |
|
4 |
0,629 |
24 |
0,679 |
44 |
0,879 |
|
5 |
0,629 |
25 |
0,689 |
45 |
0,889 |
|
6 |
0,629 |
26 |
0,689 |
46 |
0,889 |
|
7 |
0,629 |
27 |
0,689 |
47 |
0,909 |
|
8 |
0,639 |
28 |
0,689 |
48 |
0,929 |
|
9 |
0,649 |
29 |
0,699 |
49 |
0,929 |
|
10 |
0,649 |
30 |
0,699 |
50 |
0,949 |
|
11 |
0,649 |
31 |
0,709 | ||
|
12 |
0,649 |
32 |
0,709 | ||
|
13 |
0,649 |
33 |
0,709 | ||
|
14 |
0,649 |
34 |
0,709 | ||
|
15 |
0,649 |
35 |
0,739 | ||
|
16 |
0,649 |
36 |
0,749 | ||
|
17 |
0,669 |
37 |
0,759 | ||
|
18 |
0,669 |
38 |
0,759 | ||
|
19 |
0,679 |
39 |
0,779 | ||
|
20 |
0,679 |
40 |
0,779 |
Размер шеек под шестерню
- по чертежу
dн =
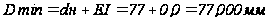 мм.
- допустимый размер без ремонта
в соединении с новыми деталями – 69,987 мм.
Замерен диаметр у 50 коренных шеек, получены следующие результаты:
68,57; 68,97; 68,80; 68,95; 68,83;
68,56; 68,36; 68,51; 68,52; 68,96;
68,51; 68,58; 68,25; 68,45; 68,35;
68,56; 68,96; 68,51; 68,44; 68,01;
68,31; 68,54; 68,22; 68,85; 68,57;
68,51; 68,48; 68,49; 68,24; 68,75;
68,51; 68,52; 68,58; 68,17; 68,62;
68,55; 68,86; 68,81; 68,35; 68,56;
68,23; 68,53; 68,11; 68,02; 68,47;
68,41; 68,07; 68,42; 68,54; 68,07.
Для коренных шеек dmin = 70 – 0,013 = 69,987 мм.
Результаты вычисления износов коренных шеек представим в сводной таблице 4.
Таблица 4-Сводная ведомость по износам коренных шеек
|
№ детали |
Износ, мм |
№ детали |
Износ, мм |
№ детали |
Износ, мм |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
1,017 |
21 |
1,447 |
41 |
1,737 |
|
2 |
1,027 |
22 |
1,457 |
42 |
1,747 |
|
3 |
1,027 |
23 |
1,467 |
43 |
1,757 |
|
4 |
1,037 |
24 |
1,467 |
44 |
1,767 |
|
5 |
1,127 |
25 |
1,477 |
45 |
1,817 |
|
6 |
1,137 |
26 |
1,477 |
46 |
1,877 |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
7 |
1,157 |
27 |
1,477 |
47 |
1,917 |
|
8 |
1,177 |
28 |
1,477 |
48 |
1,917 |
|
9 |
1,187 |
29 |
1,477 |
49 |
1,967 |
|
10 |
1,237 |
30 |
1,497 |
50 |
1,977 |
|
11 |
1,367 |
31 |
1,507 | ||
|
12 |
1,407 |
32 |
1,517 | ||
|
13 |
1,407 |
33 |
1,537 | ||
|
14 |
1,417 |
34 |
1,547 | ||
|
15 |
1,417 |
35 |
1,567 | ||
|
16 |
1,427 |
36 |
1,577 | ||
|
17 |
1,427 |
37 |
1,627 | ||
|
18 |
1,427 |
38 |
1,637 | ||
|
19 |
1,437 |
39 |
1,637 | ||
|
20 |
1,447 |
40 |
1,677 |
Определяем коэффициент повторяемости дефекта по формуле:
 ,
(2)
где Кi – коэффициент повторяемости i-го дефекта детали;
ni – число деталей, размеры поверхностей которых выходят за поле допуска на изготовление или на ремонтный размер изделия;
N – общее число замеренных деталей.
В нашем примере из табл. 3 ni = 50 деталей, так как у нас все детали изношенные, тогда по (3) получим:
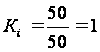
Аналогично рассчитываются коэффициенты повторяемости для остальных дефектов.
4 Построение гистограммы распределения износов
Для построения гистограммы распределения износов необходимо первоначально составить статистический ряд информации. Он представляет собой таблицу, куда входят следующие характеристики: интервалы, середины интервалов, частота и опытная вероятность (частость). Вся информация по износам разбивается на интервалы, количество которых определяется по формуле:
 ,
(3)
где N – общее число измеренных деталей.
В нашем примере
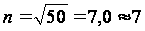 .
Протяженность одного интервала определяем по соотношению:
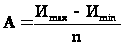 , (4)
где Иmax и Иmin – соответственно наибольшее и наименьшее значение износов (берется из таблицы 2). Подставим значения для шатунных шеек, получим:
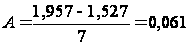 мм.
Протяженность интервала всегда округляют в большую сторону, тогда А=0,07 мм. Интервалы должны быть одинаковыми по величине и прилегать друг к другу без разрывов. Число интервалов и их протяженность используется для построения первой строки статистического ряда (таблица 5). Вторая строка статистического ряда представляет собой середину каждого интервала. Например, для первого интервала она составит:
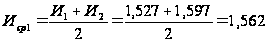 мм.
где И1, И2 –износы границ интервала, мм.
Для второго интервала середина определится как:
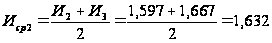 мм.
Аналогично определяются остальные середины интервалов. Результаты сводятся в таблицу 4. Третья строка статистического ряда показывает частоту, то есть сколько деталей попадает в каждый интервал износов (исходные данные берутся из таблицы 2). При этом если на границе двух интервалов окажется несколько деталей с равным износом, то их поровну распределяют между этими интервалами. Четвертая строка статистического ряда показывает значения опытных вероятностей (частостей), которые определяются по формуле:
 ,
(5)
где mj – опытная частота в i-ом интервале,
N – общее число замеренных деталей.
Например,
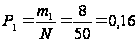 ,
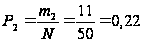 и т.д.
Таблица 5-Статистический ряд
| Показатель | Интервал, мм | ||||||
| 1,527-1,597 |
1,597 - 1,667 |
1,667 - 1,737 |
1,737 - 1,807 |
1,807 - 1,877 |
1,877 - 1,947 |
1,947 - 2,017 |
|
|
Середина интервала Исрj, мм Частота Опытная вероятность Рj |
1,562 8 0,16 |
1,632 11 0,22 |
1,702 8 0,16 |
1,772 1 0,02 |
1,842 18 0,36 |
1,912 5 0,1 |
1,982 3 0,06 |
Данные таблицы 5 используют для построения графиков, наглядно характеризующих опытное распределение случайной величины (в данном случае износов шатунных шеек): гистограммы и полигона.
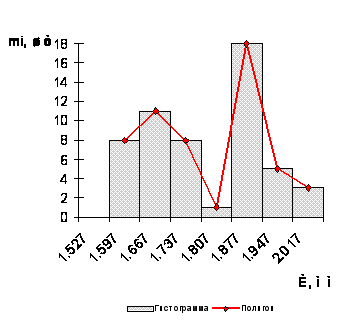
Рисунок 1 Гистограмма и полигон распределения износов шатунных шеек.
Аналогично рассчитываются статистические показатели для других дефектов детали и строятся гистограммы и полигоны распределения износов.
Рассчитаем статистические показатели для шеек под шестерню.
Протяжённость одного интервала для шеек под шестерню:
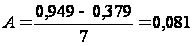 мм.
Округляем в большую сторону, получим А=0,09 мм. Построим статистический ряд (таблица 6).
Таблица 6-Статистический ряд
| Показатель | Интервал, мм | ||||||
| 0,379-0,469 |
0,469 - 0,559 |
0,559 - 0,649 |
0,649 - 0,739 |
0,739 - 0,829 |
0,829 - 0,919 |
0,919 - 1,009 |
|
|
Середина интервала Исрj, мм Частота Опытная вероятность Рj |
0,424 1 0,02 |
0,514 0 0 |
0,604 15 0,3 |
0,694 27 0,54 |
0,784 3 0,06 |
0,874 7 0,14 |
0,964 3 0,06 |
По данным таблицы 6 строим гистограмму и полигон распределения износов шеек под шестерню.
.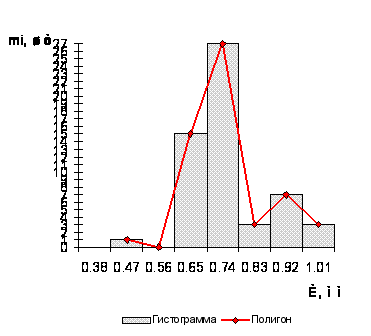
Рисунок 2 Гистограмма и полигон распределения износов шеек под шестерню.
Рассчитаем статистические показатели для коренных шеек.
Протяжённость одного интервала для шеек под шестерню:
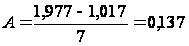 мм.
Округляем в большую сторону, получим А=0,14 мм.
Построим статистический ряд (таблица 7).
Таблица 7-Статистический ряд
| Показатель | Интервал, мм | ||||||
| 1,017-1,157 |
1,157 - 1,297 |
1,297 - 1,437 |
1,437 - 1,577 |
1,577 - 1,717 |
1,717 - 1,857 |
1,857 - 1,997 |
|
|
Середина интервала Исрj, мм Частота Опытная вероятность Рj |
1,087 7 0,14 |
1,227 4 0,08 |
1,367 9 0,18 |
1,507 18 0,36 |
1,647 5 0,1 |
1,787 5 0,1 |
1,927 5 0,1 |
По данным таблицы 7 строим гистограмму и полигон распределения износов шеек под шестерню.
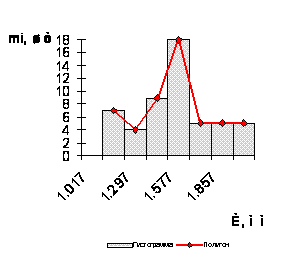
Рисунок 3 Гистограмма и полигон распределения износов коренных шеек.
5. Выбор рационального способа восстановления детали
Как правило, изношенные поверхности деталей могут быть восстановлены несколькими способами. В каждом конкретном случае необходимо выбрать самый рациональный из них для обеспечения наилучших экономических показателей. Это зависит от конструктивно-технологических характеристик детали (формы, размера, материала, термообработки, поверхностной твердости и шероховатости), условий ее работы (характера нагрузки, рода и вида трения) и величины износа, а также стоимости восстановления.
Для учета названных факторов рекомендуется последовательно использовать три критерия:
технологический критерий, или критерий применимости;
технический критерий (критерий долговечности);
3) технико-экономический критерий (отношение себестоимости восстановления к коэффициенту долговечности).
Первый учитывает, с одной стороны, особенности поверхностей, а с другой – технологические возможности способов восстановления. После выявления возможных способов, исходя из технологических соображений, применяют технический критерий, то есть отбирают те методы, которые обеспечивают наибольший последующий межремонтный ресурс этих поверхностей. Эта оценка производится по коэффициенту долговечности КД, который в общем случае представляет собой функцию трех других коэффициентов:
КД=f (КИ КВ КСЦ), (6)
где КИ – коэффициент износостойкости,
КВ – коэффициент выносливости,
КСЦ – коэффициент сцепляемости,
f – поправочный коэффициент, учитывающий фактическую работоспособность восстановления деталей в условиях эксплуатации (f = 0,8…0,9). Для количественной оценки критерия долговечности необходимо иметь информацию по техническим ресурсам детали. Получение этих данных в процессе эксплуатации машин занимает много времени. К тому же не представляется возможным выявить основные физико-химические свойства восстановленных и новых деталей, которые определяют их долговечность. При получении указанных параметров на практике применяют методы ускоренных лабораторно-стендовых испытаний на надежность. Чтобы получить достоверную информацию, необходимо проводить испытания соответствующих деталей и соединений при одинаковых режимах нагрузки, скоростях относительного скольжения, температурах рабочих поверхностей и смазочных материалах. Оптимальным признается способ, имеющий минимальный технико-экономический показатель, равный отношению себестоимости восстановления к коэффициенту долговечности:
 (7)
где СВ – себестоимость восстановления поверхности, руб.;
КД – коэффициент долговечности восстанавливаемой поверхности.
Себестоимость восстановления СВ определяется из выражения:
СВ = СУ S (8)
где СУ – удельная себестоимость восстановления, руб./дм2;
S – площадь восстанавливаемой поверхности, дм2.
У коленчатого вала поверхности шатунных и коренных шеек могут быть восстановлены следующими способами: вибродуговая наплавка в жидкости, двухслойная наплавка под легирующим слоем флюса, плазменная металлизация, наплавка под легирующим флюсом по оболочке.
Предварительно отобранные методы восстановления для изношенных поверхностей сравниваются по значению технико-экономического показателя и сводятся в таблицу 8.
Таблица 8-Технико-экономическая характеристика способов восстановления шатунных шеек, шеек под шестерню и коренных.
|
№ де-фекта |
Наименова-ние дефекта |
Характеристика способов восстановления |
Коэф. долго-вечнос-ти |
Уд. себе-стоимость, Су, руб./дм |
Площадь восстанов-ления, дм2 |
Технико-экономч. показа-тель, Св/Кд, руб. |
|
1 |
Износ поверхности шатунных шеек |
Вибродуговая наплавка в жидкости | 0,53 | 17 | 3,918 | 125,66 |
| Двухслойная наплавка под слоем флюса | 0,80 | 24 | 3,918 | 117,5 | ||
| Наплавка под легирующим флюсом по оболочке | 0,80 | 24 | 3,918 | 117,5 | ||
|
2 |
Износ поверхности шейки под шестерню |
Вибродуговая наплавка в жидкости | 0,53 | 17 | 0,6049 | 19,4 |
| Двухслойная наплавка под слоем флюса | 0,80 | 24 | 0,6049 | 12,85 | ||
| Наплавка под легирующим флюсом по оболочке | 0,80 | 24 | 0,6049 | 12,85 | ||
|
3 |
Износ поверхности коренных шеек |
Вибродуговая наплавка в жидкости | 0,53 | 17 | 3,297 | 105,75 |
| Двухслойная наплавка под слоем флюса | 0,80 | 24 | 3,297 | 98,91 | ||
| Наплавка под легирующим флюсом по оболочке | 0,80 | 24 | 3,297 | 98,91 |
Несмотря на одинаковые технико-экономические показатели последних двух способов, наиболее приемлемым является способ под легирующим слоем флюса по оболочке.
Достоинство этого способа является отсутствие пор и трещин, высокие прочностные характеристики и простое, доступное по цене оборудование.
При испытании на усталостную и статическую прочность на машине УП-50 конструкции ЦНИИМАШ, лучшими характеристиками обладали образцы, восстановленные именно этим способом.
6 Расчет основных режимов нанесения покрытия.
6.1 Сущность способа восстановления наплавкой под легирующим флюсом по оболочке.
Сущность способа заключается в следующем. Деталь обвертывают металлической оболочкой из листовой стали, плотно прижимают оболочку к поверхности детали с помощью специального приспособления и сваркой в среде углекислого газа прихватывают ее в стыке. После удаления приспособления производят автоматическую наплавку под флюсом непосредственно по металлической оболочке.
Технические требования при наплавке под легирующим флюсом по оболочке:
- твердость шеек после наплавки HRC 56-62;
- масляные каналы и грязеуловители должны быть очищены;
- овальность и конусность шеек не более Ra 0,2-0,4;
- биение средней коренной шейки относительно крайних не более 0,02 мм;
- не параллельность осей шатунных и коренных шеек не более 0,012 мм.
При наплавке выбираем проволоку Св.-08, ГОСТ-2246-70; флюс АН-348-А, ГОСТ-9087-69 по оболочке.
6.2 Разработка режимов восстановления
Основные режимы наплавки.
Сварочный ток выбираем по эмпирической формуле:
 , (9)
где D - диаметр детали, мм.
Для шатунных и коренных шеек, с диаметром 60 мм и 70 мм соответственно, сварочный ток принимаем:
Iсв = 40 (3,91…4,12) = 156,4…164,8 А
Принимаем Iсв = 160 А.
Напряжение при наплавке принимаем U = 20…21 В.
Диаметр проволоки dпр = 1,6 мм.
Для шейки под шестерню, с диаметром 40 мм, сварочный ток принимаем:
Iсв = 40·3,41 = 136,4 А
Принимаем Iсв = 140 А.
Напряжение при наплавке принимаем U = 18…20 В.
Диаметр проволоки dпр = 1,2 мм.
Скорость наплавки определяется по формуле:
 ,
м/ч, (10)
где αН – коэффициент наплавки, г/А·ч (при наплавке постоянным током обратной полярности αН = 10 - 12 г/А·ч);
I – сила тока, А;
h – толщина наплавляемого слоя, мм;
S – шаг наплавки, мм;
γ – плотность электродной проволоки, г/см3 (γ = 7,85 г/см3).
Скорость наплавки
для шатунных шеек:
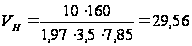 м/ч,
для коренных шеек:
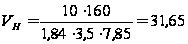 м/ч,
для шеек под шестерню:
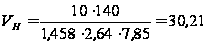 м/ч.
Принимаем скорость наплавки VН = 29…32