Проект улавливания бензольных углеводородов из газа
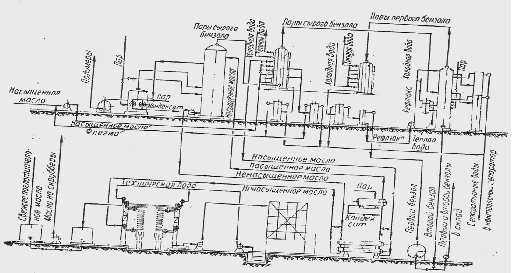
Рисунок 1.2 – Технологическая схема получения двух бензолов
В настоящие время на ряде заводов уже в бензольном отделении производится разделение бензола на первый (сырой легкий) бензол и второй (сырой тяжелый) бензол. При этом в первом бензоле сосредотачиваются все легкокипящие компоненты сырого бензола – бензол, толуол и большая часть ксилолов. Во втором бензоле должны быть сосредоточены полностью все ресурсы высококипящих непредельных соединений и кипящие одновременно с ними триметилбензолы, сольвент – нафта, а также некоторая часть ксилолов.
Такое разделение создает ряд преимуществ при последующей переработке бензола:
1. Отпадает необходимость в предварительной ректификации сырого бензола, так как она заменяется выделением головной фракции из первого бензола и ректификацией второго бензола с целью получения тяжелого бензола (Инден – кумароновой фракции) и сольвент – нафты.
2. Головная фракция из первого бензола выделяется в эффективных ректификационных колоннах, обеспечивающих полное испарение этой фракции и получение безводного остатка (фракции бензол – толуол – ксилол), что имеет исключительно важное значение для процесса последующей переработки.
3. Ректификация второго бензола может происходить под вакуумом, что снижает температуру процесса и ослабляет протекание процессов термической полимеризации непредельных соединений, т.е. сохраняет ресурсы смолообразующих соединений.
Разделение сырого бензола на первый и второй является, таким образом, первой стадии переработки сырого бензола, выделенного из поглотительного масла в виде паров.
Выделяющиеся из дистилляционной колонны пары сырого бензола поступают в нижнюю часть дефлегматора. Последний состоит из четырех горизонтально расположенных трубчаток, из которых нижние три охлаждаются малом, а верхняя – водой.
Из нижних дух трубчаток отводится флегма, причем флегма из первой трубчатки называется тяжелой, из второй – легкой. После отделения от воды в сепараторах флегма смешивается с маслом, насыщенным бензолом, путем подачи ее во всас насоса, падающего насыщенное масло в дистилляционную колонну.
Пары сырого бензола из верхней части дефлегматора поступают в среднюю часть разделительной колонны, в которой сырой бензол разделяется на первый и второй. Разделительная колонна состоит из 11 – 14 ректификационных тарелок, из которых верхние 8 – 11 являются укрепляющими, а нижние 3 – исчерпывающими. Из верхней части разделительной колоны выделяются пары первого бензола, которые поступают в конденсатор – холодильник. После конденсатора – холодильника первый бензол поступает в сепаратор и рефлексный бачек. Из последнего с низу насоса забирается некоторое количество бензола для орошения разделительной колонны; избыток первого бензола, т.е. произведенное его количество, из верхней части бочка самотеком поступает в сборник первого бензола.
Под влиянием обильного орошения в разделительной колонне интенсивно конденсируются водяные пары и бензольные углеводороды. Чтобы не допустить обводнения последних (что снижает эффективность разделения, достигаемую в колонне), из второй тарелки, считая сверху, жидкость отводиться в сепаратор, откуда после отделения от воды смесь бензольных углеводородов поступает на третью тарелку, считая сверху.
Второй бензол, содержащий некоторое количество легкокипящих компонентов, из – под питательной тарелки разделительной колонны поступает в сепаратор, где освобождается от воды, после чего направляется на верхнюю из трех испарительных тарелок. На тарелках расположены змеевики для подогрева второго бензола глухим паром. Кроме того, предусмотрена возможность подачи острого пара в нижнюю часть колонны. Это должно обеспечить испарение оставшихся во втором бензоле легкокипящих компонентов, а также создать запас тепла, необходимого для испарения подающегося на колонну орошения.
Из-под нижней тарелки второй бензол поступает в холодильник и затем – в сборник, одновременно являющийся основанием разделительной колонны, откуда при помощи насоса периодически откачивается в склад.
Для экономии тепла в схеме дистилляции бензола предусматривается значительный теплообмен. Масло после колонны раньше всего поступает в теплообменники, где передает значительную часть тепла насыщенному бензолом маслу, которое поступает в теплообменники, пройдя предварительно три нижних трубчатки дефлегматора.
Осуществляемая в теплообменниках теплопередача, помимо экономии тепла, имеет весьма важное значение. После теплообменников ненасыщенное масло поступает в оросительные холодильники, охлаждаемые водой, находящейся в замкнутом цикле, через градирню. Высокая температура масла и труб холодильников интенсифицирует процесс отложения солей на поверхности труб и ухудшает, поэтому теплообмен. Чем лучше охлаждено масло в теплообменниках, тем более длительное время сохраняется в чистоте поверхность труб и тем, следовательно, эффективнее работа холодильника. От работы последнего зависит температура масла и, следовательно, в значительной мере полнота улавливания бензола в скрубберах.
Насыщенное масло после теплообменников поступает в паровой подогреватель и от туда – в бензольную колонну.
С третьей верхней тарелки колонны незначительное количество масло (около 1% от подаваемого) непрерывно отводится в паровой регенератор. Из регенератора полимеры периодически спускают в сборник.
Основные факторы, определяющие состав первого и второго бензола, - температуры паров после дефлегматора бензольной колонны и наверху разделительной колонны, а также орошение последней рефлюксом.
Состав паров, выходящих из дефлегматора, определяется температурой, составом поглотительного масла и сырого бензола. Поэтом связь между температурой и составом паров может быть дана только приближенно.
Температура паров Отгон сырого бензола
после дефлегматора до 180°, %
94 88 - 92
92 90 - 93
91 92 - 94
90 94 - 95
89 95 - 96
Для того чтобы содержание сольвент – нафты во втором бензоле небыло велико, температуру паров после дефлегматора следует поддерживать в приделах 89 – 90°.
Между температурой верха разделительной колонны, количество рефлюкса и температурой конца кипения первого бензола, определяемой лабораторной разгонкой и характеризующей содержание тяжелой бензола в первом бензоле, существует примерно следующая зависимость:
Температура на верху разделительной колонны, °: 84–85; 82–84; 80–82; 78 – 80.
Рефлюксное число: 1–2,0; 2,0–3,0; 3–4; 4–5.
Конец кипения первого бензола, °: 165–175; 155–165; 145–155; 140–150.
Источниками тепла, позволяющими подавать требуемое количество рефлюкса являются, тепло конденсации водяных паров паровой смеси, поступающей в разделительную колонну из дефлегматора бензольной колонны, и глухой пар, подаваемый в змеевики разделительной колонны.
Тепла конденсации водяных паров в разделительной колонне оказывается достаточно для того, чтобы поддерживать рефлюксное число порядка 2 – 2,5.
Чтобы поддерживать рефлюксное число, в змеевики тарелок разделительной колонны должен подаваться глухой пар, количество которого определяется из соотношений между теплотой испарения бензола и теплотой конденсации водяного пара (соответственно 85 и 500 ккал).
В соответствии с этим на каждую тонну полученного первого бензола при рефлюксном числе в разделительную колонну подается 300 – 400 кг пара.
Выход первого и второго бензолов зависит от состава сырого бензола (содержание в нем смолообразующих соединений, ксилола, сольвентов и т.д.), а также от качества поглотительного масла (наличие в нем нафталина и легкокипящих погонов), работы дефлегматора и разделительной колонны. Поэтому выходы первого и особенно второго бензола могут колебаться достаточно заметно. В среднем можно считать, что выход первого бензола должен составлять 88 – 90%, второго 10 – 12%.
При неправильно отрегулированном режиме процесса разделения сырого бензола на первый и второй их выходы могут колебаться очень сильно. [9]
1.3 Основное оборудование для улавливания бензольных углеводородов
Бензольные углеводороды на коксохимических производствах улавливают из коксового газа поглотительным маслом под атмосферным давлением в скрубберах, последовательно включенных с соблюдением принципа противотока газа и масла. Применяются скрубберы различных конструкций, к ним предъявляются следующие требования: поверхность контакта газа и масла в них должна быть максимальной, а размеры аппарата и затраты материалов на его изготовление, а также затраты энергии на преодоление сопротивления газа и перекачку масла должны быть минимальными.
При улавливании бензольных углеводородов из газа под атмосферным давлением наибольшее распространение получили насадочные скрубберы с деревянной хордовой и металлической спиральной неподвижной насадками.
Скруббер представляет собой клёпанный или сварной стальной цилиндр диаметром до 4,5м и высотой до 42м (размеры определяются в зависимости от нагрузки по газу). Для увеличения поверхности контакта газа и масла скруббер заполняется в несколько ярусов насадкой имеющей большую удельную поверхность. В верхней части скруббера расположены оросительное устройство для равномерного распределения масла по всему сечению скруббера и штуцер для выхода газа, в нижней – штуцер для входа газа и сборник для приема, стекающего с насадки насыщенного масла со штуцерами для откачки и аварийного перелива, а также устройство для автоматического поддержания уровня масла.
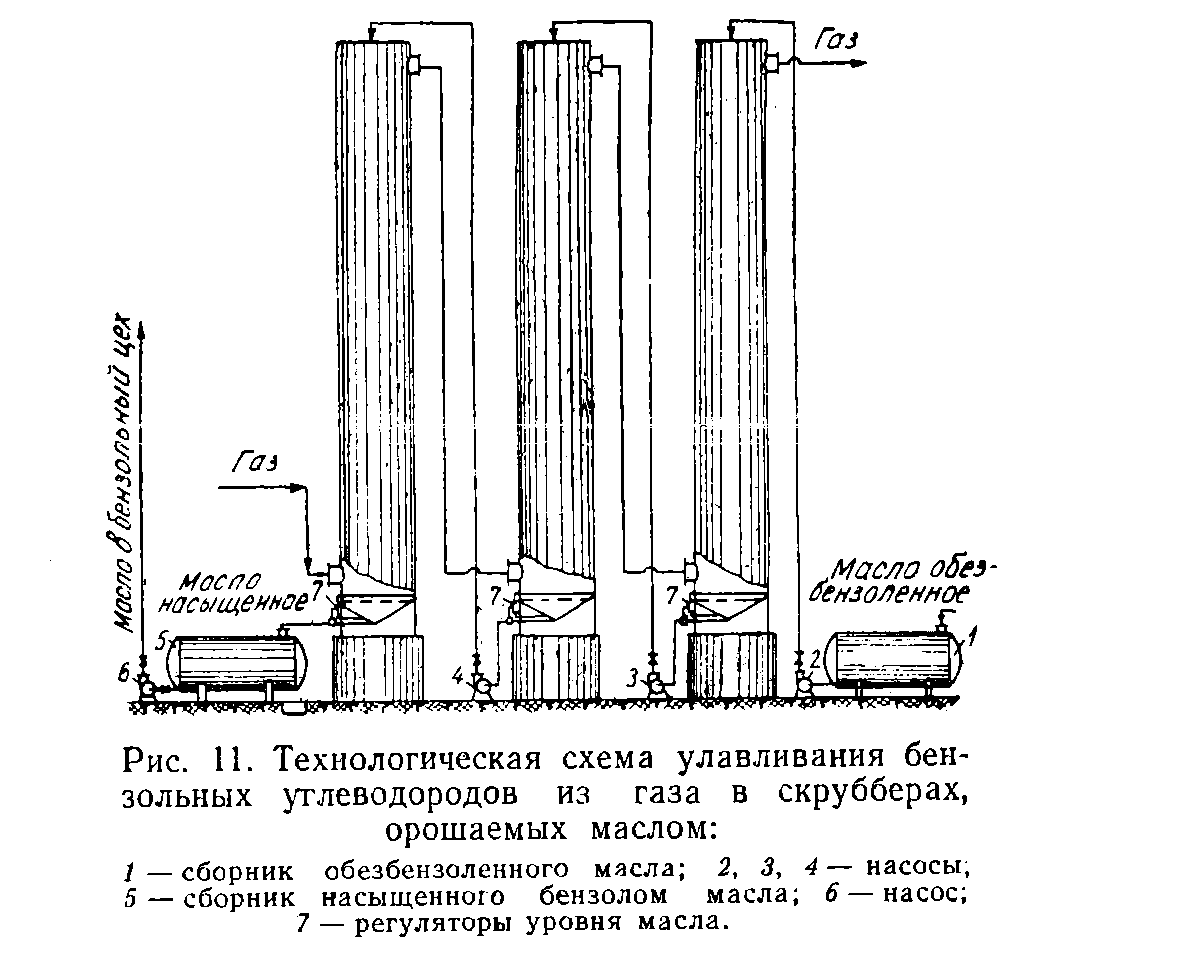
Каждый ярус насадки уложен на опорной конструкции, состоящей из швеллерных балок, прикрепленных к корпусу скруббера.
Над оросительным устройством находится осушающая насадка.
Скрубберы могут иметь различные оросительные устройства и сборники для масла. Сборник от масла изолирован от газовой части сплошным днищем. Оросительное устройство состоит из одной форсунки, расположенной по оси скруббера.
Наиболее распространенным наполнителем для бензольных скрубберов является деревянная хордовая насадка. Она изготовляется из деревянных, расположенных вертикально, рабочих и опорных реек между которыми проложены прокладки, скрепленные стальными болтами в отдельные пакеты. Из них собирают круги. Для уменьшения нагрузки на нижние круги насадку укладывают отдельными ярусами; количество кругов в одном ярусе обычно не превышает 20 – 21.
При укладке два рядом лежащих круга располагают по отношению друг к другу под углом 90 или 45°, что способствует лучшему перемешиванию газа с орошающей его жидкостью.
Обычно для бензольных скрубберов применяют насадку с размерами рабочих реек 120*10 мм и зазором между ними 19 мм.
Поверхность 1 м і объёма, занятого такой насадкой, равна 46,5 м І, вес 1 м і насадки – 214 кг. Более разреженная насадка применяется редко.
Изготовляется насадка из сосны, реже – из ели. Размеры и вес деревянной насадки определяется диаметром скруббера.
На ряде коксохимических заводов и за границей применяют скрубберы с металлической спиральной насадкой. Такая насадка изготовляется из стальной оцинкованной ленты, имеющей ширину 9,5 мм и толщину 0,25 мм. Диаметр спирали – 19 мм, шаг – 25 мм. Число витков в каждой спирали – около 15. Поверхность 1 м і такой насадки равна 130 м І. Вес 1 м і насадки равен 104 кг.
Металлическая спиральная насадка укладывается в скруббере ярусами; каждый ярус занимает высоту около 3м. При такой укладке насадка сжимается на 10 – 15 % своего объёма в свободном состоянии. Каждый ярус насадки располагается на металлической решетке, которая в свою очередь укладывается на швеллерах. Скрубберы с металлической насадкой проектируются меньшей высоты, но большего диаметра. При расчёте таких скрубберов исходят из нормы поверхности орошения, равной 1,26 м І на 1 м і газа в час. Сравнительные данные, которыми характеризуются скрубберы с деревянной хордовой насадкой и скрубберы с металлической насадкой при одинаковом расходе коксового газа приведены в таблице 1.1.
Для осушки коксового газа в верхней части бензольных скрубберов, над оросительным устройством, укладывают слой из керамических колец размерами 25х25х3 мм. Высота слоя осушающей насадки составляет от 300 до 700 мм.
Таблица 1.1 – Сравнительные данные скрубберов с различным типом насадки
| Наименование | Скруббер с хордовой насадкой | Скруббер с металлической насадкой |
| Скрубберы: | ||
| 1. Количество | 6 | 4 |
| 2.Диаметр (м) | 4,5 | 5,5 |
| 3.Высота (м) | 43,2 | 18,3 |
| 4.Вес (т) | 300 | 130 |
| Насадка деревянная вес (т) | 600 | -- |
| Насадка металлическая вес (т) | -- | 120 |
Для распределения поглотительного масла по всему сечению скруббера применяются оросительные устройства, наиболее распространенными из которых являются центральное оросительное и форсуночное.
Центральное оросительное устройство отличается простотой конструкции и практически не нуждается в чистке, однако жидкость распределяется им недостаточно равномерно.
При установке форсуночного оросительного устройства жидкость распределяется значительно лучше, чем при распределении ее с помощью центрального оросительного устройства, что очень важно для скрубберов большого диаметра. Количество форсунок для одного скруббера принимается в зависимости от его диаметра и расхода жидкости.
В нижней части скруббера собирается стекающее с насадки масло, которое затем центробежным насосом подаётся в следующий скруббер или в сборник насыщенного масла.
Насадочные абсорберы.
За рубежом применяются скрубберы с насадкой “Интос”, выполненной из металлических сеток в виде полос, связанных в пакеты. Поверхность орошения 1 м3 такой насадки равна 160 м2. Благодаря малой толщине полос и относительно большому зазору между ними свободное пространство для прохода газа составляет около 95 %. В связи с этим при эквивалентной поверхности орошения сопротивление проходу газа в таких скрубберах значительно меньше, чем в скрубберах, заполненных хордовой или спиральной насадкой. Поскольку удельная поверхность насадки “Интос” большая, размеры скруббера и его вес невелики.
Минимальное сопротивление проходу газа наблюдается при плоско – параллельной насадке скрубберов, выполняемой из вертикально расположенных лент или листов.
Кроме скрубберов с неподвижной насадкой, применяются другие, более эффективные аппараты. К ним относятся многоступенчатые скрубберы.
Насадочный многоступенчатый скруббер состоит из нескольких секций, заполненных хордовой насадкой или кольцами Рашига (Лессинга, Паля и др.). Секции расположены одна над другой либо рядом. Каждая секция орошается отдельно, благодаря чему осуществляется многократная циркуляция поглотительного масла, что улучшает орошение насадки и повышает интенсивность улавливания бензольных углеводородов на единицу её поверхности.
В каждой секции форсуночного многоступенчатого скруббера установлены распылительные форсунки для поглотительного масла. Благодаря отсутствию насадки сопротивление проходу газа в таком скруббере значительно меньше, чем в насадочном. Масло циркулирует так же, как и в насадочном многоступенчатом скруббере. Необходимая поверхность контакта между газом и маслом достигается за счёт тонкого распыления масла.
За границей на некоторых заводах применяется установка Вильпута с двумя форсуночными абсорберами, имеющими по три оросительные камеры без насадки. В верхнюю камеру масло подается насосом, а в две последующие поступает самотеком. Необходимое давление для распыления жидкости в верхней камере создается за счет напора насоса, а в остальных двух – за счет достаточной высоты патрубка, на котором закреплен специальный разбрызгиватель.
В каждой секции вихревого многоступенчатого скруббера уложена специальная насадка из металлических листов с большим количеством отверстий, собранных в сегментные пакеты с деревянными прокладками, создающими зигзагообразные проходы для коксового газа и жидкости. Между секциями насадки расположены днища, которые служат для равномерного распределения жидкости по сечению скруббера и для завихрения газа с помощью специальных патрубков. Масло подается в верхнюю часть скруббера и самотеком перетекает из одной секции в другую.
Благодаря завихрению газа и равномерному распределению по сечению скруббера орошающей жидкости, а также применению более эффективной насадки достигается хороший контакт между газом и жидкостью. Однако сопротивление проходу газа в таком аппарате больше, чем в насадочном скруббере.
1.4 Выбор насадки
Насадочные абсорберы (колоны, заполненные насадкой – твердыми телами различной формы) получили широкое распространение в промышленности.
Основными достоинствами насадочных колонн являются:
1) простота устройства;
2) низкое гидравлическое сопротивление.
Недостатки: 1) трудность отвода тепла и 2) плохая смачиваемость насадки при низких плотностях орошения. Отвод тепла из этих аппаратов и улучшение смачиваемости достигаются рециркуляцией абсорбента, что усложняет и удорожает абсорбционную установку. Для проведения одного и того же процесса требуются насадочные колоны обычно большего объема, чем барботажные. Насадочные колоны мало пригодны при работе с загрязненными жидкостями. При выборе насадки часто стремятся получить наибольшую геометрическую поверхность в единице объема. В свете исследования активных поверхностей это не всегда оказывается правильным, поскольку при загрузке внавал активная поверхность мало зависит от размеров насадки. При более крупной насадке возможно применение высоких скоростей газа, поэтому часто она оказывается более эффективной чем мелкая, это особенно заметно при абсорбции хорошо растворимых газов, при абсорбции плохо растворимых газов более подходящей может быть и более мелкая насадка.
При выборе насадки необходимо учитывать допустимое гидравлическое сопротивление. При работе под близким к атмосферному, гидравлическое сопротивление должно быть минимальным, в этом случае предпочтительнее регулярные насадки. К которым относится деревянная хордовая насадка.
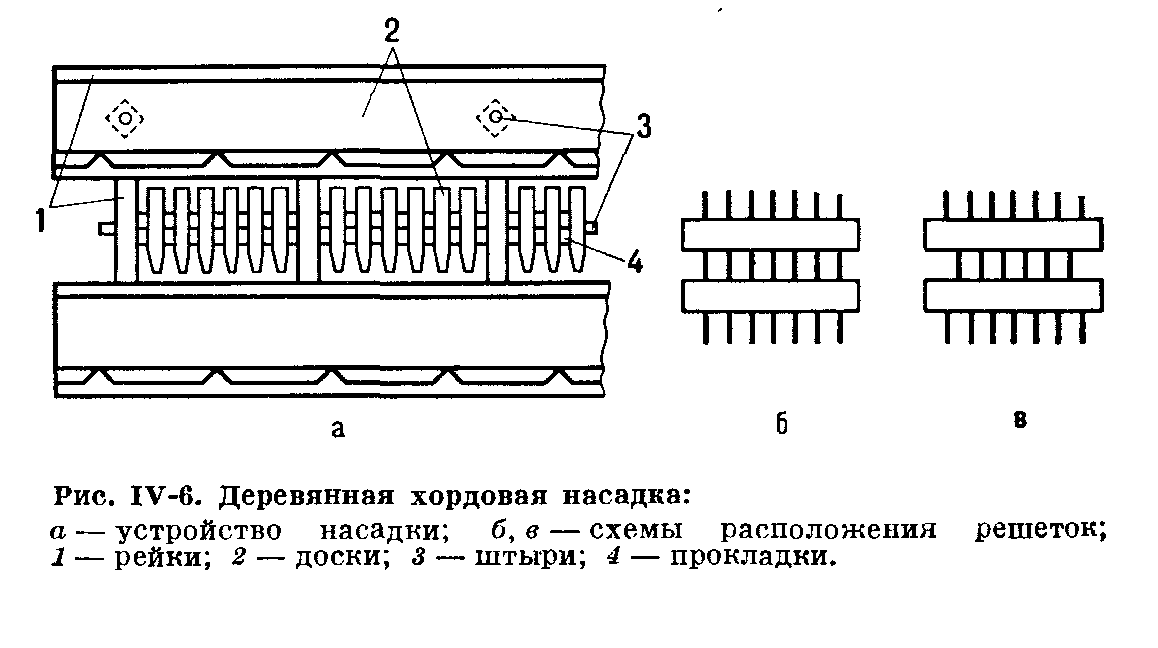
В коксохимическом производстве наиболее важным параметром является гидравлическое сопротивление насадки. Так как в коксохимическом производстве перерабатываются большие объемы газа и даже при незначительном увеличении гидравлического сопротивления резко увеличиваются энергозатраты на транспортировку газа через аппаратуру цеха химулавливания.
В связи с этим на коксохимическом производстве выбирают насадку с наименьшим сопротивлением. К таким насадкам относится деревянная хордовая насадка.
1.5 Тарельчатые абсорберы
Значительный интерес для совершенствования технологии улавливания бензольных углеводородов из коксового газа представляют помимо насадочных скрубберов применение тарельчатых абсорберов. Однако их применение в коксохимической промышленности пока ограниченно из – за высокого гидравлического сопротивления. Тарельчатые абсорберы экономически выгодно применять на тех коксохимических заводах, где бензольные углеводороды улавливают из коксового газа под давлением.
Абсорбер с колпачковыми тарелками характеризуется повышенным сопротивлением проходу коксового газа. Масло подается в верхнюю часть аппарата и перетекает с тарелки на тарелку навстречу потоку газа. Необходимый контакт между жидкостью и газом достигается за счет барботажа газа через слой жидкости на каждой тарелке. Такие абсорберы применяют при улавливании бензольных углеводородов под давлением.
Абсорбер с тарелками Киттеля. Тарелки представляют собой горизонтальные решетки из наклонно расположенных металлических полос. Наклон полос чередуется таким образом, чтобы на одной тарелке он был направлен к центру тарелки, а на следующей — от центра. Масло, стекающее сверху с тарелки на тарелку, благодаря чередованию наклона полос, перемещается по тарелкам от центра к периферии и наоборот. Этим достигается хороший контакт между газом и жидкостью.
Применяется и другая конструкция тарелки Киттеля. Последняя состоит из верхней и нижней решеток, расположенных наклонно в различном направлении. На верхней решетке жидкость стекает к стенке колонны, а на нижней — наоборот. Никаких специальных перетоков для жидкости в тарелке нет, благодаря чему массообмен происходит по всему сечению абсорбера.
Абсорбер – с провальными тарелками. Тарелки представляют собой плоские горизонтальные решетки с круглыми или щелевидными отверстиями.
Площадь отверстий равна 20—30% от общего сечения абсорбера. Газ, проходя через отверстия решеток навстречу потоку масла, создает на каждой тарелке слой подвижной пены, благодаря чему получается большая, все время обновляющаяся поверхность контакта между газом и жидкостью. Эффективность таких аппаратов значительно больше, чем насадочных, но они имеют повышенное сопротивление проходу газа.
Абсорбер с ударными тарелками. Тарелки в аппарате представляют собой два горизонтальных перфорированных листа, расположенных близко один над другим так, чтобы против отверстий нижнего листа находились перегородки верхнего. В 1 м2 6000—З0000 отверстий. Газ, проходя с большой скоростью (30 м/сек) через отверстия нижнего листа, ударяется в перегородки верхнего листа, благодаря чему множество газовых струй и капель масла завихряется. Это обуславливает тесный контакт жидкости и газа.
Описанные скрубберы с деревянной хордовой или металлической спиральной насадкой имеют очень большие размеры, поэтому для изготовления их требуется много материала. В настоящее время предложены конструкции более эффективных скрубберов, в том числе насадочных, которые при той же производительности имеют значительно меньшее размеры.[2,3,4]
2. ОСНОВНАЯ ЧАСТЬ
2.1 Характеристика готового продукта и сырья
Сырой бензол извлекается из прямого коксового газа абсорбцией органическими поглотителями. Сырой бензол представляет собой сложную смесь химических (ароматических) соединений, главными из которых являются бензольные углеводороды (бензол и его гомологи), их содержание составляет 80—90 %. В качестве примесей в сыром бензоле содержатся непредельные и сернистые соединения, фенолы, пиридиновые основания и др. При улавливании бензольных углеводородов из коксового газа поглотительными маслами в сыром бензоле содержатся легкие погоны поглотительного масла и нафталин.
Сырой бензол получают в бензольном отделении цеха улавливания методом дистилляции обензоленных поглотительных масел. Выход сырого бензола составляет 0,8—1,2% от массы сухой шихты. Содержание паров бензольных углеводородов в прямом коксовом газе колеблется в пределах 30—40 г/мі.
Сырой бензол представляет собой прозрачную легкоподвижную жидкость слабо-желтого цвета, быстро темнеющую при хранении в результате окисления и полимеризации непредельных соединений в смолистые вещества. Плотность сырого бензола колеблется в пределах 845—920 кг/мі. Следовательно, он значительно легче воды. В воде сырой бензол практически не растворяется и легко от нее отстаивается. Средняя молекулярная масса сырого бензола 83. Сырой бензол легко воспламеняющаяся жидкость, горит коптящим пламенем. Пары сырого бензола с воздухом образуют взрывоопасную смесь при следующих пределах концентрации, % (объемн): нижний 1,4 и верхний 7,5.
Качественная характеристика сырого бензола определяется величиной отгона до 180 °С. Чем больше количество отгона до 180 °С, определяемое лабораторной разгонкой, тем выше качество сырого бензола. Хороший сырой бензол должен иметь величину отгона до 180 °С не менее 92—95 %. Остаток сырого бензола, кипящий выше 180 °С, представляет собой поглотительное масло и нафталин (сольвент-нафту). При улавливании бензольных углеводородов из коксового газа каменноугольным маслом сырой бензол получается более тяжелым, т. е. с меньшим содержанием отгона до 180 °С по сравнению с сырым бензолом, полученным при применении солярового масла (соответственно 89—91 и 90— 92 %). Следовательно, качество сырого бензола в значительной мере определяется качеством применяемого поглотительного масла.
На коксохимических заводах получают сырой бензол трех марок: сырой бензол (БС), отгон до 180 °С составляет 91—95 % (объемн.); первый бензол (Б-1), отгон до 150 °С составляет 95—97 % (объемн.) и второй бензол (Б-2), кипящий в пределах 150—200 °С. Качество сырого бензола нормируется техническими условиями.
Характеристика сырого бензола марок БС, Б-1, Б-2:
| БС | Б-1 | Б-2 | |
| Плотность при 20°С, кг/мі | 870-920 | 873 | 927 |
| Начало кипения, °С | 73 | 74,5 | 139 |
| Отгон, %, до температуры, °С | |||
| 100 | 62 | 81 | - |
| 120 | 82 | 92 | - |
| 150 | 89 | 98 | 9,5 |
| 180 | 94 | - | 92 |
| 200 | - | - | 98 |
Сырой бензол сам по себе не находит практического применения и подвергается дальнейшей переработке в цехе ректификации для получения чистых продуктов.
Состав и свойства коксового газа
В процессе высокотемпературного коксования угольных шихт в коксовой камере наряду с коксом образуются летучие химические продукты, представляющие собой сложную неоднородную систему, состоящую из газообразных и парообразных веществ, являющихся продуктом термического разложения каменных углей. Основными летучими продуктами высокотемпературного коксования являются: коксовый газ, пирогенетическая вода, нафталин, аммиак, сероводород (и др. сернистые соединения), цианистые соединения, бензольные углеводороды (сырой бензол), высокотемпературная каменноугольная смола и др.
Смесь паро и газообразных продуктов коксования, выходящих из коксовых камер в газосборники, образует так называемый прямой коксовый газ. Он содержит следующие количества химических продуктов, г/мі:
Пары воды (пирогенетической и влаги шихты) 250 – 450
Пары смолы 80 – 150
Бензольные углеводороды 30 – 40
Аммиак 8 – 13
Нафталин до 10
Сероводород 6 – 40
Цианистый водород 0,5 – 2,5
Кроме того, в состав прямого коксового газа входят сероуглерод (СS2) сероксид углерода (СОS), тиофен (C4H4S) и его гомологи, легкие пиридиновые основания (0,4 – 0,6 г/м3), фенолы и др.
При обработке прямого коксового газа в аппаратуре цеха улавливания из него выделяются основные химические продукты коксования, и образуется очищенный коксовый газ. Он называется обратным, потому что часть его подаётся на обогрев коксовых печей, как бы возвращается обратно.
Обратный коксовый газа состоит в основном из неконденсирующихся в обычных условиях компонентов (Н2, СН4, СО, СО2, , О2 и др.), а также остатков сероводорода, бензольных углеводородов, углеводородов непредельного ряда, незначительных количеств оксидов азота др.
Выход отдельных химических продуктов высокотемпературного коксования из 1 т сухой шихты колеблется в пределах, %:
Коксовый газ (обратный, сухой) 14 – 16
Каменноугольная смола 3 – 4,0
Пирогенетическая влага 1,8 – 3,0
Сырой бензол 0,8 – 1,2
Сероводород 0,5 – 2,5
Аммиак.0,26 – 0,4
Средний состав обратного коксового газа в % (объёмн.):
Водород 60
Метан 26
Угарный газ 6
Азот 2,7
Углекислый газ 2,6
Непредельные углеводороды 2,2
Кислород 0,5
Физико – химические свойства коксового газа среднего состава:
Плотность при 0°С 0,440 кг/м3
Низшая теплота сгорания 4350 ккал/м3
Теплоёмкость при 0°С 0,328 ккал/м3*°С
Динамическая вязкость при 0°С 1*10-6 кг/м*с
Температура воспламенения 600–650°C
Пределы взрываемости: Нижний 6% Верхний 30%
2.2 Расчет абсорбционной установки
Улавливание бензольных углеводородов из коксового газа каменноугольным маслом представляет собой процесс многокомпонентной абсорбции, когда из газа одновременно поглощается смесь компонентов – бензол, толуол, ксилол и сольвенты. Инертная часть коксового газа состоит из многих компонентов – Н2, СН4, СО, N2, СО2, О2, NH3, Н2 и др. сложным является и состав каменноугольного масла, представляющего собой смесь ароматических углеводородов (двух- и трехкольчатых) и гетероциклических соединений с примесью фенолов. Для упрощения приведенных ниже расчетов газовая смесь и поглотитель рассчитываются как бинарные, состоящие из распределяемого компонента (бензольные углеводороды) и инертной части (носителей); физические свойства их приняты осредненными.
Для линеаризации уравнения рабочей линии абсорбции составы фаз выражают в относительных концентрациях распределяемого компонента, а нагрузки по фазам – в расходах инертного носителя. В приведенных ниже расчетах концентрации выражены в относительных массовых долях распределяемого компонента, а нагрузки – в массовых расходах носителей.
Материальный баланс
В бензольные скрубберы поступает из конечных газовых холодильников газ следующего состава:
| Состав | кг/ч | мі/ч |
| сухой коксовый газ | 33783,08 | 76370,4 |
| водяные пары | 1804,16 | 2255,2 |
| бензольные углеводороды | 2315,8 | 626,4 |
| сероводород | 1136,96 | 748 |
| итого | 39040 | 80000 |
Температура поступаемого газа 25єС и давление 847 мм. рт. ст. принимаем потери бензольных углеводородов с выходящим газом, равным 1,167 г/мі сухого газа, что составляет
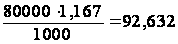 кг/ч
тогда степень улавливания
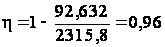
или 96%
Количество поглощаемых бензольных углеводородов:
G=2315,8 – 92,632 =2223,168 кг/ч
Таким образом, из скрубберов выходит:
| Состав | кг/ч | мі/ч |
| сухой коксовый газ | 33783,08 | 76370,4 |
| водяные пары | 1804,16 | 2255,2 |
| бензольные углеводороды | 92,632 | 25,056 |
| сероводород | 1136,96 | 748 |
| итого | 36816,8 | 79398,656 |
Фактическое содержание бензольных углеводродов в поступающем газе:
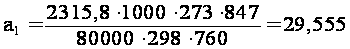 г/м3
и выходящем газе:
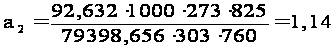 г/м3
где 825-давление газа после бензольных скрубберов, мм рт ст
847-давление газа до бензольных скрубберов, мм рт ст
303-температура газа после скруббера, єК
Максимальное содержание бензольных углеводородов в поступающем масле определяем по уравнению:
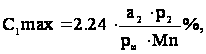
где a2-содержание бензольных углеводородов в выходящем газе
a2=1,91гр/мі
p2=825 мм рт ст
Mn-молекулярная масса поглотителя 170
Pω-упругость паров бензольных углеводородов над поступающим маслом, мм рт ст
Для определения упругости бензольных углеводородов над поступающим маслом принимаем следующий состав сырого бензола:
бензола 73%, ксилолов 5%, толуола 21%, сольвентов 1%
При t=30єC упругость: бензол 118,4
толуол 39,5
ксилол 23,5
сольвент 5
Средняя молекулярная масса сырого бензола:
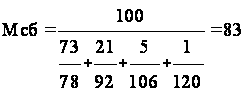
Молекулярная доля компонентов в сыром бензоле:
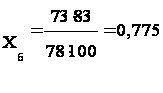
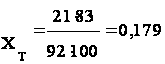
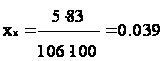
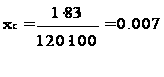

где 78,92,106,120-молекулярные массы компонентов.
Тогда упругость бензольных углеводородов при