Проектирование рыбоконсервного завода
Элеватор омывается струями воды, разравнивающим банки на полотне и имеет специальные носители, транспортирующие банки только в одном направлении.
В ячейках носителей располагается только по одной банке. Из элеватора банки попадают на поперечный транспортер, выводятся из устройства и передаются на транспортер, направляющий их в моечную машину.
Мойка и сушка банок
Для мойки консервных банок в технологической линии предусматривается моечная машина УМБ-3 линейного типа, предназначенная для мойки и сушки банки. Мойка осуществляется струйным типом. Банки вручную ставятся ребром на загрузочную часть горизонтального цепного транспортера, который доставляет их в моечный узел. В первой половине моечного туннеля банки в течении 14 секунд омываются горячей водой температурой 80оС и 2-3 – ным раствором щелочи, во второй части туннеля горячей водой температурой тоже 80 оС в течение 12 с. после мойки банки через переходную течку соскальзывают на горизонтальный пластинчатый транспортер, движущийся в замкнутом коробе, через который прогоняется горячий воздух температурой 100-110 оС.
Укладка банок в короба.
Для этого необходимо установить машину Б4-БУФ-2 на неподвижный стол банкоукладочной машины, доводят до упора и включают толкатель, который перемещает определенное количество банок на накопительный стол. После набора на стол 3-х и более рядов банок, сверху опускается автоматическая электронная плита, захватывает банки и переносит их в положение, в котором они оказываются под ящиком. Ящик заранее формируется, устанавливается на транспортер открытыми крышками вверх и передается к месту загрузки банок.
Машина Б4-ПОЯ-2 обвязывает проволокой диаметром 1,2 мм. Продолжительность обвязки 4 с. установка и снятие ящика производятся вручную.
2.3.2 Описание технологической схемы консервов «Ставрида в томатно-масляном соусе»
Процесс размораживания и прием сырья осуществляется аналогично описанию в разделе 2.3.1.
Разделка рыбы.
После размораживания ставрида по транспортеру поступает на разделку в машину ИРА-115 транспортно-линейного типа с неправильным движением операционного транспортера. Рыбу вручную укладывают в лотки операционного транспортера хвостами вверх, головой до упорной планки. Ориентация рыбы на линию реза головы, дополнительная ее фиксация в положении спиной вниз при загрузке в лотки, а также отвод голов после операции отрезания головы осуществляется транспортером сопровождения голов.
Операционным транспортером и транспортером сопровождения голов двигающимися параллельно друг другу с одинаковой скоростью, рыба подается к дисковым ножам для отрезания головы. Далее рыба направляется к гидроголовке для гидровымыва внутренностей. Нижней ветвью операционного транспортера рыба перемещается к узлу зачистки внутренностей. При дальнейшем движении операционного транспортера под действием копира лотки освобождают зажатую в них тушку, которая выпадает из них в ячейки барабана механизма отрезания хвостовых плавников. Удаление «жучек»; после разделки на тушки ставрида подается транспортером к машине ИРА-3/12 для удаления «жучек». Машина включает правый и левый транспортеры рыбы для транспортировки рыбы на технологические операции двумя потоками. Для удерживания рыбы при срезании «жучек» служат механизмы фиксации.
Рыбу вручную укладывают на бок в загрузочный лоток. Из загрузочного лотка рыба поступает в нижний желоб машины. Рыба прижимается к желобу и фиксируется механизмом фиксации нижних «жучек», хвостовая часть центрируется при этом по щели желоба. «Жучки» вдавливаются в щель до регистрируемой упорной планки и подводятся транспортером к кромке нижнего дискового ножа, который срезает нижнюю «жучку». Далее рыба перемещается толкателями по подпружному лотку, поднимается к верхнему желобу. Как и при удалении «жучки», рыба центрируется и верхняя жучка срезается верхним дисковым ножом, после чего рыба по лоткам выводится из машины.
Мойка рыбы
Мойка ставриды осуществляется в машине ЧТМ роторного типа циклического действия. Предназначаемые для мойки тушки ковшовым транспортером сбрасываются в бак на подвижное дно моечной машины. В результате при постоянном орошении водой из перфорированной трубы производится интенсивная мойка рыбы. После мойки рыбы с транспортера подается на скат и рольгангом передается на следующую технологическую операцию. Температура воды + 18 оС. Порционирование с расфасовкой осуществляется на машине ИНА-115, весоконтроль на машине ИВА-105.
Заливка, закатка и концевые операции аналогичны разделу 2.3.1.
Формула стерилизации
Для банки
№ 3.
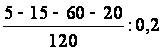
2.4 Продуктовые расчеты
Производительность 28 туб/см
График поступления сырья
| Основное сырье | месяцы | |||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
| Ставрида | __________________________ | ____________ | ||||||||||
| Сельдь | _________________ | _______ | ||||||||||
| Килька | ____________ | |||||||||||
Учитывая график поступления сырья максимальный период работы линии будет иметь вид:
График работы линий
| Наименование продукции | месяцы | |||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
| Килька Южная» | 23/46 | 20/40 | 20/40 | - | - | - | - | - | - | 22/44 | 19/38 | 20/44 |
| Итого: 124/248 | ||||||||||||
| Ставрида в томатно-масляном соусе | 23/46 | 20/40 | 20/40 | 22/44 | 20/40 | 21/42 | - | 11/22 | 22/44 | 22/44 | 19/38 | 20/44 |
| Итого: 220/440 | ||||||||||||
| Сельдь в масле | - | - | - | 22/44 | 20/40 | 21/42 | - | 11/22 | 22/44 | - | - | - |
| Итого: 96/192 | ||||||||||||
Максимальное месячное задание по производству отдельных видов продукции представлено в таблице «Производственная программа»
| Наименование продукции | месяцы | |||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | итого | ||
| Сельдь в масле | - | - | - | 1232 | 1120 | 1176 | - | 616 | 1232 | - | - | - | 5376 | |
| Килька «Южная» | 1288 | 1120 | 1120 | - | - | - | - | - | - | - | 1232 | 1064 | 1232 | 7056 |
| Ставрида в том. соусе | 1288 | 1120 | 1120 | 1232 | 1120 | 1176 | - | 616 | 1232 | 1232 | 1064 | 1232 | 12432 | |
Рецептура консервов на 1 туб «Сельдь в масле»
| Компоненты | % | кг |
|
Рыба Масло |
88 12 |
308 42 |
| Всего | 100 | 350 |
Производительность линии 28 туб/см
Часовая производительность3,5 туб/час.
Расфасовка ж/б №8
Нормативный расход сырья на 1 туб.500 кг
Расход сырья1750 кг/час
Выход готовой продукции1225 кг
Движение сырья по операциям
| Операции | Отходы и потери |
Расход |
|
| Размораживание | % | кг | кг/час |
| Разделка, мойка порционирование с расфасовкой |
2,0 35,5 2,5 |
35,0 609,0 28,0 |
1750 1715 1106 |
|
Расфасованный Др. компоненты То же, кг/час То же ф.б. /час То же ф.б /мин |
+88 +12 |
1078 147 1225 3500 58 |
|
Расчет расхода сырья и пищевых вспомогательных материалов при производстве заданных видов консервов
| Наименование | Норма расхода на 1 туб | расход | ||
|
В час кг |
В смену кг | В год тонн | ||
|
Сельдь Лавровый лист Перец душистый Соль Масло растительное Килька Сахар Лук сушеный Масло растительное Кислота уксусная Перец черный Перец душистый Гвоздика Лавровый лист Соль Чеснок Томат-паста |
500 0,1 0,21 5,1 48,0 315 9,0 2,5 4,0 0,7 0,04 0,04 0,04 0,01 5,1 7,2 18,0 |
1750 0,35 0,735 17,85 63 1103 31,5 8,75 14 2,45 0,14 0,14 0,14 0,035 17,85 25,2 63 |
14000 2,8 5,9 143 504 8824 242 70 112 19,6 1,12 1,12 1,12 0,28 143 201,6 504 |
2688 0,54 1,21 27 97 2188 62 17 28 4,9 0,3 0,3 0,3 0,07 35 50 1250 |
|
Ставрида Масло растительное Перец душистый Соль Сахар Перец горький Томат-паста Гвоздика Лавровый лист |
730 10,6 0,07 5,1 5,1 0,07 12,0 0,07 0,01 |
2555 37 0,245 17,85 17,85 0,245 4,2 0,245 0,35 |
20440 296 1,96 143 143 1,96 336 1,96 0,28 |
8994 130 0,86 63 63 0,86 148 0,86 0,123 |
Расчет расхода тары и тароматериалов при производстве заданных видов продукции
| Наименование | Норма расхода на туб | В час шт | В смену шт | В год (тыс.шт) | ||
| сельдь | кильки | ставрида | ||||
|
Жестебанка Крышки Гофротара Этикетки для гофротары Клей Проволока стальная |
1053 1053 22 22 4,1 20,5 |
3686 3686 77 77 14,4 72 |
29488 29488 616 616 115 576 |
5662 5662 118 118 22 111 |
7313 7313 153 153 29 143 |
12975 12975 271 271 51 253 |
2.5 Использование отходов
Количество отходов составляет 23 т/см. для переработки такого количества отходов планируется на территории организовать производство кормовой муки и жира, так как кормовая мука, помимо содержания в своем составе полноценных белков и жиров, характеризуется наличием водорастворимых витаминов группы В, в том числе рибофлавина и пантотеновой кислоты, оказывающих сильное влияние на рост и продуктивность сельскохозяйственных животных и птицы. Особое значение имеет содержащийся в муке витамин В12, повышающий степень использования животными растительного корма. Помимо белков, жиров и витаминов, рыбная мука содержит микроэлементы, способствующие росту сельскохозяйственных животных и улучшающих качество продукции животноводства и пищепроизводства. Применение 1 кг муки дает возможность получить 1-1,5 кг дополнительного привеса сельскохозяйственных животных.
Наиболее экономичной является схема прессовосушильная. Далее дано описание принципиальной технологической схемы, которая принята для эксплуатации жиромучных установок ИМ 13-5 и Ми 13-10.
Сырье поступает в дробилку, а затем в варильник, где оно разваривается. В варильнике сырье подвергается нагреванию глухим паром через паровую рубашку и острым паром. Оптимальный режим варки определяется по количеству жома, выходящего из пресса. При прессовании удаляется часть жома, которая увлекает некоторое количество водорастовримых веществ, жира и твердых взвешенных частиц, проходящих через отверстие зира. Эту жидкость направляют на последующую обработку. Из пресса выходит жом, содержащий 50-60% влаги. Жом высушивается до остаточной влажности 8-10%. Сушилка может состоять из двух или трех горизонтально расположенных друг над другом цилиндрических барабанов, имеющих паровые рубашки. Внутри цилиндра проходит полный вал с лопастями перемешивающими и передвигающими к выходу высушенный материал. Сушка производится при переменном температурном поле, более низкая температура бывает в начале, наиболее высокая в конце сушки. Время сушки варьируют чаще всего в пределах 1,3-2,3 г. из сушилок сушенка поступает на магнитный уловитель и далее на измельчение и просеивание. Готовую муку расфасовывают в мешки. Бульон из под пресса направляют на горизонтальную осадительную центрифугу, где отделяют твердые взвешенные частицы.
Твердые частицы, отделяемые на центрифуге, смешиваются с жомом и поступают в сушку. После центрифугирования бульон направляют на сепаратор, где отделяют жир, а обезжиренная часть, содержащая водорастворимые белки, витамины и минеральные вещества, поступают на вакуумвыпаривание. Влагу удаляют до получения плотности по сухому веществу 35-45%.
Упаренный бульон может быть использован самостоятельно с жомом и высушен, таким образом получают цельную муку. При использовании упаренных бульонов общий выход муки увеличивается на 5% в зависимости от вида сырья.
Характеристика готовой продукции
Мука кормовая рыбная и из морских млекопитающих» ГОСТ 2116
Внешний вид:
| Внешний вид | Россыпью без комков и плесени, допускается мелковолокнистость |
| Запах | Свойственный кормовой муке из рыбы без затхлости и других посторонних запахов |
| Крупность помола | Мука россыпью должна просеиваться через сито с размерами сторон отверстия 3 мм, допускаются остатки на сите 5%. |
Содержание влаги % не более12,0
Содержание жира % не более10
Содержание сырого протеина % не менее48,0
Содержание фосфора, % не более53
Содержание кальция, % не более13
Содержание хлористого натрия, %, не более 0,1
Содержание помола, % не более0,1
Не менее 0,05
Рыбий жир ГОСТ 1304
| 1 сорт | 2 сорт | |
| Цвет | От желтого до желто-коричневого | От желтого до коричневого |
| Запах | Свойственный рыбьему жиру без посторонних примесей | Свойственный рыбьему жиру без примесей |
| Прозрачность при 40оС | Прозрачный | Может быть мутность |
| Кислотное число, не более % | 10,0 | 20,0 |
| Неомыляемые вещества, % не более | 1,0 | 1,5 |
| Содержание загрязненности и влаги, % не более | 1,0 | 1,5 |
|
Годное число Число омыления |
Для всех сортов Для всех сортов |
100-145 197-225 |
3. Расчетная часть
3.1 Подбор и расчет технологического оборудования
Подбор и расчет технологического оборудования для производства заданного вида рыбной продукции осуществляют на основе технологических инструкций по производству данных видов продукции.
Подбираемое оборудование должно обеспечить полную и качественную переработку сырья и полуфабрикатов, обеспечить заданную производительность линии.
При компоновке технологических линий необходимо учитывать характер процессов производства. Технологические линии объединены для производства консервов «Килька» и из-за некоторых общих принципов технологии и оборудования.
Оборудование подбирают так, чтобы на каждой линии выпускать соответствующий вид консервов в зависимости от поступающего сырья.
Все подбираемое оборудование, как правило, серийно выпускается отечественными заводами.
Расчет проведен по формуле: n = Q/g,
Где Q – количество поступающего сырья, или поступающего на какой-либо стадии продукта, банок, полуфабрикатов и т.п.
g – часовая производительность машины.
Коэффициент использования оборудования определяют как отношение числа n к округленному целому числу машин, например: n = Q/g = 1,7, подбираем 2 машины
К=1,7/2,0 = 0,85
Физический смысл этой величины означает, что эти машины из 8 часов работы смены проработают: 8 х 0,85 = 6,8 часа.
Коэффициент использования оборудования будет учитываться при подсчете количества электроэнергии, пара и воды.
3.1.1 Расчет количества автоклавов
1. Количество банок, вмещаемых в одну сетку автоклава:
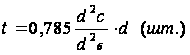 ,
где
dc – диаметр сетки автоклава, 945 мм;
dб – диаметр банки (наружный): для банки № 3 – 102,3 мм; для банки № 8 – 102,3 мм («Металлические банки» ГОСТ 5981-88).
а – отношение высоты сетки к высоте банки (применяется наименьшее целое число).
hc – высота сетки, 700 мм;
hб – высота банки №3 – 39,2 мм, № 8 – 53,8 мм ГОСТ 5981 – 88).
Для банки № 3 Для банки № 8
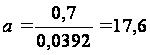
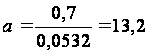
а = 17а = 13
Для банки № 3
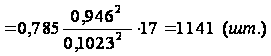
Для банки № 8
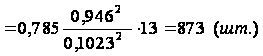
Время заполнения одной сетки:
ж/б №3
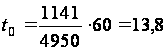 мм
ж/б №8
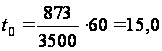 мм
Максимально допустимая продолжительность выдержки укупоренных банок до их стерилизации составляет 30 мин. Поэтому можно выбрать двухсетчатый автоклав. Время заполнения 2-х сеток банками составляет:
Для ж/б №3 – 27,6 мин, для ж/б №8 – 30 мин.
Количество банок, загруженных в автоклав:
банка №3
n б= 2 ∙ 1141 = 2282 банки.
банка №8
n б= 2 ∙ 873 = 1746 банок.
4. Продолжительность полного цикла работы автоклава:
τобщ = τ1 + τ2 + τ3 + τ4 + τ5;
τ1 – время загрузки сеток автоклава (10 мин).
τ2 – время повышения температуры и давления (15 мин.)
τ3 - время собственно стерилизации для линии:
«Килька»
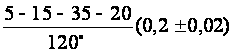
«Сельдь»
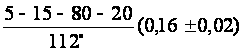
«Ставрида»
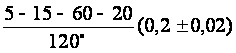
τ4 – время уменьшения давления и охлаждения (20 мин.)
τ5 - время время разгрузки, 10 мин.
τобщ = 90 мин («Килька»)
τобщ =135 мин («Сельдь»)
τобщ =115 мин. («Ставрида»)
Производительность автоклава
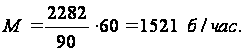
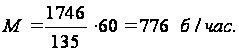
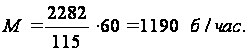
Количество необходимых автоклавов
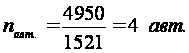
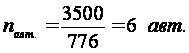
(для «Кильки» и «Сельди» выбираем 6 автоклавов)
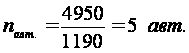 («Ставрида»)
3.1.2 Расчет загрузочного транспортера
Производительность транспортера определяется по формуле:
G = 3,6 g B v, где
В – ширина ленты транспортера, 0,6 м;
v – скорость ленты, 0,25 м/с;
g – удельная нагрузка на транспортерную ленту (при загрузке рыбы в один слой), 5 Н/м2
G = 3,6 ∙ 5 ∙ 0,6 ∙ 0,25 = 2,7 т/час.
Мощность электродвигателя (при Н = 0) для привода ленточного транспортера с роликовыми опорами:
N = k2 /1,36 η (7,4 ∙k1 ∙L ∙v/10000 + 2 ∙G ∙L/10000), где
G – производительность транспортера, т/час;
L – длина транспортера, 10 мин;
η – к.п.д. привода (η = 0,7-0,9);
k1, k2 - опытные коэффициенты, учитывающие длину и ширину транспортера
N = 1,25 /0,8 ∙ 1,36 (7,4 ∙ 36 ∙10 ∙0,25/10000 + 2 ∙2,7 ∙10/10000) = 0,1 кВт
Подбираем электродвигатель мощностью 0,4 кВт АО2 (АОЛ2)-11-6 с частотой вращения 915 об/мин.
Частота вращения приводного шкива транспортера:
N= 60 ∙ v / πd = 60 ∙ 0,25 / 3,14 ∙ 0,36 = 13,3 об/мин, где
d – диаметр приводного шкива транспортера, 0,36 м
суммарное передаточное число i = 915/ 13,3 = 69
Выбираем червячный одноступенчатый универсальный редуктор Ч-63 (передаточное число 80); допускаемый крутящий момент на тихоходном валу 83,385 Н ∙м; масса редуктора – 13,2 кг.
3.1.3 Тепловой расчет автоклава
Тепловой расчет автоклава АВ-2 приведен в примере стерилизации консервов жестебанка №3.
- температура продукта в банках до стерилизации t3 = 60оС
- температура продукта в банках после стерилизации t3 = 40оС
- охлажденной водыt3 = 18оС
- давление пара до дросселирующего устройства его сухости х = 0,950,4 МПа
- формула
стерилизации
- количество банок №3 в автоклаве – 2282 шт.
А. Первый период работы автоклава
1. Тепло, расходуемое на нагрев автоклава
Q = G1C1 (t2 + t1) = 1032 ∙ 0,482 (120-35) = 42281 кДж,
где G1 - масса автоклава, 1032 кг.
C1 – удельная теплоемкость стали 0,482 кДж/кг ∙К
t2 - начальная температура автоклава после стерилизации 35оС
t1 - температура стерилизации; 120оС
Тепло на нагрев сеток:
Q = G2C1 (t2 + t1) = 2 ∙ 50 ∙ 0,482 (120-25) = 4580 кДж,
Где G2 - масса сеток; кг, масса одной сетки 50 т
t2 - температура сетки приравнена к температуре воздуха и принята равной 25оС
3. Тепло, на нагрев банок
Q3 = G3C1 (t2 + t3) = 98,1 ∙ 0,482 (120-60) = 2837 кДж,
где G1 - удельная теплоемкость сетки 0,482 к Дж/кг К,
C3 – масса банок 2282 ∙ 0,043 = 98,1 кг
t2 - начальная температура банок, принимается равной температуре продукта 60оС
t1 - температура стерилизации; 120оС
4. Расход тепла на нагрев продукта
Q4 = G4C4 (t3 + tн) = 571 ∙ 0,356 (120-60) = 121966 кДж,
C4 – масса продукта 2282 ∙ 0,25 = 571 кг
5. Потери тепла в окружающую среду:
Q5 = FАВТ ∙ τ2 ∙ α0 ∙(tст + tвозд) ∙ 0,001 = 6,5 ∙ 900 ∙ 10,66 ∙ (38,75-25) ∙0,001 =
= 857 кДж
где: FАВТ - поверхность автоклава 6,5 м2
τ2 - продолжительность подогрева 900 с.
tст - температура наружней стенки автоклава
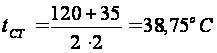 (с учетом
изоляции)
α0 = 10,66 Вт/м2к
α0 = 9,7 + 0,07 ∙(tст + tвозд) = 9,7 + 0,07 (38,75-25) = 10,66 Вт/м2∙к
tвозд – температура воздуха в цехе, 25оС
α0 – суммарный коэффициент теплоотдачи
Общий расход тепла
Qобщ = Q1 + Q2 + Q3 + Q4 + Q5 = 42281 + 4580 + 2837 + 121966 + 857 = 172521 кДж
Расход пара во время первого этапа автоклава
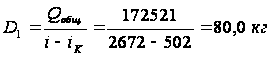
i - удельное теплосодержание пара до редуктора при давлении 0,4 Мпа и степени сухости х = 0,95 равно 2672 кДж/кг.
i К- удельная энтальная конденсата при стерилизации консервов в воде
502 кДж/кг
Часовой расход пара в первый период работы автоклава
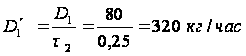
Б. Второй период работы автоклава
При втором периоде работы автоклава тепловая энергия расходуется только на компенсацию потерь тепла в окружающую среду: это количество тепла определяется по следующей формуле:
Q6 = FАВТ ∙ τ3 ∙ α1 ∙(tст + tвозд) ∙ 0,001
τ2 - продолжительность собственно стерилизации, 3600 сек.
tст - температура наружней стенки автоклава с учетом изоляции
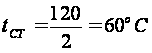 (с учетом
изоляции)
α1 - суммарный коэффициент теплоотдачи, 12,15 Вт/м2к
α1 = 9,7 + 0,07 ∙(60 + 25) = 12,15 Вт/м2∙к
tвозд – температура воздуха в цехе, 25оС
α0 – суммарный коэффициент теплоотдачи
График работы автоклавного парка
Δτ = 25 мин.
| № цикла | № автоклава | Начало загрузки | Конец загрузки | Конец подогрева | Конец стерили-зации | Конец охлаж-дения | Конец выгрузки |
| 1 | 1 | 8,00 | 8,10 | 8,25 | 9,25 | 9,45 | 9,55 |
| 2 | 2 | 8,25 | 8,35 | 8,50 | 9,50 | 10,10 | 10,20 |
| 3 | 3 | 8,50 | 9,00 | 9,15 | 10,15 | 10,35 | 10,45 |
| 4 | 4 | 9,15 | 9,25 | 9,40 | 10,40 | 11,00 | 11,10 |
| 5 | 5 | 9,40 | 9,50 | 10,05 | 11,05 | 11,25 | 11,35 |
| 6 | 1 | 10,05 | 10,15 | 10,30 | 11,30 | 11,50 | 12,00 |
Расход воды на охлаждение консервов
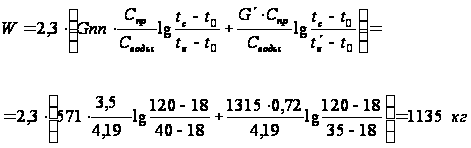
t0 – начальная температура воздуха в цехе, 18оС
tс – температура стеилизации, 120оС
tк – конечная температура продукта, 40оС
t'к = tr – 5оС = 35оС
G' – масса автоклава, сеток, банок, конденсата = 1315 кг.
Спр – приведенная удельная теплоемкость
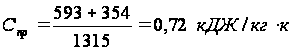
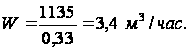
Q6 = 0,001 ∙6,5 ∙ 12,15 ∙ (60-25) = 9950
Расход пара за второй период работы автоклава:
iк = i"к – удельная энтальная конденсата, 502 кДж/кг
Часовой расход пара
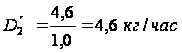
Общий расход пара за один цикл работы автоклава:
D = D1 + D2 = 80 + 4,6 = 84,6 кг
12. Общий часовой расход пара:
Drобщ = D'1 + D'2 = 320 + 4,6 = 324,6 кг
Расход пара в смену 17 циклов
84,6 ∙ 17 = 1438,2 кг смену
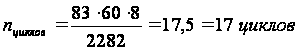
83 – число банок в минуту
2282 – число банок в автоклаве
14. Среднечасовой расход пара
Dср.час = D'1 + 2D'2 = 329 кг/час (см. график)
3.1.4 Тепловой расчет бланширователя Н2-ИТА-206
Абсолютное давление греющего пара 0,6 МПа.
В бланширователе тепло расходуется на нагрев тары, рыбы в банках, транспортных устройств и потери тепла в окружающую среду.
1. Определяем расход тепла на нагрев тары
Q1 = 217,8 ∙ 0,482 (100 – 15) = 8923 кДж/г.
2. Определяем расход тепла на нагрев рыбы до температуры 100оС
Q2 = 1022,6 ∙ 3,6 (100-15) = 312916 кДж/г
3. Определяем расход тепла на нагрев транспортных устройств
Q3 = 1920 ∙ 0,482 (100 – 15) = 78662 кДж
Где – 1920 масса транспортных устройств проходящих в бланширователе в течении часа, кг/час.
Эта величина определяется по формуле
G = 60 qV = 60 ∙ 20 ∙ 1,6 = 1920 кг/ч
Где q – масса 1 метра транспортного устройства, 20 кг
V – скорость цепного конвейера (V = 1,6)
4. Определяем расход тепла в окружающую среду
Q4 = F ∙ α ∙ 0,001∙(tст - tвозд) ∙ 3,6 = 25 ∙11,8 ∙ 0,001 ∙(50-20) = 2 кДж
α – суммарный коэффициент теплоотдачи от стенки агрегата к воздуху, Вт/(м2 ∙к)
α – 9,74 + 0,07 (50 – 20) = 11,8 Вт/(м2 ∙к)
tст – температура стенки (tст = 50оС)
tвозд - температура воздуха (tвозд = 20оС)
5. Общий коэффициент тепла
Qобщ = Q1 + Q2 + Q3 + Q4 = 8923 + 312916 + 78662 +32 = 400533 кДж
6. Часовой расход пара
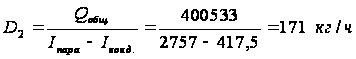
где 2757 – энтальная пара при абсолютном давлении
пара 0,6 МПа и степени сухости = 1
417,5 – энтальная конденсата
(пар конденсируется при атмосферном давлении)
3.1.5 Тепловой расчет двутельного котла
(Для консервов «Килька «Южная»)
Начальная температура заливки20оС
Конная температура заливки96 оС
Греющий пар в нагревательной камере имеет абсолютное давление
0,3 МПа – 0,5 МПа
До кипения при степени сухости х = 0,95
Температура окружающего воздуха 20 оС
Коэффициент теплопередачи от пара к т/с 650 Вт/м2к
1. Объем сферической части котла
V = 2/3πR3 = 2/3 ∙3,14 ∙0,473 = 0,218 (218 л)
Масса заливки, загруженной в котел
G = Vρf = 0,218 ∙ 1080 = 235, 44 кг
где ρ- плотность заливки = 1080 кг,м3
f - коэффициент заливки
заполнение
сферы (f=1)
Поверхность нагрева котла
F = 2πR2 = 2 ∙3,14 ∙0,473 = 1,38 м2
2. Расход тепла на нагрев заливки
Q = G1C1 (tк + tn)
где G1 - масса заливки 235,44
C1 – удельная теплоемкость т/с – 3,6 кДж/кг ∙к
tк и tn - конечная и начальная температура т/с
Q1 = 235,4 ∙ 3,6 (96-20) = 64420кДж
3. Расход тепла на испарение влаги с поверхности котла
Q = kF (ρm – φ'ρ)τ ∙ 2
k – коэффициент пропорциональности при скорости движения