Описание технологической линии производства вареных колбас
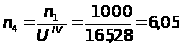 об/мин
Рассчитаем угловую скорость ножевого вала:
 ,(3.3)
где n – частота вращения ножевого вала, об/мин.
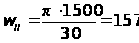 с-1
Мощность на ножевом валу:
NII=Nдв·ηр.п.·η2подш, (3.4)
где Nдв – мощность электродвигателя, кВт;
ηр.п. – коэффициент полезного действия ременной передачи (0,96);
ηподш – коэффициент полезного действия подшипника (0,99).
NII=7,5·0,96·0,992=7,056 кВт
Крутящий момент на ножевом валу:
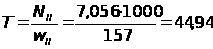 Н·м(3.5)
4.3 Расчет ременной передачи
Для двигателя мощностью N=7,5 кВт принимаем ремень сечением Б. Согласно рекомендациям принимаем D=280 мм.
Определим скорость пробега ремня:
 ,(3.6)
где D – диаметр шкива, мм;
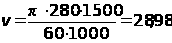 м/с
Передаточное число U=1.
Диаметр большего шкива:
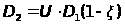 ,
(4.7)
где ξ – коэффициент упругого скольжения (ξ=0,01).
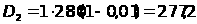 мм.
По ГОСТ 20895-75 принимаем D1=D2=280 мм.
Уточняем передаточное число
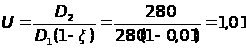
Из ГОСТ 1284-68 для размера сечения Б в соответствии с рисунком 3.1 принимаем:
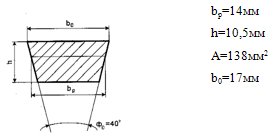
Рисунок 3.1 – Сечение ремня
Проверяем условие
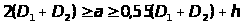
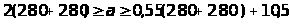 (3.8)
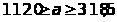
Принимаем межосевое расстояние а=560 мм.
Длина ремня:
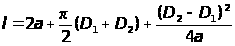 (3.9)
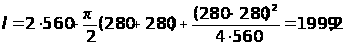 мм
Принимаем l=2000 мм.
Натяжение ремня осуществляется перемещением двигателя.
Угол обхвата
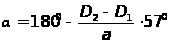 (3.10)
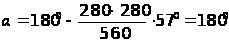
Коэффициент угла обхвата:
Сα=1-0,003(180-α)(3.11)
Сα=1-0,003(180-180)=1
Коэффициент скорости:
Сv=1,05-0,0005v2(3.12)
Сv=1,05-0,0005·21,982=0,808
Принимаем полезное напряжение [σt]0=2,04 Н/мм2 при σ0=1,4 Н/мм2.
Полезное допускаемое напряжение в заданных условиях:
[σt]=[σt]0·Сα·Сv··Ср·Со,(3.13)
где Сα, Сv, Ср, Со – коэффициенты, учитывающие влияние угла обхвата α, скорости v, режима работы Ср, Со, угла наклона θ межосевой линии к горизонту, а также способа натяжения ремня.
[σt]=2,04·1·0,808·0,8·0,8=1,055 Н/мм2
Нагрузка ремня:
 ,(3.14)
где N – передаваемая мощность, кВт;
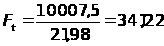 Н
Число ремней:
 ,(3.15)
где А – площадь поперечного сечения одного ремня, мм2.
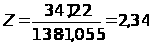
Принимаем 2 ремня Б – 2000Т ГОСТ 1284-68.
Давление на валы ременной передачи:

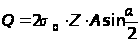 (3.16)
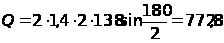 Н
Наибольшее напряжение в ведущей ветви в месте набегания на малый шкив.
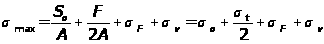 ,(3.17)
где σF – напряжение изгиба ремня на малом шкиве, Н/мм2;
σv – напряжение от центробежной силы, Н/мм2;
σо – напряжение от предварительного натяжения, Н/мм2;
σt – полезное напряжение, Н/мм2.
 (3.18)
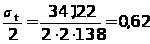 Н/мм2
 ,(3.19)
где δ – толщина ремня, мм;
Dmin – диаметр меньшего шкива, мм;
Е – модудь продольной упругости, Н/мм2, для прорезиненных ремней 80-120.
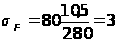 Н/мм2
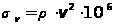 ,(3.20)
где ρ – плотность ремня, кг/м3
для прорезиненных и клиновых 1200-1500 кг/м3
σv=1200·21,982·10-6=0,58 Н/мм2
σmax=1,4+0,62+3+0,58=5,6 Н/мм2
Начальное натяжение ремня:
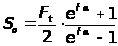 ,(3.21)
где f – коэффициент трения; для прорезиненного ремня и чугунного шкива f=0,30;
α – угол обхвата на малом шкиве, рад
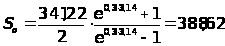 Н
Натяжение ведущей и ведомой ветвей без учета дополнительного натяжения от центробежных сил
 (3.22)
 (3.23)
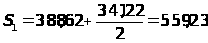 Н
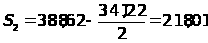 Н
4.4 Прочностной расчет вала
Определим диаметр вала из условия прочности на кручение при пониженных допускаемых напряжениях.
 ,(3.24)
где Т – крутящий момент, Н·мм;
[τ] – допускаемое условное напряжение при кручении, Н/мм.
[τ]=15 Н/мм2.
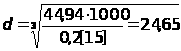 мм
По ГОСТ 6636-69 принимаем d=25 мм.
Определим силу на конце вала:
 ,(3.25)
где d – диаметр окружности наиболее удаленной точки ножа, мм.
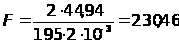 Н
Вертикальная плоскость
ΣМа=Q·c+Rb(b+c) – F(a+b+c)=0
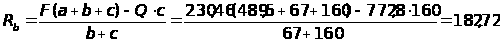 Н
ΣМb= - F·a-Q·b+Ra(b+c)=0
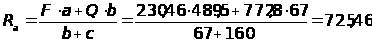 Н
ΣFy=0 – проверочное условие
ΣFy=F – Rb – Q+Ra=230,46 – 182,72 – 772,8+725,46=0
Условие выполняется.
Строим эпюры изгибающих моментов в вертикальной плоскости
МизгI=F·489,5·10-3=230,46·0,4895=112,81 Н·м
МизгII=Q·c – F·a+Rb(b+c)=772,8·0,160 – 230,46·0,716+182,72·0,227=0
МизгIII=Ra·c=725,46·0,16=116,07 Н·м
Строим суммарную эпюру моментов.
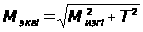 (3.26)
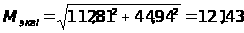 Н·м
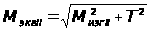
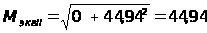 Н·м
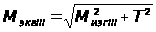
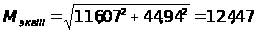 Н·м
Наиболее опасным является сечение, где действует максимальный эквивалентный момент (Мэкв=124,47 Н·м). В данном случае (место посадки шкива) вал ослаблен шпоночным пазом, который в то же время является концентратором напряжений.
Определим коэффициент безопасности в этом сечении.
Материал вала – сталь 45.
Предел прочности σв=700МПа.
Предел выносливости σ-1=270МПа.
Предел выносливости при кручении τ-1=160МПа.
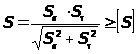 ,(3.27)
где Sσ – коэффициент безопасности по изгибу;
Sτ – коэффициент безопасности по кручению.
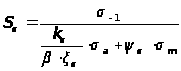 ,(3.28)
где σa – переменная составляющая циклов изменения напряжений;
σm – постоянная составляющая циклов изменения напряжений;
σ-1 – предел выносливости при изгибе (σ-1=270Мпа);
kσ – эффективный коэффициент концентрации напряжений при изгибе, (kσ=1,1);
ξσ – масштабный фактор, учитывающий влияние размеров сечения вала (ξσ=0,84);
β – коэффициент упрочнения, вводимый для валов с поверхностным упрочнением (β=0,44);
Ψσ – коэффициент, характеризующий чувствительность материала к асимметрии цикла изменения напряжений (Ψσ=0,075).

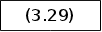
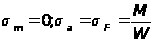
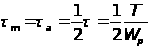
По этим зависимостям определяются постоянные составляющие циклов изменения напряжений σm и σm (средние напряжения цикла) и переменные составляющие σа и τа (амплитуды цикла) при симметричном цикле изменения напряжений изгиба и пульсирующем (отнулевом) цикле изменения напряжений кручения.
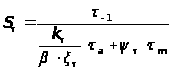 ,(3.30)
где τа – переменная составляющая циклов изменения напряжений;
τm – постоянная составляющая циклов изменения напряжений;
τ-1 – предел выносливости при кручении при симметричном знакопеременном цикле (τ-1=160Мпа);
kτ – эффективный коэффициент концентрации напряжений при кручении (kτ=1,1);
β – коэффициент упрочнения, вводимый для валов с поверхностным упрочнением (β=0,94);
Ψτ – коэффициент, характеризующий чувствительность материала к асимметрии цикла изменения напряжений (Ψτ=0,045).
 ,(3.31)
где М – суммарный изгибающий момент в рассматриваемом сечении (Н·мм);
W – момент сопротивления в рассматриваемом сечении (мм3).
Для сечения вала с одной шпонкой:
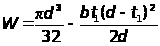 (3.32)
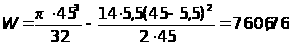 мм2
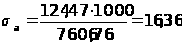 Мпа
 ,(3.33)
где Wρ – полярный момент сопротивления, мм3.
Для сечения вала с одной шпонкой:
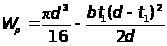 (3.34)
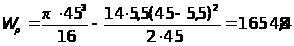 мм3
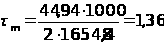 МПа
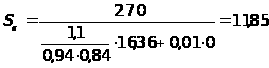
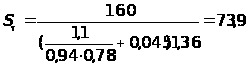
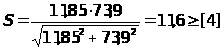
Что соответствует условию S≥[Sдоп]. Таким образом безопасность обеспечена.
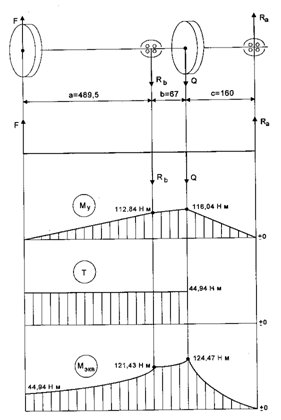
Рисунок 3.2 - Схема нагружения вала
4.5 Подбор подшипников
Вал воспринимает радиальные нагрузки. Принимаем сферический двухрядный радиальный шарикоподшипник тип 1609 ГОСТ 5720-75
d=45мм
D=100мм
В=36мм
Для выбранного подшипника выписываем характеристики:
С – динамическая грузоподъемность, кН, (С=41,5кН);
С0 – статическая грузоподъемность, кН, (С0=19,43кН);
Х – коэффициент радиальной нагрузки (Х=1);
V – коэффициент вращения (V=1, так как вращается внутреннее кольцо подшипника).
Эквивалентная нагрузка:
P=X·V·Fr·kσ·kτ,(3.35)
где Fr – радиальная нагрузка, Н;
kσ – коэффициент безопасности (kσ=1,1);
kτ – температурный коэффициент, учитывающий рабочую температуру нагрева подшипника, если она превышает 373,15К (kτ=1).
Р=1·1·725,46·1,1=798Н
Долговечность подшипника:
 ,(3.36)
где n – частота вращения, об/мин;
Lh – долговечность подшипника, (Lh=8·103ч).
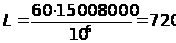 млн.об
Далее определяем расчетную динамическую грузоподъемность (Ср) и проверяем условие:
Ср≤С
 (3.37)
где m=3 для шариковых подшипников.
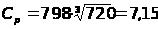 кН
Таким образом получили Ср<С.
Принимаем подшипник 1609 ГОСТ 5720-75.
4.6 Расчет шпонки
Для вала
с диаметром
d=45мм под
шкив принимаем
призматическую
шпонку
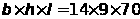 .
Так как высота и ширина призматических шпонок выбирается из стандартных размеров, расчет сводится к проверке шпонки по допускаемым напряжениям при принятой длине или высоте на основании. На основании допускаемых напряжений находится ее длина.
Шпонка проверяется из условия прочности на смятие и на срез.
T≤0,5d·lp·k[σсм],(3.38)
где d – диаметр вала, мм;
lp – рабочая длина шпонки, мм;
Т – крутящий момент, Н·мм;
k – рабочая высота (глубина врезания в ступицу шпонки).
k=0,4h=0,4·9=3,6мм.
Материал шпонки – Сталь 45 ГОСТ 1050-88:
[σсм]=150Н/мм2
[τср]=90Н/мм2.
Т≤0,5·45·70·3,6·150=85050 Н·мм
44940<85050.
Таким образом, условие прочности на смятие выполняется.
Условие прочности шпонки на срез:
T≤0,5d·b·lp[τср](3.39)
Т≤0,5·45·14·70·90=198450 Н·мм
44940<198450
Таким образом, условие прочности на срез также выполняется.
Список использованных источников
Попков А.А. Аграрная экономика Беларуси. – Мн: «Беларусь», 2006.
Машины и аппараты пищевых производств. В 2 кн. Кн. 1:Учеб. Для вузов/С.Т.Антипов и др.; под ред. В.А. Панфилова. – М.: Высш. Шк., 2001. – 703с
Пелеев А.И. Технологическое оборудование предприятий мясной промышленности. - М.: Пищепромиздат, 1963.
Технологическое оборудование мясокомбинатов. Под ред. к.т.н. Бредихина С.А. - М.: Колос, 1997.
Д.М. Гальперин. Монтаж и наладка технологического оборудования предприятия пищевой промышленности. – М.: Агропромиздат, 1988.
Размещено на