Проектирование гальванического участка
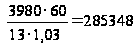 подвесок;
3.2.8 Коэффициент загрузки рассчитанных ванн определяется по формуле
 (3.8)
где
 - заданная годовая
программа в
подвесках.
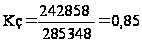 ;
3.2.9 Определяются внутренние габариты ванн
3.2.9.1 Внутренняя длинна ванны определяется по формуле
lвн = l1 ∙ n1 + l2 ∙ (n1-1) + 2 l3, (3.9)
где l1 – длинна подвески, мм;
l2 – расстояние между подвесками в ванне в зависимости от конфигурации деталей, мм.
l3 – расстояние между торцевой стенкой ванны и краем подвески, мм.
n1 – количество подвесок, завешиваемых на одну штангу.
lвн = 300·4+3·50+2·150= 1650 мм
3.2.9.2 Внутренняя ширина ванны рассчитывается по формуле
wвн = w1 ∙n2 +2w2 ∙n2 + 2w3 + n3 ∙D, (3.10)
где w1 – ширина подвески, мм;
w2 – Расстояние между анодом и ближайшим краем детали на подвеске, мм.
w3 –Расстояние между внутренней стенкой ванны и анодом, мм.
n2 – количество катодных штанг;
n3 – количество анодных штанг (n3 = n2 +1);
D – толщина анодов, мм.
wвн = 10∙2+2·2∙100+2 ∙80+3∙10= 610 мм
3.2.9.3 Внутренняя высота ванны рассчитывается по формуле
hвн = hэ + hб = h1 + h2 + h3 + hб, (3.11)
где hэ – высота уровня электролита, мм;
h1 – высота подвески без подвесного крючка, мм;
h2 – расстояние от дна до нижнего края подвески, мм.
h3 – высота электролита над верхним краем детали на подвеске, мм;
hб – расстояние от поверхности зеркала электролита до верхнего края борта ванны, мм. hб = 100 мм.
hвн = 400+150+ 30+ 250 = 830 мм
3.2.9.4 Подбор стационарного оборудования
Подбор стандартного оборудования производится на основании произведённых расчётов по ГОСТ 23738-85. Внутренние габариты ванн электрохимических процессов принимаются равными 2000х630х1000 мм.
Размеры стандартного оборудования представлены в таблице 3.3
3.2.9.5 Объём электролита стандартных ванн определяется по формуле
Vэл = lвн ст ∙ wвн ст ∙hэл, (3.12)
где lвн ст – внутренняя стандартная длинна ванны, дм;
wвн ст – внутренняя стандартная ширина ванны, дм;
hэл – высота столба электролита, дм.
Для всех процессов
Vэл = 20 ∙6,3 ∙8,5= 1070 л
3.2.4.6 Наружная длина ванн больше внутренней длины на ширину размеров профиля ребер жесткости, привариваемого к верхним кромкам ванн.
hнар= hвн + 50 ∙2, (3.13)
3.2.4.7 Наружная ширина ванн зависит от наличия бортовых отсосов. Если бортовых отсосов нет, то наружная ширина больше только на ширину профиля ребер жесткости
wнар = wвн + 100 (3.14)
Для ванн с односторонним бортотсосом
wнар = wвн + 300 (3.15)
Для ванн с двусторонним бортотсосом
wнар = wвн + 500 (3.16)
Результаты расчета стандартного оборудования сводятся в таблицу 3.3.
Таблица 3.3 Ведомость стандартного оборудования
|
Наименова ние оборудования |
Коли чество единиц |
Объем электро лита, л |
Внутренние размеры ванн, мм | Наружные размеры ванн, мм | ||||||||||
| длина | ширина | высота | длина |
шири на |
||||||||||
| Ванна химического обезжиривания | 1 | 1070 | 2000 | 630 | 11000 | 2100 | 1130 | |||||||
| Ванна горячей промывки | 1 | 1070 | 2000 | 630 | 11000 | 2100 | 930 | |||||||
|
Ванна элекро химического обезжиривания |
1 | 1070 | 2000 | 630 | 11000 | 2100 | 1130 | |||||||
|
Ванна каскадной горячей и холодной промывки |
2 | 2000 | 2000 | 2000 | 1000 | 2100 | 1300 | |||||||
| Ванна травления | 1 | 2000 | 2000 | 1000 | 1000 |
Ванна каскадной горячей и холодной промывки 2 2000 2000 2000 1000 2100 1300 Ванна травления 1 2000 2000 1000 1000 2100 1500 |
||||||||
|
Наименова ние оборудования |
Коли чество единиц |
Объем электро лита, л |
Внутренние размеры ванн, мм | Наружные размеры ванн, мм | ||||||||||
| длина | ширина | высота | длина | ширина | ||||||||||
| Ванна каскадной холодной промывки | 1 | 2000 | 2000 | 1000 | 1000 | 2100 | 1100 | |||||||
|
Ванна активирова ния |
1 | 1070 | 2000 | 630 | 1000 | 2100 | 1130 | |||||||
| Ванна холодной промывки | 2 | 1070 | 2000 | 630 | 1000 | 2100 | 730 | |||||||
| Ванна улавливания | 2 | 1070 | 2000 | 630 | 1000 | 2100 | 730 | |||||||
|
Ванна никелирова ния |
1 | 1070 | 2000 | 630 | 1000 | 2100 | 1130 | |||||||
| Ванна покрытия сплавом олово-висмут | 1 | 1070 | 2000 | 630 | 1000 | 2100 | 1130 | |||||||
|
Ванна сушки |
1 | - | 2000 | 630 | 1000 | 2100 | 1130 | |||||||
| Ванна снятия брака никелирования | 1 | 60 | 400 | 320 | 500 | 500 | 420 | |||||||
| Ванна снятия брака сплава | 1 | 60 | 400 | 320 | 500 | 500 | 420 | |||||||
4. Расчётно-экономическая часть
4.1 Определение загрузки и тока для ванн электрохимических процессов, выбор источников тока
4.1.1 Расчёт поверхности и тока для ванн производится по формуле
Sy = (S1 + S2) ∙ у, (4.1)
где S1 – рабочая поверхность, т.е. поверхность деталей на подвеске, дм2;
S2 – нерабочая поверхность, т.е. поверхность изолированной части подвески, дм2. S2 = 0,03S1;
у – количество подвесок в ванне.
Sy= (7, 56+7, 56·0, 03) ·8= 62, 29 дм2.
4.1.2Ток на ванне рассчитывается по формуле
Yy = Dк ∙ Sy, (4.2)
где Dк – максимально допустимая плотность тока для данного процесса,
А/ дм2;
Для электрохимического обезжиривания
Yy= 62, 29 ∙ 10 = 623 А;
Для никелирования
Yy= 62, 29 ∙2 = 125 А;
Для нанесения сплава олово-висмут
Yy= 62, 29 ∙3 = 187 А.
В соответствии с рассчитанной силой тока и напряжением на ванне выбираются выпрямители для питания ванн, технические характеристики которых представлены в таблице 4.1
Таблица 4.1
| Потребитель постоянного тока |
Поверх ность одновре менной загруз ки, дм2 |
Плот ность тока, А/дм2 |
Сила тока на единицу оборудова ния |
Нап ря же ние,в |
Источник постоянного тока |
|||||
| наименование |
Количет во |
рас чёт ная |
при ня тая |
наименование | тип | сила тока, А |
КПД, % |
|||
|
Ванна электро химического обезжирива ния |
1 | 7,56 | 10 | 623 | 800 | 12 |
Вы пря ми тель |
ТВ1-800 12Т-0 | 800 | 92 |
|
Ванна никелирова ния |
1 | 7,56 | 2 | 125 | 800 | 12 |
ТЕ1 -800 12Т-0 |
800 | 92 | |
| Ванна покрытия сплавом олово-висмут | 1 | 7,56 | 3 | 187 | 800 | 12 |
ТЕ1 -800 12Т-0 |
800 | 92 | |
4.2 Расчёт общего расхода электроэнергии на участке
4.2.1 Суточный расход технологической энергии на участке определяется по формуле
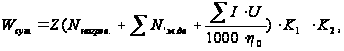 (4.3)
где Z – число часов работы оборудования в сутки, ч;
Nнагрев – мощность сушильной ванны;
ΣNэл дв – суммарная мощность электродвигателей, кВт;
ΣI – суммарная сила токов на ваннах, А;
Nкач – мощность устройства для качания штанг, кВт;
U – среднее рабочее напряжение на ваннах, В;
η0 – КПД выпрямителя;
K1 –коэффициент загрузки оборудования (K1 = Kз);
K2 – коэффициент загрузки источника тока, равный отношению потреблённого для электролиза тока к току, указанному в паспорте выпрямителя.
Wсут
= 16 · (3, 6 + 2, 36+ )
· 0, 85 · 0, 39 = 85, 52 кВт·ч
4.2.2 Годовой расход технологической электроэнергии на участке определяется по формуле
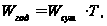 (4.4)
где T – число рабочих суток в году. T = 260.
Wгод =85, 52 · 260 = 22235 кВт∙ч
4.3 Расчёт расхода анодов
4.3.1 Расчёт анодов на пуск участка, т.е. на первоначальную загрузку оборудования производится по формуле
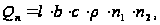 кг
(4.5)
где Qп – расход анодов на пуск участка, кг;
l – длинна анодов, м. Принимается равной высоте столба электролита, т.е. около 80% высоты ванны;
b – суммарная ширина анодов, м. Составляет 60% длинны ванны;
c – толщина анодов, м. c= 0, 01 м;
ρ – плотность металла анодов, кг/м3;
n1 – количество анодных штанг в ванне;
n2 – количество ванн.
Qп Ni = 0, 8 ·1 ·0, 6 · 2· 0, 01 · 8900 · 3 ·2 = 513 кг;
Qп Sn = 0, 8 · 1 · 0, 6 · 2· 0, 01 · 7280 · 3 ·2 = 420 кг;
Qп сталь= 0,8 · 1 · 0,6 · 2· 0,01 · 7800 · 3 ·2 = 450 кг.
4.3.2 Расчет анодов на выполнение программы
Расход растворимых анодов на выполнение годовой программы рассчитывается по формуле
Qгод = N ∙ Pгод ∙ a ∙10-3, (4.6)
где
 - годовой расход
растворимых
анодов, кг;
 –
норма расхода
растворимых
анодов,
 ;
Pгод – производственная годовая программа с учетом брака, допускающего переделку, м2;
а – толщина покрытия, мкм.
Qгод Ni = 9, 4 · 18360 · 3 · 10-3 = 517, 75 кг
Qгод Sn = 7, 7 · 18360 · 6 · 10-3 = 848, 23 кг
Расход нерастворимых анодов выражают в процентах от первоначального расхода анодов, т.е. расхода анодов на пуск участка.
Расход стальных нерастворимых анодов в ванне электрохимического обезжиривания составляет 100%.
Результаты расчётов расхода анодов представлены в таблице 4.2
Таблица 4.2 Ведомость расхода анодов
| Операция |
Материал, марка, ГОСТ |
Толщина покрытия, мкм | Норма расхода на 1 мкм, г/м2 | Годовая программа с учётом процента брака | Расход анодов, кг | |
|
На выпол нение Прог раммы |
На первона чальную загрузку |
|||||
|
Электро химическое обезжири вание |
Сталь12 Х18Н9Т ГОСТ 7350-77 |
- | - | 18360 | 450 | 450 |
|
Никели рование |
НПА1 ГОСТ 2132-75 | 3 | 9,4 | 18360 | 518 | 513 |
|
Покрытие сплавом олово- висмут |
О1 ГОСТ 860-75 |
6 | 7,7 | 18360 | 849 | 420 |
4.4 Расчёт расхода химикатов
4.4.1 Расчёт расхода химикатов на пуск участка производится по формуле

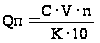 ,
(4.7)
где Qп – расход химикатов на пуск участка, кг;
C – рецептурное содержание компонента, г/л;
V – объём ванны, л;
n – количество однотипных ванн;
K – массовая доля основного вещества в химикате.
4.4.2 Годовой расход химикатов определяется по формуле
Qгод = N · Pгод · 10-3; (4.8)
где Qгод – годовой расход химикатов, кг;
N – норма расхода химиката на покрытие 1м2 , г;
Pгод – годовая программа с учётом % брака, м2.
Годовой расход химикатов для ванны снятия брака определяется исходя из её сменяемости (2-4 раза в год).
Результаты расчёта расхода химикатов предоставлены в таблице 4.3
Таблица 4.3 Ведомость расхода химикатов
| Операция |
Компо ненты, входя щие в состав раство ров |
ГОСТ, ТУ, ОСТ | Концентрация, г/л |
Расход компо нента на 1м2, г |
Годовая програм ма, м2 |
Объём ванны, л |
Расход химикатов, кг | |
| на пуск |
на про грам му |
|||||||
|
Химичес кое обезжиривание |
МЛ-51 | ОСТ 38.10738-80 | 30-50 | 40 | 18360 | 1260 | 60,8 | 735 |
|
Электро химичес кое обезжири вание |
Na2CO3 | ГОСТ 5100-73 | 25 -30 | 12 | 32 | 221 | ||
| Na3PO4 | ГОСТ 9337-70 | 25 -30 | 20 | 32 | 368 | |||
| Синтанол ДС10 | ТУ 6-14-577-77 | 1-2 | 1 | 2,7 | 19 | |||
| Травление | NaNO3 | ГОСТ 828-77 | 600- 800 | 160 | 1000 | 963 | 2938 | |
| H2SO4 | ГОСТ 4204-77 | 500- 900 | 100 | 963 | 1836 | |||
| Активирование | H2SO4 | ГОСТ 4207-77 | 50 -100 | 35 | 1260 | 53,5 | 643 | |
| Операция |
Компо ненты, входя щие в состав раство ров |
ГОСТ, ТУ, ОСТ |
Концен трация, г/л |
Расход компо нента на 1м2, г |
Годовая програм ма, м2 |
Объём ванн, л |
Расход химикатов, кг | |
| на пуск | на пуск | |||||||
| Никелирование | NiSO4 |
ГОСТ 4465-74 |
60- 80 | 70 | 18360 | 1260 | 374,5 | 1286 |
| NaCl | ГОСТ 4233-77 | 0,5 | 4 | 64 | 74 | |||
| H3BO3 | ГОСТ 9656-75 | 30- 40 | 8 | 43 | 147 | |||
| Покрытие сплавом олово- висмут | SnSO4 | ТУ 6-09-1502-75 | 45 - 50 | 40 | 53,5 | 734,4 | ||
| Bi2(SO4)3 | ТУ 6-03-1971-54 | 1,5 -2 | 0,4 | 2,67 | 7,34 | |||
| H2SO4 | ГОСТ 4207-77 | 100 | 70 | 107 | 1285,2 | |||
| NaCl | ГОСТ 4233-77 | 0,1 - 1 | 0,5 | 1,07 | 9,18 | |||
|
Форма лин |
ГОСТ 1685-89 | 5 | 5 | 14,5 | 91,8 | |||
| ДДДМ |
ГОСТ |
5- 10 | 5 | 10,7 | 55,08 | |||
| Снятие Брака (никелирования) | H2SO4 | ГОСТ 4207-77 | 100 | - | - | 60 | 6 | 32,4 |
| Нитробензойная кислота | ГОСТ 1581-34 | 40- 75 | - | 15 | 3,6 | |||
|
Снятие Брака (покрытия сплавом) |
NaOH | ГОСТ 2263-19 | 120 | - | 0,72 | 360 | ||
4.5 Расчет расхода пара
4.5.1 Расчет расхода пара на разогрев ванны производится по формуле
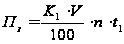 ,
(4.9)
где
 - расход пара
на разогрев
ванны, кг;
 - норма расхода
пара на разогрев
100 л электролита
в течение 1 часа,
кг;
 - объем ванны,
л;
 - время разогрева
ванны,
=
1 час;
 - количество
ванн.
4.5.2 Расчет расхода пара на поддержание температуры производится по формуле
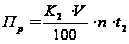 ,
(4.10)
где
 - расход пара
на разогрев
ванны, кг;
 - норма расхода
пара на поддержание
рабочей температуры
в течение 1 часа,
кг;
 - время работы
ванны.
4.5.3 Суточная потребность в паре определяется по формуле
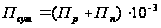 ,
(4.12)
где
 - суточная
потребность
в паре, т.
4.5.4 Годовой расход пара рассчитывается по формуле
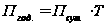 ,
(4.13)
где Т – число рабочих суток в году (260 суток).
Результаты расчета расхода пара представлены в таблице 4.4
Таблица 4.4 Ведомость расхода пара
|
Оборудова ние |
Коли чество |
Объем ванны, л | Количество пара на разогрев, кг |
Количество пара на поддержа ние t, кг |
Число часов работы | Расход пара | |
| суточный, т |
годо вой,т |
||||||
| Ванна химического обезжиривания | 1 | 1070 | 169 | 418 | 16 | 0,587 | 153 |
| Ванна горячей промывки | 1 | 1070 | 169 | 1189 | 16 | 1,36 | 354 |
|
Оборудова ние |
Коли чество |
Объем ванны, л |
Количество пара на разог рев, кг |
Количество пара на поддержа ние t, кг |
Число часов рабо ты |
Расход пара | |
| суточный, т | суточный, т | ||||||
|
Ванна электрохи мического обезжири вания |
1 | 1070 | 91 | 134 | 16 | 0,225 | 59 |
| Ванна каскадной промывки | 2 | 1000 | 316 | 2224 | 16 | 2,54 | 661 |
| Итого: | 5,342 | 1389 | |||||
4.6 Расчёт расхода воды
4.6.1 При промывке способом погружения удельный расход воды определяется по формулам
Для одноступенчатой промывки
Qуд = q ∙ K0, (4.14)
Для двухступенчатой
Qуд = q√K0, (4.15)
Для двухступенчатой прямоточной промывки с равным расходом воды в ваннах и самостоятельной подачей воды в каждую ванну
Qуд = q2√ K0, (4.16)
где Qуд – удельный расход воды на промывку 1 м2 поверхности, л/м2;
q – унос раствора поверхностью деталей, л ∙ м2. q = 0, 2 л/м2;
K0 – критерий промывки.
Критерий промывки определяется по формуле
K0
=
 ,
(4.17)
где С0 – концентрация основного компонента в технологической ванне, предшествующей промывке, г/л;
Сn–допустимая концентрация компонента в ванне промывки, г/л
Если после технологической ванны устанавливается ванна улавливания, то K0 заменяется Кв.у., который ориентировочно принимается равным
Кв.у.= (0,06 - 0,4) ∙ K0, (4.18)
4.6.2 Часовой расход воды определяется по формуле
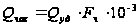 ,
(4.17)
где F
– часовая
производительность
линии,
 ;
4.6.3 Годовой расход воды определяется по формуле
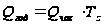 ,
(4.19)
Результаты расчетов расхода воды представлены в таблице 4.5.
Таблица 4.5 Ведомость расхода воды
|
Операции, за которы- ми следует промывка |
Коли Чес тво |
Кон- центра- ция в основ- ной ванне (Со), г/л |
Допус- тимая концент-рация (Сп), г/л |
Крите рий промыв ки |
Удель ный расход воды, л/м2 |
Поверх ность промы ваемая в час, м2 |
Расход воды,м3 | |
|
часо вой |
Годовой | |||||||
| Ванна химического обезжиривания | 1 | 50 | 0,1 | 500 | 100 | 4,6 | 0,46 | 1831 |
|
Ванна электрохими- ческого обезжиривания |
1 | 31 | 0,1 | 310 | 5,5 | 4,6 | 0,025 | 100 |
| Ванна дозированного травления | 1 | 900 | 0,1 | 9000 | 18,97 | 4,6 | 0,08 | 319 |
|
Ванна активирова- ния |
1 | 50 | 0,1 | 500 | 100 | 4,6 | 0,46 | 1831 |
|
Ванна никелирова- ния |
1 | 38 | 0,025 | 1520 | 3,12 | 4,6 | 0,014 | 56 |
| Ванна покрытия сплавом | 1 | 75 | 0,02 | 3750 | 46 | 4,6 | 0,021 | 84 |
| Итого: | 1,6 | 4221 | ||||||
5. Планировка участка
Гальванический цех в системе завода располагается вблизи цехов изготовителей и сборочных цехов исходя из грузопотока деталей. Поскольку нанесение металлопокрытий относится к категории вредных производств, гальванический цех размещают у наружной стены здания. По пожарной и взрывной опасности цех гальванопокрытий относится к категории Д – пожаро- и взрывобезопасные производства. Цех расположен на первом этаже здания и имеет подвал, что существенно упрощает разводку коммуникаций, располагаемых по потолку подвала, чем облегается их ремонт и обслуживание, а также повышается срок службы за счет меньшего воздействия коррозионных условий цеха.
В подвале располагается комната с выпрямителями, помещения ремонта и изоляции подвесок, изготовления и накатки полировальных кругов, помещения с емкостями для очистки и сбора сточных вод, а также комната для снятия брака. На первом этаже здания располагается основное отделения металлопокрытий, бюро технического контроля, склад продукции и помещения для приготовления и корректировки растворов. Промежуточный склад оборудован стеллажами для хранения изделий. В помещении для приготовления и корректировки растворов находится вытяжной шкаф, стол, весы, емкости для растворов, раковина для мытья рук, а также средства оказания первой помощи.
Список литературы
М.А. Дасоян, И.Я. Пальмская «Технология электрохимических покрытий» 1989
П.М. Вячеславов «Электрохимическое осаждение сплавов» 1986
С.Я. Грилихес «Обезжиривание, травление и полирование металлов» 1983
П.С. Мельников «Справочник по гальванопокрытиям в машиностроение» 1991
М.А. Шлугер, М.Д. Ток «Гальванические покрытия в машиностроении» справочник в двух томах, 1985
А.М. Ямпольский, В.А. Ильин «Краткий справочник гальванотехника» 1981
Методическое пособие
Размещено на