Разработка технологического процесса сборки редуктора червячного и изготовления крышки корпуса
При составлении технологического маршрута учитывался материал, вид обрабатываемой поверхности, точности ее размеров и положение относительно других поверхностей. Так как в качестве материала крышки используется чугун, при составлении маршрута обработки по возможности учитываем характерные свойства данного материала.
Выбранные маршруты обработки каждой поверхности представлены в таблице 2.2.
Структура и содержание технологического процесса обработки резанием заготовки корпусной детали зависит от ее конструктивного исполнения, геометрической формы, размеров, массы, вида заготовки, сложности предъявляемых технологических требований и характера производства. Несмотря на многообразие этих факторов, в разработке и построении техпроцесса обработки резанием имеются общие закономерности. Для различных корпусных деталей техпроцесс включает следующие основные этапы:
1. Черновая и чистовая обработка торцовых и цилиндрических поверхностей, которые в дальнейшем используются в качестве технологических баз.
2. Обработка остальных наружных поверхностей.
3. Черновая обработка отверстий под крепежные винты.
4. Отделочная обработка или высокоточная обработка основных конструкторских баз.
5. Контроль точности обработанных поверхностей детали и самой детали.
При формировании технологического маршрута изготовления детали в поточном производстве необходимо учесть следующее:
Операции строятся по принципу концентрации переходов, обработка ведется на агрегатных станках;
Черновые и чистовые технологические переходы не объединяем на одной позиции, исключение - случаи, когда для требуемой точности необходимо при одной установке выполнить черновую и чистовую обработку базовых поверхностей;
Для обеспечения нормальной работы инструментов необходимо в пределах каждой позиции комплектовать однотипные переходы, добиваясь одновременной работы и наименьшей разницы в продолжительности работы.
Таблица 2.2. Маршрут обработки крышки редуктора
| № операции и наименование |
Наименование оборудования |
№ и наименование позиции |
№ обрабатываемых поверхностей |
Точность (IT) |
Ra, мкм |
| 00 Заготовительная | - | - | - | - | 160 |
|
010 Фрезерная |
Вертикально-фрезерный станок 6550Ф3 | I. Загрузить / разгрузить | - | - | - |
| II. Фрезерование плоскости | 2 | - | 6,3 | ||
| III. Переустановка, фрезерование плоскости | 5 | 11 | 6,3 | ||
|
020 Сверлильная |
Радиально - сверлильный станок 2М58-1 | I. Загрузка/разгрузка | - | - | - |
| II. Сверление | 26 | 10 | 6,3 | ||
|
030 Шлифовальная |
Плоскошлифовальный станок | I. Загрузить/разгрузить | |||
| II. Шлифование плоскости | 5 | 6 | 1,25 | ||
|
040 Комбинированная |
Автоматическая линия | I. Загрузить/разгрузить | - | - | - |
|
II. Фрезерование Растачивание |
6,7 9,10,12 |
- | - | ||
| III. Сверление | 22,23,24 | 11 | 12,5 | ||
| IV. Нарезание резьбы | 23,24 | 11 | 12,5 | ||
|
V. Сверление Нарезание резьбы |
27 27 |
8 | 6,3 | ||
| 050 | Моечная | Специальная моечная машина | |||
| 060 | Контрольная | Контроль согласно чертежу детали | |||
Используя принятые технологические переходы на каждую поверхность и технологические базы, принятые выше, разрабатываем план изготовления детали.
План изготовления крышки представлен на чертеже № 3.
2.7 Расчет припусков операционных размеров
Расчётно-аналитическим методом определим припуски на поверхность 5 (установочная плоскость), являющуюся наиболее точной.
Качество поверхности после литья в песчаную форму по прил.4 [11]:
Rz = 60 мкм, h = 150 мкм.
Качество поверхности после механической обработки по данным прил.4 [11] следующие:
Фрезерование черновое Rz = 50 мкм, h = 60 мкм;
Фрезерование чистовое Rz = 10 мкм, h = 15 мкм;
Шлифование Rz = 3,2 мкм, h = 4 мкм;
Суммарное пространственное отклонение будем определять по формуле
 ,
мм (2.1)
где
 - коэффициент
уточнения (по
табл.22 [4]);
Di-1 - суммарное пространственное отклонение на заготовительной операции;
 ,
мм
где ρкор - величина коробления заготовки, определяемая по формуле:
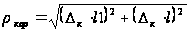 ;
(2.2)
∆к - величина удельного коробления заготовки.
Для корпусной детали, получаемой литьем, ∆к принимаем 0,8.
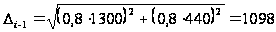 мкм ≈ 1,098 мм;
после фрезерования чернового D = 0,06 Ч 0,034= 0,002мм;
после фрезерования чистового D = 0,04 Ч 0,034= 0,001 мм;
после шлифования D = 0,02 Ч 0,034= 0,0007 мм;
Определим значение минимального припуска 2Zmin после каждой операции по формуле:
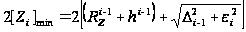 ,
мм (2.3)
где Rzi-1, hi-1 - высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1 - суммарное значение пространственных отклонений с предыдущей операции;
ei - погрешность установки (определяем по табл.13 [4] для закрепления в тисках);
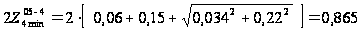 мм;
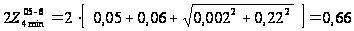 мм;
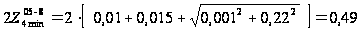 мм;
Определяем предельные размеры для каждого перехода по формулам:
2Аi-1 max = 2Аi max - 2Zi min, мм (2.4)
2Аi-1 min = 2Аi-1 max - T2Аi-1, мм (2.5)
2А05-8 min = 410 мм;
2А05-8 max = 410,025 мм;
2А05-6
max = 2А05-8
max -
 = 410,025- 0,49 = 409,535 мм;
2А05-6 min = 2А05-6 max - T2А05-6 = 409,535 - 0,039 = 409,496 мм;
2А05-4max
= 2А05-6 max
-
 =
409,535 - 0,66 = 408,875 мм;
2А05-4 min = 2А05-4max - T2А05-4 = 408,875 - 0,16= 408,715 мм;
2А00max
= 2А05-4max -
 =
408,875- 0,865 = 408,01 мм;
2А00 min = 2А00max - T2А00= 408,01- 4,4 = 403,61мм;
Определим предельные значения припусков по формуле:
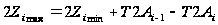 (2.6)
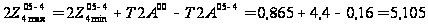 мм;
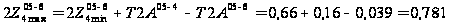 мм;
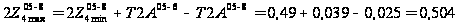 мм
Изобразим на рис.2.2 схему расположения операционных размеров, допусков и припусков. Результаты расчетов сводим в таблицу 2.3
Таблица 2.3. Расчет припусков на обработку установочной плоскости крышки редуктора
|
Техноло- гические переходы |
Элементы припуска, мкм |
Расчет- ный припуск Zmin, мм |
Допуск TD, мм |
Предельные размеры заготовки |
Предельные припуски, мм |
|||||
| Rz | h | DS | εу | Аmax | Аmin | Zmax | Zmin | |||
| Литье | 60 | 150 | 34 | - | - | 4,4 | 408,01 | 403,61 | - | - |
| Фрезерование черновое | 50 | 60 | 2 | 220 | 0,865 | 0,16 | 408,875 | 408,715 | 5,105 | 0,865 |
|
Фрезерование чистовое |
10 | 15 | 1 | 220 | 0,66 | 0,039 | 409,535 | 409,496 | 0,781 | 0,66 |
| Шлифование | 3,2 | 4 | 0,7 | 220 | 0,49 | 0,025 | 410,025 | 410 | 0,504 | 0,49 |
2.7 Проектирование технологических операций
Расчет режимов резания проводим по методике, предложенной в [12].
Операция 040 Комбинированная.
Выбор глубин резания и расчет действительных подач.
Назначаем глубины резания tи и подачи Sи для каждого инструмента в наладке, руководствуясь [4].
Позиция II.
t1 = 1 ммS1 = 0,1 мм/зуб
Позиция III.
t2 = 3 ммS2 = 0,12 мм/об
t3 = 3 ммS3 = 0,12 мм/об
t4 = 3 ммS4 = 0,12 мм/об
Позиция IV.
t5 = 2 ммS5 = 0,3 мм/зуб
Позиция V.
t6 = 15 ммS6 = 0,6 мм/об
Позиция VI.
t7 = 9,5 ммS7 = 0,45 мм/об
t8 = 7,5 мм S8 = 0,45 мм/об
t9 = 1,7 ммS9 = 2 мм/об
t10 = 2,2 ммS10 = 2,5 мм/об
Позиция VII.
t11 = 5,6 ммS11 = 0,6 мм/об
t12 = 1,5 ммS12 = 1,75 мм/об
Определяем скорость резания для каждого инструмента по [4]:
V1 = 60 м/мин.
V2 = 190 м/мин.
V3 = 190 м/мин.
V4 = 190 м/мин.
V5 = 40 м/мин.
V6= 30 м/мин.
V7 = 30 м/мин.
V8 = 30 м/мин.
V9 = 60 м/мин.
V10 = 60 м/мин.
V11= 30 м/мин.
V12=60м/мин.
Рассчитываем частоты вращения шпинделя nи для каждого инструмента по формуле:
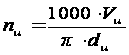 (2.7)
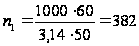 об/мин.
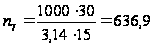 об/мин.
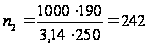 об/мин.
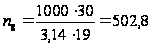 об/мин.
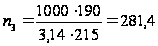 об/мин.
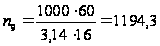 об/мин.
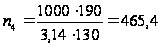 об/мин.
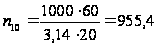 об/мин.
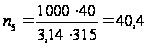 об/мин.
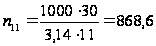 об/мин.
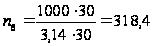 об/мин.
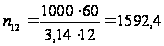 об/мин.
Округлим полученные частоты до стандартных значений частот обрабатывающих головок:
n1=315 об/мин. n7=500 об/мин.
n2=240 об/мин. n8=500 об/мин.
n3=240 об/мин. n9=900 об/мин.
n4=240 об/мин. n10=900 об/мин.
n5=35 об/мин. n11=850 об/мин.
n6=315 об/мин. n12=1600 об/мин.
Определение действительных скоростей резания.
Рассчитаем действительные скорости резания по формуле:
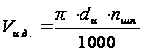 (2.8)
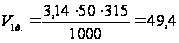 м/мин.
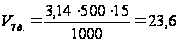 м/мин.
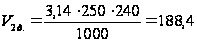 м/мин.
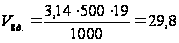 м/мин.
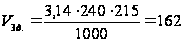 м/мин.
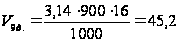 м/мин.
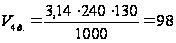 м/мин.
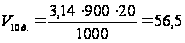 м/мин.
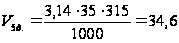 м/мин.
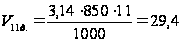 м/мин.
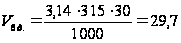 м/мин.
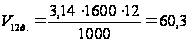 м/мин.
Определение штучного времени.
Тшт = То + Тв (2.9)
То - основное время;
Тв - вспомогательное время.
Тв найдем по паспорту станка.
Тв = 1,2 мин.
То найдём для каждого перехода:
То1=1,3 мин.
То2+ То3+ То4=0,55 мин.
То5=0,9 мин.
То6=0,3 мин.
То7+ То8=0,3 мин.
То9+ То10=0,4 мин.
То11+ То12=0,7 мин.
Тшт = 1,2+1,3+0,55+0,9+0,3+0,3+0,4+0,7 = 5,65 мин.
Определим такт выпуска детали по формуле:
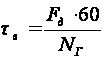 (2.10)
Fд - фонд эффективного времени;
NГ - годовой план выпуска.
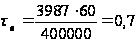 мин.
В массовом производстве необходимо выполнение условия:
Тшт = kτв
k - целое число.
При k=85,65 ~ 5,6 - условие выполняется
Заключение
В данной работе спроектированы технологические процессы сборки редуктора и изготовления крышки корпуса. Расчет и проектирование технологических процессов проводили для массового типа производства с учетом оборудования, присущего ему. Это агрегатные станки и автоматические линии.
В результате разработки курсового проекта научились проектировать технологические процессы с учетом такта выпуска деталей и дальнейшей синхронизации операционного времени.
Литература
Барановский Ю.В. "Режимы резания металлов": Справочник. - М.: Машиностроение, 1972. - 409 с.: ил.
Боровков В.М. Методические указания по дисциплине "Проектирование заготовок", Тольятти: Тольяттинский Государственный Университет, 2002.
Булычев В.А. "Разработка техпроцесса корпусной детали в условиях массового производства", Метод. указания., Тольятти: Тольяттинский Государственный Университет, 2000. - 21 с.
Косилова А.Г., Мещерякова Р.К. Справочник технолога машиностроителя в 2-х т. - 4-е издание, перераб. и доп. - М.: Машиностроение, 1985. - ил.
Матвеев В.В., Тверской М.М., Бойков Ф.И. и др. Размерный анализ технологических процессов - М.: Машиностроение, 1982. - 264 с., ил.
Михайлов А.В. "Разработка технологических процессов сборки изделия", Метод. указ., Тольятти: Тольяттинский Государственный Университет, 2001. - 48 с.
Михайлов А.В. Методические указания к выполнению Курсовых проектов по дисциплине "Технология отрасли", Тольятти: Тольяттинский Государственный Университет, 1998. - 35 с.
Мягков В.Д., Палей М.А., Романов А.Б., Брагинский В.А. Допуски и посадки. Справочник в 2-х т. - 6-е изд., переработ. и доп. - Л.: Машиностроение, Ленинградское отделение, 1983. Ил.
А.Ф. Горбацевич. Курсовое проектирование по технологии машиностроения. Минск, "Высш. Школа", 1983 - 256 с. с ил.
Анурьев В.И. Справочник конструктора-машиностроителя: В 3-х т. - 5-е изд., перераб. и доп. - М.: Машиностроение, 1982. - 728 с., ил.
Михайлов А.В. Методическое пособие "Размерный анализ технологических процессов изготовления деталей машин" - Тольятти: Тольяттинский Государственный университет, 2002 год.
Михайлов А.В. "Обработка на многошпиндельных токарных станках", Метод. указания, Тольятти: Тольяттинский Государственный Университет, 1996. - 24 с.
Гусев А.А. Технология машиностроения (специальная часть), М.: Машиностроение, 1986. - 480 с.
Новиков М.П. Основы технологии сборки машин и механизмов - 5-е изд., М.: Машиностроение, 1980. - 592 с.