Привод к скребковому конвееру
 - коэффициенты
чувствительности
к асимметрии
цикла напряжений
для рассматриваемого
сечения.
В расчетах
валов принимают,
что нормальные
напряжения
изменяются
по симметричному
циклу:
 и
 ,
а касательные
напряжения
–по отнулевому
циклу :
 и

Тогда
 (10.3)
Напряжение в опасных сечениях вычисляют по формулам
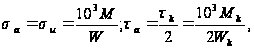 (10.4)
где
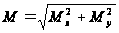 -
результирующий
изгибающий
момент, Н·м;
Мк –
крутящий момент
( Мк =
Т), Н·м; W
и Wк
– моменты
сопротивления
сечения вала
при изгибе и
кручении, мм3
Пределы выносливости вала в рассматриваемом сечении:
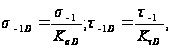 (10.5)
где
 и
 - пределы выносливости
гладких образцов
при симметричном
цикле изгиба
и кручения
(таблица 10.2 [2; с.163]);
 и
 - коэффициенты
снижения предела
выносливости.
Значения
и
вычисляют по
зависимостям:
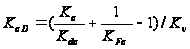 (10.6)
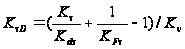 ,
(10.7)
где
 и
 - эффективные
коэффициенты
концентрации
напряжений;
 и
 - коэффициенты
влияния абсолютных
размеров поперечного
сечения (таблица
10.7 [2; с.170]);
 и
 - коэффициенты
влияния качества
поверхности
(таблица 10.8 [2; с.170]);
 -
коэффициенты
влияния поверхностного
упрочнения
(таблица 10.9 [2; с.170]);
Коэффициенты влияния асимметрии цикла для рассматриваемого сечения вала
 ,
(10.8)
где
 - коэффициент
чувствительности
материала к
асимметрии
цикла напряжений
(таблица 10.2 [2; с.163]).
Вал ведомый.
Сечение 2-2 – место
установки
зубчатого
колеса на вал
d=55мм;
колесо посажено
с натягом концентрат
напряжений
гарантирован
натягом. Материал
валов – сталь
45
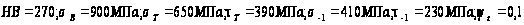
Напряжение в опасном сечениях
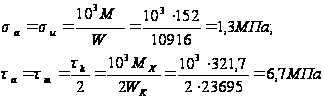
Пределы выносливости в рассматриваемом сечении
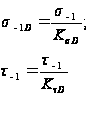 ,
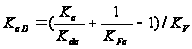
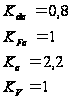
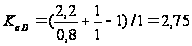
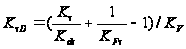
где
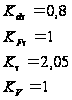
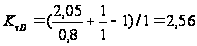
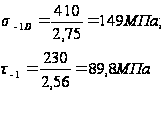
Коэффициенты запаса прочности по нормальным и касательным напряжениям

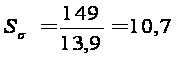
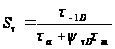
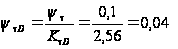
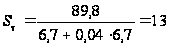
Коэффициент запаса прочности
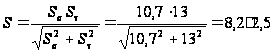
11. Выбор типа смазывания
Смазывание зубчатого зацепления производится окунанием зубчатого колеса в масло, заливаемое внутрь корпуса до уровня, обеспечивающего погружение колеса примерно на 10 мм. Объем масляной ванны V из расчета 0,4… 0,8 л на 1 кВт передаваемой мощности: V=2,32·(0,4…0,8)=1,44…2,88 дм3
По таблице 10.21 [ 1.,с.255] устанавливаем вязкость масла. При контактных напряжениях σНР=466 МПа и скорости υ =0,76 м/с рекомендуемая вязкость масла должна быть примерно равно 34· 10-6 м2/с. По таблице 10.21 [1.,с.255] принимаем сорт масла И-Г-А 32
(индустриальное- для гидравлических систем – масло без присадок – класс кинематической вязкости 32, по ГОСТ 17479.4-87).
Определение уровня масла.При окунании В масляную ванну колеса
m<hm<0,25d2 (11.1)
2< hm<0,25·224=56 мм
Камеры подшипников заполняем вручную смазочным материалом при снятой крышке подшипникового узла на несколько лет. Смену смазочного пластинчатого материала производят при ремонте. Принимаем смазочный пластинчатый материал УТ -1.
12. Выбор посадок
Посадки назначаем в соответствии с указаниями, данными в таблице 10.13 [ ]
Посадка зубчатого колеса на вал
Шейки валов под подшипники выполняем с отклонением вала . Отклонение отверстий в корпусе под наружные кольца
13. Технико-экономическое обоснование конструкции
Технический уровень целесообразно оценивать количественным параметром, отражающим соотношение затраченных средств и полученного результата. «Результатом» для редуктора является его нагрузочная способность, в качестве характеристики которой можно принять вращающий момент Т3, на его тихоходном валу. Объективной мерой затраченных средств является масса редуктора m, кг в котором практически интегрирован весь процесс его проектирования .За критерий технического уровня можно принять относительную массу γ = m/Т3 .
Определение массы редуктора
m=φ ρ V·10 -9 (13.1)
где φ=0,41– коэффициент заполнения ; [ 1,с.277]
ρ=7,4·10 3 кг/м 3 - плотность чугуна;
V – условный объём редуктора
m=0,41·7,4·10 3·280·180·250·10 -9=38,2 кг
Критерий технического уровня
γ = m/Т3 (13.2)
γ =38,2/321,7=0,11
Вывод: Технический уровень редуктора средний; в большинстве случаев производство экономически неоправданно.
14. Сборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии со сборочным чертежом редуктора, начиная с узлов валов:
на ведущий вал насаживают мазеудерживающие кольца и шарикоподшипники, предварительно нагретые в масле до 80 - 100˚С;
в ведомый вал закладывают шпонку и напрессовывают зубчатое колесо до упора в бурт вала; затем надевают распорную втулку, мазеудерживающие кольца и устанавливают шарикоподшипники, предварительно нагретые в масле.
Собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов; затягивают болты, крепящие крышку к корпусу.
После этого на ведомый вал надевают распорное кольцо, в подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников с комплектом металлических прокладок для регулировки.
Перед постановкой сквозных крышек в проточки закладывают войлочные уплотнения, пропитанные горячим маслом. Проверяют проворачиванием валов отсутствие заклинивания подшипников (валы должны проворачиваться от руки) и закрепляют крышки винтами.
Далее на конец ведомого вала в шпоночную канавку закладывают шпонку, устанавливают шкив и закрепляют ее торцовым креплением; винт торцового крепления стопорят специальной планкой.
Затем ввертывают пробку маслопускного отверстия с прокладкой и жезловый маслоуказатель.
Заливают в корпус масло и закрывают смотровое отверстие крышкой с прокладкой из технического картона; закрепляют крышку болтами.
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
Список литературы
1. А.Е. Шейнблит «Курсовое проектирование деталей машин», Калининград, 1999
2. П.Ф. Дунаев «Конструирование деталей и узлов машин», Москва «Высшая школа»,2001
3. М.И. Фролов, «Техническая механика. Детали машин», Москва , «Высшая школа» 1990
4. С.А. Чернавский «Курсовое проектирование деталей машин»,Москва,машиностроение,1997
5. П.Ф. Дунаев, О.П. Леликов «Детали машин. Курсовое проектирование»Москва , «Высшая школа» 1984
Размещено на