Организация льноткацкого производства
Необходимо, чтобы сопряженная длина нити на бобине была меньше допустимой, но эта разница должна входить в интервал от 0,05 до 0,2%
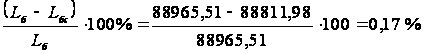 ,
т.е. емкость
бобины используется
достаточно
хорошо.
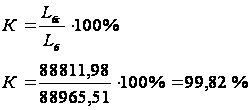
Результаты расчета бобины
Таблица № 11
|
Артикул ткани |
То, текс |
V, см3 |
γ, г/см3 |
Lб, м |
nв, шт |
Lбс, м |
Мбс, кг |
| 062259Н | 29 | 5160,28 | 0,50 | 88965,51 | 6 | 88811,98 | 2,58 |
Результаты расчетов третьего раздела приведены в таблице:
Сопряженность ткацких паковок
Таблица № 12
|
Наименование ткацких паковок |
Максимальная длина каждой нити основы на паковке, м |
Сопряженная длина каждой нити основы на паковке, м |
Максимальная масса всех нитей основы на паковке, кг |
Масса всех нитей основы на сопряженной паковке, кг |
Коэффициент полезного использования ткацкой паковки |
| Рулон ткани | 73,33 | 72 | 16 | 15,71 | - |
| Ткацкий навой | 3731,28 | 3714,04 | 391,29 | 389,48 | 99,54 |
| Сновальный валик | 14316,27 | 14097,17 | 248,69 | 244,88 | 98,47 |
| Бобина | 88965,51 | 88811,98 | 2,58 | 2,58 | 99,82 |
Раздел 4. Сопряженность технологического оборудования.
4.1. Расчет отходов по переходам ткацкого производства
4.1.1. Перематывание
а) основа
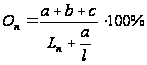
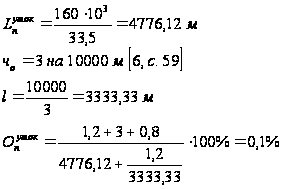
где а – длина нити, идущей в отходы при связывании концов, м; а=1,2 м (1, с. 360);
в – длина нити, остающейся на входящей паковке при ее смене, м; в=3 м (1, с 360);
с – длина нити, необходимая для оправки паковки при ее смене, м; с=0,8 м (1, с. 360);
Ln – длина нити на перематываемой (входящей) паковке, м;

где М – масса пряжи на входящей паковке; М – 1,2 кг
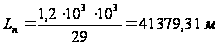
l – длина нити, на которую приходится один обрыв, м

где L=10000 м одиночной нити, чо- число обрывов на 10000 м одиночной нити
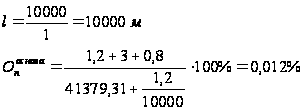
б) уток:
М=160 г; а=1,2 м; в=3 м; с=0,8 м
4.1.2. Снование
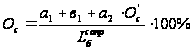
где а1- длина нити, идущей в отходы при смене входящей паковки, м; а1=0,9 м (1, с.360);
в1- остаток нити на бобине, идущей в отходы при перезаправке партии бобин; в1=18 м (1, с. 360);
а2- длина нити, идущей в отходы при ликвидации обрыва, м; а2=2,2 м (1, с. 360);
О’с- число обрывов за время сматывания бобины, приходящихся на длину нити входящей паковки;

где - длина нити, на которую приходится один обрыв, м;

где =10000 м одиночной нити; чо- число обрывов на 100000 м одиночной нити; чо=1,2 (6, с. 79);
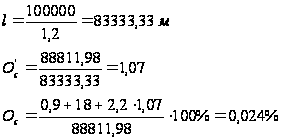
4.1.3.Шлихтование
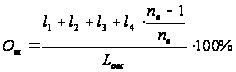
l1- длина клееных концов, идущих в отходы, м (1, с.125); l1 =18 м;
l2- длина основы между машиной и сновальными валами, отрезаемой при заправке новой партии и идущей в отходы, м;
при 6 сновальных валах l2=7,7м, (1, с.360);
l3- средняя длина пряжи, остающаяся на сновальном валике после шлихтования, м;
при 6 сновальных валах l3=9,0 м, (1, с.360);
l4- длина нити, идущей в отходы, при ликвидации хомутов, м; l4 =5-6 м, l4=6м
nв- количество сновальных валов в ставке;
Lовс- сопряженная длина основы на сновальном валике, м;
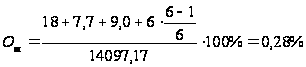
4.1.4. Пробирание (привязывание)
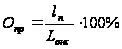
ln- длина концов, срезанных при пробирании, м;
ln=0,3-0,6 м;
ln=0,5 м;
Lонс- сопряженная длина основы на ткацком навое, м;
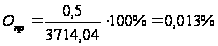
4.1.5. Ткачество
а) основа
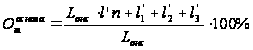
где l’–длина нити, идущей в отходы при ликвидации обрывов, м; l’ =0,5 м;
l’1 -длина концов нитей основы, остающейся на навое, м; l’1=1,2 м;
l’2- длина концов нитей основы на участке скало-ремизы, м; l’2=0,8-1,5 м;
l’2= 1,5 м;
l’3- длина концов нитей основы, идущих в отходы при заправке станка, м; l’3=2,5 м;
n - число обрывов основы на 1 м одиночной нити; n =1,5 обр/1000 м = 0,0015 обр/м (1, с.268);
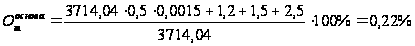
б) уток
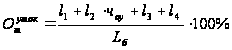
где l1 -длина уточной нити, идущей в отходы при заправке станка, м; l1=1-3 м;
l1=2 м;
l2- длина уточной нити, идущей на связывание концов при обрыве, м; l2=0,5-1,5 м;
l2= 1,5 м;
l3- длина уточной нити, идущей в отходы при разработке пороков ткани на станке, м; l3=5-10 м;
l3=9 м;
l4- длина уточной нити, остающейся на бобине после ее доработки, м; l4=2-10 м;
l4=7 м;
Lб- длина пряжи на уточной бобине, м
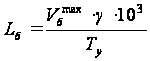
где γ=0,45-0,5 г/см3; γ=0,5г/см3 (1, с.46);
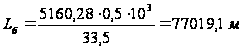
чоу- число обрывов уточной нити, приходящихся на длину нити на бобине;
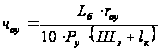
где чоу- число обрывов утка при выработке 1 м ткани; rоу=0,40 (1, с.267);
Шз- ширина заправки по берду, м;
lк- длина выступающих концов уточной нити, м; lк = 3,09 м;
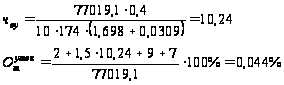
Расчет выхода полуфабрикатов
Таблица № 13
|
Переходы |
Отходы, % |
|
Уточномотальный |
0,1 |
|
Основомотальный |
0,012 |
|
Сновальный |
0,024 |
|
Шлихтовальный |
0,28 |
|
Проборный |
0,013 |
|
Ткачество уток |
0,043 |
|
Ткачество основа |
0,22 |
|
Итого: основа уток |
0,549 0,143 |
4.2. Объем производства суровой ткани в час и выход полуфабрикатов.
4.2.1. Объем производства ткани в расчете на 100 ткацких станков:
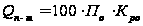
По – норма производительности ткацкого станка в час,
Кро – коэффициент работающего оборудования
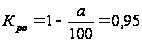
а – процент простоев,
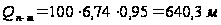
4.2.2. Потребность в полуфабрикатах в час:
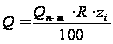
где R –расход пряжи с учетом отходов на 100 м суровой ткани, кг/100м;
zi – процент отходов на i-м переходе;
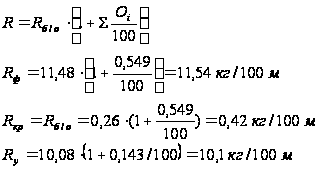
Основа:
а) Перематывание
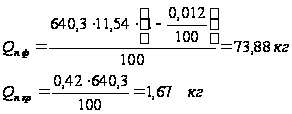
б) Снование
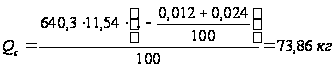
в) Шлихтование
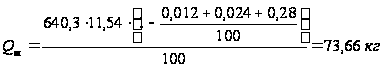
г) Пробирание (привязывание)
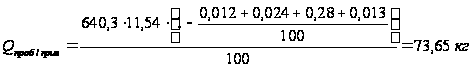
Вычислим, сколько основ (кг) пойдет на проборную машину, а сколько на узловязальную. В ткацком производстве пробирают 10-15% основ, остальные привязывают. Принимаю 10%.
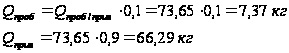
д) Ткачество
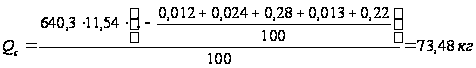
Уток
а) Перематывание
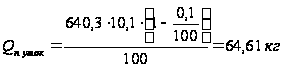
б) Ткачество
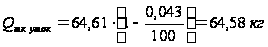
4.3. Сопряженное количество единиц заправленного оборудования.
4.3.1. Количество машин в заправке:
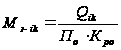
а) Перематывание:
Основа:
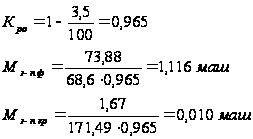
Уток:
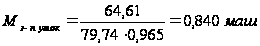
б) Снование:
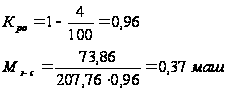
в) Шлихтование:
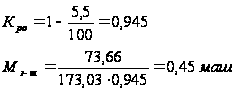
г) Пробирание:
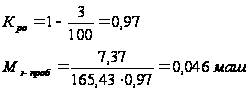
д) Привязывание:
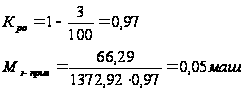
Сопряженность технологического оборудования
Таблица № 14
|
Марка оборудования |
Часовая выработка полуфабрикатов, кг |
Кро |
Сопряженное количество заправленного оборудования по расчету, машин |
|
М-2, Т= СК 29 х/б |
73,88 | 0,965 | 1,116 |
|
М-2, Т= С 29х2 х/б |
1,67 | 0,965 | 0,01 |
| МЛМ-2 | 64,61 | 0,965 | 0,840 |
| СП-180 | 73,86 | 0,96 | 0,370 |
| ШБ11/180 | 73,66 | 0,945 | 0,450 |
| ПСМ-230 | 7,37 | 0,97 | 0,046 |
| УП2-5 | 73,65 | 0,97 | 0,050 |
| СТБ2-175 |
Основа 73,48 уток 64,58 |
100 |
Раздел 5. Мощность производства
Размеры машин.
Таблица № 15
|
Марка оборудования |
Габаритные размеры машин, м2 |
Примечание |
| М-2 | S=11,7*1,3=15,21 | (1, с.49) |
| МЛМ-2 | S=11,647*1,23=14,33 | (1, с.48) |
| СП-180 | S=1,62*2,84=4,6 | (1, с.64) |
| ШБ11/180 | S=21,905*3,36=73,6 | (1, с.135) |
| ПСМ-230 | S=1,6*3,02=4,83 | (1, с.180) |
| УП2-5 | S=2,5*0,5=1,25 | (1, с.180) |
| СТБ2-175 | S=1,795*3,6=6,46 | (1, с.229) |
Общая производственная площадь, занимаемая 100 ткацкими станками с соответствующим количеством приготовительного оборудования:
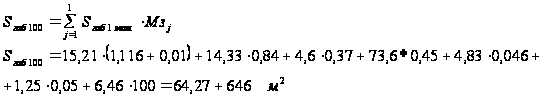
Найдем производственную площадь, занимаемую одной машиной с учетом необходимых проходов между ней и другими проходами ткацкого производства. Для этого делим полученную «габаритную» площадь на коэффициент использования производственной площади. Примем его 0,45 для ткацких станков и 0,35 для приготовительных машин (3, с.12)
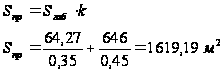
Количество ткацких станков, которое может быть размещено на заданной производственной площади (10200 м2):
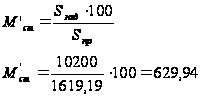
Принимаю 628 станка. Округляем до меньшего числа, кратного 4.
Количество приготовительных машин в каждом переходе, которое может быть размещено одновременно с ткацким оборудованием:
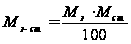
а) Перематывание
Основа:
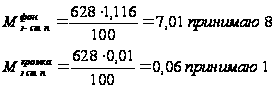
Уток:
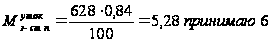
б) Снование
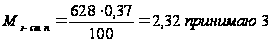
в) Шлихтование
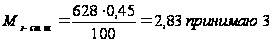
г) Пробирание
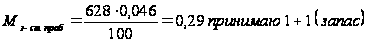
д) Привязывание
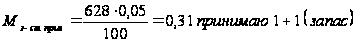
Мощность производства по количеству оборудования
Таблица 16
|
Марка оборудования |
Сопряженное количество единиц заправленного оборудования при 100 ткацких станках |
Габаритные размеры одной машины |
Габаритная площадь одной машины, м2 |
Габаритная площадь всех заправленных машин и станков |
Расчетное и принятое к установке количество единиц технологического оборудования |
| М-2 | 1,126 |
11,7*1,3 11,647*1,23 1,62*2,84 21,905*3,36 1,6*3,02 2,5*0,5 1,795*3,6 |
15,21 | 710,27 |
8+1 |
| МЛМ-2 | 0,840 | 14,33 | 6 | ||
| СП-180 | 0,370 | 4,6 | 3 | ||
| ШБ11/180 | 0,450 | 73,6 | 3 | ||
| ПСМ-230 | 0,046 | 4,83 | 2 | ||
| УП2-5 | 0,050 | 1,25 | 2 | ||
| СТБ2-175 | 100 | 6,46 | 628 |
Раздел 6. Технико-экономические нормативы организации производства
6.1. Трудоемкость изготовления суровой ткани
Трудоемкость продукции по охвату затрат труда основных рабочих:
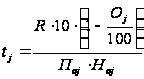
где Ноj- норма обслуживания для одного работника на j-м переходе ткацкого производства;
а) Перематывание
Основа:
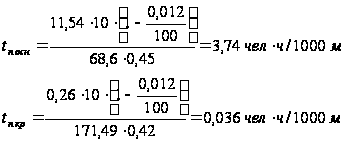
Уток:
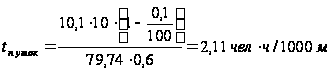
б) Снование
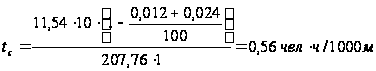
в) Шлихтование
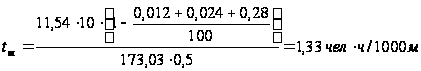
г) Пробирание
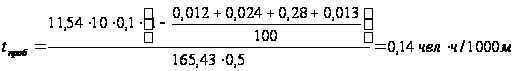
д) Привязывание
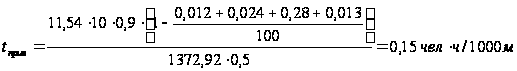
е) Ткачество
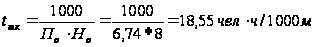
Общая трудоемкость:
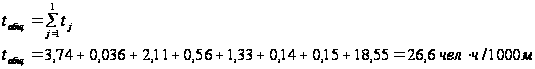
6.2. Машиноемкость изготовления суровой ткани
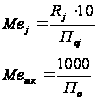
а) Перематывание
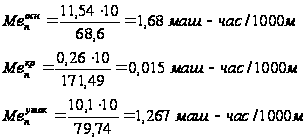
б) Снование
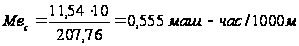
в) Шлихтование
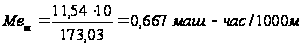
г) Пробирание
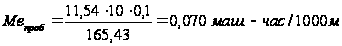
д) Привязывание
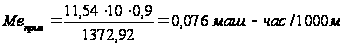
е) Ткачество
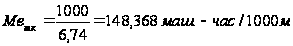
6.3. Длительность технологического цикла
Сопряженность оборудования и длительность технологического цикла
Таблица № 17
| Марка оборудования | Сопряженное количество оборудования | Длительность технологического цикла, ч | |
| При заправке 100 ткацких станков | При заправке 1 шлихтовальной машины | ||
| М-2, Т=СК 29 х/б | 1,116 | 2,480 | 0,70 |
| М-2, Т=С 29х2 х/б | 0,010 | 0,022 | |
| МЛМ-2 | 0,840 | 1,867 | |
| СП-180 | 0,370 | 0,822 | |
| ШБ11/180 | 0,450 | 1 | |
| ПСМ-230 | 0,046 | 0,102 | |
| УП2-5 | 0,050 | 0,111 | |
| СТБ2-220 | 100 | 222,222 | |
Длительность технологического цикла:
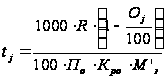
где М’з- сопряженное количество оборудования при заправке одной шлихтовальной машины.
а) Перематывание
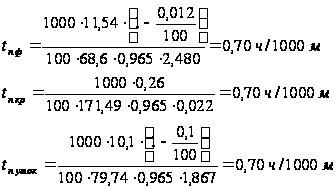
б) Снование
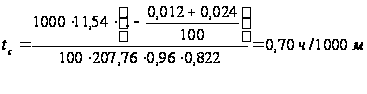
в) Шлихтование
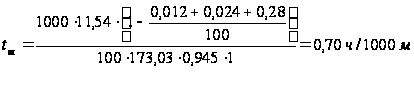
г) Пробирание
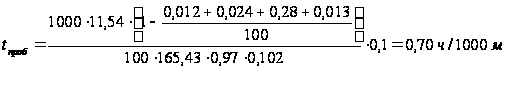
д) Привязывание
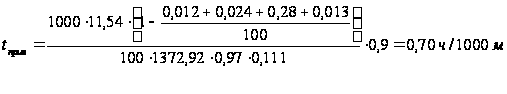
е) Ткачество
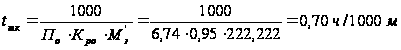
Технико-экономические нормативы организации производства
Таблица № 18
|
Технико-экономический норматив |
Значение |
|
| Трудоемкость, ч/1000 м |
Перематывание Основа Кромка Уток Снование Шлихтование Пробирание Привязывание Ткачество |
3,74 0,036 2,11 0,56 1,33 0,140 0,150 18,55 |
| Машиноемкость, ч/1000 м |
Перематывание Основа Кромка Уток Снование Шлихтование Пробирание Привязывание Ткачество |
1,680 0,015 1,267 0,555 0,667 0,070 0,076 148,368 |
| Длительность технологического цикла | 0,70 ч/1000 м | |
Заключение:
В курсовом проекте выполнены расчеты по проектированию ткацкой фабрики, выпускающей один артикул ткани.
В ходе работы я выбрал технологическую цепочку и рассчитал параметры технологического процесса, а также установил сопряженность длины и массы полуфабрикатов на ткацких паковках.
В пятом разделе рассчитал мощность производства по количеству оборудования.
В последнем разделе рассчитаны некоторые технико-экономические показатели, такие как трудоемкость и машиноемкость изготовления суровой ткани, а также длительность технологического цикла
Список использованной литературы
Льноткачество: Справочник./ Под ред. Р.Д. Дружининой.- М.: Легпромбытиздат, 1985
Отраслевые нормы расхода и использования сырья в льняной и пенько-джутовой промышленности./ ЦНИИЛВ.-И.: ЦНИИТЭИЛегпром, 1986
Белихов Б.А. Организация производства. Курсовой проект: методические указания. - Кострома: КТИ, 1992
Методика расчета норм пряжи на выпуск 100 м суровых тканей в ткацком производстве льняной и пенько-джутовой промышленности.- М.:ЦНИИТЭИЛегпром, 1979
Нормы технологического проектирования и технико-экономические показатели предприятий текстильной промышленности: льняная промышленность, ткацкое производство./ГПИ – 6 Минлегпрома СССР. –М.:МЛП СССР,1977
Брут-Бруляко А.Б., Живетин В.В. Современная техника и технология льноткацкого производства. - М.: Легкая и пищевая промышленность, 1984
Алексеева Н.С. и др. Основы проектирования предприятий отрасли: Учебное пособие. – Ярославль: КТИ, 1990
Поляк Т.Б., Стерлин Е.А., Летуновская А.А. Организация, планирование и управление ткацким производством. –М.: Легпромбытиздат, 1986
Проектирование ткацких фабрик под ред П.В. Власова.- М.: Легкая и пищевая промышленность, 1983
Белихов Б.А. Организация производства как система научных знаний и область практической деятельности: Конспект лекции по курсу «Организация производства на предприятиях текстильной промышленности».- Кострома: КГТУ, 2000
53