Переработки древесного сырья
Его
температура
кипения – 162
 ,
температура
плавления –
36,5
,
плотность 1159
кг/м3
.
Фурфурол
хорошо растворяется
в спирте и ацетоне,
в воде – лишь
8% при 20
.
Он является
хорошим растворителем
многих органических
веществ, в т.
ч. И синтетических
полимеров.
Производство смол на основе фурфурола и ацетона
Фурфуролвступает в реакцию поликонденсации с ацетоном. Первоначальным продуктом реакции являются моно- и дифурфурилиденацетоны:
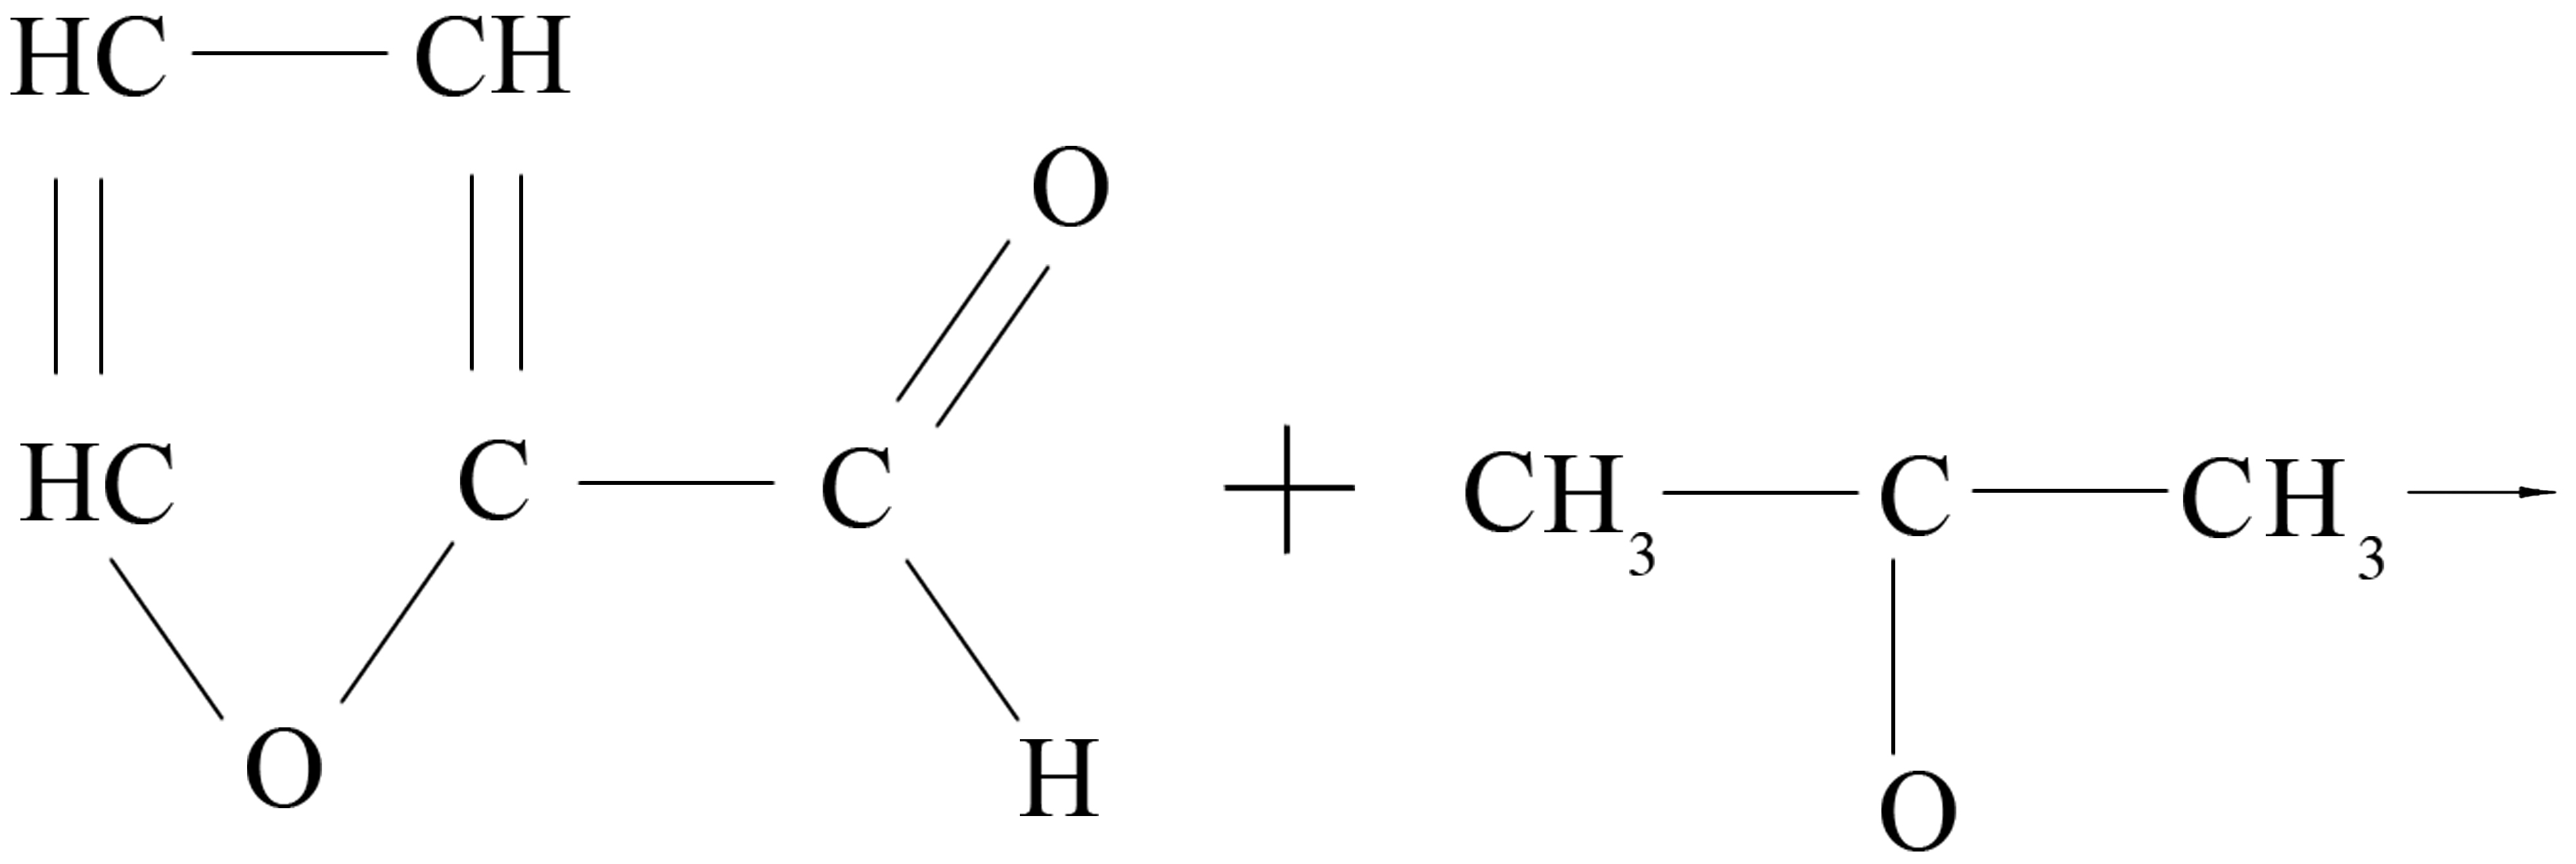
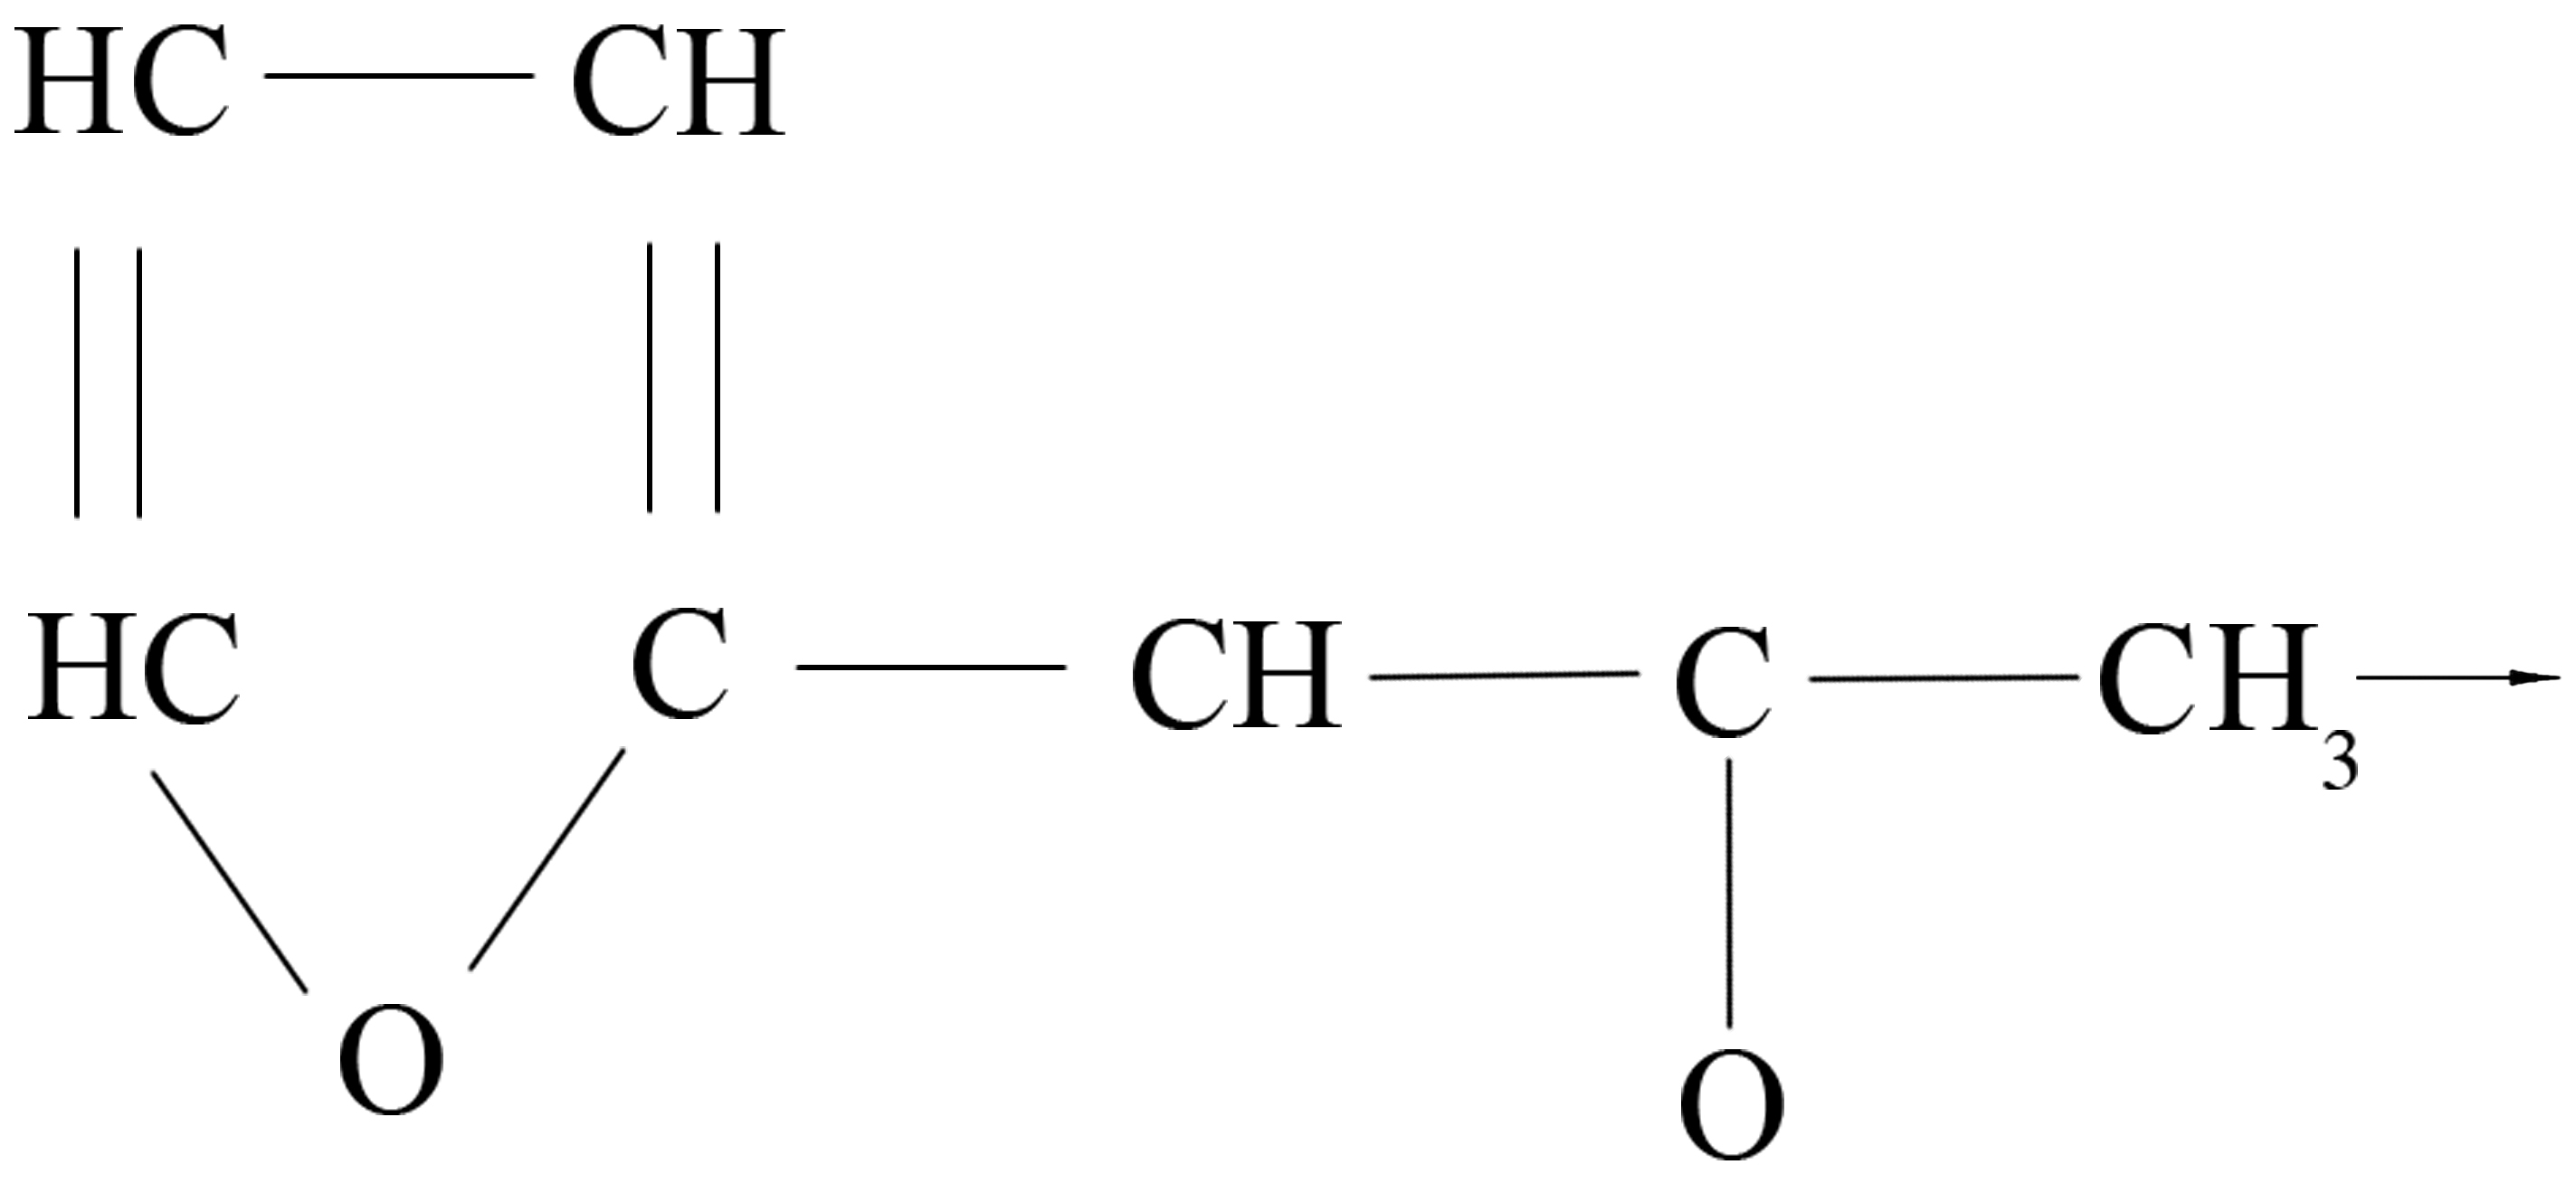
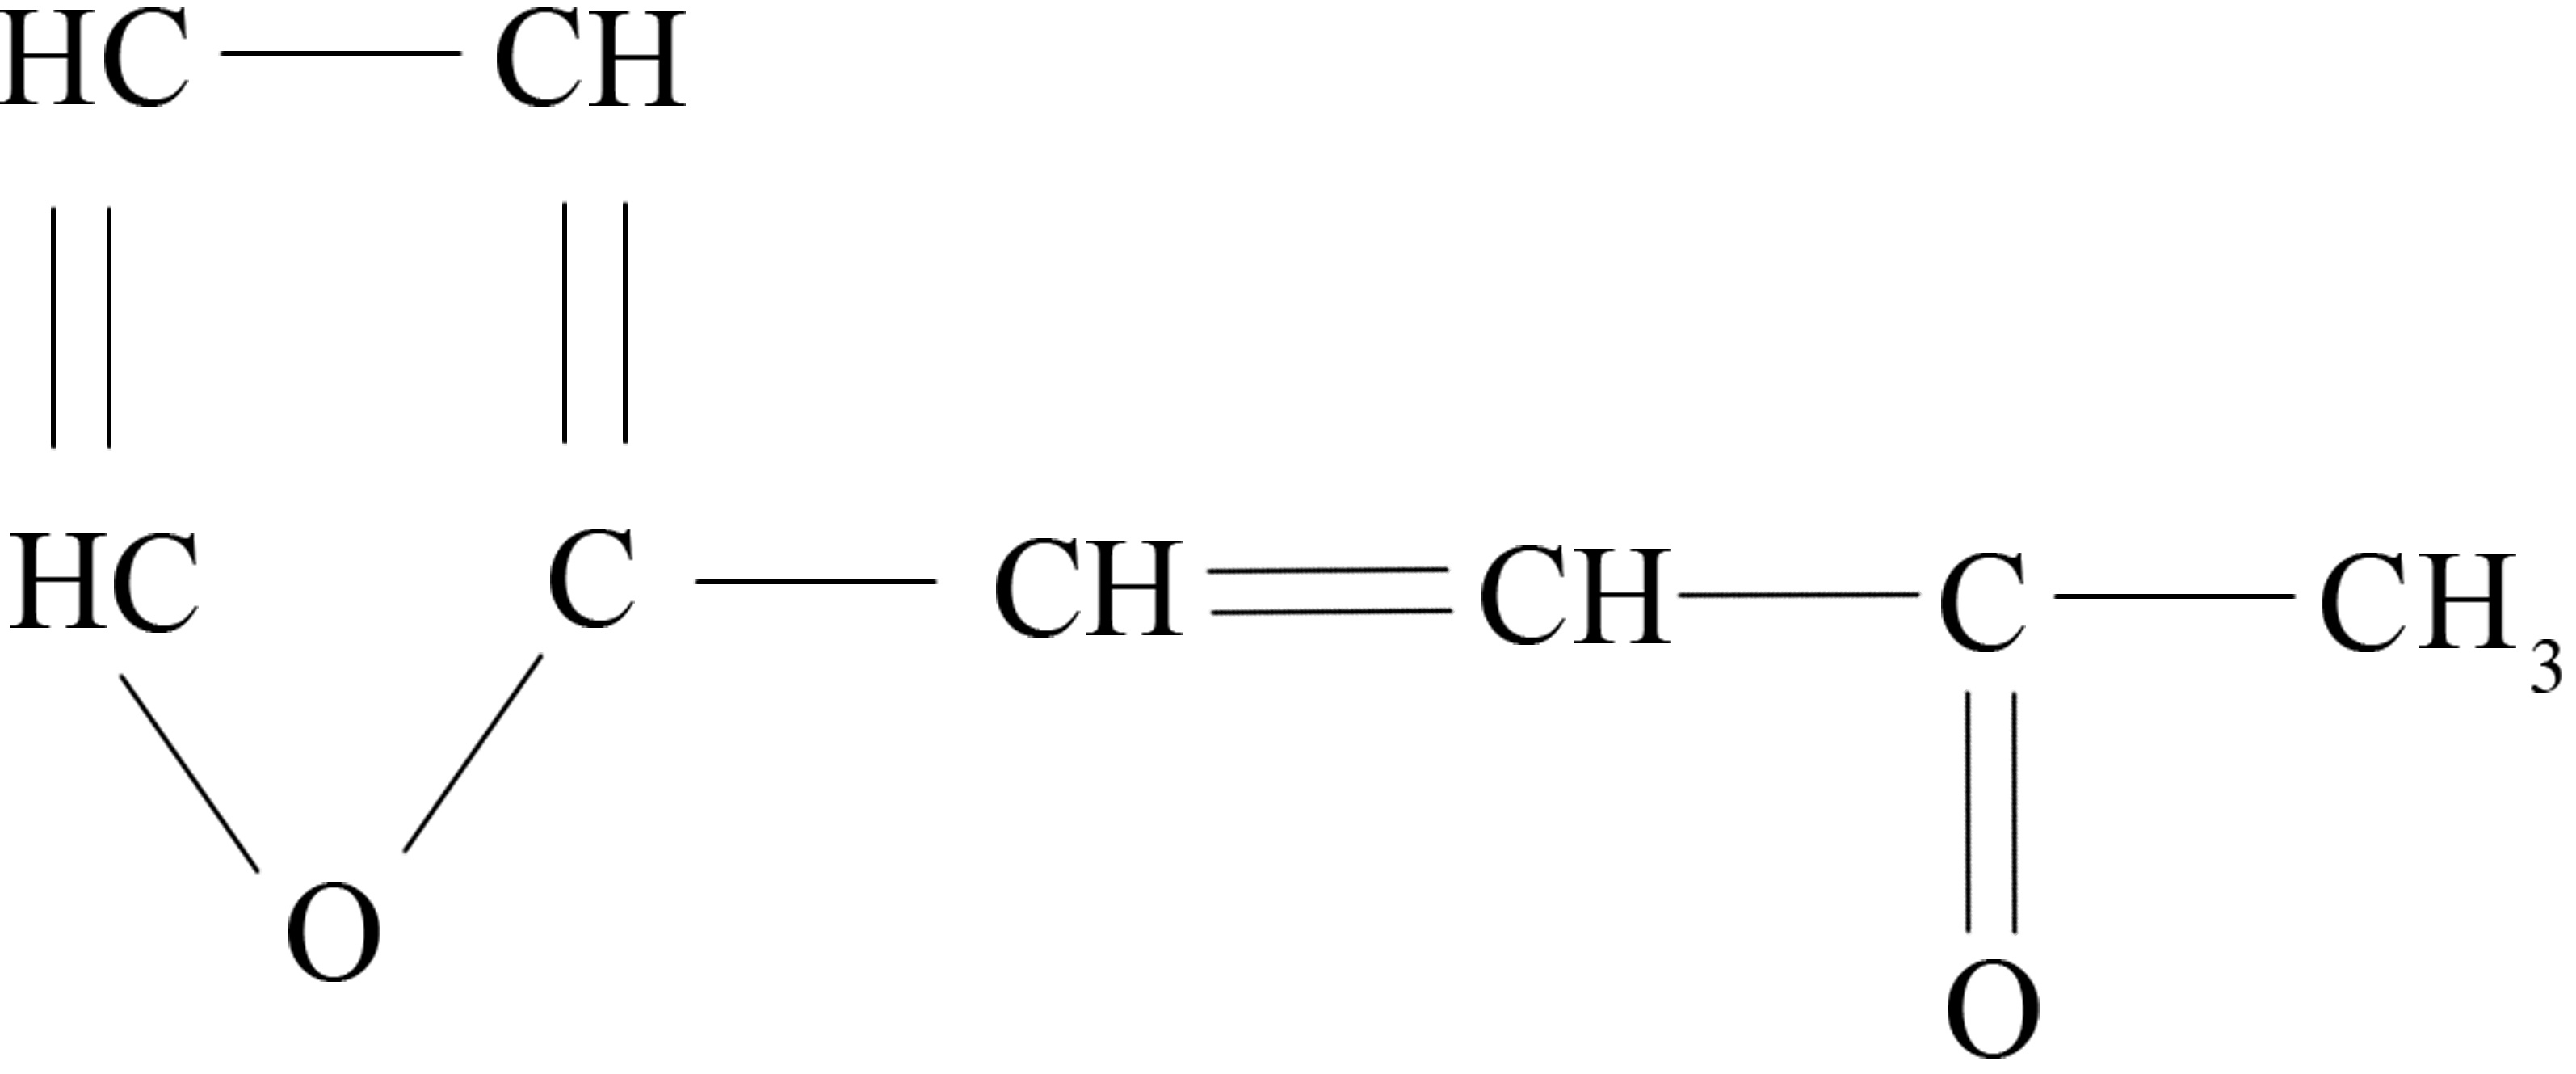
Монофурфурилиденацетон
Смеси моно- и дифурфуридиденацетона носят название мономеров ФА, ФАМ и др. У ФА соотношение молей фурфурола и ацетона равно 1, у ФАМ – 1,5.
Мономер
ФА, например,
получают следующим
образом (применяется
то же оборудование,
что и при производстве
ФФС). В стальной
реактор, снабженный
мешалкой, рубашкой
и холодильником,
загружают
свежеперегнанный
фурфурол и
ацетон. После
кратковременного
перемешивания
постепенно
приливают
катализатор
– 20%-ный раствор
едкого натрия.
Теплоту, выделяющуюся
в результате
экзотермической
реакции, отводят,
поддерживая
температуру
реакционной
смеси в пределах
45 – 60
.
Когда температура
опустится ниже
30
,
смесь подогревают
до 82 -90
и выдерживают
при этой температуре
6 часов.
Затем
продукт конденсации
охлаждают до
40 – 45
и добавляют
50%-ный раствор
серной кислоты,
доводя рН среды
до 4 – 5. Воду отделяют
вначале отстаиванием
в течение 1…3
ч., а затем отгонкой
в вакууме.
Обезвоженный
мономер охлаждают
и сливают.
При
нагревании
мономера ФА
или ФАМ до 180 –
200
или в присутствии
бензолсульфокислоты
(далее - БСК) уже
при 50 – 70
происходит
образование
нерастворимых
и неплавких
полимеров
(реактопласты).
При введении в мономеры наполнителей и заполнителей разной дисперсности и крупности и БСК в количестве 10 – 20 % от массы мономера получают полимерные мастики, замазки, растворы и бетоны ФА или ФАМ.
Составы полимербетонов и растворов на ФАМ (ФА) и их химстойкость
Различные составы полимерных мастик, замазок, растворов и бетонов на ФАМ и ФА разрабатывались в СССР более 20 лет.
Таблица 4
Средние составы полимербетонов и растворов (мастики, замазки) ФАМ (ФА)
| Составляющие | Размер фракций, мм | Содержание составляющих | ||
| Полимербетон | Полимерраст. | |||
| % по массе | Кг/м3 | % по массе | ||
| Гранитный щебень | 20 – 40 | 50 – 51 | 1200 – 1220 | - |
| Песок кварцевый | 0,15 – 5 | 23 | 550 | 50,5 – 57,2 |
| Наполнитель | Меньше 0,15 | 12 – 12,5 | 288 – 300 | 6,8 – 13,5 |
| ФАМ (ФА) | - | 8,0 – 8,5 | 190 – 205 | 28,8 |
| БСК | - | 1,5 – 1,7 | 36 – 41 | 7,2 |
| Пластификатор | - | 0,5 – 1 по массе смолы | 1 - 2 | - |
Химическая стойкость полимербетонов ФАМ исследовалось многими авторами, однако значения коэффициентов стойкости и физико-механических характеристик часто расходятся, т. к. применялись различные составы, наполнители, технологии отверждения и т. п.
Таблица 5
Стойкость полимербетона ФАМ (ФА) в агрессивных средах
| Среда | Концентрация, % | Время пребывания в среде сут. | Коэффициент стойкости | Заключение о химстойкости |
| Азотная кислота |
3 10 |
180 210 |
0,43 0,25 |
Стоек Нестоек |
| Серная кислота |
3 10 70 85 98 |
150 180 180 180 - |
0,79 0,89 0,99 0,70 - |
Стоек - |
| Соляная кислота |
5 10 36 |
180 180 180 |
0,81 0,75 0,60 |
Стоек |
| Лимонная кислота | 50 | 150 | 0,96 | Стоек |
| Винная кислота | 50 | 150 | 0,65 | Стоек |
| БСК (расплав) | 100 | 30 | 0,95 | Стоек |
| Уксусная кислота |
5 100 |
180 180 |
0,70 0,65 |
Стоек |
| Едкий калий | 50 | 150 | 0,67 | Стоек |
| Едкий натрий |
1 20 50 |
180 180 180 |
0,54 0,72 0,63 |
Стоек |
| Водный раствор аммиака | 25 | 150 | 0,74 | Стоек |
| Азотно-кислый аммоний |
5 20 |
150 150 |
0,65 0,64 |
Стоек |
| Муравьино-кислый натрий | 20 | 150 | 0,99 | Стоек |
| Уксусно-кислый аммоний | 20 | 150 | 0,84 | Стоек |
| Уксусно-кислый натрий | 20 | 150 | 0,74 | Стоек |
| Медный купорос |
5 20 |
150 150 |
0,68 0,63 |
Стоек |
| Сернистый натрий |
5 50 |
150 150 |
0,74 0,80 |
Стоек |
| Сернокислый магний | 26 | 150 | 0,62 | Стоек |
| Хлористый калий | 20 | 150 | 0,50 | Стоек |
| Бензол | 100 | 150 | 0,22 | Нестоек |
| Спирт этиловый | 96 | 150 | 0,40 | Нестоек |
| Бензин | 100 | 150 | 0,72 | Стоек |
| Керосин | 100 | 180 | 1,00 | Стоек |
| Ацетон | 100 | * | * | Нестоек |
| Вода | 100 | 180-360 | 0,5-0,8 | Стоек |
Примечание: «-» - образцы мгновенно разрушаются «*» - через 23 суток происходит разрушение
Стекловолокнистый бибетон на основе цементного и полимерного (ФАМ) вяжущих
Предложено для снижения метало- и материалоемкости конструкций эксплуатируемых в агрессивных средах применять в качестве материала их корпусов слоистый композит на основе цементного и полимерного бетона, который назван бибетоном. Состава его компонентов и физико-механические свойства представлены в таблице.
Таблица 6
Компоненты СВПБ ФАМ и СВЦБ, совмещаемые в бибетоне
| Компоненты | СВПБ ФАМ | СВЦБ | ||
| Части по массе | процентов по массе, % | Части по массе | Процентов по массе, % | |
| Песок кварцевый | 12,50 | 48,6 | 1,43 | 47,5 |
| Андезитная мука | 3,70 | 14,4 | - | - |
| ФАМ | 6,50 | 25,3 | - | - |
| Стеклосечка из жгута | 0,08 | 0,3 | - | - |
| Ж24/10 | - | - | - | - |
| БСК | 1,00 | 3,9 | - | - |
| Хлорид свинца | 1,93 | 7,5 | - | - |
| Портландцемент М-500 | - | - | 1,00 | 33,2 |
| Вода | - | - | 0,50 | 16,6 |
| Стеклосечка из ровинга | - | - | 0,08 | 2,7 |
| Щ-15ЖТ | - | - | - | - |
Таблица 7
Нормативные механические характеристики бибетона
| Наименование характеристики | Значение характеристики | |
| Условные пределы прочности, МПа при: | растяжении | 7,58 |
| сжатии | 10,75 | |
| «чистом изгибе» | 9,85 | |
| Мгновенные модули упругости, 104 МПа, при | растяжении | 2,21 |
| сжатии | 1,77 | |
| «чистом изгибе» | 1,58 | |
| Модуль сдвига, 102 МПа | 4,13 | |
| Коэффициент Пуассона | 0,19 | |
| Предельная растяжимость, % | 0,02 | |
| Предельная сжимаемость, % | 0,25 | |
Сборно-монолитные цилиндрические емкости для хранения агрессивных жидкостей собираются из отдельных малогабаритных блоков дугообразной формы, изготовленных из бибетона, состоящего из слоя толщиной 6 см, из стекловолокнистого полимербетона на смоле ФАМ толщиной 2 см. Преимущество предлагаемых емкостей: удешевление резервуара за счет использования двухслойного материала, а целиком коррозионно-стойкого; возможность собирать корпуса из отдельных блоков в труднодоступных для транспорта районах; возможность собирать корпуса различной формы (цилиндрической, прямоугольной) и размеров, изменяя форму и число блоков. Экономический эффект от внедрения одной емкости на 10 м3 составит 20 тыс. руб. в год (в ценах 1997 г.)
Таблица 8
Химстойкость СВПБ ФАМ в агрессивных средах лесохимических производств
| Среда | Концентрация |
|
Стойкость |
| Вода | - | 100 | Стойки |
| Фенолы | 5 | 20 | Стойки |
| Муравьиная кислота | 90 | 100 | Стойки |
| Уксусная кислота | 100 | 60 | Стойки |
| Пропионовая кислота | - | - | Стойки |
| Масляная кислота | 100 | 120 | - |
| Серная кислота | 80 | 20 | Стойки |
| Бисульфит натрия | - | - | - |
| Этилоцетат | - | 20 | - |
| Натрий гидрат окиси | 20 | 60 | - |
| Кальций гидрат окиси | - | 60 | - |
| Калий гидрат окиси | 25 | 20 | - |
| Бензино-бутанольная смесь | - | - | - |
| Абиетиновая кислота | - | - | - |
| Метиловый спирт | 10 | 60 | - |

Вывод
Фурфорол, получаемый из отходов лесной и деревообробатывающей промышленности, является эффективным продуктом для производства фурфурол-ацетоновых (фурановых) смол на предприятиях лесопромышленного комплекса без особых капитальных вложений, а ФАМ на заводах химической промышленности.
Корпуса технологических аппаратов, емкости лесохимических производств, перечисленных в разделе 1, могут быть выполнены из стекловолокнистых или древесностекловолокнистых полимербетонов ФАМ на андезите или пиритовой муке.
Так как потребность в корозионностойких материалах в стране и за рубежом огромна, то лесная промышленность и лесохимические производства могут стать их основными поставщиками и получать соответствующую прибыль.
2. Переработка отходов деревообрабатывающей промышленности
2.1 Переработка мягких отходов древесины
Переработка отходов древесины в основном заключается в разделке фанерного сырья и форматной обрезке фанеры для получения опилок, которые представляют наибольший интерес, для производства плит. Исследования показали, что переработка отходов древесины очень выгодна - опилки можно применять во внутреннем слое древесностружечных плит в объеме до 50% без потери прочности и снижения других показателей ДСтП. Для этого необходимо:
наладить сбор опилок
обеспечить удаление металлических включений с помощью железоотделителей
обеспечить сортировку в СЩ-1М или рассевах типа ДРС-1М с целью удаления крупных частиц (сколов) и пыли
Переработка отходов древесины в производстве пятислойных плит используется также широко. Можно применять такое соотношение объемов: 1/3 - cредний слой из опилок или станочной стружки, 1/3 - промежуточный слой из специальной стружки и 1/3 - наружные слои из тонкой стружки, микростружки и древесной пыли. В зарубежной практике широкое распространение получила технология переработки отходов древесины (опилок, станочной стружки) и отсева щепы в волокно для наружных слоев плит путем размола на рафинерах, дефибрерах. Однако распространение такой переработки отходов древесины сдерживается большой энергоемкостью процесса размола. Лучшие результаты достигаются при переработке отходов древесины на дробилках и мельницах, вырабатывающих специальную тонкую стружку или микростружку. При переработке таких отходов древесины, как опилки, на молотковой дробилке или шаровой мельнице частицы уменьшаются по толщине и ширине в 2-3 раза по сравнению с опилками, но имеют исходную длину.
2.2 Оборудование для переработки отходов древесины
Переработка отходов древесины включает в себя и процесс получения и использования таких отходов, как мельчайшие частицы и древесная пыль. Если такие частицы не содержат коры в виде включений размером более 1 мм, то для наружных слоев они не менее эффективны, чем специально изготовленная микростружка или волокно. Технология переработки отходов древесины: опилок, станочной стружки и пыли требует применения специального оборудования - закрытой пневмосистемы для сбора отходов, специальных циклонов для отделения пыли в две стадии, малых бункеров для хранения частиц и пыли. При параллельном изготовлении фанерной продукции и древесностружечных плит такая утилизация может оказаться вполне рентабельной
Переработка и использование крупномерных отходов
Крупномерные отходы являются наиболее ценным вторичным сырьем в производстве шпона и фанеры. Их переработка возможна в товарный шпон путем долущивания или дострагивания сортиментов, в технологическую щепу путем измельчения в рубительных машинах, в технологическую стружку - в стружечных станках, в упаковочную стружку - в древошерстных станках, а также в пилопродукцию и товары народного потребления - на станках общего назначения.
Переработка отходов в товарный шпон
От 3 до 6% сырья могут составлять некондиционные кряжи и чураки, отбракованные по наличию ядровой гнили или загнивающего ложного ядра, что препятствует их лущению в станках, оснащенных обычными кулачками. Для такого сырья разработаны методы центровки в лущильных станках специальными зажимными элементами - планшайбами, которые передают осевое усилие со шпинделей на периферийную, здоровую часть чурака. Диаметр планшайбы должен быть не менее диаметра чурака. Для обеспечения нормального процесса лущения на суппорте станка установлена выносная траверса с лущильным ножом, длина которого меньше длины чурака, а по концам траверсы и ножа закреплены подрезающие ножи.
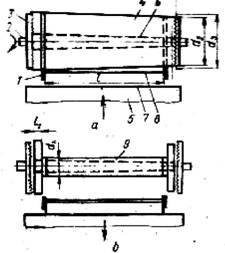
Рис. 10.1. Схемы лущения чурака с гнилью в начальный (а) и конечный (б) моменты обработки: 1 - подрезающие ножи, 2 - шпиндель, 3 - зажимной элемент, 4 - чурак, 5 -суппорт, 6 - гниль, 8 - лущильный нож, 9 - карандаш.
При лущении подрезающие ножи производят опережающее перерезание волокон - вырезают канавки, глубина которых равна толщине шпона. Лущение ведут до такого диаметра карандаша, при котором на нем остается кольцо здоровой древесины минимальной толщины, а сам карандаш имеет вид катушки. Опыт показал, что величина смещения лезвия лущильного ножа и выносной траверсы от корпуса ножедержателя должна составлять 140 - 150 мм, длина торцовых шайб - 90 - 100 мм, а наименьшая толщина кольца здоровой древесины карандаша - 10 - 15 мм. При этом способе получают неформатный шпон из-за уменьшенной длины зоны лущения.
Значительный эффект в использовании некондиционного сырья дает использование бесшпиндельных лущильных станков. Наилучшие результаты они дают при долущивании карандашей (см. рис.4.6). Долущивание карандашей возможно и на малых лущильных станках типа СпЛУ. Перед этим они распиливаются на три или две заготовки. Долущивание позволяет уменьшить диаметр карандашей с 80 - 100 мм до 45 - 70 мм и получить дополнительно от 0,2 до 0,6 м3 шпона на каждые 100 штук карандашей длиной 0,8 м. Заслуживает внимания способ, разработанный в Японии, который состоит в том, что карандашам на специальном станке путем строгания сначала придаётся шестигранная форма. Затем семь таких брусков специальным клеем склеивают в блок, имеющий форму чурака, пригодного для лущения на обычном лущильном станке. В производстве строганого шпона самым ценным вторичным продуктом являются отструги твердолиственных пород, максимальные размеры которых могут составлять до 3000 х 300 х 70 мм. Для получения из них дополнительного шпона существует несколько способов.
Первый способ предусматривает крепление отстругов на столе шпонострогального станка специальными крюками толщиной 7 - 8 мм, что позволяет обеспечить их строгание с толщины 60 - 70 мм до толщины 15 - 20 мм. Второй способ связан с реконструкцией станка, на котором устанавливается плита с системой присосов и манжетами. Включение вакуум - насоса создает разрежение, и отструги плотно прижимаются к столу с усилием 100 - 150 кН, после чего могут строгаться до толщины 5 - 10 мм. Третий способ основан на соединении нескольких отстругов в один блок с помощью деревянных нагелей или специальным клеем. Соединение на клею более перспективно, так как дает более высокий выход шпона, и более безопасно, чем при использовании нагелей. Клей КМ - 2 на основе смолы СМ 60 - 08 обеспечивает склеивание древесины влажностью до 80 - 90%. Он наносится на обе склеиваемые поверхности в количестве 200 - 250 г/м2. Количество отстругов в блоке определяется средней высотой ванчеса и возможностями оборудования. Блоки склеивают в струбцинах при совмещении операций склеивания и гидротермической обработки при давлении не менее 0,17 МПа. После этого блоки обрезают с четырех сторон с целью образования достаточно ровной плоскости прилегания блоков при их креплении в станке. Выход строганого шпона из склеенного блока составляет 50 -56 %.
2.3 Переработка отходов в технологическую щепу
ГОСТ 15815 - 83 предусматривает следующие марки щепы в зависимости от ее назначения:
Ц-1 для производства сульфитной целлюлозы и древесной массы, предназначенной для изготовления бумаги с регламентируемой сорностью;
Ц-2 - то же для бумаги и картона с нерегламентируемой сортностью и для производства сульфатной и бисульфатной целлюлозы, предназначенной для изготовления бумаги и картона с регламентируемой сорностью;
Ц-3 - для производства сульфатной целлюлозы и различных видов полуцеллюлозы, предназначенной для изготовления бумаги и картона с нерегламентируемой сорностью;
ГП-1 для производства спирта, дрожжей, глюкозы и фурфурола;
ГП-2 для производства пищевого кристаллического ксилита;
ГП-3 для производства фурфурола и дрожжей при двухфазном гидролизе;
ПВ - для производства древесноволокнистых плит; ПС - для производства древесностружечных плит.
Показатели качества щепы зависят от её марки (табл. 9).
Таблица 9
Показатели качества технологической щепы.
| Показатель | Ц-1 | Ц-2 | ц-з | ГП-1 | ГП-2 | гп-з | ПВ | ПС |
| Массовая доля коры, %, не более | ||||||||
| 1 | 1,5 | 3 | 11 | 3 | 3 | 15 | 15 | |
| Массовая доля гнили, %, не более | ||||||||
| 1 | 3 | 7 | 2,5 | 1 | 1 | 5 | 5 | |
| Массовая доля минеральных примесей, | ||||||||
| % | - | 0,3 | 0,3 | 0,5 | - | 0,3 | 1 | 0,5 |
| Остаток, % не более, на ситах с диа- | ||||||||
| метром, мм: | ||||||||
| 30 | 3 | 5 | 6 | 5 | 5 | 5 | 10 | 5 |
| 20 и 10 | 86 | 84 | 81 | 90 | 90 | 94 | 79 | 85 |
| 5 | 10 | 10 | 10 | - | - | - | 10 | - |
| на поддоне | 1 | 1 | 3 | 5 | 5 | 1 | 1 | 10 |
| Обугленные частицы | Не допускаются | |||||||
Для плитного производства можно использовать все лиственные породы или их смесь с хвойными в любом соотношении. ЦНИИФ рекомендует двухпоточную технологию переработки крупномерных отходов фанерного производства (рис.10).
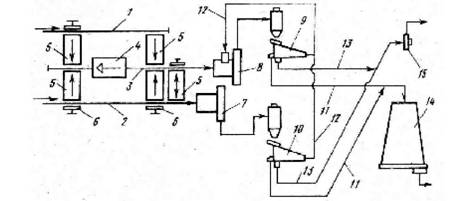
Рис. 10. Схема переработки крупномерных отходов на технологическую щепу:
1, 2, 3 - конвейеры для отходов, 4 - колун, 5 - поперечные конвейеры, 6 - сбрасыватели, 7, 8 -дисковые рубительные машины; 9, 10 - гирационные сортировки для щепы, 11 - конвейер для кондиционной щепы, 12 - конвейер для крупной фракции, 13 - конвейер для мелкой фракции, 14 - бункер-накопитель кондиционной щепы, 15 - пневмоустановка для некондиционной фракции.
В первом потоке в щепу перерабатываются отходы с участка раскряжевки и отбраковки чураков, а во втором - карандаши. Схема предусматривает полную механизацию переместительных операций, непрерывность процесса, возможность переключения подачи отходов с одного потока на другой, доизмельчение крупной фракции. Наиболее характерным недостатком участков измельчения древесины является несоответствие характеристик оборудования размерно-качественным особенностям используемых отходов. Для крупномерных отходов фанерного производства обязательной операцией является раскалывание отрезков кряжей и чураков в случае недопустимого для рубительных машин диаметра, внутренней гнили, трещин и включения металла. Характеристики дровокольных станков отечественного производства даны в табл.11.
Таблица 11
Технические характеристики дровокольных станков
| Параметр Производительность, пл.м3/ч | КЦ-7А 10 | КЦ-6М 12 | КГ-2А 11 | КГ-8А 12 | ЛО-46 15 | ДО-20 20 |
| Длина чураков, мм | 1000-1250 | 1000 - 1250 | 1000 | 1000 -1250 | 600 -1250 | 400-1250 |
| Диаметр максимальный мм | 600 | 700 | 700 | 1000 | 1000 | 1000 |
| Число поленьев за цикл, шт. | 2 | 4 | 2, 4 | 2, 4, 6 | 2, 4, 6 | 2-25 |
| Время цикла, с | 10 | 10 | 15 | 12 | 10 | 12-26 |
| Макс. усилие, кН | 50 | 100 | 250 | 300 | 350 | 580 |
| Установленная мощность, кВт | 10 | 10 | 17 | 15 | 17 | 30 |
| Размеры станка | 4,37 х | 5,45 х | 4,48 х | 4,60 х | 5,03 х | 5,15 х |
| (L х B x H), м | 1,57 х 1,38 | 1,82 х 2,15 | 1.87 х 2,43 | 1,00 х 1,54 | 1,05 х 1.28 | 1,74 х 2,12 |
| Масса, кг | 2700 | 3670 | 3420 | 3900 | 3200 | 6000 |
В отличие от других станков колун ДО-20 работает по принципу тангенциально - радиального деления. Число получаемых частей при этом равно числу ячеек сменной делительной головки. Для раскалывания бракованных чураков, имеющих длину 1,6 - 1,9 м, то есть более указанной в таблице для всех марок колунов, можно применять станки марок К-131 и 10-32 фирмы “Raute”, обеспечивающие раскалывание чураков длиной 2,5-3,2 м, или предусматривать предварительный поперечный раскрой чураков про длине. Для измельчения отходов в фанерном производстве рекомендуются машины с наклонной подачей МРН-25 и подобные, а также машины фирмы “Кархула”. Машины с горизонтальной загрузкой можно использовать для измельчения карандашей. Для переработки больших объемов и при отсутствии дровокольных станков эффективны машины МРН-50 и МРН-100, имеющие большое проходное окно. Для доизмельчения крупной фракции щепы рубительные машины марок МРГ или МРН можно оборудовать дополнительным патроном и повысить выход кондиционной фракции на 6 - 8%.
Для фанерной отрасли наибольший интерес представляет рубительная машина МРНП-40-1, имеющая лучшие показатели по энерго- и металлоемкости и занимаемой производственной площади. Она имеет практически безударный выброс щепы из зоны рубки и снабжена шумопоглощающими устройствами. Для маломерного сырья типа обрезок и отторцовок представляет интерес роторные рубительные машины МРБ-04 и фирмы “Raute”. Перед подачей щепы на сортировку целесообразно иметь небольшие бункера с дозаторами. Это позволит избежать переполнения сит и проваливания части щепы на среднее сито без сортирования. Хранение готовой кондиционной щепы осуществляется в вертикальных бункерах или на специальном механизированном складе, разработанном в НПО “Научфанпром” с производительностью шнековых питателей до 40 пл.м3/ч и вместимостью 2800 м3.
Заключение
С развитием хозяйственной деятельности одновременно происходит увеличение накоплений отходов различных видов производства, что не только приводит к загрязнению экологической среды, но и наносит серьезный вред человеку. Это особенно характерно для крупных городов и промышленно развитых регионов. Накопление отходов приводит к попаданию в экологическую среду тяжелых металлов, химических соединений, в том числе таких, особо вредных веществ, как полихлорированные диоксины (ПХДД) и дибензофураны (ПХДФ)
Вокруг крупных городов и промышленных объектов целые зоны, загрязненные промышленными и бытовыми отходами. Это приводит не только к отчуждению земельных участков, но и к загрязнению водоемов, подземных грунтовых вод, что еще более пагубно для окружающей среды. Все технологии переработки отходов либо малоэффективны, либо настолько дорогостоящи и трудоемки, что производителям проще и экономически выгоднее «подбросить» окружающей среде экологические проблемы, даже с нарушением действующего законодательства, чем заниматься природоохранной деятельностью в дополнение к основной работе.
В настоящее время используются, в основном, два способа переработки промышленных и бытовых отходов. Первый – их захоронение на специально отведенных полигонах, так называемых городских или районных свалках мусора. Второй – термическая переработка различного рода отходов. Последнее представляется более перспективным.
Однако и это может основываться на разнообразных способах сжигания, которые, как правило, не отвечают экологическим требованиям. В последние годы экономически развитые страны используют для переработки отходов печи с псевдоожиженным слоем. Однако они сохраняют практически все недостатки печей с открытым горением и требуют применения громоздких, дорогостоящих очистных сооружений для дымовых газов, в том числе электрофильтров улавливания пыли. Известно, что наличие в дымовых газах, содержащих хлор, пылевидных частиц, выступающих в роли катализаторов, создают условия для образования диоксинов при остывании этих газов. Это также повышает требования к системе газоочистки и сильно усложняет ее конструкцию (введение дополнительных фильтров, абсорберов и т.п.). Кроме того, использование псевдоожиженного слоя выдвигает высокие требования и к подготовке исходного сырья (размер частиц), точности в поддерживании газодинамических характеристик потоков в реакторе, а также к его конструкции. Этот и ряд других недостатков переработки отходов встречает со стороны экологических служб если не сопротивление, то весьма осторожное отношение к широкому их применению.
Если вас не убедила представленная информация, и вы не готовы доверить опилкобетонным блокам стать материалом жилого дома (хотя опилкобетон вполне способен решить эту задачу), давайте вспомним, что гражданское строительство не ограничено жилыми домами, потребность в постройках хозяйственного и производственного назначения даже выше потребности в жилых домах. Подумайте сколько теплых, долговечных, доступных сооружений может быть возведено из материала с использованием отходов деревообработки. Опилки и стружка из головной боли производителя превращается в компонент уникального строительного материала, характеристики которого превышают аналогичные характеристики традиционных строительных материалов. Хотим мы этого или нет, но в России начнут считать деньги и грамотно использовать отходы, которые на Западе давно превратились в ценный ликвидный товар. Миллионы тонн опилок по всей России ждут не утилизации, а хозяйского использования
Список литературы
1. Матросов А.С. Проблемы санитарной очистки города Москвы. Известия Академии промышленной экологии , № 1, 1997.
2. Мусор - проблема физико-химическая. // "Наука и жизнь" № 7, 1978.
3. Нужное из ненужного. // "Наука и жизнь" № 7, 1986.
4. О состоянии окружающей природной среды Российской Федерации в 1998 году Государственный доклад. - М., 1999;
5. Переработка и утилизация промышленных отходов Челябинской области / И.П. Добровольский, И.Я. Чернявский, А.Н. Абызов, Ю.Е. Козлов. - Челябинск, 2000;
6. Состояние окружающей среды Московской области в 1997 году II Государственный доклад. - М., 1998;
7. Экологический бумеранг. // "Наука и жизнь" № 5, 1996.
8. Эскин Н.Б., Тугов А.Н., Изюмов М.А. Разработка и анализ различных технологий сжигания бытовых отходов. Сборник. Москва, ВТИ, 1996.
9. Анучин П.И., Чащин А.М. Коррозия и способы защиты оборудования лесохимических производств.: Справочник. – Из-во «Лесная промышленность», 1970. – 392с.
10. Брацихин Е.А., Шульга Э.С. Технология пластических масс.: Учебное пособие для техникумов. – 3-е издание перераб. доп. – Л.: Химия, 1982. – 328 с.
11. Николаев А.Ф. Технология пластических масс. – Л., Химия, 1977. – 368 с.
12. Головин Г.С. Современные направления получения окускованного бездымного топлива для малых энергетических установок и бытовых печей / Г.С. Головин, В.А. Рубан, А.П. Фомин, О.Г. Потапенко // Уголь. - 1996. - №2.
13. Патуроев В.В. Полимербетоны / НИИ бетона и железобетона. – М.: Стройиздат, 1987. – 286 с.
14. Соломатов В.И. Технология полимербетонов и армополимербетонных изделий. – М.: Стройиздат, 1984. – 144 с.
15. Елинин И.М. Полимербетоны в гидротехническом строительстве. – М.: Стройиздат, 1980. – 192 с.
16. Харчевников В.И. Стекловолокнистые полимербетоны – корозионностойкие материалы для конструкций химических производств. Автореферат докт. Диссерт. – М.: ВЗИСИ, 1983. – 36 с.
17. Долежел Б. Корозия пластических материалов и резин. - М.: Химия, 1964. – 182 с.