Хромирование деталей на подвесках
L=L0 K∆t KT K1 K2 K3 K4, (5.13)
где L0-удельный объем воздуха, отсасываемого от ванн, м3/ч;
K∆t-коэффициент, учитывающий разность температур раствора и помещения (табл. №5.7); KT-коэффициент, учитывающий токсичность и интенсивность выделения вредных веществ; K1-коэффициент, учитывающий тип отсоса; K2-коэффициент, учитывающий воздушное перемешивание раствора, барботаж; K3-коэффициент, учитывающий укрытие зеркала электролита плавающими телами; K4-коэффициент, учитывающий укрытие зеркала электролита путем введения ПАВ.
K1=1,0 для двухбортового отсоса без поддува. При воздушном перемешивании K2=1,2; при укрытии зеркала ванны плавающими телами K3=0,75; при укрытии зеркала ванны пеной K4=0,5; коэффициент токсичности для бортового опрокинутого отсоса KТ=1,3.
L=274428∙1,47∙1,3∙1,0∙1,2∙0,75∙0,5=235994м3/ч
Коэффициент K∆t, учитывающий разность температур раствора и воздуха в помещении
Табл. № 5.7
| Разность температур раствора и воздуха, °С | K∆t для отсосов |
Разность температур раствора и воздуха, °С | K∆t для отсосов |
||
| без поддува | с поддувом | без поддува | с поддувом | ||
|
0 10 20 30 |
1,0 1,16 1,31 1,47 |
1,0 1,03 1,06 1,09 |
40 50 60 70 |
1,63 1,79 1,94 2,10 |
1,12 1,15 1,18 1,21 |
Удельный объем отсасываемого воздуха L0 определяется по следующим формулам:
для отсосов простых и опрокинутых без поддува
L0=1400(0,53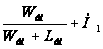 )∙0,66Wвн,
(5.14)
где Ввн, Lвн-внутренние ширина и длина ванны, м; Н1-расстояние от зеркала электролита до борта ванны, обычно равное 0,2м;
L0=1400∙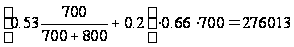 м3ч
Для перемещения воздушных масс повышенной влажности или содержащих химические соединения, агрессивные к углеродистым или алюминиевым сталям, применяют вентиляторы из коррозионно-стойкой стали или из титановых сплавов.
Данные для выбора вентилятора:
Табл. № 5.8
| Операция | Тип боротового отсоса | Размеры ванн, мм | L0, м3/ч |
L, м3/ч |
||
| Lвн | Wвн | Н1 | ||||
| хромирование | Двухсторонний без поддува | 800 |
700 |
0,2 |
276013 |
235994 |
Вентилятор Ц4-70
Табл. № 5.9
| Марка вентилятора | Производительность, тыс. м3/ч | Полное давление, Па | КПД | Мощность, кВт | Габаритные размеры, мм |
| 6,3 | 15 | 117,5 | 0,805 | 4 | 1620Ч1185Ч1810 |
5.5 Расход электроэнергии
Потребителями электроэнергии являются: 1) источники постоянного тока; 2) электродвигатели; 3) сушильные агрегаты; 4) вентиляторы; 5) электронагреватели для нагрева ванн; 6) лампы для освещения и т.п.
1.Расход электроэнергии на работу источников постоянного тока
W1=РвКобnФв/η, (5.15)
где Рв-мощность выпрямителя, кВт; Коб-коэффициент использования оборудования; Фв-действительный фонд работы оборудования, ч; η-КПД источника постоянного тока; n-число источников постоянного тока.
W1=7,56∙0,93∙1∙2624/76=242,7кВт
2.Расход электроэнергии на работу электродвигателей
W2=nPэKобФв, (5.16)
где Рэ-мощность электродвигателя, кВт; n-число электродвигателей.
W2=2∙10,0∙0,93∙2624=48807кВт
3.Расход электроэнергии на сушильные агрегаты
W3=РсnКсКобФв, (5.17)
где Рс-мощность сушильного агрегата, кВт; n-число сушильных агрегатов; Кс-коэффициент использования сушильного агрегата;
W3=2,7∙1,0∙0,93∙0,93∙2624=6127,6кВт
4.Расход электроэнергии на работу вентилятора
W4=РвnФв/η, (5.18)
где Рв-мощность электродвигателя вентилятора, кВт; n-число электродвигателей; Фв-действительный фонд времени работы оборудования, ч; η-КПД выпрямителя.
W4=4∙1∙2624/0,805=13038кВт
5.Расход электроэнергии на освещение
W5=0,015SучФвКосв, (5.19)
где 0,015-удельная норма мощности освещения, кВт/м2; Sуч-площадь участка, м2; Косв-коэффициент, учитывающий время, необходимое на освещение.
W5=0,015∙1152∙2624∙0,84=3803кВт
6. Экологическая оценка производства
В результате процесса хромирования деталей выделяется достаточно большое количество веществ, оказывающих вредное воздействие на здоровье человека и окружающую среду.
Поэтому, необходимо создание малоотходной, экологически безопасной технологии. Первоочередными задачами являются резкое сокращение объема потребляемой воды, прекращения сброса сточных вод, содержащих токсичные соединения, в канализацию и регенерация цветных металлов.
Самыми простыми способами уменьшения выноса солей металлов из ванн покрытий и попадания их в промывные воды являются:
выдерживание подвесок или корзин с деталями при выгрузке над ванной 10 – 15с для стекания с них большей части электролита, захваченного деталями при извлечении из ванн;
введение в состав электролитов поверхностно-активных веществ, снижающих поверхностное натяжение растворов, что снижает количество уносимого с деталями электролита;
промывку деталей после покрытия следует производить сначала в ваннах с непроточной водой – ваннах-улавливателях, а затем в ваннах с проточной водой каскадного типа.
7. Обезвреживание сточных вод
Очистные сооружения предусмотрены для очистки токсичных промышленных стоков от гальванического цеха: кислот, цианосодержащих и хромосодержащих.
Сточные воды из гальвано цеха поступают на очистные сооружения.
Смешение стоков разных видов не допускается. Стоки содержат циан, 6-ти валентный хром, кислоты, щелочи и соли тяжелых металлов (никеля, цинка, железа), содержание которых при сбросе в городскую канализацию лимитируется санитарными нормами.
Сточные воды после ванн электрохимического обезжиривания и после ванн травления гальванического цеха, загрязненные кислотами, щелочами и солями тяжелых металлов очищаются химическим способом на заводских очистных сооружениях.
Принятый метод обработки кислотно-щелочных стоков учитывает возможность наличия в кислотно-щелочных стоках примесей тяжелых металлов. Сущность процесса обезвреживания кислотно-щелочных стоков заключается во взаимной нейтрализации этих стоков с последующей до нейтрализацией их раствором щелочи и высаждении растворенных металлов в виде гидроокисей раствором гашеной извести.
Химическая сторона процесса усреднения стоков:
H2SO4+2NaOH ® Na2SO4+2H2O
2H++2OH- ® 2 H2O
HCl+NaOH ® NaCl+ H2O
H++OH- ® H2O
Zn2++Ca(OH)2 ® Zn(OH)2 Ї+Ca2+
Cu2++Ca(OH)2 ® Cu(OH)2 Ї+Ca2+
Расход химреактивов для нейтрализации кислотно-щелочных стоков зависит от величины рН поступающих стоков.
Количество поступающих кислотно-щелочных стоков составляет 1875 м3/сут или 119,3 м3/час. Станция очистки рассчитана на очистку промстоков до пределов, позволяющих сбрасывать их на городские очистные сооружения, т.е. кислотно-щелочные стоки полностью нейтрализуются (рН=7ё8).
Обезвреживание хромосодержащих стоков.
1. Применяемые материалы.
Серная кислота ГОСТ 2184 -77
Тиосульфит натрия ГОСТ 244 -76
Известь 60% (пушонка) ГОСТ 9179 -77
Полиакриламин ТУ6 -01 -1049 -92
2. Метод обезвреживания
Обезвреживание хромсодержащих стоков производится в 2 стадии. Сущность метода состоит в восстановлении 6-ти валентного хрома в трехвалентный в кислой среде с помощью 10% раствора бисульфита натрия и перевод 3-х валентного хрома в гидроокись хрома под действием 3% раствора известкового молока по реакции:
8CrO3+3Na2S2O3+9H2SO4 ® 3Na2SO4+4Cr2(SO4)3+9H2O
Cr2(SO4)3+3Ca(OH)2 ® 2Cr(OH)3+3CaSO4
8. Автоматизация производства
8.1 Концепция автоматизации производства
Системы автоматизации технологических процессов являются важнейшим средством повышения производительности труда, улучшения качества продукции, сокращения расхода материалов и энергии, сокращения количества обслуживающего персонала, что особенно важно в таких вредных производствах, как гальванические цеха, улучшение организации производства и внедрение прогрессивных методов управления производством. Они снижают аварийность на производстве, увеличивают безопасность работы установок, повышают КПД и технико-экономические показатели производства.
8.2 Краткая операционная схема технологического процесса
1. Электрохимическое обезжиривание
2. Горячая промывка
3. Холодная промывка
4. Травление
5. Холодная промывка
6. Активация
7. Холодная промывка
8. Меднение
9. Холодная промывка с улавливанием
10. Холодная промывка
11. Никелирование
12. Холодная промывка
13. Горячая промывка
14. Хромирование
15. Холодная промывка с улавливанием
16. Холодная промывка
17. Сушка
Табл. № 8.1
| Ванна | Параметры | |||
| температура | расход | уровень | плотность тока | |
| Электрохимическое обезжиривание | + | + | + | |
| Горячая промывка | + | + | ||
| Травление | + | |||
| Холодная промывка | + | + | ||
| Сушка | + | |||
Табл. № 8.2
Аппараты и параметры |
Значения параметра |
Вид автоматизации | ||
| измерение | регулирование | сигнализация | ||
|
Ванна электрохимического обезжиривания: температура уровень плотность тока |
800С 0,8 м 5 А/дм2 |
+ + + |
+ |
+ |
|
Ванна горячей промывки: расход температура |
0,225 м3/ч 900С |
+ + |
+ + |
|
|
Ванна травления: уровень |
0,8 м |
+ |
+ |
+ |
|
Ванна холодной промывки: расход |
0,533 м3/ч |
+ |
+ |
|
|
Сушка: температура |
600С |
+ |
+ |
|
8.3 Контур регулирования температуры
Согласно технологии, электрохимическое обезжиривание, горячую промывку необходимо вести при температуре 60 - 90˚С, однако в результате потерь тепла в окружающую среду или в результате потерь тепла на нагрев деталей, температура в ванне может изменяться. В связи с этим температура в ванне может поддерживаться автоматически, путем изменения подачи греющего пара с помощью системы автоматического регулирования.
Температура в ваннах измеряется манометрическим термометром ТПЖ 4V (поз. 1-1, 3-1). Чувствительный элемент —трубчатая пружина. Унифицированный пневматический сигнал 0,2 - 1,0 кгс/см подается на вторичный прибор ПВ 10.1П (поз. 1-2, 4-2), который показывает и записывает температуру и одновременно на регулятор ПР3.31 (поз. 1-3, 4-3) системы “Старт” для получения непрерывного воздействия на регулирующий клапан исполнительного механизма, установленного на линии подачи пара 25ч32нж (поз. 1-4, 4-4).
Схема автоматической стабилизации температуры работает таким образом, что при понижении температуры в ванне система регулирования увеличивает степень открытия клапана линии подачи пара, что приводит к увеличению расхода его, в следствии чего температура в реакторе повышается.
Температура на ванне сушки измеряется термоэлектрическим термометром типа ТХК (поз. 11-1). Чувствительный элемент представляет собой два термоэлектрода, сваренных между собой на рабочем конце в термопару (спай) и изолированных по всей длине при помощи одно- и двухканальных трубок и бус из пирометрического фарфора и окиси алюминия. Чувствительный элемент помещается в защитную арматуру, в комплект которой входит водозащищенная головка с колодкой зажимов. Свободные концы термометра через колодку зажимов присоединяются к вторичному прибору КСП-4 (поз. 11-3), предназначенный для измерения, записи и регулирования температуры, преобразуемых с помощью датчиков в напряжение постоянного тока.
8.4 Контроль расхода воды
Для измерения и регулирования расхода воды в ваннах горячей и холодной промывки применяют ротаметр с пневматической дистанционной передачей и местной шкалой показывания РП 2,5 ЖУЗ (поз. 5-1, 7-1), вырабатывающий выходной пневматический сигнал, соответствующий данному расходу воды. Этот сигнал поступает на вторичный прибор ПВ.10.1П (поз. 5-2, 7-2) и одновременно на вход ПИ-регулятора типа ПР3.31 (поз. 5-3, 7-3) для получения непрерывного воздействия на регулирующий клапан исполнительного механизма, установленного на линии подачи воды 25ч32нж (поз. 5-4, 7-4).
Схема работает следующим образом: при повышении расхода воды система регулирования уменьшает степень открытия клапана на линии подачи воды, что приводит к уменьшению расхода.
8.5 Контур контроля и регулирования уровня
Регулирование уровня производится в ваннах электрохимического обезжиривания, травления, меднения, никелирования, хромирования. Уровень измеряется с помощью буйкового уровнемера типа УБ П (поз. 2-1, 9-1).
Эта схема автоматической стабилизации работает следующим образом. При повышении уровня в ванне система регулирования уменьшает степень открытия клапана линии подачи жидкости, что приводит к уменьшению ее расхода, в следствии чего уровень понижается и наоборот.
8.6 Регулирование плотности тока
В гальваническом производстве большое значение для качества покрытия играет соблюдение технологических параметров. Одним из важнейших является плотность тока. Регулирование плотности тока осуществляется в ваннах электрохимического обезжиривания и хромирования, с помощью выпрямителей марки ТЕРI-800/12Т-ОУХЛ4.
9. Финансовая оценка проектных решений
9.1 Характеристики цеха
Проектируемый участок находится в гальваническом цехе, размером
96 м x 12 м x 6 м.
На гальваническом участке производятся следующие виды гальванических покрытий:
1. Блестящее цинкование (на стальные изделия) с блескообразующими добавками "Ликонда "А","В","С"", с использованием бесцветной пассивации "Ликонда 21" и цинкование с хромовой пассивацией. Покрытия проводятся в полуавтоматических линиях в стационарных ваннах размером 700х800х800 (для мелких деталей в барабанах, для крупных на подвесках);
2. Блестящее никелирование (стали, меди, латуни);
3. Меднение (как самостоятельное покрытие, так и подслой при никелировании);
4. Хромирование блестящее и хромирование твердое (износостойкое);
5. Фосфатирование с использованием низкотемпературного процесса;
6. Лужение;
7. Кадмирование;
8. Анодирование алюминиевых деталей.
В цехе имеется 8 оконных проемов.
Вода поступает в цех со скважины №7, давление 2-3 атм.
Пар, для нагрева электролита, подается с заводской котельни с давлением 5-6 атм.
Воздух подается с заводской компрессорной станции, давление 4-5 атм.
В цехе установлены осушители воздуха. Воздух используют для сушки деталей.
Электроэнергия подается с электроподстанции компрессорной № 1. В качестве источника питания в гальваническом цехе используются выпрямительные агрегаты типа ВАК или ВАКР (I=200-1000A, U=12-24B).
Гальванический цех, предназначенный для нанесения защитно-декоративных покрытий. В цехе поступят детали из механических цехов с указанием шифра наносимого покрытия. После нанесения покрытия детали укладываются в специальную тару и отправляются на склад готовых деталей (СГД). На каждую деталь выписывается накладная с указанием шифра покрытия, фамилия рабочего наносившего покрытие и печать, подпись ОТК.
Химикаты доставляются в цех на специально оборудованном автотранспорте, с центрального склада. Все упакованы, указаны марка, материал, срок годности. В цехе не должны находиться химикаты, превышающие 2 – 3 дневной запас.
Освещение в цехе осуществляется с помощью ртутных ламп марки ДРЛ – 400, освещенность должна составлять не менее 300 люкс.
Цех снабжен приточно – вытяжной системой вентиляции. Приток воздуха осуществляется за счет приточной камеры П7 и П9 в летнее время холодный воздух, а в зимнее подогретый. Вытяжная вентиляция осуществляется через бортовые отсосы, расположенные по длине гальванических ванн.
9.2 Расходы на инвестиции в автоматизацию производства
Расчет капитальных вложений и суммы амортизационных отчислений:
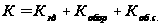 (9.1)
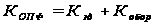 (9.2)
 (9.3)
 - балансовая
стоимость
основных фондов,
руб.
 - норма амортизации
в год.
Стоимость зданий и сооружений и сумма их амортизации
Табл. № 9.1
| Наименование зданий | Балансовая стоимость, тыс.руб. | Норма амортизации,% | Сумма амортизации, тыс. руб. |
| Здание цеха | 1500 | 1 | 15 |
| Склад сырья | 120 | 1,5 | 1,8 |
| ИТОГО: | 1600 | 16,8 |
Расчет стоимости оборудования и сумма амортизационных отчислений
Табл. № 9.2
| Наименование оборудования | Количество | Стоимость, тыс. руб. | Амортизация | ||
| единицы | общая | % | тыс. руб. | ||
|
Ванна Печь сушильная |
17 1 |
175,21 112,1 |
2978,57 112,1 |
8,2 6,0 |
244,25 6,73 |
| ИТОГО: | 3090,67 | 251 | |||
|
Неучтенное оборудование Силовое оборудование Автоматика |
- - - |
20,45 63,27 52,61 |
|||
| ИТОГО: | 3478 | ||||
 17,87%
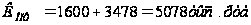
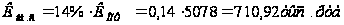 ,
(9.4)
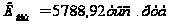
9.3 Производственный персонал
Начальник цеха
Инженер – технолог
Экономист – нормировщик
Кладовщик
Гальваник
Корректировщик
Слесарь – ремонтник
Слесарь – сантехник
Электрик
Транспортировщик
Уборщик
9.4 Численность и фонд зарплаты работающих
Баланс рабочего времени: Режим работы производства — односменный(8 часовой). Объем производства: 5000 м2.
Табл. № 9.3
|
Наименование показателей |
Количество |
| Календарный фонд времени, Ткал,дни | 365 |
| Выходные и праздничные дни, Твых, дни | 116 |
| Номинальный фонд рабочего времени, Тном | 249 |
| Невыходы на работу по согласованию с администрацией | 40 |
| в том числе по причинам: | |
| — отпуск | 24 |
| — выполнение гос. Обязанностей0 | 2 |
| — прочие невыходы | 8 |
| Эффективный фонд рабочего времени, Тэф, дни | 215 |
| — в часах | 1720 |
Заработная плата рабочих в зависимости от занимаемой должности
Табл. № 9.4
| Занимаемая должность | Количество рабочих | Заработная плата |
| Начальник цеха | 1 чел. | 20000 руб. |
| Инженер - технолог | 1 чел. | 12000 руб. |
| Экономист - нормировщик | 1 чел. | 10000 руб. |
| Кладовщик | 1 чел. | 8000 руб. |
| Гальваник | 12 чел. | 15000 руб. |
| Корректировщик | 2 чел. | 15000 руб. |
| Слесарь – ремонтник | 1 чел. | 12000 руб. |
| Слесарь – сантехник | 1 чел. | 12000 руб. |
| Электрик | 1 чел. | 12000 руб. |
| Транспортировщик | 2 чел. | 8000 руб. |
| Уборщики | 2чел. | 6000 руб. |
Фонд зарплаты основных рабочих
1. Тарифный фонд заработной платы основных рабочих:
Зтар = Рсп х Тэф х Тсм х Тчас, где:
Рсп —списочный состав рабочих;
Тэф —эффективный фонд времени; Тсм —длительность смены;
Тчас —часовая тарифная ставка.
Для гальванщика 4 разряда (Тчас = 5,73)
Зтар = 4 х 211 х 5,73 х 8 = 38688.96 руб.
2. Дополнительный фонд зарплаты:, (D) за перевыполнение норм,
за качество работы —40%, за вредность — 10%.
D = 38688.96 х 0,4 + 38688.96 х 0,1 = 19344.48 руб.
3. Основной фонд зарплаты:
Зосн = Зтар + D = 38688.96 + 19344.48 = 58033.44 руб.
4. Дополнительная зарплата (оплата отпусков, больничныхлистов), принимаем 10% от основного фонда зарплаты
Здоп =5803.34 руб.
5. Годовой фонд зарплаты основных рабочих
Згод = Зосн + Здоп = 58033.44 + 5803.34 = 63836.78 руб
6. Отчисления на социальное страхование 37% от Згод:
63836.78 х 0,37 = 23619.6 руб.
Доля приходящаяся на калькуляционную единицу:
Зуд = Згод /Вгод = 63836.78 / 545.8=116.96 руб/м2;
Среднегодовая зарплата одного рабочего
Зср = Зуд / Рсп = 63836.78 / 4 = 15959.19 руб;
Производительность труда одного рабочего
ПТ = Вгод / Рсп = 545.8 / 4 = 136.45 м2/чел.
9.5 Зарплата вспомогательных рабочих
|
Наименование Профессий |
Разряд | Р сп |
Тариф- ная ставка |
Т эф. дн. |
З тар. руб. |
З осн. руб. |
З год. Руб. |
| Коррект-щик | 5 | 1 | 11 | 211 | 18568 | 27852 | 30637.2 |
| Слесарь | 5 | 1 | 13.2 | 211 | 22281.6 | 33377.4 | 41220.9 |
| Электрик | 5 | 1 | 13.2 | 211 | 22281.6 | 33377.4 | 41220.9 |
| Лаборант | 4 | 2 | 8.14 | 211 | 27480.64 | 41220.9 | 45342.9 |
| Контролер | 3 | 2 | 8.14 | 211 | 27480.64 | 41220.9 | 45342.9 |
| Транспор-щик | 3 | 2 | 8.14 | 211 | 27480.64 | 41220.9 | 45342.9 |
| Всего | 218269.5 | 240096.4 |
Производительность труда одного рабочего:
ПТ =Вгод / Рсп = 545.8 / 13 = 41.98 м2/чел.
9.6 Фонд зарплаты итр, моп и служащих
|
Наименование должности |
Численность чел. |
Оклад в месяц |
Годовой Фонд з/пл |
|
Наименование должности |
Численность чел. |
Оклад в месяц |
Годовой Фонд з/пл |
| ИТР: | |||
| Начальник цеха | 1 | 5500 | 66000 |
| Зам. начальника цеха | 1 | 4000 | 48000 |
| Начальник БТЗ | 1 | 3200 | 38400 |
| Старший экономист | 1 | 2800 | 33600 |
| Старший мастер | 1 | 2500 | 30000 |
| Сменный мастер | 1 | 2200 | 26400 |
| Начальник тех. бюро | 1 | 3000 | 36000 |
| Технолог | 1 | 2300 | 27600 |
| Служащие : | |||
| Табельщик | 1 | 1800 | 18000 |
| Бухгалтер | 1 | 2000 | 24000 |
| Нормировщик | 1 | 2000 | 24000 |
| МОП: | |||
| Уборщик | 1 | 800 | 9600 |
| Гардеробщик | 1 | 700 | 8400 |
| Всего: | 390000 |
Производительность труда на одного работающего:
ПТ =Вгод / Рсп = 545.8 / 26 = 20.99 м2/чел.
Годовой фонд зарплаты работающих
|
NN п/п |
Категории Работающих |
Численность чел. |
Годовой фонд з/пл |
| 1 |
Основные производственные Рабочие |
4 | 66257.196 |
| 2 |
Вспомогательные Рабочие |
11 | 327296.95 |
| 3 | ИТР и служащие | 11 | 372000 |
| 4 | МОП | 2 | 18000 |
| Всего | 783554.08 |
Среднегодовая зарплата одного работающего:
Зср = 783554.08 = 27984.07 руб. в год.
28
9.7 Расход электроэнергии
1. На технологические цели:
Этехн. =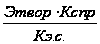 ;
где:
Этеор — расход электроэнергии на технологические
цели;
Кспр —коэффициент спроса, учитывающий неравномерность
работы двигателей —0,7—,9;
Кэл.сети —коэффициент потерь в электродвигателе —0,97.
Расход электроэнергии
| Наименование | Ед. мощн.к Вт | Кол-воШт. | Сум. мощн.к Вт |
Т эф. раб. обор. ч |
Потреб.эл/эн КВт/час |
|
Силовое оборудование электродвигатели неучтеное оборудование (20%) |
4,5 |
14 |
63 |
763 |
8694,0 1738,8 |
| Всего: | 10432,8 |
Этехн =10432.8 х 0.77/0.97 = 7528.82 кВт/ч
Норма расхода на калькуляционную единицу:
Нэл =7528.82 /545.8 = 13.85 кВт/ч м2;
На двигательные цели:
Эдв = 7528.82 х 0.7 / 0.97 х 0.9 = 6036.85 кВт/ч.
9.8 Расход пара на технологические нужды
Нп =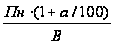 ;
где: Нп —норма расхода технологического пара на единицу продукции, Гкал/м2;
Пн —потребность пара в час, Гкал; а —потребность в паропроводах 2—%;
В —выпуск продукции за час.
Нп = 2.12 х (1 + 2 / 100) / 0.9= 2.4 Гкал/м2.
9.9 Расход воды на технологические нужды
Нв =
 ;
где: Нв —суммарная удельная норма расхода воды, м3/ч;
Рсум —суммарный суточный или часовой расход воды по операциям, м3.
Нв =1.9 / 0.9 = 2.1 м3/ч.
9.10 Нормы расхода сырья и основных материалов на калькуляционную единицу
| Наименование сырья и основных материалов | Ед. изм |
Кол-во потр на Выполнение Заказа |
Гальванический объем |
| 1.Натр едкий | кг | 16.86 | 545.8 |
| 2.Сода кальц-ная | кг | 8.43 | 545.8 |
| 3Тринатрий фосфат | кг | 4.21 | 545.8 |
| 4.Стекло жидкое | кг | 0.056 | 545.8 |
| 5.Кислота соляная | кг | 6.744 | 545.8 |
| 6 Сода кальц-ная. | кг | 16.86 | 545.8 |
| 7.АФ-13 | кг | 0.14 | 545.8 |
| 8.КПМ-2 | кг | 8.76 | 545.8 |
| 9.Бихромат калия | кг | 2.02 | 545.8 |
9.11 Цеховые расходы
| NN п/п | Статьи и затраты | Сумма тыс.руб | Методика расчета |
| 1 | Содержание цехового персонала | 27984.07 | из табл.7 |
| 2 | Отчисления на соц.страхование | 10634 | 38% от 1ст |
| 3 | Текущий ремонт зданий и соору жений | 12312 | 2—% от смет ст-ти зд |
| 4 | Амортизация зданий и сооружений | 157.89 | из табл.1 |
| 5 | Содержание зданий и сооружений | 315780 | 5—% от ст-ти зд. и сооруж |
| 6 | Охрана труда и техники безопас ности | 25.5 | 250руб. на1 работающего |
| Итого: | 463543.4 | ||
| 7 | Прочие цеховые расходы | 463.543 | 10—% от суммы затрат ст. 1— 6 |
| Всего: | 464006.94 |
Удельные расходы: 463543.4 / 545.8 = 849.29 руб/м2.
9.12. Калькуляция затрат на выполнение заказа
( СРОК ВЫПОЛНЕНИЯ ЗАКАЗА 96 ДНЕЙ)
| Статьи затрат | Ед изм. |
Цена за кг руб |
Кол-во пошедшее на заказ |
Сумма руб. |
|
1.Материальные затраты Сырье и материалы |
||||
| 1.Натр едкий | кг | 15 | 16.86 | 252.9 |
| 2.Сода кальц-ная | кг | 5.95 | 8.43 | 50.15 |
| 3Тринатрий фосфат | кг | 16.75 | 4.215 | 70.6 |
| 4.Стекло жидкое | кг | 10 | 0.56 | 5.6 |
| 5.Кислота соляная | кг | 0.97 | 6.744 | 6.54 |
| 6.АФ-13 | кг | 200 | 0.14 | 28 |
| 7.КПМ-2 | кг | 16.80 | 8.76 | 147.168 |
| 8.Бихромат калия | кг | 55 | 2.02 | 111.1 |
| Итого: | 672.05 | |||
| 2.Топливо и энергия для технологических целей | ||||
| Электроэнергия | КВт/ час | 0,50 | 13.85 | 6.925 |
| Пар | Гкал | 0.57 | 0.06 | 0.0342 |
| Вода | м | 1.60 | 2.1 | 3.36 |
| Сжатый воздух | м | 3 | 64.6 | 193.8 |
| Итого | 204.11 | |||
| 3.Зарплата основных производственных рабочих | руб | 5600 | ||
|
Отчисления на соц страхование |
руб | 788,3 |
||
| Итого: | 6388.3 | |||
| 4.Расходы на содержание и эксплуатацию оборудования | руб | 2397.5 | ||
| Цеховые расходы(50% от годового фонда ) | руб | 571 | ||
| Цеховая себестоимость | руб | 380120 |
9.13. Смета расходов на содержание и эксплуатациюоборудования
| Наименование статей | Сумма тыс.руб | Методика расчета |
| 1.Содержание оборудования и транспортных средств. | ||
| а)зарплата вспомогательных рабочих | 115,871 | Из расчета |
| б)отчисления на соц.страхование | 16,22 | |
| в)вспомогательные материалы | 3,84 (3—%) от сметн ст-ти оборудов | |
| 2.Затраты на электроэнергию | 1,3 | Из табл |
| 3.Текущий ремонт оборудования и транспортных средств | 15,36 (12—%) от смет ст-ти оборудов | |
| 4.Амортизация оборотных и тран спортных средств | 19,595 | Из табл.2 |
| Итого: | 172,186 | |
| Прочие расходы на содержание и эксплуатацию оборудования | 17,219 | (10—%) от суммы Затрат |
| Всего: | 189,405 |
Удельные
расходы: = 1950,6 руб/м2
Технико-экономические показатели на изготовление заказа(срок выполнения заказа 96 дней)
| NN п/п | Показатели | Ед изм.. | По проекту |
| Bыпуск продукции | |||
|
В натуральном выражении б)в стоимостном выражении (с НДС-20%) |
м2 тыс. руб. |
545.8 |
|
| 2. | Капитальные затраты на основные производственные фонды | т.руб | 22,7 |
| 3. |
Оптовая цена одного Комплекта( с НДС-20%) |
руб | 6,8 |
| 4. | Численность работающих | чел | 28 |
| 5 | Фонд заработной платы всех работающих | т.руб | 15,7 |
| 6. | Среднедневная заработная плата одного работающего | руб | 26,7 |
| 7. |
Себестоимость одного Комплекта |
руб | 3,8 |
| 8. |
Прибыль с одного Комплекта |
руб. | 1,9 |