Разработка технологического процесса изготовления фрезы червячной
Переход 2:
V2 =
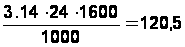 м/мин;
Переход 3:
V3 =
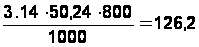 м/мин;
4.2.5.6 Расчёт сил резания
Главная составляющая силы резания: Pz, Н
Pz
=
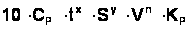 ,
(6.20)
где CP - поправочный коэффициент; CP = 300 [9,c.273];
x, y, n - показатели степени; x= 1.0, y= 0.75, n= -0.15 [9,c.273];
KP - поправочный коэффициент
Kp = KMрЧKjpЧKgpЧKlpЧKrр (6.21)
KMP - поправочный коэффициент на качество обрабатываемого материала [9,c.264];
KMP
=
 , (6.22)
где sв - предел прочности;
n - показатель степени; n = 0.75 [9,c.264];
Тогда:
KMP
=
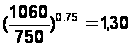 ;
Kjp,Kgp,Klp,Krр- поправочные коэффициенты, учитывающие влияние геометрических параметров режущей части инструмента на составляющие силы резания
Kjp =0,89 Kgp =1,0 Klp =1,0 Krр = 1,0 [9,c.275];
Тогда:
Pz
=
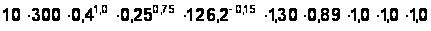 = 237 Н.
4.2.5.7 Мощность резания N, кВт
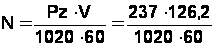 =
0,5 кВт (6.23)
Проверяем, достаточна ли мощность привода станка. У станка 16К20Ф3
Nшп= NдЧh=10Ч0,75= 7,5 кВт; 0,7< 7,5, т. е. обработка возможна.
4.2.5.7 Основное время
То=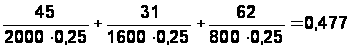 мин
4.2.3 Расчёт режимов резания на фрезерную операцию 095
4.2.3.1 Исходные данные
Деталь- фреза червячная
Материал рабочей части - сталь Р6М5 ГОСТ 19265-73 в =1060 МПа
Заготовка- прокат
Приспособление- патрон специальный с делительной головкой с центром
Закрепление заготовки- в центрах с опорой на торец
Жесткость – средняя
4.2.3.2 Содержание операции, содержание переходов, длина обработки и величина припуска приведены в таблице 6.6
Таблица 6.6
| № | Содержание перехода | Длина обработки | Припуск |
| 1 | Фрезеровать стружечные канавки, выдержать размеры 25°±20’; 25°±20’; R1,25+0,12, 12,610; 1,174; 12°13’±15’ | 64 | 12,35 |
4.2.3.3 Данные оборудования
Модель-6904ВМФ-2
Мощность 11 Квт
Число скоростей шпинделя 18
Частота вращения шпинделя 31,5-1600 об/мин
Подача стола:
Продольная 25-1250 мм/мин
Поперечная 25-1250 мм/мин
Вертикальная 8,3-416,6 мм/мин
Число подач стола 18
4.2.3.4 Выбор инструмента
Инструмент- Фреза двуугловая фасонная специальная Ж 100 Р6М5 Z=18
4.2.3.5 Расчет режимов резания
Глубина резания t = 12,35 мм.
Подача на зуб фрезы
Sz=0,02 мм/зуб. [1, с. 78]
Подача на оборот
Sо= SzЧz = 0,02Ч20 = 0,4 мм/об
4) Стойкость фрезы – T=130 мин.
5) Табличная скорость резания:
V= VтаблЧК1ЧК2ЧК3ЧК4ЧК5 (6.24)
где Vтабл - скорость по таблице, м/мин
К1,К2,К3,К4,К5– коэффициенты, зависящие соответственно от обрабатываемого материала, твердости материала, стойкости инструмента, обрабатываемой поверхности, формы поверхности
V= 80Ч0.8Ч1,0Ч1,0Ч1,0Ч1,0 = 64 м/мин.
6) Частота вращения шпинделя:
n =
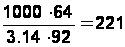 об/мин.
7) Корректировка скорости резания по паспортным данным станка:
фактическая частота вращения шпинделя n = 200 об/мин; тогда фактическая скорость резания:
V =
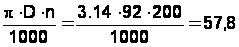 м/мин;
8) Минутная подача:
Sмин. = SzЧzЧn = 0.02Ч20Ч200 = 80 мм/мин. (6.25)
9) Мощность резания
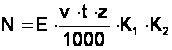 (6.26)
где Е – величина, определяемая по таблице
К1,К2– коэффициенты, зависящие соответственно от обрабатываемого материала, типа фрезы и скорости резания
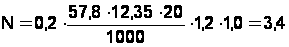 кВт
Проверяем, достаточна ли мощность привода станка. У станка 6904ВМФ-2 Nшп = NдЧh = 11Ч0,8 = 10,4 кВт; 10,4 >3,4 т. е. обработка возможна.
4.2.3.6 Основное время
То= (6.27)
То=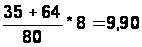 мин
4.2.4 Расчёт режимов резания на шлифовальную операцию 140
4.2.4.1 Исходные данные.
1) Деталь- фреза червячная
Материал хвостовика - сталь 40Х ГОСТ 4543-71 в = 785 МПа
Заготовка- прокат
Приспособление- патрон поводковый с центром. Центр упорный.
Закрепление заготовки- в центрах с опорой на торец
Жесткость – средняя
4.2.4.2 Содержание операции, содержание переходов, длина обработки и величина припуска приведены в таблице 6.7
Таблица 6.7
| № | Содержание перехода | Длина обработки | Припуск |
| 1 | Шлифовать конус Морзе №3 | 79 | 0,06 |
4.2.4.3 Выбор инструмента
Переход 1- Шлифовальный круг ПП 450х30х205 91А25НС17К11
4.2.4.4 Расчет элементов режимов обработки
1) Глубина резания t = 0,06 мм.
2) Скорость главного движения резания (шлифовального круга)
При шлифовании принимаем рекомендуемое значение vк =35 м/с
3) Скорость движения окружной подачи
Принимаем vз=45 м/мин
4) Определяем частоту вращения заготовки, соответствующую принятой скорости движения окружной подачи.
nз = 1000 vз / d = 1000Ч45/3.14Ч23,825 = 600 об/мин
Принимаем по паспорту станка nз = 600 об/мин (бесступенчатое регулирование)
5) Поперечная подача круга
Stдв.ход = 0,003-0,005 мм/дв.ход [1, с. 309]
Принимаем для чистового шлифования Stдв.ход = 0,004 мм/дв.ход
6) Подача минутная продольная при окончательном этапе цикла
S = Sд·Вк, (6.28)
где Sд – рекомендуемая продольная подача в долях ширины круга,
Вк= 20 мм – ширина круга (шлифовальный круг 450х30х205)
Sд = 0,2-0,3
Принимаем Sд = 0,25
Тогда
S = 0,25·30 = 7,5 мм/об,
Принимаем S = 8 мм/об
4.2.4.5 Основное время
То= (6.29)
где L- длина хода стола.
h- припуск на сторону
St – продольная подача
S – поперечная подача в мм/дв. ход
К- коэффициент точности, учитывающий выхаживание
То=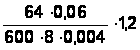 =0,240
мин
4.3 Расчет норм времени
Штучно-калькуляционное время [2]:
Тш-к = Тп-з/n + Тшт (6.30)
где Тп-з - подготовительно-заключительное время, мин;
n - количество деталей в настроечной партии, шт
n = NЧa/Д (6.31)
где N- программа
а- периодичность запуска в днях (3,6,12,24 дня)
Д- количество рабочих дней
Принимаем а= 6,
Тогда
n = 10000Ч6/254 = 236
Определяется норма штучного времени Тшт:
Для всех операций, кроме шлифовальной:
Тшт = То+ТвЧk +Тоб.от (6.32)
Для шлифовальной операции:
Тшт = То+ ТвЧk + Ттех + Торг + Тот (6.33)
где То - основное время, мин
Тв - вспомогательное время, мин.
Вспомогательное время состоит из затрат времени на отдельные приемы:
Тв = Ту.с+Тз.о+Туп +Тиз; (6.34)
где Ту.с - время на установку и снятие детали, мин
Тз.о - время на закрепление и открепление детали, мин;
Туп - время па приемы управления, мин;
Тиз - время на измерение детали, мин;
K=1,85-коэффициент для среднесерийного производства
Тоб.от - время на обслуживание рабочего места, отдых и личные надобности, мин.
Ттех - время на техническое обслуживание рабочего места
Торг - время на организационное обслуживание
Тот - время перерывов на отдых и личные надобности, мин.
Ттех = ТоЧtп/Т (6.35)
где tп- время на одну правку шлифовального круга, мин
Т- стойкость круга, мин
Приведем расчет норм времени на четыре операции. Результаты расчетов норм времени на остальные операции заносим в таблицу 6.9.
Оп 60 центровально-подрезная
То = 0,201 мин
Тв = (0,1+0,01+0,03Ч3Ч0,2)Ч1,85 = 0,236 мин
Топ = 0,201+0,236 = 0,437 мин
Тоб.от = 0,06Ч0,437 = 0,026 мин
Тп-з = 21 мин
Тшт = 0,437+0,026 = 0,463 мин
Тшт-к = 0,463+21/236 = 0,552 мин
Оп 80 токарная
То = 0,477 мин
Тв = (0,1+0,01+0,05Ч5Ч0,2)Ч1,85 = 0,296 мин
Топ = 0,477+0,296 = 0,773 мин
Тоб.от = 0,06Ч0,773 = 0,046 мин
Тп-з = 17 мин
Тшт = 0,773+0,046 = 0,819 мин
Тшт-к = 0,819+17/236 = 0,891 мин
Оп 95 фрезерная
То = 9,90 мин
Тв = (0,1+0,01+0,05·4Ч0,2)Ч1,85 = 0,277 мин
Топ = 9,90+0,277 = 10,177 мин
Тоб.от = 0,06Ч10,177 = 0,610 мин
Тп-з = 24 мин
Тшт = 10,177+0,610 = 10,787 мин
Тшт-к = 10,787+24/236 = 10,888 мин
Оп 140 круглошлифовальная
То = 0,240 мин
Тв = (0,1+0,01+0,09Ч2·0,5)Ч1,85 = 0,370 мин
Топ = 0,240+0,370 = 0,610 мин
Ттех = 1,8Ч0,240/20 = 0,021 мин
Торг = 0,017Ч0,610 = 0,010 мин
Тот = 0,06Ч0,610 = 0,037 мин
Тп-з = 7 мин
Тшт = 0,601+0,021+0,010+0,037 = 0,669 мин
Тшт-к = 0,669+7/236 = 0,699 мин
Литература
1. Барановский Ю.В. Режимы резания металлов. Справочник. Изд. 3-е, перераб. и доп. М., Машиностроение, 1972 г.
2. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: [Учеб. Пособие для машиностроит. спец. Вузов].- 4-е изд., перераб. И доп. – Мн: Высш. школа ,1983.- 256с., ил.
3. Добрыднев И.С. Курсовое проектирование по предмету ''Технология машиностроения'', М: Машиностроение 1985, 184 с., ил.
4. Методические указания и задания для выполнения курсовых работ по дисциплине «Экономика и организация производства» для специальности 1201,1202. / Мурахтанова Н.М., ТолПИ, 1993.
5. Методические указания по организационно – экономическому обоснованию курсовых и дипломных проектов поточного производства (для машиностроительных специальностей)./ Мурахтанова Н.М., ТолПИ, 1980.
6. Нефедов Н.А. Дипломное проектирование в машиностроительных техникумах: Учеб. Пособие для техникумов 2-е изд. перераб. и доп.- М.: Высш. Школа, 1986-239 с. ил.
7. Нефедов Н.А Осипов К.А. Сборник задач и примеров по резанию металлов и режущему инструменту Учеб. Пособие для техникумов по предмету ''Основы учения о резании металлов и режущий инструмент'' 4-е изд. перераб. и доп М., Машиностроение, 1984 г.- 400с. ил.
8. Палей М.М. Технология производства металлорежущего инструмента. Учеб. Пособие для студентов вузов по предмету ''Технология машиностроения, металлорежущие станки и инструменты'' 4-е изд. перераб. и доп М., Машиностроение, 1982 г.- 256с. ил.
9. Справочник технолога - машиностроителя. В 2-х т. Т. 1,2/ Под ред. Косиловой А.Г. и Мещерякова Р.К. - 4-е изд. Перераб. и доп., М: Машиностроение, 1985г., 656 с.,ид.
10. Справочник инструментальщика/ И.А. Ординарцев, Г.В. Филиппов, А.Н. Шевченко и др.; Под общ. ред. И.А. Ординарцева –Л.: Машиностроение. Ленингр. Отд-ние, 1987. – 846 с.:ил
11. Станочные приспособления: Справочник. В 2-х т. Т. 1./ Под ред. Вардашкина Б.Н., Шатилова А.А. - М.: Машиностроение, 1984.