Исследование процесса тиснения на картонных складных коробках для косметической продукции по заказу ООО "Арт-Визаж Холдинг"
Лаковый слой фольги бывает как бесцветным, так и подкрашенным. Для его подкрашивания применяют спирто- или ацетонорастворимые красители, такие как: оранжевый спирторастворимый 2Ж, желтый спирторастворимый 3, родамин Ж и др. Растворители, добавки, вязкость и концентрацию лакового раствора подбирают таким образом, чтобы он обладал высоким значением фактора растекания по поверхности разделительного слоя.
Пигментированный слон, наряду со связующим, содержит органические и неорганические пигменты. Для повышения кроющей способности и придания необходимого оттенка и насыщенности в состав слоя вводят белые пигменты и наполнители. В качестве наполнителя, в частности, может использоваться мел. В табл. 7 приведены физико-химические свойства пигментов и наполнителей, применяемых в производстве полиграфической фольги [13].
Металлизированный слой алюминия или хрома наносится на высушенный лаковый слой в специальных аппаратах вакуумного напыления. Качество металлизированного слоя зависит от свойств лакового и грунтового адгезионного слоев. Наличие летучих веществ в лаковом и разделительном слоях и в пленке-основе приводит к нарушению однородности и сплошности металлизированного слоя; вместо блестящего металлического покрытия получается грязно-черное. В процессе тиснения существенным становится температура размягчения как лакового, так и грунтовочного адгезионного слоев. Кудрявцев [11, 12] показал, что при температуре штампа выше температуры размягчения лакового слоя происходит деформация его поверхности, что, в свою очередь, приводит к нарушению гладкости металлизированного слоя. При этом увеличивается диффузно отраженная часть света от его поверхности и теряется блеск оттиска. Достаточно высокой термостойкостью (выше 145°) обладают производные целлюлозы и смолы на основе канифоли (пенталин К, ПЭМАК и Е-14). Эти полимеры являются желательными компонентами лакового слоя. Удовлетворительной термостойкостью и хорошей четкостью тиснения обладает лаковый слой из смеси цпклогексанон-формальдегидной смолы и ацетобутирата целлюлозы [1]. При производстве фольги необходимым условием является устранение эффекта интерференции света, отражаемого от металлизированного слоя фольги. Если оптическая разность хода отраженной от лаковой поверхности световой волны и волны, прошедшей через лаковый слой и отразившейся от металлизированной поверхности, будет равна нечетному числу полуволн, то происходит наложение двух волн и усиление интенсивности цвета; если эта разность равна четному числу полуволн, происходит ослабление интенсивности циста. Оптическая разность и длина волны интерференции зависят от толщины лакового слоя. Кудрявцев и сотрудники [12] теоретически и экспериментально установили, что эффект интерференции исчезает при уменьшении толщины лакового слоя ниже 0,24 мкм.
Адгезионный (грунтовочный) слой наносят на красочный слой фольги. Он предназначен для обеспечения прочности закрепления оттиска на запечатываемом материале в требуемом интервале температурного режима тиснения. В качестве адгезионного слоя используют растворы полимеров или дисперсии полимеров. Широкое применение нашли наполненные дисперсии полимеров: поливинилацетатная эмульсия и сополимерная эмульсия винилацетата с дибутилмалеинатом. В качестве наполнителей применяют белила, мел, тальк и другие белые наполнители. В адгезионный слой фольги для тиснения на полистироле предложено вводить полибутилметакрилат и фенолформальдегидиую смолу или циклокаучук [1].
Прочность закрепления является одной из важнейших эксплуатационных характеристик тиснения фольгой. Механизм закрепления красочного слоя фольги па запечатываемом материале аналогичен процессу склеивания, представляющего собой соединение разнородных частей в одну монолитную систему. Процесс склеивания основан на явлениях адгезии веществ, в основном высокомолекулярных соединении.
Анализируя наиболее распространенные теории адгезии, Кудрявцев определил, что наиболее полное объяснение характера взаимодействия адгезии и запечатываемого материала дает электрорелаксационная теория, разработанная Москвитиным [14, 15]. По этой теории эффект склеивания обусловлен рядом факторов:
Fад2 = f (N, h, т, D, S), (2.7)
где N – характер сил взаимодействия (электрические, индукционные, дисперсионные, водородные и т.д.);
h – расстояние между отдельными контактами;
т – число точек контакта, отнесенных к единице площади взаимодействия;
D – характер промежуточной среды между поверхностями адгезива и субстрата, диэлектрическая проницаемость;
S – истинная площадь контакта относительно площади, принимаемой при расслаивании за удельную.
В соответствии с приведенным уравнением для обеспечения высокой адгезии адгезив и субстрат должны отвечать следующим основным требованиям:
1. Численные значения т, h, S зависят от природы контактирующих тел. Обязательным условием является совместимость молекул адгезива и субстрата, высокая степень смачиваемости последнего первым. Поверхностное натяжение раствора или расплава адгезива должно быть ниже поверхностного натяжения субстрата. Величина истинной поверхности контакта, число точек контакта находятся в прямой зависимости от степени смачивания.
2. Максимальное увеличение S может быть достигнуто при условии высокой подвижности молекул или отдельных частей молекулы адгезива. Это возможно при наличии в молекуле адгезива небольшого числа длинных ответвлений, снижающих вязкость расплава или при введении пластификатора в определенных пределах. Полностью совмещающийся с полимером пластификатор способствует разрыхлению полимера и диффузии в субстрат [16]. Если пластификатор только ограниченно совмещается с полимером, то небольшая добавка его увеличивает адгезию, но после достижения предела совместимости часть пластификатора начинает мигрировать на поверхность полимера, уменьшая площадь истинного контакта, а следовательно, и адгезионную прочность.
3. Большое значение имеет молекулярная масса полимера. Полимер с низкой молекулярной массой имеет короткую молекулу, мало точек контакта, поэтому прочная связь с субстратом не обеспечивается. С увеличением молекулярной массы полимера число контактов на одну молекулу растет, однако такие молекулы обладают малой подвижностью и медленно ориентируются в поверхностном слое. Поэтому после достижения определенного значения молекулярной массы ее влияние на величину работы адгезии становится незначительной.
Введение наполнителя в небольших количествах снижает напряжение в пленке адгезива и тем самым повышает 'прочность адгезионной связи. Большие количества наполнителя снижают истинную поверхность контакта и, соответственно, прочность адгезионной связи.
На адгезионную прочность пленок большое влияние оказывает природа растворителей. Работа адгезии увеличивается при повышении активности растворителя, так как при их испарении выделяется полимерная фаза с высокой дисперсностью. Частицы этой фазы легко диффундируют в пограничные слои субстрата, обеспечивая высокую адгезионную прочность.
6. Численные значения т, h, S зависят от среды, температуры, давления и времени контакта. Исследовалась зависимость работы адгезии от этих показателей применительно к пористым субстратам [15]. Показано, что и этом случае установлению связей межмолекулярного взаимодействии адгезива с субстратом в зоне контакта предшествует микрореологический процесс, связанный с заполнением макро – мпкродефектов поверхности субстрата полимером. С повышением пористости поверхности субстрата увеличивается истинная поверхность контакта. Повышение давления, температуры и времени контакта адгезива с субстратом способствует более полному заполнению неоднородностей поверхности субстрата. Для гладких поверхностей эта закономерность также справедлива, но выражена в значительно меньшей степени [15].
В соответствии с рассмотренной теорией составляют рецептуру адгезионного слоя и дисперсии. Трудность этой задачи состоит в том, что адгезионный слой должен иметь хорошую адгезию как к красочному слою, так и к запечатываемой поверхности, причем к первому – в широком диапазоне температур, а ко второму – только при температуре выше tpaа, близкой к температуре тиснения. При комнатной температуре, по крайней мере, до 90°, адгезионный слой не должен прилипать ни к запечатываемой поверхности, ни к пленке-основе. Иначе это приведет к слипанию фольги при хранении и ухудшению ее печатно-технических свойств. Кроме того, растворитель или дисперсионная среда грунтовочной композиции не должны растворять красочный слой. Толщина и термомеханические свойства адгезионного слоя имеют большое значение для образования адгезионного соединения с запечатываемым материалом и для обеспечения качественной микрогеометрии оттиска, особенно при тиснении на текстурированных переплетных материалах. Наряду с температурой и давлением тиснения, они ответственны за преодоление релаксационной деформации оттиска и, следовательно, за его долговечность [1].
3. Методика проведения исследований
В данной работе были проведены исследования прочности материала на разрыв. Рассмотрены следующие виды дизайнерского картона: SUGAR Lake Paper «Высоко-белый» 310 гр.; SUGAR Lake Paper «Белое золото» 250 гр.; SUGAR Lake Paper «Слоновая кость» 310 гр.; РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр.; РЕГЕНТ Curious metallic «Золото» 270 гр.
Также было проведено исследование режимов тиснения и исследование остаточной деформации. Были оценены четкость и укрывистость тиснения фольгой, а также прочность оттиска к отмарыванию и истиранию.
3.1 Исследование прочности на разрыв
Материалы и приборы: дизайнерский картон, разрывная машина РМ 50. Рассмотрены следующие виды дизайнерского картона: SUGAR Lake Paper «Высоко-белый» 310 гр.; SUGAR Lake Paper «Белое золото» 250 гр.; SUGAR Lake Paper «Слоновая кость» 310 гр.; РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр.; РЕГЕНТ Curious metallic «Золото» 270 гр.
– Измеряем толщину материала в 10 точках с помощью микрометра типа МК модель 102 (цена деления 0,01; погрешность ±0,004; класс точности 2) и рассчитываем среднеарифметическое значение.
– С помощью специального устройства нарезаем образцы длиной не меньше 5 см и шириной 1 см. 3 полоски в продольном направлении (1–3) и 3 полоски в поперечном направлении (4–6).
Одним из методов, позволяющих обработать результаты измерений при небольшом числе опытов n, является метод, основанный на использовании не среднеквадратичного отклонения, а размаха варьирования (или широты распределения) [6].
Размах варьирования – это разность между максимальным и минимальным значением случайной величины:
R = xmax – xmin. (3.1)
При этом среднеквадратичное отклонение случайной величины определяется по формуле
σ = κR R. (3.2)
Определим значение результата измерений для желательных доверительных границ:
Х=х- ± tR R, (3.3)
где х- - среднеарифметическое измерений.
Значения κR, tR и QR приведены в таблице 4.
Для оценки того, какой результат является промахом и должен быть исключен из обработки, определяют неравенство
xi – xi-1 > QR R, (3.4)
где QR – коэффициент, который находят в зависимости от числа опытов из таблицы 4; xi – проверяемое значение случайной величины; xi-1 – ближайшее к проверяемому меньшее значение случайной величины.
Если это неравенство соблюдается, то значение xi с вероятностью в 0,95 можно считать промахом.
Таблица 3.1. Значения коэффициентов κR, QR и tR
| Число наблюдений n | κR | QR | tR | Число наблюдений n | κR | QR | tR |
| 2 | 0,89 | - | 6,40 | 7 | 0,37 | 0,55 | 0,33 |
| 3 | 0,59 | 0,94 | 1,30 | 8 | 0,35 | 0,51 | 0,29 |
| 4 | 0,49 | 0,78 | 0,72 | 9 | 0,34 | 0,48 | 0,26 |
| 5 | 0,43 | 0,67 | 0,51 | 10 | 0,33 | 0,46 | 0,23 |
| 6 | 0,39 | 0,59 | 0,40 |
Малогабаритная, настольная разрывная машина РМ-50 предназначена для испытаний: резин, пластиков, тканей, бумаг
Разрывная машина отвечает требованиям ГОСТ 14236–81 и ГОСТ 28840–90
Благодаря использованию компьютерного управления, доступен широкий спектр испытаний:
Растяжение, сжатие.
Циклические, гистерезисные испытания, (пределы нагружения могут задаваться по нагрузке, напряжению, времени, удлинению)
Испытание на прокол (опционально)
Управление разрывной машиной, и сбор данных осуществляется компьютером с помощью ПО «StretchTest».
Дополнительный контроль перемещения штанги осуществляется с помощью перемещаемых концевиков
Таблица 3.2. Технические характеристики
| Тип управления: | Безконсольное, CPU |
| Наибольшая предельная нагрузка, Н | 500 |
| Диапазоны измерения нагрузки, Н (разрешение):* | 0..50 (0.005), 0..150 (0.02), 0..500 (0.1) |
| Диапазон рабочих скоростей нагружения мм/мин | 50..800 |
| Максимальный ход активной траверсы: мм | 550 |
| Диапазон измерения перемещений мм | 0..550 |
| Максим. ширина испытываемого образца мм: | 20 |
| Максим. толщина испытываемого образца мм: | 5 |
| Частота измерения нагрузки не менее Гц: | 1000 |
| Погрешность измерения нагрузки не более: | 0.5% |
| Погрешность измерения удлинения не более: | 1% |
| Питание: | 220В 50Гц 60Вт |
| Исполнение: | Вертикальное, настольное |
| Габариты мм: | 800х400х400 |
| Вес нетто кг: | 15 |
В ходе испытания на экране компьютера отображаются все измеряемые параметры, строятся кривые нагружения.
После проведения испытания производится статистическая обработка, и результаты могут быть экспортированы (в табличном и графическом представлении) в другие программы например в Ms Word.
Программное обеспечение поставляется вместе с испытательной машиной и работает под операционной системой Windows 98, Me, 2000, Xp.
Комплектация:
Разрывная машина
Станок для ровной установки образца в зажимы.
Комплект поверочных гирь
Инструкция по эксплуатации разрывной машины
CD с программным обеспечением, гипертекстовой и видеоинструкцией [19].
3.2 Исследование режимов тиснения
При нулевой деформации
ε=0 → Н0 = hш + Sф + Sм + Sд. (3.5)
Отсюда ε = [((Sф + Sм + Sд) – (Sф + Sм + Sд – ∆Н)) / (Sф + Sм + Sд)] 100% = (∆Н/(Sф + Sм + Sд)) 100%. (3.6)
Из приведенных выше формул видно, что для расчета величины деформации необходимо знать толщину фольги, материала и декеля. Измеряем нужные нам толщины в 10 точках с помощью микрометра типа МК модель 102 (цена деления 0,01; погрешность ±0,004; класс точности 2).
Исходя из формулы (3.6) изменение высоты формы рассчитывается по формуле:
∆Н = (ε / 100) (Sф + Sм + Sд). (3.7)
Для того, чтобы наиболее точно определить оптимальную величину деформации (или оптимальную высоту штампа позолотного пресса), полученное в пункте 3.1. величина упругих деформаций εу (%) для каждого вида дизайнерского картона разобьем на четыре значения ј ε = ∆Н (%). По формуле (3.7) для каждого ε посчитаем значение ∆Н и занесём в таблицу:
| ε, % | ∆H, мкм |
| ε1=0 | ∆H=0 |
| ε2 | … |
| ε3 | … |
| ε4 | … |
| ε5 | … |
Необходимо учесть увеличение размера штампа при нагревании:
Нфi = Нш α ∆Т [мкм], (3.8)
где Нш = 8,8 мм,
∆Т = Т0 – 200,
α – коэффициент линейного температурного расширения.
Температурный коэффициент линейного расширения ТКЛР at, oС-1, характеризует относительное изменение длины образца при изменении его температуры на 1oС и определяется по формуле:
; (3.9.)
где l – длина образца; t – температура.
Даются средние значения ТКЛР в указанных интервалах температур. Для оптически одноосных кристаллов фтористого магния и лейкосапфира приведены значения ТКЛР в направлениях, параллельном и перпендикулярном оптической оси.
Для магниевого штампа α106 = 26 [0С-1]; α = 0,000026 [0С-1] [20].
Таблица 3.3. Технические характеристики позолотного пресса
| Характеристика | Значение |
| Наибольший формат развернутой переплетной крышки, мм | 350х520 |
| Наибольшее усилие тиснения, тс | 35 |
| Допускаемое усилие на ручку привода, кгс | 30 |
| Привод | ручной |
| Наибольший формат развернутой переплетной крышки, мм | 350х520 |
| Допускаемое усилие на ручку привода, кгс | 30 |
| Привод | ручной |
| Питание от сети трехфазного переменного тока | 220/380 В, 50 Гц |
| Потребляемая мощность, кВт | 1,73:3,0 |
| Габаритные размеры, мм | 1830х1210х1750 |
| Масса, кг | 785 |
– Технические данные на каждый вид фольги содержат рекомендуемый интервал температур. Разобьём этот интервал на 5 точек, при этом немного выйдем за его границы.
– При нулевом значении деформации (ε1=0, ∆H=0) делаем не менее двух оттисков при каждом значении температуры (Т1 – Т5, 0С).
– Затем опускаем штамп на рассчитанную величину ∆Н (мкм) и снова делаем по два оттиска при каждой температуре.
– Так как позолотный пресс не оснащён датчиком давления, необходимо провести следующий порядок действий:
1. Настраиваем высоту штампа так, чтобы в рабочем состоянии он слегка прижимал бумагу. Но бумага должна поддаваться перемещению. Это режим с нулевой деформацией (ε1=0, ∆H=0).
2. Вместо декеля, бумаги и фольги кладём шарик и опускаем штамп. Затем сравниваем получившуюся высоту шарика с суммарной величиной толщин фольги, бумаги и декеля. Если эти величины равны, можно производить теснение.
3. Для того, чтобы установить следующую высоту штампа, необходимо определить насколько будет деформироваться шарик при данной высоте. Это рассчитывается по формуле
(Sф + Sм + Sд) – ∆Нi = Х
4. Способом из п. 2 подгоняем толщину шарика под величину Х.
5. Производим тиснение при разных температурах.
В процессе тиснения используется штамп магниевый. Штамп имеет изображение четырехпольного тест-объекта и плашку. Толщина линий тест-объекта в мм: 1 – 2,5; 2 – 2,0; 3 – 1,5; 4 – 1,0. Высота печатных элементов hэл = 1,8 мм; высота основания штампа hосн = 7 мм; таким образом, высота формы hф = 8,8 мм (замеры производились с помощью текстильной лупы ГОСТ 8309–87).
Исследование остаточной деформации проводятся на микроскопе Полам Р-312. Этот микроскоп предназначен для исследований прозрачных объектов в проходящем свете – обыкновенном и поляризованном, для наблюдения, фотографирования и видеопроекции объектов в поляризованном свете, а также исследований по методам фокального экранирования и фазового контраста.
Микроскопы могут работать в комплексе с периферийным оборудованием. Микроскопы применяются в петрографии, минералогии, кристаллографии, медицине, биологии, химии, криминалистике и других областях науки и техники.
Отличительные особенности:
- пятигнездный револьвер с центрируемыми гнездами,
- вращающийся поляризатор (на 360 град) и анализатор (на 180 град),
- высокоточный вращающийся предметный столик с фиксацией углов поворота через 45 град,
- система линз Бертрана обеспечивает наблюдение выходных зрачков объективов,
- поворотный монохроматор обеспечивает исследование объектов в монохроматическом свете в спектральном диапазоне 400–700 нм (поставляется по отдельному заказу),
- набор компенсаторов (кварцевая пластина 1 порядка, слюдяные пластины и кварцевый клин на 3,5 порядка).
- тринокулярная насадка обеспечивает бинокулярное наблюдение объекта, фотографирование на пленку шириной 35 мм и возможность видеопроэкции.
Достоинства микроскопов ПОЛАМ:
- высокое качество исследования объектов в поляризауционном свете за счет использования оптики без натяжений,
- эргономичная конструкция микроскопа с встроенной в основание осветительной системой, обеспечивающей принцип освещения по Келлеру,
- источник света – галогенная лампа
Основные технические характеристики:
Увеличение – 9х-720х
Объективы:
План: 2,5/0,05П, 10х0,20П(ирис), 40/0,65
Ахромат: 60/0,85П, 100х1,25МИ П.
Фазовый: 40х0,65Ф.
Величина остаточной деформации [мкм] определяется по индикатору DIGIMATIC INDICATOR, подключенному к микроскопу. На индикаторе фиксируется разница перемещения окуляра с печатных элементов оттиска на пробельные. Высота перемещения окуляра микроскопа оценивается визуально по резкости изображения поверхности, выводимого на экран монитора.
Показатель четкости оценивается по шестибалльной системе и определяется но числу четко воспроизводимых групп линий шестипольного тест-объекта. Оттиском в шесть баллов условно принято считать такой оттиск, у которого четко воспроизведены все шесть групп линий тест-объекта, без выступов и заусениц.
Укрывистость характеризует степень запечатывания фольгой на испытываемых материалах под печатными элементами. Укрывистость определяют на том же оттиске, что и при оценке четкости. Определение производится визуально по степени запечатывания плашки шестипольного тест-объекта. Оттиск считается качественным по укрывистости в том случае, если красочный слой фольги полностью закрывает оттиск плашки. Тогда пишут: «Укрывистость полная». Иногда укрывистость оценивают в баллах по пятибалльной системе.
Для более точного определения укрывистости необходимо отсканировать оттиск и с помощью программы AutoCAD определить площадь незапечатанной поверхности. При оценке четкости и укрывистости проводят не менее трех параллельных испытаний, строго соблюдая режим тиснения. Метод позволяет определить степень переноса частиц красочного слоя оттиска фольги на незапечатанную поверхность материала, по которой производят тиснение.
Прочность оттисков фольги к отмарыванию определяется па приборе ИМР. Прибор состоит из ползуна 1 с шатунно-кривошипным механизмом и пуансона 4 массой 0,5 кг, установленного в направляющем патроне 5 вертикально к плоскости ползуна. На нижнем конце пуансона крепится резиновая пробка, обтянутая с одной стороны кусочком ткани. Ползун приводится в действие от электродвигателя и совершает возвратно-поступательное движение в горизонтальной плоскости.
На верхней части ползуна при помощи винтов закрепляется образец оттиска фольгой 2. Прибор снабжен счетчиком 6, показывающим число возвратно-поступательных движений ползуна.
Проведение испытаний. На позолотном прессе с шестипольного тест-объекта получают оттиск испытуемой фольги, вырезают образец оттиска размером 40Х ХЮО мм (плашка тест-объекта) и закрепляют винтами на верхней части ползуна. Пуансон с пробкой опускается па оттиск, и прибор включается в работу. В процессе работы следят за тем моментом, когда па незапечатанном материале появится окрашенный след в результате переноса пуансоном частиц красочного слоя с оттиска па материал. Количество циклов возвратно-поступательных движений пуансона, соответствующее этому моменту, является показателем прочности оттиска фольги к отмарыванию. Результат испытаний выражают средним арифметическим из пяти измерений.
Метод позволяет определить степень прочности красочного слоя фольги при механическом воздействии на него.
Полученный на позолотном прессе шестипольным тест-объектом оттиск подготовляется для испытаний аналогично испытаниям прочности оттиска к отмарыванию. В нижнюю часть пуансона вставляется резинка, пуансон опускается на оттиск, и прибор включается в работу.
В процессе работы следят за тем моментом, пока на оттиске-плашке не появится запечатанный материал. Количество циклов возвратно-поступательных движений ползуна, соответствующее этому моменту, является показателем прочности оттиска фольги к истиранию и выражается средним арифметическим из пяти измерений.
4. Результат исследования процесса тиснения
4.1 Результат исследования прочности на разрыв
Таблица 4.1. Толщина материала
| № точки | SUGAR Lake Paper «Слоновая кость» 310 гр | SUGAR Lake Paper «Белое золото» 250 гр | SUGAR Lake Paper «Высоко-белый» 310 гр | РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр | РЕГЕНТ Curious metallic «Золото» 270 гр |
| 1 | 0,30 | 0,31 | 0,33 | 0,30 | 0,34 |
| 2 | 0,31 | 0,31 | 0,33 | 0,29 | 0,34 |
| 3 | 0,31 | 0,29 | 0,33 | 0,30 | 0,325 |
| 4 | 0,30 | 0,305 | 0,34 | 0,30 | 0,33 |
| 5 | 0,31 | 0,32 | 0,34 | 0,31 | 0,32 |
| 6 | 0,31 | 0,30 | 0,34 | 0,30 | 0,32 |
| 7 | 0,31 | 0,31 | 0,335 | 0,29 | 0,325 |
| 8 | 0,32 | 0,32 | 0,34 | 0,31 | 0,34 |
| 9 | 0,31 | 0,31 | 0,345 | 0,30 | 0,34 |
| 10 | 0,32 | 0,30 | 0,34 | 0,29 | 0,335 |
|
Ср. |
0,31 |
0,31 |
0,34 |
0,30 |
0,33 |
Таблица 4.2. Обработка результатов измерения толщины материла
| SUGAR Lake Paper «Слоновая кость» 310 гр | SUGAR Lake Paper «Белое золото» 250 гр | SUGAR Lake Paper «Высоко-белый» 310 гр | РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр | РЕГЕНТ Curious metallic «Золото» 270 гр | |
| Размах варьирования R, (мм) | 0,02 | 0,03 | 0,015 | 0,02 | 0,02 |
| Среднеквадратичное отклонение случ. величины σ, (мм) | 0,0066 | 0,0099 | 0,00495 | 0,0066 | 0,0066 |
| Значение рез-та измерений для доверительных границ | 0,31±0,0046 мм | 0,31±0,0069 мм | 0,34±0,0035 мм | 0,30±0,0046 мм | 0,33±0,0046 мм |
| Максимальная разность (xi – xi-1) | 0,32–0,30 = 0,02 | 0,31–0,29 = 0,02 | 0,34–0,33 = 0,01 | 0,31–0,29 = 0,02 | 0,34–0,325 = 0,015 |
| QR R | 0,0092 | 0,0138 | 0,0069 | 0,0092 | 0,0092 |
| Промах | Х=0,32 | Х=0,29 | Х=0,33 | Х=0,31 | Х=0,34 |
| Размах варьирования R, (мм) | 0,01 | 0,02 | 0,01 | 0,01 | 0,015 |
| Среднеквадратичное отклонение случ. величины σ, (мм) | 0,0033 | 0,0066 | 0,0033 | 0,0033 | 0,00495 |
| Значение рез-та измерений для доверительных границ | 0,31±0,0023 мм | 0,31±0,0046 мм | 0,34±0,0023 мм | 0,30±0,0023 мм | 0,33±0,0035 мм |
| Максимальная разность (xi – xi-1) | 0,31–0,30 = 0,01 | 0,32–0,30 = 0,02 | 0,34–0,335 = 0,005 | 0,30–0,29 = 0,001 | 0,33–0,325 = 0,005 |
| QR R | 0,005 | 0,009 | 0,005 | 0,005 | 0,007 |
| Промах | Х=0,30 | Х=0,32 | нет | нет | нет |
| Размах варьирования R, (мм) | 0 | 0,01 | |||
| Среднеквадратичное отклонение случ. величины σ, (мм) | 0 | 0,0033 | |||
| Значение рез-та измерений для доверительных границ | 0 | 0,31±0,0023 мм | |||
| Максимальная разность (xi – xi-1) | 0 | 0,31–0,305 = 0,005 | |||
| QR R | 0 | 0,005 | |||
| Промах | нет | нет |
Таблица 4.3. «Белое золото», поперечное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 11:23:19 | 11:24:42 | 11:26:18 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.31 | 0.31 | 0.31 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.1 | 3.1 | 3.1 | 3.1 |
| Кон. Длина мм | 52.14 | 52.63 | 52.66 | 52.477 |
| Абс. удлин. мм | 2.1405 | 2.6275 | 2.6619 | 2.477 |
| Относит. удлин.% | 4.28 | 5.25 | 5.32 | 4.953 |
| Максимальная нагрузка Н: | 128.75 | 128.95 | 128.76 | 128.819 |
| Макс напряжение: Мпа: | 41.5335 | 41.5959 | 41.5344 | 41.555 |
| Напряжение разрыва: | 41.5335 | 41.5959 | 41.5344 | 41.555 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.4. «Белое золото», продольное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 11:18:15 | 11:19:43 | 11:20:51 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.31 | 0.31 | 0.31 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.1 | 3.1 | 3.1 | 3.1 |
| Кон. Длина мм | 51.8 | 51.37 | 51.93 | 51.697 |
| Абс. удлин. мм | 1.7973 | 1.3669 | 1.9269 | 1.697 |
| Относит. удлин.% | 3.59 | 2.73 | 3.85 | 3.394 |
| Максимальная нагрузка Н: | 241.8 | 210.62 | 242.89 | 231.77 |
| Макс напряжение: Мпа: | 77.9992 | 67.9432 | 78.3507 | 74.764 |
| Напряжение разрыва: | 77.9992 | 67.9432 | 78.0102 | 74.651 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.5. «Бронза», поперечное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 10:20:13 | 10:21:35 | 10:22:51 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.3 | 0.3 | 0.3 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3 | 3 | 3 | 3 |
| Кон. Длина мм | 51.88 | 51.85 | 52.68 | 52.136 |
| Абс. удлин. мм | 1.8805 | 1.8506 | 2.678 | 2.136 |
| Относит. удлин.% | 3.76 | 3.7 | 5.36 | 4.273 |
| Максимальная нагрузка Н: | 106.48 | 102.28 | 105.37 | 104.712 |
| Макс напряжение: Мпа: | 35.4934 | 34.0949 | 35.1234 | 34.904 |
| Напряжение разрыва: | 35.4934 | 34.0949 | 35.1234 | 34.904 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.6. «Бронза», продольное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 10:07:34 | 10:09:37 | 10:11:47 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.3 | 0.3 | 0.3 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3 | 3 | 3 | 3 |
| Кон. Длина мм | 51.05 | 51.41 | 51.05 | 51.171 |
| Абс. удлин. мм | 1.052 | 1.4067 | 1.0537 | 1.171 |
| Относит. удлин.% | 2.1 | 2.81 | 2.11 | 2.342 |
| Максимальная нагрузка Н: | 214.44 | 238.93 | 212.76 | 222.045 |
| Макс напряжение: Мпа: | 71.4816 | 79.6438 | 70.9197 | 74.015 |
| Напряжение разрыва: | 71.4816 | 79.6438 | 70.9197 | 74.015 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.7. «Высоко-белый», поперечное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 10:46:53 | 10:49:13 | 10:52:16 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.34 | 0.34 | 0.34 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.4 | 3.4 | 3.4 | 3.4 |
| Кон. Длина мм | 52.81 | 53.29 | 52.86 | 52.989 |
| Абс. удлин. мм | 2.8115 | 3.2919 | 2.8627 | 2.989 |
| Относит. удлин.% | 5.62 | 6.58 | 5.73 | 5.977 |
| Максимальная нагрузка Н: | 148.65 | 151.58 | 145.16 | 148.463 |
| Макс напряжение: Мпа: | 43.7198 | 44.5826 | 42.6943 | 43.666 |
| Напряжение разрыва: | 42.4915 | 44.4254 | 42.6943 | 43.204 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.8. «Высоко-белый», продольное направление
| Параметр | №1 | №2 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | |
| Время | 10:33:31 | 10:34:43 | |
| Коментарии: | 1 | 2 | |
| Cк. раст мм/мин | 100 | 100 | |
| Ширина мм | 10 | 10 | |
| Толщина мм | 0.34 | 0.34 | |
| Нач. Длина мм | 50 | 50 | |
| Площадь сечения мм2 | 3.4 | 3.4 | 3.4 |
| Кон. Длина мм | 52.08 | 52.24 | 52.16 |
| Абс. удлин. мм | 2.0797 | 2.2397 | 2.16 |
| Относит. удлин. % | 4.16 | 4.48 | 4.319 |
| Максимальная нагрузка Н: | 221.13 | 230.06 | 225.597 |
| Макс напряжение: Мпа: | 65.0387 | 67.6655 | 66.352 |
| Напряжение разрыва: | 65.0387 | 67.6655 | 66.352 |
| Модуль упругости: | 0 | 0 | 0 |
Таблица 4.9. «Золото», поперечное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 19.04.2006 | 19.04.2006 | 19.04.2006 | |
| Время | 17:50:04 | 17:55:13 | 17:58:43 | |
| Комментарии: | 4 | 5 | 6 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.33 | 0.33 | 0.33 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.3 | 3.3 | 3.3 | 3.3 |
| Кон. Длина мм | 52.22 | 52.01 | 52.02 | 52.079 |
| Абс. удлин. мм | 2.2151 | 2.0063 | 2.0171 | 2.079 |
| Относит. удлин. % | 4.43 | 4.01 | 4.03 | 4.159 |
| Максимальная нагрузка Н: | 127.87 | 123.05 | 124.22 | 125.05 |
| Макс напряжение: Мпа: | 38.7496 | 37.2881 | 37.6438 | 37.894 |
| Напряжение разрыва: | 38.7496 | 37.2881 | 37.6438 | 37.894 |
| Модуль упругости: | 1517 | 1488.43 | 1429.8 | 1478.409 |
Таблица 4.10. «Золото», продольное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 19.04.2006 | 19.04.2006 | 19.04.2006 | |
| Время | 17:46:14 | 17:39:16 | 17:43:23 | |
| Комментарии: | 3 | 1 | 2 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.33 | 0.33 | 0.33 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.3 | 3.3 | 3.3 | 3.3 |
| Кон. Длина мм | 51.03 | 51.1 | 51.05 | 51.057 |
| Абс. удлин. мм | 1.0251 | 1.0952 | 1.0517 | 1.057 |
| Относит. удлин.% | 2.05 | 2.19 | 2.1 | 2.115 |
| Максимальная нагрузка Н: | 140.9 | 179.67 | 151.32 | 157.296 |
| Макс напряжение: Мпа: | 42.6955 | 54.4458 | 45.855 | 47.665 |
| Напряжение разрыва: | 42.6955 | 54.4458 | 45.855 | 47.665 |
| Модуль упругости: | 2543.09 | 3561.23 | 2520.88 | 2875.065 |
Таблица 4.11. «Слоновая кость», поперечное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 11:06:02 | 11:09:38 | 11:07:19 | |
| Комментарии: | 1 | 3 | 2 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.31 | 0.31 | 0.31 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.1 | 3.1 | 3.1 | 3.1 |
| Кон. Длина мм | 51.83 | 52.35 | 52.37 | 52.182 |
| Абс. удлин. мм | 1.8261 | 2.3524 | 2.3688 | 2.182 |
| Относит. удлин.% | 3.65 | 4.7 | 4.74 | 4.365 |
| Максимальная нагрузка Н: | 105.87 | 106.06 | 108.36 | 106.76 |
| Макс напряжение: Мпа: | 34.1504 | 34.2124 | 34.9535 | 34.439 |
| Напряжение разрыва: | 34.1504 | 34.0084 | 34.9535 | 34.371 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.12. «Слоновая кость», продольное направление
| Параметр | №1 | №2 | №3 | Среднее: |
| Дата | 26.04.2006 | 26.04.2006 | 26.04.2006 | |
| Время | 10:57:06 | 10:59:47 | 11:01:47 | |
| Коментарии: | 1 | 2 | 3 | |
| Cк. раст мм/мин | 100 | 100 | 100 | |
| Ширина мм | 10 | 10 | 10 | |
| Толщина мм | 0.31 | 0.31 | 0.31 | |
| Нач. Длина мм | 50 | 50 | 50 | |
| Площадь сечения мм2 | 3.1 | 3.1 | 3.1 | 3.1 |
| Кон. Длина мм | 51.11 | 51.38 | 51.39 | 51.295 |
| Абс. удлин. мм | 1.1085 | 1.384 | 1.391 | 1.295 |
| Относит. удлин.% | 2.22 | 2.77 | 2.78 | 2.589 |
| Максимальная нагрузка Н: | 152.71 | 180.21 | 175.53 | 169.484 |
| Макс напряжение: Мпа: | 49.2626 | 58.1311 | 56.6228 | 54.672 |
| Напряжение разрыва: | 49.2626 | 58.1311 | 56.6228 | 54.672 |
| Модуль упругости: | 0 | 0 | 0 | 0 |
Таблица 4.13. Величина упругих деформаций
| № | SUGAR Lake Paper «Слоновая кость» 310 гр | SUGAR Lake Paper «Белое золото» 250 гр | SUGAR Lake Paper «Высоко-белый» 310 гр | РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр | РЕГЕНТ Curious metallic «Золото» 270 гр |
| 1 | 0,650 | 0,750 | 1,400 | 0,600 | 0,750 |
| 2 | 0,750 | 0,650 | 1,400 | 0,600 | 0,700 |
| 3 | 0,650 | 0,685 | 0,560 | 0,825 | |
| Ср. | 0,680 | 0,700 | 1,400 | 0,590 | 0,760 |
| 4 | 0,810 | 0,685 | 1,500 | 0,750 | 0,875 |
| 5 | 0,810 | 0,750 | 1,375 | 0,750 | 0,810 |
| 6 | 0,560 | 0,870 | 1,440 | 0,780 | 0,875 |
| ср | 0,730 | 0,770 | 1,440 | 0,760 | 0,850 |
| СР. |
0,700 |
0,740 |
1,420 |
0,680 |
0,800 |
4.2 Результаты исследования режимов тиснения
Таблица 4.14. Толщина фольги
| № точки | Crown Roll Leaf Inc YED (черн.) | KURZ Colorit V 963 (красн.) | KURZ MATT AB 428 (золото матовое) | Crown Roll Leaf Inc BU-84 (голографич.) | KURZ НС 308 (голуб.) |
| 1 | 0,008 | 0,019 | 0,01 | 0,010 | 0,010 |
| 2 | 0,008 | 0,019 | 0,01 | 0,005 | 0,005 |
| 3 | 0,007 | 0,019 | 0,01 | 0,005 | 0,010 |
| 4 | 0,008 | 0,019 | 0,01 | 0,005 | 0,007 |
| 5 | 0,008 | 0,019 | 0,01 | 0,007 | 0,003 |
| 6 | 0,005 | 0,019 | 0,01 | 0,007 | 0,003 |
| 7 | 0,008 | 0,019 | 0,01 | 0,010 | 0,007 |
| 8 | 0,008 | 0,019 | 0,01 | 0,005 | 0,007 |
| 9 | 0,008 | 0,019 | 0,01 | 0,010 | 0,007 |
| 10 | 0,008 | 0,019 | 0,01 | 0,006 | 0,010 |
|
Ср. |
0,008 |
0,019 |
0,01 |
0,007 |
0,007 |
Таблица 4.15. Толщина декеля
| № точки | Декель для картонов: «Слоновая кость», «Белое золото», «Бронза». | Декель для картонов: «Высоко-белый», «Золото». |
| 1 | 1,220 | 1,270 |
| 2 | 1,270 | 1,270 |
| 3 | 1,245 | 1,260 |
| 4 | 1,260 | 1,270 |
| 5 | 1,240 | 1,270 |
|
Ср. |
1,247 |
1,270 |
Таблица 4.16. Расчет величины деформации
| SUGAR Lake Paper «Слоновая кость» 310 гр | SUGAR Lake Paper «Белое золото» 250 гр | SUGAR Lake Paper «Высоко-белый» 310 гр | РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр | РЕГЕНТ Curious metallic «Золото» 270 гр | ||||||
| ε (%). | ∆Н, мкм | ε (%). | ∆Н, мкм | ε (%). | ∆Н, мкм | ε (%). | ∆Н, мкм | ε (%). | ∆Н, мкм | |
| ε 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
| ε 2 | 0,175 | 2,74 | 0,185 | 2,92 | 0,340 | 5,50 | 0,170 | 2,64 | 0,200 | 3,21 |
| ε 3 | 0,350 | 5,48 | 0,370 | 5,83 | 0,680 | 11,02 | 0,340 | 5,28 | 0,400 | 6,40 |
| ε 4 | 0,525 | 8,22 | 0,555 | 8,75 | 1,020 | 16,52 | 0,510 | 7,92 | 0,600 | 9,64 |
| ε 5 | 0,700 | 10,95 | 0,740 | 11,66 | 1,370 | 22,19 | 0,680 | 10,57 | 0,800 | 12,85 |
Таблица 4.17. Увеличение высоты штампа при нагревании
| Т, 0С | ∆Т = Т0 – 200, 0С | Нфi, мм | Нфi, мкм |
| 95 | 75 | 0,017 | 17 |
| 100 | 80 | 0,018 | 18 |
| 105 | 85 | 0,019 | 19 |
| 110 | 90 | 0,021 | 21 |
| 115 | 95 | 0,022 | 22 |
| 120 | 100 | 0,023 | 23 |
| 130 | 110 | 0,025 | 25 |
| 140 | 120 | 0,027 | 27 |
| 160 | 140 | 0,032 | 32 |
| 180 | 160 | 0,037 | 37 |
Таблица 4.18. «Слоновая кость», Е5 = 0,70%, ∆Н = 10,95 мкм
| Т, 0С | Н внутр. мкм | Н внеш. мкм | ||||||
| 1 сектор | 2 сектор | 3 сектор | 4 сектор | 1 сектор | 2 сектор | 3 сектор | 4 сектор | |
| 180 | 245,0 | 69,0 | 52,0 | 252,0 | 289,0 | 128,0 | 108,0 | 218,0 |
| 241,0 | 90,0 | 63,0 | 244,0 | 290,0 | 100,0 | 69,0 | 238,0 | |
|
Среднее |
243,0 |
79,5 |
57,5 |
248,0 |
289,5 |
114,0 |
88,5 |
228,0 |
| 160 | 162,0 | 81,0 | 54,0 | 215,0 | 197,0 | 67,0 | 48,0 | 150,0 |
| 171,0 | 54,0 | 60,0 | 213,0 | 208,0 | 61,0 | 44,0 | 147,0 | |
|
Среднее |
166,5 |
67,5 |
57,0 |
214,0 |
202,5 |
64,0 |
46,0 |
148,5 |
| 140 | 166,0 | 65,0 | 48,0 | 170,0 | 187,0 | 63,0 | 47,0 | 145,0 |
| 161,0 | 49,0 | 52,0 | 147,0 | 184,0 | 62,0 | 41,0 | 131,0 | |
|
Среднее |
113,5 |
57,0 |
50,0 |
158,5 |
185,5 |
62,5 |
44,0 |
138,0 |
| 120 | 73,0 | 39,0 | 30,0 | 96,0 | 69,0 | 38,0 | 23,0 | 52,0 |
| 74,0 | 35,0 | 21,0 | 98,0 | 61,0 | 33,0 | 31,0 | 58,0 | |
|
Среднее |
73,5 |
37,0 |
25,5 |
97,0 |
65,0 |
35,5 |
27,0 |
55,0 |
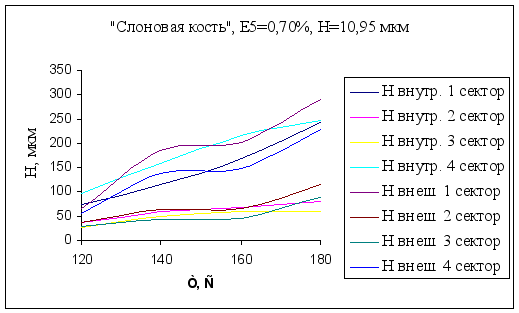
Рис. 4.1. График зависимости остаточной деформации от температуры для SUGAR Lake Paper «Слоновая кость» 310 гр
Таблица 4.19
| «Высоко-белый», Е0 = 0%, Н = 0 мкм | ||||||||
| Т, С | Н внутр., мкм | Н внеш., мкм | ||||||
| 1 сектор | 2 сектор | 3 сектор | 4 сектор | 1 сектор | 2 сектор | 3 сектор | 4 сектор | |
| 180 | 96,0 | 40,0 | 35,0 | 84,0 | 76,0 | 42,0 | 39,0 | 67,0 |
| 123,0 | 47,0 | 30,0 | 91,0 | 67,0 | 47,0 | 34,0 | 55,0 | |
| 94,0 | 46,0 | 39,0 | 79,0 | 83,0 | 47,0 | 36,0 | 68,0 | |
| среднее |
104,3 |
44,3 |
34,7 |
84,7 |
75,3 |
45,3 |
36,3 |
63,3 |
| 160 | 85,0 | 29,0 | 23,0 | 82,0 | 48,0 | 36,0 | 31,0 | 52,0 |
| 73,0 | 29,0 | 21,0 | 77,0 | 58,0 | 33,0 | 31,0 | 53,0 | |
| 71,0 | 34,0 | 25,0 | 77,0 | 51,0 | 46,0 | 31,0 | 57,0 | |
| среднее |
76,3 |
30,7 |
23,0 |
78,7 |
52,3 |
38,3 |
31,0 |
54,0 |
| 140 | 37,0 | 10,0 | 69,0 | 44,0 | 25,0 | 23,0 | 47,0 | |
| 33,0 | 8,0 | 57,0 | 43,0 | 30,0 | 27,0 | 41,0 | ||
| 37,0 | 23,0 | 67,0 | 40,0 | 25,0 | 27,0 | 48,0 | ||
| среднее |
35,7 |
13,7 |
64,3 |
42,3 |
26,7 |
25,7 |
45,3 |
|
| 120 | 27,0 | 38,0 | 33,0 | 25,0 | ||||
| 23,0 | 31,0 | 40,0 | 25,0 | |||||
| 27,0 | 43,0 | 37,0 | 28,0 | |||||
| среднее |
25,7 |
37,3 |
36,7 |
26,0 |
||||
| 100 | 25,0 | 17,0 | ||||||
| 20,0 | 20,0 | |||||||
| 33,0 | 31,0 | |||||||
| среднее |
26,0 |
22,7 |
||||||
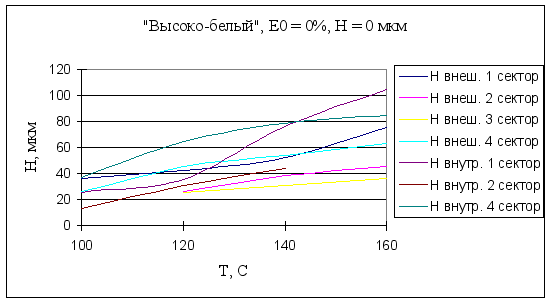
Рис. 4.2. График зависимости остаточной деформации от температуры для SUGAR Lake Paper «Высоко-белый» 310 гр
Таблица 4.20
| «Бронза», Е5 = 0,68%, Н = 10,57 мкм | ||||||||
| Т, С | Н внутр., мкм | Н внеш., мкм | ||||||
| 1 сектор | 2 сектор | 3 сектор | 4 сектор | 1 сектор | 2 сектор | 3 сектор | 4 сектор | |
| 180 | 248,0 | 118,0 | 75,0 | 254,0 | 287,0 | 123,0 | 111,0 | 262,0 |
| 201,0 | 120,0 | 77,0 | 266,0 | 316,0 | 156,0 | 118,0 | 277,0 | |
| среднее |
224,5 |
119,0 |
76,0 |
260,0 |
301,5 |
139,5 |
114,5 |
269,5 |
| 160 | 122,0 | 76,0 | 82,0 | 108,0 | 194,0 | 103,0 | 86,0 | 155,0 |
| 138,0 | 66,0 | 76,0 | 101,0 | 176,0 | 138,0 | 96,0 | 157,0 | |
| среднее |
130,0 |
71,0 |
79,0 |
104,5 |
185,0 |
120,5 |
91,0 |
156,0 |
| 140 | 163,0 | 64,0 | 59,0 | 105,0 | 181,0 | 117,0 | 80,0 | 161,0 |
| 88,0 | 54,0 | 37,0 | 100,0 | 172,0 | 94,0 | 67,0 | 144,0 | |
| среднее |
125,5 |
59,0 |
48,0 |
102,5 |
176,5 |
105,5 |
73,5 |
152,5 |
| 120 | 120,0 | 57,0 | 46,0 | 92,0 | 150,0 | 100,0 | 71,0 | 146,0 |
| 90,0 | 81,0 | 150,0 | 94,0 | 69,0 | 139,0 | |||
| среднее |
105,0 |
57,0 |
46,0 |
86,5 |
150,0 |
97,0 |
70,0 |
142,5 |
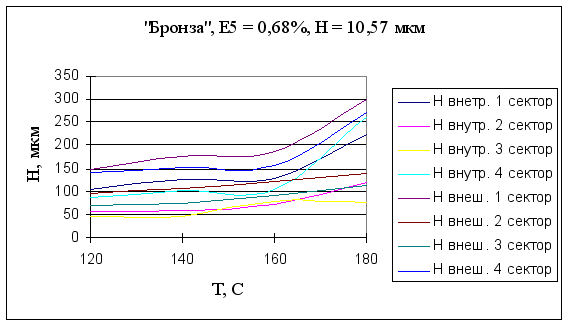
Рис. 4.3. График зависимости остаточной деформации от температуры для РЕГЕНТ Маджестик «Бронза» (двухсторонний) 250 гр
Таблица 4.21