Проект участка термической обработки дисковых фрез
Таблица 1.4 – Относительная охлаждающая способность закалочных сред при слабой их циркуляции
| Охлаждающая среда и ее температура | Температура пузырькового кипения, єС | Относительная интенсивность охлаждения |
| Н2О, 20 єС | 400-100 | 1,0 |
| Н2О, 40 єС | 350-100 | 0,7 |
| Н2О, 80 єС | 250-100 | 0,2 |
| 10% р-р NaCl в Н2О 20 єС | 650-100 | 3,0 |
| 10% р-р NaCl в NaOH 20 єС | 650-100 | 2,0 |
| 50% р-р NaОН в Н2О 20 єС | 650-100 | 2,0 |
| Масло минеральное 20-200 єС | 500-250 | 0,3 |
Предварительный подогрев. Благодаря высокому коэффициенту теплоотдачи нагрев инструмента в расплавленных солях происходит с большой скоростью. Чтобы обеспечить равномерный прогрев по сечению, уменьшить внутренние напряжения и деформацию и снизить опасность образования трещин, нагрев режущего инструмента производят ступенчато, используя для этой цели различные по составу среды. Число ступеней предварительного подогрева и температуру каждой ступени выбирают в зависимости от химического состава стали и габаритных размеров инструмента.
Первый подогрев для инструмента проводят при 500-600 єC в соляной ванне, имеющей состав соли 60% NaOH + 40%NaCl.
Второй подогрев проводят при 850 єC в соляной ванне, имеющей состав соли 78% ВаС12 + 22% NaCl.
Окончательный нагрев производят до высоких температур (для стали Р6М5 1200-1230 оС), который позволяет получить зерно 10-11-го балла (ГОСТ 5639-65). Состав соли 100% ВаС12.
Охлаждение при закалке быстрорежущих сталей должно обеспечить сохранение высокой концентрации углерода и легирующих элементов в твердом растворе, а также сведения до минимума закалочной деформации, отсутствие трещин. Охлаждение деталей проводим в закалочном баке с маслом И-20А до температуры 300 оС, а затем на воздухе.
Таблица 1.5 - Марки индустриальных масел.
| Показатель | И-12А | И-20А | И-30А | И-40А | И-50А |
| Кинематическая вязкость при 50 єС мм г/с | 10-14 | 17-23 | 28-33 | 35-45 | 47-65 |
| Индекс вязкости не меньше | - | 85 | 85 | 85 | 85 |
| Температура вспышки в открытом тигле, не ниже застывания не выше, єС |
165 - 30 |
180 - 15 |
190 - 15 |
200 - 15 |
200 - 20 |
| Зольность, % не более | 0,005 | 0,005 | 0,005 | 0,005 | 0,005 |
| Содержание (массовая доля) воды, механических примесей водорастворимых кислот и щелочей, серы, % | Отсутствует | ||||
Отпуск должен обеспечить получение высокой вторичной твердости и снятия закалочных напряжений для повышения прочности и превращения остаточного аустенита.
В сталях этого класса в зависимости от температуры отпуска проходят различные процессы:
Обеднение мартенсита углеродом и в некоторой степени легирующими элементами, выделение и коагуляция цементитного карбида (150-300 °С), в состав которого могут входить хром, вольфрам, молибден. В результате этого отпуска понижается твердость, но повышаются прочность, пластичность и вязкость, что является следствием снижения склонности к хрупкому разрушению в результате уменьшения концентрации углерода в мартенсите и снятия возникших при закалке напряжений.
Распад мартенсита и образование специальных карбидов хрома (400-600°С). Присутствие таких дисперсных карбидов, отличающихся симметрией решетки от основной фазы (мартенсита), повышает твердость.
Пластичность и вязкость стали при этом снижаются. Более высокий отпуск (600-650 °С) усиливает выделение карбидов и их коагуляцию, вызывает еще больший распад мартенсита и снижает твердость. Прочность и ударная вязкость при этом также несколько снижаются.
3. Распад остаточного аустенита. Остаточный аустенит теплостойких сталей (штамповых и быстрорежущих) из-за высокой легированности очень устойчив и превращается лишь в результате отпуска выше 500° С. В процессе выдержки при 500-600° С из аустенита выделяется часть углерода и легирующих элементов в виде карбидов. Обедненный аустенит превращается в мартенсит при охлаждении. Температура начала мартенситного превращения остаточного аустенита повышается тем сильнее, чем больше была выдержка или температура отпуска, т. е. чем больше был обеднен остаточный аустенит.
Для более полного превращения остаточного аустенита, отпуск быстрорежущих сталей необходимо повторять 2-4 раза в зависимости от состава стали. Наибольшее количество остаточного аустенита превращается при первом отпуске. Положительная роль многократного отпуска, применяемого для быстрорежущих сталей, состоит в том, что он повышает сопротивление пластической деформации из-за более полного превращения остаточного аустенита. Кроме того, многократный отпуск снимает напряжения, созданные закалкой и превращением остаточного аустенита в мартенсит.
Для стали Р6М5 принимаем трехкратный отпуск при 560 оС по 1 часу с охлаждением на воздухе после каждого отпуска до температуры цеха.
Для удаления с поверхности инструмента остатков солей, применяют 3 ч 5% раствор Na2CO3 или каустическую соду, а также моечный состав типа лабомид при температуре 70-80 оС, 10 минут.
1.4.4 Расчет и описание температурно-временных параметров технологических процессов
Каждая операция термической и химико-термической обработки характеризуется следующими параметрами:
температурой нагрева;
общим временем процесса;
средой нагрева;
средой охлаждения.
1) Температура нагрева
а) Для обеспечения мартенситной структуры, а, следовательно, и необходимых механических свойств, проводится закалка стали Р6М5 с температуры 1220 єС. Повышение температуры закалки выше данной температуры и вызванный этим рост зерна аустенита обнаруживается, в первую очередь, в получении более грубой структуры мартенсита или грубого крупнокристаллического излома.
б) Отпуск является окончательной операцией термической обработки. Основное влияние на свойства стали оказывает температура отпуска. Ее устанавливают в зависимости от состава стали и требуемой для данного инструмента твердости. Так как фреза из стали Р6М5 требует высокой твердости 61-64 HRC, то отпуск проводится трехкратный при температуре 560 єС. На рисунке 1.4 показана зависимость твердости стали от температуры отпуска.
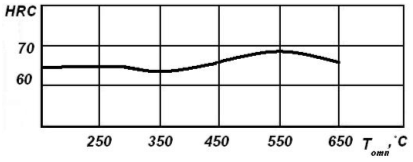
Рисунок 1.4 – Зависимость твердости стали Р6М5 от температуры отпуска
Общее время закалки определяется по формуле:
τобщ = τс.п. + τи.в. + τз.в.;
где, τс.п. – время сквозного прогрева до температуры закалки, мин.;
τи.в. – время изотермической выдержки для завершения фазовых превращений в стали, мин.
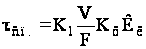 ,
где К1 – коэффициент, характеризующий удельное время прогрева и зависящий от материала изделия, состава и температуры нагревающей среды, мин/см;
V/F – отношение объема к поверхности равновеликих по габаритным размерам инструмента и образцов простой формы, см;
КФ – критерий формы образцов;
Кк – коэффициент конфигурации инструмента.
Принимаем:
К1 = 5,1 мин/см;
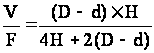 ;
где, Н – высота дисковой фрезы, Н = 2 см;
D – наружный диаметр, D = 15 см;
d – внутренний диаметр, d = 4,4 см.
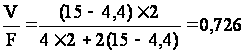 см;
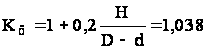 ;
КФ = 1,038.
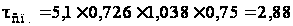 мин
При нагреве изделий вместе с приспособлением расчетное время увеличивается на 20 ч 30 %, получаем время нагрева:
τс.п. = 2,88 + 30% = 2,88 + 0,864 = 3,8 мин.
τи.в. = 0,08W + 0,2V + 0,15Mo = 0,08Ч6 + 0,2Ч1,9 + 0,15Ч5,2 = 1,8 мин.
τз.в. = 5 мин;
τ'общ = τс.п. + τи.в. + τз.в.= 3,8 + 1,8 + 5 = 10,6 мин.
Отношение времени выдержки при первом, втором и третьем подогревах к времени выдержки при окончательном нагреве принимаем равным 3:1; 2:1; 1:1 соответственно. τ1нагрев = 11,2 мин; τ2нагрев = 33,6 мин.
Охлаждение проводим в соляной ванне до 300 оС:
τохл = 3 мин.
τобщ = 10,6 + 16,2 + 38,6 + 3 = 68,4 мин.
Время трехкратного отпуска, составит:
τотп = τ1 + τ2 + τ3 + τз.в.= 60 + 60 + 60 + 10 = 190 мин.
Температура нагрева 560 оС.
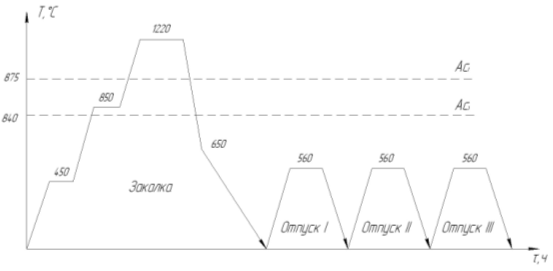
Рисунок 1.5 – Схема термической обработки дисковых фрез.
1.4.5 Разработка и описание технологической карты термической обработки деталей
Технологическая карта – часть маршрутной технологии, это основной документ термического участка, в которой указан маршрут перемещения деталей по участку.
Дисковые фрезы подаются на термический участок с помощью электропогрузчика в контейнерах, вместе с сопроводительными документами, предварительно обезжиренные в 5 - 10% содовом растворе.
После они помещаются в приспособление для термообработки и загружаются в печь, где нагреваются до температуры 550 ˚С, затем до 850 ˚С, далее до температуры 1220 оС. После закалки детали охлаждаются до 300 оС, а затем до температуры цеха.
Перед нагревом в отпускной печи дисковые фрезы моются. После этого детали загружают в отпускную печь и нагревают до температур 560 єС, выдерживаются 1 час, а затем охлаждаются и опять нагреваются до 560 оС, 1 час. Охлаждение детали после отпуска осуществляется на воздухе.
По окончании цикла термической обработки детали проходят очистку.
Последняя операция - контроль качества деталей после термической обработки:
для 3-5% от партии деталей производится проверка твердости. Твердость измеряется на твердомере Роквелла;
100% наружный осмотр, не допускающий окалину, трещины, задиры и другие дефекты;
для 2-3 шт. от каждой садки производится анализ микроструктуры, осуществляемый в экспресс-лаборатории.
После этого детали вместе с сопроводительными документами транспортируются в контейнерах в сборочный цех.
Технологическая карта на термическую обработку фрез из стали Р6М5 приведена в приложении А.
1.4.6 Контроль производства
В цикле производственного процесса изготовления инструмента термическая обработка является операцией, от которой во многом зависит качество выпускаемой продукции. Поэтому контроль осуществляется в двух направлениях: контроль технологического процесса (по операцию и оборудованию) и контроль готовой продукции (после термической обработки).
Контроль технологического процесса производится по следующим параметрам: температурный режим, среда обработки, продолжительность операции и т.д.
При входном контроле проверяют состояние поверхности деталей, микроструктуру, измеряют твердость. В процессе термической обработки контролируют выполнение температурного режима, состав среды печи, продолжительность пребывания сверл в печи, состояние и температуру закалочной среды и моющих средств, скорость применения или подачи закалочной среды. Температурный режим контролируется термистом.
Для обеспечения стабильного состава соли в печах при нагреве под закалку, один раз в смену контролируется химический состав соли, поступающей на участок.
Контроль обезуглероживающей активности соляных ванн производят методом фольги с помощью образцов тонкой (0,08-0,12 мм) ленты из высокоуглеродистой стали 13Х, имеющей исходное содержание углерода Си = 1,3-1,4%. Образцы нагревают при обычных для обрабатываемых сталей температурах закалки, выдерживая их в высоко- и среднетемпературных ваннах в течение 1 и 10 мин соответственно; после чего быстро охлаждают в воде.
Конечное содержание углерода Ск в контрольном закаленном образце ленты после нагрева определяют или методом химического анализа или ускоренным методом, заключающемся в измерении на установках ИТЭС-5м термоЭДС, возникающей между этим образцом и нагретым до 160 °С медным электродом, используя экспериментально найденную зависимость этих двух величин.
Ванну считают удовлетворительной, если после нагрева в указанных условиях конечное содержание углерода Ск в контрольных образцах ленты составляет при закалке вольфрамовых быстрорежущих сталей Р18, Р12, Р14Ф4 и др. ≥ 0,8%, вольфрамомолибденовых Р6М5, Р6МЗ и др. ≥ 0,9%, молибденокобальтовых Р9М4К8, Р6М5К5 и др. ≥1%, углеродистых и низколегированных сталей У12А, 9ХС и др. ≥ 1,2%.
Постоянный контроль температуры масла, поступающего в закалочный бак, осуществляется переносным ртутным термометром.
Периодичность контроля зависит от сложности и технического состояния оборудования, но при любых условиях контроль масла проводится не реже одного раза в неделю. Продолжительность операции контролируется с помощью реле времени, аппаратурой для цветовой и световой сигнализации.
Контроль качества готовой продукции включает в себя:
выявление наружных трещин, сколов и других дефектов;
определение соответствия размеров изделия и допусков, заданных в технических условиях;
контроль твердости;
проверка механических свойств;
проверка технологических свойств.
Количество остаточного аустенита (при его содержании свыше 5-8%) после отпуска, определяют микроанализом и измерениями твердости. Контроль твердости дисковых фрез проводится по методу Роквелла путем вдавливания алмазного конуса в испытуемую поверхность при нагрузках. Нормы из измерения твердости устанавливаются в зависимости от назначения детали.
Метод измерения твердости по Роквеллу – удобный экспрессный метод, так как через четыре секунды (стандартный режим нагружения), либо две секунды (ускоренный) сразу на приборе считывается число твердости.
Единица твердости по Роквеллу связана с разностью глубин внедрения индентора для ситуации (рис. 1.6.) после приложения предварительной нагрузки Р0 = 10 кг и ситуации, когда проведено нагружение основной нагрузкой со снятием и оставлением предварительной.
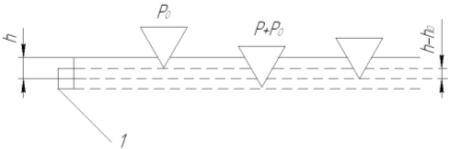
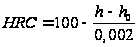
Рисунок 1.6 ― Схема измерения твердости по Роквеллу.
1 ― шкала С и А (100 единиц).
Вся шкала твердости ― 100 единиц, одна единица соответствует разности глубин в 2 мкм. Как видно для имеющих погрешность микрометров (половина цены минимального деления), погрешность измерения макротвердости будет выше для очень мягких материалов и для очень твердых. Поэтому по Роквеллу имеются три основные шкалы и ряд дополнительных введенных в период СЭВ (табл. 1.6).
Таблица 1.6 – Три основные шкалы по Роквеллу
| Индикатор | Шкала | Диапазон твердости | Нагрузка Р + Ро | Числа твердости |
| Конус |
С А |
300 – 900 240 – 900 |
150 60 |
19 – 67 НRC 70 – 85 HRA |
| Шарик | B | < 250 | 100 | 25 – 100 HRB |
Шкалы С и А необходимы для твердых сплавов. Индикатор для них ― алмазный конус с углом при вершине 120є, но для сплавов с твердостью до 35 HRC допустим и конус из твердого сплава. Для мягких сплавов ― индентор стальной закаленный шарик диаметром 1,588 мм. Для шкалы В основная шкала не 100, а 130 единиц (красная шкала).
В зависимости от предполагаемой твердости и толщины выбирают либо шкалу С, либо шкалу А; то есть шкала А для сплавов с небольшой толщиной. Так же, как и в других методах измерения макротвердости, расстояние между центрами соседних отпечатков должно быть не менее 2,5 мм, расстояние от центра отпечатка до края не менее 4,5d. Поверхность сплава должна быть сошлифована.
Для Роквелла допустимы измерения на цилиндрических поверхностях. Существуют таблицы, где приведены допустимые интервалы твердости и минимальные радиусы кривизны для измерений.
Помимо HRC имеется шкала HRCэ, которая отличается от HRC на 1,5 - 2 единицы (21 - 67 единиц твердости) и связана с тем, что в эталонных конусах отличаются величины по радиусу закругления.
Излом контролируется с целью определения по его виду качество термической обработки и выявления дефектов, например, карбидной сетки, пережога. Карбидная сетка не должна превышать четвертый балл.
При неоднородных свойствах изделий местный контроль твердости не гарантирует полного выявления брака. Поэтому для проверки твердости структуры, глубины закаленного слоя применяют магнитные методы неразрушающего контроля. При помощи магнитных методов можно проводить сплошной контроль твердости и структуры деталей без их повреждения и затрачивая минимум времени. Наиболее широко применяются методы измерения коэрцитивной силы, измерения магнитной индукции и электромагнитные методы.
Для цехового контроля прибегают к определению структуры, используя металлографический анализ. Для большинства методов металлографического анализа разработаны соответствующие стандарты и шкалы для контроля.
К методам неразрушающего контроля трещин, раковин в термических цехах относят и используют метод магнитной дефектоскопии, просвечивание рентгеновскими и γ-лучами.
2. Выбор и расчет оборудования
2.1 Выбор и обоснование основного оборудования
Применение высокопроизводительного, надежного в эксплуатации оборудования позволяет снизить в проектируемом термическом участке себестоимость ТО, повысить производительность и обеспечить высокое качество продукции.
Все оборудование можно разделить на три групп:
основное оборудование, связанное с нагревом и охлаждением изделия;
дополнительное оборудование для выполнения дополнительных операций;
вспомогательное оборудование (установки для приготовления контролируемых атмосфер и карбюризатора, теплоэнергетическое оборудование).
Тип оборудования для проектируемого цеха выбирается на основании разработанного технологического процесса термической обработки и режимов термической обработки. Выбор оборудования зависит также от способа выполнения операций, устанавливается в зависимости от следующих факторов:
1) Характер загрузки:
а) поштучный или партиями, садками – применяется в цехах индивидуального и мелкосерийного производства, осуществляется на оборудовании периодического действия (камерные и шахтные печи), способном к быстрой переналадке технологического режима;
б) непрерывный – применяется в цехах массового и крупносерийного производства и осуществляется на поточном оборудовании непрерывного действия (агрегаты, конвейерные и толкательные печи).
2) Положение изделий в процессе обработки:
а) стационарное;
б) перемещение по повторяющейся траектории;
в) поступательное перемещение.
3) Сочетание операций:
а) последовательное;
б) параллельное;
в) параллельно-последовательное.
4) Режим работы оборудования:
а) периодический;
б) полунепрерывный;
в) непрерывный.
Для термической обработки закалки дисковых фрез, выбираем три соляные печи-ванны СВС 3,5.8.3,5/13, жидкая среда защищает нагреваемый инструмент от окисления и обезуглероживания, а при переносе его после нагрева на поверхности образуется защитная пленка соли.
Выбранное оборудование имеет размеры рабочего пространства: длинна 800 мм, ширина 350 мм, высота 350 мм.
Для трехкратного отпуска применим печи СШО 4.4/7 с размерами рабочего пространства: диаметр 400 мм, высота 400 мм.
2.2 Описание основного оборудования
Выбор основного оборудования начинается с анализа существующего на заводе оборудования, обсуждения его достоинств недостатков. Также необходимо рассмотреть какие виды основного оборудования обладают большей производительностью, обеспечивают лучшее качеств термообработки, лучше механизированы и автоматизированы [5].
К основному оборудованию относится оборудование, применяемое для выполнения технологических операций, связанных с нагревом и охлаждением деталей: печи, нагревательные устройства и установки, охлаждающие устройства.
Выбор оборудования зависит также от способа выполнения операций, устанавливаемого в зависимости от следующих факторов:
1) характера загрузки;
2) положения изделий в процессе обработки;
3) сочетания операций;
4) режим работы оборудования.
Для осуществления выбранных режимов термической обработки может быть применено следующее оборудование:
соляные ванны;
шахтные печи.
Печи-ванны применяются в термических цехах для нагрева деталей при закалке, отпуске, нормализации и др. В печах-ваннах детали нагревают в различных жидких средах, в зависимости от того, для какой термической операции производится нагрев и, следовательно, до какой температуры необходимо нагревать детали. В качестве сред для нагрева применяют расплавленные металлы (свинец, силумин, сплавы свинца), расплавленные соли, щелочи, масла. При нагреве в солях вследствие наличия в них растворенного кислорода и окислов возможно обезуглероживание деталей. Для борьбы с этим явлением в ванны добавляют небольшое количество цианистых солей или карбида кремния.
Нагрев в жидких средах по сравнению с нагревом в печах имеет достоинства:
- более быстрый прогрев деталей в расплавленных солях;
- относительную однородность температуры всей среды;
- отсутствие окисления детали при нагреве в солях;
- возможность производить местный нагрев детали.
Более быстрый нагрев в печах-ваннах идет потому, что коэффициент теплопередачи ванн намного больше, чем в обычных печах. Нагрев в ваннах происходит теплопроводностью.
Для закалки дисковых фрез была выбрана печь-ванна СВС-3,5.8.3,5/13. В рабочем пространстве установлены электроды, к которым подводится энергия от печного трансформатора. Нагревательным элементом является расплавленная соль. Протекающий по электродам ток достигает большой величины, поэтому вокруг них возникает сильное магнитное поле. Под действием этого магнитного поля начинается интенсивная циркуляция расплавленной соли в ванне. Около стен ванны соль поднимается со дна, и, достигая верха, перемещается к электродам, а затем вниз, к нижним концам электродов. Возникающая циркуляция соли способствует выравниванию температуры в ванне и предотвращает перегрев соли вблизи электродов.
Краткое описание конструкции:
1) Печь-ванна представляет собой металлический каркас, футерованный огнеупорным и теплоизоляционными материалами.
Электродные ванны более экономичны, чем ванны с внешним обогревом, т.к. в них теплота выделяется непосредственно в теплоносителе (соли) и таким образом уменьшаются ее потери в окружающую среду.
Электроды устанавливают из углеродистой или жароупорной стали. Соляные печи-ванны оборудуются мощной вытяжной вентиляцией для удаления паров соли и горючих выделений от детали. Сверху печь-ванна закрывается крышкой.
В таблице 2.1 приведены основные показатели характеристики соляной печи-ванны СВС 3,5.8.3,5/13.
Таблица 2.1 - Основные показатели характеристики печи-ванны СВС 3,5.8.3,5/13
| Параметры | Размерность | Показатель |
|
Мощность установленная Число фаз Размеры: длинна, ширина, высота Температура Масса электрованны |
кВт - м оС т |
275 3 0,8; 0,35; 0,35 1300 2,6 |
Закалочный бак выполнен из теплоизоляционного материала в виде минераловатных плит. В закалочном баке предусмотрен подогрев масла с помощью ТЭНов с целью уменьшения коробления деталей при охлаждении. Также в баке предусмотрено охлаждение масла с помощью змеевика.
Все контрольно-измерительные приборы находятся на торцевой стенке печи, а на лицевой стенке кнопки управления механизмами.
Для процесса отпуска была выбрана печь СШО 4.4/7.
В таблице 2.2 приведены основные показатели характеристики шахтной печи СШО 4.4/7:
Таблица 2.2 - Основные показатели характеристики шахтной печи СШО 4.4/7
| Наименование параметра | Норма |
| Установочная мощность, кВт | 240 |
| Номинальная температура | 700 |
| Напряжение питающей сети, В | 380 |
| Частота тока, Гц | 50 |
| Число фаз | 3 |
| Мощность холостого хода, кВт | 7,2 |
| Среда в рабочем пространстве | окислительная |
|
Размеры рабочего пространства, мм диаметр высота |
400 400 |
| Масса электропечи, т | 1,69 |
| Масса футеровки, т | 0,8 |
Шахтная печь СШО 4.4/7 состоит из следующих узлов: кожуха (толщина более 4 мм), крышки, футеровки, механизма подъема и отката крышки, нагревательных элементов. Кожух и крышка печи выполнены сварными в герметичном исполнении из листового и профильного проката. В верхней части кожуха имеется песочный затвор, позволяющий производить уплотнение камеры печи с крышкой. Крышка теплоизолирована. Для открывания печи перед загрузкой или выгрузкой садки применяется механизм подъема и отката крышки. Этот механизм представляет собой портальную сварную конструкцию, одной стороной установленную на неподвижной трубе, а другой передвигающуюся на двух опорных катках, катящихся по подкрановому рельсу. Подъем крышки осуществляется тремя цепными подвесками, которые через траверсу соединяются с ходовым винтом механизма подъема. После подъема крышки производится откат (поворот) ее на угол 90° специальным электромеханическим приводом.
Печь оборудована автоматической блокировкой. В рабочем положении (крышка лежит на кожухе) заблокировано включение механизма поворота крышки. При подъеме крышки на 200 мм происходит автоматическое выключение нагревательных элементов печи и снимается блокировка привода отката.
Нагревательные элементы размещены на боковой стенке и поде. В крышке печи имеется специальное отверстие для контрольной термопары.
2.3 Выбор и описание вспомогательного и дополнительного оборудования
Кроме основного оборудования в термических цехах есть вспомогательное и дополнительное оборудование.
В качестве вспомогательного оборудования применяется оборудование оборудование для очистки – моечные машины, очистка дробью.
Для данного технологического процесса в качестве вспомогательного оборудования следует использовать моечную машину конвейерного типа ММК-4.20.1/1. Она предназначена для промывки деталей после закалки их в масле.
Кожух моечной машины сварной конструкции, выполнен из листовой и профильной стали. Сверху моечная машина закрывается одной съемной крышкой и одной плитой с отверстием для вытяжной трубы, на ней же установлены электродвигатель и редуктор.
Насосом раствор пропускается через три фильтра, расположенных в баке, а остуда по трубам через разбрызгиватели подается на детали. На боковых стенках моечной машины сделано по два оконных проема для ремонта и чистки разбрызгивателей. Ниже проемов расположены отверстия для слива раствора, для подачи пара и воды. Для сбора смываемого слоя с поверхности раствора в бачке находится карман, уровень которого должен быть выше уровня раствора.
В качестве дополнительно оборудования в термическом цехе могут применяться:
оборудование для получения контролируемых атмосфер – эндотермические и экзотермические установки;
вентиляторы и воздуходувки;
маслоохладительные системы;
средства механизации – конвейеры, толкатели, подъемники и другие.
Для разгрузки и загрузки приспособлений с деталями в печи, ремонта печей, для внутрицеховой транспортировки используются однобалочные мостовые краны, у которых управление тельфером и передвижением крана производится подъемно-кнопочным механизмом – электрокранбалки (ЭКБ-3,2).
2.4 Расчет необходимого количества основного, вспомогательного и дополнительного оборудования
Для расчета потребного количества основного вспомогательного оборудования следующие данные:
– расчет объема годового производства по данной операции;
– часовая производительность оборудования;
– действительный фонд времени работы оборудования в течение года.
2.4.1 Расчет основного оборудования
Для данного типа оборудования (соляной печи-ванны) рассчитываем производительность Р. За один час работы делается 1 садка. Учитывая вес приспособления и 21 дет. за 1 садку, получим Р = 66,7 кг/ч.
Годовой фонд эффективного времени работы оборудования зависит от установленного режима работы, продолжительности смены, потерь времени на ремонт и переналадку оборудования и рассчитывается по формуле:
Фд = (365 - В – П)·С·t·Кр,
где Фд – действительный фонд времени работы оборудования, ч;
В – количество выходных дней в году (за вычетом выходных, совпадающих с праздничными днями);
П – количество праздничных дней в году;
С — количество смен в сутках;
t – средняя длительность одной смены;
Кр – коэффициент использования номинального времени работы оборудования, учитывающий потери времени, составляет 6% от номинального времени, то
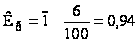 ;
Фд = (365 – 96 – 11)·3·8·0,94 = 5820,48 ч.
Определение потребного количества часов работы (Е) производятся по формуле:
Е = Аг/Р,
где Аг – годовая программа, в т;
Р – производительность, кг/ч.
Аг = Np·P·Фд·кр,
где Np – количество оборудования; принимаем 1(Ч2) печи-ванны;
Фд – действительный фонд времени работы оборудования, ч.
Аг = 1·0,0667·5820,48 ·0,94 = 364,93 т
Тогда
Е = 364930/66,7 = 5471,2 ч
Истинное количество оборудования Nр рассчитываем по формуле:
Np = E/Фд
Nр = 5471,2/5820,48 = 0,94 шт.
Принимаем Nпр = 1(Ч2) печи-ванны СВС.
Коэффициент загрузки рассчитывается по следующей формуле:
Кз = Np/Nпр
Кз = 0,94/1 = 0,94.
Производительность печи СШО 4.4/7 составляет: Р = 14 кг/ч.
Определение потребного количества часов работы (Е) производятся по формуле:
Е = Аг/Р,
где Аг – годовая программа, в т;
Р – производительность, кг/ч.
Аг = Np·P·Фд·кр,
где Np – количество оборудования; принимаем 2 печи СШО 4.4/7;
Фд – действительный фонд времени работы оборудования, ч.
Аг = 2·0,014·5820,48 ·0,94 = 153,195 т 76,5975
Тогда
Е = 153195/14 = 10942,5 ч 54712,5
Истинное количество оборудования Nр рассчитываем по формуле:
Np = E/Фд
Nр = 10942,5/5820,48 = 1,88 шт.
Принимаем Nпр = 1(Ч3) печи СШО 4.4/7.
По результатам расчетов для обработки 42 дисковых фрез принимаем для закалки 2(Ч3) СВС печи-ванны и отпуска 3 печи СШО.
2.4.2 Расчет вспомогательного оборудования
В качестве вспомагательного оборудования применяется моечная машина типа ММК-4.20.1/1.
Принимаем одну моечную машину.
2.2 Механизация и автоматизация производства
При проектировании участка термической обработки необходимо предусматривать комплексную механизацию всех основных и вспомогательных операций:
механизация и автоматизация технологических операций путем применения специального оборудования, оснащенного автоматическим регулированием, и управлением параметров температуры, времени нагрева, и среды обработки;
механизация и автоматизация вспомогательных, контрольно-приемочных и подъемно-транспортных операций путем, применения механизированных средств перемещения изделий, оборудования и оснастки;
автоматизация управления производственным потоком с помощью сложных систем регулирования и управления в соответствии с заданной программой;
агрегатирование средств механизации и автоматизации, т. е. совмещение выполнения в одном агрегате всех последовательных операций по обработке заданных изделий.
При массовом крупносерийном производстве, где используется специальное оборудование, следует применять узкоспециализированные средства механизации и автоматизации.
Для регулирования температуры используются потенциометры; для регулирования среды обработки и интенсивности ее циркуляции в рабочем пространстве применяют газоанализаторы прямого и косвенного действия и расходомеры, для продолжительности операции – реле времени.
Контроль температуры заключается в том, что сигнал вырабатывается датчиком, который находится в печи, автоматически поступает на измерительный прибор, который фиксирует текущие значения температуры (рисунок 2.1). Автоматическое регулирование температуры используется для поддержания требуемого значения температуры на определенном уровне.
В качестве измерительных приборов используется потенциометры (рисунок 2.2). Особенностью потенциометров является то, что в них используется компенсационный (нулевой) метод измерения, при котором полностью исключается ошибки измерения, связанные с изменением сопротивления измерительного контура.
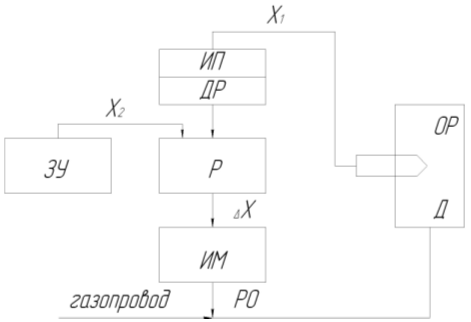
Рисунок 2.1. — Схема автоматизированного регулирования температуры.
ОР — объект регулирования; ИП — измерительный прибор;
ДР — датчик регулирования; Р — регулятор; ЗУ — задающее устройство;
ИМ — исполнительный механизм; РО — регулирующий орган;
Х1 — величина соответствующая текущему значению температуры;
Х2 — сигнал подаваемый в регулятор.
Принцип действия потенциометра основан на