Основы проектирования и конструирования
Наиболее перспективными являются синтетические сверхтвердые материалы, созданные на базе поликристаллов алмаза (карбонадо, баллас) и кубического нитрида бора (эльбор-Р, композит, гексанит-Р).
Поликристаллы кубического нитрида бора превосходят по теплостойкости алмазы, быстрорежущую сталь, твердый сплав и минералокерамику. Сочетание таких уникальных физико-химических свойств позволяет применять эльбор-Р при обработке закаленных сталей, чугунов и различных труднообрабатываемых материалов. При этом достигается шероховатость поверхности 7 - 10-го классов, точность обработки 6 - 7-го квалитета.
Эльбор-Р применяется для изготовления резцов, зенкеров, фрез, шлифовальных и полировальных кругов и другого инструмента.
В нашей стране получили наибольшее распространение марки синтетических алмазов: АСО, АСР, АСВ.
АСО — алмазные зерна обычной прочности. Используют для изготовления кругов на органической связке и применяют для чистовой заточки и доводки режущих инструментов.
АСР — алмазные зерна повышенной прочности. Используют для изготовления кругов на органической, металлической и керамической связках и применяют для снятия больших припусков и предварительной заточки инструмента.
АСВ — алмазные зерна особо высокой прочности. Используют для изготовления алмазных кругов на металлической связке, работающих в особо тяжелых условиях.
Алмазно-абразивный инструмент изготовляется на органи ческой, металлической, керамической, металло-гальванической, эластичной (резиновой) и других связках. Выбирают ее с учетом применяемой марки алмаза, обрабатываемого материала, вида и режима обработки.
Одной из важнейших характеристик алмазно-абразивного инструмента, определяющей его режущую способность, производительность и срок службы, является концентрация алмаза в инструменте. В нашей стране большее распространение получил инструмент с концентрацией алмаза 50, 100 и 150%. За 100%-ную концентрацию принимается содержание алмаза в алмазоносном слое, равное 25% его объема, что составляет 4,4 карата алмаза в 1 см3 (карат равен 0,2 г).
Из синтетических алмазов изготовляются резцы, шлифовальные круги, бруски, надфили, головки, шлифовальные шкурки и пасты.
Вспомогательные материалы. К вспомогательным материалам относятся смазочные, смазочно-охлаждающие жидкости, обтирочные материалы и др.
В качестве смазочных жидкостей применяют минеральные и синтетические масла. К охлаждающим жидкостям, которыми пользуются при обработке металлов резанием, относятся мыльная и содовая вода, масляные эмульсии и др.
Смазочными жидкостями обычно смазывают узлы машин и механизмов для уменьшения трения, а также для охлаждения в процессе работы режущими инструментами. При обработке резанием углеродистых и легированных сталей в качестве охлаждающих жидкостей используют эмульсии и реже растительные масла, а при нарезании резьбы - эмульсии, сульфофрезол и растительные масла.
Для удаления со станков мелкой стружки и масла, обтирания инструментов и обрабатываемых деталей применяются хлопчатобумажные концы и тряпки.
ЛЕКЦИЯ 8
План лекции
8.1. Взаимозаменяемость и стандартизация
8.1. Взаимозаменяемость и стандартизация
Взаимозаменяемость и стандартизация. Взаимозаменяемость как принцип конструирования и производства деталей предложен и реализован впервые в конце Х1Х в. в производстве винтовок. Она обеспечивает правильную сборку и замену при ремонте независимо изготовленных деталей и узлов без дополнительной их обработки с соблюдением требований качества и экономичности.
Взаимозаменяемость имеет народнохозяйственное значение, она позволяет повысить производительность сборки, удешевить производство изделий, обеспечить производство запасных частей и узкую специализацию производства, кооперирование производства и получить другие положительные эффекты.
Взаимозаменяемость деталей и узлов может быть полной и неполной (частичной). В последнем случае правильное соединение деталей и узлов обеспечивается лишь для части их, изготовленной с высокой (надлежащей) точностью. Другая часть деталей, изготовленная менее точно, собирается путем подбора, с использованием компенсаторов и различных технологических средств.
Для обеспечения взаимозаменяемости деталей, узлов и комплексов и упорядочения их производства в масштабах предприятия, отрасли, республики, страны, группы стран существуют стандарты: предприятия - СТП, отрасли - ОСТ, государственные-— ГОСТ, СЭВ - СТ СЭВ, международные - МС. Их соблюдение является обязательным на всех этапах производства, сбыта и эксплуатации изделий.
Размеры. Геометрические параметры деталей количественно оценивают размерами.
Размер - числовое значение линейной величины (диаметра, длины и т. д.) в выбранных единицах измерения. Размеры, проставляемые на чертежах деталей или соединений, называют номинальными.
Их получают из расчетов (на прочность, жесткость и т. д.) или принимают из конструктивных соображений. Для типизации технологических процессов, ограничения количества инструментов, типоразмеров деталей принятые номинальные размеры округляют до значений по ГОСТ 6636—69 «Нормальные линейные размеры».
Стандартом
предусмотрены
четыре ряда
размеров Р5,
Р10, Р20 и Р40 (в порядке
убывающей
предпочтительности),
каждый из которых
представляет
геометрическую
прогрессию
со знаменателем,
соответственно
равным

 1.6,
 1.25,
 1.12,
 1.06 .
При изготовлении деталей действительный размер, т. е. размер, установленный измерением с допустимой погрешностью, может совпадать с номинальным размером лишь случайно, так как технологические погрешности (неточности изготовления инструментов, оборудования и т. д.) систематического и случайного характера вызывают неизбежные погрешности обработки и рассеяние размеров деталей.
Установлено, что для обеспечения правильной сборки (геометрической взаимозаменяемости) и нормальной работы детали могут иметь некоторое рассеяние размеров относительно номинальных значений.
Максимальный и минимальный размеры, между которыми может находиться действительный размер детали, называют, предельными размерами
На рис. 8.1 схематически показаны совмещенные по образующей цилиндрические валы (а) и отверстия (б) с номинальными предельными диаметрами. Обозначим их через Dmax и Dmin — для отверстия и dmax и dmin — для вала.
Алгебраическую разность между измеренным размером (действительным, предельным и др.) и соответствующим номинальным значением называют отклонением.
Действительное отклонение — алгебраическая разность между действительным и номинальным размерами; предельное отклонение — алгебраическая разность между предельным и номинальным размерами.
Различают верхнее и нижнее отклонения:
для отверстия
ES = Dmax- d; EI = Dmin- d;
для вала
es = dmax - d; ei = dmin - d,
где d - номинальный диаметр.
Величины отклонений могут быть положительными и отрицательными. При схематическом изображении (рис. 8.1) они задаются относительно номинальных размеров, которые служат началом отсчета (положительные отклонения откладываются вверх, а отрицательные - вниз от нулевой линии). Для поверхностей сопряжения (соприкосновения) деталей номинальный размер может быть общим (например, для соосных сопряжений вала и ступицы). Экономически целесообразные отклонения размеров деталей определяются Единой системой допусков и посадок, установленной СТСЭВ 144—75.
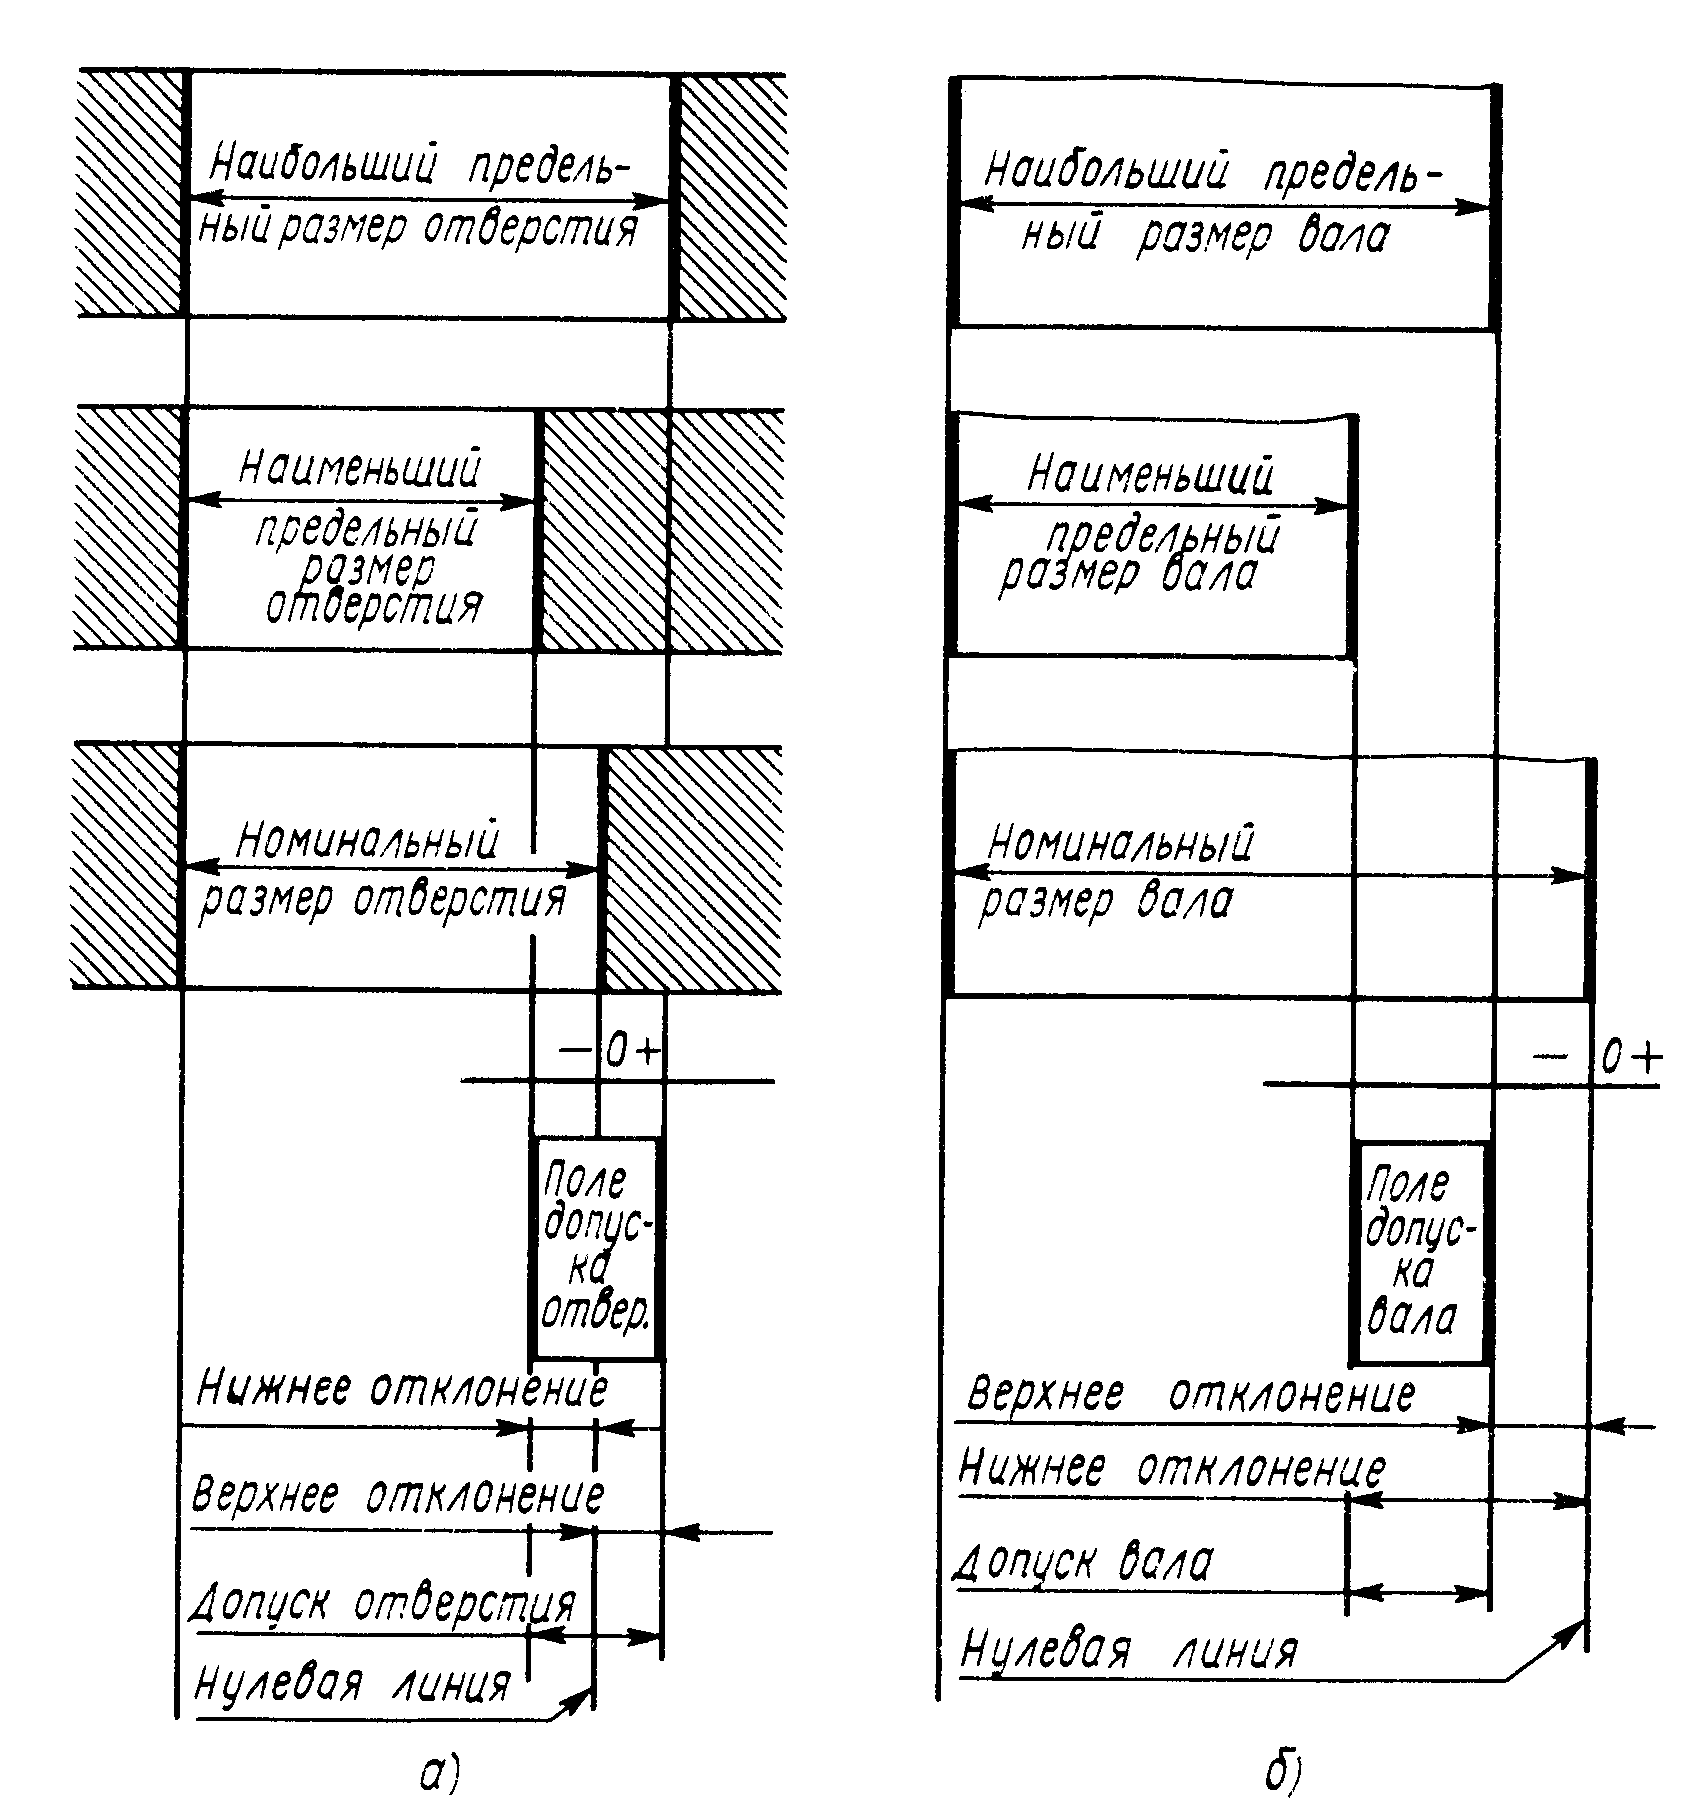
Рис. 8.1. Предельные размеры отверстия и вала, определяющие поля допусков
Допуски. Разность между наибольшим и наименьшим предельными размерами называют допуском, (рис. 8.1).
Допуск размера обозначают буквами IT, например допуск размера вала
IT=Ta = dmax — dmm = es — ei,
а допуск размера отверстия
IT=T0=Dmax-Dmin = ES-EI.
Поле допуска TD - поле, ограниченное верхним и нижним отклонениями, - определяется числовым значением допуска и его положением относительно номинального размера.
При графическом изображении поле допуска заключено между двумя линиями, соответствующими верхнему и нижнему отклонениям относительно нулевой линии (рис. 8.1). Расположение поля допуска относительно нулевой линии принято обозначать буквой (или двумя буквами) латинского алфавита — прописной для отверстия и строчной для валов (например, Н5, F7, h8, jsS и т.д.).
При увеличении допуска на размер требования к точности снижаются и производство детали упрощается и удешевляется. При одном и том же допуске деталь большего размера изготовить сложнее, чем деталь меньшего размера. Поэтому размер допуска IT назначают от диаметра.
Величины верхнего и нижнего предельных отклонений указываются на чартежах тремя способами:
1) мелкими
цифрами (мм) за
номинальным
размером; отклонения,
равные нулю,
не проставляются.
Отклонения
могут иметь
одинаковые
или разные
знаки, например
 ,
 ,
 .
2) условным обозначением поля допуска, состоящим из буквы и цифры, обозначающей квалитет, например 12G8, 20 hl0;
одновременным указанием поля допуска и цифровых значений отклонений.
Характер сопряжения — посадка двух соосных цилиндрических деталей (охватываемой — вала и охватывающей — отверстия) зависит от их действительных размеров. Если диаметр отверстия больше диаметра вала, то в соединении между ними будет зазор (положительная разность диаметров), обеспечивающий свободное осевое и окружное перемещения одной детали относительно другой. Если размер отверстия меньше размера вала (отрицательная разность размеров), то в соединении образуется натяг..
Все посадки разделяют на три группы: с зазором, с натягом и переходные.
Посадка с зазором (подвижная посадка) характеризуется наличием зазора в соединении.
При графическом изображении поле допуска отверстия расположено над по-
Все посадки разделяют на три группы: с зазором, с натягом и переходные.
Посадка с зазором (подвижная посадка) характеризуется наличием зазора в соединении.
При графическом изображении поле допуска отверстия расположено над полем допуска вала (рис. 8.2). К посадкам с зазором относятся также посадки, в которых нижняя граница поля допуска отверстия совпадает с верхней границей поля допуска вала. Эту посадку применяют в подвижных соединениях (подшипниках скольжения, а также соединениях, подвергаемых частой разборке и сборке). Наиболее часто употребляются посадки H9/f9, H7/f7, H7/g6, H8/h6 и др.
Посадка с натягом (неподвижная посадка) — посадка, в которой в сопряжении обеспечивается натяг (поле допуска отверстия расположено под полем допуска вала, см. рис. 8.2).
Их применяют для неподвижного соединения деталей без дополнительного крепления. Наиболее часто назначают посадки H7/р6, Н7/г6, Н8/е8 и др.
Переходные посадки - посадки, которые в зависимости от соотношения действительных размеров отверстия и вала могут быть как с зазором, так и с натягом.
Их применяют для центрирования сопрягаемых деталей путем неподвижного соединения с дополнительным креплением шпонками, винтами, штифтами. Наиболее часто употребляют посадки: H7/k6, H7/n6 и др.
Существуют две системы образования посадок: система отверстия и система вала.
В основе системы отверстия лежит независимость размера отверстия от вида посадки, т. е. предельные отклонения данного размера отверстия одинаковы для всех посадок. Различные посадки создаются путем изменения предельных отклонений размеров вала. Отверстие в этой системе называют основным, его поле допуска обозначают буквой Н. Нижнее отклонение размера основного отверстия равно нулю, и поле допуска располагается «в тело» охватывающей детали.
Посадки в системе отверстия обозначаются последовательным написанием номинального диаметра соединения и обозначений полей допусков сначала отверстия, а затем ала, например 40Н7/s6.
При образовании посадок в системе вала принимают, что размер вала не зависит от вида посадки, а различные посадки получают за счет изменения предельных отклонений отверстий. Поле допуска вала - основной детали в этой системе - обозначается буквой h. Обозначение посадок на чертежах выполняется в указанной выше последовательности, например 40Р7/п6 или 40Р7- h 6.
Система отверстия более распространена в машиностроении, так как при ее использовании сокращается ассортимент требуемых инструментов для обработки отверстий.
Посадки назначают из проведенного расчета или накопленного в промышленности опыта.
Точность геометрической формы деталей. Точность деталей по геометрическим параметрам характеризуется не только отклонениями размеров, но и отклонениями поверхностей. При этом отклонение поверхностей определяется отклонениями формы поверхностей, отклонениями расположения поверхностей, волнистостью и шероховатостью.
Стандартами установлены виды отклонений от формы (отклонения от прямолинейности, плоскостности, круглости и др.), расположения поверхностей и (или) частей деталей (отклонения от параллельности, перпендикулярности, наклона, соосности и т.п.), а также суммарные отклонения формы и расположения (радиальное и торцовое биения и др.).
Предельные отклонения формы и расположения поверхностей указываются на чертежах в виде знаков, символов (условных обозначений) и текстовых записей. (рис. 8.3). Для записи отклонений используют выносную прямоугольную рамку, разделенную на две или три части.
В первой (слева) части записывают знак отклонения, во второй — числовое значение, а в третьей — буквенное обозначение базы или другой поверхности. Базы обозначают прописной буквой или зачерненным треугольником. Направление линии измерения отклонений указывается отрезком линии со стрелкой.
Действительные поверхности деталей машин отличаются от номинальных (заданных в технической документации) наличием неровностей, образующихся при обработке поверхности и обусловленных колебанием инструмента и детали в процессе обработки, дефектами инструмента, особенностями кинематики обрабатывающего станка и др. Эти периодические неровности называют волнистостью и шероховатостью. К шероховатости относят неровности, у которых отношение шага к высоте неровностей менее 50, а к волнистости — от 50 до 1000.
По ГОСТ 2789 — 73 основными параметрами для оценки шероховатости являются высота Rz неровностей профиля по десяти точкам и среднее арифметическое отклонение профиля Ra на базовой длине (рис. 8.4).
Шероховатость поверхности оказывает существенное влияние на эксплуатационные свойства деталей: снижает прочность, коррозионную стойкость, жесткость деталей, увеличивает интенсивность износа и др.
При назначении шероховатости поверхности учитывают требования к точности детали, хотя непосредственной связи между ними нет. Часто принимают, что величина Rz не должна превышать 0,1...0,2 допуска на размер. Кроме параметров, характеризующих высоту микронеровностей, на работоспособность деталей влияют и другие характеристики (средний шаг по вершинам и по средней линии профиля, относительная опорная длина и др.).
Номинальные числовые значения параметров шероховатости указывают на чертежах знаками, изображенными на рис. 8.5, а. Они не регламентируют вида обработки поверхности. Знаком, показанным на рис.8.5, б, обозначают поверхности, образуемые удалением слоя материала (точением, шлифованием и т.п.); на рис. 8.5, в — поверхности, не обрабатываемые после литья, штамповки и других видов предварительной обработки. Сведения относительно параметров шероховатости приводятся на чертежах также с помощью знака, показанного на рис. 8.5, г. При этом на месте рамки 1 записывают параметр (параметры) шероховатости по ГОСТ 2789—73 (для Ra без символа, рис. 8.5, д; для остальных параметров после соответствующего символа, рис. 8.5, е). На месте рамки 2 записывают (при необходимости) вид обработки поверхности и другие дополнительные указания, а на месте рамок 3 и 4 соответственно базовую длину по ГОСТ 2789 —73 (рис. 8.5, ж) и условное обозначение направления неровностей.
Более подробно вопросы взаимозаменяемости и технических измерений изучаются в специальных курсах.
ЛЕКЦИЯ 9
План лекции
9.1. Методика конструирования
9.2. Конструктивная преемственность
9.3. Методы активизации технического творчества
9.1. Методика конструирования
Исходными материалами для проектирования могут быть следующие:
техническое задание, выдаваемое планирующей организацией или заказчиком, и определяющие параметры машин, область и условия ее применения;
техническое предложение, выдвигаемое в инициативном порядке проектной организацией или группой конструкторов;
научно-исследовательская работа или созданный на ее основе экспериментальный образец;
изобретательское предложение или созданный на его основе экспериментальный образец;
образец зарубежной машины, подлежащий копированию или воспроизведению с изменениями.
Первый случай наиболее общий; на нем удобнее всего проследить процесс проектирования. К техническим заданиям необходимо подходить критически. Конструктор должен хорошо знать отрасль промышленности, для которой проектируют машину. Он обязан проверить задание и в нужных случаях обоснованно доказать необходимость его корректирования.
Критический подход особенно необходим в тех случаях, когда заказчиком являются отдельные заводы или отрасль промышленности. В последнем случае наряду с удовлетворением требований заказчика целесообразно обеспечить также возможность применения машины на других заводах и в смежных отраслях промышленности.
Не всегда учитывают то обстоятельство, что с момента начала проектирования до срока внедрения машины в промышленность проходит определенный период, как правило, тем более длительный, чем сложнее машина. Этот период складывается из следующих этапов: проектирования, изготовления, заводской отладки и доводки опытного образца, промышленных испытаний, внесения выявившихся в ходе испытаний изменений, государственных испытаний и приемки опытного образца. Далее следует изготовление технической документации головной серии, изготовление головной серии и ее промышленные испытания. Вслед за этим разрабатывают серийную документацию, подготовляют производство к серийному выпуску и, наконец, организуют серийный выпуск.
В лучшем случае при отсутствии крупных неполадок и осложнений этот процесс длится полтора-два года. Иногда между началом проектирования и началом широкого выпуска машин проходят два-три года и больше. При современных темпах технического прогресса в машиностроении это большой срок.
Машины с неправильно выбранными заниженными параметрами, основанные на шаблонных решениях, не обеспечивающие технического прогресса, несовместимые с новыми представлениями о роли качества и надежности, устаревают уже к началу серийного выпуска. Работа, затраченная на проектирование, изготовление и доводку образца, оказывается напрасной, а промышленность не получает нужной машины.
9.2. Конструктивная преемственность
Конструктивная преемственность - это использование при проектировании предшествующего опыта машиностроения данного профиля и смежных отраслей, введение в проектируемый агрегат всего полезного, что есть в существующих конструкциях машин. Почти каждая современная машина представляет собой итог работы конструкторов нескольких поколений. Начальную модель машины постепенно совершенствуют, снабжают новыми узлами и агрегатами, обогащают новыми конструктивными решениями, являющимися плодом творческих усилий и изобретательности последующих поколений конструкторов. Некоторые конструктивные решения с появлением более рациональных решений, новых технологических приемов, с повышением эксплуатационных требований отмирают, другие оказываются исключительно живучими и сохраняются длительное время в таком или почти таком виде, какой им придали создатели. С течением времени повышаются технико-экономические показатели машин, возрастают их мощность и производительность, увеличивается степень автоматизации, эксплуатационная надежность, появляются новые машины одинакового назначения, но принципиально иных конструктивных схем. В соревновании побеждают наиболее прогрессивные и конкурентоспособные конструкции.
Изучая историю развития любой отрасли машиностроения, можно обнаружить огромное многообразие перепробованных схем и конструктивных решений. Многие из них, исчезнувшие и основательно забытые, возрождаются через десятки лет на новой технической основе и снова получают путевку в жизнь. Изучение истории позволяет избежать ошибок и повторения пройденных этапов и вместе с тем наметить перспективы развития машин.
Полезно составлять графики, отображающие изменение по годам главных параметров машин (мощность, производительность, масса и т. д.).
Тенденции конструктивного оформления очень выразительно характеризуют графики, показывающие в процентах частоту встречаемости по годам различных конструктивных решений. Анализ таких графиков и их экстраполяция позволяют составить довольно четкое представление о том, каковы будут параметры машин и их конструкция через несколько лет.
Особенно важно изучение исходных материалов при разработке новой конструкции. Основная задача заключается в правильном выборе параметров машины. Частные конструктивные ошибки исправимы в процессе изготовления и доводки машины. Ошибки же в параметрах и в основном замысле машины не поддаются исправлению и нередко ведут к провалу конструкции. На этом этапе не следует щадить ни времени, ни усилий на изыскания. Здесь более чем где-либо действительно правило: «Семь раз отмерь, один раз отрежь».
Выбору параметров должно предшествовать полное исследование всех факторов, определяющих конкурентоспособность машины. Необходимо изучить опыт выполненных зарубежных и отечественных машин, провести сравнительный анализ их достоинств и недостатков, выбрать правильный аналог и прототип, выяснить тенденции развития и потребности данной отрасли машиностроения.
Важным условием правильного проектирования является наличие фонда справочного конструктивного материала. Помимо архивов собственной продукции конструкторские организации должны иметь альбомы конструкций смежных организаций. Обязательно систематическое углубленное изучение отечественной и зарубежной периодической литературы и патентов.
Публикации в зарубежной литературе часто бывают завуалированными, по присущему капиталистическому хозяйству стремлению охранять фирменные секреты. Конструктор должен уметь читать между строк. Иногда короткое сообщение содержит многозначительные намеки на готовящиеся крупные нововведения в данной отрасли машиностроения.
Конструктор должен быть в курсе поисковых и перспективных работ, проводимых научно-исследовательскими институтами в данной отрасли машиностроения.
Наряду с изучением опыта той отрасли машиностроения, в которой работает данная конструкторская организация, следует использовать опыт других смежных и даже отдаленных по профилю отраслей машиностроения. Это расширяет кругозор конструктора и обогащает арсенал его конструкторских средств. Особенно полезно изучать опыт передовых отраслей машиностроения, где конструкторская и технологическая мысль, побуждаемая высокими требованиями к качеству продукции (авиация) и массовости изготовления (автотракторостроение), непрерывно создает новые конструктивные формы, способы повышения прочности, надежности, долговечности и приемы производительного изготовления.
Использование накопленного опыта позволяет решить частные задачи, возникающие при проектировании. Иногда конструктор пытается создать какой-либо специализированный узел или агрегат, новый для конструкции данной машины, тогда как подобные узлы давно разработаны в других отраслях машиностроения и апробированы длительной эксплуатацией.
Все сказанное выше можно резюмировать образной формулой: при создании навой машины конструктор должен смотреть вперед, оглядываться назад и озираться по сторонам.
Направление конструктивной преемственности не означает ограничения творческой инициативы. Проектирование каждой машины представляет огромное поле деятельности для конструктора. Только не следует изобретать уже изобретенное и не забывать правило, сформулированное еще в начале XX века Гюльднером: «Weniger erfinden, mehr konstruiren» (меньше изобретать, больше конструировать).
Процесс постоянного совершенствования машин под влиянием возрастающих требований промышленности находит отражение в выработке школы конструирования и склада конструкторского мышления. Стремление к совершенствованию конструкции входит в плоть и кровь конструктора и становится его потребностью. Истинный конструктор заряжен волей к преодолению трудностей. Он получает полное удовлетворение только в том случае, если находит, иногда после настойчивых исканий, срывов и ошибок, наиболее совершенное решение, способствующее прогрессу машиностроения.
Конструктор должен постоянно работать над собой, непрерывно обогащать и пополнять запас конструктивных решений. Опытный конструктор всегда подметит и мысленно «сфотографирует» интересные конструктивные решения даже на чуждых по профилю машинах, на любой попадающей в поле его зрения машине.
Конструктор должен хорошо знать новейшие технологические процессы, в том числе физические, электрофизические и электрохимические способы обработки (электроискровую, электронно-лучевую, лазерную, ультразвуковую, размерное электрохимическое травление, обработку взрывом, электрогидравлическим ударом, электромагнитным импульсом и т. д.). Иначе он будет стеснен в выборе рациональных форм деталей и не сможет заложить в конструкцию условия производительного изготовления.
Развитие машиностроения неразрывно связано с развитием машинопотребляющих отраслей хозяйства. В промышленности происходит процесс непрерывного совершенствования: растет объем продукции, сокращается производственный цикл, появляются новые технологические процессы, меняются компоновка линий, состав и расстановка оборудования, непрерывно повышается уровень механизации и автоматизации производства. Соответственно возрастают требования к показателям машин, их производительности, степени автоматизации. Некоторые машины с появлением новых технологических процессов становятся ненужными. Возникает необходимость создания новых машин или коренного изменения старых.
Иногда эти перемены бывают очень крупными и затрагивают многие классы машин. Так, введение прогрессивного процесса непрерывной разливки стали означает отмирание или, во всяком случае, сокращение применяемости таких сложных и металлоемких машин, как блюминги и слябинги (бесслитковый прокат). Развитие конверторного производства стали с кислородным дутьем вызовет снижение применяемости мартеновских печей, если только последние, в свою очередь, не подвергнутся коренным усовершенствованиям. Появление магнитогазодинамических генераторов, непосредственно преобразующих тепловую энергию в электрическую, приведет к исчезновению электрогенераторов и значительному сокращению использования тепловых двигателей.
Проектированию машин, предназначенных для определенной отрасли промышленности, должно предшествовать тщательное изучение этой отрасли, динамики ее количественного и качественного развития, потребностей в данной категории машин и вероятности появления новых технологических процессов и методов производства.
Конструктор должен хорошо знать специфику этой отрасли и условия эксплуатации машин. Лучшие конструкторы, по наблюдениям, это те, которые прошли школу производства и сочетают конструкторские способности со знанием условий эксплуатации объектов проектирования.
При выборе параметров машины необходимо учитывать конкретные условия ее применения. Нельзя, например, произвольно увеличивать производительность машины, не учитывая производительности смежного оборудования. В некоторых случаях машины с повышенной производительностью могут оказаться в эксплуатации недогруженными и будут больше простаивать, чем работать. Это снижает степень их использования и уменьшает экономический эффект.
При выборе параметров машины, основной схемы и типа конструкции в центре внимания должны быть факторы, определяющие экономическую эффективность машины: высокая полезная отдача, малые энергопотребление и расходы на обслуживание, низкая стоимость эксплуатации и длительный срок применения. Схему машины обычно выбирают путем параллельного анализа нескольких вариантов, которые подвергают тщательной сравнительной оценке со стороны конструктивной целесообразности, совершенства кинематической и силовой схем, стоимости изготовления, энергоемкости, расхода на рабочую силу, надежности действия, габаритов, металлоемкости и массы, технологичности, степени агрегатности, удобства обслуживания, сборки-разборки, осмотра, наладки, регулирования.
Следует выяснить, в какой мере схема обеспечивает возможность последующего развития, форсирования и совершенствования машины, образования на базе исходной модели производных машин и модификаций.
Не всегда удается даже при самых тщательных поисках найти решение, полностью отвечающее поставленным требованиям. Безупречный во всех отношениях вариант в конструкторской практике - редкая удача. Дело порой не в недостатке изобретательности, а в противоречивости выдвигаемых требований. В таких случаях приходится идти на компромиссное решение и поступаться некоторыми из них, не имеющими первостепенного значения в данных условиях применения машины. Нередко надо выбирать вариант, не столько имеющий наибольшие достоинства, сколько обладающий наименьшими недостатками.
После выбора схемы и основных показателей агрегата разрабатывают компоновку, на основе которой составляют эскизный, технический и рабочий проекты.
Разработка вариантов - дело не индивидуальной привычки или наклонностей конструктора, а закономерный метод проектирования, помогающий отыскать наиболее рациональное решение. В качестве примера разработки и сравнительного анализа вариантов приведем часто встречающийся в машиностроении узел редуцирующей конической зубчатой передачи (табл. 6.1).
Для упрощения не рассмотрены возможные конструктивные варианты подвода и отбора крутящего момента, типа опор, способов фиксации осевого положения зубчатых колес. Даны только варианты общей компоновки передачи, конструкции корпуса, расстановки опор, систем сборки и проверки зацепления. Окончательный выбор варианта редуктора зависит от условий его применения и установки. Наибольшими достоинствами для общих условий из рассмотренных применения обладает конструкция 1.
Метод инверсии. Среди приемов, облегчающих сложную работу конструирования, видное место занимает метод инверсии (обращение функций, форм и расположения деталей).
В узлах иногда бывает выгодным поменять детали ролями, например, ведущую деталь сделать ведомой, направляющую – направляемой, охватывающую – охватываемой, неподвижную - подвижной. Целесообразно иногда инвертировать формы деталей, например, наружный конус заменить внутренним, выпуклую сферическую поверхность – вогнутой. В других случаях оказывается выгодным переместить конструктивные элементы с одной детали на другую, например, шпонку с вала на ступицу или боек с рычага на толкатель.
Каждый раз конструкция при этом приобретает новые свойства. Дело конструктора – взвесить преимущества и недостатки исходного и инвертированного вариантов с учетом надежности, технологичности, удобства эксплуатации и выбрать наилучший из них. У опытною конструктора метод инвертирования является неотъемлемым инструментом мышления и значительно облегчает процесс поисков решений, в результате которых рождается рациональная конструкция.
Компонование обычно состоит из двух этапов: эскизного и рабочего. В эскизной компоновке разрабатывают основную схему и общую конструкцию агрегата (иногда несколько вариантов). На основании анализа эскизной компоновки составляют рабочую компоновку, уточняющую конструкцию агрегата и служащую исходным материалом для дальнейшего проектирования.
При компоновании важно уметь выделить главное из второстепенного и установить правильную последовательность разработки конструкции. Попытка скомпоновать одновременно все элементы конструкции является ошибкой, которая свойственна начинающим конструкторам. Получив задание, определяющее целевое назначение и параметры проектируемого агрегата, конструктор нередко начинает сразу вырисовывать конструкцию в целом во всех ее подробностях, с полным изображением конструктивных элементов, придавая компоновке такой вид, который должен иметь лишь сборочный чертеж конструкции в техническом или рабочем проекте. Конструировать так – значит почти наверняка обрекать конструкцию на нерациональность. Получается механическое нанизывание конструктивных элементов и узлов, расположенных заведомо нецелесообразно.
Компоновку следует начинать с решения главных вопросов – выбора рациональных кинематической и силовой схем, правильных размеров и формы деталей, определения наиболее целесообразного взаимного их расположения. При компоновании надо идти от общего к частном у, а не наоборот. Выяснение подробностей конструкции на данном этапе не только бесполезно, но и вредно, так как отвлекает внимание конструктора от основных задач компонования и сбивает логический ход разработки конструкции.
Другое основное правило компонования – разработка вариантов, углубленный их анализ и выбор наиболее рационального. Конструктор не должен сразу задаваться направлением конструирования, выбирая или первый пришедший в голову тип конструкции или принимая за образец шаблонную конструкцию. На данном этапе проектирования нельзя поддаваться психологической инерции и оказываться во власти стереотипов. Вначале необходимо проработать все возможные решения и выбрать из них оптимальное для данных условий. Это трудоемкая процедура. Для ее выполнения следует предусматривать время.
Полная разработка вариантов необязательна. Обычно достаточно общих представлений или карандашных набросков от руки, чтобы получить представление о перспективности варианта и решить вопрос о целесообразности продолжения работы над ним.
Иногда конструктор даже не может объяснить, почему он избирает одно направление конструирования и отвергает другое, ограничиваясь лаконичным “не нравится”. У одного конструктора за этой, на первый взгляд вкусовой мотивировкой, на самом деле скрывается безошибочное предвидение конструктивных, технологических, эксплуатационных и других осложнений, которые несет с собой отвергаемое направление.
В процессе компонования необходимо производить расчеты, хотя бы ориентировочные и приближенные. Основные детали конструкции должны быть рассчитаны на прочность и жесткость. Доверяться интуиции при выборе размеров и форм деталей нельзя. Правда, есть опытные конструкторы, которые почти безошибочно устанавливают размеры и сечения. обеспечивающие принятый в данной отрасли машиностроения уровень напряжений. Но это достоинство сомнительное. Копируя шаблонные формы и придерживаясь традиционного уровня напряжений, нельзя создать прогрессивные конструкции.
Неправильно всецело полагаться и на расчет. Во-первых, существующие методы расчета на прочность не учитывают ряда факторов, определяющих работоспособность конструкции. Во-вторых, есть детали, не поддающиеся расчету (например, сложные корпусные детали). В-третьих, необходимые размеры деталей зависят не только от прочности, но и от других факторов. Конструкция литых деталей определяется в первую очередь требованиями литейной технологии. Для механически обрабатываемых деталей следует учитывать сопротивляемость силам резания и придавать им необходимую жесткость. Термически обрабатываемые детали должны быть достаточно массивными во избежание коробления. Размеры деталей управления нужно выбирать с учетом удобства манипулирования.
Появившиеся в последнее время численные методы расчета, в том числе метод конечных элементов (МКЭ), позволяют выполнить расчеты на прочность и жесткость деталей практически любой формы.
Необходимое условие правильного конструирования – постоянно иметь в виду вопросы изготовления и