Проектирование отделения вакуумной сепарации титановой губки на базе АО "УК ТМК"
Задаемся температурами наружной стенки 60, 70, 80 °С. Для поверхностей, обращенных вниз.
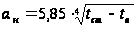 .
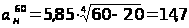 кДж/м2
Ч
ч Ч
°С
.
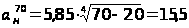 кДж/м2
Ч
ч Ч
°С
.
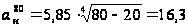 кДж/м2
Ч
ч Ч
°С
.
- потери тепла
конвенцией
и излучением:
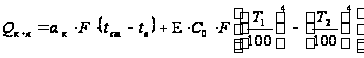 .
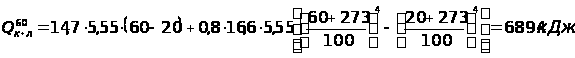
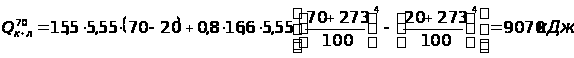
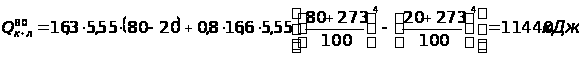
- потери
теплопроводностью:
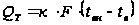 ,
где k - коэффициент теплопроводности
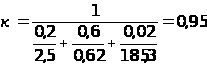 .
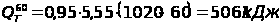 .
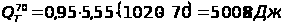 .
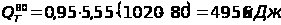 .
Определяем коэффициент потерь тепла конвенцией и излучением.
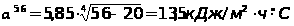
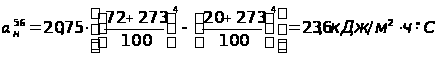

- потери тепла нижней поверхностью печи:
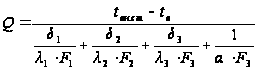 .
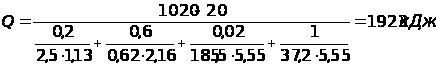 .
- потери тепла печью сепарации:
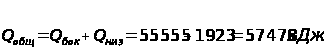
- тепло, необходимое на нагрев всей футеровки печи от 20 °С до 1020 °С.
- тепло на
нагрев шамота:
Q1 = G1ЧC2Ч(t1-t2)
,
гдеG1 – вес шамота – 1150 кг (по данным практики);
С1 - удельная теплоемкость шамота – 1,04 кДж/кг °С.
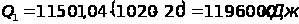 .
- тепло на нагрев пенодиатомита:
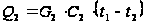 ,
где G2 – вес пенодиатомита – 1300 кг (по данным практики);
С2 - удельная теплоемкость пенодиатомита – 0,96 кДж/кг °С.
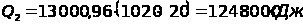 .
Общее количество тепла на нагрев футеровки:
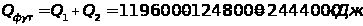 .
Суммарные потери тепла реактором и печью сепарации:
- часовые теплопотери:
 ,
где t - время наиболее интенсивных теплопотерь – 12,4ч.
Данные расчетов сведены в таблицу 5.
Расчет мощности печи сепарации
Необходимую мощность печи сепарации рассчитываем по формуле:
 , где k
- коэффициент
запаса мощности,
учитывающий
различные
незначительные
потери.
Для печей непрерывно действующих: k = 1,2 /1,3 .
Q – общий расход тепла в печи.
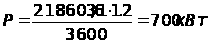 .
Электрический расчет печи сепарации
Напряжение печи 380 В, нагреватели питаются то сети перемененного тока через трансформатор. В качестве нагревателей применяем ленточный нихром марки Х20Н80 ГОСТ-2615-58, сечением 3,2ґ36 мм.
Таблица 5.
Тепловой баланс процесса вакуумной сепарации
| Приход | кДж/ч | Расход | 0 |
| Тепло получаемое за счет нагревателей | 27106792 |
1 Теплота испарения Mg | 20828945 |
| 2 Теплота испарения MgCl2 | 1834279 | ||
|
3 Тепло на нагрев: а) Титановой губки б) Реактора в) Футеровки |
892363 841402 2444000 |
||
| 4 Потери тепла в обратную реторту через крышку реактора | 208325 | ||
| 5 Потери тепла боковой и нижней поверхностью печи | 57478 | ||
| Итого | 27106792 | Итого | 27106792 |
Удельное электрическое сопротивление нихрома при рабочей температуре: r = 1,15 Ом Ч мм2 /м
Предельно допустимая температура для нихрома марки Х20Н80 равна 1150 °С. На основании опыта эксплуатации печей с повышенной цикловой производительностью, нагреватели печей распределяем по четырем зонам. Мощность каждой зоны 175 кВт.
Расчет нагревателей:
Мощность зоныР
= 175 кВт; напряжениеU
= 380 В; сила тока
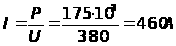 ;
сопротивление
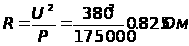 ;
сечение ленты
S = 3,2 Ч
3,6 = 115 мм2 ; длина
ленты
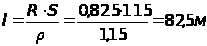 ;
поверхность
лентыF = 2 Ч
(0.32 + 3.6) Ч
8250 = 64680см2; Ваттная
нагрузка
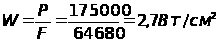
Технологический расчет основного оборудования
Количество печей сепарации
На основании данных дипломного проекта предлагается сокращенные высокотемпературные выдержки процесса сепарации на 10 часов, продолжительность печного цикла 80 часов: разогрев до температуры выдержки – 16 ч; время высокотемпературной выдержки – 62 ч; охлаждение аппарата в печи – 2 ч.
Календарное количество дней в году – 365 дней.
Печь на кап. ремонте – 12 дней.
Печь на профилактическом ремонте – 5 дней.
Итого 348 дней.
Производительность одной печи сепарации в год составит:
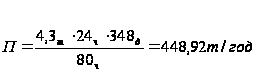
- количество
печей сепарации,
обеспечивающих
заданную годовую
производительность:
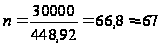
- коэффициент использования печей сепарации составляет:
k = 348/365 = 0,95.
- количество печей сепарации с учетом коэффициента использования:
n = 67/0,95 = 70,5 » 71
- резерв печей сепарации: 71 Ч 0,05 = 3,5
Общее количество печей сепарации составит: 71 + 4 = 75
Расчет количества холодильников
Цикл охлаждения аппарата сепарации в холодильнике принимаем 53 ч. (охлаждение воздухом – 3 ч; охлаждение водой – 50 ч..). Количество календарных дней работы холодильника в год – 365 дней.
- производительность
холодильника
в год:
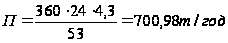 .
- количество холодильников, обеспечивающих заданную производительность: n = 30000 / 700,98 = 43 холодильника.
- коэффициент использования холодильников: k = 360 / 365 = 0,98
- необходимое количество холодильников с учетом коэффициента использования составит: n = 43 / 0,98 = 43,8 » 44
- резерв холодильников: 44 Ч 0,05 = 2,2 » 3
Общее число холодильников: n = 44 + 3 = 47
Расчет количества реторт.
- суточная производительность цеха: Псут. = 30000 / 365 = 82,19 т/сут.
- общее количество реторт необходимых для обеспечения заданной производительности отделения, из них:
- реторты, занятые на вакуумной сепарации: 75 Ч 2 = 150
- реторты, находящиеся на охлаждении: 47 Ч 2 = 94
- всего реторт: 244
- резерв реторт: 244 Ч 0,05 = 13
- общее количество реторт: 244 + 13 = 257
Выбор и расчет вспомогательного оборудования
Выбор вакуумных насосов
Для создания вакуума в аппарате сепарации устанавливается диффузионный насос в паре с механическим насосом. Откачиваемый объем воздуха равен сумме двух объемов –реактора, оборотной реторты и объема вакуумных проводов. Объем реторты – 4,8 м3. Объем вакуумных проводов до механического насоса – 1,5 м3, до диффузионного - 1 м3. Время откачки механическим насосом – 10 мин (600с)
Время откачки диффузионным насосом – 5 мин (300с)
Остаточное давление в системе после откачки механическим насосом 13,3 Па, после откачки диффузионным насосом 0,133 Па.
Суммарный откачиваемый объем: 4,8 + 4,8 + 1,5 = 11,1 м3
Скорость откачки от атмосферного давления до 13,3 Па определим по формуле:
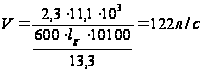 .
Предлагается к установке насос ВН – 6Г производительностью 155 л/с, предельным вакуумом 1,3 Па, мощность электродвигателя 20 кВт.Выбираем диффузионный насос. Суммарный откачиваемый объем: 4,8 + 4,8 +1 = 10,6 м3
Скорость откачки от давления 13,3 до 0,133 Па:
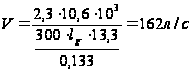
Устанавливаем насос БН – 2000 производительностью 2000 л/с, предельным вакуумом 0,06 Па, мощностью электродвигателя 7,5 кВт..
Выбираем насос для создания контрвакуума в печи.
Откачиваемый объем:
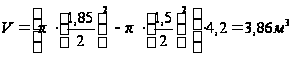 .
Остаточное давление в печи 664,5 Па.
Скорость откачки от атмосферного давления до 664,5 Па, время откачки 5 мин (300 с):
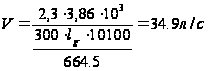 .
Расчет количества вакуумных насосов
Количество вакуумных насосов ВН – 6Г равно количеству печей в отделении плюс 4 насоса контрвакуумной линии. Всего ВН – 6Г: 75 + 4 = 79
4. Аналитический контроль производства
Качество титановой губки определяется содержанием в ней примесей и ее однородностью. Повышенное содержание примесей делает титан хрупким, что затрудняет получение изделий с необходимыми механическими свойствами. Неоднородность губки затрудняет изготовление изделий с определенными механическими свойствами. В качестве основных примесей в титановой губке присутствуют: кислород, азот, железо, хлор, магний, углерод, кремний, никель, хром, водород. Содержание этих элементов в губке колеблется как в партиях металла, так и в пробах, отобранных из одной партии.
Основными параметрами для определения качества титана являются его механические свойства, в частности твердость. Чем выше твердость титана, тем ниже его качество.
Целью переработки отсепарированной губки является разделение на партии, в которых металл был бы по возможности однороден, Выбор схемы переработки губки зависит от технологической схемы ее получения. Во всех случаях переработка заключается в первую очередь в отделении более качественного металла от менее качественного. При разделке губки в виде блока от кричной (центральной) части блока отделяются низ и верх блока. Из криц комплектуют партии металла наиболее высокого качества, партии металла, отобранного из остальных частей блока, имеют более низкое качество. Благодаря такому методу сортировки удается получить часть металла высших сортов с содержанием примесей меньшим, чем среднее содержание их в блоке. Но зато другая часть металла неизбежно получается менее высокого качества, и часть его может пойти даже в брак.
Кроме разделки отсепарированного блока губки на соответствующие части, приемом, улучшающим качество, является рассев губки по фракциям крупности после ее дробления. Дробление губки вообще необходимо, так как в противном случае ее переплавка затруднительна. В самые мелкие фракции губки (менее 3 мм) попадает металл более хрупкий, который, как правило, идет в отходы.
Переработка и использование отходов титана являются важным переделом, который существенно влияет на экономику всего производства этого металла.
Товарные партии титановой губки составляют из фракций 12 — (—70), 12 — (—25) и 2— (—12) мм. Допускается комплектование партий из фракций 6 — (—12) и 2 — (—6) мм. Все товарные партии независимо от крупности не должны содержать дефектной губки, соответствующей установленным эталонам.
В связи с жесткими требованиями к качеству титановой губки перед упаковкой в тару на транспортере ее тщательно сортируют по внешнему виду. От губки отделяют отходы (недосепарированная, окисленная, оплавленная губка, шламистые низы, гарниссаж с железом, губка наклепанная окисленная, некачественные пленки верхней части крицы), а также посторонние включения, случайно оказавшиеся в губке.
Всю качественную губку после сортировки транспортером подают в промежуточную емкость и по мере накопления комплектуют в товарные партии, и затем упаковывают в тару.
Отходы первичной сортировки подвергают более тщательной вторичной сортировке на столах, откуда отобранную качественную губку возвращают на составление товарных партий, а остальную губку направляют в отделение переработки отходов, где ее повторно несколько раз дробят до фракции —30 мм, производят грохочение и отсев и для окончательной сортировки подают на сортировочные столы. Качественную губку возвращают в отделение для составления товарных партий, а брак и отсевы смешивают и направляют на пресс для брикетирования.
В процессе работы не допускается попадание некачественной губки в комплектуемую товарную партию. Если в пробе обнаруживается хотя бы один кусочек дефектной губки, партию считают забракованной и возвращают на повторную сортировку.
Упаковка титановой губки в тару. Титановую губку упаковывают в специально предназначенную тару — контейнеры емкостью 500 л или бочки емкостью 250 л. Тару с титановой губкой тщательно герметизируют, воздух откачивают, а свободный объем заполняют аргоном до небольшого избыточного давления.
Дробленую губку после получения результатов анализа из промежуточной емкости засыпают в бункер, подают на конусный делитель для усреднения и равномерно засыпают в тару.
Тару, поступающую для заполнения губкой, предварительно осматривают, очищают, проверяют на герметичность. После заполнения и взвешивания на весах на тару наносят маркировку.
Для удовлетворения потребностей западного рынка на комбинате установлен жесткий контроль качества, который адаптирован к требованиям производителей авиационных двигателей и аэрокосмоса. Комбинат работает согласно международных стандартов качества:
- ISO 9002 - 94 - Система качества. Модель для обеспечения качества при производстве, монтаже и обслуживании.
- AS 9100 - 99 - Система качества. Авиакосмос. Модель обеспечения качества при проектировании, разработке, производстве, монтаже и обслуживании.
5. Контроль и автоматизация технологических процессов
На переделе вакуумной сепарации реакционной массы наибольшее количество точек контроля и автоматического регулирования сосредоточены непосредственно на участке электропечей и аппаратов сепарации с вакуум – системами.
Максимально возможная и надежная автоматизация контроля и регулирования на этом участке обеспечивают высокую производительность аппаратов, хорошее качество титановой губки и снижение трудозатрат.
Основными технологическими контролируемыми и автоматически регулируемыми параметрами в отделении вакуумной сепарации являются; температурный режим печей вакуумной сепарации, остаточное давление в аппарате сепарации (вакуум) и остаточное давление в печи сепарации (контрвакуум).
Как было отмечено в п.3.1.6 магний и хлорид магния начинают испарятся при температуре 900 °С, но для активизации процесса сепарации температуру необходимо повысить. Температура процесса сепарации лимитируется 1085°С, при той температуре железо стенки реторты начинает взаимодействовать с титаном. Конструкция печи предусматривает четыре зоны нагрева реторты реактора по вертикали. Температуры зон предлагаются следующие: 1- 970 °С, 2 – 1010 °С, 3 – 1020 °С, 4 – 1010 °С, значит в процессе сепарации необходимо независимо регулировать температуру четырех зон одновременно. Этой производится с помощью термопар и котроллеров Р – 130, один контроллер на одну печь. Величина уставок по зонам печи сепарации при ведении процесса;
1- 970 ± 10°С, 2 – 1010 ± 10°С, 3 – 1020 ± 10°С, 4 – 1010 ± 10°С.
Понижение давления в аппарате необходимо для протекания процесса сепарации при заданных температурах. Промышленные насосы могут откачивать газы из аппарата до остаточного давления порядка 0,13 Па. Повышение остаточного давления в аппарате более 13,3 Па при высокотемпературной выдержке нежелательно, это может происходить при разгерметизации аппарата, прогара стенки реторты, что неотвратимо ведет к ухудшению качества титановой губки. Поэтому величину остаточного давления в аппарате необходимо контролировать.
При высоких температурах конструкция стальной реторты теряет необходимую жесткость для удержания правильной цилиндрической формы при глубоком вакууме внутри реторты. Поэтому необходимо понижать давление между стенкой реторты и печью сепарации. Печь вакуумной сепарации делается герметичной, поэтому есть возможность для создания контрвакуума. Научные исследования и практика работы показала, что остаточного давления 6665 Па достаточно для сохранения ретортой прежней формы.
Осуществление автоматического контролирования и регулирования технологического процесса.
Технологический процесс сепарации губчатого титана управляется автоматизированной системой.
АСУТП процесса сепарации представляет собой 2-х уровневую распределённую систему управления отдельными аппаратами.
На нижнем уровне АСУТП решаются задачи:
автоматическое регулирование температурой зон печи сепарации;
автоматический контроль вакуума в аппарате;
автоматическое управление вакуумными насосами аппарата;
автоматическое определение окончания сепарации.
На нижнем уровне каждой печи установлены контроллеры Ремиконт-130, которые объединены локальной вычислительной сетью “Транзит” по четыре контроллера в каждом.
На верхнем уровне АСУТП процессов сепарации производится:
отображение мнемосхемы аппарата;
отображение на мнемосхеме текущих значений температуры, вакуума, длительности высокотемпературной выдержки в цифровой и графической форме;
регистрация и документирование на магнитном носителе температуры, вакуума, количество электроэнергии.
Контроль и регулирование температуры по зонам в аппарате сепарации выполнен с применением контроллера Ремиконт -130. Один контроллер на одну печь (позиция А1).
Температура в печи измеряется первичными преобразователями – термопары хромель-алюмелевые (поз. 4 а-1 – 4 2-1). Сигнал с термопар поступает на усилители сигнала термопар БУТ (поз. 4 д-1; 4 е-1), преобразующие сигнал термопар в унифицированный токовый сигнал 0 – 5 ma. Сигнал с БУТ заведён на клеммные разъёмы контроллера Ремиконт -130.
В контроллере Ремиконт -130 заложена программа управления температурным режимом зон печи.
В контроллере Р-130 происходит сравнение сигнала, поступающего с термопары, с заданием, заложенным в программе.
Если температура в печи выше задания, то контроллер выдаёт команду на отключение нихромового нагревателя зоны, если температура в печи ниже задания, то выдаётся команда на включение нихромового нагревателя. Включение и отключение зон происходит через усилители мощности БУМ (поз. 4 ж-1).
Резервирование схемы микропроцессорного управления осуществляется машиной “Марс-200Р” (поз. А-4). Сигналы термопар (поз. 4 а – 4 2-1) параллельно заводятся на машину централизованного контроля и управления “Марс-200Р” (поз. А-4).
Сигналы управления нихромовыми нагревателями через переключатель S B-1 поступают или от контроллера Ремиконт (поз. А-1), или в аварийном случае от Марс-200Р (поз. А-4).
С помощью прибора ЦР (поз. 43-1) контролируется температура зон печи.
При аварийном завышении температуры сигнал с контроллера Ремиконт-130 поступает на лампы сигнализации, установленные на щите (поз. HL 5-1, HL 6-1, HL 7-1, HL-8). При аварийном завышении температурного режима эти лампы мигают “частым” светом. Лампы сигнализации (поз. HL 1-1, HL 2-1, HL 3-1, HL 4-1) сигнализируют об аварийном значении температуры при регулировании температурного режима “Марс-200Р”.
Контроль вакуума в аппарате сепарации осуществляется термопарной лампой ПМТ2 (поз. 3 а-1), сигнал с которой заводится на вакуумметр термопарный ВТ-2АП (поз. 3 б). С выхода прибора ВТ-2А (поз. 3б) сигнал поступает на нормирующий преобразователь Ш-72 (поз. 3 в-1), преобразующий сигнал вакуумметра в унифицированный сигнал 0 – 5 ma, который заведён в контроллер Ремиконт -130.
Сигнализация вакуумного режима.
Сигнализация нарушения режима вакуума осуществляется лампой сигнализации (поз. HL 9-1) , установленной на щите.
В контроллере заложена программа, в соответствии с которой текущее значение вакуума сравнивается с аварийным значением, заложенным в программе, и при изменении вакуума ниже заданного значения лампа мигает частым светом.
Управление вакуумными насосами в автоматическом режиме осуществляется с помощью контроллера Ремиконт -130. В контроллере заложена программа управления вакуумными насосами: механическими ВН-6Г, ВН-1МГ и паромасленными БН-2000. Первоначальный пуск процесса дистилляции предусматривает включение механического насоса ВН-6Г. Для этого контроллер Ремиконт -130 (поз. А1) включает:
магнитный пускатель (поз. 3 ж-1) насоса ВН-6Г;
электрифицированный вакуумный вентиль (поз. 3 Е-1).
После достижения вакуума в аппарате, равного 430 микрон, по программе, заложенной в контроллер, включается паромасленный насос, имеющий более высокую производительность, для чего контроллер (поз. А 4) включает:
- магнитный пускатель (поз. 3 д-1) для подачи напряжения на нагреватель вакуумного масла в насосе БН-2000;
- электрифицированный вентиль (поз. 3 з-1);
- электрифицированный вентиль (поз. 3 Е-1).
При этом паромасленный насос БН-2000 и механический насос ВН-6Г включены последовательно.
Механический насос ВН-6Г создаёт предварительное разряжение для насоса БН-2000. С целью экономии электроэнергии через 4 часа после достижения вакуума 430 микрон по команде контроллера (поз. А 4) насос ВН-6Г останавливается, а насос ВН-1МГ включается.
Контроллер ( поз. А 4) осуществляет:
- включение пускателя (поз. З 2-1) насоса ВН-1МГ;
- отключение пускателя (поз. 3 ж-1) насоса ВН-6Г;
- включение электрифицированного вентиля (поз. 3 и-1) на линии вакуума насоса ВН-1МГ;
- отключение электрифицированного вентиля (поз. 3 К-1) на линии вакуума насоса ВН-6Г.
Отключение вакуумных насосов после окончания процесса сепарации осуществляется автоматически контроллером Ремиконт Р-130. Автоматическое окончание процесса сепарации осуществляется по истечению 72 часов высокотемпературной выдержки.
Контроллер (поз. А 4) производит:
- отключение пускателей насосов БН-2000, ВН-1МГ (поз. 3 ж-1, 3 д-1);
- закрытие электрифицированных вентилей на линии вакуума (поз. 3 з-1, 3 к-1). Сигнализация об окончании процесса сепарации осуществляется контроллером Ремиконт -130 (поз. А 4) путём включения на щите лампы сигнализации HL 10-1.
Сигнал о количестве электроэнергии, потребляемой на процесс сепарации, измеряется счётчиком СА4У-И672Д (поз. 6 а-1) и поступает на вход контроллера Р-130.
Контроль температуры отходящей воды с реторты конденсатора и фланцев. Температура отходящей воды с реторты конденсатора измеряется термометром сопротивления ТСМ-50 (поз. 2 а-1). Сигнал заводится на контроллер (поз. А 4). Сигнал термореле ТР-200 (поз.