Технология подготовки различных добавок и обработки глины для производства кирпича
При разгрузке автосамосвала или вагонетки находиться против опрокидывающегося кузова запрещается. Чтобы глина не просыпалась, в задней части и с боков корпуса подавателя укрепляют прорезиненный ремень, который должен касаться пластинчатой ленты подавателя.
Во время работы ящичного подавателя запрещается очищать пластины ленты от налипшего материала, удалять просыпавшуюся глину с нижней ветви ленты, регулировать высоту подъема шибера, очищать била или подтягивать болты. Перед остановкой или пуском подавателя следует давать звуковой сигнал.
В целях устранения попадания вместе с глиной металлических предметов, вызывающих аварии в глинообрабатывающих машинах, сразу после ящичного подавателя над ленточными конвейерами, транспортирующими глину, рекомендуется устанавливать электромагнитные уловители.
Чтобы обеспечить постоянный состав шихты, целесообразно в технологических схемах предусматривать дозирование и подачу различных добавок с помощью отдельных питателей с бункерами соответствующего объема.
В кирпичной промышленности преимущественно распространены тарельчатые питатели, которые служат для дозирования сухих отощающих добавок, топлива и непрерывной подачи их в производство.
Тарельчатый питатель СМ-179А (рис. 30) состоит из направляющего патрубка , бункера, 2, вращающейся тарели 3, шеетерни 4, червячного колеса 5, приводимого в движение от электродвигателя 6.
Во время вращения тарели 3 материал снимается с нее скребком и ссыпается в приемное устройство, расположенное под питателем.
Количество материала, подаваемого питателем с тарели 3, регулируют поворотом скребка 9 около оси 8 червячным механизмом 7.
Для увеличения подачи скребок поворачивают по часовой стрелке, для уменьшения подачи — против часовой стрелки, а для полного прекращения подачи скребок поворачивают до перекрытия выходного отверстия.
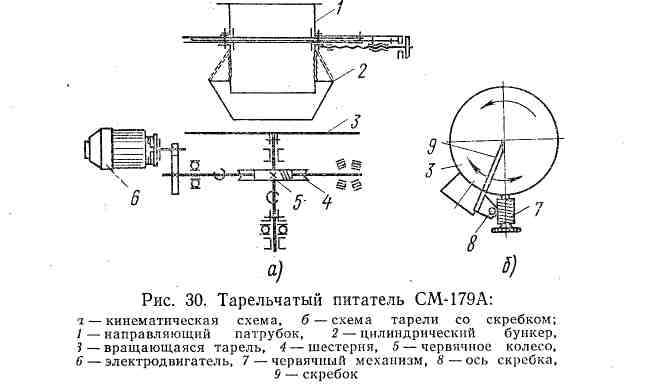
В зависимости от количества подаваемых добавок на кирпичных заводах применяют тарельчатые питатели СМ-86А, СМ-274А, СМ-276А, различающиеся производительностью и системой регулирования подачи материала.
Перед пуском тарельчатого питателя необходимо проверить состояние смазки подшипников, шарнирных соединений скребков, надежность крепления шпилек и болтовых соединений. До пуска питателя следует включать устройство, принимающее материал.
В процессе работы дозировщик должен следить за количеством дозируемого материала, регулируя его поворотом скребка или перемещением тарели в вертикальном направлении. Червячные зацепления в случае надобности следует регулировать винтом, упирающимся в подпятник вертикального вала. Останавливать питатель следует немедленно после выключения устройств, подающих другие компоненты формовочной массы.
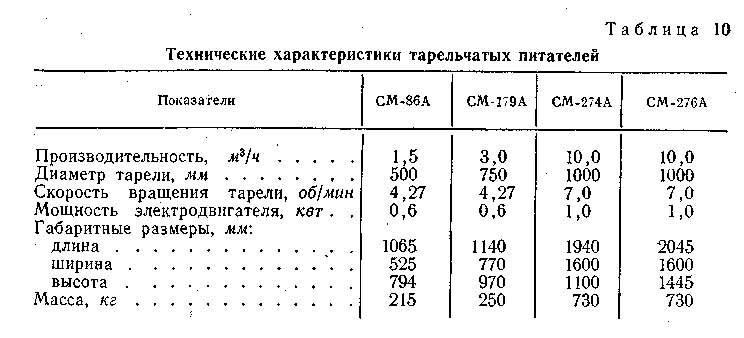
Данные о тарельчатых питателях приведены в табл. 10.
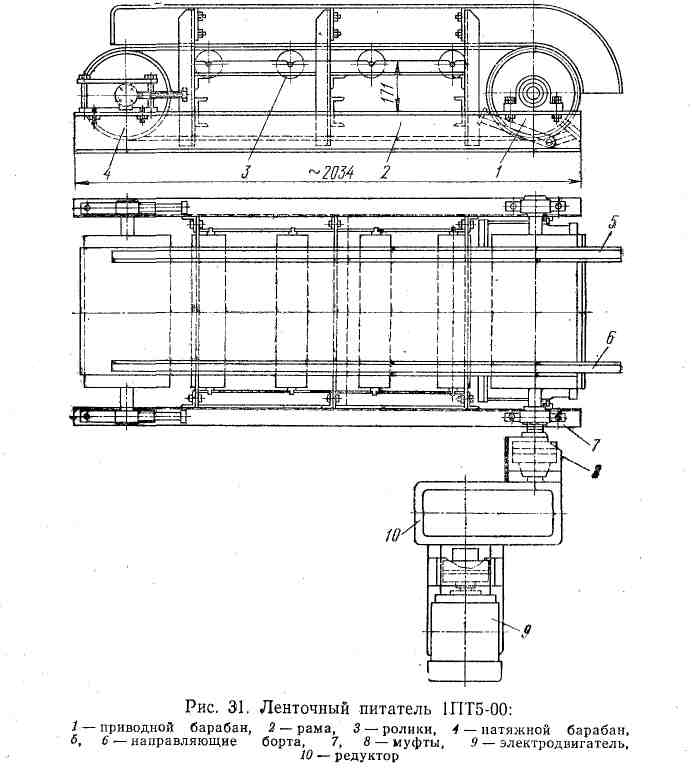
Для дозирования порошкообразных материалов с повышенной влажностью применяют ленточные питатели разных конструкций.


 Ленточный
питатель 1ПТ5-00
(рис. 31) представляет
собой короткий
ленточный
конвейер, тяговым
и несущим органом
которого является
лента, движущаяся
по роликам.
Питатель состоит
из приводного
барабана 1, рамы
2, роликов 3, натяжного
барабана 4,
направляющих
бортов 5 и 6, скребков,
муфт 7 и 8, электродвигателя
9, редуктора
10. Количество
материала,
поступающего
из питателя,
регулируют
заслонкой,
устанавливаемой
на заданной
высоте, определяющей
толщину слоя
материала на
ленте. В ленточном
питателе 1ПТ5-00
со скоростью
0,32 м/сек перемещается
лента шириной
500 м, приводимая
в движение от
электродвигателя
через редуктор.
Расстояние
между центрами
барабанов
составляет
1500 мм. Производительность
питателя при
высоте слоя
0,05 м — 23 м3/ч.
Использованная литература
1. Кашкаев И.Я Шейнман Е.Ш. Производство глиняного кирпича. Изд. 2-е, испр. и доп. М., «Высш. школа», 1974. 288 с, с ил.