Разработка базовой конструкторской документации на женское нарядное платье для изготовления в условиях ЗАО "Домино" на индивидуального потребителя с учетом его внешнего облика
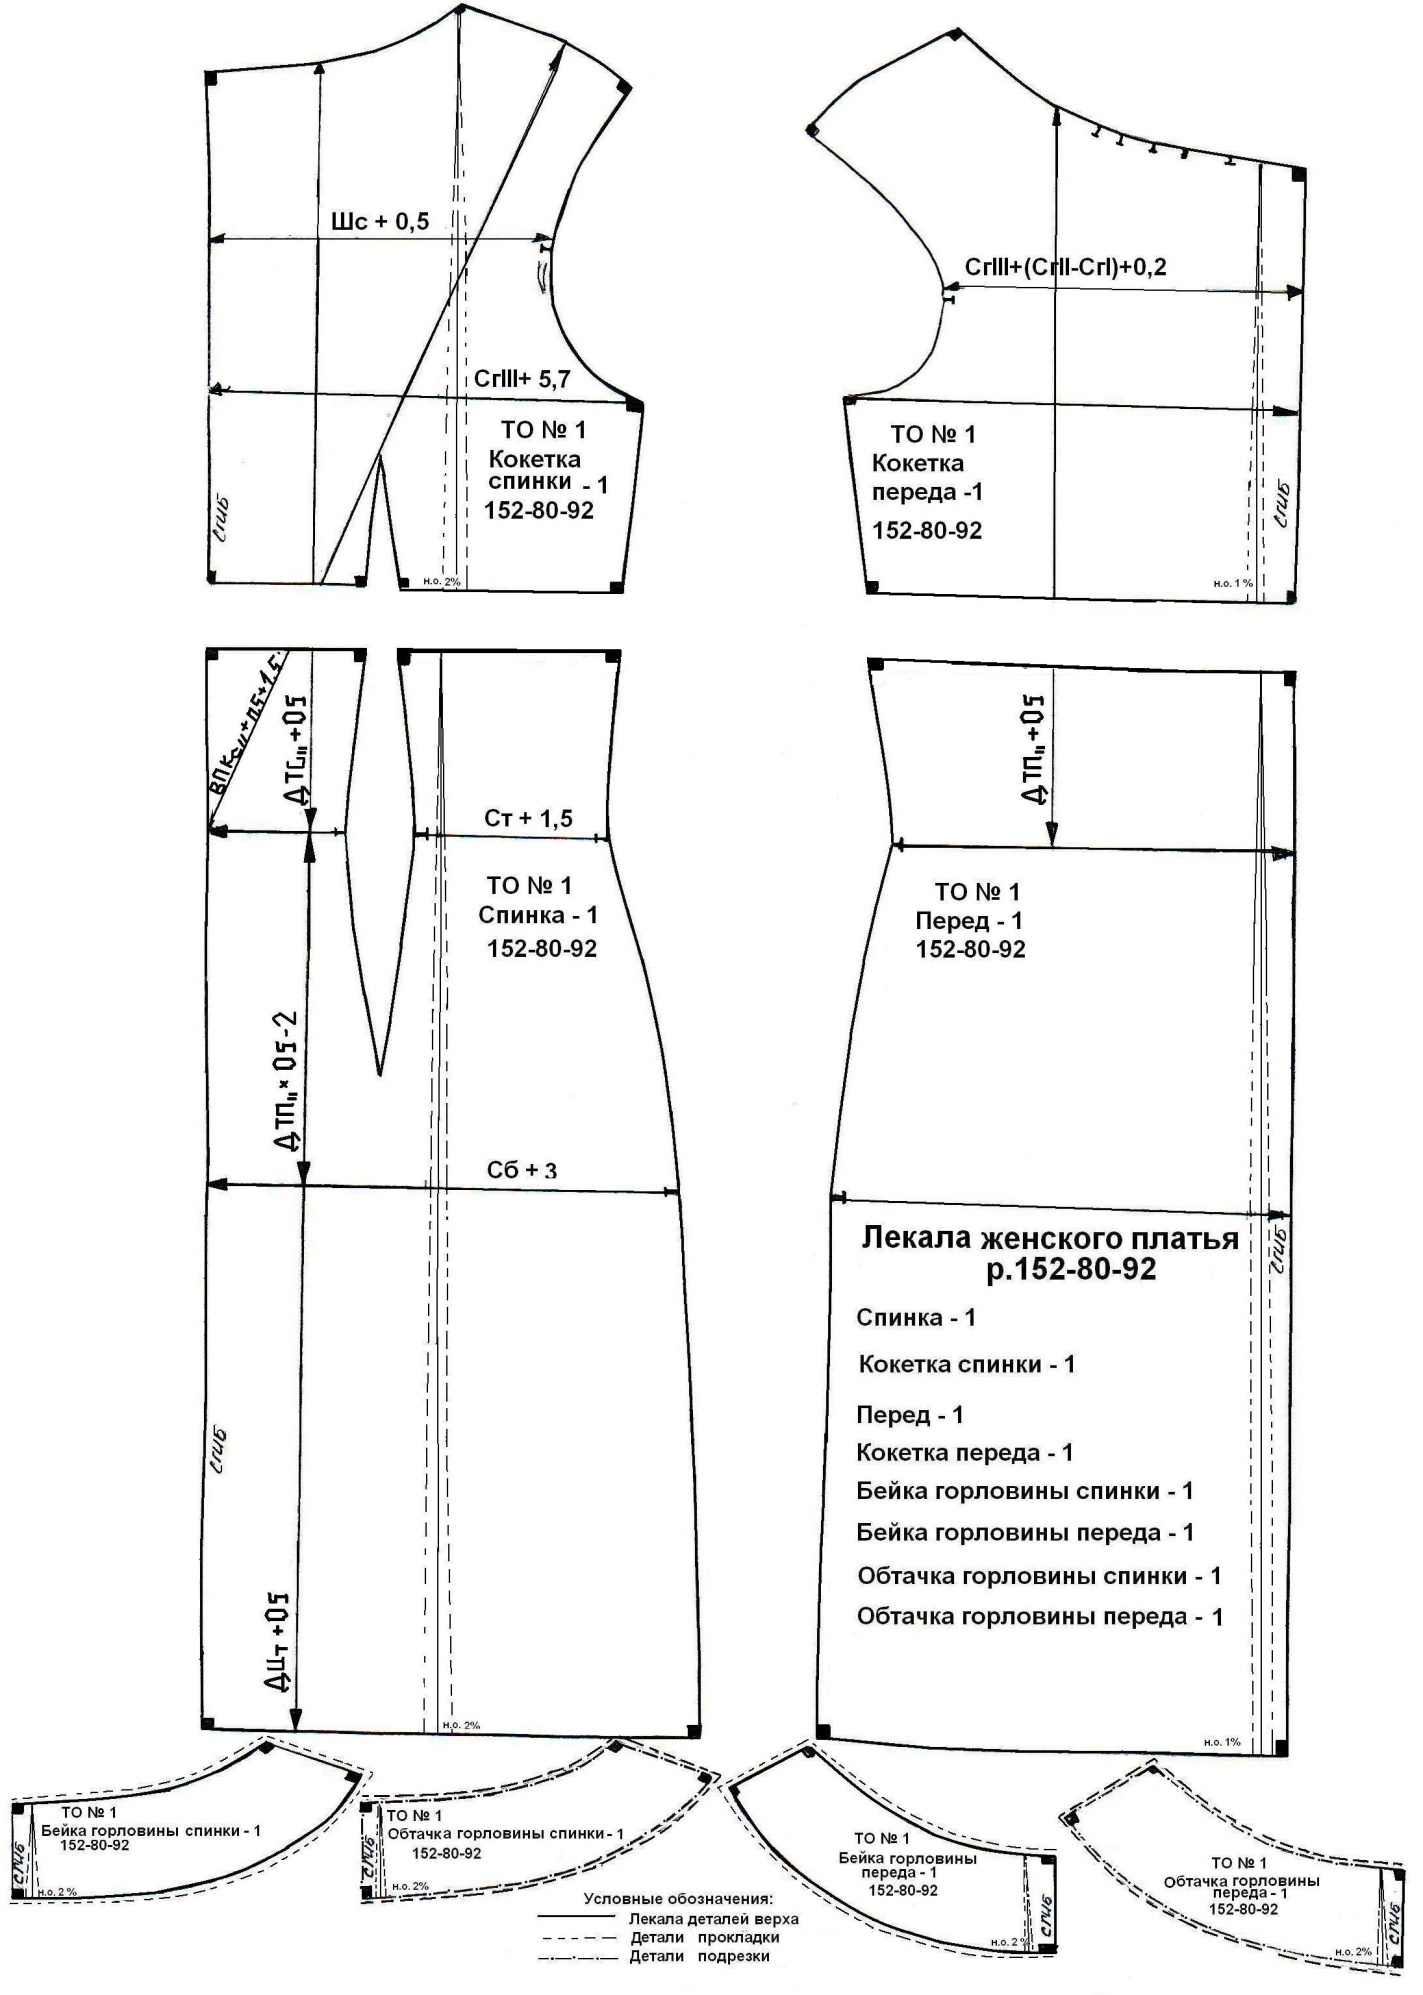
Рисунок 11 – Лекала верха и деталей прокладки женского платья на типовую фигуру р.152-80-92
Таблица 26 – Расчетные формулы, указываемые на лекалах базовых конструкций при раскрое одежды
| Номер участка | Наименование участка конструкции | Расчетная формула |
| 1 | 2 | 3 |
| 1 | Длина спинки до талии | ДтсII+0,5 |
| 2 | Ширина спинки | Шс+0,5 |
| 3 | Положение линии бедер | ТБ=0,5ДтсII-2 |
| 4 | Положение линии груди | ВпрзII+1,5+0,5*0,5 |
| 5 | Длина плечевого среза спинки | Шп + 2+0,5 |
| 6 | Ширина изделия над проймой | СгIII+5,3+0,75 |
| 7 | Ширина полочки | Шг+(СгII-СгI)+0 |
| 8 | Положение высшей точки горловины полочки относительно линии талии | ДтпII+0,5 |
| 9 | Ширина изделия по линии бедер | Сб+3,0 |
1.5.2 Градация лекал
Теоретической основой градации лекал является изменчивость размерных признаков и факторы, влияющие на преобразование лекал.
В дипломном проекте использован пропорционально-расчетный метод градации. Сущность этого способа заключается в том, что смещения конструктивных точек лекал производят по горизонталям и вертикалям, а величину приращения при этом определяют исходя из положения конструктивных точек относительно осей и пропорциональных расчетов.
Величины приращения указаны в нормативно-технической документации, принятой в швейной промышленности[3].Достоинство метода – достаточно высокая точность при небольшой трудоемкости. Недостаток – трудность использования в сложных конструктивных решениях (драпировках, сложных конструктивных линиях).
Конструкция женского платья имеет дополнительные членения в виде кокетки спинки и полочки, поэтому она относится к нетиповым конструкциях. Градация лекал нетиповых конструкций производится на основе типовых схем [9]. При этом используют следующие приемы [15]:
-объединение, разъединение или другое преобразование исходных деталей нетиповой конструкции до типового вида, соответствующего типовой схеме градации;
-выполнение чертежей градации деталей типового вида с использованием типовых схем градации;
-пропорциональный расчет величин перемещений конструктивных точек нетиповых линий членения, оказавшихся в результате преобразования внутри деталей типового вида;
-возврат деталей исходного и искомого размеров к первоначальному виду нетиповой конструкции (разъединение деталей, если это необходимо);
-перегруппировка деталей нетиповой конструкции (исходного и искомого размеров) с целью рационального положения осей градации и перерасчет при необходимости величин перемещений конструктивных точек.
Величины перемещений (приращений) к конструктивным точкам нетиповой конструкции определяются пропорционально-расчетным способом по формулам:
∆Хk = ∆Х1 + L1-k / L1-2 (∆Х2 -∆Х1), (17)
∆Yk = ∆Y1 + L1-k / L1-2 (∆Y2 - ∆Y2), (18)
где ∆Хk , ∆Yk - приращения искомой точки по горизонтали и вертикали, см; L1-k – длина отрезка между искомой точкой и точкой типовой конструкции, принятой за первую точку, см; L1-2 - длина между двумя точками типовой конструкции, величина приращений которых известна, см; ∆Х1 , ∆Х2 - величины приращений точек типовой конструкции по горизонтали, см; ∆Y1, ∆Y 2 - величины приращений точек типовой конструкции по вертикали, см.
∆Хk =0,1+3,75/9,6*(0,1-0,2)=-0,17
∆Yk =0+3,75/9,6*(-0,1-0)=-0,09
При градации деталей нетиповых конструкций, необходимо выдержать неизменными величины межростовой и межразмерной изменчивости размерных признаков, т.е. основные параметры деталей должны изменяться от размера к размеру или от роста к росту аналогично изменению этих параметров в деталях типовой конструкции. Чертежи градуированных лекал представлены на рис.12 в М 1:4 и на листе 2 графической части проекта в М 1:2.
1.5.3 Составление технического описания
Состав и содержание технического описания зависят от типа производства и вида оказываемых услуг. Данным дипломным проектом предусмотрено составление технического описания на одну модель, принятую для изготовления образца изделия представленную в приложении (приложение 2, рисунок1). При изготовлении изделий на индивидуального потребителя техническое описание составляется на лекалах базовой конструкции. Техническое описание на комплект лекал базовых конструкций включает в себя: титульный лист; эскиз модели; рекомендуемые роста, размеры и полнотные группы; описание внешнего вида модели; технические требования к раскрою и изготовлению; спецификацию деталей; расчеты основных участков конструкции; величины измерений ТФ и прибавки на свободное облегание; нормы расхода материалов и фурнитуры; правила приемки, маркировки, хранения, упаковки. Символы ухода за изделием.
Техническое описание на модель женского платья представлено в приложении 2.
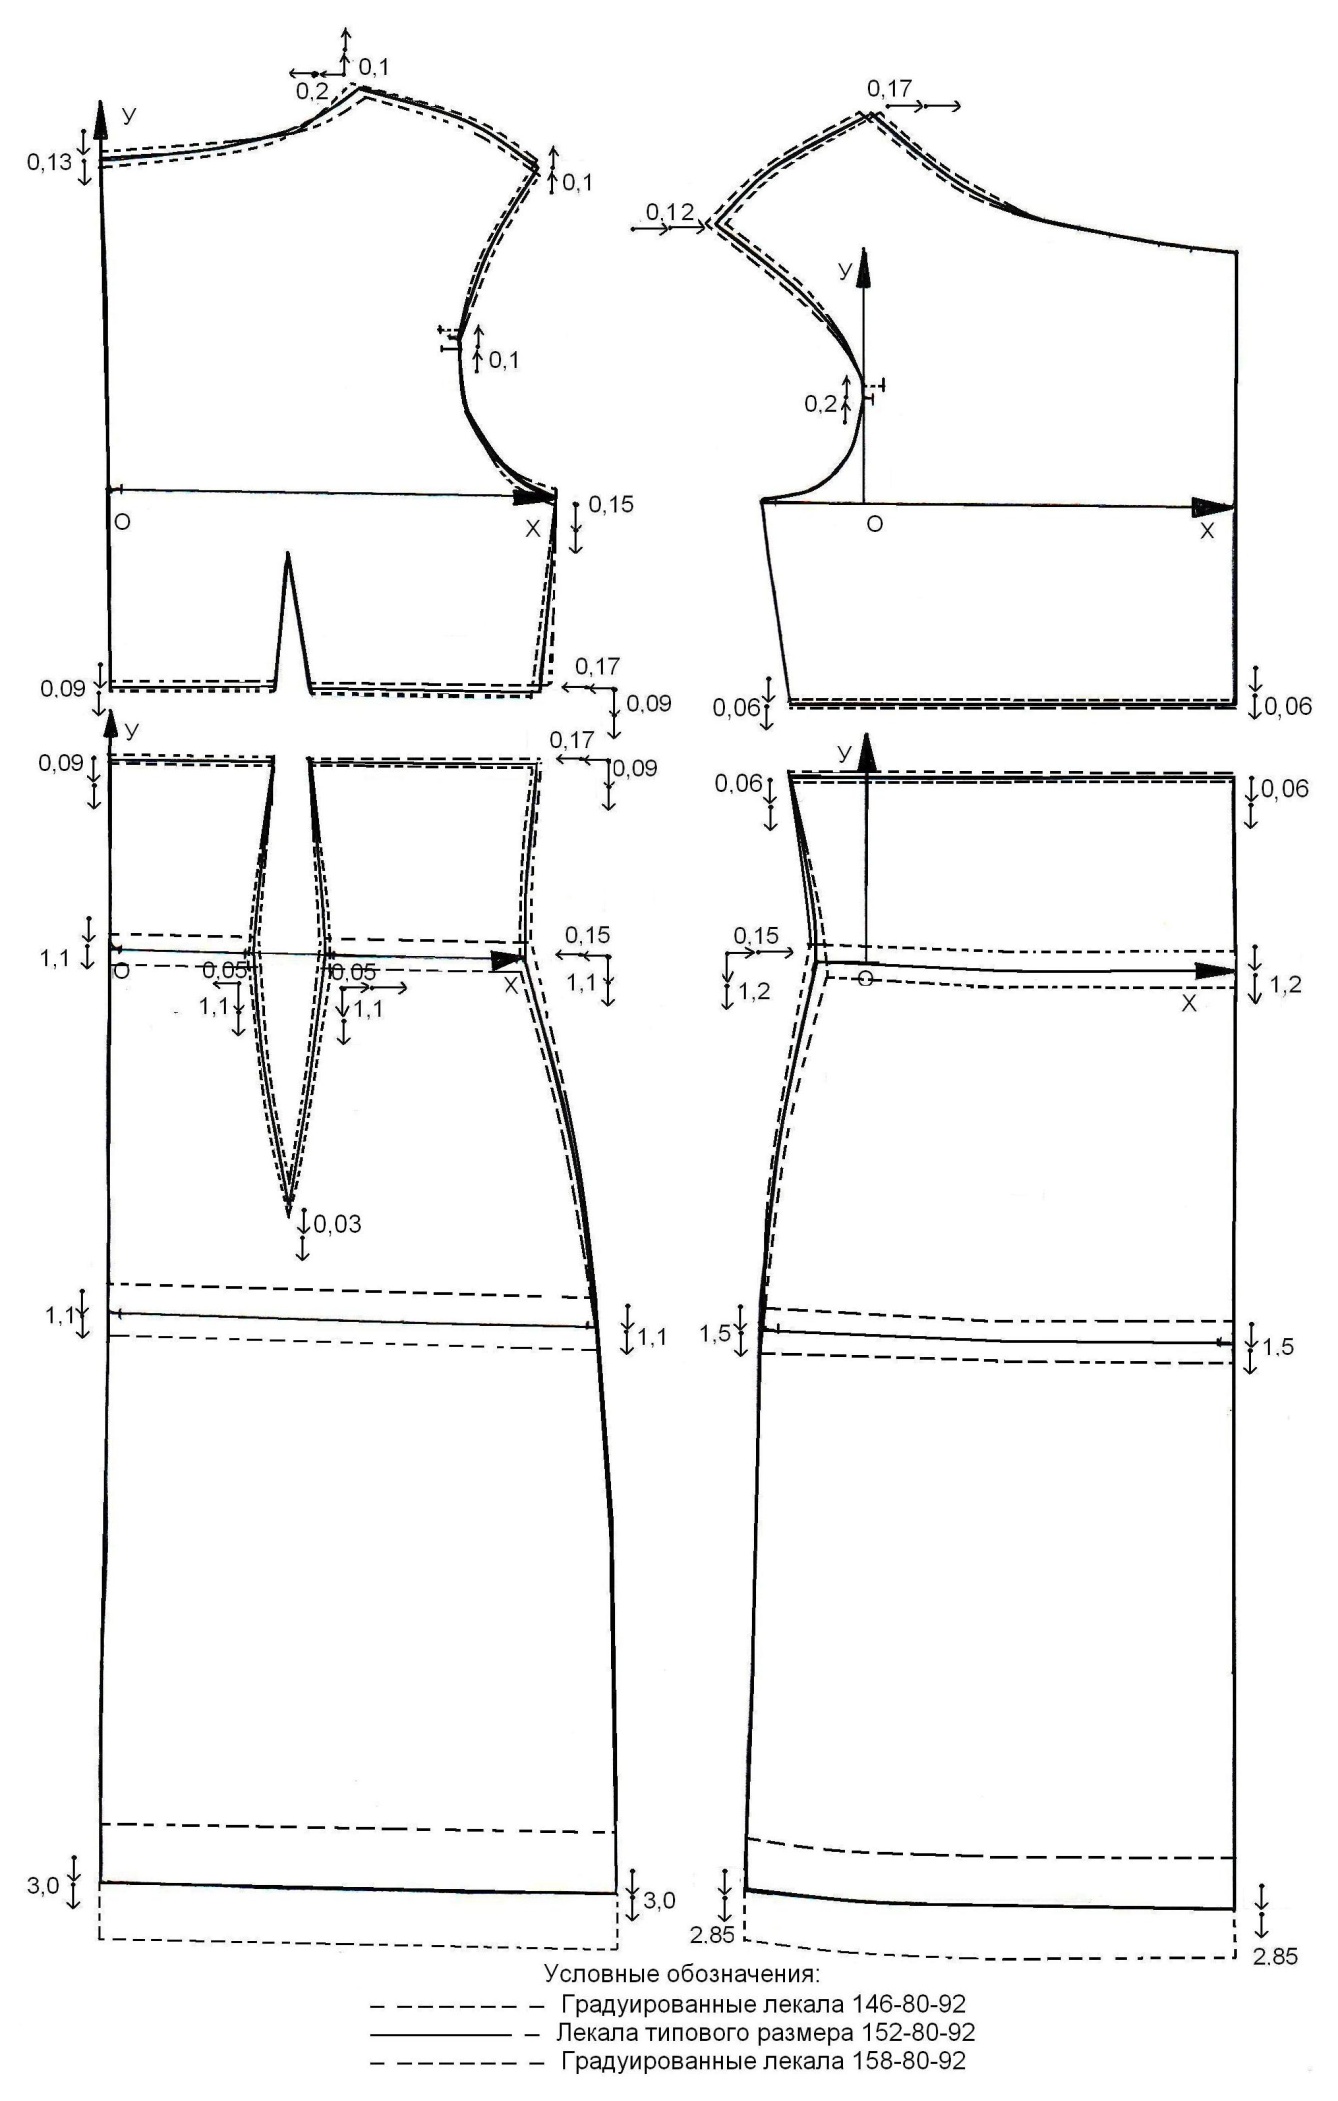
Рисунок 12 –Градация лекал женского платья по ростам р.152-80-92 в М1:10
1.6 Технологическая часть
1.6.1 Раскладка лекал и определение норм расхода материала
Процесс раскладки лекал является основным, предшествующим раскрою материалов. Сущность его заключается в определении наиболее экономичного расположения комплекта лекал одного или нескольких размеров и длин изделия. Критерием экономичности раскладки лекал служит величина внутренних (межлекальных) потерь в процентах. Она зависит от многих факторов: вида раскладки, формы и размера деталей, сочетания размеров и ростов изделия и расположения лекал в раскладке, ширины и вида ткани.
Выполнение раскладки лекал деталей женского платья р. 152-80-92 из ткани верха и прокладочного материала, производится по разработанным лекалам на выбранную ширину материала в М 1:4, представленную на рисунке 13.
При раскладке лекал соблюдаются технические требования, которые предусматривают соблюдение допускаемого числа надставок к деталям, правильного направления нитей основы, учет припусков на швы к деталям и уточнение изделия по фигуре заказчика.
При изготовлении изделий на индивидуального потребителя чаще всего используют однокомплектные раскладки, материал настилают «всгиб».
В целях снижения материалоемкости изделия при выполнении раскладок следует соблюдать следующие требования:
- раскладку начинать с укладывания крупных деталей;
- детали с прямыми срезами следует укладывать к кромке материала;
- сложные контуры деталей располагать внутри раскладки, по возможности сопрягая их;
- межлекальные потери возможно компоновать в одном месте раскладки;
- при раскрое изделий больших размеров рационально применение материалов большей ширины;
- линии обводки должны быть четкими, толщиной не более 1 мм для карандаша и не более 2 мм для мела;
- внутренняя сторона линий обводки должна совпадать с контуром лекал;
- между отвесными срезами деталей, имеющими при раскрое отклонения от срезов лекал более 1 мм, в раскладке необходимо обеспечивать расстояние между лекалами не менее 2 мм.
После выполнения раскладки лекал определяется ее рациональность. Рациональные раскладки характеризуются, прежде всего, процентом межлекальных потерь. В рациональных раскладках данная величина минимизирована.
Процент межлекальных потерь Вф определяется по формуле:
Вф = Sр – Sл / Sр Ч100%, (19)
где Sр – площадь раскладки лекал, см2;
Sл – площадь лекал изделия, см2.
Для изготавливаемого образца выполнены раскладки лекал деталей из ткани верха, прокладки и подкладки. Выполненные раскладки характеризуются следующими параметрами межлекальных выпадов, представленными в табличной форме (табл.27).
Таблица 27 - Параметры раскладки
| Наименование | S лекал, см2 | S раскладки, см2 | Процент межлекальных потерь,% |
| Основной материал: Бархат | 630 | 783 | 19,5 |
| Креп-атлас | 283,4 | 445 | 13,2 |
| Шифон | 241,6 | 375 | 16,4 |
| Прокладочный материал | 30,6 | 33,5 | 10,1 |
При Вф = 19,5%(бархат), Вф =13,2% (шелк), Вф =16,4%(шифон) можно сделать вывод, что выполненная раскладка является рациональной за счет экономичного расположения лекал на ткани верха и за счет использования рациональной ширины ткани.
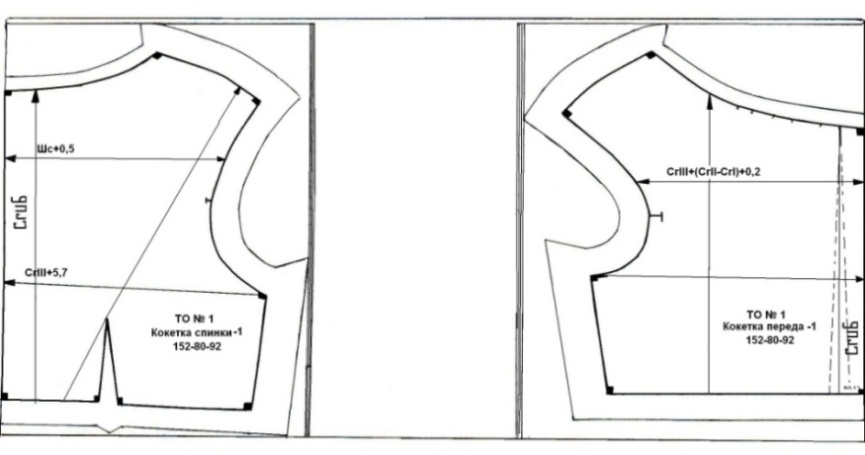

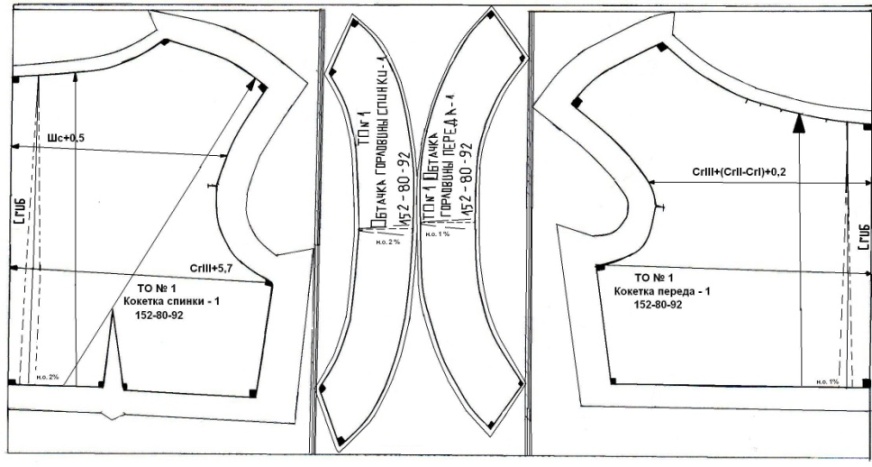


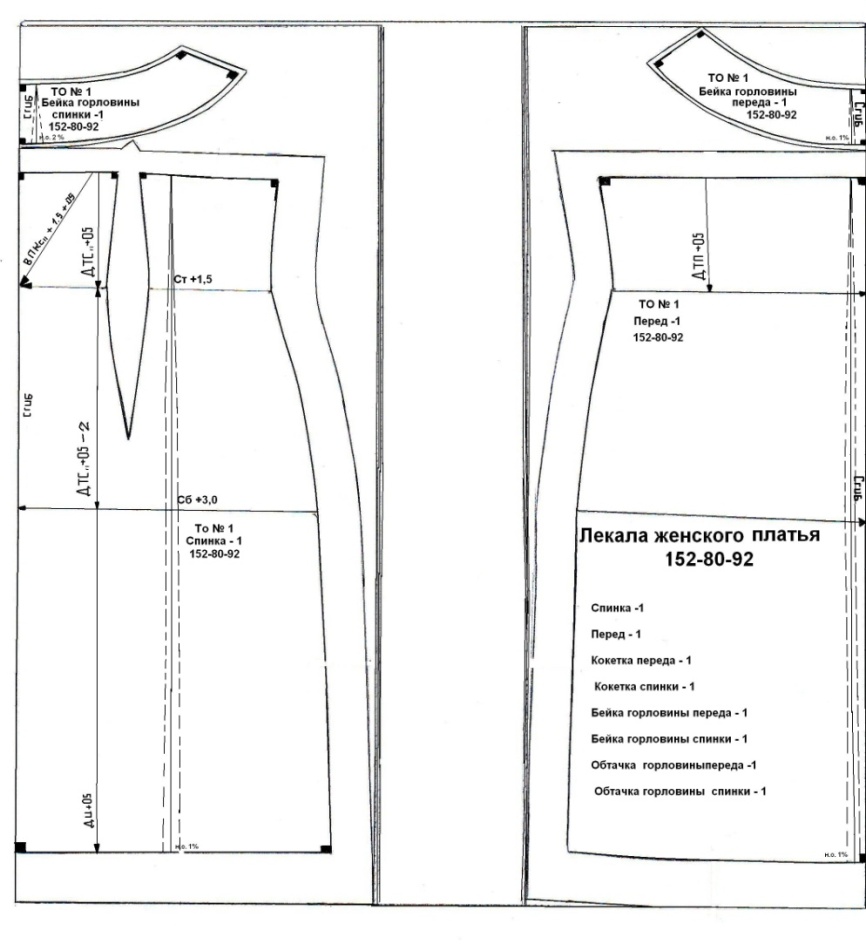
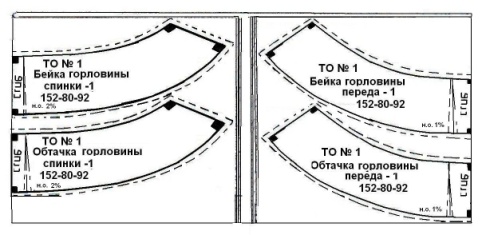
Рисунок 13- Раскладка деталей женского платья
1.6.2 Характеристика последовательности сборки изделия
Технологический процесс изготовления женского платья представляет собой набор групп операций характеризующих обработку и сборку различных деталей и узлов в процессе получения готового изделия.
Для нахождения взаимосвязей этих групп составлена графическая модель сборки конструкции платья после примерки (рисунок 14). Каждой детали присваивают порядковый номер (код) (таблица 28).
Для изготавливаемого образца в проекте представлена схема сборки к примерке, представленная на рисунке 15.
Таблица 28 – Кодирование деталей платья
| Код детали | Наименование детали |
|
01 02 03 04 05 06 07 08 09 |
Спинка Кокетка спинки Перед Кокетка полочки Бейка горловины спинки Обтачка горловины спинки Бейка горловины полочки Обтачка горловины полочки Бант |
|
Н |
|
Прокладывание копировальных стежков |
|
Соединение кокеток с передом и спинкой |
|
Обработка складок на переде и вытачек на спинке |
 ачальная
обработка
полочек и спинки


| Обработка втачных беек по горловине спинки и переда |
|
Обработка банта |


|
Сметывание
и заметывание
полочек и спинки
по боковым и
плечевым срезам |
| Наметывание беек в горловину спинки и полочки |

| Заметывание низа изделия |
Условные обозначения:
----------------- временные операции
п остоянные
операции
Рисунок 14 - Схема сборки платья к примерке
Представленный граф конструктивно-технологических переходов процесса обработки и сборки женского платья состоит из 3 операционных уровней. На первом и втором уровнях выполняется параллельная обработка деталей изделия, начиная с третьего уровня, детали обрабатываются последовательно.
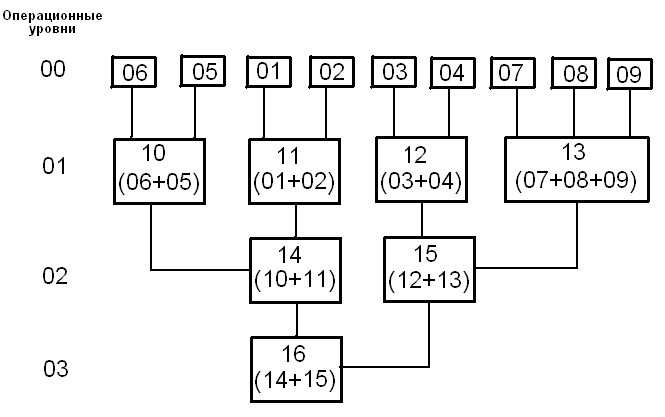
Рисунок 15 - Граф конструктивно-технологических переходов процесса обработки платья после примерки
1.6.3 Выбор методов обработки изделия и оборудования
При выборе методов обработки женского платья важно учитывать свойства материалов пакета изделия, а также рекомендуемое для изготовления данной группы изделий оборудование.
Эффективность технологических процессов в большей степени зависит от принятых методов обработки и оборудования.
Выбранные методы обработки должны обеспечивать высокое качество, минимальную затрату времени изготовления изделия и давать возможность максимально использовать оборудование и приспособления малой механизации.
Для обработки женского платья выбор методов обработки осуществляется с учетом основных направлений совершенствования техники, прогрессивной технологии, опыта работы современных швейных предприятий.
Важнейшей задачей является подход к выбору методов обработки с учетом следующих основных факторов: высокое качество, максимальная экономичность, пригодность для выбранных материалов и конкретных производственных условий.
Предлагаемые методы обработки, представленные на рисунках (рис.15), отражают прогрессивную технологию в области изготовления женской одежды платьево-блузочного ассортимента, соответствуют современным стандартам качества, предусматривают экономию ресурсов предприятия, снижают затраты времени на обработку изделия и облегчают выполнение сложных операций без ухудшения эстетических свойств.
Порядок выполнения операций приводит к облегчению труда и улучшению качества готового изделия.
В дипломном проекте в табличной форме представлена технологическая характеристика швейных машин, рекомендуемых для изготовления образца женского платья (табл.29).
Для повышения качества утюжильных работ рекомендуется использовать пароэлектрические и электрические утюги.
В табличной форме представлена техническая характеристика утюгов (табл.30), рекомендуемых для изготовления женского платья.
Таблица 29 – Технологическая характеристика швейных машин
| Наименование оборудования, класс, предприятие изготовитель | Тип стежка |
Максимальная скорость вращения главного вала, об/мин. | Исполнительный орган перемещения мате риала |
Толщина сшиваемого пакета материалов, мм |
Длина стежка, мм |
Применяемые |
Вид обрабаты- ваемого материала |
Дополни-тельные сведения |
|
| иглы | нитки | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|
131 КУР АО «Орша», Беларусь |
Однолине-йный, челночный | 5000 | Нижняя рейка | 5 | 0-5 | 80-90 |
45 лл |
Костюмные плательные материалы | - |
|
51кл, ПМЗ |
3-х ниточный цепной | 7000 | Нижняя и верхняя рейки | 5 | 0- 4 | 90 |
35 лл |
костюмные, плательные материалы | Обрезка края материала |
|
|
|
|
|
|
|
|
|
|
|
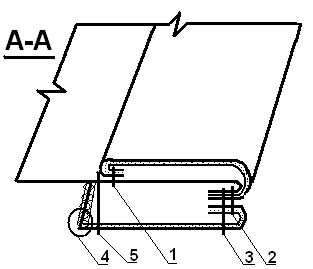
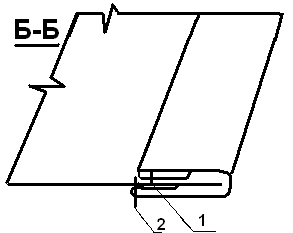
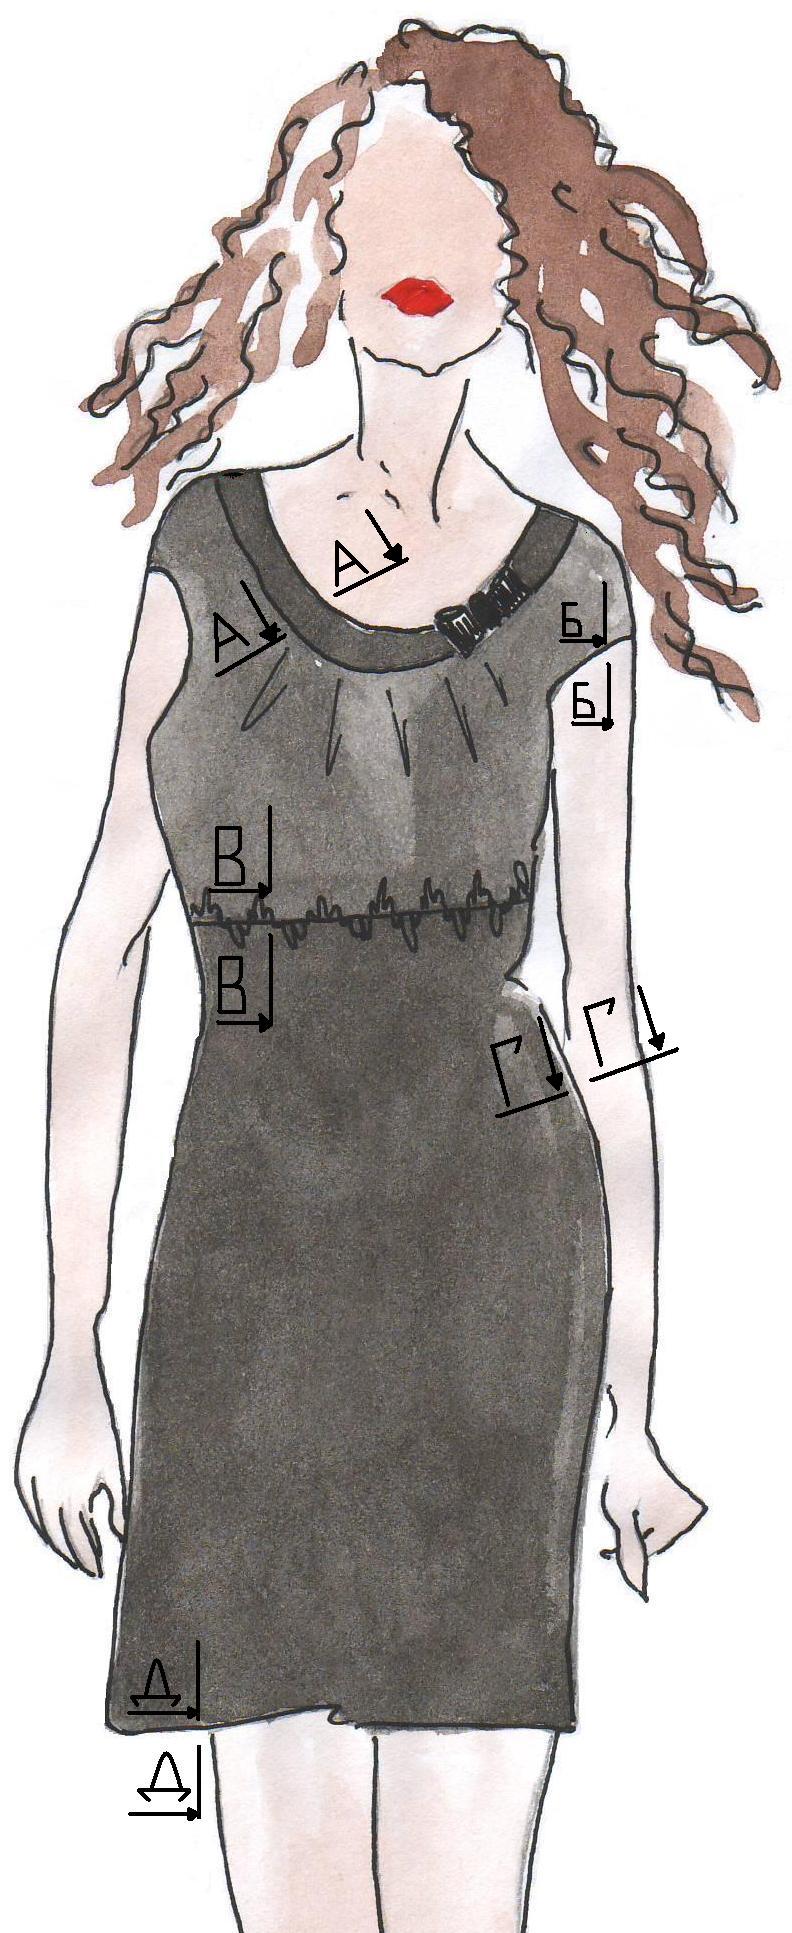
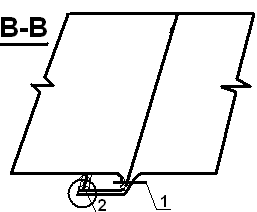
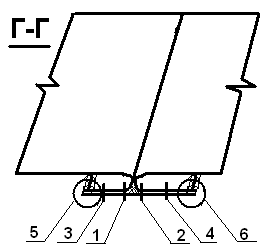
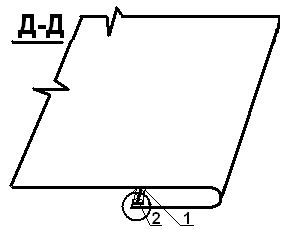
Рисунок 16 – Методы обработки деталей и узлов женского платья
Таблица 30 – Техническая характеристика утюгов| Марка утюга, предприятие изготовитель | Назначение | Масса, кг | Нагревательный элемент | Температура нагревающей поверхности, °С | Расход пара, кг/ч | |
| тип | мощность, кВт | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Стол утюжильный с парогенератором СУ-1ПА, Горьковский машиностроительный завод «Легпроммаш» | Внутрипроцессная влажно-тепловая обработка изделий из натуральных и искусственных волокон | 170,0 | паровой | 5,5 | 110 | 4.8 |
| Электропаровой утюг УПП-3М, Орловский машиностроительный завод | Влажно-тепловая обработка | 3,0 | электропаровой | 1,5 | 100-120 | 3 |
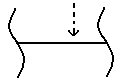
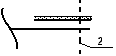
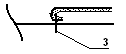
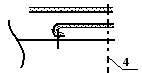
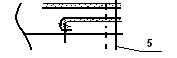
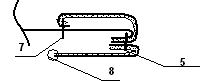
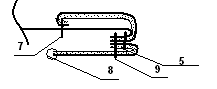
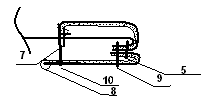
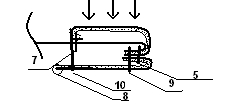
На основании выбранных методов обработки и оборудования, с учетом степени готовности изделия к примерке составляется инструкционно-технологическая карта обработки втачной бейки (табл.31).
1.6.4 Изготовление образца
Дипломным проектом предусмотрено изготовление первичного образца модели женского платья.
Таблица 31 – Инструкционно-технологическая карта обработки втачной бейки
|
№ п/п |
Схема и ТУ выполнения операций, мм |
Вид работ | Затраты времени, мин. | Оборудование, приспособления, инструменты |
| 1 | 2 | 3 | 4 | 5 |
| 1 |
|
Р | 1,06 | Линейка, мел, сантиметровая лента |
| 2 |
|
Р | 2,17 | Игла, наперсток, ножницы |
3 |
|
М | 3,74 | Машина 131 кл, ножницы |
|
4 |
|
Р | 1,76 | Игла, наперсток, ножницы |
| 5 |
|
М | 1,02 |
Игла, наперсток, ножницы Машина 131кл, |
| 6 |
|
М |
0,85 1,71 |
Машина 131кл, ножницы |
| 7 |
|
М |
0,92 |
Машина 131кл, ножницы |
| 8 |
|
М | 1,01 | Машина 131кл, ножницы |
| 9 |
|
М |
1,02 |
Машина 131кл, ножницы |
| 10 |
|
У |
1,87 |
Утюг УПП-3М |
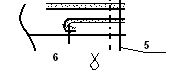
Образец изготавливается с целью отработки конструкции в материале и проверки эстетического соответствия образца модели представленному эскизу.
После выполнения раскройных работ производят подготовку образца к примерке. Перед проведением примерки необходимо проверить качество подготовки образца к примерке, отметить и устранить выявленные технологические дефекты: растянутость срезов пройм и горловины, неточности при сметывании швов и т.д.
После устранения дефектов производят примерку образца на фигуре заказчика или манекене. Выявленные изменения отмечают на правой стороне фигуры.
Для сокращения времени примерки рекомендуется соблюдать следующую последовательность:
- уточняют положения средней линии спинки и полочки;
- уточняют длину и ширину деталей спинки и полочки;
- уточняют баланс изделия, проверяя положение горизонтальных и вертикальных линий в изделии;
- уточняют силуэт изделия, проверяя ширину изделия по линии груди, талии, низа и растворы вытачек;
- проверяют длину изделия, горизонтальность линии низа, положение линии кокетки на полочке;
- обмеляют линии горловины и проймы.
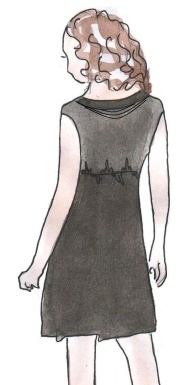
Все зафиксированные при примерке дефекты представлены в табличной форме с указанием характера их проявления, причин возникновения и путей их устранения (табл.32).
Таблица 32 – Характеристика дефектов и измерений, внесенных в конструкцию после проведения примерки
| Наименование дефекта | Зарисовка внешнего вида дефекта | Описание внешних признаков дефекта | Причина возникновения дефекта | Способ исправления дефекта | Устранение дефекта (схема) |
| Излишняя длина средней части спинки платья от линии горловины до линии проймы |
|
Свободные горизонтальные складки в верхней части спинки |
Неправильное определение длины средней части спинки | Уменьшают длину детали на участке горловины и плечевых срезов спинки |
|
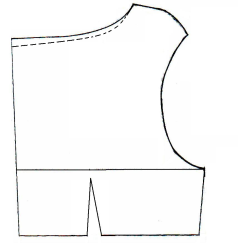
Произведенные при примерке изменения вносят в чертеж конструкции. Изделие изготавливают по прогрессивной технологии в соответствии с рекомендуемыми методами обработки.
В дипломном проекте в соответствии с действующей НТД в табличной форме проводится оценка качества изготовленного образца по 100-бальной шкале, представленная в табличной форме (табл. 38).
Таблица 33 – Оценка показателей качества женского платья
Показатели качества |
Количество баллов | |
| нормативное | фактическое | |
| 1 | 2 | 3 |
| Потребительские | 67,5 | 60,8 |
| Социальные | 10,0 | 9,0 |
| Функциональные | 11,5 | 10,4 |
| Эстетические | 17,5 | 15,8 |
| Эргономические | 15,0 | 13,5 |
| Эксплуатационные | 13,5 | 12,2 |
| технико – экономические | 32,5 | 29,3 |
| стандартизация и унификация | 11,0 | 9,9 |
| технологичность конструкции | 11,5 | 10,4 |
| экономичность конструкции | 10,0 | 9,0 |
| Итого: | 100 | 90,0 |
По результатам анализа данных таблицы 38, изготовленный образец отнесен к первой категории качества.
2.