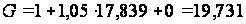Технология пиролиза углеводородного сырья в трубчатых печах
Основные процессы, достигшие в наибольшей степени отработки (в отдельных случаях внедрённые в промышленность), с использованием твёрдого теплоносителя [1]:
- пиролиз в псевдоожиженном слое теплоносителя: мелкоизмельчённого песка (фирма “Lurgi”); порошкообразного кокса, без его циркуляции (фирма “Basf”); циркулирующего кокса (процесс КК); в кипящем слое порошкообразного кокса (ВНИИ НП, два варианта: в общем слое или с предварительным разделением сырья);
- в восходящем потоке теплоносителя - песка (АзНИИ, ВНИИ НП, фирма “Lurgi”);
- в нисходящем потоке теплоносителя - кокса (ИНХС АН СССР);
- в сплошном потоке движущегося гранулированного теплоносителя: коксового (ГрозНИИ, фирма “Hochst” ) и шамотного (ВНИИТ);
- термический регенеративный процесс пиролиза ТРП (фирма “Gulf Oil Chemical”, “Gulf Canada” и “Stone and Webster”).
Судя по тому, что эти методы до настоящего времени не реализованы в промышленных масштабах, ни один из них существенными преимуществами перед пиролизом в трубчатых печах не обладает.
Использование песка в качестве теплоносителя преследует три цели:
-снятие ограничений пиролиза в отношении металла змеевиков и теплового потока;
-возможность использования тяжелого сырья;
-предупреждение закоксовывания.
Преимущества конструкции с движущимся теплоносителем:
-непрерывность процесса, благодаря удалению кокса, отлагающегося на поверхности катализатора;
-высокая эффективность передачи тепла к пиролизируемому сырью;
-возможность интенсификации процесса путем повышения температуры;
-низкое давление в реакторе;
-гибкость в возможности переработки различных видов сырья.
Недостатками процесса являются:
-сложность быстрого разделения газ - твердое тело;
-эрозия труб при высоких скоростях;
-перепад температуры связанной с протеканием эндотермической реакции пиролиза незначителен;
-высокие перепады давлений и неоднородность профилей давлений для газов;
-образование и унос мелких частиц (пыли);
-риск попадания восстановительной среды реактора в окислительную среду печи нагрева песка;
-явление нестабильности в стояке с песком и в клапанах;
-отсутствие промышленного производства дорогих регуляторов расхода песка и прочие технические проблемы.
2. Технология производства
2.1 Обоснование способа и технологии
Проект выполнен на основе действующего производства пиролиза углеводородов нефти объекта 2-3-5/III АО “Уфаоргсинтез”, предназначенного для производства этилена, пропилена, бутилен-бутадиеновой фракции путем пиролиза бензина и углеводородных фракций.
Процесс пиролиза осуществляется в 4-х четырехпоточных печах с реакционным змеевиком из стали Х23Н18 с вертикальными трубами в камере радиации и горизонтальными в камере конвекции. Тепловая мощность печи 14,4 мГкал/час. Печь способна перерабатывать до 15 т/час углеводородного сырья.
Вертикальная трубчатая система имеет следующие преимущества:
возможны простые конструктивные решения при создании практически любого числа сырьевых потоков;
узлы трубных опор размещены вдали от горелок, в зонах низких температур и для их изготовления возможно применение недорогих материалов;
вертикально подвешенные змеевики свободно расширяются и сжимаются с изменением температуры в печи, поэтому в отличие от печей с горизонтальным расположением реакционных труб здесь не наблюдается прогиб труб между опорами;
печью аккумулируется сравнительно небольшое количество тепла, что позволяет легко производить зонное регулирование и устанавливать оптимальный технологический режим при максимальном выходе целевых продуктов
вследствие пониженных температур футеровки и тепловой изоляции уменьшаются тепловые потери, они составляют не более 2% от общего количества тепла, полученного от сжигания топлива
Такие печи отличаются высокими теплотехническими характеристиками, надежным и экономичным материальным оформлением, компактной конструкцией, высокой эффективностью работы [9].
2.2 Экологическое обоснование производства
Главной проблемой нефтехимических процессов является уменьшение газовых выбросов в атмосферу и сброса загрязненных сточных вод в водоемах.
В процессе пиролиза образуются дымовые газы при сжигании топлива в печах. Снижение вредных газовых выбросов осуществляют улавливанием диоксида серы из дымовых газов или обессеривают исходное топливо. В зависимости от качества топлива варьируется содержание сернистых веществ в газовых выбросах. Кроме того, для полноты сжигания топлива используют более совершенные конструкции горелок. В качестве топлива используется метано-водородная фракция, которая не содержит сернистых соединений.
На установке образуются сточные воды при отпарке подсмольной воды. Для сокращения количества загрязненных сточных вод в цеху пиролиза вторично используют получаемый в процессе загрязненный конденсат, предварительно собранный в резервуар и прошедший биологическую очистку.
Инертный газ, используемый для продувки аппаратов можно отводить в резервуары, а после очистки от попутных газов и сжатия его можно использовать повторно.
Содержание соединений серы и азота в сырье пиролиза жестко регламентируются, так как они концентрируются в жидких продуктах, что создает значительные трудности при их переработке.
Легкие и тяжелые смолы, образующиеся при пиролизе, отправляются на дальнейшую химическую переработку.
Токсичные свойства, ПДК исходного сырья и реагентов, продуктов производства, характеристика твердых, жидких и газообразных отходов, а также мероприятия по охране окружающей среды приведены в разделе 7 “Безопасность и экологичность проекта”.
2.3 Технологическая схема производства
В данном разделе излагается описание технологического процесса и технологической схемы отделения пиролиза углеводородов нефти.
Сырье с температурой окружающей среды и давлением 12-16 кг/см2 из отделения 11-19а цеха №11-19 проходит через отстойник (О-1), где отстаивается от воды и механических примесей, подогреватель (Т-1) поступает на печи пиролиза (П-1).
Пиролиз бензина осуществляется в 4-х двухпоточных печах в камере радиации и четырехпоточных печах в камере конвекции градиентного типа с ультразвуковыми горелками и вертикальным змеевиком в радиантной секции.
Механизм процесса пиролиза:
1) Инициирование цепи CH3-CH3 = 2CH3* (2.1)
CH3-CH2-CH3 = CH3* + CH2*-CH3 (2.2)
2) Передача цепи CH3* + CH3-CH3 = CH4 + CH3-CH2* (2.3)
Продолжение цепи CH3-CH2* = H* + CH2=CH2 (2.4)
H* + CH3-CH3 = H2 + CH2*-CH3 (2.5)
CH3* + CH3-CH2-CH3 = CH3-CH*-CH3 + CH4 (2.6)
= CH2*-CH2-CH3 + CH4 (2.7)
H* + CH3-CH2-CH3 = CH3-CH*-CH3 + H2 (2.8)
= CH2*-CH2-CH3 + H2 (2.9)
C2H5* + C3H8 = C2H6 + C3H7* (2.10)
CH3-CH*-CH3 = CH3-CH=CH2 + H* (2.11)
CH3-CH*-CH3 = CH2=CH2 + CH3* (2.12)
4) Обрыв цепи 2CH3* = C2H6 (2.13)
CH3* + C2H5* = C3H8(2.14)
2C2H5* = C4H10 (2.15)
Для уменьшения коксообразования и увеличения выхода олефинов бензин перед подачей его в змеевик разбавляется паром в количестве 50% от веса сырья. Пар давления 12 кг/см2 поступает в цех из заводской сети, дросселируется с помощью клапана до давления 8 кг/см2 и поступает в коллектор, идущий на потоки печей пиролиза.
В этот же коллектор пара поступает пар, вырабатываемый в котлах-утилизаторах (КУ). Расход пара на разбавление бензина при входе в печь регулируется клапанами регуляторами расхода пара на потоки печи.
Количество сырья, подаваемого в печь, регулируется клапанами регуляторами расхода сырья на потоки печи.
В печи (П-1) паро-сырьевая смесь нагревается и разлагается при температуре 810оС с образованием пирогаза, в составе которого содержатся олефины, предельные углеводороды, смолы и кокс.
Обогрев змеевика печи (П-1) производится сжиганием метановодородной фракции (МВФ), предварительно подогретой до температуры 80-120оС и поступающей из отделения газоразделения или из общезаводской сети. МВФ поступает на каждую печь (П-1) двумя потоками (на правую и левую сторону) и через клапана регуляторы температуры выходов, распределяется на ультразвуковых горелках для сжигания.
Удаление дымовых газов из топки печи осуществляется дымососом через котел-утилизатор (КУ), в котором тепло дымовых газов используется для получения пара с давлением 8 кг/см2.
Питательной водой котлов-утилизаторов служит паровой конденсат, принимаемый из заводской сети. Температура дымовых газов до и после котла регистрируется потенциометром и выдерживается на входе до +400оС, на выходе из котла до +300оС. Дымовые газы после котла-утилизатора (КУ) выбрасываются в дымовую трубу.
На печах пиролиза смонтированы закалочно-испарительные аппараты (ЗИА) (Х-1). Закалка пирогаза производится для предотвращения протекания вторичных реакций с образованием из олефинов более тяжелых продуктов и утилизации тепла пирогаза. Пирогаз с температурой 810оС поступает в трубное пространство ЗИА (Х-1), где за счет кипения парового конденсата в межтрубном пространстве, температура снижается до 580-675оС. Дальнейшее снижение температуры до 170-400оС происходит в закалочных устройствах (выполненных в виде простой трубы из жаростойкой стали большего диаметра) в одну или две ступени, путем впрыскивания через форсунки в поток подсмольной воды. Пирогаз после закалки поступает в общий коллектор пирогаза.
В качестве питательной воды для ЗИА используется паровой конденсат, поступающий в рубашку ЗИА (Х-1) при температуре 150оС, где испаряется за счет тепла пирогаза.
Пирогаз после закалочного устройства с температурой 170-400оС поступает в общий коллектор пирогаза. Из общего коллектора пирогаз с температурой 170-300оС и давлением 1,5 кг/см2 поступает в нижнюю часть двух параллельно работающих колонн (К-1). Колонны (К-1) предназначены для выделения тяжелой смолы, промывки пирогаза от кокса и его охлаждения до 105-115оС. Колонны состоят из двух секций. Нижняя секция оборудована 8-ю тарелками решетчатого типа, орошаемых тяжелой смолой, подаваемой насосами (Н-1), через фильтр (Ф-1). Секция предназначена для улавливания кокса и осаждения тяжелой смолы. Верхняя секция колонны состоит из 12 тарелок ситчатого типа и служит для охлаждения пирогаза до температуры 105-115оС легкой смолой, подаваемой насосом (Н-8) из отсека легкой смолы разделителя (Е-3).
После колонн (К-1) пирогаз с температурой 105-115оС, объединяется в общий поток и поступает в воздушные холодильники (ХВ), где охлаждается до температуры 75оС воздухом, нагнетаемым вентилятором (В-1). При охлаждении пирогаза в холодильниках (ХВ) конденсируется водяной пар и углеводороды.
Газожидкостная смесь с температурой 75оС из холодильников (ХВ) поступает в сепаратор (С-1), где происходит отделение легкой смолы и водяного конденсата от пирогаза. Жидкая часть из сепаратора (С-1) самотеком поступает в общий отсек разделителя (Е-2), а пирогаз направляется в межтрубное пространство водяных холодильников (Х-2), где охлаждается до температуры 45оС промышленной водой, подаваемой в трубное пространство.
При охлаждении пирогаза в водяных холодильниках (Х-2) происходит дальнейшая конденсация водяного пара и углеводородов, которые в виде конденсата самотеком стекают в общий отсек разделителя (Е-2).
Разделитель (Е-2) представляет из себя емкость, разделенную на два отсека делительной перегородкой. Больший - общий отсек, а меньший - отсек легкой смолы.
Поступивший из сепаратора (С-1), холодильников (Х-2) конденсат попадает в общий отсек разделителя (Е-2). В результате разницы удельных весов происходит разделение конденсата на смолу и подсмольную воду. Смола перетекает в отсек легкой смолы, куда стекает смола из кармана смолы отстойника (О-2). Легкая смола насосом (Н-8) подается на орошение, а избыток в отделение 11-19а цеха №11-19.
Водяной конденсат, так называемая подсмольная вода, из общего отсека разделителя (Е-2) после закалочного устройства подается на закалку пирогаза, а избыток подсмольной воды откачивается в смолоотстойник.
После холодильников (Х-2) пирогаз поступает в холодильники (Х-3) для дальнейшего охлаждения до температуры 20оС жидким аммиаком, поступающим в межтрубное пространство из цеха №106-605. Жидкий аммиак испаряется, и пары отсасываются в цех №106-605
Газожидкостная смесь из аммиачных холодильников (Х-3) поступает в сепаратор (С-2), где пирогаз отделяется от парового и углеводородного конденсата. Пирогаз из сепаратора (С-2) с давлением до 0,25 кг/см2 и температурой до 20оС направляется в отделение компримирования, а углеводородный и паровой конденсат из сепаратора (С-2) самотеком стекает в разделитель (Е-3).
Разделитель (Е-3) имеет устройство аналогичное разделителю (Е-2). В общем отсеке разделителя (Е-3) происходит разделение на подсмольную воду и пироконденсат (легкую смолу), который перетекает в отсек смолы и далее отводится в отделение 11-19а цеха №11-19 совместно с легкой смолой. Подсмольная вода откачивается в смолоотстойник (О-2), где происходит разделение углеводородного конденсата и воды.
Подсмольная вода из смолоотстойника (О-2) самотеком поступает в общий отсек разделителя (Е-4), где происходит дополнительное разделение подсмольной воды от углеводородного конденсата. В результате разницы удельных весов углеводородный конденсат накапливается в отсеке смолы разделителя (Е-4), откуда периодически насосом (Н-6) откачивается в смолоотстойник (Е-2), а подсмольная вода из общего отсека разделителя (Е-4) подается в колонну (К-2) для отпарки от углеводородов, после чего сбрасывается в химзагрязненную канализацию (ХЗК).
Реакция термического разложения углеводородного сырья на олефины происходит с образованием кокса, осаждающегося на внутренних поверхностях змеевика. Периодически, для удаления кокса, пиролизные печи (П-1) и ЗИА (Х-1) останавливают на выжиг.
Останов печи (П-1) на выжиг производится:
- по окончании времени пробега печи между ремонтами согласно классификатору;
- при резком или постепенном повышении давления паро-сырьевой смеси на входе в печь (П-1) на 2 кг/см2 и более от первоначального, если данное повышение не связано с увеличением нагрузки;
- при наличии отдулин, белых пятен на трубах внутри печи и темных пятен снаружи, свидетельствующих об отложении кокса;
- при любом останове печи, если к моменту останова пробег ее составил более 400 часов;
- при росте температуры пирогаза после ЗИА (Х-1) выше 675оС;
Во избежание прогара в случае интенсивного горения кокса в трубы подается пар давления 8кг/см2. Воздух для выжига подается из цеха 106-605. При выжиге кокса температура газов после ЗИА (Х-1) выдерживается не ниже 650оС.
Выброс газов выжига осуществляется в боров печи. Выжиг змеевика от кокса считается законченным при содержании СО2 в газах выжига не более 1% об.
Паровой конденсат, полученный в отделении пиролиза, смешивается с паровым конденсатом из заводской сети, отделения газоразделения и используется на цеховые нужды.
3. Исходные данные для проектирования
Исходные данные
Суммарная производительность по олефинам
(этилен + пропилен), т/час 7,882
Сырье бутан технический
Состав сырья, % об.
пропан 15,8
бутан 81,3
пентан 2,9
Разбавление водяным паром, % масс. от сырья 50
Состав технического этилена, % масс.
этилен н.м. 99,9
Состав технического пропилена, % масс.
пропилен н.м. 99,5
Таблица 3.1 - Состав пирогаза (производственные данные)
| Компонент | % масс. | % мольн. |
| С2Н6 | 10,23 | 8,76 |
| С2Н4 | 30,52 | 27,99 |
| СН4 | 20,02 | 32,13 |
| С3Н8 | 3,39 | 1,98 |
| С3Н6 | 15,84 | 9,69 |
| С4Н10 | 7,61 | 3,37 |
| С4Н6 | 5,91 | 2,81 |
| С5Н12 | 7Ч10-5 | 2Ч10-5 |
| С2Н2 | 0,13 | 0,13 |
| Н2 | 0,71 | 9,12 |
| полимеры | 3,76 | – |
| кокс | 1,88 | 4,02 |
| Итого | 100 | 100 |
Производительность
по этилену:
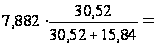 5,1892
т/ч
Производительность
по пропилену:
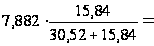 2,6928
т/ч
4. Технологический расчет
4.1 Материальный баланс
4.1.1 Материальный баланс реактора
Таблица 4.1 - Материальный баланс реактора
| Компонент | Молекуляр-ный вес, кг/кмоль | % масс. | Массовый расход, кг/ч | % мольн. | Мольный расход, кмоль/ч |
| Приход | |||||
|
1. Сырье, в т.ч.: пропан бутан пентан |
55,3 44,0 58,0 72,0 |
100 12,57 85,30 2,31 |
17000 2119,9 14494,2 385,9 |
100 15,8 81,3 2,9 |
303,00 47,8 249,96 5,36 |
| 2. Водяной пар | 18 | 100 | 8500 | 100 | 472,22 |
| Итого | 25500 | 775,32 | |||
| Расход | |||||
|
1. Пирогаз, в т. ч. |
100 | 25500 | 100 | 1078,44 | |
| этан | 30 | 6,82 | 1739,1 | 5,11 | 57,97 |
| этилен | 28 | 20,35 | 5189,25 | 16,34 | 185,33 |
| метан | 16 | 13,35 | 3404,25 | 18,75 | 212,77 |
| пропан | 44 | 2,26 | 576,3 | 1,15 | 13,1 |
| пропилен | 42 | 10,56 | 2692,8 | 5,65 | 64,11 |
| бутан | 58 | 5,07 | 1292,85 | 1,97 | 22,29 |
| бутадиен | 54 | 3,94 | 1004,7 | 1,64 | 18,6 |
| пентан | 72 | 4Ч10-5 | 0,0102 | 1,4Ч10-5 | 1,4·10-4 |
| ацетилен | 26 | 0,09 | 22,95 | 0,08 | 0,88 |
| водород | 2 | 0,47 | 119,85 | 5,32 | 4,61 |
| полимеры | — | 2,51 | 640,05 | – | – |
| кокс | 12 | 1,25 | 318,75 | 2,35 | 26,56 |
| водяной пар | 18 | 33,33 | 8500 | 41,64 | 472,22 |
| Итого | 100 | 25500 | 100 | 1078,44 | |
Степень конверсии пропана:
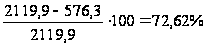 .
Степень конверсии бутана:
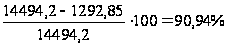 .
Степень конверсии пентана:
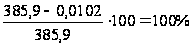 .

Степень конверсии сырья:
0,1257Ч0,7262 + 0,8530Ч0,9094 + 0,0227Ч1,00 = 88,76%.
Селективность по этилену:
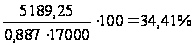 .
Селективность по пропилену:
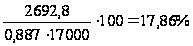 .
Материальный баланс от аппарата к аппарату
Составы выходящих потоков для составления баланса взяты из регламента производства.
Таблица 4.2 - Материальный баланс от аппарата к аппарату
| Аппарат | Приход | Расход | ||||
| Компонент | % масс. | кг/ч | Компонент | % масс. | кг/ч | |
| Печь (П-1) |
1.Сырье 2.Водяной пар Итого |
100 100 |
17000 8500 25500 |
Пирогаз | 100 | 25500 |
|
Абсорбционная колонна (К-1) |
Пирогаз | 100 | 25500 |
1.Пирогаз 2.ТСП 3.Кокс Итого |
91,1 7,65 1,25 100 |
23230,5 1950,75 318,75 25500 |
| Сепаратор (С-1) | Пирогаз | 100 | 23230,5 |
1.Пирогаз 2.ЛСП + подсмольная вода Итого |
79,5 20,5 100 |
18468,25 4762,25 23230,5 |
| Разделитель (Е-2) | ЛСП + подсмольная вода | 100 | 4762,25 |
1.ЛСП 2.Подсмольная вода Итого |
34,1 65,9 100 |
1623,93 3138,32 4762,25 |
| Сепаратор (С-2) | Пирогаз | 100 | 18468,25 |
1.Пирогаз 2.ЛСП + подсмольная вода Итого |
72,8 27,2 100 |
13444,89 5023,36 18468,25 |
| Разделитель (Е-3) | ЛСП + подсмольная вода | 100 | 5023,36 |
1.ЛСП 2.Подсмольная вода Итого |
57,7 42,3 |
2898,48 2124,88 5023,36 |
Материальный баланс отделения пиролиза
Материальный баланс отделения пиролиза представлен в таблице 4.3.
Таблица 4.3 - Материальный баланс отделения пиролиза
| Приход | Расход | ||||
| Компонент | % масс. | кг/ч | Компонент | % масс. | кг/ч |
| 1. Сырье |
50 |
17000 | 1. Пирогаз | 52,7 | 13444,89 |
| 2. Водяной пар | 50 | 8500 | 2. ЛСП | 17,7 | 4522,41 |
| 3. ТСП | 7,7 | 1950,75 | |||
| 4. Кокс | 1,3 | 318,75 | |||
| 5. Подсмольная вода | 20,6 | 5263,80 |
|||
| Итого | 100 | 25500 | Итого | 100 | 25500 |
4.1.4 Материальный баланс в расчете на одну печь
Производительность одной печи по олефинам, кг/ч:
G1 = G/n, где n – количество печей
G1=7882,50/2=3941,025;
по этилену, кг/ч: 3941,025Ч0,6568 = 2588,46
по пропилену, кг/ч: 3941,025Ч0,3432 = 1352,56, где
0,6568 – массовая доля чистого этилена в целевом потоке;
0,3432 – массовая доля чистого пропилена в целевом потоке
Производительность по сырью, кг/ч:
F
= G1Ч ,
где 0,3052 – массовая доля этилена в пирогазе
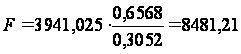 ,
принимаем
F=8500 кг/ч
Материальный баланс одной печи представлен в таблице 4.4.
Таблица 4.4 - Материальный баланс одной печи
| Компонент | Молекулярный вес, кг/кмоль | % масс. | Массовый расход, кг/ч | % мольн. | Мольный расход, кг/кмоль |
| Приход | |||||
|
1. Сырье, в т.ч.: пропан бутан пентан |
57,3 44,0 58,0 72,0 |
100 23,04 45,55 31,41 |
8500 1958,4 3871,75 2669,85 |
100 15,8 81,3 2,9 |
151,55 23,9 124,98 2,68 |
| 2. Водяной пар | 18 | 100 | 4250 | 100 | 236,11 |
| Итого | 12750 | 387,66 | |||
| Расход | |||||
|
1. Пирогаз, в т. ч. |
100 | 12750 | 100 | 539,22 | |
| этан | 30 | 6,82 | 869,55 | 5,11 | 28,985 |
| этилен | 28 | 20,35 | 2594,625 | 16,34 | 92,665 |
| метан | 16 | 13,35 | 1702,125 | 18,75 | 106,385 |
| пропан | 44 | 2,26 | 288,15 | 1,15 | 7,55 |
| пропилен | 42 | 10,56 | 1346,4 | 5,65 | 32,055 |
| бутан | 58 | 5,07 | 646,425 | 1,97 | 11,145 |
| бутадиен | 54 | 3,94 | 502,35 | 1,64 | 9,3 |
| пентан | 72 | 4Ч10-5 | 5,1Ч10-3 | 1,4Ч10-5 | 0,7·10-4 |
| ацетилен | 26 | 0,09 | 11,475 | 0,08 | 0,44 |
| водород | 2 | 0,47 | 59,925 | 5,32 | 23,05 |
| полимеры | — | 2,51 | 320,025 | – | - |
| кокс | 12 | 1,25 | 159,375 | 2,35 | 13,28 |
| водяной пар | 18 | 33,33 | 42,50 | 41,64 | 236,11 |
| Итого | 100 | 12750 | 100 | 539,22 | |
4.2 Тепловой баланс печи
4.2.1 Узел смешения. Определение температуры сырья на входе в печь
Тепловой баланс узла смешения:
Qподв = Qс,
где Qподв – подводимое тепло, кДж/ч;
Qс – тепло паросырьевой смеси на входе в печь, КДж/ч
NctcеCpici + Gппiпп + Gнпi нп = Nct1еCpici + Gпiпп,
где Nc – молекулярнйй расход сырья, кг/кмоль;
tc – температура сырья, tс = 35оС;
Cpi – мольные теплоемкости компонентов сырья, кДж/кмоль;
ci – объемные доли компонентов сырья;
Gпп – массовый расход перегретого пара, кг/ч;
tпп - температура перегретого пара, tпп = 850 оС;
iпп – энтальпия перегретого пара, кДж/кг;
Gнп – массовый расход насыщенного пара, кг/ч;
Рнп – давление насыщенного пара, Рнп = 8ат;
i нп – энтальпия насыщенного пара, i нп = 2776кДж/кг [10,табл.LVII];
t1 – температура смеси сырья и водяного пара на входе в печь, оС;
Gп - массовый расход водяного пара, кг/ч.
Принимаем, что разбавление водяным паром ведется при соотношении перегретого пара к насыщенному Gпп : Gнп = 3:1, тогда
Gнп = Gп
/ 4 =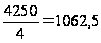 кг/ч.
Gпп = 3ЧGп
/ 4 =
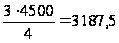 кг/ч.
Мольная теплоемкость
компонента
смеси рассчитывается
в зависимости
от температуры
по формуле: Срi
= аi + biT
+ ciT2,
где аi,
bi, ci
– коэффициенты
для данного
вещества,
кДж/кмольЧК,
Т – температура,
К.
Мольная теплоемкость смеси рассчитывается по правилу аддитивности:
Срс = еСрiсi.
Коэффициенты и расчет теплоемкости для компонентов сырья приведены в таблице 4.5. энтальпия перегретого пара приведена в таблице 4.6.
Таблица 4.5 -Коэффициенты компонентов сырья и результаты расчета теплоемкости
| Компонент | С3Н8 | С4Н10 | С5Н12 |
| а, Дж/мольЧК | -4,80 | 0,469 | 1,44 |
| bЧ103, Дж/мольЧК | 307,30 | 385,38 | 476,50 |
| сЧ106, Дж/мольЧК | -160,16 | -198,88 | -250,4 |
| сi | 0,158 | 0,813 | 0,029 |
| t=35oC | |||
| Cpi, Дж/мольЧК | 74,655 | 100,299 | 124,448 |
| Cpc, Дж/мольЧК | 96,948 | ||
| t=250oC | |||
| Cpi, Дж/мольЧК | 112,109 | 147,623 | 182,158 |
| Cpc, Дж/мольЧК | 143,013 | ||
| t=560oC | |||
| Cpi, Дж/мольЧК | 140,048 | 183,490 | 224,615 |
| Cpc, Дж/мольЧК | 177,819 | ||
Таблица 4.6 - Энтальпия перегретого пара iпп (P=5ат) [11, с.49-55]
| t, oC | 250 | 560 | 810 | 850 |
| iпп, ккал/кг | 704,1 | 864,1 | 998,3 | 1021,3 |
Температура паросырьевой смеси t1 определяется итерационным методом. Допустим t1 = 250оС, тогда:
Qподв=151,55Ч35Ч96,948+3187,5Ч1021,3Ч4,186+1062,5Ч2776 = 17090814,67 кДж/ч
Qотв = 151,55Ч250Ч143,013 + 4250Ч704,1Ч4,186 = 17944696,09 кДж/ч
Qподв = Qотв
17,090Ч106 = 17,944Ч106
Погрешность
D =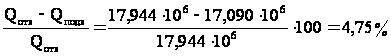 .
Погрешность расчета невелика, поэтому принимаем t1 = 250оС.
Определение полезной тепловой нагрузки печи
Тепловой баланс печи:
Qс + Qпол = Qр + Qпир,
где Qпол – полезная тепловая нагрузка печи, кДж/ч;
Qр – расход тепла на реакцию пиролиза, кДж/ч;
Qпир – тепло пирогаза, кДж/ч.
Расход тепла на реакцию пиролиза
Qр = Nпире(DHof,ici)прод – Nсе(DHof,ici)исх,
где Nпир – мольный расход пирогаза (без водяного пара), кмоль/ч:
Nпир = Nпир+вп – Nвп = 539,22 – 236,11 = 303,11.
DHof,i – теплоты образования компонентов сырья (пирогаза) при температуре реакции Тр = 1103К, кДж/кмоль, приведены в таблице 4.7.
Таблица 4.7 - Теплоты образования компонентов сырья и пирогаза при 1103 К [12, табл.3.8]
| Компонент | Теплота образования DHof,i, кДж/кмоль |
Сырье сi |
Пирогаз сi (табл.2) |
| Н2 | — | — | 0,0912 |
| СН4 | -90280 | — | 0,3213 |
| С2Н2 | +223000 | — | 0,0013 |
| С2Н4 | +38080 | — | 0,2799 |
| С2Н6 | -106500 | — | 0,0876 |
| С3Н6 | -428 | — | 0,0969 |
| С3Н8 | -130000 | 0,158 | 0,0198 |
| С4Н6 | +86900 | — | 0,0281 |
| С4Н10 | -156600 | 0,843 | 0,0337 |
| С5Н12 | -181300 | 0,029 | 2Ч10-5 |
| еDHof,ici | -153113,5 | -32842,5 |
Qр = 303,11 (-32842,5) – 151,55(-153113,5) = 13,249Ч106 кДж/ч.
Тепло пирогаза:
Qпир = NпирtреСрici + Gпiпп,
где tр – температура реакции, tр = 830оС;
iпп – энтальпия перегретого пара при tр (табл.4.6).
Таблица 4.8 - Коэффициенты для расчета мольных теплоемкостей компонентов пирогаза при Тр = 1103К
| Компонент | а, Дж/мольЧК | bЧ103, Дж/мольЧК | сЧ106, Дж/мольЧК | Мольная теплоемкость Срi, Дж/мольЧК |
Объемная доля сi |
| Н2 | 27,28 | 3,26 | 0,502 | 31,399 | 0,0912 |
| СН4 | 17,45 | 60,46 | -1,117 | 81,618 | 0,3213 |
| С2Н2 | 23,46 | 85,77 | -58,34 | 47,923 | 0,0013 |
| С2Н4 | 4,196 | 154,59 | -81,09 | 76,507 | 0,2799 |
| С2Н6 | 4,494 | 182,26 | -74,86 | 114,079 | 0,0876 |
| С3Н6 | 3,305 | 235,86 | -117,6 | 120,810 | 0,0969 |
| С3Н8 | -4,80 | 307,3 | -160,16 | 140,156 | 0,0198 |
| С4Н6 | -2,96 | 340,08 | -223,7 | 102,971 | 0,0281 |
| С4Н10 | 0,469 | 385,38 | -198,88 | 184,571 | 0,0337 |
| С5Н12 | 1,44 | 476,50 | -250,40 | 223,798 | 2Ч10-5 |
| еСрici | 84,157 |
Qпир = 303,4Ч830Ч84,157 + 4250Ч998,3Ч4,186 = 38,952Ч106 кДж/ч.
Полезная тепловая нагрузка печи
Из теплового баланса:
Qпол = Qпир + Qр – Qс
Qпол = 38,952Ч106 + 13,249Ч106 – 17,944Ч106 = 34,257Ч106 кДж/ч.
4.2.3 Определение затрат тепла в радиационной и конвекционной камерах
Qпол = Qрад + Qконв,
где Qрад – затраты тепла в радиационной камере, кДж/ч;
Qконв - затраты тепла в конвекционной камере, кДж/ч.
Qконв = NctкеCpici + Gпiпп – Qс,
где tк – температура паросырьевой смеси на выходе из конвекционной камеры, tк = 560 оС;
iпп – энтальпия перегретого пара при tк (табл.6);
еCpici – мольная теплоемкость паросырьевой смеси при tк (табл.11).
Qконв =151,55Ч560Ч177,819 + 4250Ч864,1Ч4,168 – 17,944Ч106 = 12,520Ч106 кДж/ч.
Qрад = Qпол – Qконв = 34,257Ч106 – 12,520Ч106 = 21,737Ч106 кДж/ч.
4.2.4 Расчет процесса горения топлива
Определение состава топлива [13, с.25]
Топливом служит метано – водородная фракция (МВФ). Состав МВФ приведен в таблице 4.9.
Таблица 4.9 - Состав МВФ
| Компонент | % масс. в пирогазе (табл.4.1) | % масс. в МВФ |
| Водород | 0,71 | 96,58 |
| Метан | 20,02 | 3,42 |
| Итого | 20,73 | 100 |
Определим элементарный состав топлива в массовых процентах.
Содержание углерода:
С =е
где gi
– массовый
процент компонента
топлива;
12 – молекулярный вес углерода;
ni – число атомов углерода в компоненте топлива;
Mi – молекулярный вес компонента топлива.
ССН4 =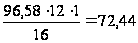 %
Содержание водорода:
Н =е
где gi
– массовый
процент компонента
топлива;
1 – молекулярный вес водорода;
ni – число атомов водорода в компоненте топлива;
Mi – молекулярный вес компонента топлива
Н = НСН4 + НН2
=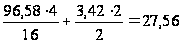 %.
Определение низшей теплотворной способности топлива
Низшая теплотворная способность топлива определяется по уравнению Менделеева:
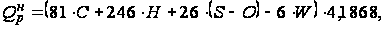
где S, O, W – соответственно содержание в топливе серы, кислорода, влаги, % масс.;
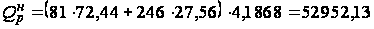 кДж/кг.
Определение количества воздуха, необходимого для сгорания топлива
Теоретическое количество воздуха, необходимого для сгорания 1 кг топлива:
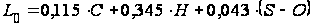 ;
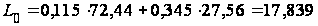 кг/кг.
Фактический расход воздуха:
 ,
где a – коэффициент избытка воздуха;
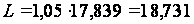 кг/кг.
Объемный расход воздуха, необходимого для сгорания 1 кг топлива:
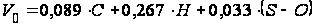 ;
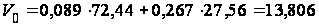 м3/кг.
Количество продуктов сгорания, образующихся при сжигании 1 кг топлива:
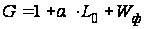 ,
где Wф – расход форсуночного пара;