Современные методы литья. Полимерная индустрия
Таблица 2: Сравнение тонкостенного литья с традиционным литьем под давлением
| Ключевой фактор | Обычные отливки | Тонкостенные отливки | Тонкостенные отливки |
| Толщина стенок | 2,0-3,0 мм | 1,0-2,0 мм | менее 1,2 мм |
| Обработка на станках | Стандартная | Высококачественная | Специализированная высококачественная |
| Давления | 620-970 бар | 1100-1380 бар | 1380-2410 бар |
| Гидравлическая система | Стандартная | Стандартная | Аккумуляторы на устройствах впрыска и смыкания, сервоклапан |
| Система управления | Стандартная | Замкнутый контур, управление с помощью компьютера - скорость впрыска, выдержка под давлением, скорость снятия давления, частота вращения шнека, противодавление, все температуры | Компьютер управляет со следующим разрешением: скорость - 1 мм/с; давление - 1 бар; положение - 0,1 мм; время - 0,01 с; частота вращения - 1 об/мин; усилие смыкания - 0,1 т; температура - 1 0С |
| Конструкция шнека | Компрессионное соотношение: от 2,0: 1 до 2,5: 1; L/D: от 20: 1 до 24: 1; глубина нарезки 5/10/5; азотирование не предполагается | Компрессионное соотношение: от 2,0: 1 до 2,5: 1; L/D: от 20: 1 до 24: 1; глубина нарезки 5/10/5; азотирование обычно не используется | Компрессионное соотношение: от 2,0: 1 до 2,5: 1; L/D: от 20: 1 до 24: 1; глубина нарезки 5/10/5; азотирование обычно не используется |
| Время заполнения | более 2 с | 1-2 с | 0,1-1 с |
| Длительность цикла | 40-60 с | 20-40 с | 6-20 с |
| Сушка | Точка росы от - 29 до - 40 0С; подбор бункеров сушки для нужной производительности | Точка росы от - 29 до - 40 0С; подбор бункеров сушки для нужной производительности | Точка росы от - 29 до - 40 0С; подбор бункеров сушки для нужной производительности |
| Оборудование | Стандартное | Улучшенная вентиляция, более тяжелая конструкция, больше толкателей, лучше полировка | Интенсивная вентиляция, очень мощные литьевые формы, фиксаторы в литьевой форме, точная подготовка поверхности, специальная система извлечения изделий, стоимость литьевой формы на 30-40% выше стандартной |
Преимущества
Тонкостенное литье позволяет снижать вес изделия, экономить материал и существенно сокращать время охлаждения отливки. В частности, в процессах традиционного литья под давлением время цикла обычно составляют от 30 до 60 с, а в тонкостенном литье оно сокращается до 6-20 с. Это приводит к значительному снижению производственных затрат.
Недостатки
Тонкостенное литье - более сложный процесс с технической точки зрения, чем традиционное литье под давлением, из-за трудностей в распространении потока, избыточных требований к параметрам процесса переработки. Оно также требует прочного, дорогого оборудования и, возможно, модифицированных или специальных машин для литья, обеспечивающих высокую скорость и высокое давление впрыска. Наконец, высокий уровень скорости сдвига, который является следствием высокой скорости впрыска, вызывает деструкцию расплава, индуцированную сдвиговыми напряжениями, что наблюдалось по уменьшению напряжения разрушения при проведении испытаний на разрыв.
Материалы
Для тонкостенного литья может применяться большинство термопластичных материалов, однако наиболее часто применяются ПК, АБС, смеси ПК/АБС и ПА 6. Возможно, это связано с тем, что при уменьшении толщины стенок возникает необходимость в материалах с лучшими физическими характеристиками, чтобы добиваться определенной прочности изделий.
Типичные направления применения
Тонкостенное литье наиболее популярно в отраслях производства портативных телекоммуникационных устройств и компьютерного оборудования. Причем изделия должны иметь настолько тонкие стенки, насколько это возможно, чтобы сохранить механическую прочность, как у изделий, отлитых по стандартной технологии. К типичным изделиям, полученным тонкостенным литьем, относятся: мобильные телефоны, пейджеры, корпуса ноутбуков, передние панели автомобильных аудиоколонок, микрозажимы для хирургии, электронные разъемы, а также оптические носители информации.
4. Особенности литья крупногабаритных корпусных деталей с тонкостенными решетками
Литье крупногабаритных деталей, содержащих тонкостенные решетки, имеет ряд особенностей, которые необходимо учитывать при проектировании детали и пресс-формы, а также при выборе технологического режима изготовления. Примером таких деталей являются корпуса телевизоров с решеткой динамика. Один из наиболее распространенных дефектов при литье деталей этого типа - недолив на решетке.
Моделирование процесса литья деталей высокой сложности может быть проведено с достаточной точностью методами современного конечноэлементного анализа. В данной работе анализ выполнялся с помощью программного продукта MPI/Flow фирмы Moldflow. Для анализа использовалась упрощенная модель реального корпуса телевизора под кинескоп 20” с толщиной основных стенок 3 - 3.5 мм. Модель содержала тонкостенную решетку динамика в нижней части корпуса, вентиляционную решетку и другие типовые конструктивные элементы. Объем модели составлял 628 см3. В отличие от реальной детали в модель не были включены ребра, бобышки, различные отверстия. Материал детали: ударопрочный полистирол HI 425 TVG фирмы Kumho Chemicals, ПТР = 9.5 г/10 мин (200 оС, 5 кг), температура потери текучести расплава Tno-flow = 136 оС.
Рассматривались различные варианты мест впуска для холодноканальной литниковой системы с туннельными литниками. Выбор мест впуска осуществлялся так, чтобы обеспечивался примерный баланс потоков в отливке. Скорость впрыска оптимизировалась по методике фирмы Moldflow. Анализ выполнялся при скорости впрыска 314 см3/с. Применение более высоких скоростей впрыска для данной детали нежелательно, так как это приводит к высоким скоростям сдвига на впускном литнике, что может вызывать деструкцию материала (предполагалось, что диаметр впускного литника не превышает 2 мм).
Решетка динамика может содержать сотни и даже тысячи отверстий, поэтому пригодная для анализа конечноэлементная модель (сетка) трудна в построении и содержит большое число элементов, что значительно замедляет расчеты. Однако даже самая плотная сетка не дает возможности точно смоделировать течение расплава в подобных конструкциях. Современные программные продукты для анализа течения, базирующиеся на модели Хеле-Шоу, позволяют использовать два типа элементов: треугольные или четырехугольные элементы типа "оболочка" (двумерное течение) и лучевые элементы (одномерное течение). Течение в треугольных элементах моделируется как неизотермическое течение сжимаемой жидкости в плоской бесконечной щели заданной толщины и не соответствует условиям охлаждения расплава при заполнении решетки, в частности дает существенно заниженные потери давления. Одномерные элементы, обычно используемые для моделирования литниковых каналов, дают лучшее соответствие характеру течения, но могут применяться только в случае простых решеток с прямоугольными отверстиями. Появившиеся в последние годы программные продукты для анализа тетраэдрических сеток (трехмерное течение), базирующиеся на уравнениях Новье-Стокса, практически не применяются для деталей высокой сложности главным образом из-за ограниченной мощности используемых компьютерных систем.
Тем не менее, моделирование течения расплава в решетке произвольной формы может быть выполнено с достаточно высокой точностью при замене фактической толщины стенки решетки эквивалентной толщиной. При таком подходе можно заменить модель решетки сплошной сеткой (без отверстий), толщина которой рассчитывается так, чтобы обеспечивались те же потери давления расплава, что и при заполнении реальной решетки. Эквивалентная толщина (Нэкв) определятся через коэффициент формы (Кф) следующим образом: Нэкв = Нэфф/Кф, где Нэфф =V/Sпроекц, Кф =Sпов/2 Sпроекц, V - объем решетки, Sпроекц - площадь проекции решетки, Sпов - площадь поверхности решетки. Эквивалентная толщина решетки оказывается намного меньше ее фактической толщины. Например, для решетки с фактической толщиной 1.5 мм, имеющей круглые отверстия диаметром 0.5 мм и расстояния между отверстиями 1 мм, эквивалентная толщина равна 0.95 мм. В данной работе использовалась решетка с эквивалентной толщиной 0.9 мм, что соответствует фактической толщине 1.35 мм.
Расчеты показали, что для всех рассмотренных вариантов мест впуска тонкостенная решетка динамика заполняется в последнюю очередь. Это связано с хорошо известным явлением замедленного течения расплава в тонкостенных областях (hesitation effect) при разветвлении литьевого канала на толстый и тонкий. Подобный эффект наблюдается и на других участках корпусных деталей, имеющих малую толщину (ребрах, бобышках и т.д.), но именно на решетке динамика он часто приводит к недоливу. Причиной этого являются: малое значение эквивалентной толщины решетки, большая протяженность тонкостенной области, близость решетки к месту впуска.
Степень проявления эффекта замедленного течения повышается с уменьшением расстояния от решетки динамика до места впуска, уменьшением эквивалентной толщины решетки, снижением текучести расплава, увеличением толщин основных стенок детали после разветвления потока.
Заполняемость детали может быть улучшена при повышении температур расплава и формы. Однако на практике невысокая термостабильность материала и использование литьевых машин с большим объемом впрыска не позволяют применять высокие температуры расплава. Применение высоких температур формы приводит к появлению следов от толкателей в областях с затрудненным отводом тепла: в углах, вблизи высоких ребер, бобышек и т.д. Таким образом, необходимо обеспечить заполняемость изделия при температурах расплава и формы, соответствующих средним значениям диапазона переработки материала.
Расчеты показали, что наилучшие результаты по заполняемости детали получаются при двух местах впуска, максимально удаленных от решетки динамика. Это единственный из рассмотренных вариантов, при котором решетка динамика полностью заполняется при средних температурах расплава (Тр = 230 oC) и формы (Tф = 60 oC). Для ударопрочного полистирола и других полистирольных пластиков, являющихся аморфными материалами, особенности растекания расплава, такие как направление течения, радиальное растекание и др., не оказывают большого влияния на качество детали. Оказалось, что недолив на решетке связан не с большими потерями давления при заполнении детали, а с быстрым остыванием фронта расплава при течении в тонкостенной области.
Потери давления при заполнении детали составляют 34 МПа, что намного меньше допустимых потерь давления для обычной литьевой машины. Для снижения себестоимости детали толщина основных стенок может быть уменьшена без ухудшения качества отливки.
Большое влияние на заполняемость детали имеют условия переключения на выдержку под давлением. Обычно переключение с режима впрыска (режим управления скоростью впрыска) на выдержку под давлением (режим управления давлением) происходит не позже 98-99% заполнения, оставшаяся часть детали заполняется при убывающей скорости впрыска. Но заполнение основной части решетки динамика происходит после 99% заполнения детали, т.е. при снижении скорости впрыска, что еще больше усугубляет проблему. Для получения качественной отливки необходимо точно подобрать момент переключения на выдержку как можно ближе к окончанию заполнения, задать достаточно высокое давление в начальный момент выдержки под давлением (оно должно быть выше давления в момент окончания впрыска). Желательно использовать переключение по положению шнека. Такой технологический процесс накладывает особые требования к литьевой машине, пресс-форме и полимеру. Машина должна обеспечивать высокую точность и надежность регулировки, достаточное усилие замыкания. Необходимо предусмотреть хорошую вентиляцию пресс-формы. Важную роль играет также стабильность реологических показателей материала детали.
5. Микролитье пластмасс
Микролитье (литье под давлением микроизделий, Micro-Injection molding) дает возможность изготавливать изделия, чьи эксплуатационные размеры, функциональные особенности и требования связаны с размерами порядка нескольких миллиметров или даже микронов. Из-за миниатюрных параметров отливок требуется использование специальных литьевых машин и дополнительного оборудования, чтобы выполнять такие задачи, как регулирование объема дозы, вакуумирование формующей полости, впрыск, извлечение, проверка, разделение, перемещение, ориентация и упаковка готовых изделий. Необходимо применять специальную технологию при работе с оформляющими деталями литьевой формы.
Описание технологического процесса
Необходимость производства изделий миниатюрных размеров и выпуска оборудования, которое было бы в состоянии производить их с нужной точностью, возникла в середине 1980-х гг., и с тех пор спрос на такие изделия постоянно растет. Среди множества способов получения микроизделий процессы литья под давлением имеют преимущества из-за уже большой практики их применения, а также высокого уровня автоматизации и короткого времени цикла.
Классификация процессов микролитья
Поскольку нет ясности, каким образом дать определение микролитью, предпримем попытку классификации на основе изделий, получаемых по этой технологии:
миниатюрные отливки, которые весят несколько миллиграммов и могут иметь размеры в несколько микронов (например, микрошестерни, микрокнопки);
изделия обычного размера, но имеющие микроструктурные участки или функциональные особенности (например, компакт-диски, оптические линзы с микроструктурой на поверхности и матрицы для изготовления миниатюрных шестеренок для точной механики);
прецизионные микроизделия, которые могут иметь любые размеры, но допустимые отклонения для них составляют микроны (например, разъемы для оптоволоконной технологии).
Требования к оборудованию
Рассматриваемая технология литья требует особого отношения к оборудованию, технологическому процессу, изготовлению литьевых форм и т.д. С помощью современных литьевых машин можно добиваться впечатляющих результатов, но здесь они должны быть адаптированы под соответствие специальным требованиям при литье миниатюрных деталей:
небольшие узлы пластикации, шнеки диаметром от 12 до 18 мм и укороченной длины с соотношением L/D около 15, чтобы избежать деструкции из-за продолжительного времени задержки;
прецизионное управление объемом дозы впрыска и желаемой скоростью впрыска;
многократный контроль процесса, например, переключения от стадии заполнения к стадии уплотнения по положению шнека или давлению в полости (второе предпочтительнее);
возможность повышения температуры стенок литьевой формы до такого уровня (иногда температура должна быть несколько выше температуры расплава полимера), чтобы избежать преждевременного затвердевания расплава в сверхтонких местах изделия;
вакуумирование литьевой формы, если толщина стенок изделия становится меньше 5 мкм (порядок сечения вентиляционного канала);
использование последовательных запирающихся сопел ГКС, чтобы избежать просачивания материала через сопло из-за высокой температуры расплава;
точное совмещение деталей формы и плавные скорости смыкания и размыкания литьевой формы, чтобы избежать деформации тонких мест изделий;
применение специальной технологии извлечения литых изделий для проверки и упаковки;
установка кожухов или размещение оборудования в боксах с обдувом ламинарным воздушным потоком, чтобы избежать загрязнения миниатюрных литых деталей ("чистая комната").
Очевидно, что уменьшение размеров изделия и дозы впрыска делает использование обычных литьевых машин экономически неоправданным для технологии микролитья. В результате было разработано много специализированных машин. Кроме различных особенностей, которые были описаны выше, эти машины иногда комплектуются отдельным поршневым дозирующим компрессором для впрыска и имеют шнек специальной конструкции. Все это дополнительное оборудование предназначено для точного измерения объема дозы и устранения проблем, связанных с деструкцией материала, являющейся следствием наличия зон застоя в шнеках обычной конструкции.
Поскольку размер и вес миниатюрных литых деталей сильно отличаются от таких же характеристик обычных деталей, то следует выполнить несколько определенных операций, чтобы гарантировать правильное извлечение изделия. Например, на литьевую машину может быть установлена система видеонаблюдения, чтобы регистрировать ход процесса. Наряду с этим извлечение изделий может осуществляться с помощью вакуумных присосок, которые позволяют разделять изделия и ориентировать их в пространстве для контроля качества и упаковки. Есть также устройства, использующие электростатический принцип или продувку формы. Для миниатюрных деталей нельзя применять традиционные методы контроля, например, измерение веса (здесь также используется видеосистема). Поскольку миниатюрные изделия очень часто используются в каких-либо блоках, их специально ориентируют таким образом, чтобы они были готовы для сборки.
Изготовление литьевых форм
В изготовлении литьевых форм для миниатюрных отливок могут быть использованы различные технологии, такие, как механическая обработка или обработка коронным разрядом. Однако размеры очень быстро выходят за пределы ограничений из-за износа поверхностей оформляющих деталей и формующих полостей. Для изготовления знаков и полостей для микролитья используют технологии из области микроэлектроники (например, LIGA - это аббревиатура немецкого названия технологии, которая включает в себя литографию, гальванопластику и дублирование методом литья под давлением). Для этих целей применяются также ультрапрецезионная механическая обработка, лазерная резка и обработка коронным разрядом.
Процесс литья
Для литьевой формы необходима специальная система нагрева и охлаждения. Было разработано несколько систем, обеспечивающих желаемое динамическое управление температурой в литьевой форме. Например, система "вариотерм" (vario therm) имеет два масляных контура, масло в которых находится при разных температурах, чтобы обеспечить подогрев и охлаждение литьевой формы на стадиях заполнения и охлаждения, соответственно. С другой стороны, система индукционного подогрева создает максимум подогрева литьевой формы перед впрыском. Кроме этого, сообщается об успешном использовании патронных нагревателей для управления температурой литьевой формы. Следует также отметить использование термодатчиков в литьевой форме, высокоточных направляющих, систем вакуумирования формы, встроенных систем подрезания литников, роботизированных систем извлечения изделия и систем очистки литьевых форм, которые срабатывают после каждого цикла. Все эти факторы играют важную роль в управлении процессами производства, эффективным перемещением и упаковкой изделий.
Для того чтобы гарантировать правильное заполнение формующей полости, высокие скорости впрыска и высокое давление, максимально допустимые температуры плавления, необходимо управление температурой стенок литьевой формы. Литниковая система большого диаметра используется, чтобы создать достаточно большую дозу впрыска, надежное переключение и избежать деструкции материала.
Особенности микролитья
Технология микролитья предназначена для производства миниатюрных деталей. Она не составляет конкуренции другим технологиям литья под давлением.
Поскольку миниатюрные детали не имеют достаточного веса, чтобы система управления машиной была в состоянии его регистрировать, некоторые машины имеют литники повышенного размера для того, чтобы машина могла точно выдерживать параметры и осуществлять мониторинг производства изделий. При этих условиях в литниках может находиться до 90% общего веса дозы впрыска. Это приводит к существенному росту отходов, поскольку материал, оставшийся в литниках, не может быть утилизирован в большинстве применений. Наконец, из-за обычно высокого соотношения поверхности к объему в изделиях литьевая форма в процессе впрыска должна быть нагрета до температуры, которая выше точки плавления материала, чтобы предотвратить преждевременное затвердевание, а такой подогрев приводит к увеличению времени цикла.
Почти все материалы, пригодные для литья изделий обычного размера, также могут быть использованы в микролитье. Сообщалось об использовании следующих материалов: ПК, ПММА, ПА, полиэфиримид и силиконовый каучук. Можно также применять технологию реакционного литья под давлением, используя материалы на базе акрилатов, амидов и силиконов.
Типичные варианты применения
На рынке наблюдается быстрый рост потребления изделий, полученных микролитьем, особенно это заметно в таких секторах, как оптические телекоммуникации, хранение компьютерных данных, медицинские и биотехнологии, а также в изготовлении оборудования и машиностроении. К изделиям, полученным микролитьем, относятся детали часов и видеокамер, автомобильные датчики, головки для чтения/записи жестких дисков и приводов компакт-дисков, медицинские датчики, микронасосы, прецизионные шестерни, шкивы и шнеки, оптоволоконные переключатели, микромоторы, хирургические инструменты, а также компоненты телекоммуникационного оборудования.
6. Литьевое прессование
(Компрессионное формование)
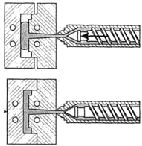
Литьевое прессование (Injection-Compression Molding) представляет собой дальнейшее развитие технологии литья под давление за счет добавления усилия прессования механизма смыкания. Это позволяет обеспечить стабилизацию размеров изделий и получение поверхности, точно соответствующей технологическим требованиям. В этой технологии формующая полость изначально имеет большое сечение, что позволяет расплаву полимерного материала свободно заполнить все удаленные участки при относительно низком давлении. В некоторый момент в ходе или после завершения впрыска материала толщина формы уменьшается за счет её дополнительного механического сжатия, что заставляет расплав заполнить всю форму с большим уплотнением. Воздействие усилия прессования на форму приводит к одинаковому распределению давления в полости, позволяет добиться более равномерного распределения физических свойств и уменьшить усадку, деформацию и внутренние напряжения в отливке по сравнению с традиционным литьем под давлением.
Описание технологического процесса
После поступления заданного количества полимерного материала в приоткрытую литьевую форму к ней прикладывается усилие прессования и продолжается до конца формования изделия. На рисунке показаны обе стадии: начального впрыска и последующая стадия прессования. Закрытие формы также может происходить и в процессе впрыска полимера. Различные варианты технологии, основанные на особенностях процесса, можно разделить на три категории:
двухстадийное последовательное литьевое прессование;
одновременное литьевое прессование;
избирательное литьевое прессование.
Простейшим вариантом технологии является двухстадийный процесс литьевого прессования, состоящий из стадии впрыска и стадии прессования. В ходе впрыска полимер поступает под давлением в полость, глубина которой на 0,5 - 10 мм больше толщины изделия. После окончания впрыска начинается стадия прессования, в течение которого глубина полости уменьшается до заданного значения. Усилие прессования, приложенное к литьевой форме, заставляет расплав заполнить оставшиеся незаполненными зоны, а затем происходит его уплотнение, компенсирующее усадку в процессе охлаждения. К потенциальным недостаткам процесса литьевого прессования с двумя стадиями относятся метки "остановки", или "памяти", на отливке, вызванные временной остановкой потока при переходе от впрыска к прессованию.
Процесс одновременного впрыска и прессования используется, чтобы избежать поверхностных дефектов и обеспечить непрерывность потока расплава полимера. При этом прессование начинается до завершения впрыска. В третьем варианте технологии (избирательное литьевое прессование) сжатие начинается, когда толщина отливки достигает номинального значения. Во время впрыска давление расплава перемещает форму по направлению к цилиндру, который закреплен на пуансоне. В зависимости от давления в формующей полости или от времени стадия прессования начинается включением цилиндра, который для сжатия расплава прикладывает усилие к пуансону.
Для литьевого прессования может быть адаптирована традиционная литьевая машина с точным управлением объемом впрыска, однако необходим дополнительный модуль для управления стадией прессования. Кроме того, существуют некоторые дополнительные требования и предварительные условия как для технологического процесса, так и для литьевых форм:
конструкция с вертикальным расположением плоскостей предназначена для того, чтобы избежать неконтролируемых утечек расплава через них;
необходимы игольчатые клапаны, позволяющие сохранять герметичность формующей полости и сохраняющие время задержки (время после окончания впрыска и начала прессования) настолько низким, насколько это возможно, чтобы избежать поверхностных дефектов;
необходимо точное механическое устройство завершения впрыска в ГКС, чтобы гарантировать подачу точного количества расплава в форму.
Преимущества
Главным преимуществом литьевого прессования является способность производить изделие со стабильными размерами и относительным отсутствием остаточных напряжений при низком давлении впрыска, а также возможность добиться снижения усилия смыкания формы (обычно на 20 - 50%) и сокращения времени цикла. Напомним, что в традиционной литьевой машине создаются значительное давление впрыска и уплотнение расплава в сопле машины, чтобы его было достаточно для достижения потоком расплава всех удаленных зон полости и уплотнения. Для изготовления тонкостенных изделий, таких, как компакт-диски, обычно очень важную роль играет изменение давления вдоль плоскости изделия из-за высокого сопротивления потоку. Это приводит к неравномерному уплотнению и объемной усадке внутри изделия, что, в свою очередь, ведет к остаточным напряжениям и ухудшению его износостойкости. В описываемой технологии усилие прессования приложено перпендикулярно толщине изделия (в отличие от давления, параллельного наибольшему размеру изделия) для большинства (но не для всех) изделий. В результате данная технология обеспечивает более равномерное распределение давления уплотнения/выдержки расплава, а величина давления при этом существенно меньше. Это обстоятельство позволяет добиться хорошего уплотнения в форме, а также минимизировать остаточные напряжения внутри отливки и её деформацию.
В таблице 3 приведено сравнение литьевого прессования с двумя другими технологиями, чаще всего используемыми для получения тонкостенных изделий.
Таблица 3. Сравнение различных технологий для получения тонкостенных изделий
| Технология | Преимущества | Недостатки |
| Формование вытяжкой и вакуумное формование |
Простые литьевые формы Небольшие инвестиции |
Отходы из-за обрезки краев Толщина стенок определяется технологическим процессом |
|
Окунание формы |
Простые литьевые формы Небольшие инвестиции |
Применима для небольшого количества пластических материалов Толщина стенок определяется технологическим процессом |
| Литьевое прессование |
Возможна любая толщина стенок Возможность использования для большого количества пластических материалов Короткое время цикла Хорошие возможности для автоматизации |
Высокая стоимость машин и литьевых форм Экономия при изготовлении изделий большого объема |
Недостатки
Недостатки литьевого прессования можно свести к следующим пунктам:
литьевые формы для этого технологического процесса относительно дороги и изнашиваются в процессе прессования;
необходимы дополнительные затраты на модернизацию литьевой машины, а именно, модуль управления стадией прессования;
экономически технология оправдана только в рамках крупносерийного производства (например, компакт-дисков) или при получении изделий, в которых необходимы минимальные внутренние остаточные напряжения (например, оптических линз).
Материалы
При изготовлении тонкостенных изделий материалы с низкой текучестью расплава, такие, как ПК и полиэфиримид, можно использовать для получения изделий толщиной до 0,5 мм. С другой стороны, ПК с высоким показателем текучести 6олее подходит для изготовления компакт-дисков. Кроме того, из-за отличных оптических свойств ПК большинство линз производится именно из этого материала. К другим материалам, которые используются в технологии литьевого прессования, относятся акрил, ПЭ, ПА и ПП, а также термопластичный каучук и термореактивные материалы.
Типичные варианты применения
Технология литьевого прессования лучше всего подходит для производства высококачественных и недорогих компакт-дисков и различных оптических линз. В настоящее время заметен интерес к производству литьевым прессованием тонкостенных изделий.
7. Декорирование изделий в процессе литья под давлением
Декорирование изделий в форме в процессе литья под давлением (IMD-процесс) - это метод переработки, позволяющий с помощью не очень сложной, состоящей из немногих этапов, технологии получать готовые изделия. Отливки состоят из основы-термопласта и декоративного материала. В качестве последнего обычно используются пленка или ткань.
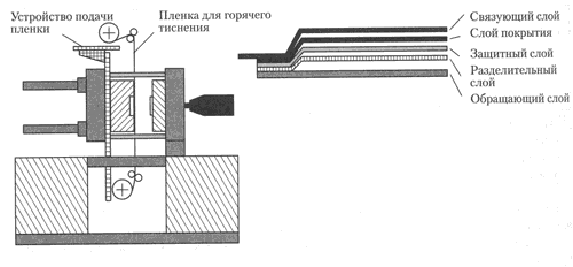
Рис.4. Принцип декорирования изделий в процессе литья
На рисунке 4 изображен процесс декорирования в форме. Декоративный материал вставляется между двумя полуформами (подвижной и неподвижной). Затем форма закрывается, при этом декоративный материал зажимается по линии разъема формы. Во время впрыска расплав полимера распределяется в формующей полости и соединяется с декоративным материалом. После застывания изделие выталкивается. Области применения такой технологии с использованием тканых декоративных материалов находятся главным образом в сфере автомобилестроения. Как пример можно упомянуть накладки стоек и дверей, покрытие багажника, багажных полок, торпедо, защитных кожухов.
Изделия, декорированные пленкой, также применяются в автомобилестроении. Типичный пример - детали с подсветкой на панели приборов, а также изделия, которые должны отличаться особым качеством поверхности или цветом. На повестке дня - орнаментированные колпаки колеса и элементы крыльев (табл.4).
Таблица 4. Классификация систем подачи декоративного материала
| Декоративный материал под раскрой | Декоративный материал из рулона | Система с предварительным натяжением ткани | |
| Преимущества | Небольшие отходы декоративного материала. Можно обеспечить одновременность извлечения изделия и подачи декоративного материала; высокая воспроизводимость | Простая система, время обработки невелико. Возможна штамповка непосредственно в форме | Придание декоративному материалу особбого расположения с натяжением или относительным перемещением слоев |
| Недостатки | Размещение тонких декоративных материалов сопряжено с трудностями; сложно обеспечить их предварительное натяжение | Сложно обеспечить предварительное натяжение: в ряде случаев брак из-за усадки. Сложные конфигурации вряд ли возможны | Требуется дополнительное оборудование для подачи ткани внатяг; в целом очень сложная система |
| Применение | Простые конфигурации. Выявление текстуры декоративного материала | Простые плоские изделия | Сложные конфигурации при горячем формовании листовых термопластов; декоративные материалы с выраженной структурой |
| Примечание | Применяется чаще всего | Например, для производства накладок к передним стойкам | Применяется редко |
Необходимость вставки декоративного материала и последующего впрыска расплава привела к изменению конструкции форм. Существуют два варианта размещения декоративного материала: на подвижной и на неподвижной полуформе. Если он размещается на неподвижной полуформе, расплав должен проходить через литник, проведенный сквозь линию разъема. Это может быть туннельный литник или горячеканальное сопло.
И все же чаще декоративный материал располагается на подвижной полуформе. В случае сильно изогнутой накладки стойки, пуансон литьевой формы находится, против обыкновения, на неподвижной полуформе. Во время застывания изделие дает усадку и сцепляется с неподвижной полуформой во время открытия. Это является причиной существенного отличия форм для декорирования от обычных: толкатель приходится устанавливать в неподвижную полуформу.
Выпускаются специальные литьевые машины, в которых гидравлика и механика узла толкателя располагаются с неподвижной стороны. Некоторое преимущество такой конструкции заключается в том, что толкатели не воздействуют на декоративный материал, что могло бы привести к повреждениям поверхности изделия.
Многие отливаемые декорированные изделия имеют продолговатую форму. Учитывая соотношение пути потока расплава и толщины стенки, впуск осуществляется через несколько впускных литниковых каналов. Если невозможно провести литниковую систему к линии разъема, впуск осуществляется в форме с тремя плитами, где плавающая плита расположена между подвижной и неподвижной плитами.
Задача многоточечного впуска решается намного проще с помощью горячеканальной системы. Поэтому горячеканальная технология неразрывно связана с декорированием изделий в процессе литья, например методом каскадного впуска (рис.5).
Одна из отличительных особенностей литья под давлением с декорированием в форме вытекает из необходимости обеспечить подачу декоративного материала. В форме должно существовать для размещения материала определенное пространство. Устройства перемещения, фиксации и прижима приходится интегрировать в форму. В связи с возрастающим количеством подвижных рабочих органов повышается вероятность механического износа элементов. Одним из важных аспектов декорирования изделий в процессе литья является необходимость получения подгибов. Если необходимые подгибы удается получить непосредственно при литьевом формовании, то за счет сокращения количества технологических стадий можно достигнуть заметной экономии.
Одним из способов получения подгибов на 180 градусов является применение формы с раздвижными направляющими. При закрытии формы направляющие вдвигаются внутрь. Их поверхность изогнута таким образом, чтобы при смыкании образовалась канавка. Декоративный материал вставляется в канавку, при этом получается подгиб. Направляющие выдвигаются прежде, чем начинается извлечение изделия.
Другим способом получения подгиб является вставка декоративной заготовки, которая сгибается на краях отливки. Декоративный материал состоит из лицевого слоя ткани и вспененной основы. При сгибе материала вспененные слои накладываются друг на друга. При впрыске промежуток между ними заполняется расплавом. Таким образом, на краю изделия расплав полностью обернут декоративным материалом с образованием складки. Такой метод требует специальной подготовки декоративного материала.
Подгиб под углом 90 градусов можно получить с помощью трехплитной формы. Этим обеспечивается извлечение образующегося поднутрения. Кроме того, ткань натягивается ширильной рамой.
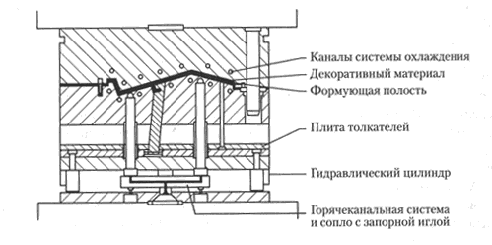
Рис.5. Литьевая форма для декорирования изделий в процессе литья
На рисунке 6 приведена конструкция формы, в которой подгиб (180 градусов) на тканой накладке образуется на стадии формования изделия.
Форма состоит из подвижной и неподвижной полуформ, а также третьей плиты, расположенной между ними. Полукруглая выемка в плите служит для фиксации тканой детали. Декоративный материал размещается между неподвижной полуформой и третьей плитой. Затем форма закрывается, при этом третья плита прижимает ткань к неподвижной полуформе благодаря нажимной пружине. Декоративный материал натягивается подпружиненными штифтами толкателя, расположенными с неподвижной стороны (на рис.3 не показаны). Благодаря этому декоративный материал лишен возможности произвольного перемещения; он перемещается внутрь матрицы контролируемым способом.
После этого пуансон, размещенный на стационарной полуформе, перемещается навстречу, дополнительно натягивая ткань. Благодаря этому в гнезде располагается достаточное количество ткани, причем исключается продавливание расплава сквозь нее. При обратном ходе пуансона форма замыкается еще плотнее.
При обеспечении вертикальности поверхностей возможно применение как обычного литья под давлением, так и литьевого прессования. Литьевое прессование также допускает использование тонких и чувствительных декоративных материалов.
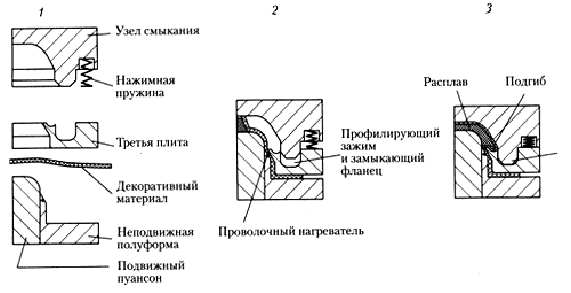
Рис.6. Конструкция формы
8. Дефекты литьевых деталей и способы их устранения
Характерными дефектами литьевых деталей из полимерных материалов (ПМ) являются грат, утяжины, недоливы, коробление и отпечатки от выталкивателей. В статье рассматриваются наиболее вероятные причины возникновения подобных дефектов и способы их предупреждения.
Грат
Если у литьевых деталей наблюдается грат (перелив, наплыв) в плоскости разъема литьевой формы, то в большинстве случаев его причиной является недостаточное усилие запирания формы во время стадий впрыска и выдержки под давлением. Кроме того, слишком высокое давление формования может вызвать местный прогиб формы в области ее смыкания и также привести к образованию грата. Завышенная скорость впрыска и пониженная вязкость