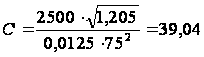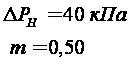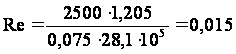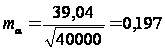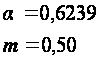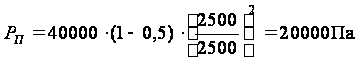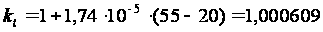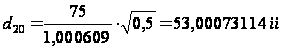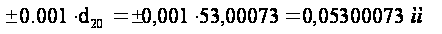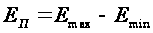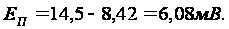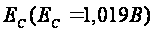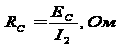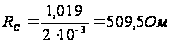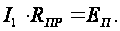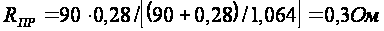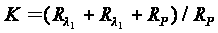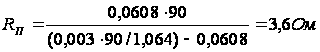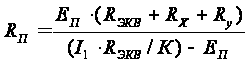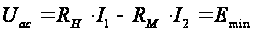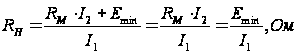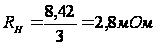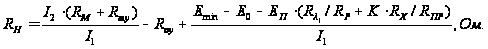Xreferat.com » Рефераты по промышленности и производству » Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

соответствии с “Правилами измерения расхода газов и жидкостей стандартными сужающими устройствами РД–50–231–80”.


Измеряемая среда Воздух
Максимальный расход Qном.max, м3/ч 2500
кг/ч
Средний расход Qном.ср., м3/ч 2000
кг/ч
Избыточное давление Ри, кПа 245,1
кгс/см2 2,5
Температура t, °С 55
Барометрическое давление Рб, кПа 78,45
кг/см2 0,80
Допустимая потеря давления на снижающем устройстве при максимальном расходе Р'пд, кПа 24,51
кгс/см2 0,25
Диаметр трубопровода Д, мм 75
Материал трубопровода Ст. 20

5.1.1 При выборе типа и разновидности дифманометра предельный номинальный перепад давления дифманометра следует выбирать из стандартного ряда чисел, указанных в ГОСТе 18140-84


5.1.2 Верхний предел измерений дифманометра (ГОСТ 18140-84):
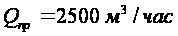

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.3 Для определения предельного номинального перепада давления Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия вначале рассчитывают допустимую потерю давления PПД при расходе Qпр:
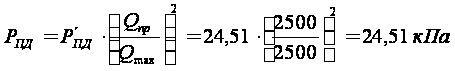

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия- допустимая потеря давления на сужающем устройстве при максимальном расходе;

Qпр - верхний предел измерения дифманометра;

Qmax - наибольший измеряемый расход


5.1.4 Далее определяем дополнительную величину С:
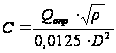

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия - верхний предел измерения дифманометра для объемного расхода;

ρ - плотность среды в рабочих условиях;

D - внутренний диаметр трубопровода перед сужающим устройством при температуре t.


5.1.5 По вычисленному значению С и заданной величине Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия находим искомое значение Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и приближенное значение относительной площади сужающего устройства m:

По номограмме для определения предельного номинального перепада давления дифманометра Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и модуля диафрагмы Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия определяем:


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.6 Определим число Рейнольдса и проверим условие: Re > Re min

По таблице «Правил измерения расхода газов и жидкостей стандартными сужающими устройствами РД-50-231-80» определим граничное значение числа Рейнольдса:
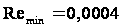

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Вычислим расчетное значение числа Рейнольдса:
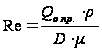

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


μ – динамическая вязкость воздух

Условие Re > Remin выполняется, значит, дальнейший расчет производить можно.


5.1.7 Вычисляем вспомогательную величину mα


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия- наибольший перепад давления в сужающем устройстве, соответствующий Qmax.

Для значения Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия находим Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действияпосредством деления величины Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия на соответствующее значение коэффициента расхода Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия.


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.8 Определим потери давления на диафрагме:
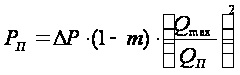

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

5.1.9 Поправочный коэффициент на тепловое расширение материала сужающего устройства:
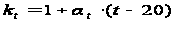

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.10 Подсчитываем искомое значение диаметра отверстия сужающего устройства
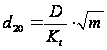

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.11 Рассчитаем допуск при Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия:


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.1.12. Диаметр отверстия сужающего устройства:
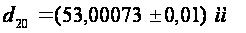

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.2 Методика расчёта измерительной схемы электронного автоматического потенциометра


В соответствии с изложенной методикой и исходными данными для своего варианта №21 (табл. 2) произведу расчёт измерительной схемы потенциометра.

Таблица 2 Пределы измерения и градуировки автоматических потенциометров.

Тип термопары по ГОСТ 3044-44

Обозначение градуировки (при температуре свободных концов термопары Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия)

Номер варианта

Предел измерения, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


от до
ТХA ХA

21


400


900


Расчёт измерительной схемы потенциометра начинается с выбора значений токов в ветвях схемы, который производится с учетом следующих требований:

1) значения токов должны обеспечивать требуемое падения напряжения на измерительном реохорде и сопротивлениях измерительной схемы;

2) ток, потребляемый измерительной схемой, должен быть незначительным;

3) сопротивления, при прохождении по ним тока, не должны заметно нагреваться и менять вследствие этого своё значение.

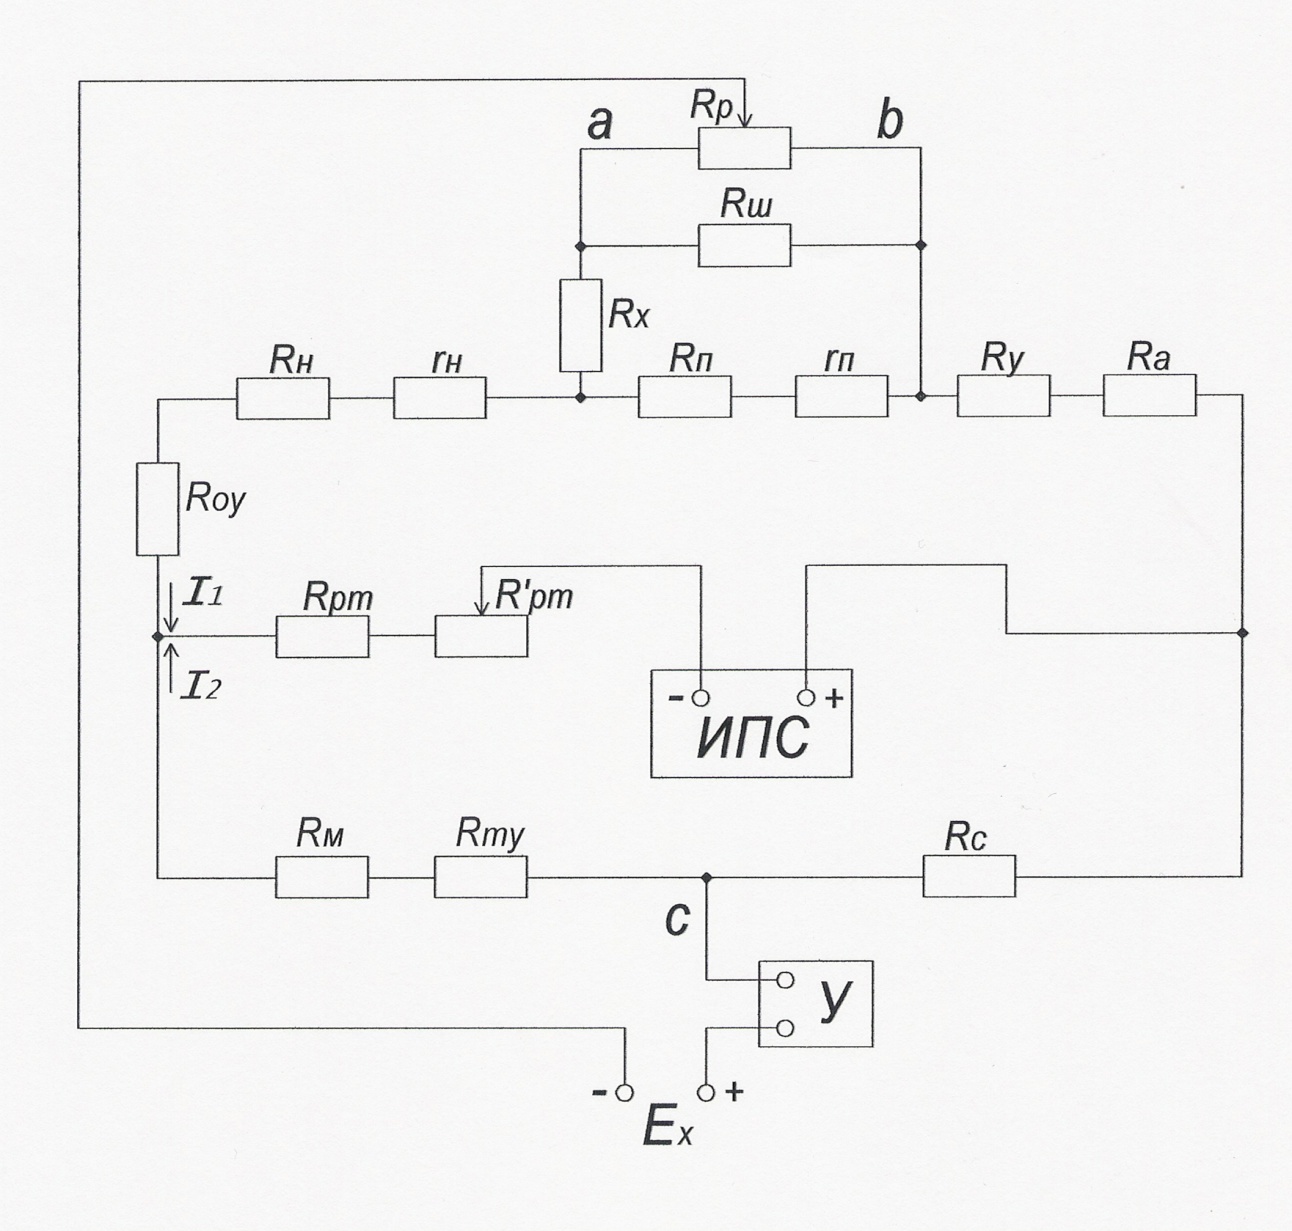
С учётом этих требований ток в измерительной цепи автоматически потенциометров, например КСП – 4 (рис. 2), являющейся типовой для измерения ЭДС или напряжений, выбран 5мА: в верхней измерительной ветви Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и в нижней вспомогательной ветви Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия.


5.2.1 По заданным пределам изменения температуры контролируемой среды

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действиявыбирается наиболее подходящий тип термопреобразователя (термопары) (табл. 2) и по её градировочным таблицам определяются значения Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действияФункциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действияи Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, соответствующие верхнему и нижнему значениям предела измерения.

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=4000 C, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=9000 C.

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=14,5 мВ, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=8,42 мВ.


Предел измерения Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действияопределяется как разность


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Рис. 2 Измерительная схема автоматического потенциометра КСП 4.


5.2.2 Величина сопротивления резистора Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия определяется из условия равенства падения напряжения на нём от тока Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия нормального элемента


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действияСледовательно,

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Величины сопротивления резисторов Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, ограничивающего ток в цепи источника питания стабилизированного (ИПС) и переменного Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, предназначена для установки величины рабочего тока в измерительной схеме, соответственно равны 750 Ом и 56 Ом.


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=750 Ом, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия=56 Ом.


5.2.3 Величина сопротивления резистора Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия,

определяющего верхний предел измерения или конец шкалы, определяется из условия равенства падения напряжения на приведенном сопротивлении Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия цепи реохорда (резисторы Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия,Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия) и предела измерения Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия,


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


Эквивалентное (приведенное) сопротивление реохорда Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия в автоматических приборах является заданной величиной (90, 100 или 300 Ом) и определяется уравнением
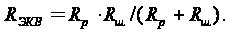

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия90 Ом


Тогда приведенное сопротивление RПР можно выразить в следующем виде:
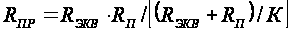

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия,

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

где: Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия - коэффициент, учитывающий нерабочие участки реохорда; Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия - сопротивления нерабочих участков в линейном реохорде.
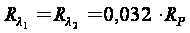

K=1.064 Получим:
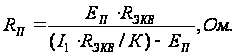

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


С учётом сопротивления подводящих проводов схемы Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия имеем:


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия.


5.2.4 Сопротивление RН, определяющее нижний предел измерения или начало шкалы находится, исходя из следующих соображений. При температуре контролируемой среды tmin движок реохорда находится в точке а, т.е. в начале шкалы прибора, и Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия термопары Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия компенсируется падением напряжения Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия в точках а – с измерительной схемы


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Тогда Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия.

Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия

Для высокоточных потенциометров, например класса точности 0,25, учитываются сопротивления соединительных проводов Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия, Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия и Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия между катушками сопротивлений электрической измерительной схемы, а также Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия термопары Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия при средней температуре Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия свободных концов термопары. Тогда Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действиявычисляется по формуле:


Функциональная схема автоматизированного контроля обработки железобетонных изделий в камерах периодического действия


5.2.5 Сопротивление Функциональная схема автоматизированного контроля обработки железобетонных изделий
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: