Исследование и разработка составов масс высоковольтного фарфора с повышенными электромеханическими характеристиками
Перечисленные особенности свойств, состава и строения высокоглиноземистой технической керамики обусловливают соответствующее построение технологического процесса, зачастую своеобразного в каждом отдельном случае [3].
Муллитовая и муллито-корундовая керамика
Муллитовую и муллито-корундовую керамику относят к группе высокоглиноземистых материалов. Муллитовой называют керамику, содержащую 45 – 70% Al2O3, в которой преобладающей кристаллической фазой является муллит. В муллито-корундовой керамике присутствует также корунд, при этом содержание Al2O3 составляет от 70 до 95% (рис.8).
Если в керамике содержание Al2O3 превышает 72%, то могут совместно существовать муллит и корунд. При 1850єС эти кристаллические фазы образуют эвтектику. При дальнейшем повышении содержания Al2O3 от 72 до 77.2% образуются твердые растворы на основе муллита. Сказанное имеет место при использовании чистых оксидов SiO2 и Al2O3.
Реально в составе сырья, а также за счет вводимых добавок содержатся оксиды и других элементов, в основном щелочных и щелочноземельных, что может оказывать влияние на фазовый состав, строение и свойства керамики [4].
Диаграмма состояния системы Al2O3 – SiO2 (по Торопову и Галахову)
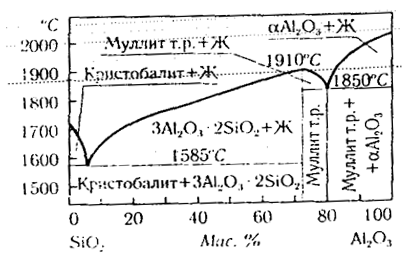
Рис.8
В реальных составах муллитовой и муллито-корундовой электроизоляционной керамики обычно содержится 6 – 10% оксидов щелочных и щелочноземельных металлов, образующих в процессе обжига жидкую фазу. Присутствующие в сырье и умышленно вводимые добавки (CaO, MgO, B2O3, BaO и др.) снижают температуру спекания. Фазовый состав такой керамики уже не будет соответствовать диаграмме состояния Al2O3 – SiO2, т.к. химический состав исходной смеси обогащен оксидами других металлов и система по существу перестает быть двухкомпонентной. Оксиды щелочных и щелочноземельных металлов взаимодействуют с SiO2 и другими оксидами, образуя при соответствующих температурах жидкую фазу, которая после охлаждения становится стекловидной. Так как щелочные и щелочноземельные оксиды в первую очередь взаимодействуют с SiO2, вся система после охлаждения будет обогащаться корундом и обедняться муллитом, т.к. часть SiO2, которая должна бы пойти на образование муллита, будет связана в стекловидной фазе.
Таким образом, в зависимости от содержания в исходной массе Al2O3 и SiO2, количества и вида примесей и специально введенных добавок может существовать бесчисленное количество вариантов составов муллитовой и муллито-корундовой керамики. При этом температура спекания и свойства будут меняться весьма существенно.
Производство спекшейся высокоглиноземистой керамики муллито-кремнеземистого и муллито-корундового состава, так же как и пористых огнеупорных изделий, может основываться на использовании природного высокоглиноземистого сырья группы минералов андалузита, кианита, силлиманита, дьюмортерита, либо чистых природных глин и каолинов с добавками искусственных материалов, содержащих Al2O3.
Муллитовая керамика, содержание Al2O3 в которой не превышает 70%, обычно имеет только одну кристаллическую фазу – муллит, а количество стекловидной фазы, в которую вовлекается и некоторая часть Al2O3, может достигать 40 – 50%.
В муллито-корундовой керамике количество Al2O3 обычно повышается при совместном присутствии муллита и корунда и при соответствующем снижении количества стекловидной фазы. Составы с содержанием Al2O3 70 – 80% широко представлены в различных видах электроизоляционной керамики. Целый ряд материалов, включающих 70 – 75% Al2O3, содержит помимо муллита еще и корунд, как, например, масса «уралит», ультрафарфор.
Причиной появления завышенного (против расчетно-теоретического) количества корунда может быть недостаточно тонкое измельчение глинозема, в результате чего он не полностью вступает в химические реакции, а также указанное выше взаимодействие добавок с SiO2. Составы керамики с содержанием Al2O3 70 – 95% в настоящее время весьма распространены в производстве различных видов электроизоляционной керамики.
Химический и фазовый составы высокоглиноземистой керамики находятся в зависимости от вида и чистоты применяемого сырья, его соотношения в массе и принятой технологии переработки.
Для производства изделий технической керамики электроизоляционного назначения помимо необходимого количества связующей глины вводят 3 – 5% плавней в виде щелочноземельных оксидов. В результате этого химический состав изделий еще больше обедняется Al2O3, и общее количество Al2O3 в изделии находится в пределах 50 – 55%. Фазовый состав также претерпевает изменение по сравнению с подобным составом огнеупорных изделий из этого сырья, и количество стекловидной фазы составляет уже около 50%.
Повышение содержания Al2O3 в изделиях и связанное с этим улучшение свойств технической керамики, может быть достигнуто только лишь одним путем, а именно путем введения в массу дополнительного количества Al2O3, чаще всего в виде технического глинозема. Меняя количество вводимого глинозема и природных видов сырья, глин и каолинов, а также количество добавок, есть возможность широко изменять составы высокоглиноземистой муллито-корундовой керамики.
В целях создания муллитовых материалов практикуется синтез муллита из глин и глинозема, который преследует цель связать образовавшийся при разложении глин или каолинита SiO2 во «вторичный» муллит [4].
Таким образом, для получения высокоглиноземистой керамики муллитового и муллито-корундового состава требуется провести синтез муллита. Синтез муллита может быть осуществлен двумя технологическими способами, а именно непосредственно в изделии при его однократном обжиге и предварительно в виде полуфабриката в форме брикета или спека.
Первый способ имеет много недостатков, связанных с большими усадками изделий, трудностью получения изделий точных размеров и правильной геометрией и поэтому в производстве технической керамики получил ограниченное применение. Однако при изготовлении некоторых изделий муллито-корундового состава, имеющих сравнительно невысокие усадки, этот способ находит широкое применение.
Муллитовую керамику чаще получают по второму способу, предусматривающему предварительный синтез муллита. Для этого глинозем подвергают помолу отдельно или совместно с глиной. Суспензию обезвоживают на фильтрпрессах и после подсушки коржи перерабатывают на ленточных прессах в брикет, который после подсушки обжигают. Предварительный обжиг глинозема в этом процессе не требуется. Добавки – плавни вводят при помоле или смешивании. Температура обжига брикета и спека при предварительном синтезе составляет 1400 - 1450єС, в зависимости от состава масс. Известно, что синтез муллита без введения добавок требует температуру 1570 - 1650єС, при которой завершается спекание.
Полученный спек дробят и подвергают тонкому измельчению обычно в шаровых мельницах с кремневой футеровкой, поскольку небольшой намол SiO2 не влияет на свойства изделий. Для изготовления изделий из измельченного муллита могут быть использованы различные технологические схемы. В случае пластического формования муллит вновь смешивают с огнеупорной пластичной глиной. И далее процесс совпадает с обычной схемой пластического формования. Практически необходимый минимум введения глинистых веществ, при котором масса сохраняет пластические свойства, составляет 25 – 30%, а это означает, что предельное содержание Al2O3 в массе не будет превышать 75 – 80%. Температура окончательного обжига изделий находится в пределах 1350 – 1450єС. Если изделия будут изготовлять по непластичной технологии, то порошок муллита должен быть соответствующим образом подготовлен.
Введение в муллито-корундовые массы оксидов щелочноземельных металлов и почти полное исключение оксидов щелочных металлов обусловлено стремлением понизить электропроводность образующейся стекловидной фазы, т.к. носителями тока являются главным образом ионы Na+ и K+. Наиболее эффективное влияние на снижение электропроводности оказывают ионы Са+ (ионный радиус 1.04Е) и Ва2+ (1.38 Е). Считается, что эти ионы большого размера и несут большой заряд, имеют меньшую подвижность и тормозят движение ионов щелочных металлов, понижая тем самым электропроводность всей системы. Такое совместное действие двух различных видов ионов, снижающих электропроводность стекловидной фазы, носит название нейтрализационного эффекта.
Свойства высокоглиноземистой спеченной керамики муллитового и муллито-корундового состава зависят от ряда факторов и прежде всего:
от химического состава, главным образом содержания Al2O3, вида и количества примесей и введенных добавок;
от фазового состава и соотношения основных кристаллических фаз, т.е. муллита и корунда, а также и от состава стекловидной фазы и ее количества;
от микроструктуры материала, размера и формы кристаллических фаз, характера распределения стекловидной фазы и пор.
Как правило, все механические и электрофизические свойства высокоглиноземистой керамики улучшаются по мере увеличения в ней содержания Al2O3, что, в свою очередь, приводит сначала к росту муллитовой, а затем и корундовой фазы. Поскольку муллит и корунд обладают высокими значениями электрофизических свойств, свойства изделий определяются в первую очередь содержанием этих кристаллических фаз, а также количеством и соотношением их и стекловидной фазы.
Значения основных механических свойств для высокоглиноземистой технической керамики с различным содержанием Al2O3 даны в табл.2.
Благодаря высоким электрофизическим свойствам муллитовую и муллито-корундовую керамику в качестве высокочастотного и в ряде случаев высоковольтного изолятора.
Диэлектрическая проницаемость муллито-кремнеземистых масс обычно находится в пределах 5.5 – 6.5, муллито-корундовых 6.5 – 9, а чистого корунда 10.5 – 12. С повышением температуры диэлектрическая проницаемость возрастает незначительно.
Таблица 2 Механические свойства плотной спекшейся высокоглиноземистой керамики (средние значения)
Керамика |
Содержание Al2O3 в % |
Предел прочности |
Модуль упругости Е*106 в кг/см2 |
||
|
при сжатии в кг/см2 |
при изгибе в кг/см2 |
при ударном изгибе кг*см/см2 |
|||
| Муллито-кремнеземистая |
45 – 60 60 – 70 |
4000 – 5000 5000 – 10000 |
600 – 800 800 – 1200 |
2 – 3 3 – 4.5 |
1 – 1.1 1.1 – 1.5 |
|
Муллито- корундовая |
70 – 80 80 – 95 |
10000 – 15000 15000 – 20000 |
1200 – 1800 2000 – 3000 |
4.5 – 6 5.5 – 6.5 |
1.5 – 2.3 2.3 – 3.2 |
Удельное объемное сопротивление ρv высокоглиноземистой керамики в значительной мере зависит от количества и состава стекловидной фазы, поскольку ρv муллита и корунда существенно выше, чем у стекла. При низких температурах ρv в муллитовых и муллито-корундовых массах обычно отличается не более чем на 2 – 3 порядка. Однако с повышением температуры наличие стекловидной фазы проявляется более заметно, и объемное сопротивление масс с меньшим количеством кристаллических муллита и корунда снижается значительно заметнее, чем у масс с высоким содержанием кристаллических фаз (рис.9).
Диэлектрические потери высокоглиноземистой керамики также увеличиваются по мере роста в ней стекловидной фазы и во многом зависят от состава этой фазы. Одновременно на диэлектрические потери влияет и структура материала. Плотная керамика, при минимальном содержании закрытых пор, имеет меньшие потери, чем керамика такого же состава, но с большей пористостью вследствие потерь энергии на ионизацию газа, находящегося в порах.
Зависимость удельного объемного сопротивления от температуры
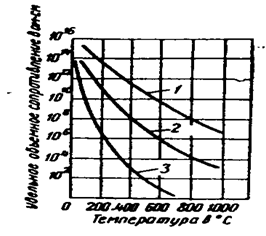
Рис.9 1 – корунд; 2 – муллито-корундовая керамика; 3 – фарфор
Диэлектрические потери высокоглиноземистой керамики возрастают с повышением температуры и до определенного значения частоты тока.
Корунд имеет tgδ=(1ч3)10-4 при 20єС, частоте 1 – 3 МГц и содержании 50 – 60% Al2O3 имеет tgδ=(30ч60)10-4, при содержании 70 – 80% около (5ч10)10-4.
Величина пробивной напряженности у высокоглиноземистой керамики находится в пределах 30 – 35 кВ/мм и сильно зависит от структуры материала [3].
Выбор соотношения глинозема и полевого шпата в высокопрочных фарфоровых массах
Для разработки новых составов высокопрочного глиноземистого фарфора необходимо изучение прочностных свойств продуктов взаимодействия глинозема с полевошпатовыми материалами с целью установления общих закономерностей образования глиноземполевошпатовых композиций, сочетающих высокую прочность с низкой температурой спекания.
Исследовали [5] спеки глинозема с полевошпатовыми материалами при соотношениях 1:1, 1.5:1, 2:1, 3:1. для приготовления спеков использовали глинозем ГК; белогорский и приладожский полевые шпаты, приладожский пегматит. Химический состав сырьевых материалов приведен в табл.3. Путем смешивания этих материалов готовили смеси, шихтовый состав которых представлен в табл.4. Образцы изготовляли прессованием при удельном давлении 200 МПа с последующей сушкой и обжигом при температурах 1300, 1350, 1380, 1410 и 1430єС в течение 9ч с выдержкой при конечной температуре 45мин.
Таблица 3 Химический состав сырьевых материалов
| Материал | Массовое содержание, % | |||||||||
| SiO2 | Al2O3 | Fe2O3 | TiO2 | CaO | MgO | K2O | Na2O | ∑R2O | п.п.п. | |
| Белогорский полевой шпат | 65.80 | 18.30 | 0.14 | 0.11 | 0.54 | 0.19 | 11.05 | 3.46 | 14.52 | 0.47 |
|
Приладожский полевой шпат: I II |
68.12 64.14 |
16.60 18.93 |
0.24 0.44 |
0.34 0.28 |
0.56 0.51 |
0.20 0.09 |
10.18 12.27 |
3.44 3.45 |
13.62 15.72 |
0.30 0.30 |
| Приладожский пегматит | 73.35 | 15.00 | 0.28 | 0.22 | 0.55 | 0.19 | 7.00 | 2.80 | 9.8 | 0.57 |
| Глинозем ГК | 3.85 | 94.91 | 0.12 | - | - | - | 0.48 | 0.23 | - | 0.41 |
По расчетному химическому составу исследуемых смесей содержание суммы щелочных оксидов в них изменяется от 2.98 до 8.93, отношение содержания глинозема к сумме щелочных оксидов (Al2O3:∑R2O) – от 4.88 до 25.20 и отношение содержания оксида калия к оксиду натрия (K2O:Na2O) – от 2.40 до 3.38 (табл.5). За температуру спекания принята температура максимальной усадки образца при дилатометрических испытаниях по методу ВНИИФа.
Физико-механические характеристики глиноземполевошпатовых смесей приведены в табл.6. Температура спекания исследованных смесей изменяется от 1300 до 1520єС. Модуль упругости образцов, обожженных при температурах их спекания, находится в пределах 8*104 – 12*104 МПа. Значения температур спекания, лежащих выше 1430єС, получены экстраполяцией зависимости открытой пористости от температуры обжига соответствующих образцов.
Таблица 5 Содержание оксидов в исследуемых смесях
| Смесь | Массовое содержание, % | K2O: :Na2O | α-Al2O3: :∑R2O | ||
| K2O | Na2O | ∑R2O | |||
| 1 | 5.46 | 1.85 | 7.61 | 3.12 | 6.55 |
| 2 | 4.71 | 1.52 | 6.23 | 3.10 | 9.64 |
| 3 | 4.00 | 1.30 | 5.30 | 3.08 | 12.60 |
| 4 | 3.12 | 1.01 | 4.13 | 3.10 | 18.10 |
| 5 | 3.74 | 1.52 | 5.26 | 2.46 | 9.50 |
| 6 | 3.09 | 1.29 | 4.38 | 2.40 | 13.70 |
| 7 | 2.65 | 1.08 | 3.73 | 2.45 | 17.90 |
| 8 | 2.11 | 0.87 | 2.98 | 2.43 | 25.20 |
| 9 | 5.33 | 1.84 | 7.17 | 2.90 | 6.96 |
| 10 | 4.36 | 1.51 | 5.87 | 2.89 | 10.20 |
| 11 | 3.71 | 1.29 | 5.00 | 2.88 | 13.10 |
| 12 | 2.90 | 1.03 | 3.93 | 2.82 | 19.10 |
| 13 | 5.46 | 1.67 | 7.13 | 3.27 | 7.75 |
| 14 | 6.17 | 1.88 | 8.15 | 3.34 | 5.97 |
| 15 | 6.89 | 2.04 | 8.93 | 3.38 | 4.88 |
Математическая обработка результатов позволила получить уравнение 1-го порядка для зависимости температуры спекания образцов от отношения корунда к сумме щелочных оксидов и отношения оксида калия к оксиду натрия
Тсп=799.41+133.72х1+15.51х2 ,
где Тсп – температура спекания;
х1 – соотношения содержания оксидов K и Na (K2O:Na2O);
х2 – отношение содержания α-Al2O3 к сумме оксидов щелочных металлов (α-Al2O3:∑R2O).
Таблица 6 Характеристики исследуемых смесей
| Смесь |
Модуль упругости Е*10-4, МПа, при температуре, єС |
Темпера- тура спе- кания,єС |
||||
| 1300 | 1350 | 1380 | 1410 | 1430 | ||
| 1 | 7.50 | 8.82 | 8.51 | 7.61 | - | 1325 |
| 2 | 6.93 | 8.32 | 8.71 | 8.90 | 9.82 | 1375 |
| 3 | 6.02 | 6.28 | 6.99 | 9.58 | 10.52 | 1410 |
| 4 | 5.41 | 6.38 | 6.57 | 8.93 | 10.23 | 1500 |
| 5 | 8.10 | 9.05 | 9.00 | 9.42 | 10.29 | 1305 |
| 6 | 8.08 | 9.39 | 9.34 | 10.19 | 10.96 | 1335 |
| 7 | 6.57 | 8.14 | 8.20 | 10.89 | 12.42 | 1400 |
| 8 | 5.47 | 6.73 | 6.46 | 9.64 | 11.40 | 1520 |
| 9 | 9.25 | 8.88 | 8.92 | 9.00 | 10.32 | 1290 |
| 10 | 7.98 | 9.18 | 9.25 | 10.42 | 11.65 | 1340 |
| 11 | 8.38 | 7.85 | 9.20 | 10.49 | 12.39 | 1380 |
| 12 | - | - | 7.30 | 9.98 | 11.83 | 1465 |
| 13 | 8.30 | 10.00 | 10.80 | 11.10 | 10.90 | 1390 |
| 14 | 10.80 | 10.60 | 10.40 | 10.10 | 9.80 | 1330 |
| 15 | 10.30 | 10.00 | 9.70 | 9.30 | 9.10 | 1300 |
Анализ уравнения показывает, что увеличение как соотношения K2O:Na2O, так и соотношения α-Al2O3:∑R2O приводит к повышению температуры спекания. При этом увеличение соотношения K2O:Na2O на 0.1 повышает температуру спекания на 13.4єС, а увеличение соотношения α-Al2O3:∑R2O на 1.0(5.0) – на 15.5єС (77.5єС). Таким образом, для снижения температуры спекания целесообразней уменьшить соотношение K2O:Na2O.
В табл.6 приведены значения модуля упругости образцов, обожженных при температуре их спекания, при различных соотношениях K2O:Na2O и α-Al2O3:∑R2O в смесях. С увеличением соотношения α-Al2O3:∑R2O наблюдается рост модуля упругости материала. Возрастание соотношения K2O:Na2O при постоянном соотношении α-Al2O3:∑R2O также сопровождается повышением модуля упругости образцов.
Одна и та же величина модуля упругости может быть достигнута при различных соотношениях K2O:Na2O и α-Al2O3:∑R2O в материалах.
Обработка экспериментальных данных позволила получить уравнение 2-го порядка
М=37.85+13.80х1-17.07х2-76.60х3-4.41х1х2+6.44х1х3+24.28х2х3-0.11х12- 1.82х22+32.56х32,
где М – модуль упругости, 104 МПа;
х1 – соотношение K2O:Na2O;
10*х2 – соотношение α-Al2O3:∑R2O;
103*х3 – температура обжига, єС.
Частные производные по х1 и х2 равны:
∂М/∂х1=13.80-0.22х1-4.41х2-6.44х3;
∂М/∂х2=-17.07-4.41х1-3.64х2+24.28х3. (1)
Из условия ∂М/∂хi=0 получены уравнения, позволяющие определить значения х1 и х2, при которых модуль упругости имеет экстремум
х1=62.73-20.05х2-29.27х3; (2)
х2=-4.69-1.21х1+6.67х3. (3)
По уравнению (2) при заданных величинах температуры обжига и соотношения α-Al2O3:∑R2O можно выявить соотношение K2O:Na2O, при котором модуль упругости принимает максимальное значение. Аналогично по уравнению (3) можно найти соотношение α-Al2O3:∑R2O, при котором модуль упругости максимален при заданных значениях температуры обжига и соотношения K2O:Na2O.
При постоянной температуре обжига поверхность, описываемая уравнением (1), имеет вид «седла» - гиперболического параболоида.
Решив систему уравнений (2) и (3), получим координаты «седловинной» точки в зависимости от температуры обжига
х1=7.01х3-6.74; (4)
х2=3.47-1.81х3. (5)
Из уравнений (4) и (5) следует, что при повышении температуры обжига координаты «седловинной» точки сдвигаются в сторону бульших значений соотношения K2O:Na2O и меньших значений соотношения α-Al2O3:∑R2O. Поскольку в этой точке модуль упругости принимает минимальное из максимальных значение, при увеличении температуры обжига целесообразно выбирать составы с минимально возможным для получения спеченного материала значением соотношения K2O:Na2O. Соответственно при пониженных температурах обжига для повышения модуля упругости рациональнее увеличивать соотношение K2O:Na2O, а не α-Al2O3:∑R2O.
Ограничения, накладываемые на соотношения α-Al2O3:∑R2O и K2O:Na2O, обусловлены характеристиками сырья и возможностями технологического процесса.
Следует также отметить, что при постоянном значении соотношения α-Al2O3:∑R2O, меньшем значения, соответствующего уравнению (2), с увеличением соотношения K2O:Na2O модуль упругости повышается. При постоянных значениях соотношения α-Al2O3:∑R2O, больших значения, соответствующего уравнению (2), с возрастанием соотношения K2O:Na2O модуль упругости снижается.
Установленные математические модели могут быть использованы для выбора состава масс с оптимальными свойствами [5].
Влияние фазового состава фарфора на его механическую прочность
Фазовый состав обожженного фарфора в значительной степени зависит от свойств сырьевых материалов. Для производства высоковольтных изоляторов из фарфора подгруппы 120 используется глиноземистая масса, содержащая 25% глинозема. Различие в свойствах поступающего сырья приводит к изменению фазового состава керамики. Кроме того, на фазовый состав оказывает влияние изменение шихтового состава массы, что обусловлено необходимостью поддержания ее технологических свойств на заданном уровне. В шихтовой состав массы вводят глинозем, полевой шпат, пегматит, бой фарфора после первого обжига, кыштымский каолин, просяновский каолин, глина.
Изменения фазового состава, вызванные колебаниями свойств сырья и шихтового состава массы, оказывают влияние и на физико-механические характеристики обожженного материала. По данным химического анализа содержание оксидов изменяется в следующих пределах (%): 41.20 – 46.37 SiO2, 43.40 – 47.70 Al2O3, 0.31 – 0.95 Fe2O3, 0.17 – 1.37 TiO2, 0.40 – 1.28 CaO, 0.11 – 0.69 MgO, 2.07 – 3.45 K2O, 0.90 – 1.47 Na2O, 4.60 – 6.01 п.п.п. Прочность при изгибе при этом составляет 108 – 154 МПа, при растяжении – 50 – 78 МПа.
В получаемом в процессе обжига фарфоре присутствуют следующие фазы: корунд, муллит, остаточный кварц, стекловидная фаза и газовая фаза (поры). На основании данных химического анализа были рассчитаны фазовые составы материалов с учетом допущений:
- корунд не растворяется в стеклофазе при технологических режимах обжига и помола глинозема, принятых в производстве;
- в стеклофазе растворяется около 25% образующего муллита и остаточного кварца;
- количество газовой фазы постоянно.
Таким образом, было рассчитано 69 фазовых составов глиноземистого фарфора, в которых содержание муллита находится в пределах 14.47 – 19.57%, остаточного кварца – 6.83 – 15.29%, и стеклофазы – 43.66 – 51.80%. Расчеты были подтверждены выборочным рентгенофазовым анализом.
Влияние фазового состава фарфора на его прочность при изгибе и растяжении можно определить по уравнениям:
σи=-425.7+46.15М+21.29S-0.588+M2+0.017S2; (1)
σр=-9.853+12.13М-0.774S-0.3765МS-0.1643М2+0.1351S2 (2)
где М и S – содержание муллита и остаточного кварца соответственно.
В приведенных уравнениях только два переменных параметра: содержание муллита и остаточного кварца. Это связано с тем, что содержание корунда постоянно, а три остальных компонента подчиняются уравнению связи
М+S+St=75,
где St – содержание стеклофазы.
Следовательно, в фазовом составе глиноземистого фарфора независимо изменяются только два параметра, содержание третьего (стеклофазы) определяется по уравнению связи.
Уравнения (1) и (2) являются полиномами 2-го порядка. Для удобства их анализа были построены зависимости прочности фарфора от содержания в нем муллита и остаточного кварца ( рис.10).
Зависимость прочности при изгибе от содержания муллита и кварца геометрически в трехмерном пространстве представляет собой поверхность 2-го порядка типа «седло» (гиперболический параболоид). Проекции срезов этой поверхности на плоскости MS показаны на рисунке а.
Кроме того, на рисунке нанесены прямые, соответствующие графическим зависимостям, полученным из условия равенства нулю частных производных:
(∂σи/∂М)S=0=46.15-1.449S-1.176М;
(∂ σи/∂S)М=0=21.29-1.449М+0.0342S.
Влияние содержания муллита и остаточного кварца на прочность фарфора при изгибе и растяжении
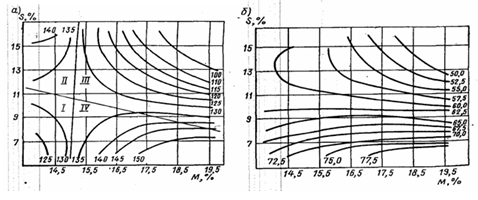
Рис.10 а – прочность фарфора при изгибе; б – прочность фарфора при растяжении. М – содержание муллита; S – содержание остаточного кварца
(цифры на изолиниях соответствуют прочности материала (МПа))
Эти прямые представляют собой геометрические места точек экстремума прочности. Они делят исследуемую область на четыре части. При содержании в фарфоре остаточного кварца менее 11% (области I и IV) увеличение доли муллита приводит к повышению прочности, причем тем значительнее, чем меньше содержание остаточного кварца. При постоянном содержании остаточного кварца более 11% (области II и III) увеличение доли муллита вызывает снижение прочности, причем тем значительнее, чем больше содержание остаточного кварца. При постоянном количестве муллита в области его содержания менее 15% (области I и II) возрастание доли остаточного кварца повышает прочность. И наоборот, прочность снижается при увеличении содержания остаточного кварца, если в фарфоре имеется более 15% муллита (области III и IV).
Уменьшение содержания стеклофазы в области III за счет одновременного повышения доли кристаллических фаз приводит к снижению прочности, как и увеличение доли стеклофазы за счет обеих кристаллических фаз (область I). Это связано с тем, что массы имеют одну и ту же температуру спекания.
Прочность при растяжении материала уменьшается при увеличении доли остаточного кварца и возрастает при повышении содержания муллита во всей исследованной области (рис. б).
На основании статистического анализа приведенных данных можно сделать следующие выводы. Прочность при изгибе глиноземистого фарфора повышается при увеличении доли одной из кристаллических фаз за счет уменьшения доли второй кристаллической фазы и стеклофазы. Наибольшее повышение прочности при изгибе можно достичь увеличением содержания муллита в обожженном фарфоре за счет уменьшения доли остаточного кварца и стеклофазы. Прочность при растяжении снижается при увеличении содержания остаточного кварца и возрастает с повышением доли муллита.
Таким образом, повысить прочность глиноземистого фарфора можно путем замены материалов шихты (например, замена боя фарфора после первого обжига обожженным каолином приводит к увеличению в фарфоре доли муллита за счет уменьшения содержания остаточного кварца и стеклофазы), а также благодаря рациональному изменению шихтового состава массы с учетом не только технологических параметров массы, но и физико-механических характеристик обожженного материала [6].
Действие минерализаторов на спекание фарфоровых масс
В настоящее время много внимания уделяется разработке энергосберегающих технологий. В связи с этим большое значение придается использованию минерализаторов для интенсификации процессов спекания керамических масс.
Процесс спекания пластичных керамических масс, в состав которых входит значительное количество глинистых компонентов (50 – 60%), можно представить двумя основными стадиями, первая из которых начинается при 700 – 800єС и сопровождается заметным уменьшением площади поверхности реагирующих компонентов, укрупнением пор и незначительным изменением общей пористости, и второй, протекающей при 1000 – 1350єС и сопровождающейся уменьшением пористости, усадкой и уплотнением.
Такое условное разграничение стадий процесса фарфорообразования позволяет рассмотреть действие минерализаторов в период реакций, протекающих в твердой фазе, и в период реакций с участием жидкой фазы.
Как известно, одним из основных кристаллообразующих компонентов в структуре фарфора является каолинит, который в процессе обжига претерпевает сложные стуктурно-фазовые превращения.
Процесс разложения структуры каолинита при нагревании связан с разрывом связей Al – O – OH, изменением связей Si – O – Al, появлением Al в четверной координации, на что указывает полоса в области 750 см-1 при температуре 500 – 550єС. Разрушение октаэдрической координации Al3+ подтверждено кривыми радиального распределения электронной плотности, построенными по данным высокотемпературного рентгеновского анализа: зафиксировано исчезновение максимума с расстоянием 1.944Е, принадлежащим связи алюминия в четверной координации с кислородом. Одновременно обнаружено увеличение длины связи Si – O.
Минерализаторы значительно меняют ход процесса, иногда вплоть до образования различных фаз – шпинели или муллита.
П.П. Будниковым и другими исследователями показано, что по мере увеличения атомной массы и ионного радиуса элементов (от 0.2 до 1.43 Е) их активность как минерализаторов значительно возрастает. Наиболее эффективно действуют катионы второй группы периодической системы. Катионы других групп (Ti4+, Zr4+, Mn2+ и B3+) существенного влияния на процесс образования муллита не оказывают, Fe3+, Ni3+ замедляют его. Было высказано предположение о внедрении катионов элементов второй группы (Ca2+, Ba2+, Mg2+) в решетку муллита, а также установлено, что способность к образованию твердых растворов уменьшается с увеличением атомной массы и ионного радиуса катиона добавки. Так, ион Ca2+ (R=1.06 Е) легко внедряется в решетку муллита при относительно низких температурах, когда структура еще формируется, ионы Ba2+ и Mg2+ - при более высоких температурах, т.к. их размеры соизмеримы с размерами пустот в решетке муллита.
Катионы добавок действуют тем эффективнее, чем меньше их ионный радиус; выявлена также зависимость интенсивности процесса образования муллита от прочности связи катион – кислород добавки. Отмечена высокая эффективность добавки Fe2O3 (введенной в массу в виде FeCl3) в интервале температур 1000 - 1300єС. Показана высокая активность добавок Li(LiC2H2O), B3+(H3BO3) и W6+(H3PO4*12WO3*nH2O), а также установлена определенная температура обжига, при которой характерно наиболее активное действие каждого минерализатора на процесс муллитизации, состоящий из двух, одновременно протекающих стадий: появление центров кристаллизации и рост образовавшихся кристаллов. Наиболее эффективное действие исследованные минерализаторы оказывают на первую стадию процесса муллитизации. При повышении температуры обжига до такого уровня, при котором преобладает процесс роста кристаллов, это действие ослабляется, при 1400єС – не появляется.
Действие минерализаторов зависит также от типа вводимого соединения: фториды щелочных металлов уменьшают выход муллита, сульфаты и хлориды его увеличивают. Добавки фторида и карбоната лития снижают температуру кристаллизации муллита до 550єС.
Аналогично проявляется действие фторида алюминия, введение которого в количестве 10% (по массе) способствует образованию муллита при 650єС. Интенсификация образования муллита в присутствии AlF3 объясняется тем, что уже при 300 – 680єС минерализатор взаимодействует с каолинитом, в результате SiO2 выводится из системы в виде соединения Al2Si2O3(OAlF2)4, равновесие реакции смещается в сторону кристаллизации муллита.
В качестве минерализаторов были опробованы соли Na, K, Li, Ca, Mg, Zn, Al; оксиды - Cr2O3 , TiO2, Fe2O3, ZrO2, MoO3, B2O3, SnO2, известково-натриевое стекло, шлаки, золы и др. Установлено, что индуцированная муллитизация является каталитическим процессом, в ходе которого образуется нестабильная промежуточная фаза. Минерализаторы оказывают влияние на рост, форму и размеры кристаллов муллита, образующихся в фарфоре. Так, на основе результатов петрографического анализа материалов из обогащенного каолина, кварца и полевого шпата, в которые вводили в качестве минерализаторов ZnO, TiO2 и Fе2O3, установлено, что длина и ширина кристаллов игольчатого муллита колебались от 71.1 до 104.2 мкм и от 13.3 до 30.2 мкм соответственно. При этом рост, форма, взаимосцепление и распределение кристаллов муллита были непосредственно связаны с вязкостью и составом расплава, изменявшимися в зависимости от природы минерализатора.
Высокая растворимость муллита в расплаве, содержащем ZnO, устраняла положительное влияние маловязкой стеклофазы на рост кристаллов муллита. В связи с этим микроструктура образцов фарфора, содержащих ZnO, была представлена агрегированными тонкоигольчатыми кристаллами муллита. Повышенная вязкость расплава образцов, содержащих добавки TiO2, препятствовала росту крупных кристаллов, мало растворимых в алюмосиликатном расплаве и поэтому более устойчивых.
В микроструктуре образцов фарфора, содержащих TiO2, обнаружены равномерно распределенные мельчайшие взаимосцепленные иглы муллита. Максимальная вязкость расплава образцов фарфора, содержащих Fе2O3, препятствовала образованию крупных кристаллов муллита и ограничивала возможность их перемещения. В структуре таких образцов преобладали короткие иглы муллита.
Исследовано также влияние минерализаторов H3BO3, MnO2, CaCl2, NaCl и RbCl на образование муллита при обжиге глины. По эффективности влияния на выход муллита эти минерализаторы были расположены в следующем порядке:
H3BO3 > MnO2 > CaCl2 > NaCl > RbCl.
Выход муллита при 1000єС возрастает в случае введения добавок. Так, количество муллита, определенное рентгеновским анализом, в образцах, содержащих 20% (молярная доля) добавок и подвергшихся изотермической обработке при 1000єС в течение длительного стабильного промежутка времени, составляло (%): из чистого каолина – 8.7, с добавкой Li2CO3 – 16.5, LiF – 19.7, MgF2 – 20.7, MgO – 22.5, CuF2 – 27.7, CuO – 29.3%.
Кинетика образования муллита описывается уравнением Таммана:
a= A + B lg t,
где a – выход муллита;
t – время, ч;
A и B – константы.
Значения А возрастают в порядке перечисления добавок от 5.1 до 20.8; константа В для каолина без добавок равна 1.5, для остальных образцов она находится в пределах 3 – 3.6. По достижении некоторого времени ti выход муллита стабилизируется.
Минерализаторы оказывают значительное влияние на высокотемпературные реакции каолинита. В образцы каолинита с упорядоченной и неупорядоченной структурой вводили добавки СаО и К2О в виде нитратов, перемешивали в вибромельнице в присутствии шаров из глинозема и изопропилового спирта, затем сушили при 110єС в течение 24ч. Дифференциально-термический анализ (20 – 1500єС, скорость 10єС/мин) показал. Что первый экзотермический пик соответствует образованию центров кристаллизации, второй (при 1275єС) является результатом быстрого роста кристаллов муллита за счет протекания процессов растворения – осаждения, способствующих образованию аморфной или жидкоподобной фазы, богатой SiO2. Третий экзотермический пик при 1460єС – результат кристаллизации и роста кристаллов кристобалита.
При введении добавок К2О твердофазовые реакции протекают по границам зерен метакаолинита с образованием соединения, реагирующего с аморфной фазой. Этот процесс сопровождается возникновением модифицированного расплава, что соответствует второму экзотермическому пику на дифференциальной термической кривой. При протекании названной реакции в аморфную фазу, богатую SiO2, поступает некоторое количество К2О, ускоряющего рост кристаллов муллита. При этом наблюдается снижение температуры максимума второго экзотермического пика.
И, наконец, большое количество К2О ускоряет кристаллизацию и рост кристаллов кристобалита, что обусловливает появление третьего экзотермического пика, сливающегося со вторым.
Добавки СаО оказывают подобное действие, но при этом второй пик сдвигается в сторону более высоких температур. При таком смещении реакции аморфная фаза в первичных зернах метакаолинита обогащается вводимыми оксидами. Соответственно кристобалит, образующийся внутри первичных каолинитовых зерен, переходит в расплав. Увеличение количества добавок ускоряет растворение кристобалита. Если количество добавок, температура и продолжительность реакции достаточны, то весь кристобалит растворяется и конечный равновесный состав содержит только муллит и жидкую фазу. При охлаждении жидкая фаза затвердевает, образуя стеклофазу, при этом возможно осаждение вторичного муллита.
Степень превращения каолинита в муллит при обжиге каолинита была определена методом случайного баланса, с помощью которого оценено влияние 28 факторов, включающих 26 добавок-минерализаторов. Найдено, что степень превращения возрастает с повышением температуры обжига, продолжительности выдержки, содержания добавок MgSO4, Cr2O3, K2CO3 уменьшается с увеличением количества добавок CaF2 и Na2SiF6. Этот метод позволил выделить два парных фактора, положительно влияющих на степень превращения, а именно: введение комплексных добавок,