Вибір та обґрунтування технології виробництва керамічних плиток для підлоги
Червоний
Шлам МГЗ
Усьогона непрожарю-вальну
речови-ну, %
Усього на прожарювальну
речовину, %
Перерахунок маси на прожарювальну речовину робимо шляхом перемноження кожного оксиду, що міститься у масі на коефіцієнт:
К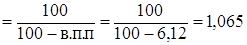
Втрати при прожарюванні складають 6,12%.
2. ТЕХНОЛОГІЧНА ЧАСТИНА
2.1 Вибір та обґрунтування способу виробництва і технологічної схеми
В технології кераміки вироби формують одним з трьох основних способів при певній специфіці підготовки матеріалів: пластичним формуванням, напівсухим пресуванням і литтям з глинистих водних суспензій (шлікерів) у гіпсові форми.
Вибір цього виробництва і підготовки маси визначається властивостями глинистої сировини, складністю шихти, формою і розмірами виробів і вимогами до якості матеріалу, що випалюється.
Відповідно з вже існуючими методами формування виробів існує три способи підготовки мас, при цьому вибір способу підготовки маси залежить не тільки від способу формування, але й від кількості компонентів у шихті.
Приготування керамічної маси, що призначена для пластичного формування виробів, полягає у переробці вихідних матеріалів в результаті якої отримується пластична керамічна маса, що має вологість 18-23 %.
До переваг пластичного способу виробництва відноситься можливість формування широкого асортименту керамічних виробів, в тому числі виробів крупних розмірів, складної форми і значної пустотності. Морозостійкість виробів, що виготовлені за пластичним способом вишче за морозостійкість виробів, що отримуються за напівсухим способом. Схема технологічного процесу перероблення вихідних сировинних матеріалів за пластичним способом простіше ніж за напівсухим. К недолікам пластичного методу виробництва можна віднести велику тривалість технологічного циклу, малу міцність виробів.
Приготування керамічної маси, що призначена для напівсухого пресування, полягає в сушінні і подрібненні глини, з отриманням однорідного за складом і вологості порошку з певним зерновим складом. При напівсухому пресуванні вологість маси складає 8-12 %.
Напівсухий спосіб підготовки маси застосовують головним чином при надто щільній структурі глини, низької кар'єрної вологості її. Щільна структура глини перешкоджає її зволоженню і обробці.
Переробка сировинних матеріалів вказаними двома способами здійснюється коли керамічна маса вміщує не більше 2-3 компонента однакових або близьких за своїми фізико – хімічними властивостями.
Шлікерний спосіб підготовки маси характеризується різноманітністю технологічних процесів. Подрібнення компонентів можливо здійснювати сумісним і роздільним способами. При сумісному помелі опіснюючі, плавні і глинисті матеріали розмалюють по мокрому способу у кульових млинах. У результаті чого отримується рідка керамічна маса – шлікер з вологістю близько 45 %. Роздільний помел характеризується тим, що опіснюючі і плавні розмалю-ють у кульових млинах, а глину розпускають у мішалках, а потім обидві суспен-зії змішуються у певних пропорціях. Як перша, так і друга схема мають свої переваги і недоліки. При роздільному помелі сировинних матеріалів більш широко розповсюджений такий вид браку як "мушка" – темні точки на поверхні виробів, що виникають у результаті потрапляння залізничних включень в масу. Сумісний помел значно зменшує такий вид браку, але при сумісному помелі значно зменшується продуктивність млинів, збільшуються витрати електро-енергії у порівнянні з роздільним помелом [2].
У даному проекті передбачається використовувати метод напівсухого пресування керамічних плиток із підготовкою преспорошку шлікерним способом на БРС. Цей вибір базується на тому, що необхідно досягти точного дозування сировини і високу ступінь гомогенізації сировинної маси. Формуван-ня плиток методом напівсухого пресування забезпечує високу щільність череп-ку, точність форм і розмірів.
Помел сировинних матеріалів буде здійснюватися у кульовому млині. Вибір помольного агрегату (кульового млину) базується на тому, що хоча продуктивність кульових млинів менша, ніж у трубних млинах, але вони забезпечують високу ступінь подрібнення матеріалу, не металоємні, а тривалість помелу зменшується в 10-20 раз [1]. Так як кульові млини футеруються керамічним матеріалом, а помольні тіла також керамічні, то забезпечується потрібна чистота маси. Подрібнення до високого ступеня дисперсності у кульових млинах мокрим способом протікає значно ефективніше, ніж сухим. Наявність води полегшує руйнування твердих часточок, за рахунок проникнення води у тріщини та розклінювання часток [9].
Зневоднення шлікера і перетворення його у преспорошок здійснюється у баштових розпилювальних сушарках (БРС), що дозволяє отримувати прес-порошок стабільного гранулометричного складу, однорідними частинками, доб-рою сипучістю, з мінімальним вмістом тонких пиловидних фракцій і постійної вологості [8].
Застосування розпилювальних сушарок дає великі економічні і технічні ефекти, знижуються трудомісткість приготовлення преспорошку, витрати електроенергії. Вироби, які отримуються з преспорошку, що готуються у розпилювальній сушарці, мають більшу міцність на вигін, ніж готові вироби, що отримуються з фільтр-пресового порошку.
Сушіння і випал плиток буде здійснюватися на потоково-конвеєрній лінії, яка включає роликову сушарку і конвеєрну піч. Використання потоково-конвеєрної лінії забезпечує автоматизувати весь технологічний процес виробництва плиток від БРС до готових виробів.
Роликові печі є найбільш розповсюджені, вони пристосовані до швидкісного режиму випалу (від 30 до 80 хв). Швидкісний однорядний випал забезпечує рівномірний розподіл температури і високу якість плиток. Ці печі мають легку і просту конструкцію, можуть легко вбудовуватися у будь-яку виробничу потокову лінію [8,9].
2.2 Технологічна схема виробництва
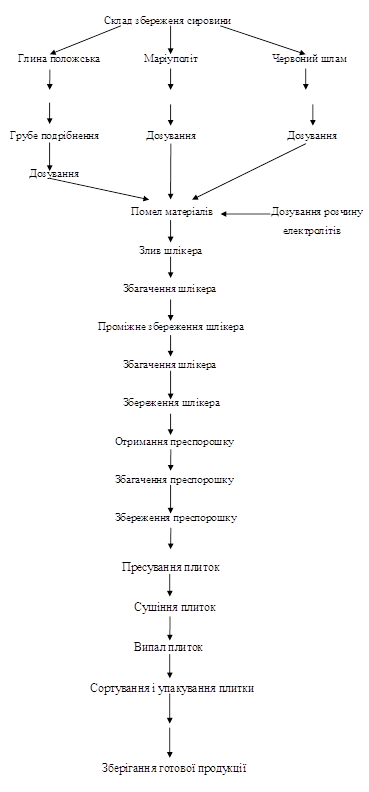
2.3 Опис технологічного процесу
2.3.1 Транспортування і зберігання сировинних матеріалів, що потрапляють на склад
Сировина буде доставлятися на склад збереження сировини за допомогою залізничного та автомобільного транспорту.
Сировина і матеріали, що використовуються у виробництві зберігаються у критому складі, що захищає їх від пилу й атмосферних опадів. Сировина і матеріали, що розвантажені направляються у відсіки складу на площадки, призначені для збереження даного виду сировини.
Вхідний контроль сировини і матеріалів, здійснюється відповідно до роз-робленого переліку сировини і матеріалів, які підлягають вхідному контролю.
На складі сировини дотримується встановлений режим чистоти сировини. На складі підтримується запас основних видів сировини не менше, ніж на 1 місяць.
2.3.2 Попередня підготовка матеріалів
Вибірка глини зі складу і подача її у стругач для подрібнення виробляється рівномірно по всій поверхні збереженого запасу. Величина кусків глини, що подаються в стругач до 300 мм. Величина кусків після подрібнення не повинна перевищувати 150 мм. Після подрібнення глина за допомогою вагового дозатора направляється до кульового млину.
Маріуполіт і червоний шлам з прийомних бункерів подаються у кюбеля де дозуються, а потім подаються до кульового млину.
2.3.3 Приготування розчину електролітів і рідкого скла
Розчин рідкого скла виготовляється у кульовому млині шляхом помелу натрієвої скло глиби з водою при щільності 1,40 г/см² по пікнометру і зливаєть-ся у басейн, що устатковано пропелерною мішалкою. Рідке скло змалюється до повного походження через контрольне сито №0063.
Приготування розчину електролітів здійснюють в напільних басейнах. Спочатку в басейн заливається вода, а потім при працюючих мішалках через мірну ємність вводиться рідке скло і додається сода кальцинована. Розчин перемішується протягом 15 хвилин.
2.3.4 Приготування шлікера
Приготування шлікера буде здійснюватися методом сувмісного помелу опіснюючих матеріалів і глинистих у кульових млинах мокрого помелу періодичної дії.
Помел матеріалів у кульовому млині здійснюється у дві стадії: на першій стадії здійснюється помел маріуполіту і червоного шламу, частково глини у кількості 5-7%, а також в кульовий млин заливається розчин електролітів; на другої стадії помелу додається залишена глина.
У результаті помелу отримується рідка керамічна маса - шлікер з вологістю 43%.
Готовий шлікер зливають у зливний басейн при безупинній роботі пропелерних мішалок. Після цього шлікер крізь вібросито подається у видатковий басейн де відстоюється протягом 24 годин "старіння". При вистоюванні від-бувається поступове розрідження шлікера, зниження його загусання і руйнування структури, що супроводжується звільненням частини механічно захопленої води, що обумовлює більш повне розрідження шлікера, стабілізується його реологічні властивості.
Параметри готового шлікера:
- текучість 8-10 с після 30 с вистоювання;
- вологість - не більше 43%.
2.3.5 Приготування преспорошку
Зневоднення шлікера і перетворення його у преспорошок планується здійснювати у баштовій розпилюючій сушарці. Отриманий у розпилюючій сушарці преспорошок системою шнек-стрічковий транспортер-елеватор подається в силос для збереження. Прес-порошок вистоюється протягом 8 годин для зрівняння вологості. З силосу через віброгрохот системою стрічкових транс-портерів порошок подається в бункер преса.
Гранулометричний склад преспорошку:
Вміст зерен розміром до 1 мм:
залишок на ситі №1 (51 отв/см²) - не більше 1%
Вміст зерен розміром менше 0,25 мм:
прохід через сито №02 (980 отв/см²) - 17,0-22,0%
Вологість преспорошку на БРС - 7,0-9,0%
2.3.6 Пресування плиток
Пресування плиток на потоково-конвеєрних лініях здійснюється на гідравлічних пресах.
В процесі пресування необхідно забезпечити видалення з преспорошку повітря, що займає близько 40% пресувальної маси [2].
Для забезпечення отримання ущільненої структури плиток для підлоги пресування їх здійснюється у дві стадії в наступних межах питомого тиску:
- первинне - 5,0-6,5 МПа (50-60 кг/см²);
- вторинне - 25,0-28,0 МПа (250-280 кг/см²).
Лицьові і бічні поверхні штампів повинні бути рівними, гладкими, без вибоїв і подряпин, а рифлення нижнього штампа чіткими. Верхній і ніжній штампи повинні бути рівномірно підігрітими в межах температур 50-60°C для виключення налипання преспорошку.
2.3.7 Сушіння плиток
Відпресовані плитки у безупинному режимі по транспортерах будуть направлятися до завантажувального пристрою і після розподілу потоку заванта-жуються у роликове сушило.
Максимальна температура сушіння становить 250°C.
Тривалість сушіння 40 хвилин.
Вологість плиток після виходу із