Металорізальні верстати
В останній час широкого розповсюдження набули токарні різці з механічним кріпленням багатогранних пластинок, що не переточуються (рис.2.19). Пластинки розрізняються за формою, типом кріплення і вибираються в залежності від умов роботи. Такі різці широко використовуються на верстатах з числовим програмним управлінням.
Форма заточки
передньої і
задньої поверхонь
токарних різців
в значній мірі
визначає їх
працездатність
і стійкість.
Передня поверхня
може бути плоскою
(рис.2.20 а),
плоскою із
зміцнючою
фаскою (рис.2.20
б) f=(0,8-1) i
γf=
-5о...-10о, з фаскою
і криволінійною
виїмкою (рис.2.20в),
що має R=(10-60)s.
Задня поверхня
переважно
укорочена з
подвійною
заточкою (α=
6о-8о; α1=10о-12о).
Різці з плоскою
передньою
поверхнею (а)
використовуються
для обробки
чавуну, бронзи
і інших крихких
матеріалів.
Різці з плоскою
поверхнею і
відємною фаскою
застосовуються
для обробки
ковкого чавуну
і сталевих
заготовок з
σв
 800
мПа а також при
недостатній
жорсткості
технологічної
системи. Для
відведення
і ламання стружки
необхідно
застосувати
стружко ломи.
Різці з передньою
поверхнею
виконаною по
формі в (рис.2.20)
застосовуються
при обробці
трудно оброблюваних
матеріалів
з σв
 800 мПа. І корозостійких
сталей.
Фасонні різці застосовують для обробки складних поверхонь тіл обертання. Вони використовуються на токарно-револьверних верстатах, автоматах і напівавтоматах. Такі різці спеціально проектуються і виготовляються для обробки конкретного профілю, забезпечують високопродуктивну обробку складних фасонних деталей в великосерійному і масовому виробництві. Вони можуть бути круглими і призматичними з радіальною і тангенціальною подачею.
В останні роки у зв’язку з розвитком технології одержання надтвердих синтетичних матеріалів були розроблені спеціальні конструкції різців. Такі конструкції повинні бути жорсткими, вібростійкими і вимагають обладнання підвищеної жорсткості.
5.4 Порядок розрахунку і вибору режиму різання при точінні
Вихідними даними при розрахунку (виборі) режиму різання при точінні є розміри і стан заготовки, матеріал з якого вона виготовлена, його твердість, стан поверхонь, розміри і допуски на готову деталь, вимоги до якості оброблених поверхонь. Крім того необхідно мати інформацію про наявне технологічне обладнання, його характеристики, наявні пристрої і їх характеристики, наявний інструмент (вид, тип, форма різальної частини) і реальні можливості виробництва (можливість використання ЗОР). Якщо такої інформації нема, то нею необхідно задатись. Розрахунок вимагає значних затрат часу, вибір простіший, але менш точний.
Як правило
режим різання
прир обробці
конструкційних
матеріалів
(сталей) назначають
в слідкуючому
порядку:
t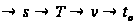
1.При назначенні глибини різання бажано забезпечити знімання припуску за один прохід. При чорновій обробці визначаючими є силові і міцності фактори, а при чистовій обробці визначаючою є точність обробленої поверхні.
2. Подача S мм/об. При чорновій обробці подача обмежується міцністю державки інструменту, його пластинки, можливостями механізму подачі верстата і жорсткістю деталі. При чистовій обробці визначними є точність і шорсткість обробленої поверхні . Конкретні рекомендації по вибору подачі проведені у /4;8/. Орієнтовно подачу можна назначати в долях від глибини різання. S=(0,15-0,25)t при чорновій обробці і S=(0,05-0,15)t при чистовій обробці. Вибране значення подачі корегується з врахуванням можливостей верстата (приймається ближче менше значення).
3. Стійкість різця Т хв. Залежить від умов роботи, властивостей інструментального матеріалу і приймається з довідників /4;8/. Орієнтовно для твердосплавних різців Т=45-60 хв. А для фасонних різців Т=120хв.
4. Швидкість різання V м/хв визначається по емпіричних формулах ( п.1.4) Вибір швидкості різання можна зробити на основі рекомендацій /4/. На основі прийнятої швидкості різання визначають необхідне число обертів шпинделя і коригують його по можливостях верстата.
5.Сила різання Pz (тангенціальна складова) визначається по емпіричній формулі, приведеній в п.1.5 стор 34.
6. Ефективна
потужність
різання Ne= кВт. Тут Vф
– фактична
швидкість
різання.
7. Основний технологічний час на обробку поверхні to є складовою частиною штучного часу на обробку Tшт= to+tдоп+tо.обс.+tт.обсл.+tф , тут tдоп – допоміжний час на виконання допоміжних робіт (встановлення і знімання деталі, керування верстатом, контроль розмірів); tо.обс. і tт.обсю - - час на організаційне і технічне обслуговування робочого місця віднесений на 1 дуталь; tф – час на фізичні потреби робітника.
To= (хв). Тут L
– довжина ходу
різця; і- число
проходів.
При обробці трудно оброблюваних матеріалів і гартованих сталей (HRC62ч64) інструментами з надтвердих матеріалів розрахуное режиму починається з вибору швидкості різання (V=80-100 м/хв ы быльше). Виходячи з вибраної швидкості різання назначають глибину різання і подачу, яку узгоджують з необхідною шорсткістю обробки. Для реалізації можливостей надтвердих матеріалів необхідно мати жорстке високоточне обладнання з високими частотами обертання шпиндельних вузлів.
Перевірки:
1. Перевірка потужності. Ne≤ Nb·η , тут Nв – встановлена потужність головного приводу верстата; η=0,75-0,85 – ККД механізму приводу верстата.
2. Перевірка подачі. Зусилля, що забезпечує механізм подачі верстата повинно бути більшим осьового зусилля Рх.
3. Перевірка
різця на міцність
Pz≤ , тут В – ширина
тіла різця мм;
Н – висота тіла
різця мм; І –
виліт різця
в різцетримачі
мм;
 = 200мПа (20 кГ/мм2) –
допустимі
напруження
на згин державок
різців з конструкційної
сталі.
4. Перевірка на
жорсткість
різця P= Pz
 Тут f=0,25δ
(δ-
поле допуску
на оброблюваний
розмір деталі);
Е – модуль Юнга
матеріала
корпуса різця
кГс/мм2; І=
 -осьовий момент
інерції корпуса
різця.
5. Первірка деталі
на жорсткість.
При консольному
закріплення
деталі в патроні
P= Ру
, а якщо деталь
закріплена
в патроні і
підперта центром,
то P=
 Ру.
Тут I=
 -осьовий
момент інерції
тіла заготовки;
l –
величина, на
яку виступає
заготовка з
патрона ( при
обробці заготовки
в патроні) і
віддаль від
патронга до
центра якщо
довга деталь
підперта центром.
Якщо проведено всі перевірки і умови витримано, то обробка можлива. Якщо якась умова не витримана, то необхідно міняти режим обробки (змінити величину подачі, глибину різання, або швидкість).
5.5 Конструкції токарних верстатів
Всі токарні верстати відносяться до першої групи металорізальних верстатів і в залежності від призначення і конструкції поділяються на 9 підгруп:
1.1 токарні одношпиндельні автомати.
1.2 токарні багатошпиндельні автомати.
1.3 токарно-револьверні верстати.
1.4 токарно-свердлильно-відрізні верстати.
1.5 токарні карусельні верстати.
1.6 універсальні токарні і лоботокарні верстати.
1.7 токарні гідрокопіювальні і багаторізцеві верстати.
1.8 токарно-затилувальні верстати (спеціалізовані).
1.9 всі інші токарні верстати, що не ввійшли в підгрупи 1-8.
Найбільш розповсюджені універсальні токарно-гвинторізні верстати, характерним представником яких є 16К20, на базі якого виконано 16к20П, 16К20Г 9з виїмкою на станині) і 16К25 – облегшений, нормальної точності з збільшеним діаметром обробки.
Верстат16К20 використовується для виконання різноманітних токарних робіт в одиничному і малосерійному виробництвах а також в інструментальних і ремонтних цехах. Основні вузли і частини верстата показані на рис.2.21. Станина має коробчасту форму і шліфовані напрямні. Справа розміщена коробка подач 2 і передня бабка3, в якій змонтована коробка швидкостей з шпинделем. За передньою бабкою розміщено шафа з електрообладнанням 4. Щиток 5 служить для захисту токаря від викидів стружки і емульсії. Справа на напрямних змонтована задня бабака 6 , яка служить для підтримки з допомогою центра заготовки, обо для закріплення осьових інструментів (свердел, зенкерів, розверток...) По напрямних стании7 переміщаються поздовжні салазки супорта 8 до яких з переді прикріплений фартук супорта 11 в середині якого розміщений механізм подачі. Салазки 10 забезпечують переміщення верхнього супорта разом з різцетримачем в поперечному напрямку. Передача руху з коробки подач в механізм фартука здійснюється ходовим валом 13, або ходовим гвинтом 12 (при нарізанні різей). Кінематична схема верстата 16К20 подана на рис.2.22. Головним рухом на даному верстаті є обертання шпинделя, яке одержує рух від електродвигуна М1. На валу І знаходиться двохстороння фрикційна муфта М1. При включенні її в ліво рух через колеса z56-34,або z51-39 передається на вал ІІ. При включенні муфти в право рух буде передаватись через паразитний блок z24-50 i z36-38Б тоді вал ІІ буде обертатись в протилежному напрямку.