Машина для укладання та пакування пачок з вафлями в гофрокартонні ящики
Будемо розглядати одну (праву) стулку, так як вони ідентичні одна одній.
Розрахункова формула представляє собою рівняння рівноваги моментів інерції
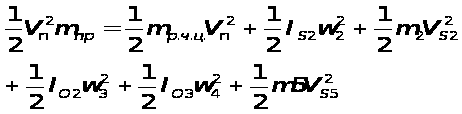
Спростивши праву і ліву частини:
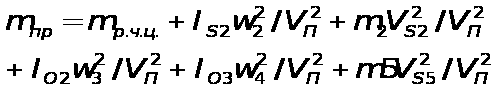
IO2=IO3=1/3 m3(4)l2
IS2=0,1m2l2 – сила інерції другої ланки.
Для знаходження приведеної маси необхідно хід пневмоциліндра поділити на окремі ділянки, для визначення мпрмакс.
Для цього задаємося синусоїдальним законом руху штока пневмоциліндра.
x = S/T (1-cos at)
t – поточне значення часу, с;
a=2p/T, відповідно:
x=S/T(1-cos2p/T*t).
Для знаходження необхідних швидкостей та кутових прискорень w2, w3, w4, w5, необхідно побудувати план швидкостей.
Алгоритм побудови.
Знаходимо швидкість т. О за формулою
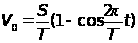
S=0,04 м – хід штовхача;
T=1,15 с – час одного циклу роботи;
t – поточне значення;
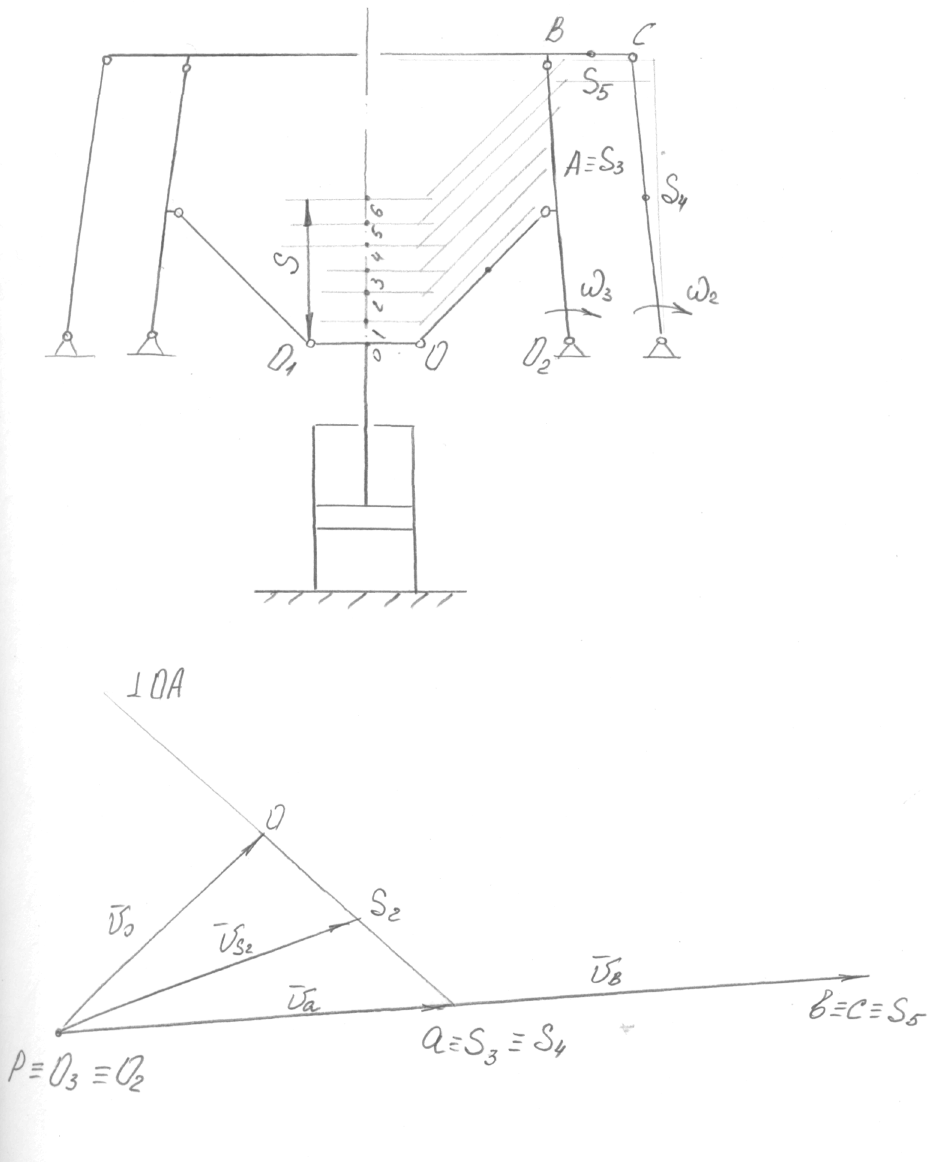
Рис. 8 - Кінематична схема стулок
t1=Т/6, t2=(Т/6)*2, t3=(Т/6)*3
V0=0,04/1,15*(1-cos2p/1.15*t2)
Визначаємо швидкість т. А:
VA=V0+VAO/OA
VA=V02+VAO2/O2A
Визначення швидкості т. В методом подібності:
ab/O2A=AB/O2A®ab=O2A*AB/O2A$
Знаходимо швидкості т. С, т. S4, S5.
Визначимо кутові швидкості: w3=w4=VA/lO2A;
Розглянувши плани швидкостей можна зробити висновки, що вони по числовим значенням однакові, лише змінюється напрямок, тому розглядаємо любий один план швидкостей і визначаємо потрібні швидкості:
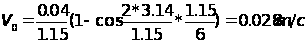
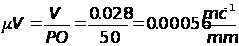
Va=pa*mV=69*0.00056=0.0386 m/c
Vb=pb*mV=138*0.00056=0.076 m/c
Vc=Vb=0.076 m/c
Vs3=Vs4=Va=0.039 m/c
Vs5=Vc=0.076 m/c
w3=w4=Va/lO2A=0.039/0.182=0.21 c-1
w2=0.195 c-1; Vs2=0.032 m/c
Для розрахунку сил інерції приймаємо:
mР.Ч.Ц.=0,4 кг
m2=0,450кг
m3=0,700 кг
m4=0,700 кг
Відповідно:
Is2=0.1m2l12=0.1*0.450*0.16*0.16=7.2*10-3
Io2=Io3=1/3m3l22=1/3*0.700*0.29=6.7*10-2
Обчислюємо приведену масу стулок:
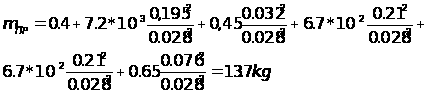
Так як стулки ідентичні, то загальна приведена маса буде:
mПР=27,4 кг.
Вихідні дані для розрахунку пневмоциліндру:
тиск повітря в магістралі:
Рм=0,40 МПа;
ефективна площа вхідного отвору:
Fl=4*10-6 м2
початкова і кінцева приведені координати поршня:
Хо1=Хо2=0,01 м
зусилля необхідне для піднімання штоку:
Рруш=351,2 Н
Необхідне зусилля можна визначити за формулою:
Рруш=Fk*Pm
Рм - робочий тиск в пневмоциліндрі
Fk – площа, яка визначається як різниця площі поршня і штока
Fk=Рруш/Рм=351,2/40=7,024 см2
Виходячи з площі Fk підбираємо діаметр поршня і штока:
Fш=pd2/4=3.14*100/4=78.5 mm2
F пор= Fk+ Fш=78,5+7,024=85,5 мм2
Діаметр поршня:
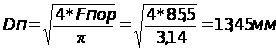
Приймаємо Dп=32 мм
Площа робочої поверхні поршня:
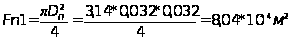
штока:
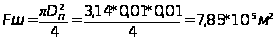
Площа вихлопної порожнини поршня:
Fп2= Fп1- Fш=8,04*10-4-7,85*10-5=7,255*10-4м2
Результуюча всіх сил опору:
P(t) = Pc.mp.+mBgF+P2(F1-F2)=40+12.5*9.81*0.3+105(8.04*10-4-7.85*10-5)=139.5 H.
Pc.mp.=40 H – сила опору рухомих частин пневмоприводу;
F = 0,3 – коефіцієнт тертя.
Розрахунок витрат стисненого повітря пневмоциліндром.
Q=q*n*j
q=2V - об’єм повітря необхідний для виконання одного циклу
V=pR2L=3.14*2.5*2.5*23=451.375 cm2
q=2V=2*451.375 = 902.750 cm3
n – кількість циклів n=38
j=1,1…1,3 – коефіцієнт, що враховує невиробничі витрати;
Q = 2*451,375*38*1,3=44595,85 см3/хв.
3.4 Розрахунок виконавчого пневмомеханізму для зштовхування штабеля пачок в ящик
Вихідні дані до розрахунку:
тиск повітря в магістралі:
Рм=0,4 МПа
хід виконавчого механізму:
S=0.23 м
Час спрацювання механізму T=0,85 с
ефективна площа вхідного отвору: fl=4*10-6 м2
початкова і кінцева приведені координати поршня:
Хо1=Хо2=0,01 м
Зусилля необхідне для спрацювання:
Р руш = 246 Н
Зусилля необхідне для спрацювання визначаємо з формули:
Рруш = Fk*Рм
Рм- робочий тиск в пневмоциліндрі,
Fk – площа, яка визначається як різниця площі штока і поршня.
Fk=Рруш/Рм=246/40=6,14 см2
Виходячи з величини значення Fk підбираємо діаметри поршня D і штока d.
3.5 Розробка циклограми роботи машини та розрахунок суміщення робочих органів
Циклограма машини – це сукупність циклограм робочих органів. В нашому випадку ми складаємо проектну циклограму, щоб вірно визначити тривалість робочого циклу машини і отримати потрібну продуктивність.
Відповідно до структурної схеми спочатку набираємо штабель висотою сім пачок, а потім зіштовхуємо його в ящик. Одночасно з набором штабеля в нас відбувається операція відведення заповненого ящика, а також подача порожнього ящика для завантаження в нього наступного штабеля виробів.
Ми розробили прямокутну циклограму пристрою у масштабі 1 с=5, 83 мм врахувавши час спрацювання пневмоциліндрів і забезпечили потрібну продуктивність пристрою.
Циклограма роботи машини: I – стулки; II – підйомний стіл; III – штовхач; IV – подача ящика; V – утримувач клапанів; 1 – робочий хід; 2 – холостий хід; 3 – вистій.
| I | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | |||||||
| II | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | 1 | 3 | 2 | 3 | ||||||
| III | 2 | 3 | 1 | |||||
| IV | 3 | 1 | 3 | 1 | 3 | |||
| V | 3 | 1 | 2 | 3 | 2 | 1 | 3 | |
3.6 Суміщення робочих органів машини
Під суміщенням руху робочих органів розуміють послідовно-паралельний режим їх роботи. Чим більше часу іде на суміщення, тим зменшується тривалість кінематичного циклу, а також збільшується продуктивність при його мінімальних розмірах.
Це суміщення виконується при робочому ході штовхача та холостому ході штирів.
Розглянемо варіанти руху першого і другого робочих органів за лінійним законом.
Умови: V1p.x.=const; V2x.x.=const
A-точка можливого зіткнення.
Хід штирів S2X.X.=45 mm
Хід штовхача S1P.X.=125 mm
Sd1/=38 mm
Sd1/=Sd1-D=35 mm; D=2ё5
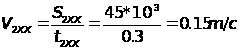
t2XX=0.3 c
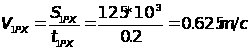
t1PX=0.2 c
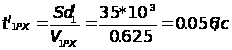
t12=t2PX+t2XX-t/1PX=0.4+0.3-0.056=0.644 c
4. Монтаж, ремонт, експлуатація машин
Виробниче обладнання являє собою найбільш важливу частину основних фондів підприємств харчової промисловості, їх технічно-виробничий потенціал, тому питання монтажу, технічного обслуговування і ремонту, які забезпечують довговічність і працездатність обладнання повинні бути предметом повсякденної уваги обслуговуючого персоналу.
Монтаж та налагодження машин здійснюється у відповідності з технічним описом і інструкцією по експлуатації. В залежності від конструкції машини, її монтажу перш за все потрібна підготовка фундаментальної основи (площадки), яка повинна бути горизонтальною з підведеними пневмо і електрокомунікаціями, пристроями для зливання води при мийці машини.
Перед монтажем після зовнішнього огляду пристрою його розконсервовують, промивають гарячою водою або миючим розчином і потім висушують.
Оброблені поверхні деталей, які покриті захисним шаром мастила потрібно промити гасом і ретельно витерти.
Монтаж машини починається з установки її на підготовлене місце у відповідності з габаритними розмірами. Базова поверхня плити станини машини має бути горизонтальною, що досягається за допомогою ніжок, які регулюються по висоті.
Наступний етап монтажу заключається у встановленні механізмів, які були зняті при транспортуванні обладнання. В перші два тижні роботи машини її змащують щоденно. Перед запуском частини, які обертаються, прокручують вручну, щоб переконатися у відсутності можливих заклинювань тощо.
Наступний етап – регулювання і налагоджування машини на відповідний розмір ящика.
Далі здійснюється пробний пуск машини на холостому ходу, шляхом короткочасного включення пускового механізму. Цю операцію здійснюють тільки в ручному режимі.
Далі здійснюють пробний пуск під навантаженням, перевіряють подачу продукції, технологічні режими обробки пакувального матеріалу. Пробний пуск здійснюється в режимі 50% від максимального навантаження. І після перевірки роботи всіх механізмів і систем керування запускають обладнання на повну потужність. При цьому змінюють продуктивність машини, технологічні режими, а також експлуатаційні параметри приводів інших механізмів. Розрахувавши продуктивність пристрою налагоджують його на продуктивність лінії.
Короткочасна зупинка машини здійснюється здебільшого натисканням кнопки СТОП на пульті керування. При тривалій зупинці (більше 10 хвилин) зупиняють подачу ящиків до механізму завантаження, а фасовані пачки відводять на відвідний пристрій. Після закінчення роботи машину в кінці зміни ретельно промивають (промивку проводять також і при заміні продукту). Обов’язково проводять також перевірку спрацювання пристроїв для блокування.
Ремонт обладнання проводять у відповідності з планом ремонтних робіт, який розробляється на кожний плановий рік. На підприємствах харчової промисловості застосовують прогресивну систему ремонту устаткування. Система планово-попереджувального ремонту передбачає:
Застосування прогресивної технології ремонту, яка забезпечує високу якість і довговічність деталей та вузлів, які відновлюються;
Організацію постачання підприємства запасними частинами і вузлами, їх зберігання та облік;
Розробку нормативів трудоємкості ремонту, простоїв устаткування в ремонті, витрати матеріалів та деталей при ремонті, норм запасу деталей, підбирання робочих креслень на деталі та вузли.
В систему ППР входять:
міжремонтне обслуговування;
профілактичні огляди;
поточний, середній та капітальний ремонти.
Організація робіт ППР передбачає наявність технічної документації, що складається з карточки пристрою, журналу, дефектної відомості та альбому креслень.
Технологія виконання ремонтних робіт на устаткуванні:
Розбирання устаткування.
Перед початком розбирання машини, яку ремонтують на місці без знімання її з фундаменту, відключають двигун від джерела живлення, знімають огородження, пасові і ланцюгові передачі і починають розбирати більші вузли. Вузли розбирають в такій послідовності, щоб зняти в першу чергу такі деталі, які заважають дня монтажу інших. Розбирання машини може бути повним і частковим.
Після розбори вузлів на деталі, останні очищають від бруду, мастила, фарби і залишків продукції. Деталі промивають, ретельно витирають та висушують, змазують технічним вазеліном, або гарматним мастилом. Промивку деталей проводять шляхом занурення їх в гарячу воду. В воду додають миючі засоби: соду, порошок і т.д. Деталі виготовлені зі сталі промивають в 4% водному розчині (суміш кальцинованої соди, рідкого скла і натру з температурою біля 630С).
Визначення характеру і ступеня пошкодження і зношення деталей пристрою.
З метою визначення характеру і ступеня пошкодження і зносу всі очищені деталі машини ретельно проглядають (дефектують).
Для визначення ступеня зносу поверхні застосовують металеву лінійку та щуп. Лінійку прикладають до поверхні і через кожні 10 мм щупом визначають зазор між лінійкою і поверхнею, після чого визначають середню величину шляхом ділення суми всіх зазорів на кількість вимірів.
Для вирівнювання такої поверхні потрібно знімати метал на глибину максимального спрацювання. Для круглих деталей шляхом декількох вимірювань по діаметру визначають ексцентриситет вала. Спрацювання по довжині вала визначається шляхом замірювання його діаметру в різних місцях через однакові проміжки по довжині. Ступінь зносу внутрішніх поверхонь втулок і вкладишів визначають таким же чином, але для вимірювань застосовують нутроміри. За допомогою шаблонів виготовлених для різних модулей перевіряють знос зубців зірочок. Для огляду більш відповідальних деталей застосовують збільшувальне скло.
В нашій машині в першу чергу зносу підлягають тягові ланцюги, напрямні для цих ланцюгів, зірочки і деталі приводних механізмів, вали, підшипники та інші. В залежності від результатів дефектування деталі сортують на три групи:
деталі, які не потребують ремонту (розміри, посадки і знос цих деталей в межах допуску);
деталі, які підлягають ремонту, вони можуть бути відновлені після виконання відповідних ремонтних операцій (протягування, наварювання, наплавлення);
деталі, які підлягають повній заміні, вони не можуть бути відновлені по технічним причинам або внаслідок економічної невигідності.
При ремонті основні деталі машин можуть використовуватись повторно, після усунення дефектів.
Налагодження пневмоциліндрів.
Основна умова, якої потрібно дотримуватись при монтажі та наладці циліндрів – це дотримання співвісності з веденим механізмом. Окрім цього перевіряється відповідність крайніх положень поршня в циліндрі з кінцевими положеннями веденого механізму. Прямий і зворотний ходи привода повинні здійснюватися без ривків, заїдань і ударів. Неспіввісність пневмоциліндрів з веденим механізмом призводить до одностороннього зношування циліндрів, напрямних, втулок штока ущільнюючих пристроїв, а також до перекосу веденого механізму. При наладці циліндрів, які встановлені на цапфах, вони повинні без заїдань коливатися в межах заданого кута повороту. В іншому випадку кінцеві положення фіксують при підході поршня до кришок. Поршень при кінцевих положеннях не повинен впертися в кришку циліндра. Ущільнювачі пристрою пневмоциліндрів повинні мати низький коефіцієнт тертя, високу зносостійкість і стійкість до підвищення температури. Розповсюджені гумові, гумовотканеві, капронові, фторопластові манжети. При сильній затяжці ущільнень, шток виходить сухий – це означає, що мастило не доходить до зовнішніх манжет. При правильному регулюванні зусилля затяжки, по всьому периметру вихідного штока, повинна бути масляна плівка.
Для гальмування поршня в крайніх положеннях на пневморциліндрах встановлюють демфори. В пневмоциліндрах для фіксування положення поршня в крайніх положеннях, а також для зміни того напрямку руху застосовують електро-пневмо розподілювач. Роботою пневмоциліндра керують шляхом включення соленоїдного вентиля. Дроселі соленоїдних вентилів регулюють швидкість спрацювання розподілювачів. Для регулювання ходу штока його провушину на штоці вигвинчують на необхідну довжину і фіксують контр-гайкою. При наладці пневмоприводів визначають, які під’єднані виконавчі механізми до розподілювача, перевіряють працездатність виконавчих механізмів без навантаження і з навантаженням, шляхом настроювання відповідної регулюючої апаратури керування.
Інструкція по експлуатації машини.
До експлуатації машини допускаються особи, які пройшли інструктаж по техніці безпеки та вивчили інструкцію.
Машина може працювати в автоматичному режимі.
Підготовка машини до роботи:
провести затягання всіх кріплень;
подати в пневмосиистему стиснене повітря і підвищивши тиск на 0,2 МПа, перевірити герметичність кріплень підводних повітропроводів системи;
провести декілька циклів укладки в ручному режимі перевіряючи синхронність руху робочих органів;
однократним включенням і виключенням перевірити правильність оберту ротора електродвигуна;
перевірити в системі наявність стисненого повітря і за допомогою регулятора встановити номінальний тиск 0,5МПа.
5. Охорона праці
Охорона праці являє собою систему законодавчих актів і відповідаючи їм соціально-економічних, технічних, гігієнічних і організаційних дприємств, які забезпечують безпеку, охорону здоров’я, працездатність людини в процесі роботи.
Санітарні умови
Санітарно-гігієнічне обслуговування охорони праці включає такі основні задачі: систематичний контроль умов праці і стану здоров’я працюючих, створення умов для його зберігання, попередження передчасного втомлення, підвищення опору організму людини дії шкідливих виробничих факторів, а також здійснення першої допомоги.
Для забезпечення здорових та безпечних умов праці, працездатності людини навколишнє середовище повинно відповідати встановленим санітарно-гігієнічним нормативам. Вимоги до метеорологічних умов регламентуються санітарними нормами. Показниками, які характеризують оптимальні та допустимі метеорологічні умови в зачинених виробничих приміщеннях є температура, відносна вологість, швидкість руху повітря, інтенсивність теплового випромінення, а також температура поверхонь, огороджуючих робочу зону.
Оптимальні величини температури (22-240С), відносної вологості (40-60%) та швидкості руху повітря <0,1 м/с.
Цех, в якому встановлена наша машина відносимо до першої групи, тобто виробничий процес проходить при нормальних метеорологічних умовах і при відсутності шкідливих газо- і тепловиділень.
Освітлення
Одним із важливих елементів умов праці є освітлення.
Організація раціонального природного освітлення на робочих місцях – одна з умов забезпечення нормальної діяльності людини. Недостатнє освітлення робочого місця може спричинити професійне захворювання або виробничий травматизм. За призначенням штучне освітлення поділяється на робоче, чергове, аварійне, евакуаційне, охоронне.
Для освітлення приміщення необхідно передусім використовувати газорозрядні лампи низького та високого тиску. Найбільш прийнятними з гігієнічної точки зору є люмінесцентні лампи.
Джерела штучного освітлення повинні обов’язково розташовуватися в освітлювальній арматурі. Освітлювачі забезпечують потрібний напрямок світлового потоку на робочі поверхні, захист очей від засліплюючої дії лампи, їх захист від забруднення, механічних ушкоджень.
В нашому випадку використовуємо комбіноване штучне освітлення. Місцеве освітлення дозволяє отримати концентруючи світловий потік безпосередньо на робочій поверхні. При цьому створюємо на ній освітлення освітлювачами загального освітлення повинна складати не менше 10% нормуємий для комбінованого освітлення.
Протипожежна безпека
Пожежна безпека обладнання обумовлюється в значній мірі характером технологічних процесів.
Технологічне обладнання при обґрунтованому виборі конструкції, матеріалу на його виготовлення і при нормальній експлуатації не повинно бути пожежо- і вибухонебезпечним.
Основними загальними мірами пожежної безпеки при експлуатації технологічного обладнання є:
режим роботи обладнання повинен відповідати паспортним даним і технологічному регламенту;
теплоізоляція нагрітих поверхонь;
попередження накопичення зарядів статичної електрики;
дотримання правил безпеки при зупинці обладнання на огляд та р емонт;
систематичний контроль ступеня натягу приводних пасів з метою виключення їх пробуксовування;
використання систем автоматизації, блокування, засобів контролю;
своєчасне проведення оглядів, профілактичних випробовувань, виконання вимог професійного відбору персоналу, що обслуговує обладнання.
Електробезпека
Електричні установки являють собою велику потенційну небезпеку, в зв’язку з тим, що органи відчуття людини не відчувають на відстані електричну напругу. Тому при дії струму на людину його захисна реакція проявляється тільки після безпосереднього контакту з частинами обладнання, що знаходяться під напругою.
Електробезпека у виробничих умовах забезпечується відповідною конструкцією електроустановок, технічними засобами і мірами захисту, організаційними і технічними міроприємтсвами.
Забезпечення електробезпеки досягається наступним чином:
встановлюються захисні оболонки, захисні огорожі (тимчасові чи стаціонарні);
безпечне розташування частин обладнання, яке знаходиться під напругою;
ізоляція робочого місця;
захисне відключення чи блокування, захисне заземлення.
В нашому випадку виконано покриття струмопровідних частин і їх відділення від інших частин шаром діелектрика, виконано захисне заземлення, відкриті струмопровідні частини розташовані на недоступній для дотику висоті, закриті суцільною огорожею у вигляді кришок, кожухів, шкафів.
Технічна безпека
До роботи з машиною допускаються особи (оператори), які пройшли навчання для роботи на даній установці, вивчили технічну документацію і пройшли інструктаж по техніці безпеки. Все обладнання повинно бути заземленим з погодженням відомчих технічних умов і інструкцій. Не дозволяється під час роботи проводити наладку, змазку, чистку та ремонт.
Освітлення робочого місця повинно бути у відповідності з вимогами виробничої санітарії харчових виробництв.
Під час роботи забороняється дотикатися до рухомих частин робочих органів.
Всі ремонтні роботи та регулювання машини виконувати тільки в непрацюючому стані. Ремонт електрообладнання дозволяється виконувати тільки електромонтеру.
Категорично забороняється виймати блоки із робочої зони руками чи скребками під час роботи машини.
Живлення ланцюгів управління виконано пониженою напругою 36 В і всі струмоприймачі заземлено.
Наявність аварійних кнопок СТОП з грибовидним штовхачем дозволяє зупинити машину в зоні обслуговування з усіх сторін.
6. Розрахунок вентиляції
Задачею є розрахунок кратності повітрообміну у приміщенні, де заходиться наше обладнання, об’ємом V=5*103 м3, по надлишковим тепловиділенням. Площа тепловіддаючої поверхні F=3,24 м2; температура нагрітої поверхні tП=500С, норма допустимої температури в приміщенні tП1=240С, маса нагрітої продукції М=75 кг, питома теплоємність нагрітої маси См= 0,25 Вт*с/кг*град, температура маси по фактичному заміру tМ=1200С; коефіцієнт, що враховує нерівномірність остигання маси р=1,4. Загальна потужність встановлених електродвигунів Р=4,0 кВт, ККД електродвигунів h=0,75; температура повітря, яке поступає tПОВ=180С.
У виробничому приміщенні є три витоки тепловиділення:
тепловіддача поверхня;
нагріта маса;
тепло від двигунів.
Визначаємо кількість надлишкового тепла:
Q=F(tn-tн)*a
a - загальний коефіцієнт тепловіддачі.
a=(9.3+0.06tn)*1.16=(9.3+0.06*50)*1.16=14.268
Q1=3.24(50-24)*14.268=1202 Вт
Визначаємо кількість виділеного тепла від маси нагрітої продукції:
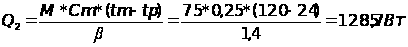
М-маса нагрітої продукції, кг;
См – питома теплоємність маси, Вт*с/кг*град;
tn – температура в приміщенні, 0С
tм – температура маси по фактичному заміру, 0С;
b - коефіцієнт нерівномірності застигання.
Визначаємо кількість видаляємого тепла від працюючих електродвигунів:
Q3=Pк*1000(1-h)
Рк – потужність електродвигунів, кВт.
Q3 = 4*1000)1-0,75)=1000 Вт.
Знаходимо загальну кількість вилучаємого надлишкового тепла:
Q = Q1+Q2+Q3
Q = 1202+1285.7+1000=3487.7 Bт
Визначаємо кількість нагрітого повітря, яке необхідно вилучити:
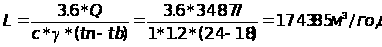
с = 1 кДж/кг*К – питома теплоємність повітря;
g = 1,2 кг/м3 – щільність повітря.
Визначаємо кратність повітрообміну:

Vn – об’єм приміщення, м3
N = 1743.85/5000=0.35
Висновок: для того щоб видалити розрахункову кількість нагрітого повітря 1743,85 м3/год достатньо проводити повітрообмін кратністю N=1. Це відповідає нормам охорони праці і забезпечує оптимальні умови праці, що сприяє підвищенню продуктивності і збереженню здоров’я людини.
7. Охорона навколишнього середовища
Харчова промисловість належить до числа матеріалоємних галузей, так як використовує значну кількість природних сировинних паливно-енергетичних і водних ресурсів. В більшості галузей харчової промисловості питома витрата сировини і матеріалів на одиницю продукції, що випускається, достатньо велика. Цей показник суттєво впливає не тільки на розвиток і розміщення виробництва, формування сировинних зон і термінів переробки сировини, а й на екологічність виробництва в цілому.
Кожне з харчових виробництв в тому чи іншому степені забруднює навколишнє природне середовище за рахунок викиду ряду шкідливих речовин в атмосферу, утворення стічних вод і твердих відходів. Харчова промисловість займає 14-е місце серед галузей і виробництв промислового циклу за рівнем забруднення навколишнього середовища.
Сучасний стан системи водопостачання та водовідведення на кондфабриці.
Діюча система водопостачання фабрики є змішаною. У теплий період року (квітень-вересень) експлуатується система зворотної подачі води. У холодний період здійснюється перехід на прямоточну систему водоспоживання. Останнє супроводжується значним збільшенням об’ємів води, яка споживається та скидається. Такий режим роботи підприємства зумовлює утворення 1848,893 тис*м3/р умовно-чистих теплообмінних вод і 224, 731 тис*м3/р забруднених виробничо-побутових вод.
Основними джерелами утворення виробничих стоків є миття технологічного обладнання (котлів для варіння, темперуючи машин, тощо), інвентарю та підлоги. Господарсько-побутові стоки надходять від їдальні, душових, умивальників та санвузлів. Всі види перечислених стічних вод по салюточним мережам збираються у прийомний резервуар, звідки перекачуються у міську каналізацію.
Під час роботи оборотної системи формуються умовно-чисті води, які включають надлишок технічної води (різниця між водозабором технічної води та реальним її споживанням) і продувочні води оборотної системи для підтримання в ній необхідного сольового балансу. ЇХ кількість незначна і складає 28-31 м3/год. Вони скидаються у струмок, що протікає поблизу фабрики по аварійному колектору безпосередньо з басейну градирні.
Під час роботи фабрики на прямотоці скид теплообмінних вод здійснюється одразу з конденсаторів аміачної компресорної у спеціально обладнаний прийомний колодязь і далі по окремому колектору у струмок. Витрата умовно чистих вод, що утворюються при цьому значно збільшується і складає 294 м3/год.
Для обґрунтування вихідної якості умовно-чистих вод фабрики на випуску опрацьовано результати аналізів проведені держуправлінням екобезпеки.
Для більш повної характеристики в стічних водах визначають температуру, активну кислотність (рН), кількість зважених речовин, сухий осад, наявність сульфатів, хлоридів і сірководнів, а також ступінь прозорості стічних вод, їх запах, вміст азоту і фосфору.
Зараз використовують механічні, хімічні, фізико-хімічні і біологічні способи очистки стічних вод. Вибір способу очистки залежить від кількості стоків, виду і концентрації забруднювачів, необхідної ступені очистки, місцезнаходження виробництва, а також розміру водоймища і його типу. Вибравши оптимальний варіант схеми очистки, можна очистити стічні води га 95-98%.
Стічні води кондитерської фабрики спочатку направляються на механічну очистку через сита, а після цього на біологічну очистку. Біологічну очистку проводять в установках різних типів і конструкцій (біофільтри, дискові біофільтри, аеротенки з системою повітрерозподілення). Для цієї мети використовують також фільтраційні поля на піщаних і інших легких ґрунтах.
Перелік заходів по охороні і раціональному використанню вод наведені в таблиці 2.
Таблиця 1
| Найменування показника | Водоспоживання | |||
| нормативно-розрахункове | фактичне | |||
| м3/доб | тм3/рік | м3/доб | тм3/рік | |
|
Забор води, всього в тому числі: з поверхневих вод з підземних вод з водопроводу міста |
730,76 | 161,95 | 333,2 | 84,3 |
| - | - | - | - | |
| 730,76 | 161,95 | 333,2 | 84,3 | |
| 119,6 | 41,3 | - | - | |
|
Використання води на особисті потреби в т.ч. на господарсько-питні з підземних вод на виробничі з них підземних вод |
684,52 | 145,7 | 333,2 | 84,3 |
| 209,1 | 42,59 | 51,0 | 12,9 | |
| 209,1 | 42,59 | 51,0 | 12,9 | |
| 475,42 | 102,48 | 282,2 | 71,4 | |
| 475,42 | 102,48 | 282,2 | 71,4 | |
| Передається вода іншим підприємствам і організаціям | 46,24 | 16,88 | - | - |
| Витрата води в системах зворотного водопостачання | 6285,0 | 1590,1 | 6285,0 | 1590,1 |
Таблиця 2
|
№ п/п |
Найменування заходу | Очікуваний ефект по охороні вод |
| 1 | Встановити облік споживання води по технологічним лініям в основних цехах | Економія свіжої води 10 т*м3/рік |
| 2 | Для миття транспортних засобів використовувати не свіжу воду, а із системи водопостачання | |
| 3 | Використовувати резервуар запасу води для пожежегасіння ємкістю 500 м3 в якості регулятора нерівномірн. водопост. за год. доби | Покращення режиму забору підземних вод |
Підприємства харчової промисловості, зокрема кондитерські фабрики) хоча і в меншому ступені ніж заводи хімічної, металургійної і інших галузей промисловості, також викидають в атмосферу забруднюючі речовини.
Викиди в атмосферу можна поділити на такі групи:
викиди, що супроводжують виділення енергії і теплоти, і в результаті використання транспортних засобів з двигунами внутрішнього згорання;
викиди, супутні основним технологічним процесам;
викиди цехів по переробці вторинних матеріальних ресурсів;
викиди допоміжних цехів і виробництв.
Джерелом першої групи викидів являються теплоелектроцентралі, паросилове обладнання, хлібопекарні і кондитерські печі, автотранспорт. В якості палива використовують газ, мазут, тверде паливо – кам’яне вугілля. Питомі викиди шкідливих речовин при спалюванні рідкого палива залежать перш за все від виду палива. З таблиці 3 видно, що найбільш чистим в екологічному відношенні є природний газ.
На кондитерських фабриках до шкідливих викидів крім викидів із котельної відносять технологічні викиди: пил (мучний, цукровий, крохмальний, какаовели), окисли азоту і оксид вуглецю, що поступає в атмосферу з печей для випікання вафель, печива, тортів і т. д., а також аміак і фреон, що відводяться від компресорних установок (див. табл. 4).
Для вловлювання пилу органічного походження використовують як правило, різні системи сухих пиловловлювачів (циклони, пилоосаджувальні камери і др.) з ККД 85-98%, вибір яких обумовлений характером і розміром частинок. Також використовують пористі фільтри і електрофільтри.
Відносно нашої машини, то так як в цеху, де вона знаходиться в робочій зоні забруднення атмосферного повітря відповідає екологічним нормативам, то дане впровадження в більшій системі направлене на підвищення продуктивності та ефективності роботи обладнання.
Таблиця 3
| Паливо | Питомі викиди шкідливих речовин, кг/т | |||
| тверді частинки | SO2 | CO | окисли азота | |
| 1 | 2 | 3 | 4 | |
| Вугілля: | ||||
| воркутинське | 67,2 | 14,4 | 45,5 | 2,17 |
| донецьке | 67,6 | 50,4 | 49,0 | 2,21 |
| якутське | 43,0 | 3,6 | 45,1 | 2,01 |
| карагандинське | 75,2 | 14,4 | 43,9 | 1,97 |
| кузнецький мазут | 53,6 | 7,2 | 51,3 | 2,23 |
| 1 | 2 | 3 | 4 | |
| високосірчаний | 6,0 | 54,9 | 37,7 | 2,46 |
| низькосірчаний | 5,6 | 5,9 | 37,7 | 2,57 |
| газ, кг/1000м3 | - | - | 12,9 | 2,15 |
Перелік забруднюючих речовин, які викидаються в атмосферне повітря.
Таблиця 4
| № п/п | Найменування речовини | ГДК макс мг/м3 | клас небезпеки | Потужність викиду забруднюючих речовин, т/рік |
| 1 | Заліза оксид | 0,4 | 3 | 0,0149 |
| 2 | Марганцю діоксид | 0,01 | 2 | 0,0024 |
| 3 | Сода кальцинована | 0,04 | 4 | 0,0355 |
| 4 | Свинець | 0,001 | 1 | 0,0002 |
| 5 | Азоту диоксид | 0,085 | 2 | 4,0758 |
| 6 | Аміак | 0,2 | 4 | 0,1544 |
| 7 | Азоту оксид | 0,4 | 3 | 0,6538 |
| 8 | Водень хлористий | 0,2 | 2 | 0,0005 |
| 9 | Сірчана кислота | 0,3 | 2 | 3*10-5 |
| 10 | Сажа | 0,15 | 3 | 0,0205 |
| 11 | Ангідрид сірчистий | 0,5 | 3 | 0,0213 |
| 12 | Вуглецю оксид | 5 | 4 | 12,722 |
| 13 | Водень фтористий | 0,02 | 2 | 0,0004 |
| 14 | Гексан | 60 | 4 | 0,0903 |
| 15 | Ксилол | 0,2 | 3 | 0,0044 |
| 16 | Бензапірен | 0,00001 | 1 | 5*10-7 |
| 17 | Епіхлоргідрин | 0,2 | 2 | 0,0009 |
| 18 | Акролеїн | 0,03 | 2 | 0,0080,1019 |
| 19 | Оцтова кислота | 0,2 | 3 | 0,0811 |
| 20 | Бензин | 5 | 4 | 0,0041 |
| 21 | ПМЗ “ЛОТОС” | 0,03 | 3 | 6,7451 |
| 22 | пил какао-бобів | 0,5 | 3 | 0,0036 |
| 23 | пил бавовняний | 0,2 | 3 | 0,0014 |
| 24 | альфабромнафталін | 0,04 | 2 | 0,1240 |
| 25 | пил деревний | 0,1 | 4 | 0,9297 |
| 26 | пил цукровий | 0,1 | 4 | 0,0531 |
| 27 | пил металевий | 0,1 | 4 | 0,0119 |
| 28 | пил абразивно-металевий | 0,4 | 4 |
8.Цивільна оборона
Розробка заходів по захисту та знезараженню сировини і готової продукції на кондитерській фабриці ім. Карла Маркса в надзвичайних ситуаціях.
Кондитерська фабрика ім. Карла Маркса побудована і введена в експлуатацію в 1920 р. Основне технологічне обладнання вітчизняне. Завод розташований в Голосіївському районі м. Києва. Підприємство займає площу 3,2 га з щільністю забудови 70 %.
На фабриці функціонує 5 виробничих цехів:
шоколадний цех №1;
шоколадний цех №2;
карамельний цех;
дражейний цех;
бісквітний цех.
Також функціонує допоміжне виробництво:
транспортний цех;
ремонтно-механічний цех;
котельна;
компресорна ділянка.
Технологічний процес виготовлення вафель.
Технологічний процес виготовлення вафель включає такі стадії:
збереження та темперування масел та жирів;
підготовка цукру, солі, води, ароматизаторів, молока;
підготовка і заміс тіста;
випічка вафель;
наповнення вафель начинкою;
розфасовка та упаковка продукції.
В цеху для виробництва вафель встановлена автоматизована потокова лінія. До неї входить пристрій, що розробляється по вкладанню пачок з вафлями в гофрокартонні ящики. Цей пристрій дозволяє замінити ручну працю на механічну.
На території України розміщено 5 АЕС, 200 ХНО, в результаті аварії на яких може виникнути надзвичайна ситуація.
У разі виникнення надзвичайної ситуації сировина, яка потрапляє на завод, упаковочний матеріал і