Технологический процесс изготовления детали "Вал-шестерня"
При точении заготовка совершает главное вращательное движение, а инструмент-резец совершает поступательное движение подачи. Операции точения предназначены для обработки наружных и внутренних поверхностей вращения (цилиндрических, конических, фасонных); обработки плоских торцевых поверхностей; нарезания резьбы; обработки и получения круглых отверстий, ось которых совпадает с осью вращения заготовки.
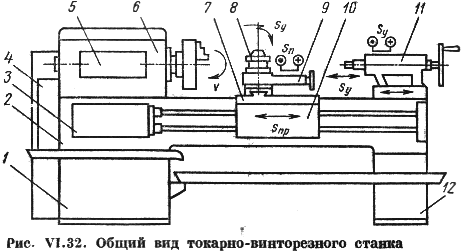
Рисунок 4.1 – Токарно –винторезный станок.
Можно центровые отверстия получить одновременно с обточкой цилиндров и торцов заготовки на черновой операции.
В качестве оборудования можно использовать токарно-винторезный станок типа 16К20. Инструментом для подрезки торца является резец токарный подрезной отогнутый (рисунок 4.2). Это может быть резец с напайными пластинами или с механическим креплением сменных многогранных пластин. Материал пластин – твердый слав Т5К10.
Инструментом для сверления центровых отверстий является сверло центровочное (рисунок 4.3). В качестве материала сверла может быть использована быстрорежущая сталь Р6М5.
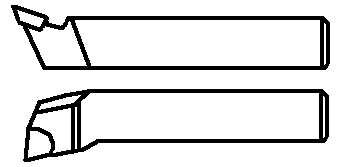
Рис. 4.2 Резец токарный подрезной отогнутый
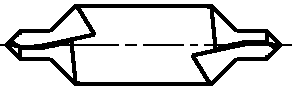
Рис. 4.3 – Сверло центровочное
Исходная заготовка – прокат: круг Ш82. Круг зажали в трехкулачковый самоцентрирующий патрон токарно-винторезного станка.
Подрезать торец поверхности 1 отогнутым проходным резцом.
Проточить упорно проходным резцом до диаметра Ш80-0,2 с шероховатостью поверхности Rz40 - поверхность 2 на длине 125.
Упорно проходным резцом получить поверхность 3 (Ш40-0,025) с шероховатостью Rz40 на длине 29.
Упорно проходным резцом подрезать торец поверхности 2 на длине 30 от поверхности 1.
Отогнутым правым резцом получить фаски поверхность 5 и поверхность 6.
В заднюю бабку установить патрон с центром для получения центрового отверстия формы В Ш4 по ГОСТ 14034-74 – поверхность 7.
Отрезным резцом на длине 122 от поверхности 1 отрезать заготовку.
Деталь установить в оправку поверхностью 3 с упором в поверхность 4.
Подрезать торец поверхность 8 на длине 120 от поверхности 1 отогнутым проходным резцом.
Упорно проходным резцом за несколько проходов получить поверхность 9 (Ш40-0,025) с шероховатостью Rz40 на длине 48.
Упорно проходным резцом подрезать торец поверхность 10 на длине 40 от поверхности 4.
Отогнутым правым резцом получить фаски поверхность 11 и поверхность 12.
В заднюю бабку установить патрон с центром для получения центрового отверстия формы В Ш4 по ГОСТ 14034-74 – поверхность 13.
4.2 ОБРАБОТКА ЗАГОТОВКИ НА ГОРИЗОНТАЛЬНО – ФЕРЕЗЕРНОМ СТАНКЕ
Фрезерование – это метод обработки заготовок, при котором непрерывное главное вращательное движение совершает инструмент (фреза), а поступательное движение подачи – заготовка. Отличительная черта фрезерования – высокая производительность и разноплановая с точки зрения геометрических форм поверхностей обработка.
Колесо указанной точности получают на горизонтально – фрезерном станке 6Р81Г.
Установить заготовку на горизонтально-фрезерный станок.
Дисковой фрезой на длине 10 от поверхности 8 фрезеровать выступ таким образом, чтобы получить размер 30 (поверхность 14 и поверхность 15).
4.3 ЗАГОТОВКИ НА ВЕРТИКАЛЬНО – СВЕРЛИЛЬНОМ СТАНКЕ
Сверление – это метод получения отверстий в сплошном материале. Сверлением получают сквозные и глухие отверстия и обрабатывают предварительно полученные отверстия с целью увеличения их размеров, повышения точности и снижения шероховатости поверхности.
Процесс сверления осуществляется при сочетании вращательного движения инструмента вокруг оси (главное движение) и его поступательного движения вдоль оси (подача). [4]
Установить заготовку в вертикально-сверлильный станок.
От оси симметрии поверхности 9 на расстоянии 15 сверлить глухое отверстие спиральным сверлом Ш4 таким образом, чтобы отверстие располагалось на оси симметрии поверхности 14 и 15-получить поверхность 16.
На глубину 15 в поверхности 16 нарезать резьбу метчиком М6-поверхность 17.
4.4 ОБРАБОТКА ЗАГОТОВКИ НА ЗУБОФРЕЗЕРНОМ СТАНКЕ
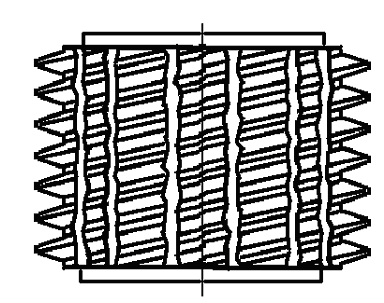
Рис. 4.6 Червячная фреза
Как отмечалось выше, при предварительном обсуждении маршрута технологического процесса, в данном случае целесообразно применение зубофрезерования червячной фрезой (такой метод применяется при обработке колес от 5 до 11 степеней точности). Дисковая фреза с применением делительной головки также пригодна для получения данного венца (здесь получают колеса от 9 до 12 степеней точности). В любом случае он рекомендуется лишь для единичного и мелкосерийного типов производства. Обработка зуборезными долбяками, рекомендуется для получения колес от 6 до 8 степеней точности. В производстве с большими программами выпуска, этот вариант обработки применяют лишь для внутренних зубчатых колес и наружных закрытых зубчатых венцов, когда нет выхода для червячных фрез. Обработка головками – контурное зубодолбление более производительно. Здесь получают колеса 9–10 степеней точности. Однако цены на инструмент и оборудование очень высоки и их применение оправдано лишь в массовом производстве.
Таким образом, в данном случае рационально применять зубофрезерование на зубофрезерном станке модели 5К310 стандартной червячной фрезой (рисунок 4.4).
В оправку поверхностью 9 зажать деталь и червячной фрезой получить зубчатое колесо с модулем 2,5, числом зубьев 30, степенью точности 8 – поверхность 2.
4.5 ОБРАБОТКА ЗАГОТОВКИ НА КРУГЛО-ШЛИФОВАЛЬНОМ СТАНКЕ.
Как было указано ранее, после термообработки шеек их необходимо прошлифовать. Этим обеспечивается точность размера и шероховатость поверхности. Вообще говоря, можно выбрать точение шеек в центрах резцом с пластинами из твердых сплавов, минералокерамики или синтетических сверхтвердых материалов. Тонкое точение позволяет получить заданные чертежом точность и шероховатость поверхности. Однако производительность этого метода невысока, здесь требуется дорогостоящее оборудование с высокой частотой вращения шпинделя.
Таким образом, целесообразно использовать обработку шлифованием в центрах. Однако для выполнения цилиндра на всей длине здесь приходится щлифовать и торец. Следовательно потребуется правка (восстановление) обоих торцов абразивного инструмента.
Установить заготовку в кругло - шлифовальный станок.
Шлифовальным кругом получить поверхность 9 (Ш40-0,025) с шероховатостью Ra1,25 на длине 48, поверхность 3 (Ш40-0,025) с шероховатостью Ra1,25 на длине 29.
5. КОНТРОЛЬ РАЗМЕРОВ ДЕТАЛИ
Исходя из особенностей формы детали и типа производства, выбираем следующие способы контроля, контрольный инструмент и приведем схему контроля.
Т.к. заданное количество предполагает единичное производство, необходимо применять универсальные мерительные инструменты (штангенциркуль) за исключением поверхностей 3, 9 ((Ш40-0,025), для которых необходимо изготовить специальный меритель типа скобы), а также для контроля шероховатостей детали ВАЛ-ШЕСТЕРНЯ необходим набор образцов шероховатестей.
Геометрические параметры (глубина, форма, диаметр) поверхности 7, 13 будут обеспечиваться инструментом – Центровкой.
Резьбовое отверстие проверяется проходным калибром.
Наружный диаметр проверяется скобой:
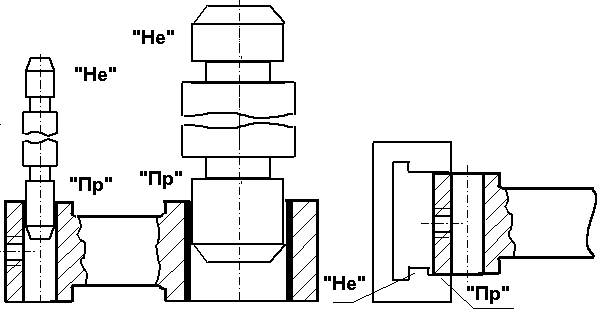
Рисунок 5.1 - Схемы контроля отверстий и линейных размеров
ЗАКЛЮЧЕНИЕ
В данной работе рассмотрен технологический процесс изготовления детали «ВАЛ-ШЕСТЕРНЯ».
Заготовка по условию задания выполнена из качественной конструкционной стали 40ХС ГОСТ 4543–71.
Данная сталь достаточно хорошо обрабатывается лезвийными и абразивными инструментами.
Сталь - это сплав железа с углеродом, содержание которого не превышает 2,14%. Кроме того, в ней содержатся постоянные примеси (марганец, кремний, сера, фосфор) и в ряде случаев легирующие элементы (никель, хром, ванадий, молибден, вольфрам и др.). Сырьем для производства стали является передельный чугун, выплавляемый в доменных печах, лом и ферросплавы.
Исходя из анализа детали и программы выпуска, выбрали способ получения заготовки.
Заготовка получена обработкой металлов давлением - технологический процесс, в результате которого под влиянием приложенных внешних сил происходит изменение формы заготовок без нарушения их сплошности.
Согласно чертежу детали все ее поверхности подлежат механической обработке. Первоначально приведена маршрутная технология.
Исходя из особенностей формы детали и типа производства, выбираем способы контроля, контрольный инструмент и приведем схему контроля.
СПИСОК ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ
1. Анурьев, В.И. Справочник конструктора-машиностроителя: В 3 т., Т. 1. / В. И. Анурьев. – 7-е изд., перераб. и доп. – М.: Машиностроение, 1992. – 816 с.
2. Проектирование технологических процессов в машиностроительном производстве: Учеб. пособие по курсовому проектированию / Юж.-Урал. гос. ун-т, Каф. Оборудование и инструмент компьютеризир. пр-ва; П.А. Норин, Б.М. Кисимов, Н.И. Малышев, Г.К. Сафонов; ЮУрГУ. - Челябинск: Изд-во ЮУрГУ, 1998. - 48,[1] с.:ил.
3. Технология конструкционных материалов: Учеб. пособие для сред. спец. учеб. заведений машиностроит. профиля/ О.С. Комаров, Б.М. Данилко, В.Н. Ковалевский и др.; Под ред. О.С. Комарова. - 2-е изд., испр. - Минск: Дизайн ПРО, 2001. - 415 с.:ил.
4. Щурова, А.В. Материаловедение и технология обработки материалов: Сб. заданий к курсовой работе/А.В. Щурова; Юж.-Урал. гос. ун-т, Каф. Оборудование и инструмент компьютеризир. пр-ва; ЮУрГУ. - Челябинск: Изд-во ЮУрГУ, 2001. - 37,[1] с.:ил.
5. Норин, П.А. Проектирование технологических процессов в машиностроительном производстве: Учебное пособие по курсовому проектированию/ П.А. Норин, Б.М. Кисимов, Н.И. Малышев, Г.К. Сафонов.– Челябинск: Изд-во ЮУрГУ, 1998. – 49 с.
6. Дубинин, Н.П. Технология металлов и других конструкционных материалов/ Н. П. Дубинин, Н.Н. Лиференко, А.Д. Хренов и др.; Под ред. Н.П. Дубинина.– М.: Высш. шк., 1969.– 701 с.
7. Дальский, А.М. Технология конструкционных материалов/ А.М. Дальский, В.С. Гаврилюк, Л.Н. Бухаркин и др.; Под общ. ред. А.М. Дальского.– М.: Машиностроение, 1990 – 570 с.
Приложение
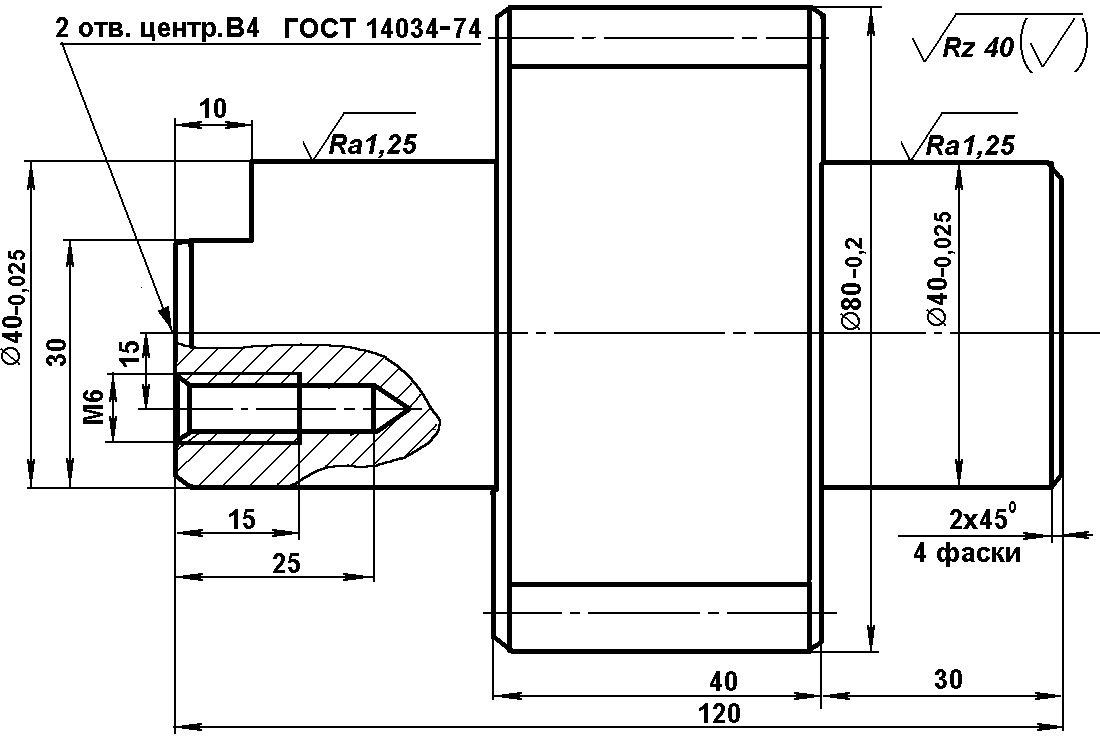
Рисунок 1.1 – Эскиз детали и номера обрабатываемых поверхностей