Кинематический расчет привода

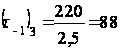 ;
г) определяем коэффициенты запаса прочности по нормальным и касательным напряжениям :
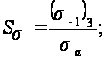
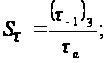
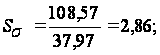
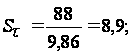
д) определяем общий коэффициент запаса прочности в опасном сечении:
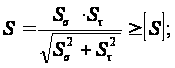
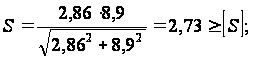
6. Проверка подшипников качения на долговечность
Проверочный
расчет предварительно
выбранных
подшипников
выполняется
отдельно для
быстроходного
и тихоходного
вала. Пригодность
подшипников
определяется
сопоставлением
расчетной
динамической
грузоподъемности
 ,
Н., с базовой
величиной
 ,
Н., или базовой
долговечности
 ,
ч., с требуемой
 ,
ч., по условиям:
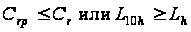
Требуемая
долговечность
подшипника
 предусмотрена
ГОСТ 16162– 93 и составляет
для зубчатых
колес
≥
10000 ч.
Расчетная
динамическая
грузоподъемность
 ,
Н , и базовая
долговечность
 , ч , определяются
по формулам
приложения
[2], с. 128 :
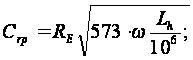
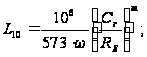
где
 – эквивалентная
динамическая
нагрузка, Н; m
– показатель
степени, m
= 3,33; n – частота
вращения
соответствующего
вала, об/мин.
6.1 Расчет долговечности подшипников 7207 быстроходного вала
Исходные данные:
Fa=
393 H; e = 0,37,
 =3602
H ,
 =503
Н,
 =
1,2 ,
 =
1 ,
 =
1 ,
 =
51 c-1, Y=1,62, X=0,4, Cr=36200 H;
Проверим пригодность подшипников 7207 быстроходного вала конического редуктора, работающего с умеренными толчками и вибрационной нагрузкой.
Определяем осевые составляющие радиальных нагрузок:
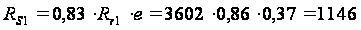 Н
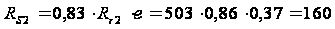 Н
По таблице
9.6 приложения
[2], с. 136 определяем
осевые нагрузки
подшипников.
Так как
 >
 то
 ==1146
Н;
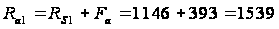 Н;
Определяем отношения :
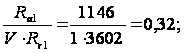
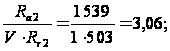
По соотношению
 и
выбираем
соответствующую
формулы для
определения
 :
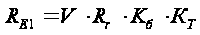 =1·
3602·1,2=4322,4 Н;
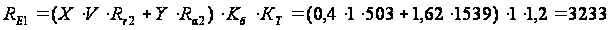 H;
Определяем
динамическую
грузоподъемность
по большей
эквивалентной
нагрузке
 :
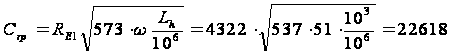 Н;
Такое соотношение
расчетной
 и базовой
 динамических
грузоподъемностей
(22618<36200) вполне
приемлемо.
Определяем долговечность подшипника, ч :
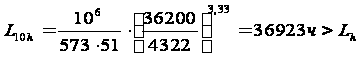
Такое значение
расчетной
 вполне приемлемо.
6.2 Расчет долговечности подшипников 7209 тихоходного вала
Исходные данные:
Ra=
393 H; Cr=
42700 Н.; e = 0,41,
=8096
H ,
=5555
Н,
=
1,2 ,
=
1 ,
=
1 ,
=
12,769 c-1 ,Y=1,45, X=0,4, Cr=36200 H;
Проверим пригодность подшипников 7209 быстроходного вала конического редуктора, работающего с умеренными толчками и вибрационной нагрузкой.
Определяем осевые составляющие радиальных нагрузок:
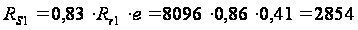 Н;
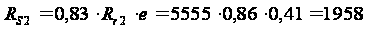 Н;
По таблице
9.6 приложения
[2], с. 136 определяем
осевые нагрузки
подшипников.
Так как
>
то
==
2854 Н;
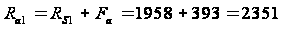 Н;
Определяем отношения :
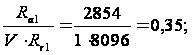
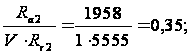
По соотношению
и
 выбираем
соответствующую
формулы для
определения
:
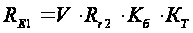 =
1· 8096·1,2 = 9715,2 Н;
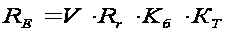 =
1· 5555·1,2 = 6666 H;
Определяем
динамическую
грузоподъемность
по большей
эквивалентной
нагрузке
:
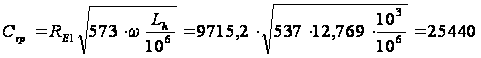 Н;
Такое соотношение
расчетной
и базовой
динамических
грузоподъемностей
(22440<42700) вполне
приемлемо.
Определяем
долговечность
подшипника,
ч :
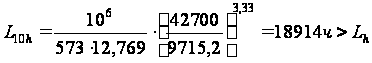
Такое значение
расчетной
вполне приемлемо.
7. Расчет элементов корпуса редуктора
Корпус редуктора выполняем литым из чугуна марки СЧ 15 ГОСТ 1412-79.
Для удобства сборки корпус выполняем разборным. Плоскость разъема проходит через оси валов. Плоскость разъема для удобства обработки располагаем параллельно плоскости основания. Верхнюю поверхность крышки, служащую технологической базой для обработки плоскости разъем, также выполняем горизонтальной.
Для соединения корпуса и крышки редуктора по всему контуру плоскости разъема выполняем фланцы. Фланцы объединены с приливами для подшипников (бобышек).
Для соединения крышки с корпусом используются болты с наружной шестигранной головкой, диаметр которых принимаем М12.
Для предотвращения взаимного смещения корпусных деталей при растачивании отверстий под подшипники и обеспечения точного расположения их при повторных сборках, крышку фиксируем относительно корпуса двумя коническими штифтами.
Толщина стенок основания корпуса редуктора вычисляется по формуле приложения [7], с.154:
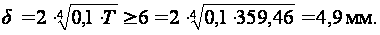
Принимаем
 мм.
Толщину стенки крышки корпуса вычисляется по формуле приложения [7], с.158:
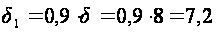 мм.
Принимаем
 мм.
Для подъема и транспортировки крышки корпуса и сборного редуктора применяют проушины, отливая их заодно с крышкой. В верхней части крышки корпуса находится люк предназначенный не только для заливки масла, но и для осмотра зацепления подшипников. Люк закрывают крышкой.
Расстояние
от края вращающегося
колеса до внутренней
стенки корпуса
 Расстояние
между дном
корпуса и
поверхностью
шестерни
 ,
предназначенное
для масла. Для
замены масла
в нижней части
корпуса находится
сливное отверстие.
Фундаментный фланец редуктора крепится к плите четырьмя болтами М16 с шестигранной головкой.
8. Определение элементов зубчатых колес, шкивов
Конструкция колес зависит главным образом от проектных размеров, материала, способа получения заготовки и масштаба производства. Зубчатые колеса состоят из обода, несущего зубья; ступицы, насаживаемой на вал, и диска, соединяющего обод со ступицей. Зубчатые цилиндрические стальные колеса при диаметрах до 500 мм. изготовляют ковкой или штамповкой. Шестерни конструируют в двух исполнениях: отдельно от вала (насадная шестерня), и за одно целое с валом (вал-шестерня). В таблице 3 представлены расчеты основных размеров зубчатого колеса.
Таблица 3
| Параметры | Размеры |
| Диаметр ступицы колеса, мм.: |
|
| Длина ступицы, мм.: |
|
| Толщина обода цилиндрического колеса, мм.: |
|
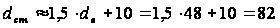
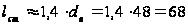
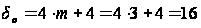
Шкивы ременных передач изготовляют чаще всего литыми из чугуна. Размеры основных конструктивных элементов шкивов приведены в таб. 4.
Таблица 4
| Элементы шкива | Расчетные формулы | Вычисления |
| Ширина шкива | M=(z-1)e+2f | M=(9-1)∙4.8+2∙5.5=50 мм |
| Толщина обода шкива | H=1.6h | H=6∙1.6=9.6≈10 мм |
| Толщина диска шкива | C=1.2∙H | C=1.2∙10=12 мм |
| Диаметр ступицы шкива |
|
|
| Длинна ступицы шкива |
L |
L |
 =1.6∙d+10
 =(1.5-2)d
В таблице 4 обозначены: z-число клиньев поликлинового ремня, e-шаг клиньев, f-расстояние от края обода шкива до первого клина.
9. Подбор шпонок и проверочный расчет шпоночных соединений на прочность
Для соединения вала с деталями, передающими вращение принимаем призматические шпонки со скруглёнными концами.
Материал шпонки — сталь 45.
Напряжение смятия узких граней шпонки не должно превышать допускаемого, т.е. должно удовлетворяться условие:
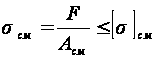
где
 Т – предаваемый
вращающий
момент, Н·мм.;
d – диаметр вала в месте установки шпонки;
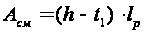 ;
 – рабочая длина
шпонки;
 –допускаемое
напряжение
смятия,
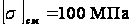 ;
Рассчитаем шпонку для крепления шкива на быстроходном валу:
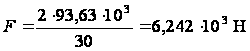
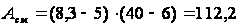
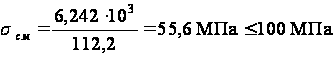
Рассчитаем шпонку для крепления зубчатого колеса на тихоходном валу:
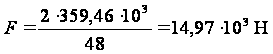
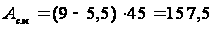
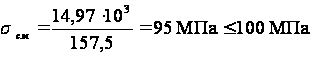
Рассчитаем шпонку для крепления муфты на тихоходном валу:
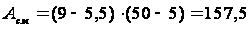
10. Назначение посадок сопряжений деталей привода
Номинальным размером называют размер изделия, полученный по расчёту или выбранный по конструктивным соображениям. Изготовленные изделия всегда имеют некоторые отклонения от начального размера.
Для того, чтобы изделие отвечало своему целевому назначению, его размеры должны выдерживаться между двумя допустимыми предельными размерами, разность которых образует допуск.
Зону между наибольшими и наименьшими предельными размерами называют полем допуска.
К различным соединениям предъявляют неодинаковые требования к условиям точности. Поэтому система допусков содержит 19 квалитетов: 01, 0, 1, 2,…, 17 (в порядке убывания точности). Характер соединения деталей называют посадкой. Посадку характеризует разность размеров деталей до сборки. Посадки могут обеспечить в соединении зазор и натяг. Посадки характеризуются наибольшими зазорами Smax и натягом Nmax.
Деталь, у которой положение поля допуска остаётся без изменения и не зависит от вида посадки, называют основной деталью системы. Если этой деталью является отверстие, то соединение выполнено в системе отверстия.
Основные отклонения обозначают буквами латинского алфавита:
- для отверстий:--прописными А, В, С и т.д.
- для валов—строчными а, в, с и т.д.
Преимущественно назначают посадки в системе отверстия с основным отверстием Н, у которого ЕУ = 0.
Для посадок с зазором рекомендуют применять неосновные валы t, g, h; для переходных посадок—js, r, m, n; для посадок с натягом—h, r, s.
С учётом рекомендаций табл. 14.10., для соединения ступиц зубчатых колёс назначаем посадку Н7/r6, посадки распорных колец на вал E9/к6, посадку внутренних колец подшипников на вал К6, посадку наружных колец Н7, посадку манжет D11/d9.
Допуск формы и расположения поверхностей указываем условными обозначениями по ГОСТ 2.308-79.
Шероховатость поверхностей по ГОСТ 2788-73.
Ra — среднее арифметическое отклонение профиля.
Rz — высота неровностей профиля по 10 точкам.
Rmax — наибольшая высота неровностей профиля.
Параметр Ra является основным для деталей в машиностроении. Шероховатость Ra(мкм) рекомендуется:
1,6 — торцы валов для базирования;
3,2; 1,6 — поверхности рабочие на шпоночных пазах вала и ступицы;
0,8; 1,25 — поверхности валов под подшипники и ступицы зубчатых колёс, муфт, шкивов.
0,4; 0,63 — поверхности валов под резиновые манжеты;
6,3 — нерабочие поверхности.
11. Описание способа смазки передач и подшипников привода
11.1 Смазывание зубчатого зацепления
Так как у нас редуктор общего назначения и окружная скорость не превышает 12,5 м/с, то принимаем картерную смазку. Подберем масло для смазывания по формуле приложения [4], c.130.
υ=ω∙d/2 = 51∙0,064/2 = 1,78, м/с
Тогда по таблицам 8.1 и 8.3 выбираем масло индустриальное И-40 А.
Количество масла примерно 1 л. Контроль уровня масла осуществляется при помощи жезлового маслоуказателя. Для замены масла в корпусе предусмотрено сливное отверстие, закрываемое пробкой с цилиндрической резьбой. Внутренняя полость корпуса сообщается с внешней средой посредством установленной на крышку отдушины. Заливка масла осуществляется путем снятия крышки корпуса.
11.2 Смазывание подшипников
Для смазывания конических подшипников принимаем жидкие материалы. Смазывание происходит за счет смазывания зубчатых колес окунанием, разбрызгивания масла, образования масляного тумана и растекания масла по валам. Для этого полость подшипника выполняется открытой внутрь корпуса.
12. Описание порядка сборки редуктора привода
Детали выполняются по требованиям чертежей и технологических корт, перед сборкой детали должны быть проверены и приняты ОТК. Все детали, поступающие на сборку, не должны иметь заусенцев и пройти промывку от загрязнения.
Сборка редуктора производится в два этапа. Сначала формируются сборные единицы отдельных валов, а затем сборные детали с валами и подшипниками устанавливаем в соответствующие гнёзда расточек под подшипники в корпусе редуктора и закрываем крышкой редуктора, соединяем корпусные детали двумя штифтами, которые были установлены ещё до расточки гнёзд под подшипники. Установка этих штифтов гарантирует правильность сборки. Поверхности стыка корпуса и крышки редуктора перед сборкой покрывают пастой "Герметик". Корпусные детали должны быть очищены, промыты, высушены, и покрыты изнутри маслостойкой краской. Соединяются корпус с крышкой редуктора при помощи стяжных болтов, пружинных шайб и гаек, с соблюдением последовательности.
На ведомый вал насаживают конические подшипники, предварительно нагретые в масле до 80–100 оС; в ведомый вал закладывают шпонку и напрессовывают зубчатое колесо до упора в бурт вала, затем надевают распорное кольцо и устанавливают подшипники, предварительно нагретые в масле.
Ведущий вал-шестерня устанавливается в корпус через отверстие под подшипник.
Для нормальной работы подшипников следует обеспечить легкое и свободное вращение подвижных элементов подшипников и в тоже время отсутствие излишне больших зазоров. Это обеспечивается с помощью регулировки подшипников, для чего применяют наборы тонких металлических прокладок, устанавливаемых под фланцы крышек подшипников.
Собранные валы укладывают в корпус редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов; затягивают болты, крепящие крышку к корпусу.
После этого на ведомый вал надевают распорное кольцо, в
подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников с комплектом металлических прокладок для регулировки.
Перед постановкой сквозных крышек устанавливают манжеты, пропитанные горячим маслом. Проверяют проворачиванием валов отсутствие заклинивания подшипников и закрепляют крышки винтами.
Далее на конец ведомого вала в шпоночную канавку, устанавливают муфту и закрепляют ее торцовым креплением.
Устанавливают маслоуказатель, заливают в корпус масло и закрывают смотровое отверстие крышкой с прокладкой, закрепляют крышку болтами.
Собранный редуктор обкатывают и подвергают испытаниям, устанавливаемые техническими условиями.
Список литературы
1. А.В. Кузьмин, И.М. Чернин, Б.С. Козинцов. Расчеты деталей машин /Справочное пособие/. – Минск: Высшая школа, 1986 г.
2. Шейнблит А.Е. Курсовое проектирование деталей машин. – М.: Высшая школа, 1991 г.
3. Курсовое проектирование деталей машин / Чернявский С.А. и др./ – М.: Машиностроение, 1987 г.
4. Дунаев П.Ф., Леликов О.П. Конструирование узлов и деталей машин. М.: Высшая школа, 1984 г.
5. Кузьмин А.В. Расчеты деталей машин /Справочное пособие/. – Мн.: Высшая школа, 1986 г.
6. Прикладная механика /под. ред. проф. Скойбеды А.Т./ – Мн.: Высшая школа, 1997 г.
7. Дунаев П.Ф. Конструирование узлов и деталей машин. М.: Высшая школа, 1978 г.