Изготовление передней панели пульта дистанционного управления
5.2 Расчёт толщины резиновой прокладки
Толщина резиновой прокладки (буфера) определяется из формулы:
 ,
Где  , при относительном сжатии буфера на 30%,
 - наибольшее допускаемое сжатие резинового буфера
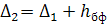
Где  - рабочий ход буфера,
 - требуемое предварительное сжатие буфера.

Где  - предельное значение усилия, наименьшее,
 - предельное значение усилия, наибольшее

Где  - удельное усилие,
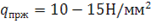 для S=1,0мм
Рабочий ход буфера должен несколько превышать толщину
штампуемого материала и составит  . Определим усилия, которые должен обеспечивать буфер
в начале и в конце хода, при
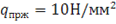 и
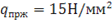 соответственно:
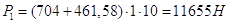
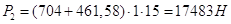

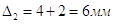
Таким образом толщина резиновой прокладки (буфера) будет равна:
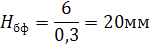
5.3 Расчёт усилия пресса
Требуемое усилие пресса 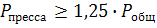 ,
где  - суммарное усилие, требуемое для выполнения операции
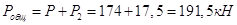
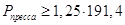 т.е.
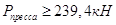
Следовательно, штамп необходимо устанавливать на пресс усилием, превышающим 239,4 кН
6. Расчет операции гибки
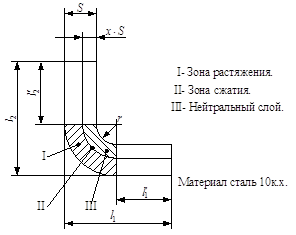
 мм
 мм
толщина материала  мм. Материал детали – АМ
2М
По справ таблице: 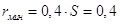 мм
 мм

Следовательно, длина плоской заготовки:
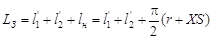 , где
 =17-(1+0,4)=15,6
мм,
 =138-(1+0,4)=136,6 мм
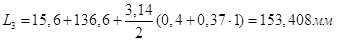
7. Описание штамп-компаунд
Штамп-компаунд фактически представляет собой два штампа: для вырубки наружного контура и пробивки отверстий, собранных в одно целое. Штамп состоит из нижней неподвижной части, прикрепляемой к столу пресса и верхней подвижной части, прикрепляемой к ползуну пресса.
Конструктивной основой нижней неподвижной части штампа является нижняя плита 13, прикрепляемая болтами к неподвижному столу пресса. На нижнюю плиту установлен держатель 11, на котором установлена пуансон-матрица 10, служащее для вырубки наружного контура детали, и имеющая отверстия, служащие для пробивки в детали отверстий. Пуансон-матрица ориентируется относительно держателя винтами 22, а держатель относительно нижней плиты при помощи штифтов 29 и прикрепляется к ней при помощи винтов 23.
Конструктивной основой верхней подвижной части штампа является верхняя плита 12. В плите 12 установлен хвостовик 19, при помощи которого она прикрепляется к ползуну пресса, от которого и получает движение вверх-вниз. На верхней плите находится пуансонодержатель 14, в котором установлены пуансоны , 11, 12, 13, 14, предназначенные для пробивки в детали отверстий.
Пуансонодержатель и пуансоны ориентируются относительно верхней плиты при помощи штифтов 22 и прикрепляются к ней при помощи винтов 20. Между пуансонами и верхней плитой находится каленая прокладка 7, воспринимающая при вырубке давление пуансонов и предотвращающая тем самым разбивание пуансонами сырой (незакаленной) верхней плиты. К нижней прикреплен съемник 16. Между съемником и держателем находится резиновая прокладка 8.
Верхняя и нижняя части штампа ориентируются и направляются относительно друг друга при помощи втулок 1 и колонок 2.
Работает штамп следующим образом.
Полоса, из которой вырубаются детали, вручную подается в штамп . При движении подвижной части вниз выталкиватель, который крепится к планке упорной штифтами 27 подходит к полосе и останавливается. При дальнейшем движении подвижной части резина сжимается, пуансоны выдвигаются из пуансонодержателя, при этом пуансоны 10, 11, 12, 13, 14 производят пробивку отверстий, а матрица производит вырубку наружного контура детали. Отход, полученный при пробивке отверстий, проваливается вниз через специальные отверстия. В крайнем нижнем положении пуансоны на некоторой длине находятся в отверстиях пуансона-матрицы, а полоса - надета на пуансоны.
Штампы-компаунд отличаются высокой производительностью, однако взаимное расположение отверстий и наружного контура получается при их использовании не очень точным.
8. Описание покрытий
Необходимо провести электрохимическое оксидирование поверхности панели. Электрохимическое оксидирование, или анодное оксидирование (анодирование), деталей проводят в жидких (жидкостное оксидирование), реже в твёрдых, электролитах. Поверхность окисляемого материала имеет положительный потенциал. Жидкостное оксидирование в водных и неводных растворах электролита применяют для получения защитных, декоративных покрытий и диэлектрических слоёв на поверхности металлов, сплавов и полупроводниковых материалов при изготовлении приборов со структурами металл-диэлектрик-полупроводник и СВЧ интегральных схем, оксидных конденсаторов, коммутационных плат на основе алюминия и других металлов. Наиболее широко анодное оксидирование используют для нанесения оксидных слоев на конструкции из Al и его сплавов. При этом получают защитные (толщиной 0,3-15 мкм), износостойкие и электроизоляционные (2-300 мкм), цветные и эматаль-покрытия (эмалеподобные), а также тонкослойные (0,1-0,4 мкм) оксидные плёнки. Для образования толстых оксидных слоёв применяют в основном растворы H2SO4 и CrO3. Тонкие оксидные плёнки получают в растворах на основе Н3РО4 и Н3ВО3. Цветное анодирование проводят в растворах, содержащих органические кислоты (щавелевую, малеиновую, сульфосалициловую и др.).
Надписи, предварительно выгравированные на поверхности детали, покрывают эмалью чёрного цвета, поскольку это позволяет чётко выделить их на фоне остальной поверхности. Далее производят лакирование поверхности, для обеспечения защиты нанесённой краски от истирания, а так же для придания поверхности более эстетического вида.
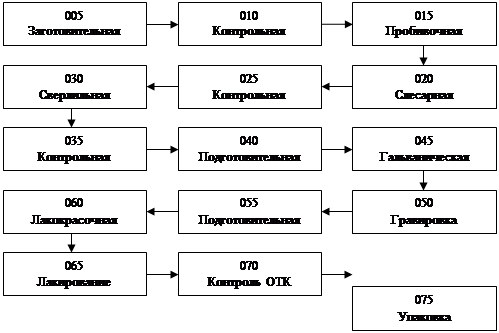
9. Структурная схема маршрутного технологического процесса изготовления передней панели
10. Операционный технологический процесс изготовления передней панели
| А/Б | № операции | Наименование и содержание операции |
| А | 005 | Заготовительная |
| Б | Ножницы гильотинные механические СТД-9МН (6x2500мм) | |
| О |
1.
Торцевать лист
на угол 90 2. Разрезать лист на полосы шириной 177,04 мм. Резать вдоль короткой стороны листа. Из листа 9 полос. 3. Уложить полосы в тару. |
|
| Т |
1. Тара специальная 2. Контейнер для отходов |
|
| А | 010 | Контрольная |
| Б | Стол рабочий | |
| О |
1. Взять полосу из тары и положить на рабочий стол. 2. Проверить размеры полос (длину, ширину) 3. Проверить качество поверхностей и кромок полос на отсутствие дефектов. 4. Отложить полосы с неисправимым браком в контейнер для отходов. 5. Уложить годные заготовки в тару. |
|
| Т |
1. Тара специальная 2. Линейка измерительная металлическая 200 мм ГОСТ 427-75 3. Штангенциркуль ШЦ-II-250-0,05 ГОСТ 166-80 4. Контейнер для отходов |
|
| А | 015 | Пробивочная |
| Б | Открытый кривошипно-шатунный пресс Орша-1400 | |
| О |
1. Установить штамп на рабочий стол пресса. 2. Включить пресс в соответствии с инструкцией по эксплуатации. 3. Взять полосу из тары. 4. Установить полосу в штамп. 5. Выровнять полосу по направляющей и упереть в упор на матрице. 6. Пробить отверстия и контур детали. 7. Продвинуть полосу на 1 шаг. 8. Повторить 5, 6 и 7. 9. Уложить заготовки в тару. |
|
| Т |
1. Тара специальная 2. Штамп-компаунд 3. Контейнер для отходов |
|
| Р | Усилие пресса 174кН | |
| А | 020 | Слесарная |
| Б | Верстак слесарный | |
| О |
1. Взять заготовку из тары 2. Притупить острые кромки заготовки. 3. Уложить заготовку в тару. |
|
| Т |
1. Тара специальная 2. Напильник плоский 200 №2 ГОСТ 1465-80 |
|
| А | 025 | Контрольная |
| Б | Стол рабочий | |
| О |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
