Загальна теорія точності механічної обробки
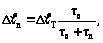
де τo, τn– відповідно час роботи і час перерви в роботі різця.
Похибки, які викликаються деформаціями різального інструмента, можна практично виключити, якщо в зону різання подавати велику кількість охолоджуючої рідини.
Теплові деформації верстатів протікають порівняно повільно (1–4 години) причому їх частини нагріваються до відносно невисоких температур (приблизно 60°). Теплові деформації верстата мають найбільше значення в початковий період роботи. Після деякого часу вони стабілізуються (рис. 13). Наприклад, на безцентрово-шліфувальних верстатах теплові деформації призводять до зміщення шліфувального круга в бік заготовки на відстань до 0,12 мм, що значно перевищує точність 7-го квалітету (0,01–0,04 мм), за яким ведеться обробка заготовок на цьому верстаті.
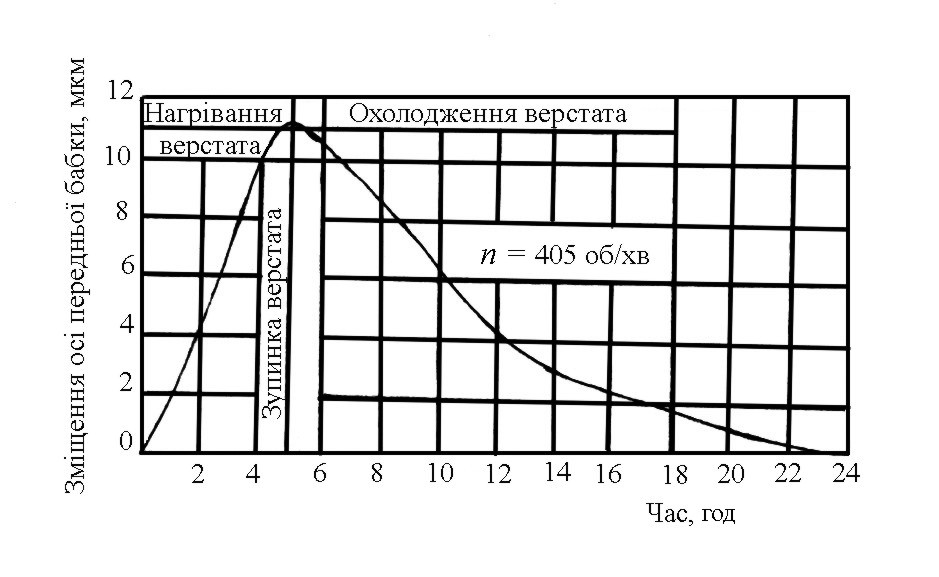
Рис. 13. Горизонтальне зміщення осі передньої бабки токарного верстата від його нагрівання при роботі в центрах
Значні деформації (а тому й похибки) від дії теплового фактора можливі у оброблюваних заготовок, особливо при односторонній обробці довгих заготовок або при виготовленні тонкостінних деталей.
При рівномірному нагріванні змінюються тільки розміри заготовки, геометрична ж форма залишається незмінною. При нерівномірному нагріванні заготовки змінюються як її розміри, так і геометрична форма.
При зовнішній обробці в заготовки переходить до 10 % теплоти, основна кількість виноситься стружкою. Під час обробки отворів до 50 % теплоти залишається у заготовці. Наприклад, після свердління отвору Ж20 мм у чавунній втулці після охолодження заготовки спостерігається зменшення діаметра отвору на 0,02 мм, що відповідає відхиленню за 7-м квалітетом. Отже, якщо після свердління відразу виконати розвертання, то після охолодження розмір буде менший за потрібний.
Стрілу прогину Δ деталей типу плита, станина тощо від теплових деформацій можна визначити за формулою [2]:

де α – коефіцієнт теплового розширення;
L, H – відповідно довжина і висота заготовки;
Δt– перепад температур.
Необхідно зазначити, що теплові деформації системи впливають на точність при роботі на налагоджених верстатах (метод автоматичного одержання розмірів). При роботі за промірюваннями (метод пробних проходів і вимірювань) і з використанням засобів активного контролю теплові деформації компенсуються підналагодженням системи при обробці кожної заготовки.
Основними заходами для зменшення температурних деформацій є:
– застосування штучного охолодження з продуктивністю (л/хв), рівною 5–10- кратній потужності головного приводу верстата, кВт;
– збільшення швидкості різання при обробці металевим інструментом, завдяки чому більша частка тепла відводиться в стружку;
– шліфування деталей кругами великих діаметрів;
– закріплення оброблюваних заготовок з можливістю компенсації їх лінійних деформацій, наприклад, з використанням пружинних, гідравлічних або пневматичних задніх центрів на шліфувальних, багаторізцевих та інших верстатах;
– одностороннє жорстке закріплення довгих заготовок, з тим, щоб другий кінець міг переміщатись при подовженні через нагрівання;
– введення різного роду коректуючих пристосувань для компенсації температурних деформацій, а також штучної деформації заготовок при встановленні та закріпленні їх у напрямку, протилежному температурній деформації, в цілях її компенсації;
– правильне настроювання технологічної системи із врахуванням величини температурних деформацій та їх розташування у полі допуску.
5.6 Похибка обробки від внутрішніх напруг у матеріалі оброблюваної заготовки
Заготовки, з яких виготовляють деталі машин, завжди перебувають під дією внутрішніх напруг. Внутрішніми напругами (залишковими або власними) називають напруги, які існують в матеріалі заготовки або готової деталі за відсутності зовнішніх навантажень. Внутрішні напруги виникають або внаслідок нерівномірного нагрівання та остигання, або внаслідок дії механічних навантажень, що перевищують межу пластичності матеріалу.
Внутрішні напруги можуть виникати або в усьому об’ємі заготовки чи більшої її частини (напруги першого роду), або в мікроскопічних і ультрамікроскопічних зонах (напруги другого і третього роду).
Як правило, внутрішні напруги після зняття із заготовок чи деталей дії температур або механічних навантажень врівноважуються із зовні нічим не проявляються доти, поки ця рівновага не буде в якийсь спосіб порушена, наприклад, внаслідок зняття шару матеріалу в процесі механічної обробки, обробкою без зняття стружки, термічною або хімічною дією. Порушення стану рівноваги внутрішніх напруг призводить до їх перерозподілу і далі до деформації деталі, поки не настане новий врівноважений стан. Відбувається так зване жолоблення заготовки, яке призводить до викривлення осей або поверхонь, а також зміни стану поверхневого шару.
Найбільші внутрішні напруги виникають у литих заготовках внаслідок їх нерівномірного остигання, нерівномірного розподілу матеріалу, різної відстані від тепловідвідних поверхневих ділянок тощо. Ці напруги інколи такі великі (особливо у складних корпусних деталях), що у вихідній заготовці після остигання утворюються тріщини. Причиною внутрішніх напруг може бути також термічна обробка деталей і пов’язане з нею нерівномірне нагрівання та остигання.
Визначити кількісно величину похибки від внутрішніх напруг у кожному конкретному випадку неможливо. Тому для виключення похибок від цих напруг треба прагнути до того, щоб при механічній обробці їх усунути. Це досягається тим, що деталі після чорнових операцій піддаються природному або штучному старінню. Усунення напруг, які при природному старінні зменшуються поступово (спочатку скоріше, а потім повільніше), можна прискорити, піддаючи деталі ударам з різною частотою або вібраціям.
Нагріванням усуваються також внутрішні напруги у зварених заготовках і деталях, що піддавались термічній або пластичній обробці чи правці.
Чим точніша деталь, тим довший і дбайливійший повинен бути процес її старіння для повного усунення можливих похибок від внутрішніх напруг. При цьому враховуються також можливі похибки від внутрішніх напруг, що виникають у поверхневих шарах деталі під дією сил різання.
5.7 Похибки від пружних деформацій технологічної системи
Поняття про жорсткість та піддатливість технологічної системи
Технологічна система верстат – пристрій – інструмент – деталь представляє собою систему (рис. 14), деформації якої в процесі обробки обумовлюють виникнення систематичних та випадкових похибок розмірів і геометричної форми оброблюваних заготовок. Разом з тим, ця технологічна система є замкненою динамічною системою, здатною до збудження та підтримання вібрацій, що породжують похибки форми оброблюваних поверхонь (некруглість, хвилястість) і збільшують їх шорсткість.
При обробці в центрах на токарному верстаті гладкого вала (рис. 15) у початковий момент, біля різець знаходиться у правого кінця вала, вся нормальна складова Py зусилля різання передається через заготовку на задній центр, піноль і задню бабку верстата, викликаючи пружну деформацію названих елементів (згинання заднього центра і пінолі, відтискання yз.б корпусу задньої бабки) в напрямку "від робітника". Це призводить до збільшення відстані від вершини різця до осі обертання заготовки на величину yз.б і до відповідного збільшення радіуса оброблюваної заготовки.
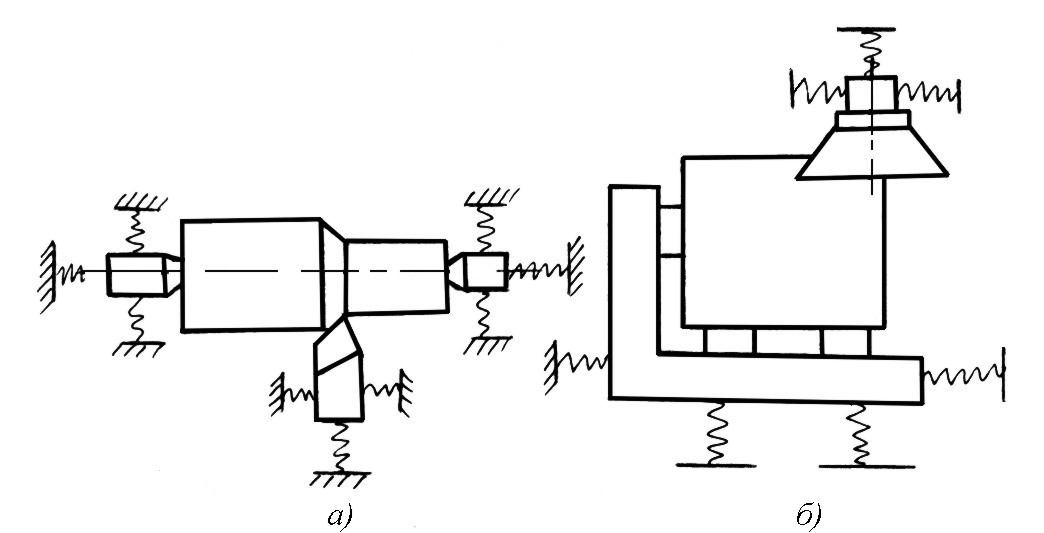
Рис. 14. Спрощені моделі токарної (а) і фрезерної (б) пружних технологічних систем
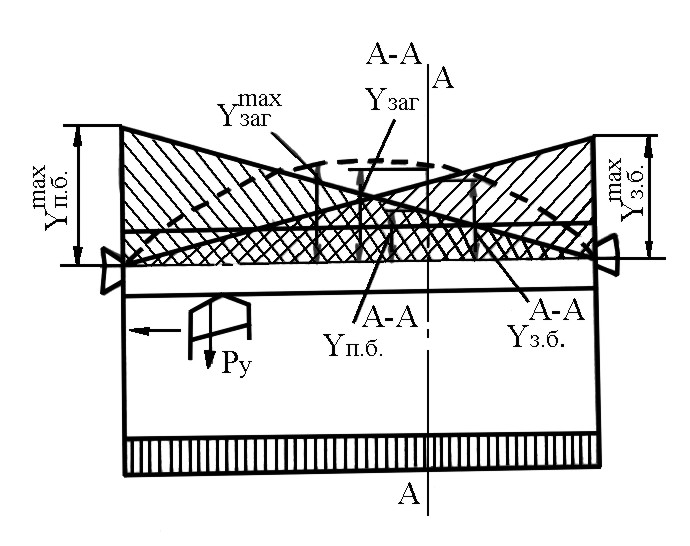
Рис. 1 Пружні відтискання технологічної системи
Одночасно з цим під дією Py відбувається пружне відтискання уінстр. різця і супорта в напрямку "на робітника", що у свою чергу, тягне за собою збільшення відстані від вершини різця до осі обертання заготовки, а отже, і радіуса обробленого виробу. Таким чином, у початковий момент діаметр обробленої поверхні фактично виявляється більшим за діаметр, встановлений при настроюванні, на величину Δ = 2(уз.б + уінстр.). При подальшому обточуванні та переміщенні різця від задньої бабки до передньої відтискання задньої бабки зменшується, але виникає відтискання передньої бабки уп.б і оброблюваної заготовки узаг., які також збільшують фактичний діаметр обробки (рис. 15). В деякому перерізі А–А фактичний діаметр оброблюваної заготовки виявляється рівним [5]:
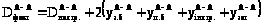 ,
де
 –настроювальний
діаметр.
У зв’язку
з тим, що пружні
відтискання
елементів
верстата (крім
відтискання
уінстр.
супорта та
інструмента)
змінюються
по довжині
оброблюваної
заготовки, її
діаметр, а отже,
і форма виявляються
змінними по
довжині. Похибка
розміру і форми
заготовки у
даному випадку
дорівнюють
подвоєній сумі
пружних відтискань
в технологічній
системі. Пружні
відтискання
 визначаються
діючими у напрямку
цих відтискань
зусиллями і
жорсткістю
технологічної
системи.
Жорсткістю j технологічної системи називається здатність цієї системи чинити опір дії деформуючих її сил.
Якщо жорсткість елементів верстата дуже велика, а жорсткість оброблюваної заготовки мала (обточування довгого і тонкого вала на масивному верстаті), то відтискання уп.б і уз.б.. малі, а узаг. значне. В результаті цього форма заготовки стає бочкоподібною. Навпаки, при обробці масивної заготовки, яка дає мінімальний прогин, на верстаті малої жорсткості (уп.б і уз.б значні) форма заготовки виявляється корсетоподібною з найменшим діаметром біля середині заготовки.
Для обчислення похибок обробки, пов’язаних з пружними відтисканнями технологічної системи, жорсткість цієї системи повинна мати кількісний вираз. Соколовським А.П. запропоновано виражати жорсткість j, кН/м, технологічної системи відношенням нормальної складової Ру, кН, сили різання до сумарного зміщення у, м (мм), леза різального інструмента відносно оброблюваної поверхні заготовки, виміряного в напрямку нормалі до цієї поверхні, тобто:
 .
(1)
Як випливає з вищесказаного [5]:
у = ув + упр + узаг + уінстр.
При визначенні жорсткості переміщення завжди вимірюється в напрямку, перпендикулярному до оброблюваної поверхні, і в розрахунок вводиться нормальна складова зусилля Ру різання, проте при цьому одночасно враховується вплив на y і решти складових сили різання (Рz і Px). Дослідження показали, що пружне зміщення y, розраховане тільки в умовах дії Py, завжди більше (а отже, чисельне значення жорсткості системи менше), ніж при визначенні його із врахуванням одночасної дії складових Рz і Рx. У зв’язку з цим при експериментальному визначенні жорсткості технологічну систему необхідно навантажувати системою сил, близькою до експлуатаційної.
Жорсткість системи можна також обчислити з рівняння:
 (2)
де приріст нормальної сили ΔРy і сумарного зміщення Δy виражаються у тих же одиницях, що і в формулі, наведеній вище.
При знаходженні жорсткості технологічної системи за значеннями жорсткості окремих її ланок, а також при розрахунку похибок обробки, пов’язаних з пружними відтисканнями окремих елементів системи, зручно користуватись поняттям піддатливості, яка чисельно дорівнює величині, оберненій жорсткості.
Піддатливістю ω технологічної системи називається здатність цієї системи пружно деформувати під дією зовнішніх сил.
Піддатливість
ω, м/МН, можна
чисельно виразити
відношенням
зміщення
 леза інструмента
відносно заготовки,
виміряного
по нормалі до
оброблюваної
поверхні, до
складової сили
різання, діючої
в тому ж напрямку,
тобто:
 .(3)
Як випливає із визначення:
 .(4)
Деформації технологічної системи складаються не тільки із власних деформацій yв деталей – ланок цієї системи, а й з контактних деформацій ук в місцях стикання з’єднуваних деталей внаслідок пружності стиків:
уТС = ув + ук;
yк = уз + ус,
де уз – зазори з’єднань;
ус– деформація стику.
Під власними деформаціями окремих деталей розуміють деформації розтягування, стискання, кручення та різні їх поєднання в межах пружності матеріалу, які виникають під дією прикладених до деталі сил.
Ці деформації можна визначити аналітичними або графічними методами опору матеріалів або теорії пружності для різних деталей, розглядаючи їх як балки, пластини, плити, оболонки тощо.
Контактні деформації виникають при прикладанні навантаження до будь-якої деталі з’єднання. Після вибірки зазору з’єднання (рис. 16, а) відбуваються місцеві пластичні деформації зминання (рис. 16, б), а потім пружні деформації мікронерівностей (рис. 16, в), після чого відбувається стискання деталей і виникають деформації стискання (тобто власні деформації) yв.
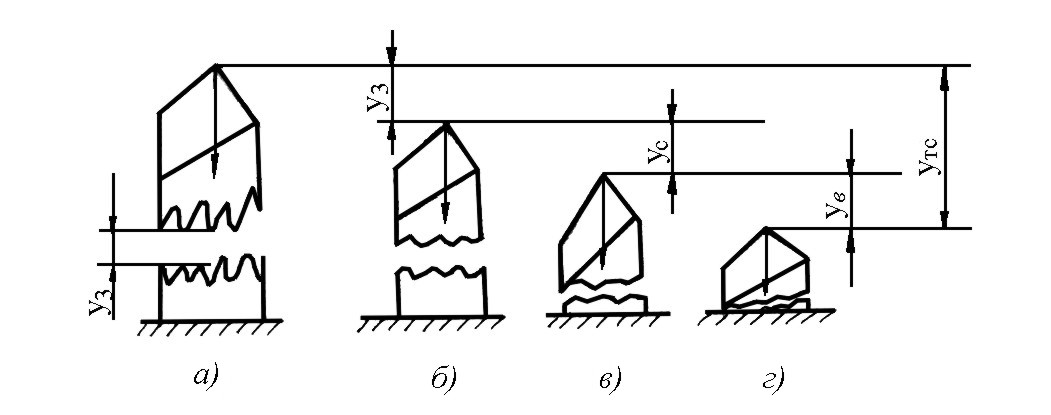
Рис. 16. Спрощена схема виникнення деформації ТС
Величина контактних деформацій залежить не тільки від пружних властивостей матеріалу, а й від точності виготовлення, шорсткості поверхонь, характеру з’єднання, наявності або відсутності мастила, його в’язкості, характеру навантаження тощо. Контактні деформації верстатів досягають 50–90 % загальних деформацій системи. Технологічна система представляє собою систему з послідовним з’єднанням складових ланок, при якій переміщення всієї системи в заданому напрямку дорівнюють алгебраїчній сумі переміщень її окремих елементів у цьому напрямку, виходячи з чого, піддатливість системи дорівнює сумі піддатливостей всіх її ланок [2]:
ωТС = ωв + ωп + ωі + ωд,
де ωв, ωп, ωі, ωд – піддатливості відповідно верстата, пристрою, інструменту і деталі, мм/Н.
При обробці на токарних і токарно-револьверних верстатах деформаціями різця можна знехтувати, а піддатливість пристрою враховують при визначенні піддатливості верстата [2].
Тоді:
ωТС = ωв + ωд. (5)
Піддатливість верстата при встановленні заготовки в центрах і передачі моменту поводковим патроном визначають за формулою [2]:
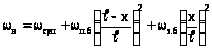 ,
(6)
де ωсуп, ωп.б, ωз.б – піддатливості відповідно супорта, передньої та задньої бабок;
ℓ – довжина заготовки;
х – відстань від торця заготовки до місця прикладання сили Ру (рис. 17) [2].
 (7)
прогин вала у перерізі прикладання різця на відстані х від передньої бабки, а піддатливість заготовки при довільному положенні різця (на відстані х) при обробці в центрах визначають за формулою:
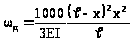 ,
мкм/Н, (8)
де Е – модуль пружності, Н/мм;
I – момент інерції перерізу вала, мм4.
Для суцільного вала:
I = 0,05d4,
де d – діаметр гладкого вала або приведений діаметр ступінчастого вала, мм.
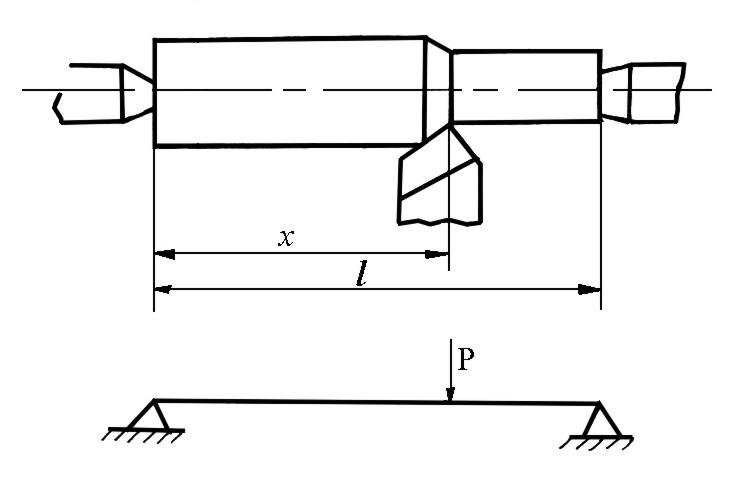
Рис. 17. До визначення піддатливості верстата при встановленні заготовки в центрах
Для вала з однобічним потовщенням [2]:
 ,
для вала з потовщенням посередині [2]:
 ,
де ℓ – загальна довжина вала;
n – кількість ступенів вала;
di, ℓi – відповідно діаметр і довжина ступіні вала.
Після підставлення значень ωв і ωд у формулу (5) знаходять значення піддатливості системи [2]:
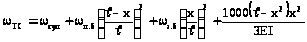 .
(9)
У середині вала, що обертається в центрах:

 .
(10)
Піддатливість системи при консольному закріпленні оброблюваних заготовок в патроні токарного верстата або цанзі револьверного верстата може бути визначена наступним чином [2]:
 ;
 ;
(11)
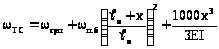 ,
(12)
де ωп.б – піддатливість передньої бабки (з патроном або цангою) біля кулачків патрона;
ℓ0 – відстань від торця кулачків патрона (торця цанги) до середини переднього підшипника шпинделя, мм;
х – відстань від кулачків патрона до місця прикладання сили різання, мм.
Похибка Δj, яка виникає в результаті пружних деформацій ланок технологічної системи під дією сил різання, може бути визначена за формулою:
Δj = ΔPωТС. (13)
У зв’язку з більш жорсткою конструкцією піддатливість верстатів з ЧПК менша, ніж у аналогічних верстатів з ручним керуванням:
ωвчпк = 0,33ωв.ручн.керув..
Вплив жорсткості та піддатливості технологічної системи на точність розмірів і форми оброблюваних заготовок.
Вплив жорсткості та піддатливості системи на точність розмірів і форми оброблюваних заготовок можна з’ясувати на основі аналізу схеми обробки, наведеної на рис. 18.
При настроюванні верстата різець встановлюють в положення, при якому заготовка повинна оброблятись на деякий радіус rтеор (рис. 18, а). Проте, в результаті пружного відтискання вузлів верстата ув і відтискання заготовки узаг вісь обертання заготовки зміщується з положення О1 в положення О3, що призводить до збільшення фактичної відстані вершини різця до осі обертання заготовки. Одночасно у зв’язку з прогином і відтисканням різця (рис. 18, б) відстань від вершини до центра обертання заготовки додатково збільшується на величину уінстр.
Пружні відтискання в технологічній системі призводять до збільшення фактичного радіуса обточування заготовки (rфакт = rтеор + ув +узаг + уінстр) при відповідному зменшенні фактичної глибини різання до величини [5]:
tфакт = tтеор – (ув + узаг + уінстр). (14)
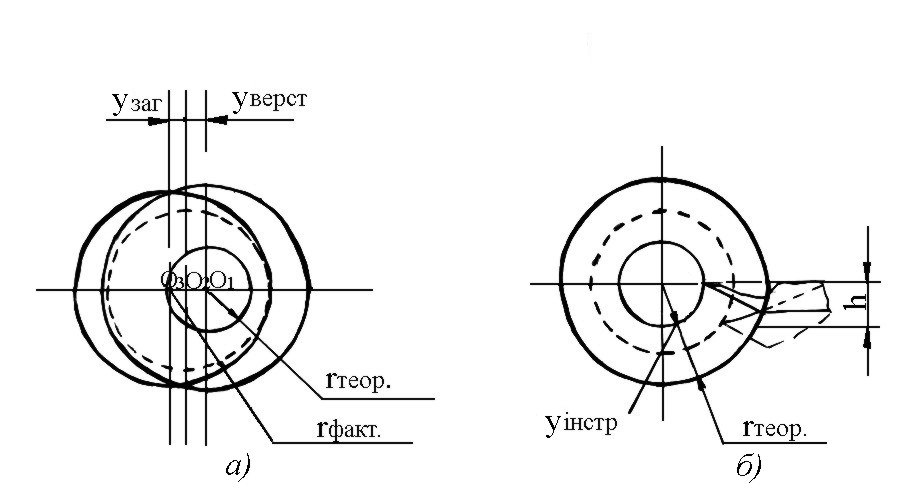
Рис. 18. Вплив пружних відтискань на розмір оброблювальної заготовки: а – зміщення осі заготовки із-за відтискань верстата і заготовки; б – зміщення вершини різця від центра заготовки у зв’язку з відтисканням і прогинанням різця
Загальне збільшення діаметра ΔD оброблюваної заготовки у порівнянні з його теоретичним значенням, встановленим при настроюванні верстата, дорівнює подвоєному приросту фактичного радіуса або подвоєному сумарному відтисканню технологічної системи, тобто [5]:
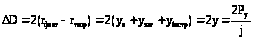 .
Оскільки
 ,
то
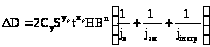 .(15)
При постійній жорсткості технологічної системи по довжині обробки, незмінному режимі обробки і постійній твердості заготовки приріст діаметра у порівнянні з теоретичним його значенням зберігається однаковим по всій довжині заготовки і не викликає появи похибки її форми. Приріст діаметра залишається постійним для всіх заготовок партії (систематична похибка) і може бути врахованим при настроюванні верстата відповідним зменшенням настроювального розміру.
При обробці заготовок малої жорсткості (довгі та тонкі вали) їх жорсткість, а отже, і відтискання змінюється по довжині заготовки (див. формули (10) і (11)), що обумовлює появу систематичної похибки форми заготовки.
Затуплення різального інструмента в процесі обробки заготовки призводить до приросту розміру оброблюваної заготовки не тільки внаслідок розмірного зношування інструмента, але й у зв’язку зі значним зростанням нормальної складової Py сили різання. Як показали дослідження, виникнення на задній поверхні інструмента ділянки зношування hз супроводжується збільшенням складової Py на величину ΔPy, пропорційну hз (рис. 19).
Коливання твердості оброблюваного матеріалу значно змінюють нормальну складову Py, при обробці сталі Py знаходиться у квадратичній залежності від твердості за Бринелем. Важливо відмітити, що приріст нормальної складової ΔPy при підвищенні твердості оброблюваного матеріалу суттєво залежить від номінального значення сили різання, а отже, і від режимів різання. Наприклад, при підвищенні твердості оброблюваного матеріалу на 30НВ приріст нормальної складової ΔPy, Н, сили різання складає при точінні в залежності від подачі S, мм/об, вказаній зліва:
0,06 ………………………19,6
0,12……………………….68,5
0,20……………………….88,0
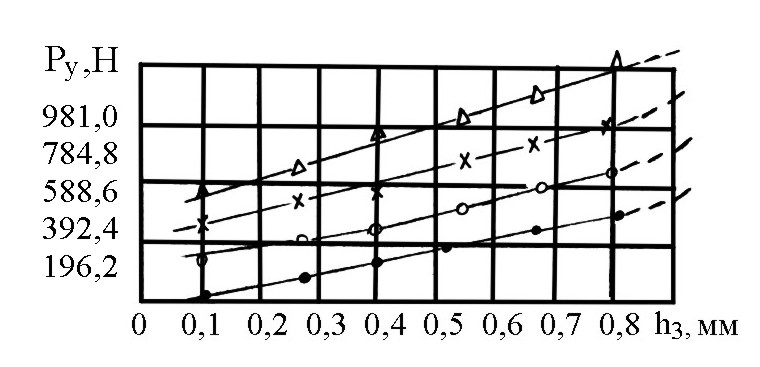
Рис. 19. Залежність Ру від ширини hз площадки зношування задньої поверхні різця при точінні сталі 2Ч13
Таким чином, при обробці заготовок різної твердості для зменшення коливань сили різання, а отже, і непостійності відтискань в технологічній системі, що в кінцевому результаті призводить до зниження похибки обробки, чистові проходи інструментів повинні проводитись зі зняттям мінімального перерізу стружки.
Практично вплив твердості оброблюваного матеріалу на точність обробки дуже великий, оскільки згідно з проведеними дослідами розсіяння твердості матеріалу іноді досягає 30–40 % від середнього значення твердості. Наприклад, твердість холоднотягнутих прутків зі сталі 2Х13 в межах одного прутка змінюється на 5–20 НВ, при цьому нерівномірність твердості спостерігається як у поздовжньому так, і в поперечному перерізах прутка. Коливання твердості матеріалу вказаних прутків в межах партії, поставленої одним заводом-постачальником, досягають 94НВ, а при загальній зміні твердості прутків – в межах від 116НВ до 210НВ, тобто на 80 %.
Твердість відливок, виготовлених з алюмінієвого сплаву під тиском, коливається в межах однієї плавки від 42НВ до 67НВ (на 59 %), а при різних плавках – від 42НВ до 77НВ (тобто на 83 %). Навіть в межах однієї виливки зі сплаву АЛ2 твердість змінюється від 67НВ до 77НВ, тобто на 15 %.
З формули (15) виходить, що коливання твердості оброблюваного матеріалу впливають на приріст діаметра заготовки.
При різній твердості окремих заготовок піддатливість технологічної системи породжує розсіювання розмірів оброблюваних заготовок, а при коливанні твердості в межах однієї заготовки викликає похибки геометричної форми деталей.
Коливання припуску на обробку заготовок, що пов’язані з похибками розмірів вихідної заготовки, при роботі на налагоджених верстатах змінюють глибину t різання і приріст ΔD (див. формулу (15)), що призводить до розсіювання розмірів деталі.
Похибки геометричної форми вихідної заготовки (рис. 20) обумовлюють появу одноіменних похибок форми оброблюваних заготовок. Похибка Δв.заг вихідної заготовки визначає приріст Δt глибини різання на окремих ділянках оброблюваної поверхні, а отже, і приріст ΔPy нормальної складової сили різання і додаткове відтискання Δy = ΔPy/j технологічної системи в перерізі найбільшого діаметра Dв.заг вихідної заготовки, яке викликає відповідне збільшення діаметра Dобр.заг. обробленої заготовки.
Похибка форми обробленої заготовки рівна:
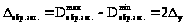 .
Таким чином, похибка вихідної заготовки копіюється на обробленій заготовці у вигляді одноіменної похибки меншої величини (овальності вихідної заготовки відповідає овальність обробленої заготовки, конусності – конусність, биттю – биття і т.д.). Це явище називається технологічною спадковістю.
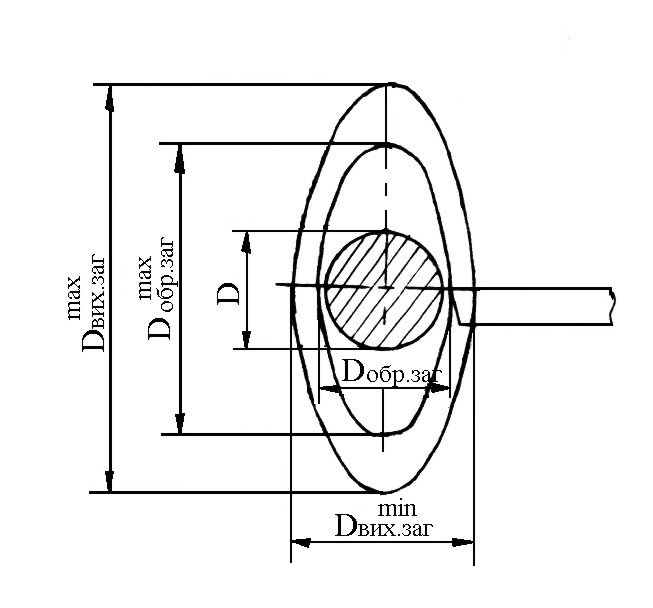
Рис. 20. Вплив похибки форми вихідної заготовки на похибку форми обробленої деталі
Відношення одноіменних похибок вихідної заготовки Δв.заг. і обробленої заготовки Δобр.заг. прийнято називати уточненням КТС яке визначається за формулою [2]:
 .
(16)
Величина, обернена уточненню:
 (17)
називається коефіцієнтом зменшення похибок.
У загальному випадку на основі формули (15) і співвідношення
Δзаг. = 2(tmax – tmin)
можна записати:
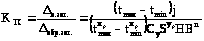 .
(18)
Прийнявши в окремому випадку значення показника xp = 1, отримаємо приблизний вираз уточнення:
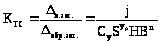 ,
(19)
з якого випливає, що уточнення прямопропорційне жорсткості технологічної системи.
Після першого ходу інструменту
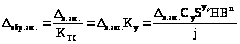 ,
після другого ходу:
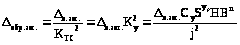 ,
після і-го ходу:
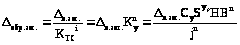 .
(20)
З формули (20) випливає, що після кожного ходу різця похибка заготовки зменшується обернено пропорційно уточненню та жорсткості технологічної системи і прямопропорційно коефіцієнту зменшення похибок.
У зв’язку з тим, що у більшості випадків при обробці заготовок KТС > 1, а коефіцієнт зменшення похибок Ку < 1, збільшення числа ходів інструмента значно знижує похибку заготовки і підвищує точність обробки.
З формули (20) можна визначити потрібну кількість проходів для усунення похибки вихідної заготовки.
З формули (20) маємо:
 ,
(21)
звідки:
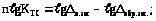
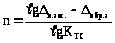 .
(22)
Необхідно відмітити, що розрахунок за формулою (20) дає правильні результати тільки до певного числа ходів, коли похибка Δз заготовки більша за похибку, що вноситься впливом даної технологічної системи. Коли частина похибки заготовки, що переноситься з попередніх операцій (ходів), стає зовсім малою, загальна похибка обробленої заготовки виявляється рівною похибці обробки на даному верстаті, яка не може бути знижена подальшим збільшенням числа ходів інструмента.
У тих випадках, коли КТС < 1 (при малій жорсткості технологічної системи), кожен новий хід не тільки не підвищує точність оброблюваної заготовки, але навіть знижує її. Прикладом цього може бути обробка на токарних і шліфувальних верстатах довгих і тонких валів.
Методи визначення та підвищення жорсткості технологічної системи
Методи визначення жорсткості верстатів по цей час носять емпіричний характер, оскільки потрібно враховувати багато факторів.
Принципова схема визначення величини переміщення однієї деталі вузла верстата відносно іншої під дією прикладеної статичної сили показана на рис. 21. В міру збільшення ваги вантажу, що навішується на кінці каната, зростає сила Р, яка прикладається до кінця шпинделя коробки швидкостей. За показами індикатора, розташованого проти прикладання сили Р у напрямку її дії, роблять висновки про величину переміщення кінця шпинделя відносно станини верстата. При кожному збільшенні вантажу, тобто сили Р, за показами індикатора записують величину переміщення кінця шпинделя. Після того, як навантаження досягне розрахункової величини, його поступово зменшують, записуючи одночасно покази індикатора.
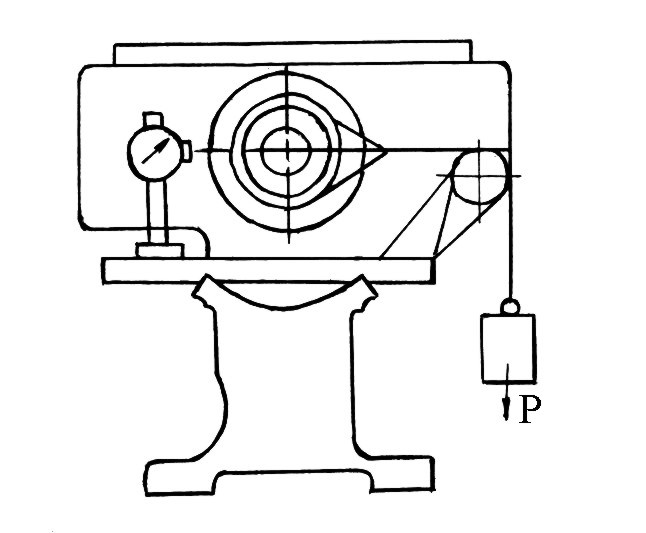
Рис. 21. Схема визначення величини переміщення шпинделя коробки швидкостей під дією сили Р (по К.В. Ватинову)
Всі одержанні дані наносять у