Автоматизация транспортировки осей колесных пар автооператором портального типа
Таблица 2.1. Данные для расчета параметров гидросистемы моечной машины
| n, шт. | nкн, шт. | nкв, шт. | d, м. | p, Па | φ, м2/с | ρ, кг/м3 | μ |
| 50 | 2 | 2 | 0.009 | 300000 | 0.00002 | 1000 | 0.6 |
|
Vтн, м/с |
Vтв, м/с |
H, м. |
εф | εк |
Lтн, м. |
Lтв, м. |
tоб, мин. |
| 5 | 1 | 2 | 7 | 0.8 | 3 | 1.5 | 3 |
где n – число насадок (сопел);
nкн – количество колен в нагнетательном трубопроводе;
nкв – количество колен во всасывающем трубопроводе;
d – диаметр сопла;
p – давление жидкости перед насадкой;
φ – кинематическая вязкость жидкости;
ρ – плотность жидкости;
μ – коэффициент расхода жидкости через отверстие;
Vтн – скорость течения жидкости в нагнетательном трубопроводе;
Vтв – скорость течения жидкости во всасывающем трубопроводе;
H – расстояние между поверхностью жидкости в баке и коллектором;
εф – коэффициент сопротивления фильтра;
εк – коэффициент сопротивления колена;
Lтн – длина нагнетательного трубопровода;
Lтв – длина всасывающего трубопровода;
tоб – время обмывки изделия.
Расчет гидросистемы моечной машины.
Площадь проходных сечений насадок, м2:
 (2.1)
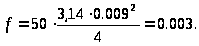
Расчетная подача, м3/с:
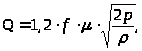 (2.2)
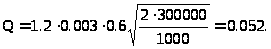
Расчетный диаметр нагнетательного трубопровода, м:
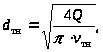 (2.3)
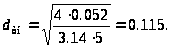
Расчетный диаметр всасывающего трубопровода, м:
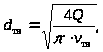 (2.4)
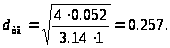
Число Рейнольдса для нагнетательного трубопровода:
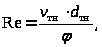 (2.5)
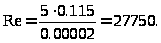
Число Рейнольдса для всасывающего трубопровода:
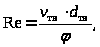 (2.6)
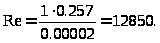
Принимаем значение коэффициента λ, характеризующего режим течения жидкости, для нагнетательного и всасывающего трубопроводов:
 (2.7)
Коэффициент потерь давления для нагнетательного трубопровода:
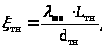 (2.8)
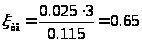
Коэффициент потерь давления для всасывающего трубопровода:
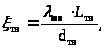 (2.9)
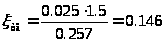
Потери давления для нагнетательного трубопровода, Па:
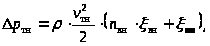 (2.10)
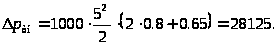
Потери давления для всасывающего трубопровода, Па:
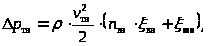 (2.11)
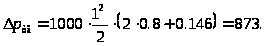
Давление, которое должен развивать насос, Па:
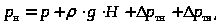 (2.12)
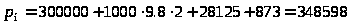
Подача насоса, м3/с:
 (2.13)
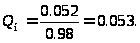
Мощность электродвигателя насоса, кВт:
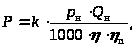 (2.14)
где k=1,1…1,4 – коэффициент запаса на случай перегрузки двигателя;
η=0,6…0,9 – полный КПД насосной установки;
ηn=0,85…0,99 – КПД передачи.
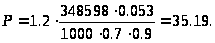
Объем бака, м3:
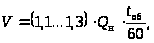 (2.15)
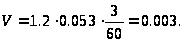
По результатам расчетов подбираем тип насоса и электродвигателя, используя справочник по деталям машин и механизмов.
Электродвигатель: тип 4А 180 2У3 (35 кВт, n = 4000 об/мин)
Насос: марка К90/55 тип 4А1802
2.2 Расчет и выбор приводов
Пневматический привод
Исходные данные для расчета параметров приводов приведены в табл. 2.2.
Таблица 2.2. Исходные данные для расчета пневмопривода
|
|
|
|
|
|
|
|
| 0,3 | 0,135 | 4*105 | 1,2*105 | 0,8 | 1,3 | 7850 |
|
|
|
|
|
|
|
|
| 0.53 | 1,1 | 1100*105 | 0,5 | 800 | 32170 |
Основные стандартные параметры цилиндров:
 ,
м: 0,045; 0,050; 0,065; 0,075; 0,090; 0,105; 0,120; 0,150;
0,165; 0,175; 0,200; 0,225; 0,250; 0,300; 0,350; 0,400; 0,500;
 ,
м (
 :
0,004; 0,005; 0,006; 0,008; 0,01; 0,012; 0,016; 0,020; 0,025; 0,032;
0,040; 0,050; 0,063; 0,080; 0,1; 0,125; 0,160; 0,200; 0,320.
Ход поршня
 принимается
конструктивно
в зависимости
от характера
выполняемой
работы (для
поворотных
устройств
 ,
где
 угол
поворота).
В табл. 2.2 приняты следующие обозначения:
-
внутренний
диаметр цилиндра,
м;
-
диаметр штока,
м;
 -
рабочее давление
сжатого воздуха
или жидкости
для пневмоприводов
 ,
Н/м2;
 -
противодавление
в выхлопной
или сливной
камере для
пневмоприводов
=0,3
;
 -
коэффициент,
учитывающий
трение в уплотнительных
устройствах
(0,8…0,9);
 -
коэффициент,
учитывающий
инерционные
силы (1,1…1,3);
 -
плотность
стали, кг/м3;
-
ход поршня, м;
 -
коэффициент
запаса прочности
(1,1…1,3);
 -
допускаемые
напряжения
(для углеродистых
сталей (1000…1200).105,
Н/м2; для легированных
сталей (1100…4000).105Н/м2);
 -
коэффициент
расхода через
отверстие
(0,4…0,9);
 -
плотность масла
(800…950) кг/м3;
 -
технологическое
усилие (усилие
полезной работы),
Н.
Алгоритм расчета:
1. Подбираем
внутренний
диаметр
цилиндра и
диаметр штока
методом
итераций из
условия равновесия
поршня, задаваясь
их стандартными
значениями:
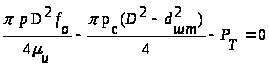 ;
(2.2.1)
Определяем:
2. Толщину стенки днища (крышки) цилиндра, м
 =
0.12 (2.2.2)
3. Наружный диаметр цилиндра, м
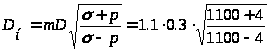 =
0.34 (2.2.3)
4. Длину
корпуса цилиндра
(принимаем
высоту поршня
 ,
м
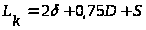 = 0.995 (2.2.4)
5. Вес корпуса цилиндра, Н
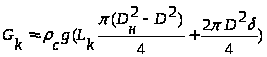 = 6119 (2.2.5)
6. Вес
плунжерной
пары (шток и
поршень; длину
штока принимаем
 ),
Н
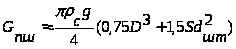 =
31387 (2.2.6)
Подпрограмма расчета особых параметров пневмопривода:
Определяем:
1. Безразмерную нагрузку на привод
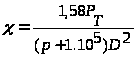 = 1.05 (2.2.7)
2. Безразмерный конструктивный параметр
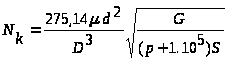 =
1.61 (2.2.8)
где
 вес
корпуса или
плунжерной
пары (принимается
в зависимости
от конструкции
привода (подвижен
корпус, то вместо
 подставляют,
 подвижна
плунжерная
пара, то вместо
подставляют
 );
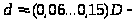 диаметр
отверстий, м;
3. Относительное время перемещения поршня
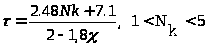 ;
= 8.821 (2.2.9)
4. Длительность перемещения поршня, с
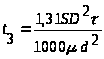 = 0.598 (2.2.10)
3. Расчет технических характеристик машины
3.1 Расчет цикловой и фактической производительностей машины
Производительностью машины называется количество продукции, выдаваемой в единицу времени.
Для количественной оценки производительности автоматического оборудования необходимо выпущенную продукцию отнести к отрезку времени, за которой она была произведена.
При создании машин необходимо определить цикловую (Qц) и фактическую (Qф) производительности.
Цикловая производительность характеризует выпуск продукции в единицу времени на автоматическом оборудовании дискретного действия (имеется пауза для загрузки и разгрузки, зажима и разжима детали, подвода и отвода инструмента) при условии его бесперебойной работы.
Циклом работы машины называется совокупность действий по обработке изделия, при которых оно подвергается изменению в определенной последовательности до окончания обработки.
Длительность рабочего цикла (tц) определяет цикловую производительность:
 (3.1)
где 1 – одно изделие;
tц – длительность цикла ч.
Для варианта
№1:
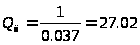
Для варианта
№2:
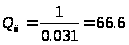
Для варианта
№3:
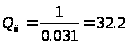
Так как в процессе эксплуатации машин периоды бесперебойной работы чередуются с простоями, вызванными сменой и регулировкой инструмента, подналадкой механизмов, устранением отказов оборудования и систем управления, то фактическая производительность машин получается ниже цикловой.
Все перечисленные потери времени принято называть внецикловыми. Поэтому фактическую производительность определяют по формуле:
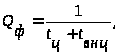 (3.2)
где tвнц – внецикловые потери времени, приходящиеся на одно изделие.
Для варианта
№1:
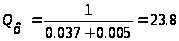
Для варианта
№2:
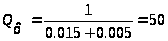 .
Для варианта
№3:
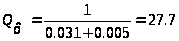 .
При известной вероятности безотказной работы машины p(t) внецикловые потери времени можно определить из соотношения:
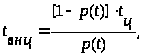 (3.3)
Для варианта
№1:
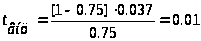 .
Для варианта
№2:
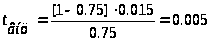 .
Для варианта
№3:
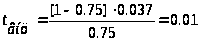 .
3.2 Расчет надежности машины
При расчетах надежности машин полагают, что все элементы машины работают последовательно, т.е. отказ одного элемента приводит к отказу всей машины. Поэтому вероятность безотказной работы машины определяют по формуле:
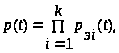 (3.4)
где
 – вероятность
безотказной
работы i-го
элемента машины.
При этом вероятность безотказной работы любого элемента машины определяют, полагая интенсивность отказов постоянной, по формуле:
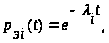 (3.5)
где λi – интенсивность отказа элемента машины, 1/ч;
t – продолжительность работы машины, ч.
Расчет вероятности безотказной работы машины осуществляют для основной конструктивной схемы в форме табл. 3.1
Таблица 3.1. Значения интенсивности отказов
| Наименование элемента машины |
Количество элементов |
Интенсивность отказа элемента, λּ10–6, 1/ч | niּλi |
| Баки (резервуары) | 1 | 1.5 | 1.5 |
| Гидроцилиндры | 1 | 0.2 | 0.2 |
| Насос | 1 | 13.5 | 13.5 |
| Пневмоцилиндр | 1 | 0.13 | 0.13 |
| Силовая головка | 1 | 15 | 15 |
| Механические передачи | 1 | 0.4 | 0.4 |
| Трубопровод | 2 | 0.03 | 0.06 |
| Фильтр | 1 | 0.8 | 0.8 |
| Электродвигатель | 1 | 2 | 2 |
| Конвейеры | 1 | 2 | 2 |
| Всего | 37,59 | ||
Вероятность безотказной работы машины определяем по формуле:
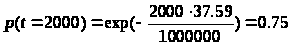 (3.6)
Расчет цикловой и фактической производительности машины также осуществляют в форме таблицы 3.2.
Таблица 3.2. Цикловая и фактическая производительности машины
| Вариант конструктивной схемы машины | Продолжительность цикла работы последовательно включаемых механизмов машины, сек, tц |
Цикловая производительность, шт./ч, Qц |
Вероятность безотказной работы машины, p(t) |
Фактическая производительность машины, шт./ч, Qф |
Уровень
автоматизации
машины,
|
| Вариант 1 | 37.13 | 27.2 | 0.75 | 23.8 | 96 |
| Вариант 2 | 15.29 | 66.6 | 0.75 | 50 | 80 |
| Вариант 3 | 31.15 | 32.2 | 0.75 | 27.7 | 87 |
 ,
%
3.3 Оценка уровня автоматизации производства на заданном участке
Уровень автоматизации производства – мера замещения машинами функций управления в процессе преобразования и перемещения предметов труда. Уровень автоматизации производства определяется по формуле:
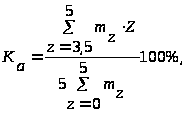 (3.7)
где mz= myKз – количество используемых машин;
my – количество установленных машин;
Кз – коэффициент загрузки машины.
Состав оборудования основных производственных участков депо приведен в таблице 3.3.
Таблица 3.3. Характеристика оборудования колесно-роликового участка
| Машина для обмывки осей |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
