Автоматизация процесса мокрого помола сырья в трубной шаровой мельнице
Рис.12. САР влажности шлама в трубной шаровой мельнице, с добавленным в нее ПИД-регулятором.
Коэффициенты усиления в ПИД-регуляторе обозначим kp, ki и kd. В строке Matlab приравняем все эти коэффициенты единице. После запуска программы заходим в NCD блок и выставляем требуемые значения (рис.13 ):
Время регулирования – 50 с
Максимальное перерегулирование – не более 10%
Время нарастания – не более 15 с
Статическая ошибка – менее 0,05%
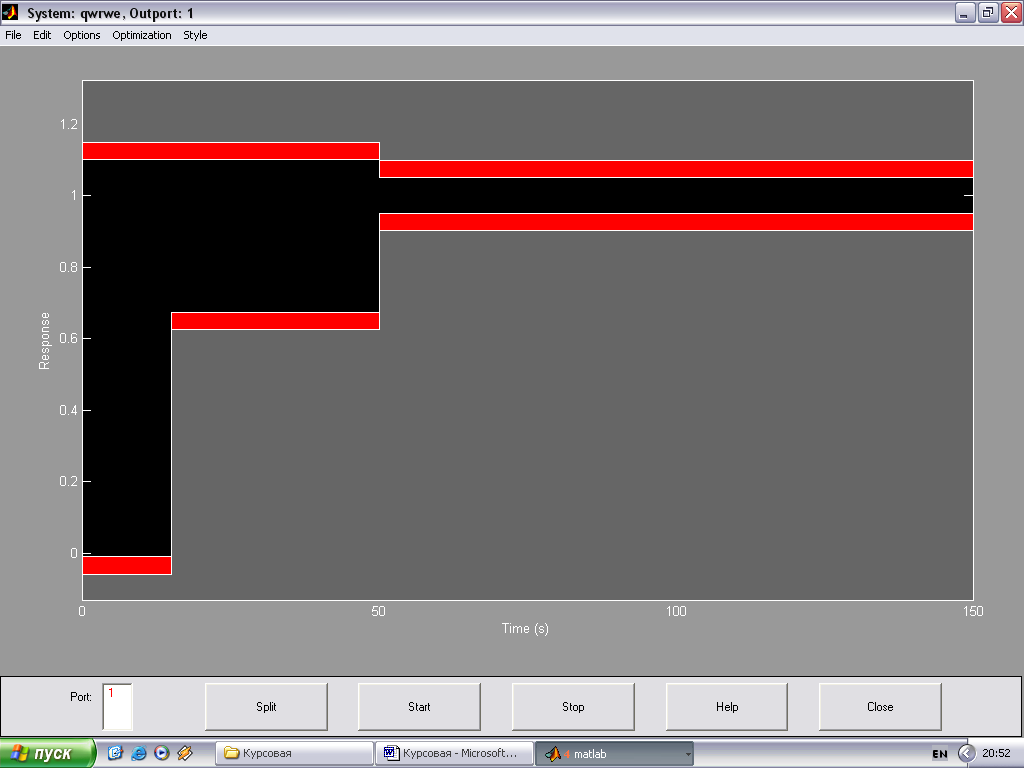
Рис.13. NCD блок с выставленными заданными значениями.
В меню Optimization выбираем Parameters, где задаем варьируемые величины – kp, ki и kd, а также указываем время дискретизации – 3 с. Нажимаем кнопку Start. Программа начинает подирать коэффициенты kp, ki и kd таким образом, чтобы переходной процесс системы удовлетворял требованиям.
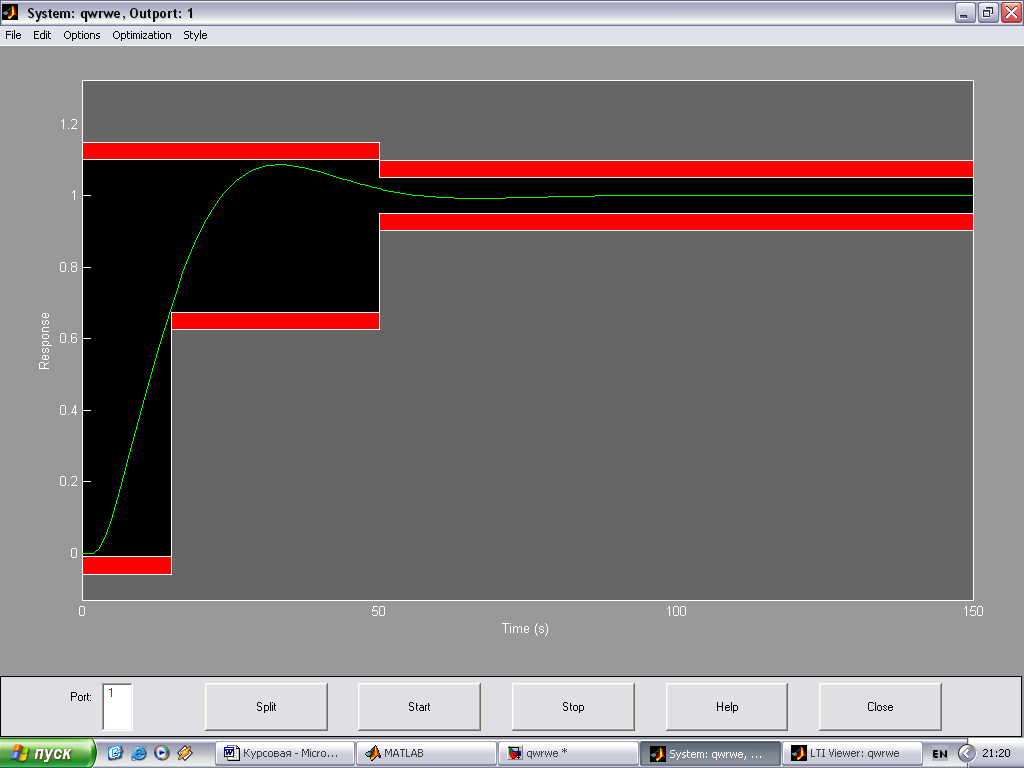
Рис.14. NCD блок с оптимальным вариантом переходного процесса.
В LTI Viewer смотрим переходную характеристику (рис.15) и частотные характеристики (рис. 16 ).
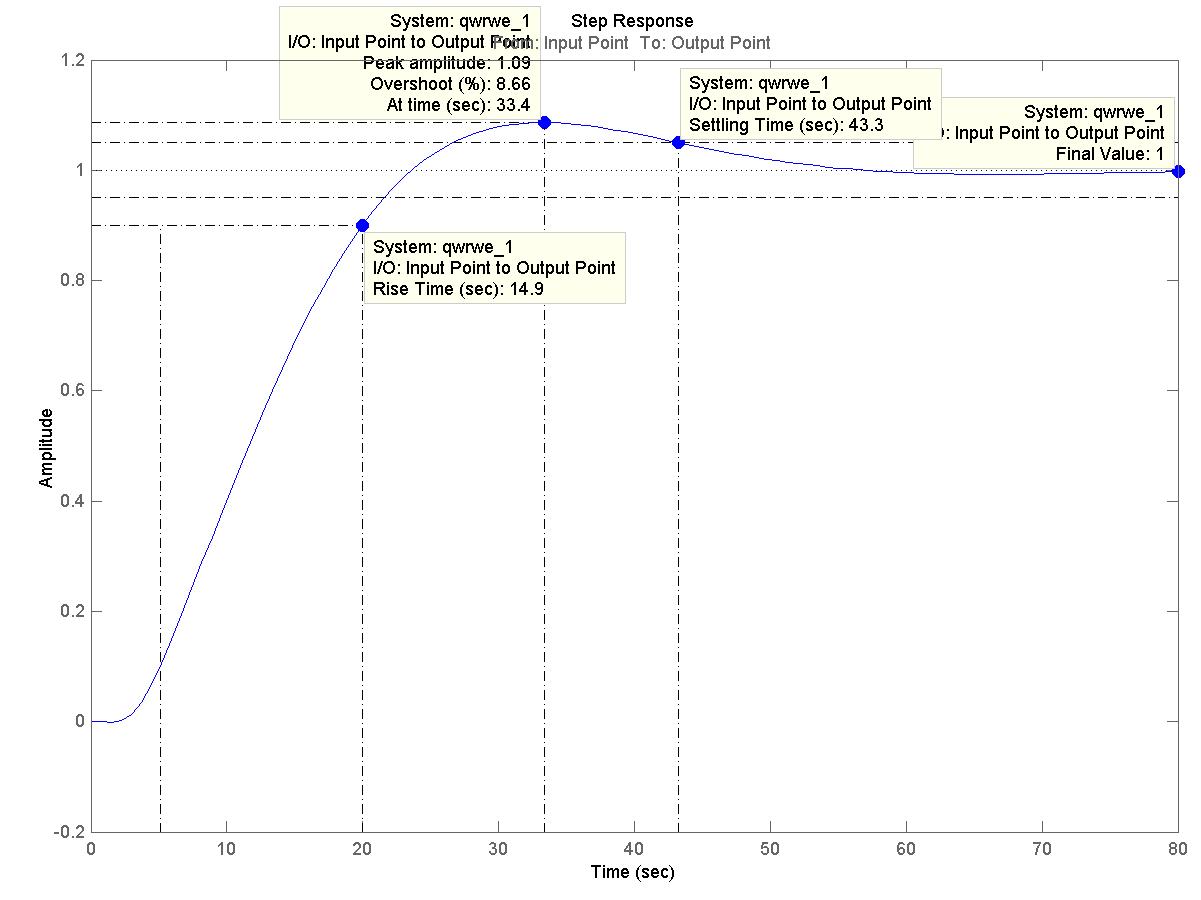
Рис.15. Переходная характеристика САР влажности шлама (с ПИД-регулятором)
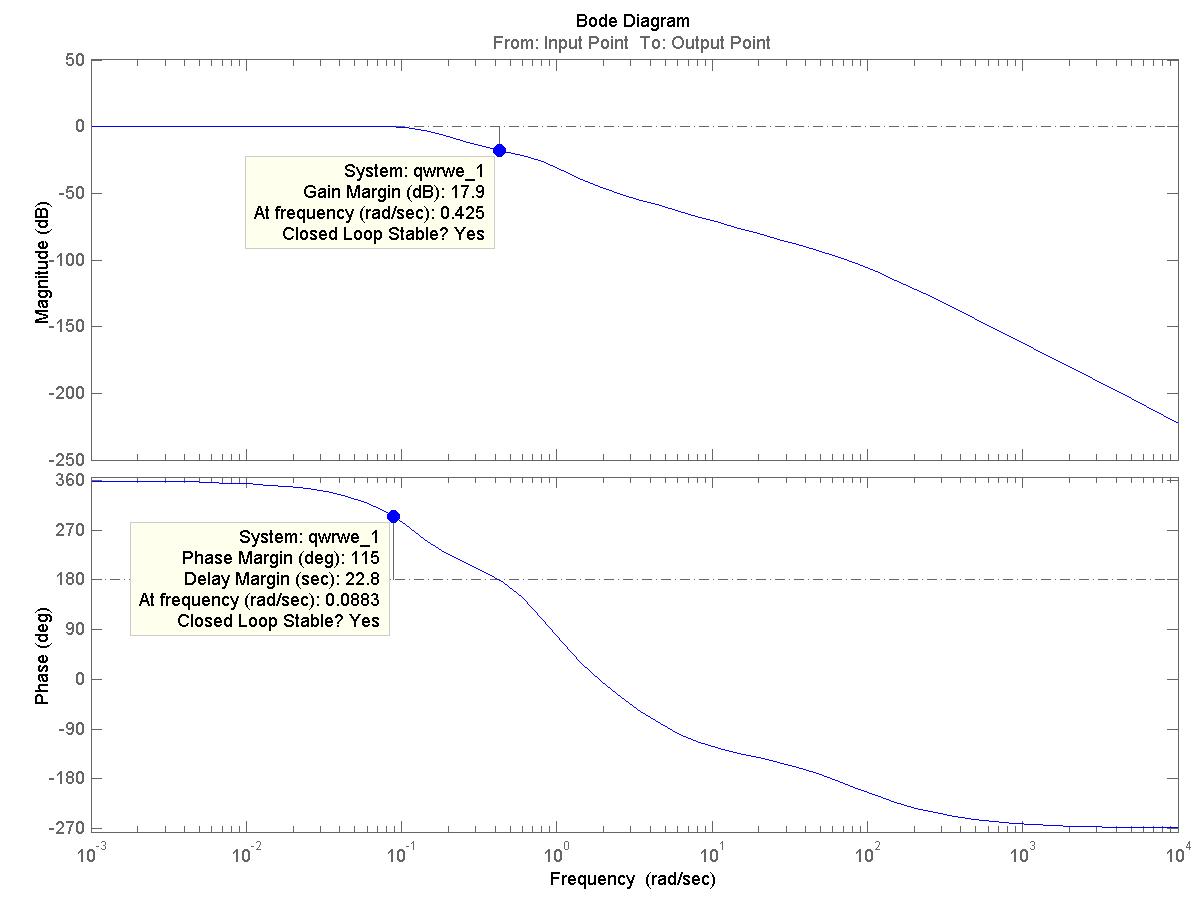
Рис.16. Амплитудно-частотная характеристика АСР влажности шлама
Из переходной характеристики (рис.15) видно, что система удовлетворяет предъявленным к ней требованиям:
Время нарастания – 14,9 с (в задании – не более 15 с)
Время регулирования – 43,3 с (в задании – 50 с)
Максимальное перерегулирование – 8,66% (в задании – не более 10%)
Статическая ошибка – 0 (в задании – менее 0,05%)
Из рис. определяем запасы устойчивости по амплитуде и по фазе:
∆L = 17,9 дБ
φ = 1150
Данные значения нас также устраивают. Для полной определенности системы в рабочей области Matlab смотрим значения коэффициентов kp, ki и kd:
kp = 19.043
ki = 2.8916
kd = 0.79524.
По годографу Найквиста (рис.17) также видно, что система устойчива.
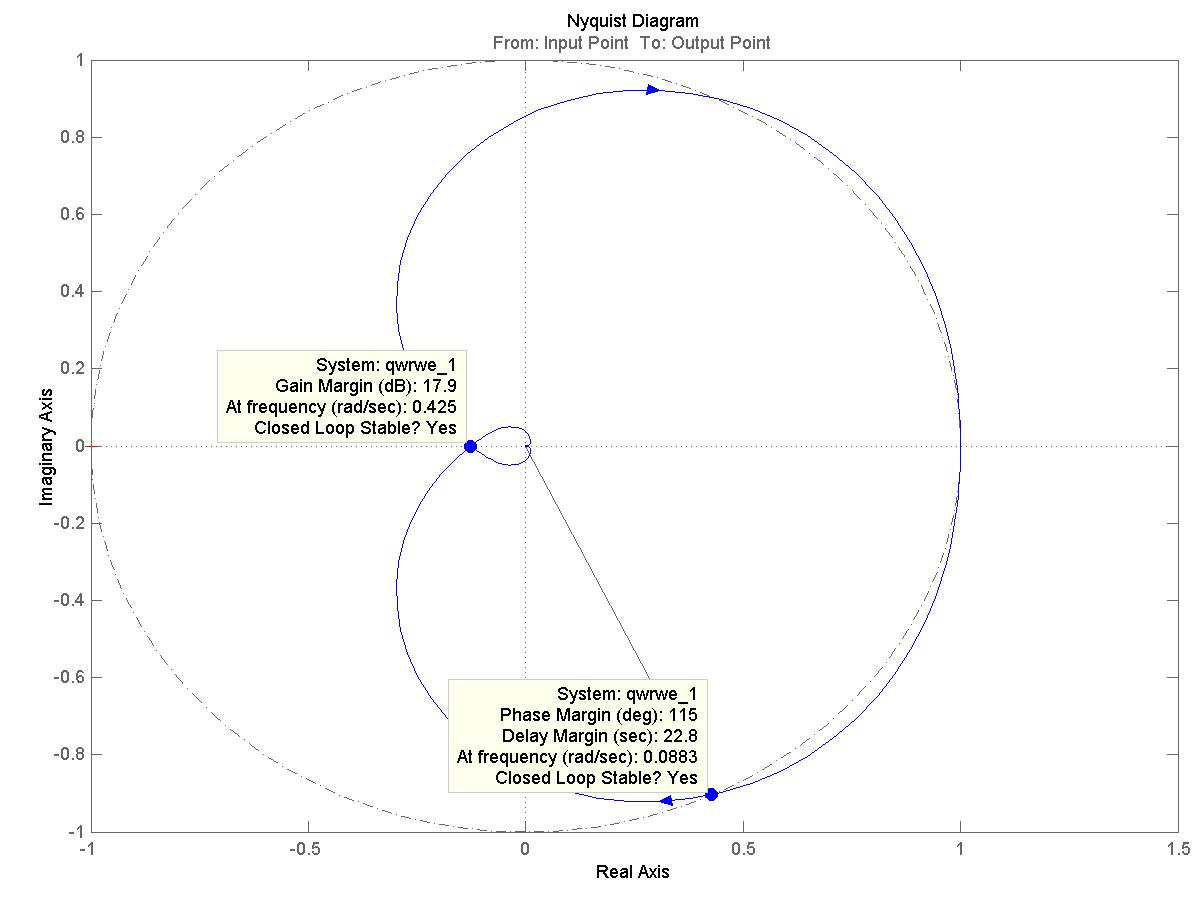
Рис.17. Годограф Найквиста
Заключение
Для заданной системы автоматического регулирования влажности шлама в трубной шаровой мельнице при максимальной производительности мы подобрали ПИД-регулятор, который помог нам добиться требуемого результата:
Время нарастания мы получили равным 14,9 с (в задании – не более 15 с)
Время регулирования – 43,3 с (в задании – 50 с)
Максимальное перерегулирование – 8,66% (в задании – не более 10%)
Статическую ошибку снизили до 0 (в задании – менее 0,05%)
Запас устойчивости по амплитуде равен 17,9 дБ
Запас устойчивости по фазе – 1150
Сравнив полученные данные с предъявленными требованиями к системе можно сделать вывод, что автоматизация процесса мокрого помола сырья в трубной шаровой мельнице при максимальной производительности можно назвать успешной, так как полученная система полностью удовлетворяет всем выдвинутым требованиям. Внедрение ПИД-регулятора можно считать целесообразным, с его помощью удалось уложить систему в требуемые рамки.
Список используемой литературы
1. А.С. Боронихин, Ю.С. Гризак «Основы автоматизации производства и контрольно-измерительные приборы на предприятиях промышленности строительных материалов», 1974г.
2. И.Б.Гинзбург «Автоматическое регулирование в промышленности строительных материалов», 1974г.
3. Н.Н.Иващенко «Автоматическое регулирование», 1978г.
4. Трушин Ю.М. «Автоматизация производственных процессов в строительстве Бетона », 1980г.
5. Воробьев В.А. « Автоматизация технологических процессов и производств в строительстве », 1989 г.
6. Артамонов К.В. « Автоматизация технологических процессов в промышленности строительных материалов», 1977г.