Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А(ПМ)
 .
Ориентировочное
делительное
межосевое
расстояние
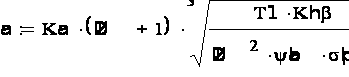 ,
 мм.
Определяем
модуль
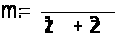 ,
 .
По СТ СЭВ
310-76 принимаем
 .
Уточняем
межосевое
расстояние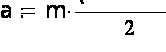 ,
 мм.
Делительные диаметры:
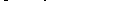 ,
 мм;
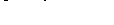 ,
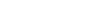 мм.
Ширина венца:
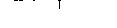 ,
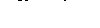 мм.
Диаметры основных окружностей:
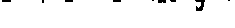 ,
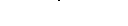 мм;
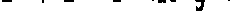 ,
 мм.
Вторая пара зубчатых колес.
Принимаем
 ,
 ,
.
Ориентировочное
делительное
межосевое
расстояние
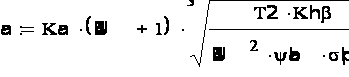 ,
 мм.
Определяем
модуль
 мм.
По СТ СЭВ
310-76 принимаем
 .
Уточняем
межосевое
расстояние
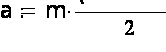 ,
 мм.
Делительные диаметры:
 ,
 мм;
 ,
 мм.
Ширина венца:
,
 мм.
Диаметры основных окружностей колес:
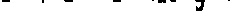 ,
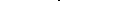 мм;
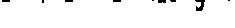 ,
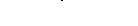 мм.
Расчет валов
Выбор материала валов.
Для правильного выбора материалов валов и термообработки их необходимо знать тип подшипников, в которых вращается вал, характер посадок деталей на валу (подвижные или с натягом), характер действующей нагрузки.
Первый вал быстроходный, вращается в подшипниках качения. На шпонках насажено зубчатое колесо Z1. На валу ведомый шкив ременной передачи. Трущихся поверхностей на валу нет. Для обеспечения достаточной износостойкости поверхностей этого вала выбираем легированную сталь 40X. Для условий крупносерийного производства приемлемым видом термообработки поверхностей является закалка с нагревом ТВЧ до твердости HRC 50…54. Механические характеристики: dВ=730 МПа, dТ=500 МПа, tТ=280 МПа, d-1=320 МПа, t-1=200 МПа, YВ=0.1, Yt=0.05.
На втором, третьем и четвертом валах, вращающихся в подшипниках качения, на шпонках насажены зубчатые колеса Z2, Z3, Z4, Z5 и две звездочки. Трущихся поверхностей на валу нет. Наиболее подходящим материалом является сталь 45. Термообработка – улучшение, твердость не менее HB 200. Механические характеристики: dВ=560 МПа, dТ=280 МПа, tТ=180 МПа, d-1=250 МПа, t-1=150 МПа, YВ=0, Yt=0.
Пятый вал вращается в подшипниках качения. На шпонках насажено зубчатое колесо Z6. На валу расположено упругая втулочно-пальцевая муфта. Материал и термообработку принимаем теми же, что и для первого вала.
Ориентировочный расчет диаметров валов.
Диаметр
5-го вала
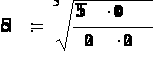 ,
 мм.
Диаметр
4-го вала
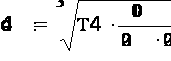 ,
 мм.
Диаметр
3-го вала
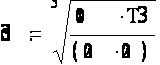 ,
 мм.
Диаметр
2-го вала
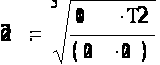 ,
 мм.
Диаметр
1-го вала
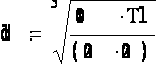 ,
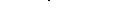 мм.
Расчет тихоходного вала редуктора.
Окружная сила на зубчатом колесе:
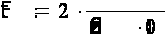 ,
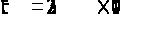 Н.
Радиальная
сила ( ,
 )
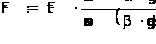 ,
 Н.
Сила действия муфты:
Fm=0.3*Ft, Fm=669.3 H.
Для вертикальной плоскости.
SM(A)=0: Fr*140-Bb*280=0;
Bb=Fr*140/280=406.25 H.
SM(B)=0: Ab*280-Fr*140=0;
Ab=Fr*140/280=406.25 H.
Для горизонтальной плоскости.
SM(A)=0: Ft*140-Bг*280-Fm*520=0;
Bг=(Ft*140-Fm*520)/280=-127.5 H.
SM(B)=0: Aг*280-Ft*140-Fm*240=0;
Aг=(Ft*140+Fm*240)/280=1689.9 H.
Вертикальная плоскость.
Для I-го участка:
M(x)=Ab*x;
M(0)=0 H*м;
M(140)=Ab*140=56.88 H*м.
Для II-го учaстка:
M(x)=Ab*(140+x)-Fr*x;
M(0)=Ab*140=56.88 H*м;
М(140)=Ab*280-Fr*140=0 H*м.
Горизонтальная плоскость.
Для I-го участка:
M(x)=Aг*x;
M(0)=0 Н*м;
M(140)=Aг*140=236.59 Н*м.
Для II-го участка:
M(x)=Aг*(140+x)-Ft*x;
M(0)=Aг*140=236.59 Н*м;
M(140)=Aг*280-Ft*140=160.69 Н*м.
Для III-го участка:
M(x)=Aг*(280+x)-Ft(140+x)+Bг*x;
M(0)=Aг*280-Ft*140=160.69 H*м;
M(240)=Aг*520-Ft*380+Bг*240=-12 Н*м.
Значение
суммарного
изгибающего
момента
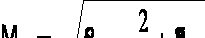 ,
 Н*м.
Эквивалентный
момент
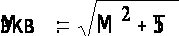 ,
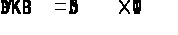 Н*м.
Диаметр
вала в расчитываемом
сечении
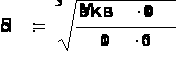 ,
 мм.
Нагрузка
в опоре А
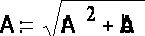 ,
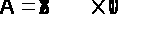 Н.
Нагрузка в
опоре В
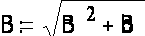 ,
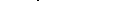 Н.
Предварительная
динамическая
эквивалентная
нагрузка при
 ,
 ,
 ,
 :
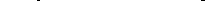 ,
 Н.
Потребная
ориентировочная
динамическая
грузоподъемность
при
 ,
 :
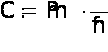 ,
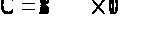 Н.
Выбираем
подшипник
средней серии
с условным
номером 320 и
грузоподъемностью
136 кН:
 мм,
 мм,
 мм,
 мм.
Выбираем шпонку по СТ СЭВ 189-75:
 мм,
 мм,
 мм,
 мм.
Рабочая
длина шпонки
при
 МПа
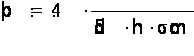 ,
 мм.
Полная
длина
 ,
 мм.
Принимаем
длину шпонки
под колесо
 мм, под муфту
l=100 мм.
Окончательный расчет валов.
По аналогии с предыдущим расчитываем оставшиеся валы.
4-й вал:
диаметр вала 75 мм;
выбираем подшипник средней серии с условным номером 315 и грузоподъемностью 89 кН: d=75 мм, D=160 мм, B=37 мм, r=3.5 мм;
выбираем шпонку по СТ СЭВ 189-75 b=22 мм, h=14 мм, t1=9 мм, t2=5.4 мм, под колесо l=100 мм, под звездочку l=90 мм.
3-й вал:
диаметр вала 60 мм;
выбираем подшипник средней серии с условным номером 312 и грузоподъемностью 64,1 кН: d=60 мм, D=130 мм, B=31 мм, r=3.5 мм;
выбираем шпонку по СТ СЭВ 189-75 b=18 мм, h=11 мм, t1=7 мм, t2=4.4 мм, под звездочку l=90 мм, под колесо l=80 мм.
2-й вал:
диаметр вала 45 мм;
выбираем подшипник средней серии с условным номером 309 и грузоподъемностью 37.8 кН: d=45 мм, D=100 мм, B=25 мм, r=2.5 мм;
выбираем шпонку по СТ СЭВ 189-75 b=14 мм, h=9 мм, t1=5.5 мм, t2=3.8 мм, под меньшее колесо l=63 мм, под большее колесо l=70 мм.
1-й вал:
диаметр вала 35 мм;
выбираем подшипник средней серии с условным номером 307 и грузоподъемностью 26,2 кН: d=35 мм, D=80 мм, B=21 мм, r=2.5 мм;
выбираем шпонку по СТ СЭВ 189-75 b=10 мм, h=8 мм, t1=5 мм, t2=3,3 мм, под меньшее колесо l=36 мм, под большее колесо l=50 мм.
Подбор и проверочный расчет муфты.
Для присоединения четвертого вала привода к нагрузке применим упругую втулочно-пальцевую муфту (МУВП), размеры которой выберем по таблице в зависимости от допускаемого момента Tkp=2000 Н*м: d1=110; d2=48; l=105; l1=30; l2=48; B=8; L=218; D=260; d=63; D1=200; B1=71.
Размер пальцев и втулок для упругой втулочно-пальцевой муфты, мм: d0=24; d1=M16; d2=13; d3=32; l=106; l1=52; l2=24; l3=3; l4=5; b=3; b=2; l5=44; l6=6; t=11; S=8; D=4.5; d4=32; d5=32.
Радиальная нагрузка на вал от муфты составляет примерно 0,2…0,3 от окружного усиления по диаметру окружности расположения пальцев.
Определение размеров корпуса редуктора
Корпус выполняется из чугуна марок: СЧ 15-32 или СЧ 18-36.В корпусе размещаются детали передач , подшипники и смазочные устройства. Корпус разъемный и состоит из крышки и основания.
Положение основания и крышки фиксируется двумя штифтами. Размеры штифтов даны в СТ СЭВ 239-75 и СТ СЭВ238-75.
Для создания герметичности корпуса плоскости его разъема перед сборкой покрываются спиртовым лаком или жидким стеклом . Применение уплотнительных прокладок недопустимо.
РАЗМЕРЫ КОРПУСА:
Толщина стенки корпуса и редуктора:
δ=0.025a+1=3.05мм. Выбираем 8мм.
δ1=0.02a+1=2.64мм. Выбираем 8мм.
Толщина верхнего пояса фланца корпуса.
b= 1.5δ=12мм.
Толщина нижнего пояса фланца крышки корпуса.
b1=1.5δ 1=12мм.
Толщина нижнего пояса корпуса.
Без бобышки: p=2.35δ=18.8мм.
При наличии бобышки: p1=1.5δ=12мм. p2=1.5δ=12мм.
Толщина ребер основания корпуса:
m=0.9δ=7.2мм.
Толщина ребер крышки:
m1=0.9δ=7.2мм.
Диаметр фундаментальных болтов:
d1=0.9δ+12=14.9мм.
Диаметр болтов:
у подшипников d2=0.72d1=10.7мм;
соединение основания корпуса с крышкой d3=0.55d1=8.2мм;
крепящих смотровую крышку d4=0.35d1=5.2мм.
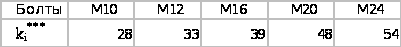
Расстояние от наружной поверхности стенки корпуса до оси болтов d1, d2, d3 (Ci*** ):

Ширина нижнего и верхнего пояса основания корпуса(ki***):
Размер q, определяющий положение болтов:
q>0.5d2+d4=11.35мм.
Высота бобышки hб под болт d2. hб выбирают конструктивно так, чтобы образовалась опорная поверхность под головку болта и гайку.
Размеры элементов бобышки:
Rб=0.5D1=0.5*16=8 мм; r1=0.15Rб=0,15*8=1,2 мм.
Размеры опорной поверхности D1 и h под головки болтов и гайки принимают по ГОСТ 12876-67.
Гнездо под подшипник:
диаметр отверстия принимается по наружному диаметру подшипника или стакана;
Dn=215 мм.
Винты крепления крышки подшипника d4=6мм. Принимают по ГОСТ 18511-73 … ГОСТ18514-73.
Диаметры окружности расположения винтов Dв. Диаметр гнезда: Dk=D2+2…5=96+4=100 мм, где D2 диаметр фланца крышки.
Диаметр рым-болта.
dр выбирают по ГОСТ 4751-73 в зависимости от массы редуктора.
Размеры штифта:
диаметр dм≈d3 (размеры по СТ СЭВ 239-79)
длина lм=b+b1+5=12+12+5=29мм.
Наименьший зазор между наружной поверхностью колеса и стенкой корпуса:
по диаметру A=1.2δ=1.2·8=9.6мм.
по торцам A1=δ=8мм.
Для уменьшения потерь на трение в зацеплении, предотвращения заедания зубьев, охлаждения зубчатых колес, удаления продуктов износа и предохранения от коррозии применяют смазку. Так как окружная скорость колес меньше 15 м/с, то применим картерный (окунанием) способ смазывания. Так как не удастся осуществить смазку окунанием колес, применим вспомогательные смазочные шестерни, выполненые из неметаллических материалов с шириной венца (0,4…0,5)b, где b – ширина основного колеса (25,2…31,5) мм. При картерной смазке объем масляной ванны редуктора принимается из расчета 0,4…0,8 л. масла на 1 кВт передаваемой мощности, однако при этом толщина слоя масла под зубчатым колесами должна быть не менее двух толщин стенки корпуса. (V=0,56…1,12 л.). Уровень масла в корпусе контролируется с помощью маслоуказателя. При работе передач температура масла и воздуха может повышаться и увеличиваться давление в корпусе, что вызовет просачивание масла через уплотнения и стыки. Для выравнивания давления в корпусе и во внешней среде применим отдушины. ( Используемое масло: индустриальное (ГОСТ 20799-75) И-20А с вязкостью 17…23 мм2/с, при t=500 C).
Заключение
Основная цель курсового проекта по деталям машин выполнена. Работая над проектом, выполнили расчёты, выполнили рациональный выбор материалов и форм деталей, стремясь обеспечить их высокую экономичность и долговечность. Курсовой проект широко использует ГОСТы, учебную и справочную литературу. Приобретённый опыт является основой для выполнения им курсовых проектов по специальным дисциплинам и для дипломного проектирования, а также всей дальнейшей конструкторской работы.
Проект состоит из пояснительной записки, спецификации и графической части. Объем этих документов зависит от объема всего проекта, устанавливаемого учебными программами для соответствующих специальностей.
Список использованных источников
А.В. Кузьмин, Н.Н. Макейчик, В.Ф. Калачев, В.Т. Радкевич, А.А. Миклашевич Курсовое проектирование деталей машин: Справ. Пособие. Часть 1,2.
Анурьев В.М. Справочник конструктора - машиностроителя. - М.: Машиностроение, 1979.
Детали машин. Атлас конструкций / Под ред. Д.Н. Решетова. – М.: Машиностроение, 1968.
Иванов М.Н., Иванов В.Н. Детали машин. – М.: Высш. Школа, 1976.
Курсовое проектирование деталей машин/С.А. Чернавский, Г.М. Ицкович, К.Н. Боков и др. – М.: Машиностроение, 1979.