Организация изготовления одежды по индивидуальным заказам
Независимо от степени прилегания внутренние размеры одежды всегда больше соответствующих размеров тела. Величины, на которые размеры одежды превышают размеры тела человека – прибавки.
Композиционная прибавка (Пкомп) определяет объемно-композиционное решение изделия в соответствии с художественным замыслом модели (табл. 4.2.4. и табл. 4.2.5.).
Таблица 4.2.4. Композиционные прибавки в конструкциях плечевых изделий
| Вид изделия | Форма, силуэт | Величина прибавки, см | |||||
| к полуобхвату груди Псг3 | к ширине спины Пшс | к ширине груди Пшг | к ширине проймы Пdпрз | к полуобхвату талии Пст | к полуобхвату бедер Псб | ||
| Пальто женское деми | полуприлега-ющий прямой |
7,5-10 8,0-20,0 |
1,0-3,5 1,0-4,0 |
0,8-2,5 1,0-3,0 |
4,0-4,5 4,5-5,0 |
- - |
6,0-8,0 5,0-15,0 |
| Жакет женский | полуприлега-ющий прямой |
5,5-9,0 7,0-12,0 |
0,5-2,5 1,5-3,5 |
0,5-2,0 1,0-2,5 |
3,0-3,5 3,2-3,8 |
- - |
1,5-4,0 2,0-7,0 |
Таблица 4.2.5. Композиционные прибавки в конструкции рукава
| Вид одежды | Форма рукава | Величина прибавки, см | |
| к обхвату плеча Поп | к обхвату запястья Позап | ||
| Жакет женский |
умеренной ширины расширенный |
8,0-11,0 13,0-18,0 |
9,0-12,0 |
| Пальто женское демисезонное |
умеренной ширины расширенный полный |
10,0-15,0 18,0-25,0 26,0-40,0 |
12,0-15,0 |
4.3 Проектирование деталей одежды с использованием САПР «Ассоль»
В «Центре Дизайна Одежды» - компьютерное оснащение производства – программа «Ассоль» (см. Приложение 5).
Система автоматизированного проектирования «Ассоль» - универсальная система, предназначенная для проектирования одежды, головных уборов, кожгалантерейных изделий, чехлов, мягкой мебели и пр.
САПР «Ассоль» включает подсистемы: конструирование, градация, раскладка, технолог, расчет куска, дизайнер, технический рисунок.
В большинстве случаев ателье использует программу для получения лекал на различные размеры, создания технических эскизов с различными модельными вариантами.
4.4 Особенности обработки и соединения подкладки при изготовлении изделий по индивидуальным заказам
Подготовка изделия к соединению с подкладкой. При изготовлении одежды по индивидуальным заказам перед соединением изделия с подкладкой производят его влажно-тепловую обработку. Отсутствие подкладки на изделии позволяет выполнить утюжильную обработку изделия со стороны изнанки по всей площади пальто и под припусками на швы. Влажно-тепловая обработка изделия перед соединением с подкладкой и окончательная отделка изделия находятся в прямой зависимости. При правильной утюжильной обработке изделия до соединения его с подкладкой окончательная отделка сводится к незначительному проутюживанию и отпариванию.
Влажно-тепловую обработку изделия условно можно разбить на три этапа: утюжильная обработка пройм, приутюживание (прессование) краевых участков и приутюживание всей поверхности пальто.
Одновременно пальто приутюживают под припусками на швы, под подбортами, бортовой прокладкой и под подкладкой карманов. Во избежание перекосов деталей во время приутюживания, особенно после пропаривания, утюжильную обработку выполняют в одном направлении, постепенно усиливая давление по мере просушивания. Просушивают изделие до полного удаления влаги, что является обязательным условием закрепления формы.
Раскрой подкладки. Детали подкладки раскраивают в соответствии с деталями верха после примерки изделия. При раскрое деталей подкладки дают припуски на изменение внутренних размеров во время носки. Отлетную по низу подкладку рекомендуется раскраивать в нижней части уже верха пальто на 40-50 мм, сужая ее по боковым швам от линии бедер. При притачной подкладке форма ее по низу должна совпадать с формой верха пальто по низу.
Соединение подкладки с верхом изделия. При данном способе соединения с верхом изделия подкладка должна иметь стачанные нагрудные вытачки, средние срезы спинки и боковые срезы без соединенных плечевых срезов или со стачанными плечевыми срезами. Уточнение соединенных деталей подкладки выполняют до стачивания плечевых срезов верха пальто. Перед соединением подкладки с верхом пальто намечают плавную линию притачивания подкладки к внутренним срезам подбортов и стойки верхнего воротника. За нанесенной линией неровности срезают.
Пальто, подготовленное к соединению с подкладкой, раскладывают на столе изнанкой вверх, воротником влево, краем борта правой полочки к работающему. Сверху изделие накрывают подкладкой лицевой стороной вверх. Уточняют расположение боковых швов, бортовых и плечевых срезов, срезов горловины и пройм подкладки относительно расположения соответствующих срезов верха. По бортовому срезу подкладки на уровне линии груди и бедер создают небольшую слабину.
По внутреннему срезу подборта и соответственно по бортовому срезу подкладки ставят три контрольных знака: ниже плечевого шва на 150-170 мм, на линии талии и на линии бедер. Затем по правой полочке подкладки подрезают левую полочку и переносят контрольные знаки с правой половины изделия на левый подборт и бортовой срез подкладки.
Подкладку в учебных целях приметывают к подбортам со стороны подкладки, располагая детали лицевыми сторонами внутрь, уравнивая срезы и контрольные знаки. Ширина шва приметывания 9 мм, стежки прямые длиной 20-30 мм. Притачивание выполняют швом шириной 10 мм по подкладке, не доходя до плечевого шва на 30-40 мм.
Затем изделие вывертывают на лицевую сторону, расправляют борта и прометывают по подборту рядом со строчкой притачивания подкладки на спецмашине. Изделие при этом располагают на столе подкладкой вверх, краем борта к работающему. В изделиях с застежкой до лацкана лацкан отгибают вниз. Затем изделие вывертывают на изнаночную сторону и прикрепляют шов притачивания подкладки к бортовой прокладке на спецмашине потайного стежка или с помощью клеевой кромки.
До вывертывания изделия на лицевую сторону припуски боковых швов подкладки прикрепляют к припускам боковых швов верха пальто. Затем после закрепления боковых швов изделие вывертывают на лицевую сторону и прометывают вдоль боковых швов по спинке на расстоянии от них 5-10 мм, начиная и заканчивая на уровне внутреннего закрепления шва.
Спинку подкладки расправляют и посередине вдоль ширины закладывают складку, направляя ее припуск (запас) в сторону левой части спинки. Складку заметывают ручными прямыми стежками длиной 20-40 мм сверху вниз вдоль сгиба на расстоянии 3-5 мм от него, отступив от среза горловины на 60-80 мм и заканчивая у нижнего среза. Стежки выполняют, не доходя до низа пальто 200-300 мм, складку заметывают, не захватывая спинки верха.
Далее закрепляют подкладку вдоль плечевого шва, проймы и переходят на спинку. На спинке подкладку наметывают вдоль пройм, параллельно плечевым швам и горловине спинки, переходя на левую полочку подкладки (рис. 4.4.1.). Затем закрепляют подкладку разметочной строчкой по правой пройме, начиная от плечевого среза спинки, отступив от него на 30-40 мм и заканчивая строчку у плечевого среза полочки петлеобразными стежками длиной 15-20 мм. Строчку прокладывают рядом со швом втачивания рукава.
Закрепив пройму, прикрепляют плечевой срез полочки подкладки к припуску плечевого среза спинки верха по всей длине разметочной строчкой. Плечевой срез подкладки спинки подгибают внутрь так, чтобы сгиб совпал с плечевым швом верха изделия, и заметывают на расстоянии 1-2 мм от сгиба, одновременно подгибая и закрепляя подкладку на участке горловины. Затем соединяют подкладку на левой полочке так же, как на правой.
Перед заметыванием подкладки по горловине спинки закрепляют концы вешалки. Для этого вешалку располагают вдоль горловины спинки так, чтобы нижний край ее был на уровне намеченной линии, а середина совпала с серединой воротника. Концы вешалки прикрепляют к шву втачивания воротника косыми стежками, а на видимой части воротника скрепляют закрепками на спецмашине или ручными сквозными стежками. В пальто прилегающего силуэта на полочках подкладки закладывают и заметывают по одной вытачке по линии талии, начиная от проймы вниз до линии бедер.
Подкладку рукавов подтягивают, подгибая срез внутрь на 10 мм, и заметывают вдоль проймы, перекрывая разметочную строчку и располагая сгиб на уровне шва втачивания рукава. Швы подкладки уравнивают со швами верха. При заметывании размещают и закрепляют посадку подкладки по окату в соответствии с посадкой верха рукава. Нижний срез подкладки притачивают к нижнему срезу рукава на стачивающей машине швом шириной 10 мм.
После обработки низа приступают к соединению подкладки по плечевым участкам, проймам и горловине спинки. Подшивают ее подшивочной строчкой шелковыми нитками с частотой 3-4 стежка в 10 мм. Подкладку по проймам подшивают хлопчатобумажными нитками с частотой 5-6 стежков на 10 мм. Скрепление заложенных в процессе соединения подкладки вытачек и складок выполняют крестообразными стежками длиной 60-80 мм. Складку на спинке подкладки закрепляют у воротника, на линии талии и ниже линии бедер. При наличии вытачек от линии талии их закрепляют от линии талии по 30-40 мм в каждую сторону. Нижний угол бортов с открытым подбортом скрепляют закрепкой на спецмашине или ручными стежками.
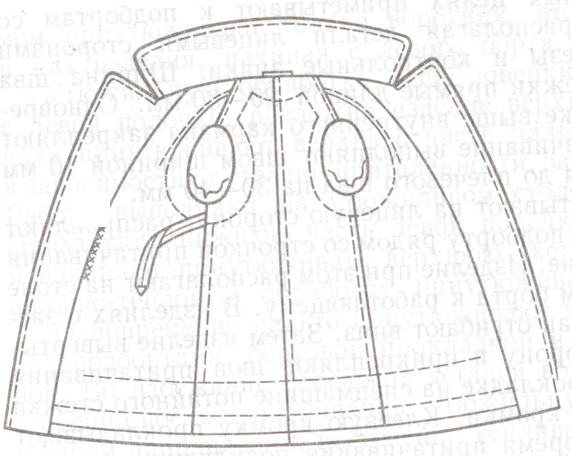
Рис. 4.4.1. Соединение подкладки с изделием при изготовлении его по индивидуальным заказам
4.5 Окончательная отделка пальто
К окончательной отделке изделий относят изготовление петель, пришивание пуговиц, чистку и влажно-тепловую обработку.
Петли в изделиях из любых тканей и трикотажных полотен обметывают на спецмашинах.
Правильно выполненная влажно-тепловая обработка изделия перед соединением его с подкладкой сокращает работу по окончательной утюжильной обработке пальто и сводится к приутюживанию плечевых швов, окатов рукавов и самих рукавов и подкладки. Приутюживание выполняют по лицевой стороне утюгом через увлажненный проутюжильник.
Пуговицы различают двух видов: для застегивания и для отделки. Пуговицы пришивают по разметке в соответствии с расположением петель. Пуговицы пришивают вручную х/б нитками №10-30, подбирая их по цвету ткани для пуговиц с ушком и по цвету пуговиц для пуговиц со сквозным отверстием. Пришивание пуговиц выполняют вдвое сложенной ниткой.
5. ПРИМЕНЯЕМОЕ ОБОРУДОВАНИЕ
ПО «ПРОМШВЕЙМАШ» 31-12+3; 31-13+3; 31-32+3; 31-33+3
Предназначены для выполнения стачивающих операций при изготовлении одежды из средних и средне-тяжелых тканей. Оснащены фрикционным электроприводом.
При выполнении на одной машине швов разных ширин применяют откидные одно- или двухрожковые направляющие линейки (рис. 5.1. а, б). направляющие линейки целесообразно применять при стачивании пальтовых и костюмных тканей, когда бортик линейки служит не только ориентиром, но и ограничителем ширины шва.
а, б- направляющие линейки;
в, г- стачивающие строчки настрочного и запошивочного швов, линейка и лапка для их выполнения
ПО «ПРОМШВЕЙМАШ» 31-32+3+300
Предназначена для стачивания пояса женского пальто, плаща, оснащена специальным приспособлением для формовки заготовки, обеспечивающим высокое качество выполнения операции.
212-150105 Е 112 «Дюркопп» (Германия) - одноигольная стачивающая машина с механизмом останова иглы в заданном положении, отклоняющейся иглой, автоматическим подъемом лапки и обрезкой ниток (челночная, 4 мм, 5000 об/мин).
ЯМАТО/АОМЗ (Азовский оптико-механический завод) АZ 8003Н – 04 DF:
- количество ниток - 3;
- ширина обметки - 3,5-4,5;
- назначение - краеобметывание.
ООО «ФИРМА ШВЕЙМАШ» HF-60S – сабельная резальная машина:
- макс. высота раскроя - 60 мм.;
- напряжение (част. тока 50 Гц) - 220 В;
- мощность двигателя - 120 Вт;
- вес машины - 3,2 кг.
Cs-371-RMH-1+12-36А «Паннония» - пресс специальный для дублирования деталей одежды (28 кПа, 130-1500С, 60 с).
Машина – полуавтомат 525 А кл. – челночного стежка предназначена для изготовления прямых петель с закрепками на концах и прорезания ткани после обметывания петли. Длина петли регулируется от 9 до 24 мм.
Машина – полуавтомат 73401-Р3 (ЧССР) – загзагообразная двухниточная цепная строчка. Длина петли с поперечной закрепкой 13-35 мм, без закрепки – 10-50 мм; ширина обметки кромок 2-4 мм, ширина петли до 8 мм.
6. ТЕХНИЧЕСКАЯ ДОКУМЕНТАЦИЯ НА ИЗГОТОВЛЕНИЕ ШВЕЙНЫХ ИЗДЕЛИЙ
При изготовлении изделий применяют следующую нормативно-техническую документацию:
ГОСТ 17037-85 «Изделия швейные и трикотажные. Термины и определения».
ГОСТ 12807-79 «Изделия швейные. Классификация стежков, строчек и швов».
ГОСТ 25295-91. Одежда верхняя пальтово - костюмного ассортимента. Общие технические условия.
ИНСТРУКЦИЯ. Технические требования к соединениям деталей швейных изделий. ЦНИИТЭИлегпром, Москва-1991 г.
ОСТ 17771-78 «Изделия швейные бытового назначения. Классификация».
Необходимым документом при изготовлении изделия являются технические условия, которые разрабатываются на определенную модель.
Технические условия включают в себя следующие разделы: зарисовку моделей; описание внешнего вида модели; технические требования к обработке изделия; перечень рекомендуемых материалов; перечень деталей кроя; данные измерения изделия и лекал; правила приемки, маркировки, упаковки, хранения и транспортирования изделия перечень нормативно-технической документации.
Технические условия на изготовление модели разрабатываются на основе действующей нормативно-технической документации, включающей перечисленные выше государственные стандарты.
7. КАЧЕСТВО ПРОДУКЦИИ
Качество – это совокупность свойств продукции, обуславливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением.
Система управления качеством – мастер-технолог (при сдаче продукции) – бригадир (пооперационно).
Изделие на подкладке должно быть изготовлено с прокладкой в борта, воротник, низ рукавов, шлицу. При клеевом способе соединения деталей прокладок с верхом изделия дополнительный слой прокладки не применяют.
Клеевые соединения в деталях одежды должны соответствовать следующим показателям качества:
товарный внешний вид (приятные ощущения на ощупь, отсутствие лас, «пузырей», пролеганий, заломов, заминов на лицевой стороне основных материалов; отсутствие проникновения клеевого вещества на лицевую сторону основного материала, высокая формоустойчивость);
прочность (на расслаивание), жесткость, эластичность, драпируемость, несминаемость, воздухопроницаемость, устойчивость к действию воды (стиркам или замачиванию), к химической чистке, светопогоде, старению.
В изделии из осыпающей ткани с отлетной подкладкой все срезы открытых швов верха должны быть обметаны, окантованы, застрочены швом вподгибку или обработаны запошивочным швом. Срезы подкладки, в том числе подкладки карманов, внутренние срезы бортовой прокладки должны быть обметаны.
В изделие из тонких тканей с повышенным содержанием синтетических волокон прокладывают по края борта полоску х/б ткани (бязь, коленкор).
Все дефекты, встречающиеся в одежде, делятся на три вида: дефекты тканей (текстильные пороки), конструктивные дефекты и дефекты технологической обработки.
Дефекты тканей возникают при прядении нитей, ткачестве и отделке тканей.
Конструктивные дефекты являются результатом неправильно снятых мерок, неточного кроя, ошибок, допущенных в конструкции изделия. Конструктивные дефекты могут быть причиной неправильной посадки изделия на фигуре.
Дефекты технологической обработки возникают в результате нарушения технических условий обработки (изменение ширины швов, частоты строчек и т.д.), нарушения приемов и режимов влажно-тепловой обработки, небрежного обращения с изделием (пятна, разрезы, затяжки и др.) и т.д.
Проверяют соответствие размеров деталей изделия табелю измерений (табл. 7.1.).
Таблица 7.1. Предельные отклонения от номинального размера в изделии
| Наименование основного измерения | Отклонение |
| Длина спинки, полочки | ±1 |
| Ширина спинки | ±0,5 |
| Ширина изделия на уровне глубины проймы | ±1 |
| Длина рукава втачного | ±1 |
| Длина воротника (в изделиях с застежкой до верху) | ±0,5 |
Качество изделий контролируют на столе с горизонтальной поверхностью. Кроме того, качество верхней одежды с бортами и застежкой до низа контролируют на манекенах.
При проверке качества изделия контролируют следующие параметры:
- симметричность формы и расположения парных деталей;
- ровноту краев деталей;
- качество обработки канта обтачных деталей;
- качество стежков, строчек и швов;
- прочность внутреннего крепления деталей;
- качество клеевого соединения;
- правильность обработки застежки;
- правильность применения допусков при раскрое;
- качество обработки срезов;
- наличие внешних дефектов ткани – местных и распространенных;
- качество ВТО.
Дефекты отмечают меловыми условными обозначениями, указанными в табл. 7.2.
Таблица 7.2. Условные обозначения дефектов в готовом виде
| Дефект | Описание условного обозначения | Графическое изображение |
| Отсутствие закрепки, строчки или видна бортовая прокладка в петлях | Две перекрещивающиеся линии | |
| Искривление края шва, строчки или рисунка | Волнистая линия вдоль искривленного края | |
| Деталь укорочена | Перечеркнутая прямая линия, проведенная от края детали на расстоянии, равном величине укорочения | |
| Деталь длинна | Прямая линия, проведенная от края детали на расстоянии, равном величине удлинения | |
| Неодинаковая ширина деталей (клапаны, листочки), неодинаковое расстояние между петлями, неодинаковая ширина канта и т.п. | Прямая и волнистая линии | |
| Затянута основная ткань (лацкан, воротник) | Стрелка в направлении линии натяжения | |
| Затянута подкладка | Двусторонняя стрелка по линии натяжения | |
| Видна подкладка с лицевой стороны изделия | Край низа детали перечеркнут несколькими прямыми короткими долевыми линиями | |
| Пятно, подпал или текстильный дефект | Окружность, размер которой зависит от величины порока | |
| Перекосы | Короткие прямые наклонные параллельные линии | |
| Петлеобразная строчка | Штриховая линия | |
| Несовпадение рисунка | Горизонтальная прямая с непересекающими ее вертикальными линиями | |
| Пропуск в строчках | Треугольник | |
| Расхождение или заход одной полочки на другую или одной части шлицы спинки на другую | Расхождение деталей обозначается углом, обращенным вершиной вверх; заход деталей – углом, обращенным вершиной вниз | |
| Недостаточное сутюживание в концах вытачек, кармана и др. | Несколько параллельных дугообразных линий | |
| Плохо приутюжены край детали, узел или часть его | Стрелка, перпендикулярная прямой линии |
Обеспечение заданного уровня качества достигается конструкторско-технологической подготовкой производства, проектированием изделий с учетом современной моды и индивидуальных особенностей заказчиков, высоким уровнем обслуживания, повышением квалификации кадров, стандартизацией, внедрением прогрессивной техники, технологии и организации производства.
8. ОХРАНА ТРУДА НА ПРЕДПРИЯТИИ
Охрана труда – важнейший и необходимый элемент организации производства и заключает в себе технические и санитарно-гигиенические мероприятия. Эти мероприятия способствуют созданию здоровых и безопасных условий труда.
8.1 Безопасные условия труда на территории предприятия
Производственные и вспомогательные помещения должны быть оборудованы отопительными и вентиляционными системами, обеспечивающими нормами работы. В производственных помещениях должна поддерживаться температура 18-220С.
Рабочие места, проходы внутри участков не должны загромождаться кроем, полуфабрикатами или готовыми изделиями. Все рабочие места должны быть хорошо освещены естественным или искусственным светом.
Процессы, связанные с применением клеев, высоких температур, давлений (склеивание, прессование, дублирование и др.), должны быть организованы в отдельных помещениях или изолированных участках и должны быть оборудованы системами общей приточной вентиляции, а места образования паром и газов – местными вытяжными установками.
Предприятие должно быть обеспечено подачей воды: для санитарно-гигиенических и хозяйственно-питьевых нужд, для производственно-технических нужд в соответствии с технологическим процессом, а также для нужд пожарной безопасности.
На территории предприятия должны быть установлены сигнализирующие устройства, предупреждающие рабочих об опасности (световые, звуковые и т.д.), а также предупредительные надписи, напоминающие рабочим о соблюдении правил техники безопасности с яркими рисунками.
8.2 Предупреждение травматизма в цехах предприятия
Для предупреждения травматизма обязательным условием на предприятии является проведение инструктажей.
Инструктажи по безопасным условиям труда и производственной санитарии подразделяются на следующие виды: вводный, первичный на рабочем месте, повторный периодический и внеплановый.
Вводный инструктаж производится для всех вновь поступающих на производство рабочих, инженерно-технических работников, служащих, а также учащихся, направляемых на предприятие для прохождения производственной практики. Инструктаж проводится с использованием наглядных пособий для передачи общих знаний по правилам поведения на территории швейного предприятия, а также по правилам электробезопасности и оказания первой помощи.
Первичный инструктаж проводится после вводного инструктажа начальником цеха, сменным мастером, заведующим ателье непосредственно на рабочем месте до начала работы. В программу первичного инструктажа входит общее ознакомление с техническим процессом на данном участке производства, а также ознакомление:
с устройством оборудования, с опасными зонами и их ограждением;
с порядком подготовки к работе (проверка исправности оборудования, пусковых приборов, заземляющих устройств, инструменты и приспособлений);
с порядком применения предохранительных приспособлений и индивидуальных защитных средств, с их назначением и правилами пользования ими, с требованиями к ношению одежды, обуви и головных уборов во время работы;
с требованиями правильной организации и создания рабочего места (предупреждение о недопустимости загромождения и захламления рабочих мест и проходов);
с требованиями безопасности при работе с ручными инструментами и порядком их содержания;
с правилами поведения работающих (разъяснение необходимости строжайшего соблюдения технологической и производственной дисциплины);
с правилами оказания первой помощи пострадавшему от производственной травмы.
Первичный инструктаж должен сопровождаться практическим показом правильных безопасных приемов работы, применение которого должно предотвратить несчастный случай. После получения инструктажа вновь принятые рабочие или рабочие переводимые на работу по другой специальности, должны быть прикреплены к квалифицированному рабочему для практического обучения безопасным приемам и методам работы.
Повторный инструктаж (по программам первичного) проводится не реже одного раза в полгода на рабочем месте, а на особо опасных участках - ежеквартально. Инструктаж проводится в форме беседы с показом плакатов по технике безопасности и разбором случаев нарушения безопасных условий труда и производственной санитарии.
Внеплановый инструктаж проводится в следующих случаях: при изменении технического процесса работы оборудования, в результате чего меняется условие безопасности работы; при нарушении работающими правил и инструкций по безопасным условиям труда; при нарушении технологической и производственной дисциплины. Первичный, повторный и внеплановый инструктажи проводятся мастером или заведующим ателье на рабочем месте.
Проведение инструктажей по безопасным условием труда оформляется в журнал, который хранится у мастера или зав. ателье.
На рабочих местах должны быть вывешены плакаты или сделаны надписи, предостерегающие рабочих от опасных действий и запрещенных приемов в работе.
ПРИЛОЖЕНИЯ
ПРИЛОЖЕНИЕ 1
|
СОГЛАСОВАНО: Директор департамента по экономике, инвестициям и развитию предпринимательства __________ Трошин Р.Л. |
УТВЕРЖДАЮ: Директор МУП «Центр Дизайна Одежды» ___________ Лашова Н.В. «____» ____________ 200___ г. |
КОЭФФИЦИЕНТЫ
к базовым ценам прейскурантов на изготовление и ремонт одежды
| № | Наименование услуг | Коэф-т | Основание |
| 1 | Пошив пальто д/сезонного и зимнего | 30 | Пр. Б 01 (01-15), ч. 1, 2, 1986 г. |
| 2 | Пошив пиджаков | 27 | |
| 3 | Замена ткани верха шубняков | 23 | |
| 4 | Пошив брюк | 23 | |
| 5 | Пошив легкого платья 0, 1, 2 группы | 24 | |
| 6 | Пошив легкого платься 3, 4 группы | 15 | |
| 7 | Пошив чехлов на автомашину | 19 | |
| 8 | Пошив детской одежды | 26 | |
| 9 | Пошив одежды из натуральной кожи, спилка | 50-55 | |
| 10 | Перелицовка верхней одежды | 27 | Пр. Б 02-01-1978/1-3, 1987 г. |
| 11 | Ремонт верхней одежды | 40 | |
| 12 | Ремонт кожаных изделий | 55 | |
| 13 | Ремонт легкого платья | 35 | |
| 14 | Ремонт легкого платья на подкладке из дорогостоящей ткани | 35 | |
| 15 | Пошив головных уборов из натурального меха | 25 | Пр. Б 09 (01-15), ч. 1, 01.07.1984 г. |
| 16 | Пошив головных уборов из норки, соболя, песца | 25 | |
| 17 | Пошив головных уборов из искусственного меха | 27 | |
| 18 | Ремонт головных уборов (перетяжка) | 24 | |
| 19 | Раскрой изделий | 25 | Пр. Б 01-01, 01.04.1980 г. |
| 20 | Обработка края изделий «оверлоком» | 48 | Пр. Б 01 (01-15), ч. 3, 1986 г. |
| 21 | Вышивка, изготовление цветов, пошив покрывал | 12 |
ПРИЛОЖЕНИЕ 2
ВЫПИСКА
из Прейскуранта № Б 01 (01-15)
Женская верхняя одежда
| № п/п | Наименование изделий | Группа материалов | Цена в руб. и коп. по категориям предприятий | |||
| ателье (дом моды высшего разряда) | ателье (дом моды первого разряда) | ателье второго разряда | мастерская | |||
| Пальто, полупальто демисезонные, летние, плащ (с подкладкой) | ||||||
| 1-7 | Из натуральной замши, кожи, дорогостоящих шерстяных тканей | 1 | 62-00 | 39-00 | 32-00 | - |
| 1-8 | Из шерстяных, шелковых материалов, искусственной замши, кожи, плащевых тканей | 2 | 48-00 | 30-00 | 24-50 | 21-00 |
| 1-9 | Из хлопчатобумажных, дублированных материалов | 3 | 36-00 | 22-50 | 18-50 | 15-50 |
| 1-10 | Из хлопчатобумажных, льняных тканей | 4 | 33-50 | 21-00 | 17-00 | 14-50 |
| Один усложняющий элемент | ||||||
| 1-90 | В плечевых изделиях (кроме комбинезона) | 1 | 2-50 | 1-50 | 1-20 | - |
| 1-91 | То же | 2 | 2-00 | 1-20 | 1-00 | 0-80 |
| 1-92 | То же | 3-4 | 1-70 | 1-00 | 0-80 | 0-60 |