Определение основных параметров технологии плавки IF-стали в конвертере с верхней подачей дутья
Тогда Gп = 0,00001·5,995·200·70 = 0,839 кг.
Таким образом, выход жидкого металла перед раскислением (Gм) составит: Gм= 100 + 0,344 – 4,340 – 2,383 – 1,0 – 0,4 – 0,839 = 91,38 кг.
Материальный баланс плавки сведем в таблицу 12.
Таблица 12 – Материальный баланс плавки
| Задано | Получено | ||
| Наименование | кг | Наименование | кг |
Чугун жидкий Лом металлический Окатыши Известь Плавиковый шпат Дутьё: сверху снизу Футеровка конвертера Невязка |
79,000 21,000 0,600 4,330 0,200 6,584 - 0,500 0,084 |
Металл жидкий Шлак Газ Избыток дутья сверху Выносы и выбросы Потери железа с пылью |
91,380 10,019 8,365 0,527 1,000 0,839 |
| Итого | 112,214 | Итого | 112,214 |
8. Составление теплового баланса плавки и определение температуры металла
Приход тепла
а) Физическое тепло жидкого чугуна:
Qч =Gч/(61,9 + 0,88·tч),
где Qч – физическое тепло жидкого чугуна, кДж;
tч – температура жидкого чугуна, °С.
Известно: Gч = 79,0 кг; tч = 1400 °С.
Тогда Qч=79,0·(61,9 + 0,88·1400) = 102218,1 кДж.
б) Тепловой эффект реакций окисления примесей шихты:
Qx=14770·[С]ok + 26970·[Si]ok+ 7000·[Mn]ok + 21730·[Р]ok
где Qx – тепло от окисления примесей металлошихты, кДж;
[С]ок – количество окислившегося углерода, кг;
[Si]ок-то же, кремния, кг;
[Мп]ок-то же, марганца, кг;
[Р]ок-то же, фосфора, кг;
Известно: [С]ок = 3,15 кг; [Si]ок= 0,51 кг; [Мn]ок = 0,55 кг; [Р]ок= 0,119 кг (таблица 6).
Тогда Qх = 14770·3,15 + 26970·0,51 + 7000·0,55 + 21730·0,119 = 66716,07 кДж.
в) Химическое тепло образования оксидов железа шлака:
QFe=3707·GFeO+5278·GFe2O3,
где QFe – тепловой эффект от окисления железа, кДж;
GFeO – количество FeO в шлаке, кг;
GFe2O3 – количество FeO в шлаке, кг.
Известно: GFeO = 2,004 кг; GFe2O3=0,700 кг (по таблице 9).
Тогда
QFe = 3707·2,004 + 5278·0,700 = 11123,4 кДж.
г) Тепловой эффект реакций шлакообразования:
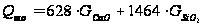 ,
где Qшo – тепло образования соединений в шлаке, кДж;
GCаO – количество СаО в шлаке, кг;
GSiO2 - то же, SiO2, кг.
Известно: GСaО = 3,992 кг; GSiO2: = 1,363 кг (по таблице 9).
Тогда
Qшо = 628·3,992 + 1464·1,363 = 4502,4 кДж.
д) Тепло дожигания СО:
QСО =10100·Gco·Z,
где Qco – химическое тепло окисления СО, кДж;
Gco – количество СО, дожигаемого в полости конвертера, кг;
Z – доля тепла, передаваемого конвертерной ванне (обычно Z = 0,1…0,3).
Известно: GСО= 0,663 кг (по таблице 11).
Принимаем Z = 0,2. Тогда Qco = 10100·0,663·0,2 = 1339,3 кДж.
Общий приход тепла составляет:
102218,1 + 66716,07 + 11123,4 +4502,4 + 1339,3 =185899,27 кДж.
Расход тепла
а) Физическое тепло жидкого металла:
Qм = (54,8 + 0,84·tм)·Gм,
где Qм – теплосодержание жидкого металла, кДж; Gм – выход жидкого металла, кг;
tм – расчетная температура металла, °С.
Известно: Gм = 91,38 кг. Тогда
qm = (54,8 + 0,84·tM)·91,38 = 5007,6 + 76,76tм.
б) Физическое тепло шлака:
Qш = (2,09·tM-1379)·Gш,
где Qш – теплосодержание жидкого шлака, кДж;
Gш – количество образующегося шлака, кг.
Известно: Gш = 10,019 кг (см. табл. 9). Тогда
Qш = (2,09·tм – 1379) 10,019 = 20,94·tМ – 13816,2.
в) Физическое тепло отходящих газов:
Qг = (1,32·tг – 220)·(GCO + Gco2),
где Qг – теплосодержание образующихся газов, кДж;
tг – средняя температура отходящих газов, єС;
GСО – количество образующегося СО, кг;
Gсo2 - то же, СО2, кг.
Известно: Gco=5,967 кг; GCO2=2,398 кг (по таблице 11).
Принимаем tr = 2000 °С. Тогда:
Qг = (1,32·2000 – 220)·(5,967+ 2,398) = 20243,3 кДж.
г) Затраты тепла на разложение оксидов железа неметаллических материалов.
Эта статья теплового баланса рассчитывается по формуле, аналогичной для расчета QFe в приходной части этого баланса. Для расчета учитывают только оксиды железа, поступающие в конвертер с неметаллическими материалами (по таблице 9):
QFe = 3707·0,03 + 5278·0,458 = 2529 кДж.
д) Потери тепла с выносами и выбросами:
Qв = (54,8 + 0,84·tмс) Gв,
где Qв – потери тепла с выносами и выбросами, кДж;
Gв – общее количество выносов и выбросов, кг;
tмс – средняя температура металла, °С (обычно наибольшие выносы и выбросы наблюдаются в период максимальной скорости окисления углерода, когда температура металла находится в интервале 1500…1600 °С).
Известно; GB = 1,0 кг. Принимаем tмс = 1550 °С. Тогда:
Qв = (54,8 + 0,84·1550)·1,0 = 1357 кДж.
е) Затраты тепла на пылеобразование (Qп):
Qп = (54,8 + 0,84·tг)·Gп.
Известно: tг = 2000 °C; Gп = 0,839 кг.
Тогда Qп = (54,8 + 0,84·2000)·0,839 = 1455,49 кДж.
ж) Тепло на разложение карбонатов:
Qк = 4038·Gк.
где Qк – тепло, затрачиваемое на разложение карбонатов (на обжиг недоразложившегося известняка в извести – недопала), кДж;
Gк – количество СО2 в извести, кг.
Известно: Gк = 0,216 кг (по таблице 11).
Тогда Qк = 4038·0,216 = 872,21 кДж.
з) Тепловые потери.
В эту статью (Qтп) включают все виды тепловых потерь и неучтенные статьи расхода тепла. Обычно они составляют 2…4% от общего прихода тепла. Приняв величину тепловых потерь, равной 3% от прихода тепла, получим:
Qтп= 185899,27 ·3/100 = 5576,98 кДж.
Общий расход тепла составит 5007,6 + 76,76tм + 20,94·tМ – 13816,2+ 20243,3 + 2529 + 1357 + 1455,49 + 872,21 + 5576,98 = 23225,38 + 97,7tм. Приравняв приходную и расходную части теплового баланса, определим температуру жидкого металла в конце продувки:
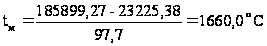 .
Определим величину перегрева металла над температурой начала затвердевания:
tпер= 1660,0 – 1530 = 130 °С.
Подставив найденное значение температуры металла в конце продувки в статьи «а» и «б» расхода тепла, составим тепловой баланс плавки в конвертере (таблица 13).
Таблица 13 – Тепловой баланс плавки в конвертере
| Приход тепла | Расход тепла | ||||
| Статьи прихода | Количество | Статьи расхода | Количество | ||
| кДж | % | кДж | % | ||
|
Физическое тепло жидкого чугуна Тепловой эффект реакций окисления примесей Химическое тепло образования оксидов железа шлака Тепловой эффект реакций шлакообразования Тепло дожигания СО |
102218,1 66716,07 11123,4 4502,4 1339,3 |
55,0 35,0 6,7 2,7 0,6 |
Физическое тепло жидкого металла Физическое тепло шлака Физическое тепло отходящих газов Затраты тепла на разложение оксидов железа неметаллических материалов Потери тепла с выносами и выбросами Затраты тепла на пылеобразование Тепло на разложение карбонатов Тепловые потери |
132813,0 21048,9 20243,3 2529 1357 1455,49 872,21 5576,98 |
70,3 12,6 10,7 1,3 0,7 0,8 0,6 3,0 |
| Итого | 185899,27 | 100,0 | Итого | 185899,27 | 100 |
9. Расчет раскисления стали и ее химического состава
Раскисление стали производится различными видами ферросплавов при выпуске металла в ковш (таблица 14).
Таблица 14 – Химический состав раскислителей
| Раскислитель | Массовая доля элементов, % | ||||
| C | Si | Mn | P | S | |
|
Ферромарганец марки ФМн 05 Ферромарганец марки ФМн 1,5 Ферромарганец марки ФМн 75 Ферромарганец марки ФМн 1,0 |
нб 0,5 нб 1,0 нб 1,5 нб 7, |
нб 0,2 нб 2,0 нб 2,5 нб 2,0 |
нм 85 нм 85 нм 85 нм 75 |
нб 0,3 нб 0,3 нб 0,3 нб 0,45 |
нб 0,03 нб 0,03 нб 0,03 нб 0,03 |
Для раскисления используется ферромарганец марки ФМн75, состав которого приведен в таблице 15.
Таблица 15 – Химический состав выбранных раскислителей
| Раскислитель | Массовая доля элементов, % | ||||
| C | Si | Mn | P | S | |
| Ферромарганец марки ФМн 75 | 7,0 |
2,0 |
75,0 |
0,45 |
0,03 |
Расход ферросплава определяем по формуле:
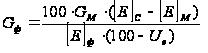 ,
где Gф – расход ферросплава, кг;
[Е]с – среднее содержание элемента в заданной марке стали, %;
[Е]м – остаточное содержание элемента в металле в конце продувки, %;
[Е]ф – содержание элемента в ферросплаве, %;
Ue – угар элемента при раскислении, % (таблица 16).
Таблица 16 – Величины угара ведущего элемента (%) при раскислении стали в ковше
| Ведущий элемент ферросплава | Содержание углерода в металле в конце продувки, % | ||
| <0,10 | 0,10…0,25 | >0,25 | |
| Марганец | 25…35 | 20…30 | 15…20 |
Определим расход ферромарганца.
Известно; Gм=91,38 кг; [Мn]с=0,15%; [Мn]м=0,111 кг; [Мn]фм = 75,0%.
Принимаем UMn = 25% (по таблице 16).
Тогда:
Gфм
=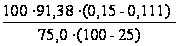 =0,063 кг.
При раскислении ферромарганцем масса жидкой стали увеличивается. Увеличение массы металла почти в точности равно массе ферромарганца, так как частичный угар марганца компенсируется поступлением в металл примерно такого же количества железа из шлака.
Следовательно, масса металла после раскисления ферромарганцем составит:
91,38 + 0,063 = 91,44 кг.
Определение массы и химического состава стали после раскисления, а также массы продуктов раскисления производится в таблице 17.
Таблица 17 – Баланс элементов при раскислении стали
| Расчетный показатель | C | Si | Mn | |||||
| Остается | Окисляется до СО | Остается | Окисляется до SiO2 | Остается | Окисляется до MnO | |||
| Содержится перед раскислением, кг | 0,03 | 0,000 | 0,111 | |||||
| Вносится ферромарганцем, кг |
50%* 0,002 |
50%* 0,002 |
70%* 0,0009 |
30%* 0,0004 |
75%* 0,035 |
25%* 0,012 |
||
| Содержится после раскисления, кг | 0,032 | - | 0,0009 | - | 0,146 | - | ||
| Образуется оксида, кг | - | 0,002·28/12 = 0,0047 | - | 0,0004·60/28= 0,0009 | - | 0,071·71/55 = 0,015 | ||
| Состав металла, % | 0,035 | 0,001 | 0,160 | |||||
| Расчетный показатель | P | S | Fe | Всего | ||||
| Содержится перед раскислением, кг | 0,0089 | 0,014 | 91,22 | 91,38 | ||||
| Вносится ферромарганцем, кг |
100%* 0,0002 |
100%* 0,000 |
100%* 0,009 |
0,0471 | ||||
| Содержится после раскисления, кг | 0,0091 | 0,014 | 91,23 | 91,44 | ||||
| Состав металла, % | 0,009 | 0,010 | 99,8 | 100 | ||||
10. Расчет расхода материалов на всю плавку и выхода продуктов плавки
По данным таблицы 12 из 100 кг металлошихты получается 91,38 кг жидкого металла. В соответствии с заданием необходимо произвести в конвертере 240 т этого металла. Отсюда определим расход металлошихты на плавку (Gмш):
Gмш = 240·100/91,38 = 262,6 т.
Так как в металлошихте содержится 79,0% жидкого чугуна (по таблице 12), то его расход на плавку составит:
Gч = Gмш ·79/100 = 262,6·79/100 = 207,5 т.
Тогда на плавку потребуется лома:
Gл = Gмш - Gч=262,6–207,5= 55,1 т.
Расход других твердых материалов или выход жидких продуктов плавки определим по формуле
Gi = Gмш·gi/100,
где Gi – расход любого твердого материала (выход жидкого продукта плавки), т;
gi – то же, кг/100 кг или%.
Для газообразных материалов эта формула имеет вид
Gг = 10·gг· Gмш,
где Gг – расход (выход) газа, м3;
gг – то же, м3/100 кг металлошихты.
Тогда на плавку потребуется:
Извести 262,6·4,33/100 = 11,4 т.
Окатышей 262,6·0,6/100 = 1,57 т.
Плавикового шпата 262,6·0,2/100 = 0,52 т.
Дутья сверху 262,6·10·4,609 = 12103,23 м3.
Ферромарганца 262,6·0,063/100 = 0,165 т.
Выход продуктов плавки составит:
Жидкой стали 262,6·91,44/100= 240,1 т.
Шлака 262,6·(10,019 + 0,009 + 0,015)/100 = 26,3 т.
Газа 262,6·10·(5,995 + 0,0047·22,4/28) = 15752,7 м3.
Пыли 262,6·0,839/100 = 2,2 т.
Выносов и выбросов 262,6*1,0/100 = 2,6 т.
11. Определение удельной интенсивности продувки, продолжительности плавки и производительности агрегата
Удельная интенсивность продувки технически чистым кислородом сверху i, м3/(т·мин) определяется как отношение заданной интенсивности продувки к массе выплавленной стали
i = 960/240,1 = 3,99 м3/(т·мин).
Этот параметр является универсальным показателем, так как используется для характеристики режима продувки металла в конвертерах различной вместимости. Обычно удельная интенсивность продувки изменяется в пределах 2,0…5,0 м3/(т·мин).
Продолжительность основного технологического периода плавки – продувки – определим как время, необходимое для вдувания в конвертер расчетного количества кислорода. Так как потребность в дутье составляет 12103,23 м3, а по заданию интенсивность продувки – 960 м3/мин, то продолжительность продувки 12103,23 /960=12,6 мин.
Продолжительность других периодов плавки выберем из обычно наблюдаемых на практике значений (таблица 18).
Таблица 18 – Технологические операции конвертерной плавки и их продолжительность
| Технологическая операция (период) конвертерной плавки | Продолжительность периода, мин | |
| существующая | выбранная | |
|
Осмотр и подготовка конвертера к работе Загрузка лома Подача первой порции сыпучих материалов Заливка чугуна Продувка Повалка конвертера, отбор проб металла и шлака, измерение температуры Выпуск металла, раскисление, легирование Слив шлака Неучтенные операции и задержки |
1…10 2…6 0…2 2…6 10…20 3…6 4…9 2…4 0…5 |
1,0 2,0 1,0 3,0 12,6 4,0 6,0 2,0 3,6 |
| Итого | 30…50 | 35,2 |
Годовую производительность конвертера определим по формуле:
Рг=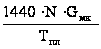 ,
где Рг – годовая производительность конвертера, т;
1440 – число минут в сутках;
N – число рабочих дней в году;
Gмк – выход жидкой стали после раскисления, т;
Тпл – продолжительность плавки, мин.
Определим годовую производительность одного непрерывно работающего конвертера. В этом случае N = 365 дней.
Тогда:
Рг =
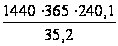 =
3,59 млн. т.
Чтобы обеспечить такую производительность, в цехе необходимо иметь два конвертера: один работает, а другой находится в ремонте или резерве.
Часто в цехе устанавливают три конвертера, что дает возможность непрерывной работы двух конвертеров. В этом случае производительность цеха равна удвоенной производительности одного непрерывно работающего конвертера.
12. Внепечная обработка стали
При выплавке IF-стали в кислородном конвертере невозможно обеспечить требуемый химический состав стали. Корректировка химического состава выплавляемого металла производится посредством его внепечной обработки.
Внепечная обработка полученного металла сводится к глубокому обезуглероживанию металла на установке циркуляционного вакуумирования, раскислению металла алюминием на установке усреднительной продувки и микролегированию титаном и ниобием на агрегате «печь-ковш».
Циркуляционное вакуумирование конвертерной стали в ковше позволяет получать металл, содержащий 0,003…0,004% С. Для этого необходимо иметь в металле перед обработкой 0,03…0,06% С, коэффициент циркуляции – 8…11, остаточное разрежение в конце вакуумной обработки менее 1 мм. рт. ст. и обработку металла вакуумом при таком разрежении не менее 10 мин. Обработка производится на циркуляционной установке вакуумирования стали.
Нагрев IF-стали на установке «печь-ковш» сопровождается повышением содержания углерода со скоростью около 0,0001%/мин. Основная причина науглероживания – поступление углерода от графитовых электродов во время электронагрева металла. С целью ограничения поступления углерода следует сократить длительность нагрева металла на установке «печь-ковш» до 10…15 мин, для чего по окончании вакуумной обработки требуется иметь металл с температурой 1600…1610°С.
Микролегирование металла титаном и ниобием должно осуществляться после глубокого раскисления алюминием (содержание алюминия в металле не менее 0,055%) путем ввода порошковой проволоки. При этом усвоение титана составляет в среднем 56%, а ниобия – 51%. При микролегировании металла титаном и ниобием путем ввода кусковых материалов имеет место нестабильное усвоение микролегирующих элементов, что существенно осложняет получение заданного их содержания в металле.
Проведенные ранее балансовые расчеты показали, что основным источником поступления кремния в металл является шлак, попавший в сталеразливочный ковш во время выпуска металла из конвертера. Очевидно, что во время микролегирования металлом титаном и ниобием, имеющими большое сродство к кислороду, происходит восстановление кремния из шлака в металл. Степень восстановления можно уменьшить путем снижения активности SiO2 в шлаке, находящемся в ковше. Существует две возможности для решения этой задачи – уменьшить поступление шлака в ковш при сливе металла из конвертера или снизить содержание оксида кремния в конвертерном шлаке к концу плавки. Основным способом снижения активности SiO2 в шлаке, находящемся в сталеразливочном ковше, является уменьшение содержания оксида кремния в конвертерном шлаке. Эта задача может быть решена путем удаления низкоосновного шлака в первой половине периода продувки конвертерной плавки.
Для микролегирования титаном и ниобием на агрегате «печь-ковш» вместо кусковых материалов начали применять порошковую проволоку с феррониобием марки ФНб66, содержащим 66% Nb, и ферротитаном марки ФТи70, содержащим 70,5% Ti. Сначала проводится микролегирование ниобием, а затем титаном.
Расход раскислителей и легирующих для внепечной обработки стали определяется аналогично п. 9 и составляет (на плавку): 0,17 т алюминия; 0,26т ФТи70; 0,28 т ФНб66.
Химический состав стали марки IF после внепечной обработки представлен в таблице 19.
Таблица 19 – Химический состав полученной стали марки IF
| Массовая доля элементов, % | ||||||||
| C | Si | Mn | S | P | Al | Ti | Nb | N |
| 0,004 | 0,01 | 0,13 | 0,007 | 0,007 | 0,059 | 0,044 | 0,040 | 0,007 |
После внепечной обработки производится разливка металла на машинах непрерывного литья заготовок.
Заключение
Процесс производства IF-стали для оцинкованного автолиста в кислородно-конвертерном цехе должен включать в себя плавку металла в конвертере с предварительным раскислением его ферромарганцем в ковше, глубокое обезуглероживание металла на установке циркуляционного вакуумирования, окончательное раскисление его на агрегате усреднительной продувки и микролегирование титаном и ниобием на установке «печь-ковш».
Рассмотренная технология обеспечивает получение стали марки IF, содержащей не более 0,007% С; 0,02% Si; 0,010% S; 0,012% P; 0,007% N, содержание марганца и алюминия в пределах 0,010…0,018% и 0,030…0,060% соответственно и требуемое содержание титана и ниобия 0,030…0,060%.
Список использованных источников
Кудрин В.А. Металлургия стали. – М.: Металлургия, 1989. – 560 с.
Бигеев А.М. Математическое описание и расчеты сталеплавильных процессов. – М.: Металлургия, 1982. – 160 с.
Бигеев А.М., Колесников Ю.А. Основы математического описания и расчеты кислородно-конвертерных процессов. – М.: Металлургия, 1970. – 229 с.
Бигеев А.М., Бигеев В.А. Металлургия стали. – Магнитогорск: МГТУ, 2000. – 544 с.
Кудрин В.А. Внепечная обработка стали и чугуна. – М.: МИСиС, 1992. – 256 с.