Привод ленточного транспортера, состоящего из электродвигателя, цилиндрического двухступенчатого редуктора и соединительных муфт
 и
 - коэффициенты
снижения предела
выносливости:
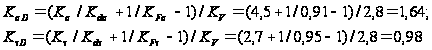
где
 и
 - коэффициенты
влияния абсолютных
размеров поперечного
сечения;
 и
 - коэффициенты
влияния качества
поверхности;
KV -
коэффициент
влияния поверхностного
упрочнения.
Для оценки
концентрации
напряжения
в местах установки
деталей с натягом
используют
отношение
 и
 ).
Коэффициент влияния ассиметрии цикла:
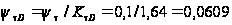 ,
где
 - коэффициент
чувствительности
материала к
ассиметрии
цикла напряжений.
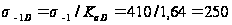
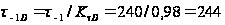
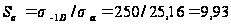
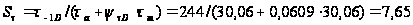
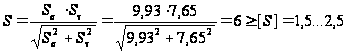
Сопротивление усталости вала в данном сечении обеспечивается.
10. Конструктивные элементы валов, допуски, посадки и шероховатости
На выходные участки валов, предназначенные для установки полумуфт, назначаем поле допуска n6. На выходных участках с диаметром под подшипник в месте работы уплотнения назначаем поле допуска d9, кроме того место работы манжеты необходимо закалить на глубину h = 0.9...1 мм до твёрдости 40...50 HRC и отшлифовать до шероховатости Ra 0.2. На участке вала под подшипник предусматриваем приемный участок для посадки подшипника с полем допуска d9. Под подшипниками принимаем поле допуска k6. В месте установки зубчатого колеса на тихоходном валу поле допуска t6. На шпоночный паз назначаем поле допуска р9. Предельные отклонения остальных размеров принимаются для отверстий по HI4, валов hi4, остальных ±IТ 14/2.
Шероховатость участков валов сопрягаемых с другими деталями Ra l.25 (кроме указанной выше), шероховатость галтелей и других переходных участков Ra 2.5, шероховатость остальных поверхностей Ra 6.3.
11. Смазка редуктора
Применим картерную систему смазывания.
Для смазки передачи принимаем масло И-Г-А-68 ГОСТ 20799-68.
В соответствии с рекомендациями стр.173 [3] глубина погружения в масло колёс цилиндрического редуктора: 2m≤ h≤ 0.25· d2т, но не менее 10 мм.
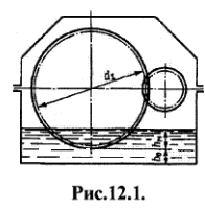
Смазка подшипников осуществляется закладыванием пластичной смазки в подшипниковые узлы. Смазочный материал ЦИАТИМ 202 ГОСТ 11110-74.
Для слива масла из редуктора предусматриваем сливное отверстие, закрываемое пробкой с конической резьбой по ГОСТ 12718-67.
Для контроля за уровнем масла предусмотрим маслоуказатель П-30 по МН 176-63.
При длительной работе редуктора в связи с нагревом масла и воздуха повышается давление внутри корпуса, что приводит к просачиванию масла через уплотнения и стыки, чтобы избежать этого, внутреннюю полость корпуса сообщаем с внешней средой при помощи установки отдушины в верхней его точке, отдушину используем также в качестве пробки, закрывающей отверстие для заливки масла.
Для предохранения от вытекания смазочного материала из подшипниковых узлов, а также для защиты их от попадания из вне пыли и влаги принимаем для обоих валов манжетные уплотнения по ГОСТ 8752-79. Для предотвращения попадания смазки из картера в подшипниковые узлы и попадания пластичной смазки подшипников в картер предусматриваем маслоотражательные кольца.
12. Конструирование крышек подшипников
Крышки подшипников принимаем привертными в соответствии с рис.12.1
Крышки изготовим из чугуна марки СЧ15 ГОСТ 1412-79.
Определяющим в конструировании крышки является диаметр отверстия в корпусе под подшипник. Толщину стенки б, диаметр d и число z винтов крепления крышки к корпусу в зависимости от этого параметра.
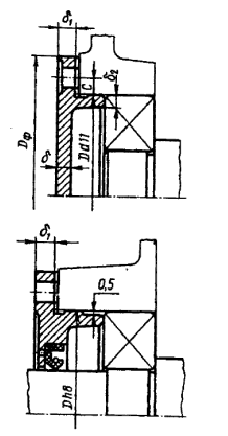
Определение размеров крышки подшипника быстроходного вала.
Наружный диаметр подшипника быстроходного вала D = 100 мм, принимаем δ=7 мм, d =10 мм, z = 6.
Толщина флаца крышки:
δ1 =1,2 = 1,2 δ = 1,2 · 7 = 8,4 мм
принимаем δ 1 = 9 мм.
Толщина центрирующего пояска крышки:
δ2 = δ= 7 мм
Диаметр фланца крышки:
Dф = D + 4d = 100 + 4 · 10 = 140 мм
Расстояние от поверхности отверстия под подшипник до оси крепёжного винта:
C = d = 10 мм
Определение размеров крышки подшипника промежуточного вала.
Наружный диаметр подшипника D = 110 мм, принимаем δ=7 мм, d = 10 мм, z = 6.
Толщина фланца крышки:
δ1 =1,2 = 1,2 δ = 1,2 · 7 = 8,4 мм
принимаем δ 1 = 9 мм.
Толщина центрирующего пояска крышки:
δ2 = δ= 7 мм
Диаметр фланца крышки:
Dф = D + 4d = 110 + 4 · 10 = 150 мм
Расстояние от поверхности отверстия под подшипник до оси крепёжного винта:
C = d = 10 мм
Определение размеров крышки подшипника тихоходного вала.
Наружный диаметр подшипника D = 160 мм, принимаем δ =8 мм, d =12 мм, z = 6. Толщина фланца крышки:
δ1 = 1,2δ = 1,2 · 8 = 9,6 мм
принимаем δ1 =10 мм.
Толщина центрирующего пояска крышки:
δ2 = δ = 8 мм
Диаметр фланца крышки:
Dф = D + 4d = 160 + 4 · 12 = 208 мм
Расстояние от поверхности отверстия под подшипник до оси крепёжного винта:
C = d = 12 мм.
13. Конструирование корпуса редуктора
Редуктор вместо указанного в задании вертикального исполнения будет иметь обычное горизонтальное исполнение, из-за конструктивных особенностей данного редуктора.
Поскольку предполагается крупносерийное, а не единичное производство привода, то корпус редуктора целесообразнее выполнить литым. Таким образом оправдываются расходы на оснастку для литья, за счёт высокой производительности.
Корпус состоит из двух частей картера и крышки, соединённых болтами по ГОСТ 7808-70. Для того чтобы точно зафиксировать крышку относительно корпуса при обработке отверстий и сборке применяем штифты по ГОСТ 3129-70. Подшипниковые узлы закрываются точёными привертными крышками. Картер и крышку привода отливают из чугуна СЧ15 ГОСТ 1412-79. После отчистки отливок производят механическую обработку плоскостей и отверстий.
Для определения размеров корпуса используем данные главы 17 [3].
Толщина стенки картера и крышки:
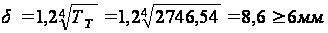
принимаем δ = 10 мм.
где ТТ - вращающий момент на тихоходном валу редуктора.
Толщина фланца корпуса и крышки:
b = 1,5δ = 1,5 · 10 = 15 мм
Ширина фланца корпуса и крышки:
l = 2,2δ = 2,2 · 10 = 22 мм
принимаем l =30 мм.
Диаметр болтов соединяющих крышку и корпус:
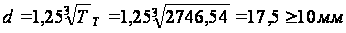
принимаем d = 18 мм.
Диаметр болтов крепления редуктора к раме:
dф = 1,25 d= 1,5 · 18 = 24 мм
принимаем dф =24 мм.
Диаметр штифтов фиксирующих крышку относительно корпуса:
dшт = 0,8d = 0,8 · 18 = 14,4 мм
принимаем dшт =16 мм.
Места крепления корпуса к раме принимаем в виде лап расположенных по углам корпуса.
Обрабатываемые поверхности крышки и картера выполняем в виде платиков. Прочие размеры корпуса и его конструктивные формы определяются прорисовкой.
Для транспортировки корпуса и удобства снятия крышки предусматриваем проушины.
Для осмотра зацепления и залива масла предусматриваем люк в крышке закреплённый на ней винтами М6х12 ГОСТ 7473-72.
14. Конструирование рамы
Для обеспечения точного и постоянного взаиморасположения элементов привода применяем сварную раму.
Рама сваривается из стандартных швеллеров и листов. Размеры рамы определяются прорисовкой привода. При сварке располагаем швеллеры полками наружу, поскольку так удобнее крепить на неё элементы привода.
Элементы привода крепятся к раме при помощи болтового соединения. Для более надёжного соединения в местах установки болтов на внутренние поверхности полок швеллеров накладываем шайбы. Такие же шайбы устанавливаем в местах установки фундаментных болтов, предназначенных для крепления рамы к полу.
К полу рама крепится при помощи фундаментных болтов с коническими концами. Болты устанавливаются в отверстия в полу и заливаются цементом.
15. Сборка редуктора и монтаж привода
15.1 Сборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии со сборочным чертежом редуктора, начиная с узлов валов:
На ведущий вал насаживают маслоотбойные кольца и подшипники, предварительно нагретые в масле до температуры 80 - 100 °С.
В промежуточный вал закладывают шпонку и напрессовывают зубчатое колесо; затем надевают дистанционную втулку и устанавливают маслоотбойные кольца и подшипники, предварительно нагретые в масле.
В ведомый вал собирается аналогично промежуточному.
Собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус при помощи двух конических штифтов; затягивают болты, крепящие крышку к корпусу.
Закладывают пластичную смазку в подшипниковые узлы.
После этого ставят крышки подшипников с комплектом металлических прокладок для регулировки.
Перед постановкой сквозных крышек в проточки закладывают манжеты. Проверяют проворачиванием валов отсутствие заклинивания (валы должны проворачиваться от руки) и закрепляют крышки винтами.
Затем ввёртывают пробку маслоспускного отверстия и пробки, указывающие уровень масла.
Заливают в корпус масло и закрывают смотровое отверстие крышкой с прокладкой из технического картона; закрепляют крышку болтами. Собранный редуктор обкатывают и подвергают испытаниям на стенде по программе, установленной техническими требованиями.
15.2 Монтаж привода
После монтажа рамы и установки барабана к раме крепят редуктор, контролируя при установке соосность быстроходного вала и вала двигателя, тихоходного вала редуктора и вала барабана.
Далее валы соединяют муфтами.
Проводят обкатку редуктора и двигателя в течение 30 минут.
Заключение
В данном проекте в результате работы был разработан привод ленточного транспортёра. Транспортёр предназначен для перемещения отходов производства (древесная щепа), полностью отвечающий требованиям отраженным в техническом задании.
Список литературы
Анурьев В.И. "Справочник конструктора машиностроителя" М.: Машиностроение 1978.
Дунаев П.Ф., Леликов О.П. "Конструирование узлов и деталей машин" М.: Высшая школа 2001.
Чернавский С.А. "Курсовое проектирование деталей машин" М.: Машиностроение 1979.
Васильев В.З. "Справочные таблицы по деталям машин" М.: Машиностроение 1966.